


Technische Daten auf einen Blick
- Werkstoffarten: verchromtes Messing, Kupfer oder Stahl sowie Cr-Mo-Legierungsstahl (ASTM A³³5)
- Gängige Güten: P5, P9, P11, P22, P91, P92
- Größenbereich: NPS 1/8″–26″ (Cr-Mo); 1/2″–2″ (verchromt)
- Max. Einsatztemperatur: Bis zu 620°C (1150°F) für P92
- Wichtige Normen: ASTM A335, ASTM B650, AWS D10.8
Chromrohre bewegen sich an der Schnittstelle zweier sehr unterschiedlicher Bereiche: als dekorativer Abschluss für nahe gelegene Wasserleitungen im häuslichen Umfeld oder in der Energieerzeugung und Petrochemie, wo ein Chrom-Molybdän-Legierungsrohr tagelang, wenn nicht wochenlang hohen Temperaturen standhält, ohne weich zu werden. Dieser Leitfaden behandelt beide Bereiche: dekorativ verchromte Rohre und industrielle Cr-Mo-Legierungsrohre. Er erläutert Güten, Spezifikationen, Schweißverfahren und ein einfaches Auswahlverfahren, mit dem sich Chromrohre passend zur Betriebstemperatur auswählen lassen.
Was ist ein Chromrohr? Definition und gängige Typen
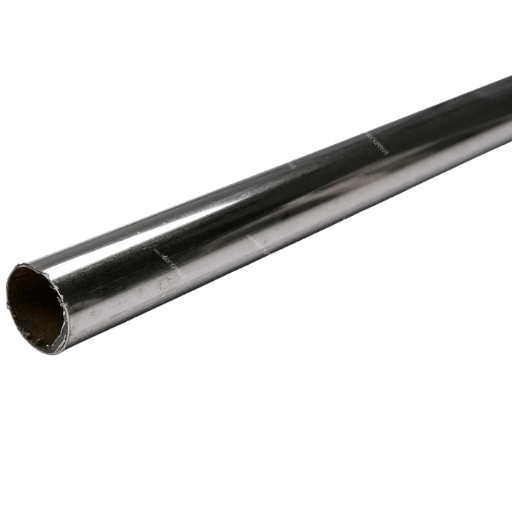
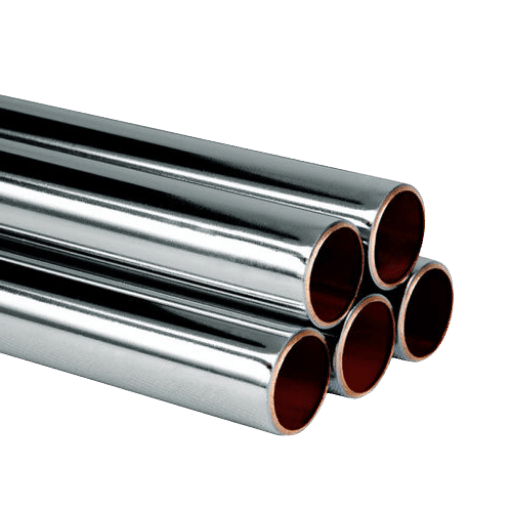
Chromrohr ist ein allgemeiner Begriff für Rohrprodukte, bei denen Chrom eine wichtige Rolle spielt – entweder als Oberflächenbeschichtung für Korrosionsbeständigkeit und ansprechende Optik oder als bedeutendes Legierungselement im Stahl, das für Festigkeit bei hohen Temperaturen sorgt. Der Begriff kann sich auf verchromte Messing- oder Kupferrohre für Sanitärinstallationen, Chrom-Molybdän-Legierungsstahlrohre nach ASTM A335 oder verchromte Auspuffrohre für Fahrzeuge beziehen.
| Typ | Grundwerkstoff | Typische Anwendung | Max. Temperatur | Preisklasse |
|---|---|---|---|---|
| Verchromt | Messing, Kupfer, Stahl | Sanitärinstallationen, Dekoration | ~150°C | $ |
| Chrom-Molybdän-Legierung | Cr-Mo-Stahl (ASTM A335) | Kraftwerke, Raffinerien, Kessel | Bis zu 620°C | $$–$$$ |
| Chromauspuffrohr | Verchromter Stahl | Auspuffrohre für Fahrzeuge | ~500°C | $$ |
Was ist ein Chromrohr?
Ein Chromrohr ist ein hohles Metallrohr, bei dem Chrom entweder auf der Oberfläche oder im Werkstoffgefüge eine wichtige Rolle spielt. Bei beschichteten Rohren wird eine Chromschicht galvanisch auf einen Grundwerkstoff aus Messing, Kupfer oder kohlenstoffarmem Stahl aufgebracht. Für weniger kostspielige Anwendungen in Bad und Küche sorgt eine Verchromung für eine glänzende, reflektierende Oberfläche und eine gewisse Korrosionsbeständigkeit; für Hochtemperaturanwendungen kommt eine schützende Keramikbeschichtung infrage. Bei 2Cr-Mo-Legierungsrohren wie Cr-Mo-Rohren ist das Legierungselement dagegen im Stahlgefüge konzentriert und nicht nur auf der Oberfläche aufgebracht. Das im Stahlgefüge gelöste Chrom und Molybdän bilden eine Legierung, die ihre mechanischen Eigenschaften bei wesentlich höheren Temperaturen beibehalten kann als gewöhnlicher Kohlenstoffstahl mit zementitischen Eigenschaften.
Ein häufiger Irrtum bei Erstkäufern: Das glänzende Rohr im Baumarkt und das mattgraue Rohr im Kraftwerk werden beide als „Chromrohr“ bezeichnet, haben aber praktisch nichts gemeinsam. Ein dekorativ verchromtes Rohr kostet ein paar Dollar pro Fuß. Ein NPS-12″-P91-Chrom-Molybdän-Rohr kann einige hundert Dollar pro Fuß kosten und erfordert manuelle Schweißverfahren, deren Planung Wochen dauert.
In unserer vollständigen Auswahl an Chromrohren finden Sie weitere Angaben und Informationen zur Verfügbarkeit.
Verchromtes Rohr oder Chrom-Molybdän-Legierungsrohr
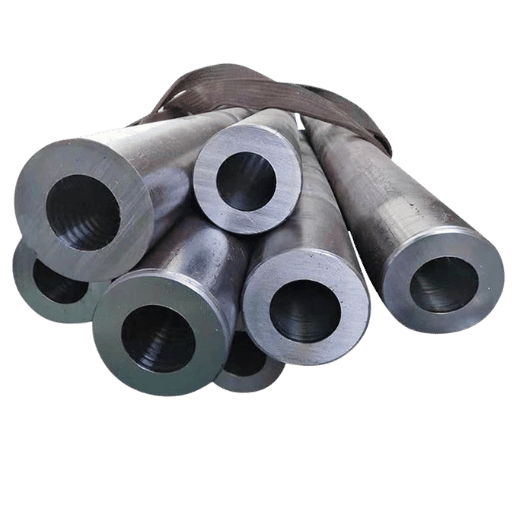
Die Verwechslung rund um Chrom begegnet einem in technischen Foren, Einkaufsabteilungen und sogar Konstruktionsbüros häufiger als erwartet. Jemand bestellt „Chromrohr“, und der Lieferant schickt ein glänzendes, poliertes Sanitärrohr statt des für einen Überhitzer benötigten Cr-Mo-Legierungsstahls. Oder umgekehrt: Ein Installateur erhält eine Kiste mattgrauer P11-Rohre, obwohl er lediglich eine dekorative Wasserleitung für einen Waschtischunterschrank brauchte. Wer den Unterschied zwischen diesen beiden Kategorien kennt, vermeidet kostspielige Bestellfehler und in industriellen Anlagen potenziell gefährliche Werkstoffverwechslungen.
| Eigenschaft | Verchromt | Chrom-Molybdän (P11) | Chrom-Molybdän (P91) |
|---|---|---|---|
| Oberflächenhärte | 66–72 HRC | 22–25 HRC (Grundwerkstoff) | 25–30 HRC (Grundwerkstoff) |
| Max. Einsatztemperatur | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Korrosionsschutz | Sperrschicht | Oxidschicht | Oxidschicht + Cr-Gehalt |
| Typische Anwendung | Sanitärarmaturen | Dampfleitungen, Kessel | Überkritische Kraftwerke |
| ASTM-Norm | B650 (Beschichtung) | A335 Güte P11 | A335 Güte P91 |
Die hier angegebenen Oberflächenhärtewerte erzählen eine ganz andere Geschichte. Würde ein keramisch beschichtetes oder verchromtes Rohr in derselben Konfiguration wie das grobe Rohr verwendet, wäre seine Oberfläche etwas härter. Galvanisch abgeschiedenes Chrom bildet eine sehr harte Oberflächenhülle auf einer minderwertigen Messing- oder Kupfergrundplatte.
Cr-Mo-Rohre verzichten auf Oberflächenhärte, um stattdessen eine Festigkeit über die gesamte Wanddicke bei hohen Temperaturen zu erreichen – ein Nebeneffekt, den eine Verchromung nicht bieten kann.Es hält sich hartnäckig der Irrglaube, Federn aus Chrom-Molybdän seien leichter als Stahl. Das sind sie nicht. Sie wiegen genauso viel wie Stahl.
Cr-Mo-Legierungsstahl hat nahezu dieselbe Dichte wie gewöhnlicher Kohlenstoffstahl (etwa 7.85g/cm). Die Gewichtseinsparung durch Chrom-Molybdän ergibt sich aus der hohen Festigkeit bei Temperatur. Dadurch kann der Konstrukteur eine dünnere Wand und ein insgesamt geringeres Systemgewicht vorsehen. Das Material wiegt pro Kubikzoll genauso viel wie Kohlenstoffstahl.Erfahren Sie, wie viel Chrom Edelstahl enthält und wo die Grenzen seiner Korrosionsbeständigkeit liegen und wo die Grenze zwischen Cr-Mo-Stahl und Edelstahl verläuft.
Ist Chrom einfach Edelstahl?
Nein. Chrom ist ein chemisches Element mit der Ordnungszahl 24 im Periodensystem, und „Chrome“ ist einfach seine umgangssprachliche Bezeichnung. Edelstahl ist eine Legierung, die mindestens 10,5 % Chrom sowie Eisen, Kohlenstoff und häufig Nickel, Mangan und weitere Legierungselemente enthält. Cr-Mo-Rohre enthalten 1 %-9,5 % Chrom in der Legierung und gelten definitionsgemäß nicht als Edelstahl. Edelstahl enthält also stets eines oder mehrere der „Chrom“-Elemente, aber nicht jeder chromhaltige Stahl ist Edelstahl. Das ist bei der Auswahl für Korrosionsbeständigkeit wichtig: Edelstahl bildet eine selbstheilende passive Chromoxidschicht, während Cr-Mo-Rohre auf eine weniger schützende Oxidschicht angewiesen sind, die in korrosiven Umgebungen regelmäßig geprüft werden muss.
Chrom-Molybdän-Stahl: Zusammensetzung, Eigenschaften und Gütenvergleich
Der Name sagt alles: Chrom-Molybdän-Stahl enthält zwei wesentliche Legierungselemente: Chrom (Cr) für die Oxidationsbeständigkeit und Molybdän (Mo) für die Kriechfestigkeit bei erhöhten Temperaturen. Die Norm ASTM A335 gilt für warmgefertigte ferritische Legierungsstahlrohre für den Hochtemperatureinsatz und legt für jede Güte die chemische Zusammensetzung, mechanischen Eigenschaften und Prüfanforderungen fest. Die folgende Tabelle dient als Referenz, auf die Sie bei der Spezifikation von Cr-Mo-Rohren immer wieder zurückgreifen können.
| Güte | Cr% | Mo% | Streckgrenze (ksi) | Zugfestigkeit (ksi) | Max. Temperatur °C (°F) | Wichtige Anwendung |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Niedertemperaturdampf |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Raffinerieleitungen |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Oxidation bei hohen Temperaturen |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Standardkraftwerk |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Überhitzerrohre |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | USC-Kraftwerke |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | Nächste USC-Generation |
Quelle: ASTM A335/A335M-24b
📐 Technischer Hinweis — Regel zur Gütenauswahl
Zuerst die Temperatur, dann den Druck berücksichtigen. Liegt die Einsatztemperatur über 510C, ist mindestens P22 erforderlich. Oberhalb von 565C ist P91 oder P92 vorgeschrieben. Mit P91 sind unter vergleichbaren Temperaturbedingungen etwa 50 % dünnere Wände als mit P22 möglich. Die höheren Werkstoffkosten von 2-3 werden durch das geringere Gewicht, kleinere Rohrhalterungen und weniger Schweißzusatzwerkstoff ausgeglichen.
Für zukunftsorientierte Projekte ist Folgendes zu beachten: Die im Oktober 2024 veröffentlichte Revision der ASTM A335/A335M (Ausgabe 24b) ergänzte vier neue Güten: P93, P115, P128 und P921. Diese Güten sind für Kraftwerke der nächsten Generation mit ultrahohen überkritischen Parametern (A-USC) ausgelegt, die oberhalb von 620C betrieben werden. Das zeigt, dass die Branche weiterhin höhere Dampfparameter anstrebt, um den thermischen Wirkungsgrad zu verbessern.
Weitere Produktspezifikationen finden Sie in unseren Leitfäden zu Legierungsrohrgüten, A335-P22-Rohren und Anwendungen von Kesselrohren.
Chrom-Molybdän-Rohre und Förderrohre: Größen, Spezifikationen und Normen
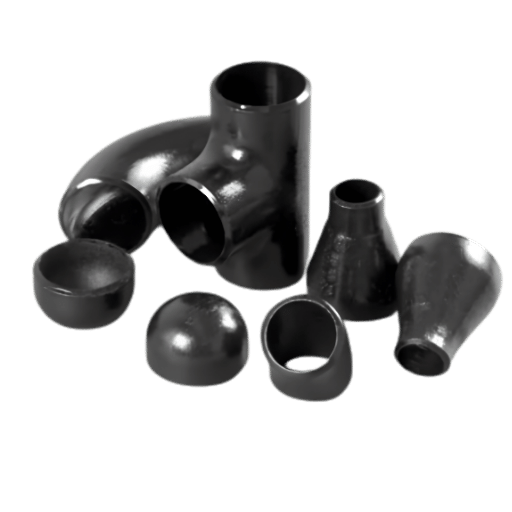
ASTM A335 gilt für Cr-Mo-Rohre in Größen von NPS 1/8″ bis NPS 26″ und Wanddickenreihen von SCH 40 bis XXS (doppelt extra stark). Für Anwendungen im Fahrzeugbau und Motorsport werden 4130-Chrom-Molybdän-Förderrohre nach ASTM A519 mit einer größeren Auswahl an Außendurchmessern und Wanddicken gefertigt.
| Außendurchmesser (in) | Wanddicke (in) | Gewicht (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Quelle: AED Metals, Chassis Shop-Kataloge
Toleranzen nach ASTM A335: Die Toleranz des Außendurchmessers beträgt bei Größen über NPS 2″ 1 %. Die Toleranzen der Wanddicke betragen +20 % / -12,5 %. Das ist bei der Herstellung warmgefertigter Rohre üblich und berücksichtigt die unvermeidlichen Abweichungen beim Lochen und Walzen.
💡 Praxistipp
Geben Sie bei der Bestellung von 4130-Chrom-Molybdän-Förderrohren immer an, ob Sie warmgefertigte Rohre (ASTM A519) oder DOM-Rohre (gezogen über einem Dorn) benötigen. DOM-Rohre bieten engere Toleranzen und eine bessere Oberflächenqualität zu geringeren Kosten. Für den Hochdruckeinsatz über 1.500 psi sind jedoch warmgefertigte Rohre erforderlich.
Ein häufiger Bestellfehler, der Zeit und Geld kostet: die Wanddicke nur über die Wanddickenreihe anzugeben. Die Wanddickenreihen von Cr-Mo-Rohren unterscheiden sich von denen für Kohlenstoffstahl: Ein P11-Rohr der Wanddickenreihe „Schedule 40“ hat bei Größen über NPS 8 eine andere Wanddicke als ein A106-Kohlenstoffstahlrohr der Wanddickenreihe „Schedule 40“. Geben Sie in der Bestellung immer die tatsächliche Mindestwanddicke an und nicht nur die Bezeichnung der Wanddickenreihe.
Weitere Informationen zu Fertigungsverfahren finden Sie im Beitrag zum Rohrherstellungsprozess und zu den wichtigen Unterschieden zwischen Rohr und Förderrohr, die Ihre Spezifikation beeinflussen.
Hartverchromung von Rohren: Verfahren, Dicke und Leistung
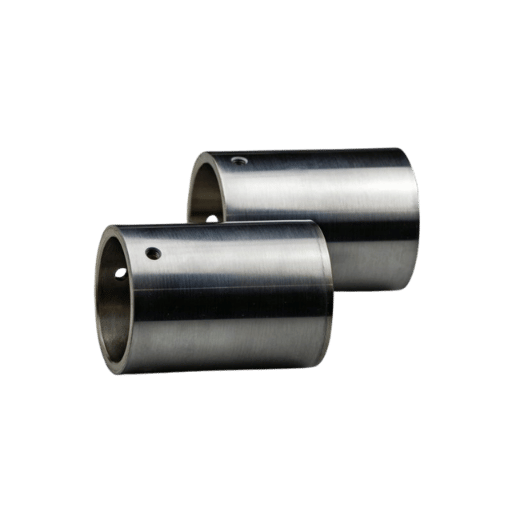
Bei der Hartverchromung wird in einem Galvanikverfahren eine Chromschicht auf ein Metallsubstrat aufgebracht. Während dekorative Verchromung vor allem der Optik dient, wird industrielle Hartverchromung wegen ihrer extrem glatten und harten Oberfläche, des niedrigen Reibungskoeffizienten und der hohen Verschleißbeständigkeit spezifiziert. In industriellen Rohrleitungssystemen bietet sie Vorteile beim Transport abrasiver Schlämme, bei stark hin- und hergehenden Dichtringen und Fensterrahmen sowie – natürlich – beim Schutz vor chemischer Korrosion.
| Beschichtungsart | Dicke | Härte | Norm | Anwendung |
|---|---|---|---|---|
| Dekorativ | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Sanitärarmaturen |
| Dünn und dicht | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Präzisionskomponenten |
| Hartverchromung (industriell) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Hydraulikzylinder, Rohrinnendurchmesser |
| Dicker Schichtaufbau | Bis zu 635 μm | 65–70 HRC | Anwendungsspezifisch | Aufarbeitung verschlissener Teile |
Quelle: US Chrome, HCS Plating, Electro-Coatings
✔ Vorteile
- 2–10× längere Verschleißlebensdauer gegenüber unbeschichteten Oberflächen
- Wirksame Korrosionsbarriere in leicht bis mäßig korrosiven Umgebungen
- Nichtmagnetische Oberfläche, geeignet für Messgeräteanwendungen
- Beschichtung verschiedener Substrate, darunter Stahl, Kupfer und Aluminium
⚠️ Einschränkungen
- Erhöht nicht die Festigkeit des Grundmetalls
- Bei zyklischer Beanspruchung können sich Mikrorisse bilden
- Umweltvorschriften zu sechswertigem Chrom (EPA, REACH)
- Nicht für den Dauereinsatz oberhalb von 350°C geeignet
Wann Hartverchromung spezifizieren? Wenn Ihr Rohr abrasive Schlämme transportiert oder mit hin- und hergehenden Dichtungen betrieben wird, bietet Hartverchromung mit 50–75 μm das beste Verhältnis von Kosten zu Lebensdauer. Unter 20 μm erreicht die Chromschicht nie ihre volle Härte, weil die Schicht zu dünn ist, als dass sich die säulenförmige Kornstruktur vollständig entwickeln könnte. Oberhalb von 127 μm steigen die Schleifkosten und das Risiko eines Haftungsversagens.
Rohrleitungsformstücke für Chromrohre: Typen, Werkstoffe und Verbindungsmethoden
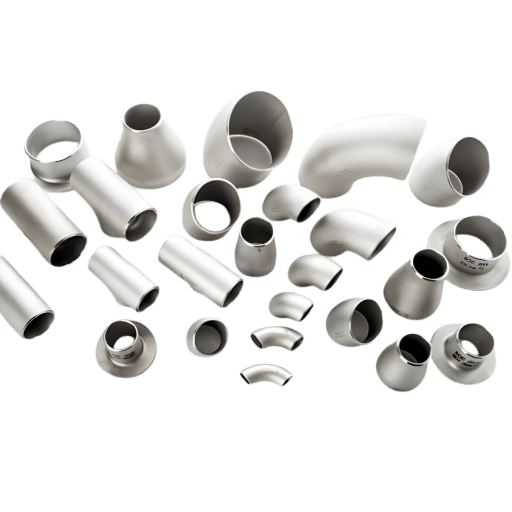
Die Formstücke für Chromrohre stammen aus völlig unterschiedlichen Lieferketten: von industriellen Cr-Mo-Rohren und Formstücken für Hochtemperatursysteme bis hin zu verchromten Sanitärformstücken und Armaturen. Werden diese verwechselt, ist das nicht nur ärgerlich, sondern beeinträchtigt auch die Sicherheit.
Industrielle Cr-Mo-Formstücke — ASTM-Querverweis
| Rohr (A335) | Stumpfschweißformstücke (A234) | Geschmiedet (A182) | Gussventil (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Quelle: Projectmaterials
Dieser Querverweis ist für den Einkauf unverzichtbar: Zu Ihrem P22-Rohr gehören A234-WP22-Stumpfschweißbögen, T-Stücke und Reduzierstücke; Ihre Muffenschweiß- und Gewindeformstücke müssen aus A182 F22 und Ihre Absperrschieber aus A217 WC9 bestehen. Eine abweichende Güte – selbst innerhalb derselben Cr-Mo-Familie – führt an der Schweißverbindung zu einer metallurgischen Unverträglichkeit mit unvorhersehbaren Folgen.
Dekorative verchromte Formstücke
Die folgende Übersicht zeigt typische Formstücke für Wasserleitungen, die in der Regel aus verchromtem Messing bestehen. Zu sehen ist eine Schnellkupplung mit Klemmhülsen und Gewindeanschlüssen für Größen von 1/2″ bis 2″. Es gibt keine Schweißverbindungen; die Formstücke sind ausschließlich für Kaltwasser und einen Einsatz bei höchstens 80 psi und 100C spezifiziert.
⚠️ Warnung vor Werkstoffverwechslung
Verwenden Sie verchromte Messing-Sanitärformstücke unter keinen Umständen als schweißbare Komponenten in Cr-Mo-Rohrleitungssystemen für erhöhte Temperaturen. Verchromtes Messing, dessen maximale Einsatztemperatur bei etwa 900C liegt, hält den Einsatzbedingungen von Cr-Mo-Systemen nicht stand. Achten Sie darauf, dass das Formstück zur verwendeten Rohrgüte passt, und beachten Sie dazu die obige Querverweisliste.
Weitere Verbindungstypen finden Sie in unseren Informationen zu Stahlbögen, A234-WPB-Bögen und Stumpfschweißformstücken.
Chrom-Molybdän-Rohre schweißen: Vorwärmen, Schweißzusatzwerkstoffe und PWHT
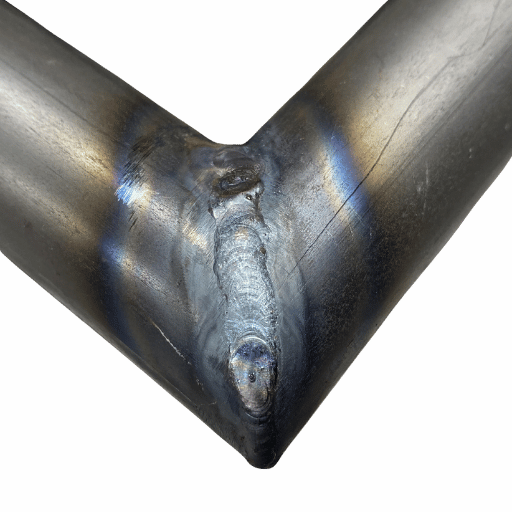
Die Vorsichtsmaßnahmen beim Schweißen von Chrom-Molybdän-Rohren können als „hohes Risiko“ erscheinen. Tatsache ist jedoch, dass Cr-Mo-Stähle lufthärtend sind. Die beim Schweißen verfügbare Zeit reicht daher nicht aus, um eine gegebenenfalls erforderliche Wärmebehandlung nach dem Schweißen zu vermeiden. Temperaturen im Zwischenlagenbereich von 250- 300C können eine spröde martensitische Umwandlung in der Wärmeeinflusszone auslösen, die im Einsatz letztlich zu Wasserstoffrissen führt.
Anforderungen an die Vorwärmtemperatur
| Güte | Mindestvorwärmtemperatur °C (°F) | Max. Zwischenlagentemperatur | Entscheidende Regel |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Geringe Härtbarkeit |
| P5/P9 | 200 (400) | — | Höherer Cr-Gehalt |
| P11 | 150–200 (300–400) | — | Standardkraftwerk |
| P22 | 200–250 (400–480) | — | Höherer Mo-Gehalt |
| P91 | 200–300 (400–570) | 300°C (570°F) | VOR der PWHT niemals unter 200°C abkühlen lassen |
Quelle: AWS D10.8, ASME B31.1
Besonders zu beachten ist die maximale Zwischenlagentemperatur von 300C bei P91. Da P91 empfindlich auf sehr hohe Aufheiz- und Abkühlgeschwindigkeiten reagiert, sollte es vor der PWHT auf eine Temperatur nahe dem Martensit-Endpunkt (>100C) abkühlen. Lassen Sie es im geschweißten Zustand nicht auf Umgebungstemperatur abkühlen, denn dadurch bleibt die temporäre Martensitphase in der P91-Schweißnaht bei etwa 50-150C bestehen, wo Wasserstoffschädigung auftreten kann.
Auswahl des Schweißzusatzwerkstoffs
| Rohrgüte | SMAW-Elektrode | GTAW-Draht | Zugfestigkeit ca. (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Quelle: Hobart Brothers
Der Schweißzusatzwerkstoff muss zur Grundwerkstoffgüte passen. Ein Schweißzusatz mit geringerer Legierung (zum Beispiel B2-Schweißzusatz bei einem P22-Rohr) führt zu einem Schweißgut, dem die für den Grundwerkstoff erforderliche Kriechfestigkeit fehlt. Die Schweißverbindung wird damit zum schwächsten Element des Systems – genau dieser Ausfall soll durch PWHT und passende Schweißzusatzwerkstoffe verhindert werden.
PWHT für P91: Das 4-Phasen-Verfahren
📐 Technischer Hinweis — PWHT-Verfahren für P91
- Phase 1: Kontrolliert auf 315C(600F) erwärmen
- Phase 2: Mit maximal 330C/hr (600F/hr) auf die Halte-Temperatur erwärmen
- Phase 3: Mindestens 2 Stunden bei 76014C(140025F) halten
- Phase 4: Mit maximal 220C/hr (400F/hr) an der Luft auf 315C abkühlen, anschließend an der Luft auf Umgebungstemperatur abkühlen
Der Halte-Temperaturbereich für P91 ist sehr eng – nur 14C. Bei mehr als 775C kann sich Deltaferrit bilden, der die Kriechlebensdauer unwiederbringlich beeinträchtigt. Unterhalb von 745C wird das Material nicht vollständig angelassen und die Schweißnaht bleibt spröde. Vor jedem Wärmezyklus müssen die Positionierung der Thermoelemente, die Abdeckung mit Isoliermatten und die Kalibrierung des Reglers überprüft werden.
„Bei P91 führt eine fehlerhafte Wärmebehandlung nach dem Schweißen zu schwerwiegenden Folgen. Im geschweißten Zustand liegt die Härte im mittleren 40er-Bereich auf der HRC-Skala, bei Charpy-Kerbschlagwerten von gerade einmal 3 ft-lbs. Durch eine ordnungsgemäße PWHT sinkt die Härte in den niedrigen 20er-Bereich und der Charpy-Wert steigt auf 40 ft-lbs bis 70 ft-lbs. Diese Veränderung steht außer Frage.“
— W.F. Newell Jr., Vorsitzender des AWS-D10-Unterausschusses für Cr-Mo-Rohrleitungen
⚠️ Gesundheits- und Sicherheitswarnung
Beim Schweißen von Chrom-Molybdän entsteht sechswertiges Chrom (Cr6+), das nachweislich krebserregend ist. Der OSHA-PEL beträgt 5 g/m. Tragen Sie stets fremdbelüftete Atemschutzgeräte oder P100-Atemschutzmasken und stellen Sie sicher, dass Heißarbeiten unter gut belüfteten Bedingungen stattfinden. Das gilt für alle Cr-Mo-Güten; höhere Chromgüten (P9, P91) erzeugen größere Mengen Cr6+.
Kann man Chromrohre biegen?
Ja, allerdings gelten je nach Güte wichtige Einschränkungen. Beim Kaltbiegen von Chrom-Molybdän-Rohren ist für P11 und P22 ein Mindestbiegeradius von 5OD erforderlich; anschließend muss die Spannung abgebaut werden. Für P91 gelten deutlich strengere Richtlinien: Das Rohr muss bei > 1040Canders formgehärtet und anschließend zur Wiederherstellung der gewünschten Gefügestruktur erneut normalisiert und angelassen werden. Dünnwandige 4130-Chrom-Molybdän-Förderrohre, die häufig für Überrollkäfige und Fahrzeugrahmen verwendet werden, lassen sich mit einem Dornbieger kalt bei einem Mindestradius von 3OD umformen. Vorher sollte jedoch die Wanddünnung am Außenbogen berechnet werden.
Erfahrene Fachleute kennen einige bewährte Faustregeln. Schweißen Sie dünnwandige Chrom-Molybdän-Rohre nicht mit offener Flamme: Die Brennerhitze oxidiert den Grundwerkstoff und hinterlässt spröde Stellen. Decken Sie beim lokalen Spannungsarmglühen von Chrom-Molybdän-Verbindungen die Schweißnaht mit K-Wolle ab, befestigen Sie sie mit Bindedraht und halten Sie sie während der Abkühlphase heiß, damit die Temperatur erhalten bleibt. Spülen Sie beim WIG-Schweißen von Chrom-Molybdän-Rohren außerdem mit Argon, um innere Oxidation zu vermeiden, die eine zuckerartige Wurzellage und im Einsatz eine Spannungsspitze verursacht.
Das richtige Chromrohr auswählen: Eine praktische Entscheidungshilfe
Angesichts der zahlreichen Güten, Beschichtungen und Normen kann die Auswahl des passenden Chromrohrs eine Herausforderung sein. Mit der folgenden Methode aus 3 Fragen finden Sie in weniger als einer Minute die passende Spezifikation.
Die Auswahlmethode mit 3 Fragen
Frage 1: Wie hoch ist die Einsatztemperatur?
- Unter 150°C → verchromtes Rohr (Dekoration/Sanitärinstallation)
- 150–510°C → Cr-Mo P11 oder P12
- 510–565°C → Cr-Mo P22
- Über 565°C → Cr-Mo P91 oder P92
Frage 2: Wie hoch ist der Auslegungsdruck?
- Unter 1.500 psi → Standardwanddicke (SCH 40–80)
- Über 1500 psi: dickwandiges Rohr (SCH 120-XXS) oder Beratung durch einen Rohrleitungsingenieur
Frage 3: Welche Einsatzumgebung liegt vor?
- Wasserstoffeinsatz: Prüfen Sie anhand der Nelson-Kurven in API RP 941 die geeignete Cr-Mo-Güte.
- Sulfidierung: Höhere Cr-Güten (P5, P9) bieten besseren Schutz vor sulfidischer Korrosion.
- Nur Oxidation → Temperatur gemäß Frage 1 berücksichtigen
Preisrahmen: Die Werkstoffkosten unterscheiden sich je nach Güte erheblich. Als grober Richtwert für Anfang 2026 gilt: P11-Rohre kosten typischerweise das 1× des Basispreises, P22 das 1,2–1,5× des Basispreises und P91 das 2–3× des Basispreises. Die dünneren Wände von P91 gleichen einen großen Teil dieses Aufpreises jedoch durch ein geringeres Gesamtgewicht, kleinere Rohrhalterungen und weniger Schweißzusatzwerkstoff aus. Auf Basis der Gesamtkosten der installierten Anlage verringert sich der Preisunterschied zwischen P22 und P91 bei Anwendungen mit großem Durchmesser erheblich.
Bereit für die Bestellung? Sehen Sie sich unsere Lagerliste für Chromrohre an, um Verfügbarkeit und Lieferzeiten für alle Güten nach ASTM A335 zu prüfen.
Marktausblick für Chromrohre: Was sich 2025–2026 ändert
Wichtige Marktstatistiken
$6.58B
Globaler Cr-Mo-Rohrmarkt (2025)
9 % durchschnittliches jährliches Wachstum
Prognostiziertes Wachstum bis 2033
1.2M MT
Jährliche globale Cr-Mo-Rohrexporte
Eine Reihe von Faktoren treibt den Markt für Chrom-Molybdän-Rohre 2025-2026 an: Der Ausbau der Energieinfrastruktur in Asien und im Nahen Osten steigert die Nachfrage nach Rohren der Güten P11 und P22 für konventionelle Kraftwerke. LNG-Terminalprojekte – insbesondere in den USA, Katar und Australien – installieren Cr-Mo-Rohrleitungen in Hochtemperaturbereichen der Verflüssigungsanlagen. Zudem sorgt der Trend zu ultra-superkritischen (USC) und fortschrittlichen USC-Kohlekraftwerken für einen anhaltend hohen Bedarf an P91 und P92.
Ein weiterer weniger bekannter, aber zunehmend dringlicher Faktor ist die Renaissance der Kernenergie. Kleine modulare Reaktoren (SMR) und Reaktortypen der Generation IV benötigen Cr-Mo-Legierungen in ihren Dampferzeugern und Rohrleitungen des Sekundärkreislaufs. Sobald diese Konstruktionen Ende der 2020er-Jahre in den kommerziellen Betrieb gehen, wird eine neue Nachfrage nach hochwertigen Chrom-Molybdän-Rohrleitungen entstehen.
Bei den Normen wurden mit der Überarbeitung von ASTM A335 im Oktober 2024 die Güten P93, P115, P128 und P921 ergänzt, die alle für Einsatztemperaturen über 620C ausgelegt sind. Das weist klar auf den Trend der Branche und der Lieferanten zu höheren Dampfparametern und größerer Effizienz hin sowie auf den Bedarf an Rohren höherer Güte für den Einsatz bei Temperaturen über 650C.
Hinweise zur Beschaffungsplanung: Wenn Sie Projekte planen, bei denen P91- oder P92-Rohre für die Inbetriebnahme 2026–2027 benötigt werden, sollten Sie Liefervereinbarungen vor Q3 2026 abschließen. Die Lieferzeiten für P91-Rohre mit großem Durchmesser (über NPS 12) haben sich bei großen Walzwerken auf 16–24 Wochen verlängert. Auch bei den Zuteilungsbeschränkungen japanischer und europäischer Hersteller ist kurzfristig keine Entspannung absehbar.
Häufig gestellte Fragen zu Chromrohren
F: Wofür werden Chromrohre verwendet?
Antwort anzeigen
F: Worin besteht der Unterschied zwischen Chromrohren und Edelstahlrohren?
Antwort anzeigen
F: Welcher Temperatur hält ein Chrom-Molybdän-Rohr stand?
Antwort anzeigen
F: Wie werden verchromte Rohre instand gehalten?
Antwort anzeigen
Wofür wird 9-Chrom-Stahlrohr verwendet?
Antwort anzeigen
F: Lassen sich Chrom-Molybdän-Förderrohre ohne Rissbildung biegen?
Antwort anzeigen
F: Welche ASTM-Norm gilt für Chrom-Molybdän-Rohre?
Antwort anzeigen
Benötigen Sie Chromrohre für Ihr Projekt?
Baling Steel liefert alle Güten von ASTM A335-Chrom-Molybdän-Rohren, von P5 bis P92, mit den erforderlichen Werksprüfzeugnissen und vollständiger Materialrückverfolgbarkeit.
Angebot anfordern →Über diesen Leitfaden zu Chromrohren
Dieses Dokument wurde von den technischen Content-Spezialisten von Baling Steel auf Grundlage von ASTM-Normen, Schweißregelwerken und Datenblättern zu Chrom-Molybdän-Rohren erstellt. Als Anbieter von Stahlrohren beschäftigen wir uns laufend mit Cr-Mo-Legierungen und haben in diesem Leitfaden einige Hinweise zur Beschaffung und Fertigung zusammengestellt. Alle Daten beziehen sich auf die jeweiligen Originalnormen und sollten vor dem Einsatz in kritischen Anwendungen anhand der neuesten Ausgaben überprüft werden.
Referenzen und Quellen
- ASTM A335/A335M-24b – Normspezifikation für ferritische Rohre aus legiertem Stahl für den Hochtemperatureinsatz – ASTM International
- AWS D10.8-96 – Empfohlene Verfahren zum Schweißen von Rohrleitungen und Förderrohren aus Chrom-Molybdän-Stahl – American Welding Society
- Cr-Mo-Legierungsrohre: Der vollständige Leitfaden — Projectmaterials.com
- Leitfaden zur Auswahl von Hobart Brothers-Schweißzusätzen — ITW Welding
- Technischer Leitfaden zur Hartverchromung — US Chrome Corporation
- P91 schweißen: Die Regeln verstehen – The Fabricator, FMA Communications
- Überblick über den Hartverchromungsprozess – Hard Chrome Specialists (HCS)
- ASTM B650 – Normspezifikation für galvanisch abgeschiedene technische Chrombeschichtungen auf Eisenwerkstoffen – ASTM International
Verwandte Artikel
- Grundlagen der Stahlrohrherstellung
- Stahlrohr nach A53 verstehen
- Kohlenstoffstahlrohre: Vollständiger Leitfaden
- Geschweißter Stahl: Eigenschaften und Anwendungen

