


Principales caractéristiques en un coup d’œil
- Types de matériaux : laiton, cuivre ou acier chromé ; acier allié Cr-Mo (ASTM A³³5)
- Nuances courantes : P5, P9, P11, P22, P91, P92
- Gamme de dimensions : NPS 1/8″–26″ (Cr-Mo) ; 1/2″–2″ (chromé)
- Température maximale de service : Jusqu’à 620°C (1150°F) pour le P92
- Normes principales : ASTM A335, ASTM B650, AWS D10.8
Les tubes chromés se situent à la frontière de deux univers très différents : ils peuvent apporter une finition décorative à des conduites d’alimentation en eau dans une habitation, ou être utilisés dans la production d’énergie et l’industrie pétrochimique, où un tube en alliage chrome-molybdène peut rester chaud pendant des jours, voire des semaines, sans se ramollir. Ce guide présente ces deux usages : les tubes décoratifs chromés et les tubes industriels en alliage Cr-Mo. Il détaille leurs nuances, leurs spécifications, les pratiques de soudage et une méthode simple pour choisir un tube chromé adapté à la température de service.
Qu’est-ce qu’un tube chromé ? Définition et types courants
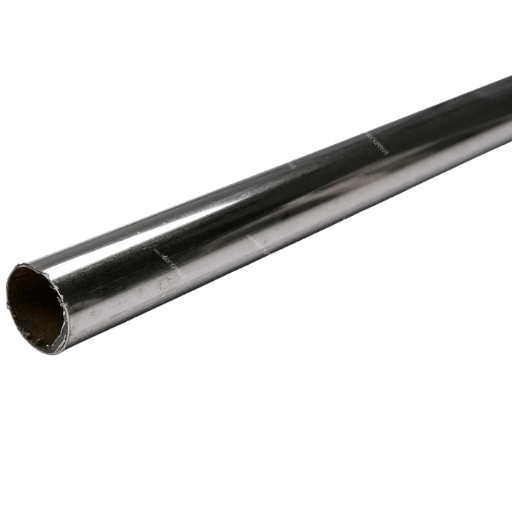
Tube chromé est un terme générique désignant tout produit tubulaire dans lequel le chrome joue un rôle important, soit comme revêtement de surface pour assurer la résistance à la corrosion et l’aspect esthétique, soit comme élément d’alliage majeur de l’acier pour lui conférer une résistance mécanique à haute température. Ce terme peut désigner un tube en laiton ou en cuivre chromé utilisé en plomberie, un tube en acier allié chrome-molybdène fabriqué selon ASTM A335 ou un tube d’échappement chromé destiné aux véhicules.
| Taper | Matériau de base | Utilisation courante | Température maximale | Gamme de prix |
|---|---|---|---|---|
| Chromé | Laiton, cuivre, acier | Plomberie, décoration | ~150°C | $ |
| Alliage chrome-molybdène | Acier Cr-Mo (ASTM A335) | Centrales électriques, raffineries, chaudières | Jusqu’à 620°C | $$–$$$ |
| Échappement chromé | Acier chromé | Conduites d’échappement de véhicules | ~500°C | $$ |
Qu’est-ce qu’un tube chromé ?
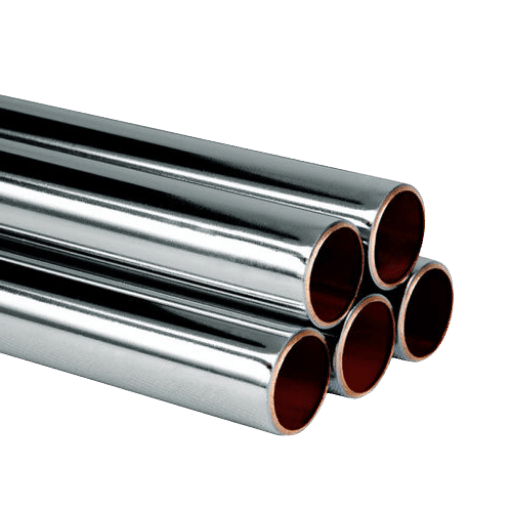
Un tube au chrome est un anneau métallique creux qui utilise le chrome soit en revêtement de surface, soit pour ses propriétés métallurgiques internes. Les tubes plaqués, sur lesquels une couche de chrome est déposée par électrolyse sur un support en laiton, en cuivre ou en acier doux, peuvent recevoir un chromage offrant une surface brillante et réfléchissante et, dans une certaine mesure, une résistance à la corrosion adaptée aux installations de plomberie courantes dans les salles de bains et les cuisines, pour les applications les moins coûteuses, ou un revêtement céramique plus protecteur pour les applications à haute température. Les alliages de tubes en acier 2Cr-Mo, tels que les tubes Cr-Mo, incorporent l’élément dans la matrice d’acier plutôt que de le déposer en surface. Avec le chrome et le molybdène dissous dans la matrice d’acier, cet alliage peut conserver ses propriétés mécaniques à une température bien plus élevée que l’acier au carbone ordinaire aux propriétés cimentaires.
Les acheteurs qui découvrent le secteur confondent souvent ces deux produits : le tube brillant vendu en quincaillerie et le tube gris mat d’une centrale électrique sont tous deux appelés « tube chromé », mais ils n’ont pratiquement rien en commun. Un tube décoratif chromé coûte quelques dollars le pied. Un tube en acier chrome-molybdène P91 de NPS 12″ peut coûter quelques centaines de dollars le pied et nécessiter des procédures de soudage manuel dont la préparation prend des semaines.
Consultez l’ensemble de notre gamme de tubes chromés pour connaître les détails et les disponibilités.
Tube chromé ou tube en alliage chrome-molybdène
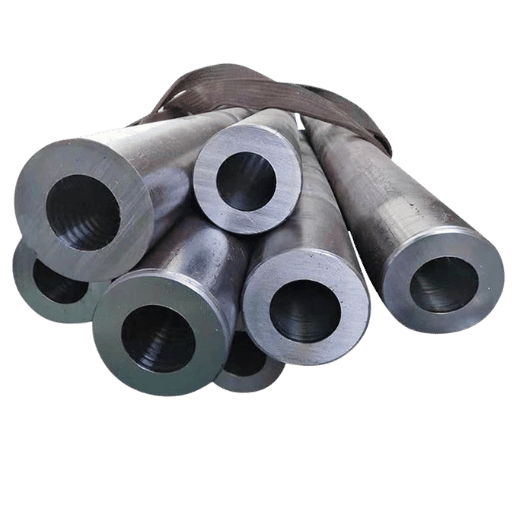
La confusion autour du chrome : cette expression revient dans les forums techniques, les services des achats et même les bureaux d’études plus souvent qu’on ne le pense. Un acheteur commande un « tube chromé » et le fournisseur livre un tube de plomberie brillant et poli au lieu du tube en acier allié Cr-Mo nécessaire pour un surchauffeur. Ou bien, un plombier reçoit une caisse de tubes P11 gris mat alors qu’il lui fallait simplement une conduite décorative pour un meuble-lavabo. Comprendre la différence entre ces deux catégories évite des erreurs de commande coûteuses et, dans l’industrie, des substitutions de matériaux potentiellement dangereuses.
| Propriété | Chromé | Chrome-molybdène (P11) | Chrome-molybdène (P91) |
|---|---|---|---|
| Dureté de surface | 66–72 HRC | 22–25 HRC (base) | 25–30 HRC (base) |
| Température maximale de service | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Mécanisme de résistance à la corrosion | Couche de protection | Calamine d’oxyde | Calamine d’oxyde + teneur en Cr |
| Application courante | Équipements de plomberie | Conduites de vapeur, chaudières | Centrales électriques supercritiques |
| Norme ASTM | B650 (chromage) | A335 Grade P11 | A335 Grade P91 |
Les valeurs de dureté de surface indiquées ici racontent une tout autre histoire. Si un tube céramique ou chromé était utilisé dans la même configuration que le tube brut, sa surface serait légèrement plus dure. Le chrome déposé par électrolyse forme une couche superficielle très dure, mais repose sur une plaque de support en laiton ou en cuivre mou.
Le tube Cr-Mo sacrifie la dureté de surface pour gagner en résistance mécanique à travers la paroi à haute température, un avantage que le chromage ne peut pas offrir.On croit souvent, à tort, que les ressorts en acier chrome-molybdène sont plus légers que ceux en acier. Ce n’est pas le cas : leur poids est identique.
La densité de l’acier allié Cr-Mo est presque identique à celle de l’acier au carbone ordinaire (environ 7.85g/cm). Les économies de poids permises par le chrome-molybdène sont liées à sa résistance élevée à température : l’ingénieur peut ainsi spécifier une paroi plus mince et réduire le poids total du système. À volume égal, ce matériau pèse autant que l’acier au carbone.Découvrez la teneur en chrome de l’acier inoxydable et les limites de sa résistance à la corrosion, ainsi que la frontière entre les aciers Cr-Mo et inoxydables.
Le chrome, c’est simplement de l’acier inoxydable ?
Non. Le chrome est un élément chimique — de numéro atomique 24 dans le tableau périodique — et « chrome » est simplement son nom courant. L’acier inoxydable est un alliage qui contient au minimum 10,5 % de chrome, ainsi que du fer, du carbone et souvent du nickel, du manganèse et d’autres éléments d’alliage. Les tubes Cr-Mo contiennent de 1 %-9,5 % de chrome dans l’alliage, ce qui ne répond pas à la définition de l’acier inoxydable. Ainsi, tous les aciers inoxydables contiennent un ou plusieurs éléments « chrome », mais tous les aciers à base de chrome ne sont pas inoxydables. Cette distinction compte lorsqu’il faut choisir un matériau résistant à la corrosion : l’acier inoxydable forme une couche passive d’oxyde de chrome qui se régénère d’elle-même, tandis que les tubes Cr-Mo doivent s’appuyer sur une calamine d’oxyde moins protectrice, qui nécessite tout de même des inspections régulières en milieu corrosif.
Acier chrome-molybdène : composition, propriétés et comparaison des nuances
Comme son nom l’indique, l’acier chrome-molybdène contient deux principaux éléments d’alliage : le chrome (Cr), qui améliore la résistance à l’oxydation, et le molybdène (Mo), qui renforce la résistance au fluage à température élevée. La spécification ASTM A335 couvre les tubes en acier allié ferritique finis à chaud destinés aux applications à haute température et définit la composition chimique, les propriétés mécaniques et les exigences d’essai pour chaque nuance. Le tableau ci-dessous est la référence que vous consulterez régulièrement pour spécifier des tubes Cr-Mo.
| Nuance | Cr% | Mo% | Limite d’élasticité (ksi) | Résistance à la traction (ksi) | Température max. °C (°F) | Application principale |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Vapeur à basse température |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Tuyauterie de raffinerie |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Résistance à l’oxydation à haute température |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Centrale électrique standard |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Tubes de surchauffeur |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | Centrales électriques USC |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | USC de nouvelle génération |
Source : ASTM A335/A335M-24b
📐 Note d’ingénierie — règle de sélection des nuances
Commencez par la température, puis vérifiez la pression. Si la température de service dépasse 510C, le P22 ou une nuance supérieure est obligatoire. Au-dessus de 565C, le P91 ou le P92 est nécessaire. À conditions thermiques équivalentes, le P91 permet de réduire l’épaisseur de paroi d’environ 50 % par rapport au P22. Le surcoût de 2-3 du matériau est ainsi compensé par la réduction du poids, la taille moindre des supports et une quantité réduite de métal d’apport.
À noter pour les projets à long terme : la révision d’octobre 2024 de la norme ASTM A335/A335M (édition 24b) a ajouté quatre nouvelles nuances : P93, P115, P128 et P921. Elles sont destinées aux centrales électriques ultra-supercritiques de nouvelle génération (A-USC), qui fonctionnent au-dessus de 620C, et témoignent de la volonté persistante du secteur d’augmenter les paramètres de la vapeur pour améliorer le rendement thermique.
Pour consulter les spécifications de produits connexes, découvrez nos guides sur les nuances de tubes en alliage, les tubes A335 P22 et les applications des tubes de chaudière.
Tubes et tubes de production chrome-molybdène : dimensions, spécifications et normes
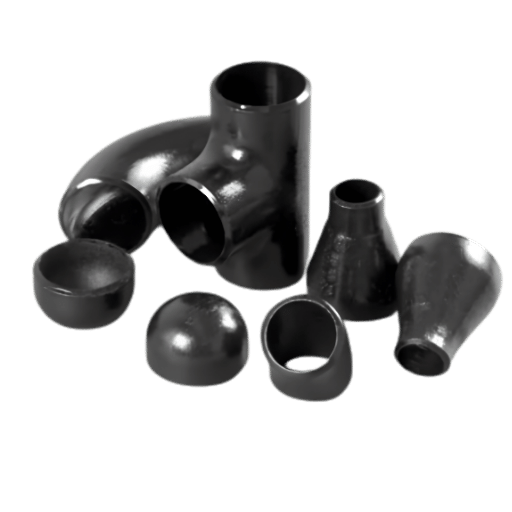
La norme ASTM A335 couvre les tubes Cr-Mo de dimensions allant de NPS 1/8″ à NPS 26″, avec des épaisseurs de paroi allant de SCH 40 à XXS (double extra-fort). Pour les applications structurelles et les sports mécaniques, les tubes en acier chromoly 4130 sont fabriqués selon ASTM A519 dans une plus grande variété de diamètres extérieurs et d’épaisseurs de paroi.
| Diamètre extérieur (in) | Paroi (in) | Poids (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Source : catalogues AED Metals et Chassis Shop
Selon ASTM A335, la tolérance sur le diamètre extérieur est de 1 % pour les dimensions supérieures à NPS 2″. Les tolérances sur l’épaisseur de paroi sont de +20 % / -12,5 %. Elles sont courantes pour la fabrication de tubes finis à chaud et tiennent compte des variations inhérentes au perçage et au laminage.
💡 Conseil de pro
Lors de la commande de tubes chromoly 4130, précisez toujours si vous avez besoin d’un tube fini à chaud (ASTM A519) ou d’un tube DOM (étiré sur mandrin). Le procédé DOM offre des tolérances plus serrées et une meilleure finition de surface, à moindre coût, mais les tubes finis à chaud sont nécessaires pour les applications à haute pression au-dessus de 1 500 psi.
Une erreur de commande courante qui fait perdre du temps et de l’argent consiste à spécifier l’épaisseur de paroi uniquement par le numéro de série. Les séries de tubes Cr-Mo diffèrent de celles des tubes en acier au carbone : au-delà de NPS 8, l’épaisseur de paroi d’un tube P11 de « série 40 » diffère de celle d’un tube en acier au carbone A106 de série 40. Indiquez toujours l’épaisseur minimale réelle de la paroi dans votre bon de commande, et pas seulement la désignation de série.
Pour en savoir plus sur les méthodes de fabrication, consultez notre article sur le processus de fabrication des tubes et sur les différences importantes entre tubes et tuyaux qui influent sur vos spécifications.
Chromage dur des tubes : procédé, épaisseur et performances
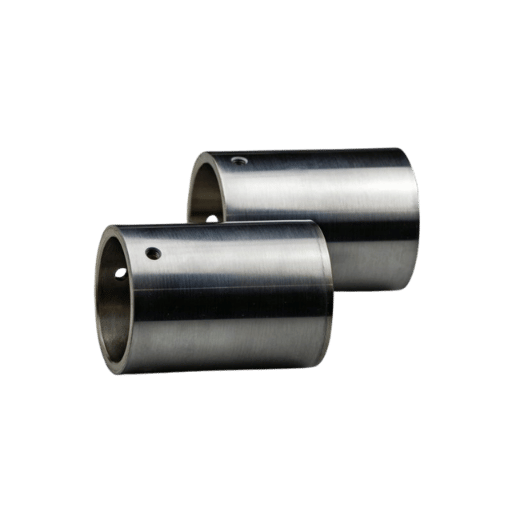
Le chromage dur est un procédé de galvanoplastie qui consiste à déposer une couche de chrome sur un substrat métallique. Alors que le chromage décoratif vise principalement l’aspect esthétique, le dépôt industriel de chrome dur est spécifié pour sa surface extrêmement lisse et dure, son faible coefficient de friction et son excellente résistance à l’usure. Dans les systèmes de tuyauterie industrielle, il permet notamment de mieux transporter les boues abrasives, de protéger les bagues d’étanchéité à mouvement alternatif et les cadres de fenêtre et, bien sûr, d’assurer une résistance à la corrosion chimique.
| Type de chromage | Épaisseur | Dureté | Norme | Application |
|---|---|---|---|---|
| Décoratif | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Équipements de plomberie |
| Couche dense mince | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Composants de précision |
| Chrome dur (industriel) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Vérins hydrauliques, diamètre intérieur des tubes |
| Dépôt épais | Jusqu’à 635 μm | 65–70 HRC | Selon l’application | Restauration de pièces usées |
Source : US Chrome, HCS Plating et Electro-Coatings
✔ Avantages
- Durée de vie multipliée par 2–10 par rapport aux surfaces non chromées
- Barrière efficace contre la corrosion dans les environnements peu à modérément corrosifs
- Finition non magnétique adaptée aux applications d’instrumentation
- S’applique sur différents substrats, notamment l’acier, le cuivre et l’aluminium
⚠️ Limites
- N’augmente pas la résistance mécanique du métal de base
- Peut présenter des microfissures sous l’effet de contraintes cycliques
- Réglementation environnementale sur le chrome hexavalent (EPA, REACH)
- Ne convient pas à un service continu au-dessus de 350°C
Quand spécifier le chrome dur : si votre tube transporte une boue abrasive ou fonctionne avec des joints à mouvement alternatif, un chromage dur de 50–75 μm offre le meilleur rapport entre coût et durée de vie. En dessous de 20 μm, la couche de chrome n’atteint pas sa dureté maximale, car elle est trop mince pour permettre le développement complet de la structure granulaire colonnaire. Au-dessus de 127 μm, les coûts de rectification augmentent et le risque de défaillance de l’adhérence s’accroît.
Raccords pour tubes chromés : types, matériaux et méthodes de raccordement
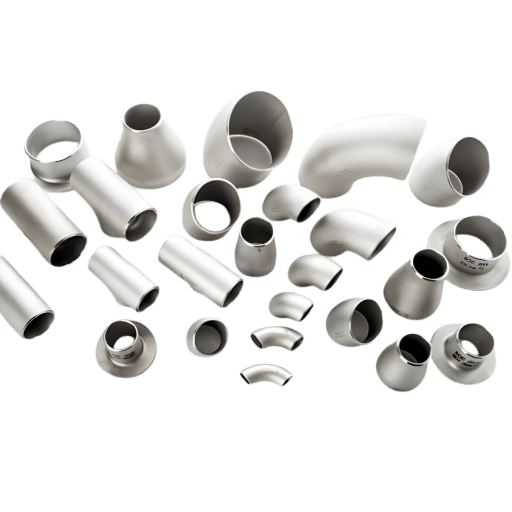
Les raccords destinés aux tubes chromés relèvent de filières d’approvisionnement totalement différentes : d’un côté, les tubes et raccords industriels Cr-Mo utilisés dans les systèmes à haute température ; de l’autre, les raccords et accessoires de plomberie chromés. Une confusion entre les deux n’est pas seulement gênante : elle compromet la sécurité.
Raccords industriels Cr-Mo — références croisées ASTM
| Tube (A335) | Raccords BW (A234) | Pièces forgées (A182) | Vanne moulée (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Source : Projectmaterials
Ce guide de références croisées est indispensable pour vos achats : pour un tube P22, il faut des coudes, tés et réducteurs à souder bout à bout A234 WP22 ; vos raccords à emboîture à souder et filetés seront en A182 F22, et vos vannes à opercule en A217 WC9. Une nuance inadaptée — même au sein de la même famille Cr-Mo — crée une incompatibilité métallurgique au niveau du joint soudé, aux conséquences imprévisibles.
Raccords décoratifs chromés
Le schéma ci-dessous présente les raccords de plomberie pour l’alimentation en eau, qui sont presque toujours en laiton chromé. On y voit le raccord à serrage, qui utilise des bagues de compression et des raccords filetés, pour des dimensions de 1/2″ à 2″. Il n’y a pas de joints soudés ; ces raccords sont spécifiés pour l’eau froide uniquement, à une pression maximale de 80 psi et une température maximale de 100C.
⚠️ Avertissement : matériaux incompatibles
N’utilisez en aucun cas des raccords de plomberie en laiton chromé comme composants soudables dans des systèmes de tuyauterie Cr-Mo à haute température. Le laiton chromé, dont la température maximale de service est d’environ 900C, ne peut pas résister aux conditions de service du Cr-Mo. Veillez à choisir le raccord adapté à la nuance du tube utilisé en consultant la liste de références croisées ci-dessus.
Pour découvrir d’autres types de raccordement, consultez nos ressources sur les coudes en acier, les références de coudes A234 WPB et les raccords à souder bout à bout.
Soudage des tubes chrome-molybdène : préchauffage, métaux d’apport et traitement thermique après soudage
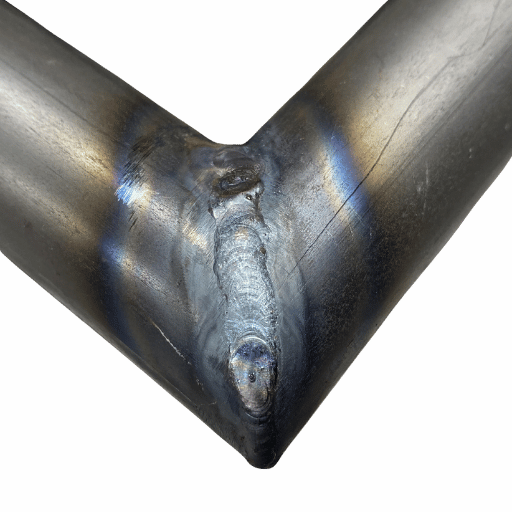
Le soudage des tubes chrome-molybdène présente un « risque important », car les aciers Cr-Mo durcissent à l’air. Par conséquent, le temps consacré au soudage ne suffit jamais à éviter un éventuel traitement thermique après soudage. En effet, toute température située dans la plage entre passes de 250- 300C peut provoquer une transformation martensitique fragile dans la ZAT, ce qui peut entraîner une fissuration par l’hydrogène en service.
Températures de préchauffage requises
| Nuance | Préchauffage min. °C (°F) | Température max. entre passes | Règle critique |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Faible trempabilité |
| P5/P9 | 200 (400) | — | Teneur en Cr plus élevée |
| P11 | 150–200 (300–400) | — | Centrale électrique standard |
| P22 | 200–250 (400–480) | — | Teneur en Mo plus élevée |
| P91 | 200–300 (400–570) | 300°C (570°F) | NE JAMAIS refroidir en dessous de 200°C avant le traitement thermique après soudage |
Source : AWS D10.8, ASME B31.1
Une attention particulière doit être portée à la température maximale entre passes de P91, fixée à 300C. P91 étant un alliage sensible aux vitesses de chauffage et de refroidissement très élevées, laissez-le refroidir jusqu’à une température proche de la fin de transformation martensitique (>100C) avant le PWHT. Ne le laissez pas à température ambiante après soudage, car la phase martensitique temporaire subsiste dans la soudure en P91 entre environ 50-150C, où une dégradation par l’hydrogène peut se produire.
Choix du métal d’apport
| Nuance du tube | Électrode SMAW | Fil GTAW | Résistance à la traction approx. (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Source : Hobart Brothers
Le métal d’apport doit correspondre à la nuance du métal de base. Un métal d’apport moins allié — par exemple un métal B2 utilisé sur un tube P22 — produit un dépôt de soudure dont la résistance au fluage est insuffisante par rapport au métal de base sous-jacent. Le joint devient alors l’élément le moins performant du système : c’est précisément le mode de défaillance que le traitement thermique après soudage et l’emploi de métaux d’apport adaptés visent à éliminer.
Traitement thermique après soudage du P91 : le processus en 4 phases
📐 Note d’ingénierie — procédure de traitement thermique après soudage du P91
- Phase 1 : chauffer à 315C(600F) à une vitesse contrôlée
- Phase 2 : augmenter la température à 330C/hr (600F/hr) maximum jusqu’à la température de maintien
- Phase 3 : maintenir à 76014C(140025F) pendant au moins 2 heures
- Phase 4 : refroidir à l’air jusqu’à la température ambiante à 220C/hr (400F/hr) maximum jusqu’à 315C, puis refroidir à l’air jusqu’à la température ambiante
La plage de température de maintien pour le P91 est très étroite : seulement 14C. Une température supérieure à 775C peut entraîner la formation de ferrite delta et réduire irrémédiablement la durée de vie au fluage. En dessous de 745C, le revenu reste incomplet et la soudure devient fragile. Avant chaque cycle thermique, vérifiez l’emplacement des thermocouples, la couverture des couvertures isolantes et l’étalonnage du régulateur.
« Le P91 ne pardonne pas une mauvaise exécution du traitement thermique après soudage. À l’état brut de soudage, sa dureté se situe autour de 40 HRC et ses valeurs d’impact Charpy atteignent à peine 3 ft-lbs. Un traitement thermique après soudage adapté ramène la dureté dans la plage basse des 20 et porte la valeur Charpy entre 40 ft-lbs et 70 ft-lbs. Cette transformation ne se discute pas. »
— W.F. Newell Jr., président du sous-comité AWS D10 sur la tuyauterie Cr-Mo
⚠️ Avertissement santé et sécurité
Le soudage du chrome-molybdène produit du chrome hexavalent (Cr6+), dont le caractère cancérogène est avéré. La limite d’exposition admissible OSHA est de 5 g/m. Portez toujours un appareil respiratoire à adduction d’air ou un respirateur P100 et veillez à effectuer les travaux à chaud dans un espace bien ventilé. Cela s’applique à toutes les nuances Cr-Mo ; les nuances à teneur en chrome plus élevée (P9, P91) produisent davantage de Cr6+.
Peut-on cintrer un tube chromé ?
Oui, mais sous réserve de conditions importantes selon la nuance. Le cintrage à froid des tubes chrome-molybdène nécessite un rayon de cintrage minimal de 5OD pour les P11 et P22, ainsi qu’un traitement de détensionnement après cintrage. Les exigences sont beaucoup plus strictes pour le P91 : il doit être durci par mise en forme à > 1040Cand ensuite renormalisé et revenu pour rétablir la microstructure souhaitée. Les tubes chromoly 4130 à paroi mince, couramment utilisés pour les arceaux de sécurité et la fabrication de châssis, peuvent être formés à froid avec une cintreuse à mandrin et un rayon minimal de 3OD, mais il faut calculer l’amincissement de la paroi à l’extrados avant de commencer.
Les professionnels expérimentés du secteur ont quelques règles empiriques utiles. Ne soudez pas les tubes chromoly à paroi mince à la flamme nue : la chaleur du chalumeau oxyde le matériau de base et laisse des zones fragiles. Pour détensionner sur site des assemblages chrome-molybdène, recouvrez la soudure de laine K, fixez-la avec un fil d’attache et chauffez-la en maintenant la température pendant le refroidissement. Enfin, effectuez une purge à l’argon lors du soudage TIG des tubes chrome-molybdène afin d’éviter l’oxydation interne, qui forme un cordon de racine granuleux et crée un concentrateur de contraintes en service.
Comment choisir le bon tube chromé : méthode pratique
Avec le vaste choix de nuances, de revêtements et de normes, choisir le bon tube chromé peut sembler difficile. La méthode en 3 questions ci-dessous vous permet de déterminer la spécification adaptée en moins d’une minute.
La méthode de sélection en 3 questions
Question 1 : quelle est votre température de service ?
- En dessous de 150°C → tube chromé (décoration/plomberie)
- 150–510°C → Cr-Mo P11 ou P12
- 510–565°C → Cr-Mo P22
- Au-dessus de 565°C → Cr-Mo P91 ou P92
Question 2 : quelle est votre pression de calcul ?
- En dessous de 1 500 psi → paroi standard (SCH 40–80)
- Au-dessus de 1500 psi : paroi épaisse (SCH 120-XXS) ou consultez un ingénieur en tuyauterie
Question 3 : quel est l’environnement de service ?
- Service sous hydrogène : consultez les courbes Nelson de l’API RP 941 pour choisir la nuance Cr-Mo adaptée
- Sulfuration : nuances à teneur en Cr plus élevée (P5, P9) pour une meilleure résistance à la corrosion sulfidique
- Oxydation uniquement → choisissez la nuance selon la température indiquée à la question 1
Prix : le coût du matériau varie considérablement selon la nuance. À titre indicatif, début 2026 : le prix du tube P11 correspond généralement à 1× le prix de base, celui du P22 à 1,2–1,5× le prix de base et celui du P91 à 2–3× le prix de base. Cependant, les parois plus minces du P91 compensent une grande partie de ce surcoût en réduisant le poids total, la taille des supports de tuyauterie et la consommation de métal d’apport lors du soudage. Pour les applications de grand diamètre, l’écart entre le P22 et le P91 se réduit considérablement si l’on considère le coût total d’installation.
Prêt à commander ? Consultez notre liste de stocks de tubes chromés pour vérifier la disponibilité et les délais de livraison de toutes les nuances ASTM A335.
Perspectives du marché des tubes chromés : évolutions en 2025–2026
Principaux chiffres du marché
$6.58B
Marché mondial des tubes en acier au chrome-molybdène (2025)
TCAC de 9 %
Croissance prévue jusqu’en 2033
1.2M MT
Exportations annuelles mondiales de tubes en acier au chrome-molybdène
De nombreux facteurs stimulent le marché des tubes en acier au chrome-molybdène en 2025-2026. Le développement des infrastructures énergétiques en Asie et au Moyen-Orient accroît la demande de tubes P11 et P22 destinés aux centrales électriques conventionnelles. Les projets de terminaux GNL, notamment aux États-Unis, au Qatar et en Australie, prévoient l’installation de tuyauteries en acier au chrome-molybdène dans les zones à haute température des trains de liquéfaction. Enfin, le passage aux centrales au charbon ultra-supercritiques (USC) et ultra-supercritiques avancées maintient une forte demande en P91 et P92.
Un autre facteur moins connu, mais de plus en plus urgent, est le renouveau du nucléaire. Les petits réacteurs modulaires (SMR) et les réacteurs de génération IV nécessitent des alliages au chrome-molybdène pour leurs générateurs de vapeur et les tubes de leurs circuits secondaires. Lorsque ces conceptions passeront à l’exploitation commerciale à la fin des années 2020, elles entraîneront une nouvelle demande de tuyauteries haut de gamme en acier au chrome-molybdène.
Du côté des normes, la révision d’octobre 2024 de l’ASTM A335 a ajouté les nuances P93, P115, P128 et P921, toutes conçues pour des températures de service supérieures à 620C. Cela montre clairement que le secteur et les fournisseurs s’orientent vers des paramètres de vapeur plus élevés, une meilleure efficacité et des tubes de nuances supérieures capables de résister à plus de 650C.
Conseil pour planifier vos approvisionnements : Si vos projets nécessitent des tubes P91 ou P92 pour une mise en service en 2026–2027, envisagez de conclure des accords d’approvisionnement avant le T3 2026. Le délai de livraison des tubes P91 de grand diamètre (au-dessus de NPS 12) atteint désormais 16–24 semaines chez les principales aciéries, et rien n’indique que les contraintes d’allocation des producteurs japonais et européens s’atténueront à court terme.
Foire aux questions sur les tubes en acier au chrome
Q : À quoi servent les tubes en acier au chrome ?
Voir la réponse
Q : Quelle est la différence entre un tube chromé et un tube en acier inoxydable ?
Voir la réponse
Q : À quelle température un tube en acier au chrome-molybdène peut-il résister ?
Voir la réponse
Q : Comment entretenir un tube chromé ?
Voir la réponse
Q : À quoi sert un tube au chrome 9 ?
Voir la réponse
Q : Peut-on cintrer un tube de production en acier au chrome-molybdène sans le fissurer ?
Voir la réponse
Q : Quelle norme ASTM couvre les tubes en acier au chrome-molybdène ?
Voir la réponse
Vous avez besoin de tubes en acier au chrome pour votre projet ?
Baling Steel fournit toutes les nuances de tubes en acier au chrome-molybdène ASTM A335, de P5 à P92, avec les certificats d’essais d’aciérie requis et une traçabilité complète des matériaux.
Demander un devis →À propos de ce guide sur les tubes en acier au chrome
Ce document a été préparé par les spécialistes du contenu technique de Baling Steel à partir des normes ASTM, de références aux codes de soudage et de fiches techniques sur les tubes en acier au chrome-molybdène. En tant que fournisseur de tubes en acier, nous travaillons constamment avec des alliages au chrome-molybdène et avons rassemblé dans ce guide plusieurs conseils d’approvisionnement et de fabrication. Toutes les données renvoient à leurs normes d’origine ; vérifiez-les dans les éditions les plus récentes avant de les utiliser pour des applications critiques.
Références et sources
- ASTM A335/A335M-24b – Spécification standard pour les tubes en acier allié ferritique destinés au service à haute température – ASTM International
- AWS D10.8-96 – Pratiques recommandées pour le soudage des tuyauteries et des tubes en acier au chrome-molybdène – American Welding Society
- Tubes en acier allié au chrome-molybdène : le guide complet — Projectmaterials.com
- Guide de sélection des métaux d’apport Hobart Brothers — ITW Welding
- Guide technique du chromage dur — US Chrome Corporation
- Soudage du P91 : comprendre les règles – The Fabricator, FMA Communications
- Présentation du procédé de chromage dur – Hard Chrome Specialists (HCS)
- ASTM B650 – Spécification standard pour les revêtements de chrome d’ingénierie électrodéposés sur des substrats ferreux – ASTM International
Articles connexes
- Fabrication des tubes en acier : les bases
- Comprendre les tubes en acier A53
- Tube en acier au carbone : guide complet
- Acier soudé : propriétés et applications

