


仕様の概要
- 材質の種類:クロムめっき黄銅・銅・鋼、Cr-Mo合金鋼(ASTM A³³5)
- 主な鋼種: P5、P9、P11、P22、P91、P92
- サイズ範囲: NPS 1/8″–26″(Cr-Mo);1/2″–2″(クロムめっき)
- 最高使用温度: P92は最大620°C(1150°F)
- 主な規格: ASTM A335、ASTM B650、AWS D10.8
クロム鋼管は、家庭の給水管に使われる装飾仕上げ材と、クロムモリブデン合金鋼管が軟化せずに何日、場合によっては何週間も高温に耐える発電・石油化学産業という、まったく異なる2つの領域にまたがっています。本ガイドでは、装飾用クロムめっき鋼管と産業用Cr-Mo合金鋼管の両方を取り上げ、鋼種、仕様、溶接方法、および使用温度に合ったクロム鋼管を選ぶための簡単な手順を解説します。
クロム鋼管とは?定義と主な種類
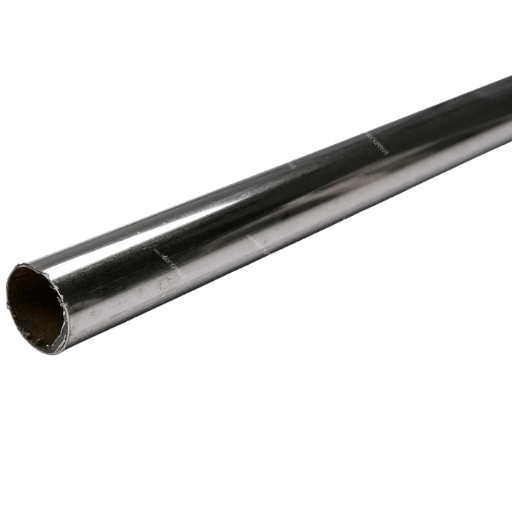
クロム鋼管とは、クロムを主要な要素として含む管状製品の総称です。クロムは、耐食性と外観を高める表面めっき材として、または鋼材に高温強度を与える合金元素として含まれます。この用語は、配管に使われるクロムめっき黄銅管や銅管、ASTM A335に準拠したクロムモリブデン合金鋼管、自動車用に設計されたクロムめっき排気管などを指す場合があります。
| 種類 | 母材 | 主な用途 | 最高温度 | 価格帯 |
|---|---|---|---|---|
| クロムめっき | 黄銅、銅、鋼 | 配管、装飾 | 約150°C | $ |
| クロムモリブデン合金 | Cr-Mo鋼(ASTM A335) | 発電所、製油所、ボイラー | 最大620°C | $$–$$$ |
| クロムめっき排気管 | クロムめっき鋼 | 車両の排気管 | 約500°C | $$ |
クロム鋼管とは?
クロム鋼管とは、表面処理または内部の金属組織特性にクロムを利用した中空金属管です。黄銅、銅、軟鋼を母材とし、その表面にクロムを電着させためっき管には、明るく反射する表面と、浴室や台所の一般的な配管用途における一定の耐食性を備えたクロムめっきがあります。低価格の配管に使われる一方、高温用途にはより保護性の高いセラミックが用いられます。Cr-Mo合金管などの2Cr-Mo合金鋼管は、表面めっきとは異なり、鋼の組織内に元素を含みます。クロムとモリブデンが鋼の組織に溶け込んで形成されるこの合金は、一般的な炭素鋼のセメンタイト特性よりもはるかに高い温度で機械的性質を維持できます。
初めて購入する方がよく混同する点の一つに、金物店で見かける光沢のある管と発電所で使われるつや消しの灰色の管が、どちらも「クロム管」と呼ばれていることがありますが、実際にはほとんど共通点がありません。装飾用のクロムめっき管は、フィート当たり数ドルです。12″ NPSのP91クロムモリブデン鋼管は、フィート当たり数百ドルかかる場合があり、計画に数週間を要する手溶接の施工手順も必要です。
クロム鋼管製品の全ラインアップをご覧いただき、詳細と在庫状況をご確認ください。
クロムめっき鋼管とクロムモリブデン合金鋼管の違い
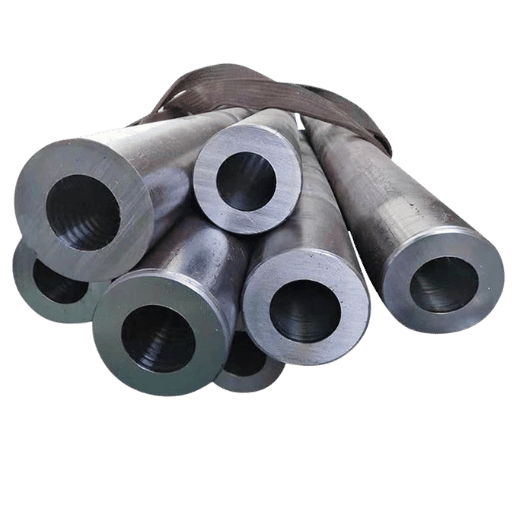
クロムの混同は、技術フォーラムや調達部門、さらには設計事務所でも、予想以上によく見られる問題です。発注書に「クロム鋼管」と記載した結果、過熱器に必要なCr-Mo合金鋼ではなく、光沢のある研磨済み配管が納入されることがあります。逆に、浴室の洗面台用の装飾配管が必要だっただけなのに、配管工にマットグレーのP11鋼管が届くこともあります。この2種類の違いを理解すれば、高くつく発注ミスを防げます。産業用途では、危険につながる材料の取り違えも回避できます。
| 特性 | クロムめっき | クロムモリブデン鋼(P11) | クロムモリブデン鋼(P91) |
|---|---|---|---|
| 表面硬さ | 66–72 HRC | 22–25 HRC(母材) | 25–30 HRC(母材) |
| 最高使用温度 | 約150°C(300°F) | 510°C(950°F) | 593°C(1100°F) |
| 耐食の仕組み | バリア層 | 酸化スケール | 酸化スケール+Cr含有量 |
| 主な用途 | 配管器具 | 蒸気配管、ボイラー | 超々臨界圧発電所 |
| ASTM規格 | B650(めっき) | A335 グレードP11 | A335 グレードP91 |
ここに示した表面硬さの数値は、実態が大きく異なることを示しています。セラミック管またはクロムめっき鋼管を同じ構成のコース管として使った場合、表面はやや硬くなります。電着クロムは非常に硬い表面殻を形成しますが、その下地は弱い黄銅または銅です。
Cr-Mo鋼管は表面硬さを犠牲にして、高温での肉厚方向の強度を得ます。クロムめっきでは実現できない副次的な効果です。クロムモリブデン鋼製のばねは鋼製より軽い、という誤解が根強くあります。実際には軽くありません。鋼製と同じ重量です。
Cr-Mo合金鋼の密度は、一般的な炭素鋼とほぼ同じです(約7.85g/cm)。クロムモリブデン鋼を使用することで得られる軽量化は、高温での高い強度によるものです。そのため、設計者は肉厚を薄くし、システム全体の重量を抑えられます。立方インチあたりの材質重量は炭素鋼と同じです。ステンレス鋼のクロム含有量と耐食性の限界、およびCr-Mo鋼との境界についてご確認ください。
クロム鋼はステンレス鋼と同じですか?
いいえ。クロムは元素周期表で原子番号24の化学元素で、「クローム」はその一般的な呼び名です。ステンレス鋼は、鉄、炭素に加え、ニッケル、マンガンなどの合金元素を含むことが多く、クロムを最低10.5%含む合金です。Cr-Mo鋼管のクロム含有量は合金中で1%–9.5%であり、定義上、ステンレス鋼には該当しません。つまり、すべてのステンレス鋼は「クロム」元素を1つ以上含みますが、クロム系鋼材のすべてがステンレス鋼に該当するわけではありません。耐食性を考慮して選ぶ際には、この違いが重要です。ステンレス鋼は自己修復するクロム酸化物の不動態皮膜を形成しますが、Cr-Mo鋼管が頼る酸化スケールの保護性はやや低く、腐食環境では定期的な点検が必要です。
クロムモリブデン鋼:成分、特性、鋼種の比較
名称が示すとおり、クロムモリブデン鋼には主な合金元素としてクロム(Cr)とモリブデン(Mo)が含まれています。クロムは耐酸化性を、モリブデンは高温でのクリープ強度を高めます。ASTM A335は、高温用途向けの熱間仕上げフェライト系合金鋼管を対象とする規格で、各鋼種の成分、機械的性質、試験要件を定めています。以下の表は、Cr-Mo鋼管の仕様を決める際に何度も参照する資料です。
| 鋼種 | Cr% | Mo% | 降伏強さ(ksi) | 引張強さ(ksi) | 最高温度 °C(°F) | 主な用途 |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | 低温蒸気 |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | 製油所配管 |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | 高温酸化 |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | 一般的な発電所 |
| P22 さん | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | 過熱器管 |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | USC発電所 |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | 次世代USC |
出典:ASTM A335/A335M-24b
📐 技術メモ — 鋼種選定の原則
まず温度、次に圧力を合わせます。使用温度が510Cを超える場合は、P22以上が必須です。565Cを超える場合は、P91またはP92が必要です。同等の熱条件では、P91はP22より肉厚を約50%薄くできます。重量、支持金具のサイズ、溶接材料の量を減らせるため、材料費が2-3倍でも相殺できます。
今後のプロジェクトで注目すべき点として、ASTM A335/A335Mの2024年十月改訂版(第24b版)では、P93、P115、P128、P921の新グレードが追加されました。これらは620Cを超える温度で稼働する次世代の超々臨界圧(A-USC)発電所向けであり、熱効率向上を目指して蒸気条件をさらに高めようとする業界の動きを示しています。
関連する製品仕様については、合金鋼管の鋼種、A335 P22鋼管、ボイラー管の用途に関するガイドをご覧ください。
クロムモリブデン鋼管・チュービング:サイズ、仕様、規格
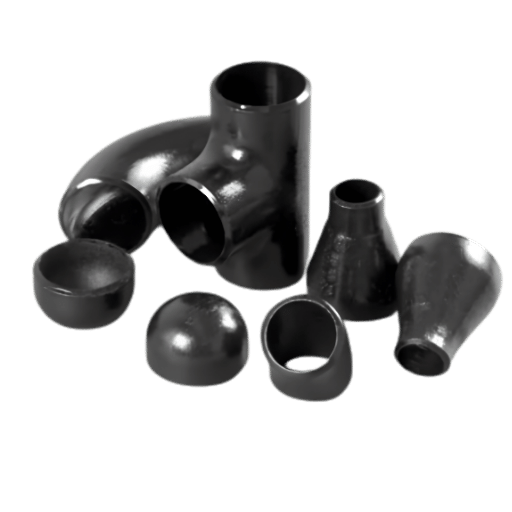
ASTM A335はNPS 1/8″からNPS 26″までのCr-Mo鋼管を対象とし、肉厚スケジュールはSCH 40からXXS(二重特厚)まで定めています。構造用途やモータースポーツ用途向けの4130クロムモリブデン鋼チュービングは、より幅広い外径と肉厚でASTM A519に準拠して製造されます。
| 外径(in) | 肉厚(in) | 重量(lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
出典:AED Metals、Chassis Shopのカタログ
ASTM A335に基づく公差データ:NPS 2″を超えるサイズの外径公差は1%です。肉厚公差は+20% / -12.5%で、熱間仕上げ鋼管の標準的な製造公差です。穿孔と圧延の工程で生じる固有のばらつきを考慮しています。
💡 購入時のポイント
4130クロムモリブデン鋼チュービングを注文する際は、熱間仕上げ(ASTM A519)とDOM(マンドレル引抜き)のどちらが必要かを必ず指定してください。DOMは公差が小さく表面仕上げに優れ、価格も低めですが、1,500 psiを超える高圧用途には熱間仕上げ管が必要です。
時間と費用を無駄にするよくある発注ミスは、スケジュール番号だけで肉厚を指定することです。Cr-Mo鋼管のスケジュールは炭素鋼と異なります。たとえば、NPS 8を超えるサイズでは、「Schedule 40」のP11鋼管とSchedule 40のA106炭素鋼管で肉厚が異なります。発注書にはスケジュール記号だけでなく、実際の最小肉厚を必ず記載してください。
製造方法について詳しくは、鋼管の製造工程と、仕様に影響する重要な鋼管とチューブの違いをご覧ください。
鋼管の硬質クロムめっき:工程、厚さ、性能
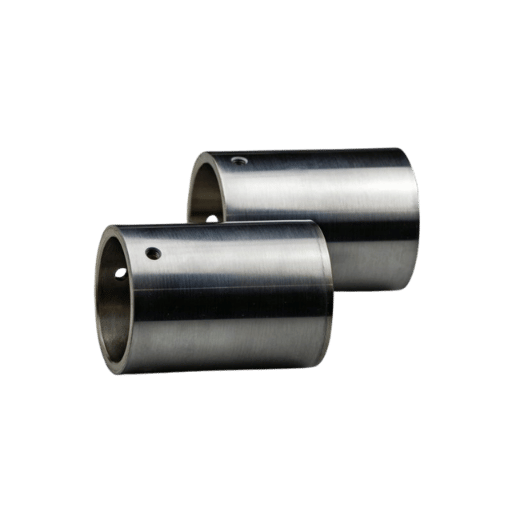
硬質クロムめっきは、金属母材にクロム被膜を析出させる電気めっき工程です。装飾用クロムめっきが外観を重視するのに対し、産業用硬質クロムめっきは、極めて滑らかで硬い表面、低い摩擦係数、優れた耐摩耗性を目的として指定されます。産業用配管システムでは、研磨性スラリーへの対応力向上、往復運動するシールリングや窓枠、そして化学的な耐食性などに利用されます。
| めっきの種類 | 厚さ | 硬さ | 規格 | 用途 |
|---|---|---|---|---|
| 装飾用 | 0.25–0.5 μm | 40–45 HRC | AMS2460 | 配管器具 |
| 薄膜高密度 | 5–15 μm | 70–72 HRC | MIL-STD-1501 | 精密部品 |
| 硬質クロム(産業用) | 20–127 μm | 66–72 HRC(850–1050 HV) | ASTM B650、AMS2406 | 油圧シリンダー、鋼管内径 |
| 厚膜仕上げ | 最大635 μm | 65–70 HRC | 用途に応じて指定 | 摩耗部品の再生 |
出典:US Chrome、HCS Plating、Electro-Coatings
✔ メリット
- めっきなしの表面と比べて耐摩耗寿命が2–10×延長
- 軽度から中程度の環境で効果的な耐食バリア
- 計装用途に適した非磁性仕上げ
- 鋼、銅、アルミニウムなど複数の母材にめっき可能
⚠️ 制約
- 母材の強度は向上しない
- 繰返し応力によって微細亀裂が生じる場合がある
- 六価クロムに関する環境規制(EPA、REACH)
- 350°Cを超える連続使用には適さない
硬質クロムめっきを指定する場合:鋼管で研磨性スラリーを搬送する場合や、往復運動するシールを使用する場合は、50–75 μmの硬質クロムめっきが費用対寿命の最適なバランスを実現します。20 μm未満では、めっき厚さが不足して柱状結晶粒組織が十分に形成されず、クロム層が完全な硬さに達しません。127 μmを超えると研削コストが増加し、密着不良のリスクも高まります。
クロム鋼管用管継手:種類、材質、接続方法
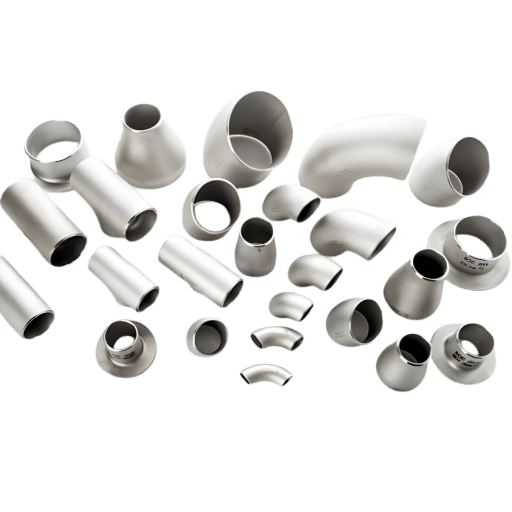
クロム鋼管用の管継手は、産業用高温システムで使うCr-Mo鋼管・管継手から、クロムめっき配管用の管継手・器具まで、まったく異なる供給網から調達されます。これらを混同すると、煩わしいだけでなく、安全性も損なわれます。
Cr-Mo産業用管継手 — ASTM対応表
| 鋼管(A335) | 突合せ溶接管継手(A234) | 鍛造品(A182) | 鋳鋼バルブ(A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 さん | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
出典:Projectmaterials
この対応表は調達に欠かせません。P22鋼管にはA234 WP22の突合せ溶接エルボ、ティー、レデューサーが必要です。ソケット溶接管継手とねじ込み管継手にはA182 F22、ゲートバルブにはA217 WC9を指定します。同じCr-Mo系統内でも鋼種が合わなければ、溶接継手で金属組織の不一致が生じ、予測できない結果につながります。
装飾用クロムめっき管継手
以下のバイパスをご覧ください。ここに示す給水配管用管継手は、事実上すべてクロムめっき黄銅製です。圧縮スリーブとねじ接続を用いるダイヤルアップカプラーは、1/2″から2″までのサイズに使用します。溶接継手はなく、冷水専用で、使用条件は80 psiおよび100C以下です。
⚠️ 材質の不一致に関する警告
クロムめっき黄銅製の配管用管継手を、高温Cr-Mo配管システムの溶接可能な部品として、いかなる状況でも使用しないでください。最高使用温度が約900Cのめっき黄銅は、Cr-Moの使用環境に耐えられません。上記の対応表を参照し、使用する鋼管の鋼種に適した管継手を選んでください。
その他の接続方法については、鋼製エルボ管継手、A234 WPBエルボの資料、突合せ溶接管継手をご覧ください。
クロムモリブデン鋼管の溶接:予熱、溶接材料、PWHT
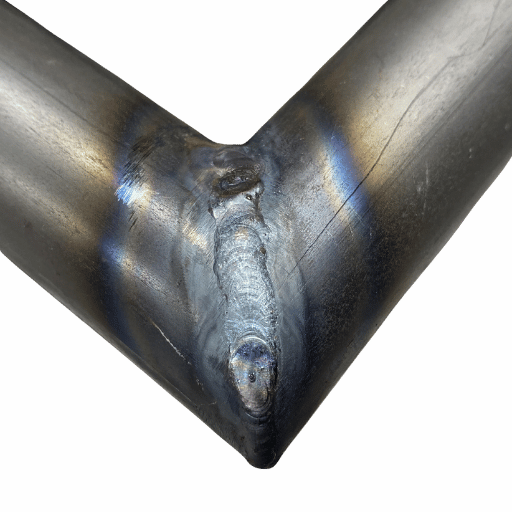
クロムモリブデン鋼管の溶接には「重大なリスク」が伴いますが、Cr-Mo鋼は空冷硬化性を持つというのが実情です。そのため、溶接作業だけでは、必要となる溶接後熱処理を省略できません。パス間温度が250- 300Cの範囲にあると、熱影響部(HAZ)で脆いマルテンサイト変態が生じる可能性があり、結果として使用中の水素割れにつながるためです。
予熱温度要件
| 鋼種 | 最低予熱温度 °C(°F) | パス間最高温度 | 重要な規則 |
|---|---|---|---|
| P1/P2 | 100 (200) | — | 焼入れ性が低い |
| P5/P9 | 200 (400) | — | Cr含有量が多い |
| P11 | 150–200 (300–400) | — | 一般的な発電所 |
| P22 さん | 200–250 (400–480) | — | Mo含有量が多い |
| P91 | 200–300 (400–570) | 300°C(570°F) | PWHT前に200°C未満まで冷却しないこと |
出典:AWS D10.8、ASME B31.1
P91のパス間最高温度が300Cである点には特に注意が必要です。P91は非常に高い加熱速度と冷却速度に敏感な合金です。PWHTの前に、マルテンサイト変態終了温度(>100C)近くまで冷却してください。溶接したままの状態で常温まで冷却しないでください。P91溶接部に約50-150Cの一時的なマルテンサイト相が残り、水素による劣化が生じる可能性があります。
溶接材料の選定
| 鋼管の鋼種 | SMAW電極 | GTAW溶接ワイヤ | 概算引張強さ(psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 さん | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
出典:Hobart Brothers
溶接材料は母材の鋼種に合わせる必要があります。たとえばP22鋼管にB2溶接材料のような低合金の溶接材料を使うと、溶接金属のクリープ強度が母材を下回ります。その結果、継手がシステム内で最も性能の低い部分となります。これはまさに、PWHTと適合する溶接材料によって防ぐべき破損形態です。
P91のPWHT:4段階の工程
📐 技術メモ — P91のPWHT手順
- 第1段階:制御された速度で315C(600F)まで加熱
- 第2段階:最大330C/hr(600F/hr)で保持温度まで昇温
- 第3段階:76014C(140025F)で少なくとも2時間保持
- 第4段階:最大220C/hr(400F/hr)で315Cまで空冷し、その後常温まで空冷
P91の保持温度範囲は非常に狭く、わずか14Cです。775Cを超えるとデルタフェライトが形成され、クリープ寿命が回復不能なほど損なわれる可能性があります。745Cを下回ると完全に焼戻しされず、溶接部に脆さが残ります。加熱サイクルの前には必ず、熱電対の位置、保温材の被覆、制御装置の校正を確認してください。
「P91は、溶接後熱処理を正しく実施しないと扱いが難しい鋼種です。溶接したままの状態では硬さがHRC 40台半ばで、シャルピー衝撃値はわずか3 ft-lbsです。適切なPWHTを行うと、硬さは20台前半まで下がり、シャルピー衝撃値は40 ft-lbsから70 ft-lbsの範囲まで上がります。この変化に議論の余地はありません。」
— W.F. Newell Jr.、Cr-Mo配管に関するAWS D10小委員会委員長
⚠️ 安全衛生上の警告
クロムモリブデン鋼の溶接では、発がん性が確認されている六価クロム(Cr6+)が発生します。OSHAの許容ばく露限界(PEL)は5 g/mです。給気式呼吸用保護具またはP100呼吸用保護具を必ず着用し、火気を使用する作業は十分に換気された環境で行ってください。これはすべてのCr-Mo鋼種に当てはまります。クロム含有量の多い鋼種(P9、P91)ほど、Cr6+の発生量が増えます。
クロム鋼管は曲げ加工できますか?
できますが、鋼種によって重要な条件があります。クロムモリブデン鋼管を冷間曲げする場合、P11とP22では最小曲げ半径を5ODとし、曲げ加工後に応力除去を行う必要があります。P91にはさらに厳しい指針があります。1040Candを超えて成形焼入れした後、所定の金属組織に戻すため再焼ならし・焼戻しを行わなければなりません。ロールケージやシャシー製作によく使われる薄肉の4130クロムモリブデン鋼チュービングは、マンドレルベンダーを使えば最小曲げ半径3ODで冷間成形できますが、加工前に外側曲げ部の肉厚減少を計算してください。
業界の熟練者が伝える、知っておくと役立つ経験則があります。薄肉クロムモリブデン鋼を裸火で加熱しながら溶接しないでください。トーチの熱で母材が酸化し、脆化部が残ります。現場でクロムモリブデン鋼管の継手を応力除去する場合は、溶接部をK-woolで覆いてワイヤで固定し、冷却中も温度が保たれるよう加熱してください。TIGでクロムモリブデン鋼管を溶接する際は、内部酸化を防ぐためアルゴンでバックパージしてください。酸化が起きると、根元ビードに糖状の酸化物が生じ、使用時の応力集中部となります。
適切なクロム鋼管を選ぶ方法:実践的な選定手順
多数の鋼種、めっき、規格の中から適切なクロム鋼管を選ぶのは大変です。次の3つの質問に答える方法なら、迷わず1分以内に適切な仕様を選べます。
3つの質問で選定
質問1:使用温度は何度ですか?
- 150°C未満 → クロムめっき鋼管(装飾・配管用途)
- 150–510°C → Cr-Mo P11またはP12
- 510–565°C → Cr-Mo P22
- 565°C超 → Cr-Mo P91またはP92
質問2:設計圧力はどのくらいですか?
- 1,500 psi未満 → 標準肉厚(SCH 40–80)
- 1500 psi超 → 厚肉(SCH 120-XXS)または配管設計者に相談
質問3:使用環境はどのようなものですか?
- 水素環境 → 適切なCr-Mo鋼種を選ぶためAPI RP 941のネルソン曲線を参照
- 硫化環境 → 硫化腐食への耐性向上には、Cr含有量の多い鋼種(P5、P9)を選定
- 酸化のみ → 質問1に従って温度に合う鋼種を選定
価格の目安:材料費は鋼種によって大きく異なります。2026年初頭の概算では、P11鋼管の価格を基準価格の1×とすると、P22は1.2–1.5×、P91は2–3×です。ただし、P91は肉厚を薄くできるため、総重量、配管支持材のサイズ、溶接時に使用する溶接材料の量が減り、価格差の多くを相殺できます。設置費を含む総コストで見ると、大口径用途ではP22とP91の差はかなり小さくなります。
ご注文をご検討ですか?クロム鋼管の在庫リストで、ASTM A335の全鋼種の在庫状況と納期をご確認ください。
クロム鋼管市場の見通し:2025–2026年の変化
主要な市場統計
$6.58B
世界のCr-Mo鋼管市場(2025年)
年平均成長率9%
2033年までの成長予測
1.2M MT
世界のCr-Mo鋼管の年間輸出量
2025年から2026年にかけて、クロムモリブデン鋼管市場はさまざまな要因により拡大しています。アジアと中東でのエネルギーインフラの拡充により、従来型発電所で使用されるP11およびP22鋼管の需要が高まっています。LNGターミナルのプロジェクト、特に米国、カタール、オーストラリアのプロジェクトでは、液化設備の高温区域にCr-Mo配管が導入されています。また、超々臨界圧(USC)および先進超々臨界圧(USC)石炭火力発電所への移行により、P91およびP92の大きな需要が続いています。
あまり知られていないものの、緊急性が高まっている要因として、原子力発電の再興もあります。小型モジュール炉(SMR)や第IV世代原子炉では、蒸気発生器や二次系配管にCr-Mo合金が必要です。これらの設計が2020年代後半に商業運転へ移行すれば、高品質なクロムモリブデン鋼管の新たな需要が見込まれます。
規格については、ASTM A335の2024年十月改訂でP93、P115、P128、P921が追加され、いずれも620Cを超える使用温度に対応しています。これは、蒸気条件の向上と効率の改善、さらに650Cを超える環境に対応する高グレードの鋼管材料の必要性へと、業界とサプライヤーが向かっていることを明確に示しています。
調達計画のアドバイス:2026年から2027年の運転開始に向けてP91またはP92鋼管を必要とするプロジェクトを計画している場合は、2026年Q3より前に供給契約を確保することをご検討ください。大径のP91(NPS 12超)の主要ミルでのリードタイムは16–24週間に延びており、日本および欧州のメーカーによる割当制限も、当面緩和する兆しがありません。
クロム鋼管に関するよくある質問
Q:クロム鋼管は何に使われますか?
回答を見る
Q:クロム鋼管とステンレス鋼管の違いは何ですか?
回答を見る
Q:クロムモリブデン鋼管は何度までの温度に耐えられますか?
回答を見る
Q:クロムめっき管はどのように手入れすればよいですか?
回答を見る
Q:9クロム鋼管は何に使われますか?
回答を見る
Q:クロムモリブデン鋼チュービングは、割れずに曲げ加工できますか?
回答を見る
Q:クロムモリブデン鋼管を対象とするASTM規格は何ですか?
回答を見る
プロジェクト向けのクロム鋼管をお探しですか?
Baling Steelは、P5からP92まで、ASTM A335に準拠するすべての鋼種のクロムモリブデン鋼管を、必要なミルシートと完全な材料トレーサビリティとともに供給しています。
見積もりを依頼する →このクロム鋼管ガイドについて
本資料は、ASTM規格、溶接規格の参考資料、クロムモリブデン鋼管のデータシートを活用し、Baling Steelの技術コンテンツ専門チームが作成しました。鋼管を供給する当社は、Cr-Mo合金を日常的に取り扱っており、調達と加工に関する知見を本ガイドにまとめました。すべてのデータは各原規格を参照しています。重要用途で使用する前に、最新の規格と照合してください。
参考文献・出典
- ASTM A335/A335M-24b – 高温用途向けフェライト系合金鋼管の標準仕様 – ASTM International
- AWS D10.8-96 – クロムモリブデン鋼配管およびチュービングの溶接に関する推奨実務 – American Welding Society
- Cr-Mo合金鋼管:完全ガイド — Projectmaterials.com
- Hobart Brothers 溶接材料選定ガイド — ITW Welding
- 硬質クロムめっき技術ガイド — US Chrome Corporation
- P91の溶接:規則を理解する – The Fabricator、FMA Communications
- 硬質クロムめっき工程の概要 – Hard Chrome Specialists (HCS)
- ASTM B650 – 鉄系母材上の電気めっき工業用クロム被覆の標準仕様 – ASTM International
関連記事
- 鋼管製造の基礎
- A53鋼管を理解する
- 炭素鋼鋼管:完全ガイド
- 溶接鋼の特性と用途

