


Belangrijkste specificaties in één oogopslag
- Materiaalsoorten: verchroomd messing/koper/staal, Cr-Mo-legeringsstaal (ASTM A³³5)
- Gangbare staalkwaliteiten: P5, P9, P11, P22, P91, P92
- Matenbereik: NPS 1/8″–26″ (Cr-Mo); 1/2″–2″ (verchroomd)
- Max. bedrijfstemperatuur: Tot 620°C (1150°F) voor P92
- Belangrijkste normen: ASTM A335, ASTM B650, AWS D10.8
Chroombuizen bevinden zich op het snijvlak van twee heel verschillende werelden: als decoratieve afwerking van waterleidingen in huis, of in de energie- en petrochemische industrie, waar een chroom-molybdeenlegeringsbuis dagenlang, zo niet wekenlang, heet kan blijven zonder zacht te worden. Deze gids behandelt beide toepassingen: decoratieve verchroomde buizen en industriële Cr-Mo-legeringsbuizen. U leest meer over staalkwaliteiten, specificaties, laspraktijken en een eenvoudige methode om de juiste chroombuis voor de bedrijfstemperatuur te kiezen.
Wat is een chroombuis? Definitie en gangbare types
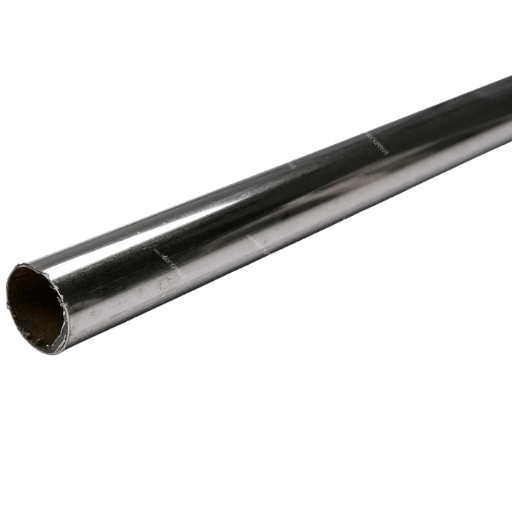
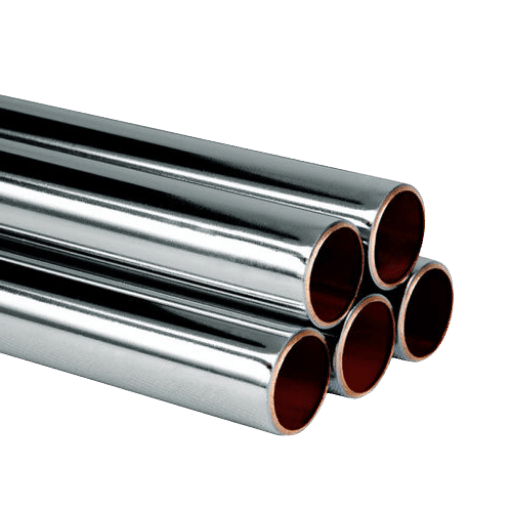
Chroombuis is een algemene benaming voor buisvormige producten waarin chroom een belangrijke rol speelt: als oppervlaktelaag voor corrosiebestendigheid en een aantrekkelijk uiterlijk, of als belangrijk legeringselement in het staal voor sterkte bij hoge temperaturen. De term kan slaan op verchroomde buizen van messing of koper voor sanitaire toepassingen, op chroom-molybdeenlegeringsbuizen volgens ASTM A335 of op verchroomde uitlaatbuizen voor voertuigen.
| Type | Basismateriaal | Typische toepassing | Max. temperatuur | Prijsklasse |
|---|---|---|---|---|
| Verchroomd | Messing, koper, staal | Sanitair, decoratief | ~150°C | $ |
| Chroom-molybdeenlegering | Cr-Mo-staal (ASTM A335) | Energiecentrales, raffinaderijen, ketels | Tot 620°C | $$–$$$ |
| Verchroomde uitlaatbuis | Verchroomd staal | Uitlaatpijpen van voertuigen | ~500°C | $$ |
Wat is een chroombuis?
Een chroombuis is een holle metalen buis waarin chroom wordt gebruikt voor de oppervlakteafwerking of voor de metallurgische eigenschappen van het materiaal. Bij verchroomde buizen wordt een laag chroom elektrolytisch aangebracht op een basis van messing, koper of laagkoolstofstaal. Decoratieve verchroming geeft een glanzend, reflecterend oppervlak en biedt tot op zekere hoogte corrosiebestendigheid voor gangbare sanitaire toepassingen in badkamers en keukens, tegen lagere kosten. Voor toepassingen bij hoge temperaturen is er een meer beschermende keramische coating. Bij 2Cr-Mo-legeringsbuizen, zoals Cr-Mo-buizen, zit het chroom in de staalmatrix en niet als oppervlaktelaag. Doordat chroom en molybdeen in de staalmatrix zijn opgelost, kan deze legering haar mechanische eigenschappen bij veel hogere temperaturen behouden dan gewoon koolstofstaal.
Een veelvoorkomende bron van verwarring bij nieuwe kopers: de glanzende buis in de doe-het-zelfzaak en de matgrijze buis in een elektriciteitscentrale worden allebei „chroombuis” genoemd, hoewel ze vrijwel niets met elkaar gemeen hebben. Decoratieve verchroomde buis kost enkele dollars per voet. Een 12″ NPS P91-chroom-molybdeenbuis kan enkele honderden dollars per voet kosten en vereist mogelijk lasprocedures die weken voorbereiding vergen.
Bekijk ons volledige aanbod chroombuizen voor meer informatie en beschikbaarheid.
Verchroomde buis of chroom-molybdeenlegeringsbuis
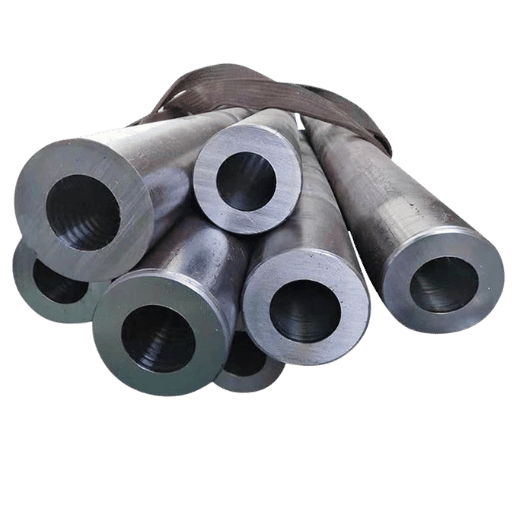
De verwarring rond chroom komt vaker voor dan u misschien denkt, in technische forums, aankoopafdelingen en zelfs bij ingenieursbureaus. Iemand bestelt „chroombuis” en de leverancier levert glanzende, gepolijste sanitaire buis in plaats van het Cr-Mo-legeringsstaal voor een oververhitter. Of het omgekeerde gebeurt: een loodgieter ontvangt een doos matgrijze P11-buizen, terwijl hij alleen een decoratieve waterleiding voor een badkamermeubel nodig had. Inzicht in het verschil tussen deze twee categorieën voorkomt kostbare bestelfouten en kan in industriële toepassingen gevaarlijke materiaalverwisselingen helpen voorkomen.
| Eigenschap | Verchroomd | Chroom-molybdeen (P11) | Chroom-molybdeen (P91) |
|---|---|---|---|
| Oppervlaktehardheid | 66–72 HRC | 22–25 HRC (basismateriaal) | 25–30 HRC (basismateriaal) |
| Max. bedrijfstemperatuur | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Corrosiebescherming | Barrièrelaag | Oxidelaag | Oxidelaag + chroomgehalte |
| Typische toepassing | Sanitaire voorzieningen | Stoomleidingen, ketels | Superkritische elektriciteitscentrales |
| ASTM-norm | B650 (verchroming) | A335 Rang P11 | A335 klasse P91 |
De vermelde waarden voor oppervlaktehardheid vertellen een heel ander verhaal. Als keramisch gecoate of verchroomde buis in dezelfde configuratie als de ruwe buis zou worden gebruikt, zou het oppervlak iets harder zijn. Elektrolytisch aangebracht chroom vormt een zeer harde oppervlaktelaag, met daaronder een zwakke basislaag van messing of koper.
Cr-Mo-buis offert oppervlaktehardheid op voor sterkte doorheen de wand bij hoge temperaturen, een eigenschap die verchroming niet kan bieden.Er bestaat een hardnekkig misverstand dat veren van chroom-molybdeen lichter zijn dan staal. Dat is niet zo. Ze wegen evenveel als staal.
Cr-Mo-legeringsstaal heeft vrijwel dezelfde dichtheid als gewoon koolstofstaal (ongeveer 7.85g/cm). Het gewichtsvoordeel van chroom-molybdeen ontstaat doordat het materiaal bij hoge temperaturen sterk blijft. Daardoor kan de ingenieur een dunnere wand voorschrijven en het totale gewicht van het systeem beperken. Per kubieke inch weegt het materiaal evenveel als koolstofstaal.Ontdek hoeveel chroom roestvast staal bevat, welke grenzen de corrosiebestendigheid heeft en waar de grens ligt tussen Cr-Mo en roestvast staal.
Is chroom gewoon roestvast staal?
Nee. Chroom is een scheikundig element met atoomnummer 24 in het periodiek systeem; „chrome” is simpelweg de gebruikelijke Engelse naam. Roestvast staal is een legering die minstens 10,5% chroom bevat, naast ijzer, koolstof en vaak ook nikkel, mangaan en andere legeringselementen. Cr-Mo-buis bevat 1%-9,5% chroom in de legering en wordt daarom volgens de definitie niet als roestvast staal beschouwd. Alle soorten roestvast staal bevatten dus een of meer „chroom”-elementen, maar niet elk chroomhoudend staal is roestvast staal. Dat is van belang bij de keuze voor corrosiebestendigheid: roestvast staal vormt een zelfherstellende passieve chroomoxidelaag, terwijl Cr-Mo-buis afhankelijk is van een minder beschermende oxidelaag die in corrosieve omgevingen periodiek moet worden geïnspecteerd.
Chroom-molybdeenstaal: samenstelling, eigenschappen en vergelijking van staalkwaliteiten
De naam zegt het al: chroom-molybdeenstaal bevat twee belangrijke legeringselementen. Chroom (Cr) biedt weerstand tegen oxidatie en molybdeen (Mo) zorgt voor kruipsterkte bij hogere temperaturen. De norm ASTM A335 omvat warm afgewerkte ferritische buizen van gelegeerd staal voor gebruik bij hoge temperaturen. De norm legt voor elke staalkwaliteit de chemische samenstelling, mechanische eigenschappen en testvereisten vast. De tabel hieronder is een naslagwerk dat u vaak zult raadplegen bij het specificeren van Cr-Mo-buizen.
| Staalkwaliteit | Cr% | Mo% | Vloeigrens (ksi) | Treksterkte (ksi) | Max. temperatuur °C (°F) | Belangrijkste toepassing |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Stoom bij lage temperatuur |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Leidingwerk in raffinaderijen |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Oxidatie bij hoge temperatuur |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Standaard voor elektriciteitscentrales |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Oververhitterbuizen |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | USC-elektriciteitscentrales |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | USC-centrales van de volgende generatie |
Bron: ASTM A335/A335M-24b
📐 Technische opmerking — Regel voor de keuze van de staalkwaliteit
Kijk eerst naar de temperatuur en daarna naar de druk. Bij een bedrijfstemperatuur boven 510C is P22 of hoger verplicht. Boven 565C is P91 of P92 vereist. Bij gelijke thermische omstandigheden kan P91 ongeveer 50% dunnere wanden hebben dan P22. Het hogere materiaalprijskaartje van 2-3 wordt zo gecompenseerd door een lager gewicht, kleinere buissteunen en minder toevoegmateriaal.
Voor projecten die rekening houden met toekomstige ontwikkelingen is het goed om te weten dat de herziening van ASTM A335/A335M van oktober 2024 (editie 24b) vier nieuwe staalkwaliteiten toevoegde: P93, P115, P128 en P921. Deze zijn bedoeld voor ultrakritische elektriciteitscentrales van de volgende generatie (A-USC), die werken bij temperaturen boven 620C. Dat toont aan dat de industrie blijft streven naar hogere stoomparameters om de thermische efficiëntie te verbeteren.
Bekijk voor productspecificaties ook onze gidsen over staalkwaliteiten voor gelegeerde buizen, A335 P22-buis en toepassingen van ketelbuizen.
Chroom-molybdeenbuizen en productiebuis: maten, specificaties en normen
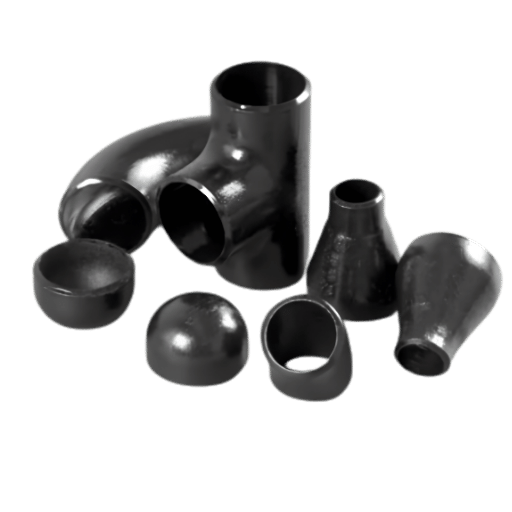
ASTM A335 omvat Cr-Mo-buizen in maten van NPS 1/8″ tot NPS 26″, met wanddikteklassen van SCH 40 tot en met XXS (extra-extra zwaar). Voor structurele toepassingen en motorsport wordt 4130-chroom-molybdeenproductiebuis volgens ASTM A519 gemaakt in een ruimere keuze aan buitendiameters en wanddiktes.
| Buitendiameter (in) | Wanddikte (in) | Gewicht (lb/ft) | ASTM-norm |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Bron: catalogi van AED Metals en Chassis Shop
Volgens ASTM A335 bedraagt de tolerantie op de buitendiameter 1% voor maten groter dan NPS 2″. De toleranties op de wanddikte zijn +20% / -12,5%. Dit is gebruikelijk bij de productie van warm afgewerkte buizen en houdt rekening met de variatie die inherent is aan het doorsteek- en walsproces.
💡 Praktische tip
Vermeld bij het bestellen van 4130-chroom-molybdeenproductiebuis altijd of u warm afgewerkte buis (ASTM A519) of DOM (getrokken over een doorn) nodig hebt. DOM biedt nauwere toleranties en een betere oppervlakteafwerking tegen lagere kosten, maar voor toepassingen met een druk boven 1.500 psi is warm afgewerkte buis vereist.
Een veelgemaakte bestelfout die tijd en geld kost, is alleen het Schedule-nummer voor de wanddikte opgeven. De Schedule-klassen voor Cr-Mo-buizen verschillen van die voor koolstofstaal: een P11-buis van „Schedule 40” heeft bij maten boven NPS 8 een andere wanddikte dan een A106-buis van koolstofstaal met Schedule 40. Vermeld op uw bestelbon altijd de werkelijke minimale wanddikte en niet alleen de Schedule-aanduiding.
Lees meer over productiemethoden in onze artikelen over het productieproces van buizen en de belangrijke verschillen tussen buizen en productiebuis die van invloed zijn op uw specificatie.
Hardverchromen van buizen: proces, laagdikte en prestaties
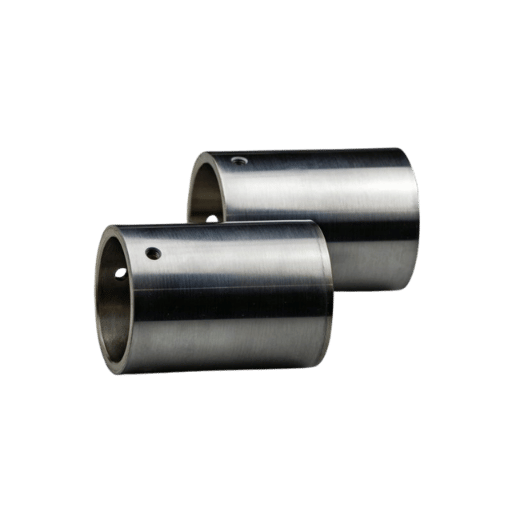
Hardverchromen is een galvanisch proces waarbij een laag chroom op een metalen basismateriaal wordt aangebracht. Decoratieve verchroming dient vooral voor het uiterlijk; industriële hardverchroming wordt gekozen vanwege het uiterst gladde, zeer harde oppervlak, de lage wrijvingscoëfficiënt en de uitstekende slijtvastheid. Toepassingen in industriële leidingsystemen zijn onder meer het beter verwerken van abrasieve slurries, sterk heen en weer bewegende afdichtingsringen en raamframes, en uiteraard bescherming tegen chemische corrosie.
| Type verchroming | Laagdikte | Hardheid | Norm | Toepassing |
|---|---|---|---|---|
| Decoratief | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Sanitaire voorzieningen |
| Dun en dicht | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Precisieonderdelen |
| Hardverchromen (industrieel) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Hydraulische cilinders, binnendiameter van buizen |
| Dikke laag | Tot 635 μm | 65–70 HRC | Afhankelijk van de toepassing | Herstel van versleten onderdelen |
Bron: US Chrome, HCS Plating, Electro-Coatings
✔ Voordelen
- 2–10× langere slijtagelevensduur dan ongecoate oppervlakken
- Doeltreffende corrosiebarrière in licht tot matig corrosieve omgevingen
- Niet-magnetische afwerking, geschikt voor meet- en regeltechnische toepassingen
- Kan op verschillende basismaterialen worden aangebracht, waaronder staal, koper en aluminium
⚠️ Beperkingen
- Verhoogt de sterkte van het basismetaal niet
- Er kunnen microscheurtjes ontstaan bij wisselende belasting
- Milieuregelgeving voor zeswaardig chroom (EPA, REACH)
- Niet geschikt voor continu gebruik boven 350°C
Wanneer hardverchromen voorschrijven: Als uw buis abrasieve slurry vervoert of met heen en weer bewegende afdichtingen werkt, biedt een hardverchroomde laag van 50–75 μm de beste verhouding tussen kosten en levensduur. Onder 20 μm bereikt de chroomlaag nooit haar volledige hardheid, omdat ze te dun is om de kolomvormige korrelstructuur volledig te laten ontwikkelen. Boven 127 μm lopen de slijpkosten snel op en neemt het risico op hechtingsverlies toe.
Buisfittingen voor chroombuizen: types, materialen en verbindingsmethoden
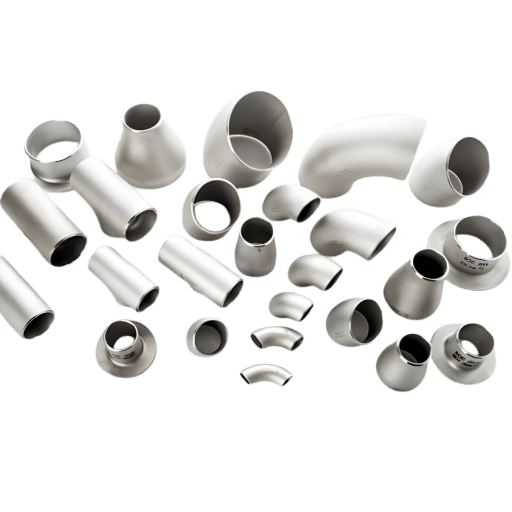
Fittingen voor chroombuizen komen uit heel andere toeleveringsketens: van industriële Cr-Mo-buizen en fittingen voor systemen bij hoge temperaturen tot verchroomde sanitaire fittingen en voorzieningen. Als die door elkaar worden gehaald, is dat niet alleen vervelend, maar komt ook de veiligheid in het gedrang.
Industriële Cr-Mo-fittingen — ASTM-kruisverwijzing
| Buis (A335) | Stomplasfittingen (A234) | Smeedstukken (A182) | Gegoten afsluiter (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Bron: Projectmaterials
Deze kruisverwijzing is essentieel bij de aankoop: bij P22-buis horen A234 WP22-stomplasbochten, T-stukken en verloopstukken. Fittingen voor moflassen en schroefdraadverbindingen zijn van A182 F22 en de afsluiters van A217 WC9. Een afwijkende staalkwaliteit, zelfs binnen dezelfde Cr-Mo-familie, veroorzaakt een metallurgische mismatch in de lasverbinding, met onvoorspelbare gevolgen.
Decoratieve verchroomde fittingen
Hieronder ziet u een bypass voor sanitaire fittingen van de watertoevoer, die doorgaans van verchroomd messing zijn. De snelkoppeling werkt met knelringen en schroefdraadverbindingen en is bedoeld voor maten van 1/2″ tot 2″. Er zijn geen lasverbindingen; de fittingen zijn alleen geschikt voor koud water en voor gebruik bij maximaal 80 psi en 100C.
⚠️ Waarschuwing voor materiaalverwisseling
Gebruik verchroomde sanitaire messingfittingen nooit als lasbare onderdelen in Cr-Mo-leidingsystemen voor hoge temperaturen. Verchroomd messing, met een maximale bedrijfstemperatuur van ongeveer 900C, is niet bestand tegen de bedrijfsomstandigheden van Cr-Mo. Controleer of de fitting geschikt is voor de gebruikte staalkwaliteit aan de hand van de bovenstaande kruisverwijzing.
Bekijk voor andere verbindingstypes onze informatie over stalen bochten, bochten volgens A234 WPB en stomplasfittingen.
Cr-Mo-buizen lassen: voorverwarmen, toevoegmaterialen en PWHT
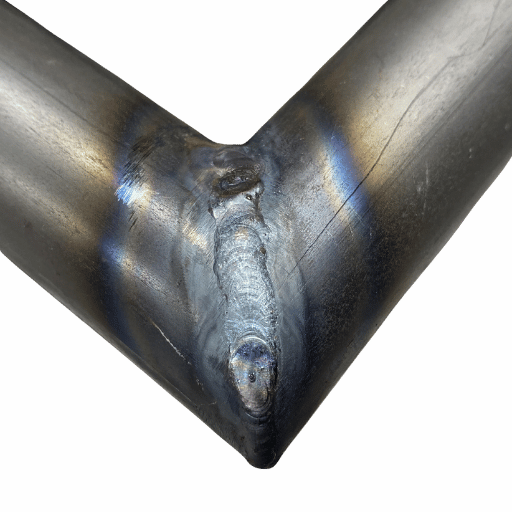
De risico’s bij het lassen van chroom-molybdeenbuizen kunnen groot lijken, maar Cr-Mo-staal hardt uit aan de lucht. De tijd die nodig is om te lassen volstaat daarom nooit om een eventuele nabehandeling door verhitting overbodig te maken. Een temperatuur in het interpassbereik van 250- 300C kan in de warmte-beïnvloede zone (HAZ) een brosse martensiettransformatie veroorzaken, wat uiteindelijk leidt tot waterstofscheuren tijdens gebruik.
Vereiste voorverwarmingstemperatuur
| Staalkwaliteit | Min. voorverwarming °C (°F) | Max. interpasstemperatuur | Kritieke regel |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Lage hardbaarheid |
| P5/P9 | 200 (400) | — | Hoger chroomgehalte |
| P11 | 150–200 (300–400) | — | Standaard voor elektriciteitscentrales |
| P22 | 200–250 (400–480) | — | Hoger molybdeengehalte |
| P91 | 200–300 (400–570) | 300°C (570°F) | Laat de temperatuur NOOIT onder 200°C zakken voordat PWHT is uitgevoerd |
Bron: AWS D10.8, ASME B31.1
Voor P91 geldt een bijzondere opmerking bij de maximale interpasstemperatuur van 300C. P91 is gevoelig voor zeer hoge opwarm- en afkoelsnelheden; laat het daarom vóór PWHT afkoelen tot een temperatuur dicht bij het martensieteindpunt (>100C). Laat het materiaal na het lassen niet afkoelen tot omgevingstemperatuur: dan blijft de tijdelijke martensietfase in de P91-las behouden bij ongeveer 50-150C, waar waterstofschade kan ontstaan.
Keuze van toevoegmateriaal
| Staalkwaliteit van de buis | SMAW-elektrode | GTAW-draad | Geschatte treksterkte (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Bron: Hobart Brothers
Het toevoegmateriaal moet overeenkomen met de staalkwaliteit van het basismetaal. Als u een toevoegmateriaal met een lager legeringsgehalte gebruikt (bijvoorbeeld B2-toevoegmateriaal voor P22-buis), heeft het lasmetaal niet de kruipbestendigheid van het basismetaal. De verbinding wordt dan het zwakste onderdeel van het systeem — precies het faalmechanisme dat PWHT en afgestemde toevoegmaterialen moeten voorkomen.
PWHT voor P91: het proces in 4 fasen
📐 Technische opmerking — PWHT-procedure voor P91
- Fase 1: Verwarm gecontroleerd tot 315C(600F)
- Fase 2: Verhoog de temperatuur met maximaal 330C/hr (600F/hr) tot de weektemperatuur
- Fase 3: Houd de temperatuur minstens 2 uur op 76014C(140025F)
- Fase 4: Koel aan de lucht af tot omgevingstemperatuur met maximaal 220C/hr (400F/hr) tot 315C en koel daarna verder aan de lucht af tot omgevingstemperatuur
Het temperatuurbereik voor het weken van P91 is zeer smal: slechts 14C. Een temperatuur boven 775C kan delta-ferrietvorming veroorzaken en de kruiplevensduur onherstelbaar verkorten. Onder 745C wordt het materiaal niet volledig ontlaten, waardoor de las bros blijft. Controleer vóór elke verhittingscyclus de plaats van de thermokoppels, de dekking van de isolatiedekens en de kalibratie van de regelaar.
“P91 vergeeft het niet als de warmtebehandeling na het lassen niet correct wordt uitgevoerd. In de gelaste toestand ligt de hardheid rond het midden van de 40 HRC, met Charpy-slagwaarden van slechts 3 ft-lbs. Een correcte PWHT verlaagt de hardheid tot in de lage 20 HRC en verhoogt de Charpy-waarde tot 40 ft-lbs à 70 ft-lbs. Over deze verandering valt niet te discussiëren.”
— W.F. Newell Jr., voorzitter, AWS D10 Subcommittee on Cr-Mo Piping
⚠️ Waarschuwing voor gezondheid en veiligheid
Bij het lassen van chroom-molybdeen komt zeswaardig chroom (Cr6+) vrij, waarvan is aangetoond dat het kankerverwekkend is. De OSHA PEL bedraagt 5 g/m. Draag altijd een ademhalingstoestel met luchttoevoer of een P100-masker en zorg voor goede ventilatie bij warm werk. Dit geldt voor alle Cr-Mo-staalkwaliteiten; hogere chroomkwaliteiten (P9, P91) produceren meer Cr6+.
Kan een chroombuis worden gebogen?
Ja, maar er gelden belangrijke voorwaarden die afhangen van de staalkwaliteit. Voor koud buigen van chroom-molybdeenbuizen is bij P11 en P22 een minimale buigradius van 5OD vereist, gevolgd door spanningsarmgloeien. Voor P91 gelden strengere richtlijnen: het materiaal moet vormgehard worden tot > 1040Cand daarna opnieuw genormaliseerd en ontlaten worden om de gewenste microstructuur te herstellen. Dunwandige 4130-chroom-molybdeenproductiebuis, populair voor rolkooien en chassisconstructies, kan koud worden gebogen met een doornbuigmachine en een minimale radius van 3OD. Bereken wel vooraf de wandverdunning aan de buitenzijde van de bocht.
Ervaren vakmensen hanteren enkele vuistregels die nuttig kunnen zijn. Las dunwandig chroom-molybdeen niet met een open vlam: de oxiden door verhitting met een brander beschadigen het basismateriaal en laten brosse plekken achter. Dek de las bij spanningsarmgloeien ter plaatse af met K-wool en bevestig het isolatiemateriaal met binddraad. Verwarm de las en houd deze warm, zodat de temperatuur tijdens het afkoelen behouden blijft. Gebruik bij TIG-lassen van chroom-molybdeenbuizen een argonrugspoeling om inwendige oxidatie te voorkomen, die anders een gesuikerde wortelril en een spanningsconcentratie tijdens gebruik veroorzaakt.
De juiste chroombuis kiezen: een praktische keuzemethode
Met de grote keuze aan staalkwaliteiten, coatings en normen kan het moeilijk zijn om de juiste chroombuis te kiezen. Met de volgende aanpak in 3 vragen vindt u snel de juiste specificatie.
De keuzemethode in 3 vragen
Vraag 1: Wat is uw bedrijfstemperatuur?
- Onder 150°C → verchroomde buis (decoratief/sanitair)
- 150–510°C → Cr-Mo P11 of P12
- 510–565°C → Cr-Mo P22
- Boven 565°C → Cr-Mo P91 of P92
Vraag 2: Wat is uw ontwerpdruk?
- Onder 1.500 psi → standaardwanddikte (SCH 40–80)
- Hoger dan 1500 psi Zware wanddikte (SCH 120-XXS) of raadpleeg een leidingingenieur
Vraag 3: Wat zijn de bedrijfsomstandigheden?
- Waterstofomgeving Raadpleeg de Nelson-curves in API RP 941 voor de juiste Cr-Mo-staalkwaliteit
- Sulfurering Hogere Cr-staalkwaliteiten (P5, P9) voor betere bestendigheid tegen sulfidische corrosie
- Alleen oxidatie → kies de staalkwaliteit volgens de temperatuur bij vraag 1
Prijsindicatie: De materiaalkosten verschillen aanzienlijk per staalkwaliteit. Als ruwe richtprijs begin 2026 kost P11-buis doorgaans 1× de basisprijs, P22 1,2–1,5× de basisprijs en P91 2–3× de basisprijs. De dunnere wanden van P91 compenseren een groot deel van deze meerprijs door een lager totaalgewicht, kleinere buissteunen en minder toevoegmateriaal bij het lassen. Bij grote diameters wordt het verschil tussen P22 en P91 aanzienlijk kleiner wanneer u de totale installatiekosten vergelijkt.
Klaar om te bestellen? Bekijk onze voorraadlijst met chroombuizen voor de beschikbaarheid en levertijden van alle staalkwaliteiten volgens ASTM A335.
Vooruitzichten voor de chroombuizenmarkt: ontwikkelingen in 2025–2026
Belangrijkste marktstatistieken
$6.58B
Wereldwijde markt voor Cr-Mo-buizen (2025)
9% CAGR
Verwachte groei tot 2033
1.2M MT
Jaarlijkse wereldwijde export van Cr-Mo-buizen
In 2025-2026 stuwen tal van factoren de markt voor chroom-molybdeenbuizen aan: de uitbreiding van de energie-infrastructuur in Azië en het Midden-Oosten doet de vraag naar P11- en P22-buizen voor conventionele elektriciteitscentrales toenemen. LNG-terminalprojecten, met name in de US, Qatar en Australia, installeren Cr-Mo-leidingwerk in de hogetemperatuurzones van installaties voor vloeibaarmaking. Ook de omschakeling naar ultra-superkritische (USC) en geavanceerde USC-kolencentrales houdt de grote vraag naar P91 en P92 op peil.
Een andere minder bekende, maar steeds dringender factor is de heropleving van kernenergie. Kleine modulaire reactoren (SMR’s) en reactoren van generatie IV vereisen Cr-Mo-legeringen in hun stoomgeneratoren en leidingen van het secundaire circuit. Zodra deze ontwerpen tegen het einde van de jaren 2020 commercieel in gebruik worden genomen, zal er nieuwe vraag ontstaan naar hoogwaardige chroom-molybdeenleidingen.
Op het vlak van normen heeft de herziening van ASTM A335 van oktober 2024 de staalkwaliteiten P93, P115, P128 en P921 toegevoegd. Deze zijn allemaal bestemd voor gebruik bij temperaturen boven 620C. Dat wijst duidelijk op een evolutie naar hogere stoomparameters en een hoger rendement, en op de nood aan buismaterialen van hogere kwaliteit die bestand zijn tegen temperaturen boven 650C.
Advies voor de leveringsplanning: Als u projecten plant waarvoor P91- of P92-buizen nodig zijn en die in 2026–2027 in bedrijf worden genomen, overweeg dan om vóór Q3 2026 leveringsovereenkomsten af te sluiten. De levertijden voor P91-buizen met grote diameter (boven NPS 12) zijn bij grote producenten opgelopen tot 16–24 weken. De toewijzingsbeperkingen bij Japanse en Europese producenten lijken op korte termijn niet af te nemen.
Veelgestelde vragen over chroombuizen
V: Waarvoor wordt chroombuis gebruikt?
Antwoord bekijken
V: Wat is het verschil tussen chroombuis en roestvaststalen buis?
Antwoord bekijken
V: Welke temperatuur kan een chroom-molybdeenbuis weerstaan?
Antwoord bekijken
V: Hoe onderhoudt u verchroomde buizen?
Antwoord bekijken
V: Waarvoor wordt 9-chroombuis gebruikt?
Antwoord bekijken
V: Kunt u chroom-molybdeenproductiebuis buigen zonder dat die scheurt?
Antwoord bekijken
V: Welke ASTM-norm geldt voor chroom-molybdeenbuizen?
Antwoord bekijken
Chroombuizen nodig voor uw project?
Baling Steel levert alle ASTM A335-staalkwaliteiten van chroom-molybdeenbuizen, van P5 tot en met P92, met de vereiste fabriekskeuringscertificaten en volledige traceerbaarheid van het materiaal.
Vraag een offerte aan →Over deze gids voor chroombuizen
Dit document is opgesteld door de technische contentspecialisten van Baling Steel op basis van ASTM-normen, verwijzingen naar lasvoorschriften en technische gegevensbladen van chroom-molybdeenbuizen. Als leverancier van stalen buizen werken we voortdurend met Cr-Mo-legeringen en hebben we in deze gids enkele nuttige inzichten over inkoop en verwerking verzameld. Alle gegevens zijn ontleend aan de oorspronkelijke normen. Controleer ze vóór gebruik in kritieke toepassingen aan de hand van de recentste edities.
Referenties en bronnen
- ASTM A335/A335M-24b – Standaardspecificatie voor ferritische buizen van gelegeerd staal voor gebruik bij hoge temperaturen – ASTM International
- AWS D10.8-96 – Aanbevolen werkwijzen voor het lassen van leidingwerk en productiebuis van chroom-molybdeenstaal – American Welding Society
- Cr-Mo-buizen van gelegeerd staal: de complete gids — Projectmaterials.com
- Gids voor de keuze van toevoegmaterialen van Hobart Brothers — ITW Welding
- Technische gids voor hardverchromen — US Chrome Corporation
- P91 lassen: inzicht in de regels – The Fabricator, FMA Communications
- Overzicht van het hardverchromingsproces – Hard Chrome Specialists (HCS)
- ASTM B650 – Standaardspecificatie voor elektrolytisch aangebrachte technische chroomcoatings op ijzerhoudende basismaterialen – ASTM International
Gerelateerde artikelen
- De basis van de productie van stalen buizen
- Inzicht in A53-stalen buizen
- Koolstofstalen buizen: de complete gids
- Gelast staal: eigenschappen en toepassingen

