


Specifiche principali in sintesi
- Tipi di materiale: ottone, rame o acciaio cromato; acciaio legato Cr-Mo (ASTM A³³5)
- Gradi comuni: P5, P9, P11, P22, P91, P92
- Gamma dimensionale: NPS 1/8″–26″ (Cr-Mo); 1/2″–2″ (cromati)
- Temperatura massima di esercizio: fino a 620°C (1150°F) per P92
- Norme principali: ASTM A335, ASTM B650, AWS D10.8
I tubi al cromo si collocano al confine tra due ambiti molto diversi: possono essere la finitura decorativa delle tubazioni di alimentazione idrica in un’abitazione oppure, nell’industria della generazione di energia e petrolchimica, tubi in lega cromo-molibdeno capaci di restare ad alta temperatura senza perdere resistenza per giorni o persino settimane. Questa guida esplora entrambi gli ambiti: i tubi decorativi cromati e quelli industriali in lega Cr-Mo, illustrandone i gradi, le specifiche, le pratiche di saldatura e un semplice metodo per scegliere il tubo al cromo in base alla temperatura di esercizio.
Cosa sono i tubi al cromo? Definizione e tipi comuni
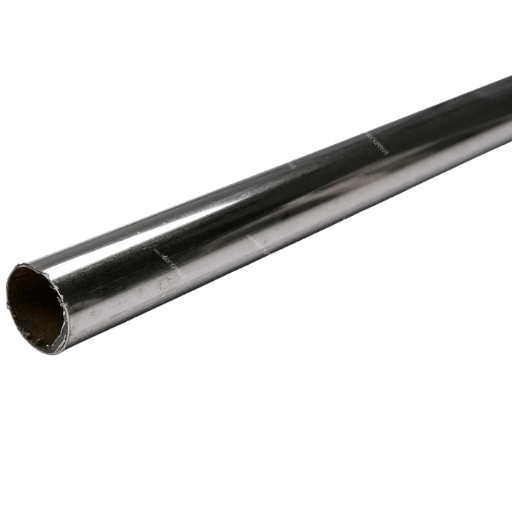
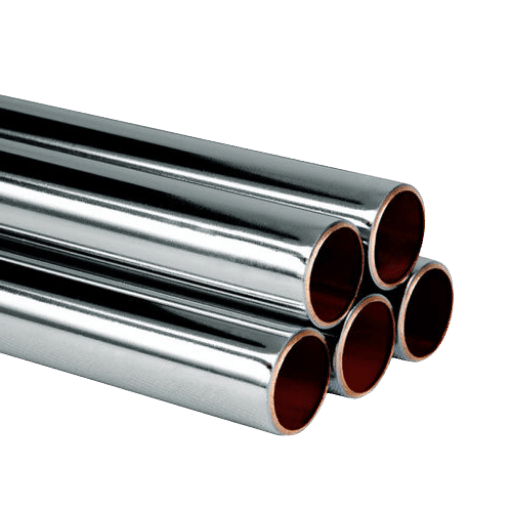
Tubo al cromo è un termine generico per qualsiasi prodotto tubolare in cui il cromo ha un ruolo importante: come rivestimento superficiale per offrire resistenza alla corrosione e un aspetto gradevole oppure come elemento di lega nell’acciaio per conferirgli resistenza alle alte temperature. Il termine può riferirsi a tubi in ottone o rame cromati per impianti idraulici, a tubi in acciaio legato cromo-molibdeno conformi alla norma ASTM A335 o a tubi di scarico cromati per veicoli.
| Tipo | Materiale di base | Uso tipico | Temperatura massima | Fascia di costo |
|---|---|---|---|---|
| Cromato | Ottone, rame, acciaio | Impianti idraulici, decorazione | ~150°C | $ |
| Lega cromo-molibdeno | Acciaio Cr-Mo (ASTM A335) | Centrali elettriche, raffinerie, caldaie | Fino a 620°C | $$–$$$ |
| Scarico cromato | Acciaio cromato | Tubi di scarico per veicoli | ~500°C | $$ |
Cosa si intende per tubo al cromo?
Un tubo al cromo è un elemento cavo in metallo che sfrutta il cromo per il rivestimento superficiale o per le prestazioni metallurgiche interne. Nei tubi cromati, uno strato di cromo viene depositato per elettrolisi su una base di ottone, rame o acciaio dolce. La cromatura produce una superficie brillante e riflettente e, in certa misura, offre resistenza alla corrosione per i comuni impianti idraulici di bagni e cucine, a costi contenuti; per le applicazioni ad alta temperatura si usa invece un rivestimento ceramico più protettivo. Le leghe per tubi 2Cr-Mo, come i tubi Cr-Mo, integrano il cromo nella matrice dell’acciaio anziché applicarlo in superficie. Il cromo e il molibdeno disciolti nella matrice formano una lega capace di mantenere le proprietà meccaniche a temperature molto più elevate rispetto all’acciaio al carbonio semplice, le cui proprietà cementizie.
Una delle confusioni più comuni tra chi acquista per la prima volta: il tubo lucido del negozio di ferramenta e quello grigio opaco di una centrale elettrica vengono entrambi chiamati «tubo al cromo», ma non hanno praticamente nulla in comune. Un tubo decorativo cromato costa un paio di dollari al piede. Un tubo in lega cromo-molibdeno P91 NPS 12″ può costare diverse centinaia di dollari al piede e richiedere procedure di saldatura manuale da pianificare per settimane.
Consulta tutta la nostra selezione di tubi al cromo per informazioni e disponibilità.
Tubi cromati a confronto con tubi in lega cromo-molibdeno
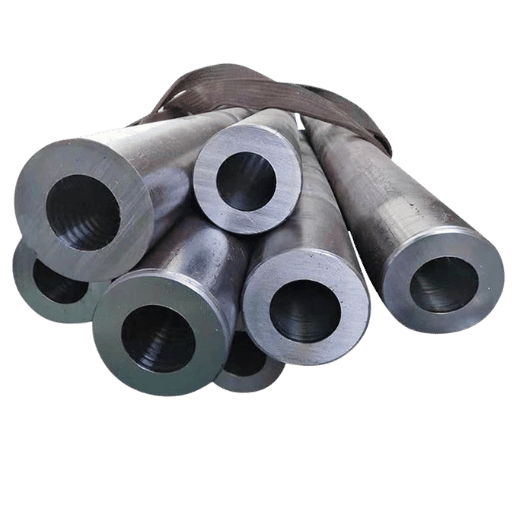
La confusione sul cromo è un tema che ricorre nei forum tecnici, nei reparti acquisti e persino negli uffici di progettazione, più spesso di quanto si possa pensare. Un ordine richiede «tubi al cromo» e il fornitore consegna tubi idraulici lucidi anziché l’acciaio legato Cr-Mo necessario per un surriscaldatore. Oppure accade il contrario: un idraulico riceve una scatola di tubi P11 grigio opaco quando gli serviva soltanto una linea decorativa per il lavabo del bagno. Distinguere queste due categorie evita errori di ordinazione costosi e, in ambito industriale, sostituzioni di materiale potenzialmente pericolose.
| Proprietà | Cromato | Cromo-molibdeno (P11) | Cromo-molibdeno (P91) |
|---|---|---|---|
| Durezza superficiale | 66–72 HRC | 22–25 HRC (base) | 25–30 HRC (base) |
| Temperatura massima di esercizio | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Meccanismo di protezione dalla corrosione | Strato barriera | Strato di ossido | Strato di ossido + contenuto di Cr |
| Applicazione tipica | Componenti per impianti idraulici | Condotte del vapore, caldaie | Centrali elettriche supercritiche |
| Norma ASTM | B650 (cromatura) | A335 Grado P11 | A335 Grado P91 |
I valori di durezza superficiale riportati mostrano una situazione molto diversa. Se si usassero tubi ceramici o cromati nella stessa configurazione dei tubi grezzi, questi avrebbero una superficie leggermente più dura. Il cromo depositato per elettrolisi forma un guscio superficiale molto duro, sostenuto però da una base di ottone o rame morbida.
Il tubo Cr-Mo sacrifica la durezza superficiale per ottenere resistenza attraverso tutto lo spessore alle alte temperature: un vantaggio che la cromatura non può offrire.È diffusa l’idea errata che le molle in cromo-molibdeno siano più leggere dell’acciaio. Non è così. Pesano quanto l’acciaio.
L’acciaio legato Cr-Mo ha una densità quasi identica a quella dell’acciaio al carbonio semplice (circa 7.85g/cm). Il risparmio di peso offerto dal cromo-molibdeno deriva dall’elevata resistenza alle alte temperature, che consente al progettista di specificare pareti più sottili e ridurre il peso complessivo del sistema. A parità di volume, il materiale pesa quanto l’acciaio al carbonio.Scopri la quantità di cromo presente nell’acciaio inossidabile e i limiti della resistenza alla corrosione, oltre a conoscere il confine tra Cr-Mo e acciaio inossidabile.
Il cromo è semplicemente acciaio inossidabile?
No. Il cromo è un elemento chimico, numero atomico 24 nella tavola periodica; «cromo» è semplicemente il suo nome comune. L’acciaio inossidabile è una lega che contiene almeno 10,5% di cromo, oltre a ferro, carbonio e spesso nichel, manganese e altri elementi di lega. I tubi Cr-Mo contengono dall’1% al 9,5% di cromo nella lega e, per definizione, non sono considerati inossidabili. Quindi tutto l’acciaio inossidabile contiene uno o più elementi «cromo», ma non tutto l’acciaio a base di cromo è inossidabile. La distinzione è importante quando si sceglie il materiale per la resistenza alla corrosione: l’acciaio inossidabile forma uno strato passivo autoriparante di ossido di cromo, mentre il tubo Cr-Mo dipende da uno strato di ossido meno protettivo, che richiede comunque ispezioni periodiche in ambienti corrosivi.
Acciaio cromo-molibdeno: composizione, proprietà e confronto tra gradi
Il nome è già esplicativo: l’acciaio cromo-molibdeno contiene due principali elementi di lega: il cromo (Cr), che offre resistenza all’ossidazione, e il molibdeno (Mo), che migliora la resistenza allo scorrimento viscoso alle alte temperature. La specifica ASTM A335 riguarda tubi in acciaio legato ferritico finiti a caldo, destinati all’uso ad alta temperatura, e definisce la composizione chimica, le proprietà meccaniche e i requisiti di prova per ciascun grado. La tabella seguente è il riferimento da consultare ogni volta che si specificano tubi Cr-Mo.
| Grado | Cr% | Mo% | Snervamento (ksi) | Resistenza a trazione (ksi) | Temperatura massima °C (°F) | Applicazione principale |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Vapore a bassa temperatura |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Tubazioni per raffinerie |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Resistenza all’ossidazione ad alta temperatura |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Centrale elettrica standard |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Tubi per surriscaldatori |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | Centrali elettriche USC |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | USC di nuova generazione |
Fonte: ASTM A335/A335M-24b
📐 Nota tecnica — Criteri di scelta del grado
Scegliere prima in base alla temperatura, poi alla pressione. Se la temperatura di esercizio supera 510C, è necessario usare P22 o un grado superiore. Sopra 565C è richiesto P91 o P92. A parità di condizioni termiche, P91 consente pareti circa 50% più sottili rispetto a P22, compensando il costo del materiale, da 2 a 3 volte superiore, con un peso ridotto, supporti più piccoli e meno materiale d’apporto.
Per i progetti orientati al futuro, va segnalato che la revisione di ottobre 2024 della norma ASTM A335/A335M (edizione 24b) ha aggiunto quattro nuovi gradi: P93, P115, P128 e P921. Questi gradi sono destinati alle centrali elettriche ultra-supercritiche di nuova generazione (A-USC), che operano sopra 620C, e riflettono la spinta continua del settore verso parametri del vapore più elevati per migliorare l’efficienza termica.
Per le specifiche dei prodotti correlati, consulta le nostre guide sui gradi dei tubi in lega, sui tubi A335 P22 e sulle applicazioni dei tubi per caldaia.
Tubi Cr-Mo: dimensioni, specifiche e norme
La norma ASTM A335 riguarda tubi Cr-Mo con dimensioni da NPS 1/8″ fino a NPS 26″ e spessori di parete da SCH 40 a XXS (extra forte doppio). Per applicazioni strutturali e motoristiche, i tubi in acciaio al cromo-molibdeno 4130 sono prodotti secondo la norma ASTM A519, con una gamma più ampia di diametri esterni e spessori di parete.
| Diametro esterno (in) | Parete (in) | Peso (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Fonte: cataloghi AED Metals, Chassis Shop
Secondo la norma ASTM A335, la tolleranza sul diametro esterno è dell’1% per le dimensioni superiori a NPS 2″. Le tolleranze sullo spessore della parete sono +20% / -12,5%, valori standard per la produzione di tubi finiti a caldo che tengono conto delle variazioni intrinseche dei processi di perforazione e laminazione.
💡 Consiglio pratico
Quando si ordinano tubi in acciaio al cromo-molibdeno 4130, specificare sempre se occorrono tubi finiti a caldo (ASTM A519) o DOM (trafilati su mandrino). I tubi DOM offrono tolleranze più ristrette e una finitura superficiale migliore a un costo inferiore, ma per l’uso ad alta pressione, oltre 1.500 psi, sono necessari tubi finiti a caldo.
Un errore comune negli ordini, che fa perdere tempo e denaro, è specificare lo spessore della parete soltanto tramite il numero di schedule. Gli schedule dei tubi Cr-Mo differiscono da quelli dei tubi in acciaio al carbonio: per le dimensioni superiori a NPS 8, un tubo P11 Schedule 40 ha una parete diversa da quella di un tubo A106 in acciaio al carbonio Schedule 40. Nell’ordine di acquisto indicare sempre lo spessore minimo effettivo della parete, non soltanto la designazione schedule.
Per maggiori informazioni sui metodi di produzione, consulta le nostre pagine sul processo di produzione dei tubi e sulle importanti differenze tra tubo e tubazione che incidono sulla specifica.
Cromatura dura dei tubi: processo, spessore e prestazioni
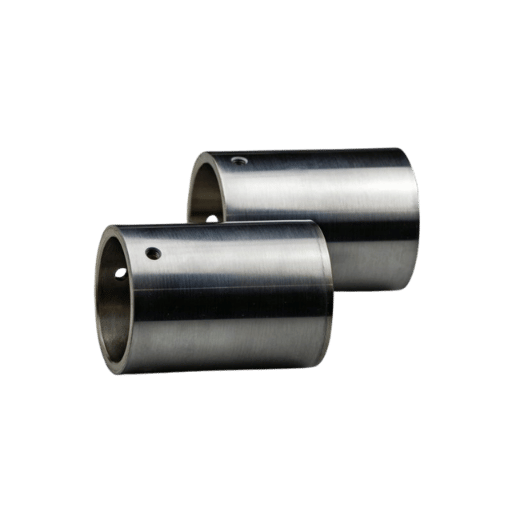
La cromatura dura è un processo galvanico che deposita uno strato di cromo su un substrato metallico. A differenza della cromatura decorativa, la cromatura dura industriale è specificata per la superficie estremamente liscia e dura, il basso coefficiente di attrito e l’elevata resistenza all’usura. Tra le applicazioni nei sistemi di tubazioni industriali figurano il trasporto di fanghi abrasivi, gli anelli di tenuta altamente alternati e i telai delle finestre, oltre, naturalmente, alla resistenza alla corrosione chimica.
| Tipo di cromatura | Spessore | Durezza | Norma | Applicazione |
|---|---|---|---|---|
| Decorativa | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Componenti per impianti idraulici |
| Densa sottile | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Componenti di precisione |
| Cromatura dura (industriale) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Cilindri idraulici, diametro interno dei tubi |
| Spessore elevato | Fino a 635 μm | 65–70 HRC | Specifico per l’applicazione | Ripristino di componenti usurati |
Fonte: US Chrome, HCS Plating, Electro-Coatings
✔ Vantaggi
- Estende di 2–10× la durata all’usura rispetto alle superfici non rivestite
- Barriera efficace contro la corrosione in ambienti da lievemente a moderatamente aggressivi
- Finitura non magnetica adatta alle applicazioni di strumentazione
- Applicabile su diversi substrati, tra cui acciaio, rame e alluminio
⚠️ Limiti
- Non aumenta la resistenza del metallo di base
- Può sviluppare microfessure sotto sollecitazioni cicliche
- Normative ambientali sul cromo esavalente (EPA, REACH)
- Non adatta all’esercizio continuo sopra 350°C
Quando specificare la cromatura dura: se il tubo trasporta fanghi abrasivi o funziona con tenute alternative, la cromatura dura con uno spessore di 50–75 μm offre il miglior rapporto tra costo e durata. Sotto i 20 μm, lo strato di cromo non raggiunge la durezza completa, perché lo spessore non basta a sviluppare pienamente la struttura a grani colonnari. Sopra i 127 μm, i costi di rettifica aumentano e cresce il rischio di cedimento dell’adesione.
Raccordi per tubi al cromo: tipi, materiali e metodi di collegamento
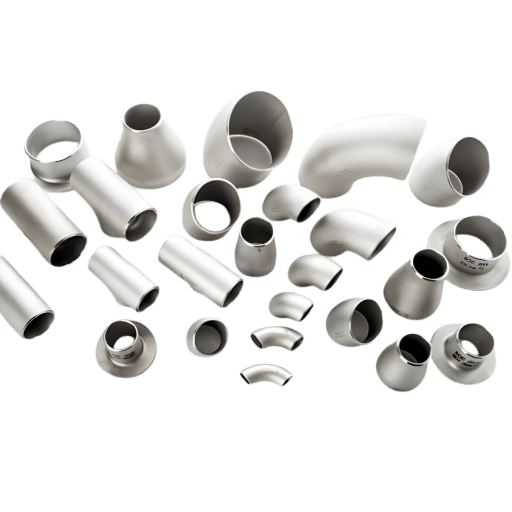
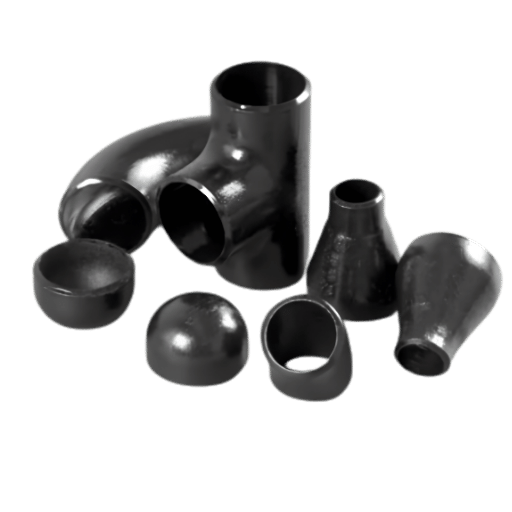
I raccordi per tubi al cromo provengono da filiere completamente diverse: da un lato i tubi industriali Cr-Mo e i relativi raccordi per i sistemi ad alta temperatura, dall’altro i raccordi e gli accessori idraulici cromati. Confondere questi prodotti non è solo fastidioso: compromette anche la sicurezza.
Raccordi industriali Cr-Mo — riferimenti incrociati ASTM
| Tubo (A335) | Raccordi BW (A234) | Fucinati (A182) | Valvola fusa (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Fonte: Projectmaterials
Questa guida ai riferimenti incrociati è essenziale per gli acquisti: per un tubo P22 servono gomiti, tee e riduttori a saldare di testa A234 WP22; i raccordi a tasca e filettati saranno A182 F22 e le valvole a saracinesca A217 WC9. Un grado non corrispondente, anche all’interno della stessa famiglia Cr-Mo, crea una discontinuità metallurgica nel giunto saldato, con conseguenze imprevedibili.
Raccordi decorativi cromati
Si veda il bypass qui sotto, con i raccordi per gli impianti idrici che sono di fatto in ottone cromato. È raffigurato un raccordo a innesto a compressione, con manicotti di compressione e collegamenti filettati, per dimensioni da 1/2″ a 2″. Non ci sono giunti saldati; i raccordi sono specificati soltanto per acqua fredda e per un servizio che non superi 80 psi e 100C.
⚠️ Avvertenza: materiali incompatibili
Non utilizzare in nessun caso raccordi idraulici in ottone cromato come componenti saldabili nei sistemi di tubazioni Cr-Mo ad alta temperatura. L’ottone cromato, con una temperatura massima di esercizio intorno a 900C, non può resistere alle condizioni di esercizio dei sistemi Cr-Mo. Accertarsi di usare il raccordo corretto per il grado del tubo, facendo riferimento all’elenco incrociato qui sopra.
Altri tipi di collegamento sono descritti nelle nostre pagine sui raccordi a gomito in acciaio, sui gomiti A234 WPB e sui raccordi a saldare di testa.
Saldatura di tubi in cromo-molibdeno: preriscaldo, materiali d’apporto e PWHT
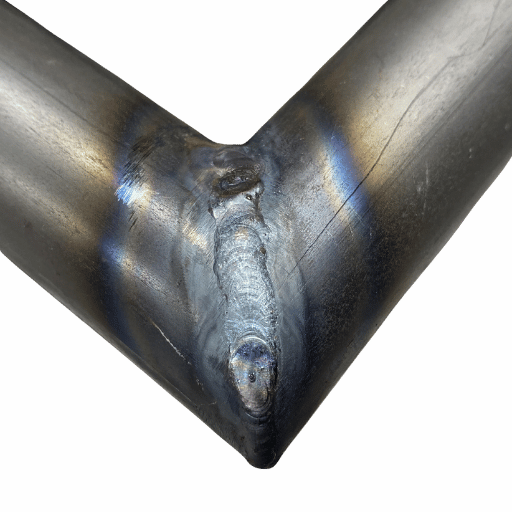
I rischi della saldatura dei tubi in cromo-molibdeno possono apparire particolarmente seri; il fatto è che gli acciai Cr-Mo si temprano all’aria. Di conseguenza, il tempo impiegato per saldare non è sufficiente a evitare eventuali trattamenti termici post-saldatura. Infatti, qualsiasi temperatura nell’intervallo interpass di 250- 300C può provocare una trasformazione martensitica fragile nella ZTA, che può infine portare a cricche da idrogeno durante l’esercizio.
Requisiti di temperatura di preriscaldo
| Grado | Preriscaldo minimo °C (°F) | Massima temperatura interpass | Regola fondamentale |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Bassa temprabilità |
| P5/P9 | 200 (400) | — | Contenuto di Cr più elevato |
| P11 | 150–200 (300–400) | — | Centrale elettrica standard |
| P22 | 200–250 (400–480) | — | Contenuto di Mo più elevato |
| P91 | 200–300 (400–570) | 300°C (570°F) | NON scendere sotto i 200°C prima del PWHT |
Fonte: AWS D10.8, ASME B31.1
Per P91 va prestata particolare attenzione alla temperatura interpass massima di 300C. Poiché P91 è una lega sensibile alle velocità molto elevate di riscaldamento e raffreddamento, prima del PWHT occorre lasciarla raffreddare fino a una temperatura prossima al termine della trasformazione martensitica (>100C). Non lasciarla a temperatura ambiente dopo la saldatura, perché la fase martensitica temporanea rimarrebbe nel giunto P91 tra circa 50-150C, dove può verificarsi un deterioramento da idrogeno.
Scelta del materiale d’apporto
| Grado del tubo | Elettrodo SMAW | Filo GTAW | Resistenza a trazione approssimativa (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Fonte: Hobart Brothers
Il materiale d’apporto deve corrispondere al grado del metallo di base. Usare un materiale d’apporto con meno elementi di lega (per esempio B2 su un tubo P22) produce un deposito di saldatura privo della resistenza allo scorrimento viscoso richiesta dal metallo di base sottostante. Il giunto diventa quindi l’elemento meno performante del sistema: è precisamente il tipo di cedimento che il PWHT e i materiali d’apporto corrispondenti sono progettati per prevenire.
PWHT per P91: il processo in 4 fasi
📐 Nota tecnica — Procedura PWHT per P91
- Fase 1: riscaldare fino a 315C(600F) a velocità controllata
- Fase 2: aumentare la temperatura a massimo 330C/hr (600F/hr) fino alla temperatura di mantenimento
- Fase 3: mantenere a 76014C(140025F) per almeno 2 ore
- Fase 4: raffreddare all’aria fino alla temperatura ambiente a massimo 220C/hr (400F/hr) fino a 315C, quindi raffreddare all’aria fino alla temperatura ambiente
L’intervallo della temperatura di mantenimento per P91 è molto ristretto: soltanto 14C. Superare 775C può causare la formazione di ferrite delta e compromettere irreparabilmente la resistenza allo scorrimento viscoso. Scendere sotto 745C impedisce un rinvenimento completo e rende fragile la saldatura. Prima di ogni ciclo termico, verificare la posizione delle termocoppie, la copertura dei materassini isolanti e la taratura del controller.
«P91 non perdona se il trattamento termico post-saldatura non viene eseguito correttamente. Dopo la saldatura, la durezza si attesta intorno a 40 HRC e i valori di resilienza Charpy sono appena 3 ft-lbs. Un PWHT corretto riduce la durezza a poco più di 20 HRC e porta i valori Charpy tra 40 ft-lbs e 70 ft-lbs. Non ci sono dubbi su questa trasformazione.»
— W.F. Newell Jr., presidente della sottocommissione AWS D10 sulle tubazioni Cr-Mo
⚠️ Avvertenza per la salute e la sicurezza
La saldatura del cromo-molibdeno produce cromo esavalente (Cr6+), di cui è comprovata la cancerogenicità. Il limite di esposizione professionale OSHA (PEL) è 5 g/m. Indossare sempre respiratori ad aria alimentata o P100 e assicurarsi che i lavori a caldo avvengano in ambienti ben ventilati. L’avvertenza si applica a tutti i gradi Cr-Mo; i gradi con più cromo (P9, P91) producono quantità maggiori di Cr6+.
È possibile piegare un tubo al cromo?
Sì, ma con importanti condizioni a seconda del grado. La piegatura a freddo dei tubi in cromo-molibdeno richiede un raggio minimo di 5OD per P11 e P22 e una distensione dopo la piegatura. Per P91 le indicazioni sono molto più rigorose: occorre eseguire la tempra di formatura a > 1040C, quindi normalizzare nuovamente e rinvenire per ripristinare la microstruttura desiderata. I tubi in acciaio al cromo-molibdeno 4130 a parete sottile, diffusi nelle gabbie di sicurezza e nella fabbricazione di telai, possono essere formati a freddo con una piegatubi a mandrino con raggio minimo di 3OD; prima di procedere, calcolare però la riduzione dello spessore della parete sul lato esterno della curva.
Gli esperti del settore seguono alcune semplici regole pratiche che possono essere utili. Non saldare con fiamma libera tubi in cromo-molibdeno a parete sottile: il calore del cannello ossida il materiale di base e lascia zone fragili. Per la distensione in cantiere dei giunti Cr-Mo, coprire la saldatura con lana isolante K-wool, fissarla con un filo metallico e riscaldarla mantenendo costante la temperatura durante il raffreddamento. Durante la saldatura TIG dei tubi Cr-Mo, effettuare anche uno spurgo sul lato opposto con argon per evitare l’ossidazione interna, che produce un cordone di radice zuccherino e punti di concentrazione delle tensioni durante l’esercizio.
Come scegliere il tubo al cromo giusto: un metodo pratico
Con un’ampia varietà di gradi, rivestimenti e norme, scegliere il tubo al cromo giusto può sembrare difficile. Il metodo seguente, basato su 3 domande, consente di individuare la specifica corretta in meno di un minuto.
Il metodo di selezione in 3 domande
Domanda 1: qual è la temperatura di esercizio?
- Sotto 150°C → tubo cromato (decorativo/per impianti idraulici)
- 150–510°C → Cr-Mo P11 o P12
- 510–565°C → Cr-Mo P22
- Sopra 565°C → Cr-Mo P91 o P92
Domanda 2: qual è la pressione di progetto?
- Sotto 1.500 psi → parete standard (SCH 40–80)
- Oltre 1500 psi: parete spessa (SCH 120-XXS) oppure consultare un ingegnere specializzato in tubazioni
Domanda 3: qual è l’ambiente di esercizio?
- Servizio con idrogeno: consultare le curve di Nelson API RP 941 per individuare il grado Cr-Mo corretto
- Solfidazione: gradi Cr più elevati (P5, P9) per una maggiore resistenza alla corrosione da solfuri
- Solo ossidazione → scegliere in base alla temperatura indicata nella Domanda 1
Indicazioni sui prezzi: i costi dei materiali variano notevolmente in base al grado. Come riferimento approssimativo all’inizio del 2026: il prezzo base dei tubi P11 è in genere 1×, quello dei P22 è 1,2–1,5× e quello dei P91 è 2–3×. Tuttavia, le pareti più sottili dei P91 compensano gran parte del sovrapprezzo riducendo il peso totale, le dimensioni dei supporti dei tubi e il consumo di materiale d’apporto per la saldatura. Considerando il costo totale di installazione, la differenza tra P22 e P91 si riduce notevolmente nelle applicazioni di grande diametro.
Pronto per ordinare? Consulta il nostro elenco delle scorte di tubi al cromo per verificare disponibilità e tempi di consegna per tutti i gradi ASTM A335.
Prospettive del mercato dei tubi al cromo: novità del 2025–2026
Principali statistiche di mercato
$6.58B
Mercato globale dei tubi in acciaio al cromo-molibdeno (2025)
CAGR del 9%
Crescita prevista fino al 2033
1.2M MT
Esportazioni globali annue di tubi in acciaio al cromo-molibdeno
Diversi fattori stanno alimentando il mercato dei tubi in acciaio al cromo-molibdeno nel 2025-2026: l’espansione delle infrastrutture energetiche in Asia e Medio Oriente sta aumentando la domanda di tubi P11 e P22 per le centrali elettriche convenzionali. I progetti di terminali LNG, in particolare negli Stati Uniti, in Qatar e in Australia, prevedono l’installazione di tubazioni in acciaio al cromo-molibdeno nelle zone ad alta temperatura degli impianti di liquefazione. La transizione verso centrali a carbone ultra-supercritiche (USC) e avanzate ultra-supercritiche continua inoltre a sostenere una forte domanda di P91 e P92.
Un altro fattore meno noto, ma sempre più urgente, è la ripresa del nucleare. I piccoli reattori modulari (SMR) e i reattori di Generazione IV richiedono leghe di acciaio al cromo-molibdeno nei generatori di vapore e nelle tubazioni dei circuiti secondari. Quando questi progetti entreranno in esercizio commerciale verso la fine degli anni 2020, si registrerà una nuova domanda di tubazioni premium in acciaio al cromo-molibdeno.
Sul fronte delle norme, la revisione di ottobre 2024 della ASTM A335 ha aggiunto i gradi P93, P115, P128 e P921, tutti prodotti per temperature di esercizio superiori a 620C. Questo indica chiaramente che il settore e i fornitori si stanno orientando verso parametri del vapore più elevati, maggiore efficienza e materiali per tubi di grado superiore, in grado di operare a oltre 650C.
Consigli per la pianificazione degli approvvigionamenti: Se sta pianificando progetti che richiedono tubi P91 o P92 per la messa in servizio nel 2026–2027, valuti di stipulare accordi di fornitura prima del Q3 2026. I tempi di consegna per i tubi P91 di grande diametro (oltre NPS 12) si sono allungati a 16–24 settimane presso i principali stabilimenti; i vincoli di allocazione dei produttori giapponesi ed europei non mostrano segni di allentamento nel breve periodo.
Domande frequenti sui tubi al cromo
D: A cosa servono i tubi al cromo?
Visualizza la risposta
D: Qual è la differenza tra un tubo al cromo e un tubo in acciaio inossidabile?
Visualizza la risposta
D: Quale temperatura può sopportare un tubo in acciaio al cromo-molibdeno?
Visualizza la risposta
D: Come si mantiene un tubo cromato?
Visualizza la risposta
D: A cosa servono i tubi al cromo 9?
Visualizza la risposta
D: È possibile piegare i tubi in acciaio al cromo-molibdeno senza che si fessurino?
Visualizza la risposta
D: Quale norma ASTM riguarda i tubi in acciaio al cromo-molibdeno?
Visualizza la risposta
Le servono tubi al cromo per il suo progetto?
Baling Steel fornisce tutti i gradi di tubi in acciaio al cromo-molibdeno ASTM A335, dal P5 al P92, con i certificati di prova del produttore richiesti e la completa tracciabilità dei materiali.
Richieda un preventivo →Informazioni su questa guida ai tubi al cromo
Questo documento è stato preparato dagli specialisti di contenuti tecnici di Baling Steel sulla base delle norme ASTM, dei riferimenti ai codici di saldatura e delle schede tecniche dei tubi in acciaio al cromo-molibdeno. In qualità di fornitore di tubi in acciaio, lavoriamo costantemente con leghe Cr-Mo e abbiamo raccolto in questa guida alcuni consigli utili per l’approvvigionamento e la fabbricazione. Tutti i dati fanno riferimento alle norme originali, che devono essere verificati rispetto alle edizioni più recenti prima dell’impiego in applicazioni critiche.
Riferimenti e fonti
- ASTM A335/A335M-24b – Specifica tecnica standard per tubi in acciaio legato ferritico per servizio ad alta temperatura – ASTM International
- AWS D10.8-96 – Pratiche raccomandate per la saldatura di tubazioni e tubi in acciaio al cromo-molibdeno – American Welding Society
- Tubi in lega Cr-Mo: guida completa — Projectmaterials.com
- Guida alla selezione dei metalli d’apporto Hobart Brothers — ITW Welding
- Guida tecnica alla cromatura dura — US Chrome Corporation
- Saldatura del P91: comprendere le regole – The Fabricator, FMA Communications
- Panoramica del processo di cromatura dura – Hard Chrome Specialists (HCS)
- ASTM B650 – Specifica tecnica standard per rivestimenti tecnici di cromo elettrodepositato su substrati ferrosi – ASTM International
Articoli correlati
- Le basi della fabbricazione dei tubi in acciaio
- Guida ai tubi in acciaio A53
- Tubi in acciaio al carbonio: guida completa
- Acciaio saldato: proprietà e applicazioni

