


Especificações principais em resumo
- Tipos de material: latão, cobre ou aço cromado; aço de liga Cr-Mo (ASTM A³³5)
- Classes comuns: P5, P9, P11, P22, P91, P92
- Gama de dimensões: NPS 1/8″–26″ (Cr-Mo); 1/2″–2″ (cromado)
- Temperatura má×. de serviço: Até 620°C (1150°F) para P92
- Normas principais: ASTM A335, ASTM B650, AWS D10.8
Os tubos de crómio situam-se na fronteira entre dois domínios muito distintos: podem ser o acabamento decorativo de tubagens de abastecimento de água numa habitação ou, na produção de energia e na indústria petroquímica, tubos de liga de crómio-molibdénio capazes de permanecer quentes durante dias, ou até semanas, sem perder resistência. Este guia aborda ambos os casos: tubos decorativos cromados e tubos industriais de liga Cr-Mo, explicando classes, especificações, práticas de soldadura e um método simples para escolher o tubo adequado à temperatura de serviço.
O que é um tubo de crómio? Definição e tipos comuns
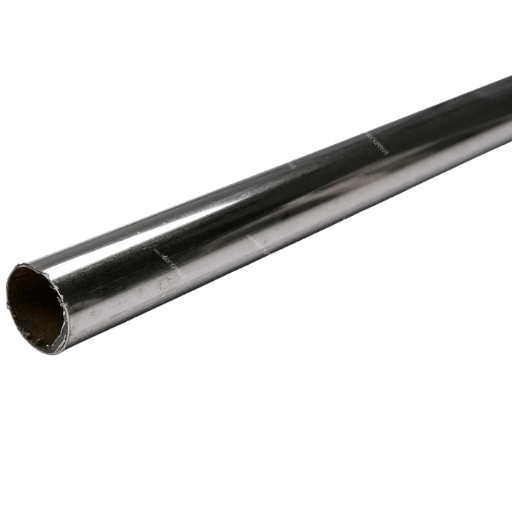
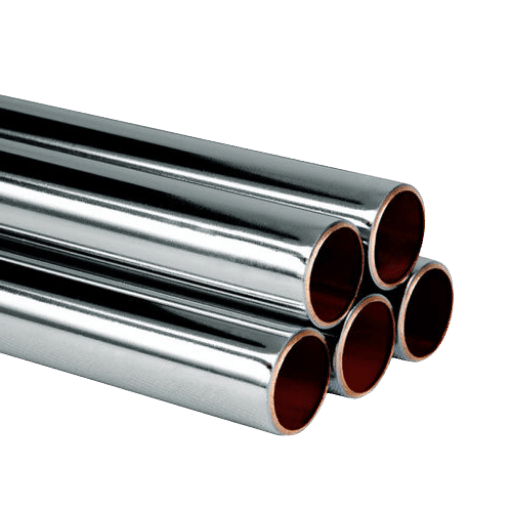
Tubo de crómio é uma designação genérica para produtos tubulares em que o crómio é um elemento importante, quer como revestimento superficial que proporciona resistência à corrosão e um aspeto atraente, quer como elemento de liga no aço, que lhe confere resistência a altas temperaturas. O termo pode referir-se a tubos cromados de latão ou cobre usados em canalizações, a tubos de aço ligado com crómio-molibdénio fabricados segundo a ASTM A335 ou a tubos de escape cromados concebidos para veículos.
| Tipo | Material de base | Utilização habitual | Temperatura máx. | Escalão de preço |
|---|---|---|---|---|
| Cromado | Latão, cobre, aço | Canalizações, decoração | ~150°C | $ |
| Liga de crómio-molibdénio | Aço Cr-Mo (ASTM A335) | Centrais elétricas, refinarias, caldeiras | Até 620°C | $$–$$$ |
| Escape cromado | Aço cromado | Tubos de escape de veículos | ~500°C | $$ |
O que é um tubo de crómio?
Um tubo cromado é um anel metálico oco que utiliza crómio para aplicação superficial ou para melhorar o desempenho metalúrgico interno. Os tubos revestidos, nos quais uma camada de crómio é depositada por electrodeposição sobre uma base de latão, cobre ou aço macio, podem ter um revestimento de crómio com uma superfície brilhante e refletora e, até certo ponto, resistência à corrosão para utilizações comuns em canalizações de casas de banho e cozinhas, numa opção mais económica, ou um revestimento cerâmico mais protetor para aplicações a alta temperatura. As ligas de tubos de aço 2Cr-Mo, como o tubo Cr-Mo, concentram o elemento na matriz de aço, em vez de o aplicarem em superfícies revestidas. Contendo crómio e molibdénio dissolvidos na matriz de aço, esta liga forma uma liga capaz de manter as suas propriedades mecânicas a uma temperatura muito mais elevada do que as propriedades cimentícias do aço-carbono simples.
Uma das confusões mais comuns entre compradores principiantes: tanto o tubo brilhante da loja de ferragens como o tubo cinzento-mate de uma central elétrica são chamados «tubo de crómio», apesar de praticamente não terem nada em comum. Um tubo decorativo cromado custa alguns dólares por pé. Um tubo de aço Cr-Mo P91 NPS 12″ pode custar algumas centenas de dólares por pé e exigir procedimentos de soldadura manual cuja preparação demora semanas.
Consulte a nossa gama completa de tubos de crómio para obter informações sobre os produtos e a disponibilidade.
Tubo cromado ou tubo de liga Cr-Mo
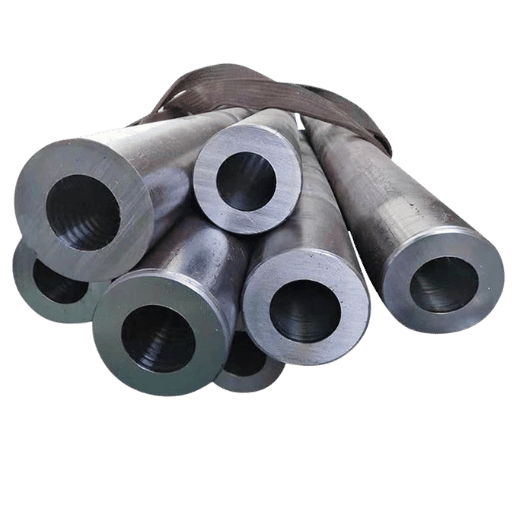
A confusão em torno do crómio surge em fóruns técnicos, departamentos de compras e até gabinetes de engenharia com mais frequência do que seria de esperar. Alguém pede «tubo de crómio» numa encomenda e o fornecedor envia tubos de canalização brilhantes em vez do aço ligado Cr-Mo necessário para um sobreaquecedor. Ou acontece o contrário: um canalizador recebe uma caixa de tubos P11 cinzentos e mate quando só precisava de uma tubagem decorativa para o móvel da casa de banho. Perceber a diferença entre estas duas categorias evita erros de encomenda dispendiosos e, em instalações industriais, substituições de materiais potencialmente perigosas.
| Propriedade | Cromado | Aço Cr-Mo (P11) | Aço Cr-Mo (P91) |
|---|---|---|---|
| Dureza superficial | 66–72 HRC | 22–25 HRC (base) | 25–30 HRC (base) |
| Temperatura máx. de serviço | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Mecanismo de resistência à corrosão | Camada de barreira | Camada de óxido | Camada de óxido + teor de Cr |
| Aplicação habitual | Acessórios de canalização | Tubagens de vapor, caldeiras | Centrais elétricas supercríticas |
| Norma ASTM | B650 (revestimento) | A335 Grau P11 | A335 Grau P91 |
Os valores de dureza superficial indicados contam uma história muito diferente. Se um tubo cerâmico ou cromado fosse usado na mesma configuração que o tubo mais grosseiro, teria uma superfície ligeiramente mais dura. O crómio depositado por eletrodeposição forma uma camada superficial muito dura, mas assenta sobre uma base frágil de latão ou cobre.
O tubo Cr-Mo abdica da dureza superficial para ganhar resistência em toda a espessura da parede a altas temperaturas, uma vantagem que o cromado não consegue proporcionar.Persiste a ideia errada de que as molas de aço Cr-Mo são mais leves do que as de aço. Não são. Têm o mesmo peso que as de aço.
O aço de liga Cr-Mo tem praticamente a mesma densidade que o aço-carbono simples (cerca de 7.85g/cm). A redução de peso associada ao uso de aço Cr-Mo resulta da sua elevada resistência a temperaturas altas, que permite ao engenheiro especificar uma parede mais fina e reduzir o peso total do sistema. Por polegada cúbica, o material pesa o mesmo que o aço-carbono.Saiba quanto crómio contém o aço inoxidável e quais são os limites da sua resistência à corrosão, bem como onde se situa a fronteira entre Cr-Mo e inoxidável.
Crómio é apenas outra designação para aço inoxidável?
Não. O crómio é um elemento químico, com número atómico 24 na tabela periódica, e «chrome» é simplesmente a designação comum em inglês. O aço inoxidável é uma liga que contém pelo menos 10,5% de crómio, bem como ferro, carbono e, muitas vezes, níquel, manganês e outros elementos de liga. O tubo Cr-Mo contém entre 1%-9,5% de crómio na liga, pelo que não é considerado inoxidável por definição. Assim, todo o aço inoxidável contém um ou mais elementos «chrome», mas nem todo o aço à base de crómio é inoxidável. Esta distinção é importante na escolha da resistência à corrosão: o aço inoxidável forma uma camada passiva de óxido de crómio autorregenerativa, enquanto o tubo Cr-Mo depende de uma camada de óxido menos protetora, que exige inspeções periódicas em ambientes corrosivos.
Aço Cr-Mo: composição, propriedades e comparação de classes
O nome diz tudo: o aço de crómio-molibdénio contém dois elementos de liga principais: crómio (Cr), que proporciona resistência à oxidação, e molibdénio (Mo), que confere resistência à fluência a temperaturas elevadas. A especificação ASTM A335 abrange tubos de aço ligado ferrítico acabados a quente, destinados a serviços a alta temperatura, e define a composição química, as propriedades mecânicas e os requisitos de ensaio de cada classe. A tabela seguinte é a referência a consultar sempre que especificar tubos Cr-Mo.
| Classe | Cr% | Mo% | Limite de elasticidade (ksi) | Resistência à tração (ksi) | Temperatura máx. °C (°F) | Aplicação principal |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Vapor a baixa temperatura |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Tubagem de refinaria |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Resistência à oxidação a alta temperatura |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Central elétrica convencional |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Tubos para sobreaquecedores |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | Centrais elétricas USC |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | USC de nova geração |
Fonte: ASTM A335/A335M-24b
📐 Nota de engenharia — regra de seleção da classe
Comece por adequar a temperatura e, em seguida, a pressão. Se a temperatura de serviço exceder 510C, é obrigatório usar P22 ou uma classe superior. Acima de 565C, é necessário P91 ou P92. Em condições térmicas equivalentes, o P91 permite paredes aproximadamente 50% mais finas do que o P22, compensando o custo do material, 2-3 vezes superior, com menor peso, suportes mais pequenos e menos metal de adição.
Para projetos com perspetivas de futuro, importa referir que a revisão de outubro de 2024 da ASTM A335/A335M (edição 24b) acrescentou quatro novas classes: P93, P115, P128 e P921. Estas classes destinam-se a centrais elétricas ultra-supercríticas de nova geração (A-USC), que operam acima de 620C, refletindo o esforço contínuo da indústria para aumentar os parâmetros do vapor e melhorar a eficiência térmica.
Para consultar especificações de produtos relacionados, veja os nossos guias sobre classes de tubos de liga, tubos A335 P22 e aplicações de tubos para caldeiras.
Tubos e tubagem de aço Cr-Mo: dimensões, especificações e normas
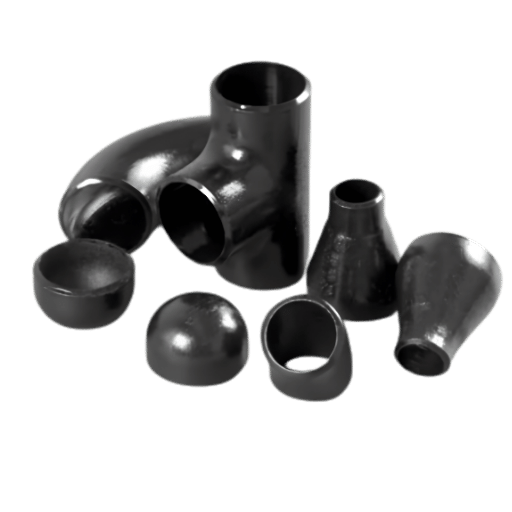
A ASTM A335 abrange tubos Cr-Mo com dimensões desde NPS 1/8″ até NPS 26″ e séries de espessura da parede desde SCH 40 até XXS (duplamente extraforte). Para aplicações estruturais e de desportos motorizados, os tubos de aço 4130 Cr-Mo são fabricados segundo a ASTM A519, numa maior variedade de diâmetros exteriores e espessuras da parede.
| Diâmetro exterior (in) | Espessura da parede (in) | Peso (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Fonte: catálogos da AED Metals e da Chassis Shop
Segundo a ASTM A335, a tolerância do diâmetro exterior é de 1% para dimensões superiores a NPS 2″. As tolerâncias da espessura da parede são +20% / -12,5%, valores habituais no fabrico de tubos acabados a quente, que têm em conta as variações inerentes aos processos de perfuração e laminagem.
💡 Conselho prático
Quando encomendar tubos de aço 4130 Cr-Mo, especifique sempre se pretende tubos acabados a quente (ASTM A519) ou DOM (estirados sobre mandril). Os tubos DOM oferecem tolerâncias mais apertadas e melhor acabamento superficial a um custo inferior, mas os tubos acabados a quente são necessários para serviços a alta pressão acima de 1 500 psi.
Um erro de encomenda comum, que faz perder tempo e dinheiro, é especificar a espessura da parede apenas pelo número da série. As séries dos tubos Cr-Mo diferem das do aço-carbono: um tubo P11 Schedule 40 tem uma parede diferente da de um tubo A106 de aço-carbono Schedule 40 em dimensões superiores a NPS 8. Indique sempre na encomenda a espessura mínima real da parede, e não apenas a designação da série.
Para saber mais sobre os métodos de fabrico, leia sobre o processo de fabrico de tubos e as importantes diferenças entre tubos e tubagem que influenciam a especificação.
Cromagem dura de tubos: processo, espessura e desempenho
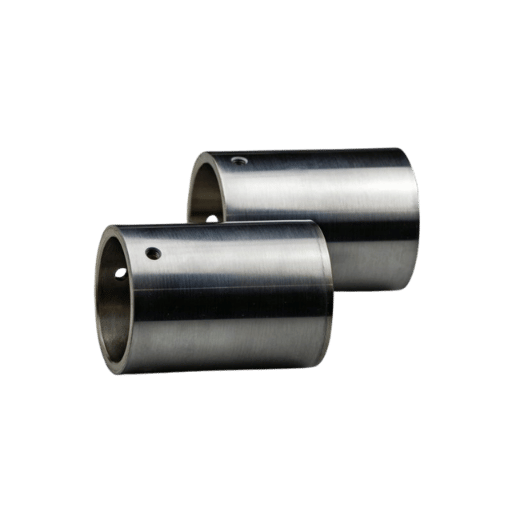
A cromagem dura é um processo de galvanoplastia que deposita uma camada de crómio sobre um substrato metálico. Enquanto o cromado decorativo se destina sobretudo à estética, o revestimento industrial de crómio duro é especificado pela superfície extremamente lisa e dura, pelo baixo coeficiente de atrito e pela elevada resistência ao desgaste. Entre as aplicações em sistemas de tubagem industrial contam-se o transporte de lamas abrasivas, os anéis de vedação com movimento alternativo e as estruturas, além da resistência à corrosão química.
| Tipo de revestimento | Espessura | Dureza | Norma | Aplicação |
|---|---|---|---|---|
| Decorativo | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Acessórios de canalização |
| Camada fina e densa | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Componentes de precisão |
| Crómio duro (industrial) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Cilindros hidráulicos, diâmetro interior de tubos |
| Revestimento espesso | Até 635 μm | 65–70 HRC | Específico para cada aplicação | Restauro de peças desgastadas |
Fonte: US Chrome, HCS Plating, Electro-Coatings
✔ Vantagens
- Aumenta em 2–10× a vida útil ao desgaste, face a superfícies sem revestimento
- Barreira eficaz contra a corrosão em ambientes pouco a moderadamente agressivos
- Acabamento não magnético adequado a aplicações de instrumentação
- Pode ser aplicado a vários substratos, incluindo aço, cobre e alumínio
⚠️ Limitações
- Não aumenta a resistência do metal de base
- Pode desenvolver microfissuras sob tensão cíclica
- Regulamentação ambiental relativa ao crómio hexavalente (EPA, REACH)
- Inadequado para serviço contínuo acima de 350°C
Quando especificar crómio duro: Se o tubo transportar lamas abrasivas ou funcionar com vedantes de movimento alternativo, um revestimento de crómio duro de 50–75 μm oferece a melhor relação entre custo e vida útil. Abaixo de 20 μm, a camada de crómio não atinge a dureza máxima, porque a espessura é insuficiente para desenvolver plenamente a estrutura de grãos colunares. Acima de 127 μm, os custos de retificação aumentam e cresce o risco de falha de aderência.
Acessórios para tubos de crómio: tipos, materiais e métodos de ligação
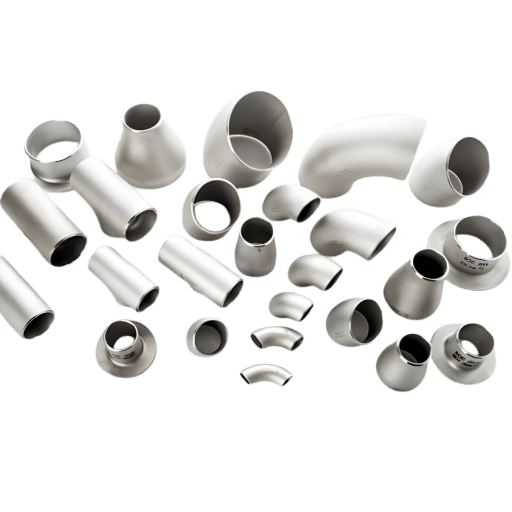
Os acessórios para tubos de crómio provêm de cadeias de fornecimento completamente distintas, desde os acessórios industriais Cr-Mo usados em sistemas a temperaturas elevadas até aos acessórios e elementos de canalização cromados. Confundi-los é mais do que um incómodo: compromete a segurança.
Acessórios industriais Cr-Mo — correspondência entre normas ASTM
| Tubo (A335) | Acessórios BW (A234) | Forjados (A182) | Válvula fundida (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Fonte: Projectmaterials
Este guia de correspondências é essencial para as compras: para um tubo P22, são necessários cotovelos de soldadura topo a topo, tês e redutores A234 WP22; os acessórios de soldadura por encaixe e roscados devem ser A182 F22; e as válvulas de gaveta, A217 WC9. Uma incompatibilidade de classe, mesmo dentro da mesma família Cr-Mo, provoca uma incompatibilidade metalúrgica na junta soldada, com consequências imprevisíveis.
Acessórios decorativos cromados
Veja o desvio abaixo, que apresenta acessórios de canalização para abastecimento de água fabricados, na prática, em latão cromado. É apresentado um acoplador de aperto, com anilhas de compressão e ligações roscadas, para dimensões de 1/2″ a 2″. Não há juntas soldadas; os acessórios destinam-se apenas a água fria e a serviço até 80 psi e 100C.
⚠️ Aviso de incompatibilidade de materiais
Nunca use acessórios de canalização de latão cromado como componentes soldáveis em sistemas de tubagem Cr-Mo a temperaturas elevadas. O latão cromado, com uma temperatura máxima de serviço de cerca de 900C, não suporta as condições de serviço do Cr-Mo. Confirme que o acessório corresponde à classe do tubo utilizado, consultando a lista de correspondências acima.
Explore a nossa documentação sobre cotovelos de aço, referências a cotovelos A234 WPB e acessórios para soldadura topo a topo para conhecer outros tipos de ligação.
Soldadura de tubos Cr-Mo: pré-aquecimento, metais de adição e PWHT
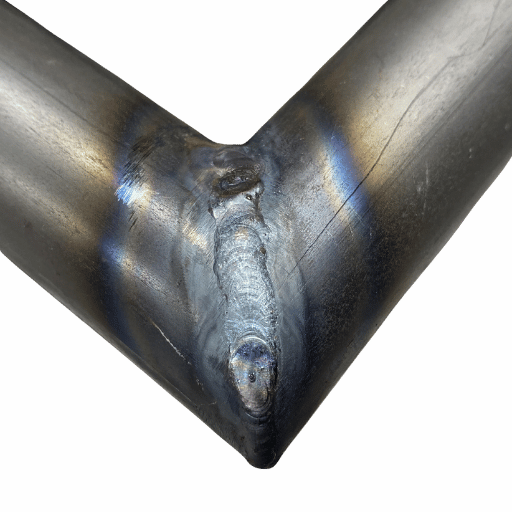
A soldadura de tubos de aço Cr-Mo envolve riscos significativos, porque estes aços endurecem quando expostos ao ar. Por isso, o tempo disponível para soldar nunca é suficiente para evitar o tratamento térmico pós-soldadura que possa ser necessário. Qualquer temperatura entre passes de 250- 300C pode provocar uma transformação martensítica frágil na zona termicamente afetada (ZTA), que pode, por sua vez, levar à fissuração por hidrogénio em serviço.
Requisitos de temperatura de pré-aquecimento
| Classe | Pré-aquecimento mín. °C (°F) | Temperatura máx. entre passes | Regra crítica |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Baixa temperabilidade |
| P5/P9 | 200 (400) | — | Maior teor de Cr |
| P11 | 150–200 (300–400) | — | Central elétrica convencional |
| P22 | 200–250 (400–480) | — | Maior teor de Mo |
| P91 | 200–300 (400–570) | 300°C (570°F) | NUNCA arrefecer abaixo de 200°C antes do PWHT |
Fonte: AWS D10.8, ASME B31.1
A temperatura máxima entre passes de 300C para o P91 merece especial atenção. Como o P91 é sensível a velocidades de aquecimento e arrefecimento muito elevadas, deixe-o arrefecer até uma temperatura próxima do fim da transformação martensítica (>100C) antes do PWHT. Não o deixe à temperatura ambiente na condição pós-soldadura, pois a fase martensítica temporária permanece na soldadura do P91 entre aproximadamente 50-150C, onde pode ocorrer degradação por hidrogénio.
Seleção do metal de adição
| Classe do tubo | Elétrodo SMAW | Vareta GTAW | Resistência à tração aprox. (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Fonte: Hobart Brothers
O metal de adição deve corresponder à classe do metal de base. A utilização de um metal de adição com menor teor de liga, por exemplo, B2 num tubo P22, deixa um depósito de soldadura sem a resistência à fluência necessária para acompanhar o metal de base. A junta torna-se então o elemento de menor desempenho do sistema — precisamente o modo de falha que o PWHT e os metais de adição compatíveis procuram evitar.
PWHT para P91: processo em 4 fases
📐 Nota de engenharia — procedimento de PWHT para P91
- Fase 1: aquecer até 315C(600F) a uma velocidade controlada
- Fase 2: aumentar a temperatura até à temperatura de patamar, a uma velocidade máx. de 330C/hr (600F/hr)
- Fase 3: manter à temperatura de patamar de 76014C(140025F) durante pelo menos 2 horas
- Fase 4: arrefecer ao ar até à temperatura ambiente, a uma velocidade máx. de 220C/hr (400F/hr), até 315C; depois, continuar a arrefecer ao ar até à temperatura ambiente
O intervalo da temperatura de patamar para o P91 é muito estreito: apenas 14C. Ultrapassar 775C pode provocar a formação de ferrite delta e destruir irreversivelmente a vida à fluência. Abaixo de 745C, o revenido nunca fica completo, deixando a soldadura frágil. Antes de cada ciclo térmico, confirme a localização dos termopares, a cobertura das mantas e a calibração do controlador.
«O P91 não perdoa erros na execução do tratamento térmico pós-soldadura. No estado pós-soldadura, a dureza situa-se nos 40 e poucos HRC e os valores de impacto Charpy são de apenas 3 ft-lbs. Um PWHT adequado reduz a dureza para os 20 e poucos e aumenta o valor Charpy para entre 40 ft-lbs e 70 ft-lbs. Esta transformação é incontestável.»
— W.F. Newell Jr., presidente do subcomité AWS D10 para tubagens Cr-Mo
⚠️ Aviso de saúde e segurança
A soldadura de aço Cr-Mo produz crómio hexavalente (Cr6+), reconhecidamente cancerígeno. O limite de exposição admissível (PEL) da OSHA é de 5 g/m. Use sempre respiradores P100 ou de ar fornecido e garanta que os trabalhos a quente são realizados em condições bem ventiladas. Esta recomendação aplica-se a todas as classes Cr-Mo; as classes com maior teor de crómio (P9, P91) produzem mais Cr6+.
É possível dobrar tubos de crómio?
Sim, mas com restrições importantes, que dependem da classe. A dobragem a frio de tubos Cr-Mo exige um raio mínimo de curvatura de 5OD para P11 e P22 e um tratamento para alívio de tensões depois da dobragem. As exigências para P91 são muito mais rigorosas: é necessário endurecê-lo por conformação> 1040C e, depois, normalizá-lo novamente e temperá-lo para recuperar a microestrutura pretendida. Os tubos de aço 4130 Cr-Mo de parede fina, comuns em estruturas de proteção e no fabrico de chassis, podem ser conformados a frio com uma máquina de dobrar com mandril, usando um raio mínimo de 3OD; antes de avançar, deve calcular-se o afinamento da parede na zona exterior da curva.
Os profissionais experientes da indústria conhecem algumas regras práticas úteis. Não solde tubos Cr-Mo de parede fina com chama aberta: o aquecimento com maçarico oxida o material de base e deixa zonas frágeis. Para aliviar as tensões em juntas Cr-Mo no local, cubra a soldadura com lã K, fixe-a com arame de atar e aqueça-a, mantendo a temperatura durante o arrefecimento. Na soldadura TIG de tubos Cr-Mo, faça também uma purga inversa com árgon para evitar a oxidação interna, que pode produzir um cordão de raiz açucarado e um concentrador de tensões em serviço.
Como escolher o tubo de crómio adequado: método prático de seleção
A vasta variedade de classes, revestimentos e normas pode tornar difícil a escolha do tubo de crómio adequado. O método seguinte, baseado em 3 perguntas, permite identificar rapidamente a especificação certa, em menos de um minuto.
Método de seleção em 3 perguntas
Pergunta 1: Qual é a temperatura de serviço?
- Abaixo de 150°C → Tubo cromado (decorativo/canalização)
- 150–510°C → Cr-Mo P11 ou P12
- 510–565°C → Cr-Mo P22
- Acima de 565°C → Cr-Mo P91 ou P92
Pergunta 2: Qual é a pressão de projeto?
- Abaixo de 1 500 psi → Parede normal (SCH 40–80)
- Acima de 1500 psi Parede espessa (SCH 120-XXS) ou consulte um engenheiro de tubagens
Pergunta 3: Qual é o ambiente de serviço?
- Serviço com hidrogénio Consulte as curvas de Nelson da API RP 941 para determinar a classe Cr-Mo adequada
- Sulfidação Classes com teor de Cr mais elevado (P5, P9) para maior resistência à corrosão sulfídica
- Apenas oxidação → Adeque a temperatura conforme a Pergunta 1
Contexto de preços: Os custos dos materiais variam significativamente consoante a classe. Como referência aproximada no início de 2026: os tubos P11 custam normalmente 1× o preço de base, os P22 custam 1,2–1,5× e os P91, 2–3×. No entanto, as paredes mais finas do P91 compensam grande parte deste acréscimo, reduzindo o peso total, o tamanho dos suportes e o consumo de metal de adição durante a soldadura. Considerando o custo total de instalação, a diferença entre P22 e P91 diminui consideravelmente em aplicações de grande diâmetro.
Pronto para encomendar? Consulte a nossa lista de tubos de crómio em stock para verificar a disponibilidade e os prazos de entrega de todas as classes ASTM A335.
Perspetivas para o mercado de tubos de crómio: mudanças em 2025–2026
Principais estatísticas do mercado
$6.58B
Mercado mundial de tubos de Cr-Mo (2025)
Crescimento anual composto de 9%
Crescimento previsto até 2033
1.2M MT
Exportações mundiais anuais de tubos de Cr-Mo
Vários fatores estão a impulsionar o mercado de tubos de aço ao crómio-molibdénio em 2025-2026. A expansão das infraestruturas energéticas na Ásia e no Médio Oriente está a aumentar a procura de tubos P11 e P22 para centrais elétricas convencionais. Os projetos de terminais de GNL, sobretudo nos Estados Unidos, no Qatar e na Austrália, estão a instalar tubagens de Cr-Mo em zonas de alta temperatura dos comboios de liquefação. Além disso, a transição para centrais a carvão ultra-supercríticas (USC) e avançadas ultra-supercríticas está a manter elevada a procura de P91 e P92.
Outro fator menos conhecido, mas cada vez mais urgente, é o renascimento da energia nuclear. Os pequenos reatores modulares (SMR) e os reatores de geração IV requerem ligas de Cr-Mo nos geradores de vapor e nos tubos dos circuitos secundários. Quando estes projetos entrarem em operação comercial, no final da década de 2020, surgirá uma nova procura de tubagens de aço ao crómio-molibdénio de qualidade superior.
No que respeita às normas, a revisão de outubro de 2024 da ASTM A335 acrescentou os graus P93, P115, P128 e P921, todos destinados a temperaturas de serviço superiores a 620C. Isto aponta claramente para parâmetros de vapor mais elevados, maior eficiência e necessidade de tubos de materiais de grau superior capazes de suportar temperaturas acima de 650C.
Recomendação para o planeamento do aprovisionamento: Se estiver a planear projetos que exijam tubos P91 ou P92 para entrada em serviço em 2026–2027, considere assegurar contratos de fornecimento antes do Q3 2026. Os prazos de entrega de tubos P91 de grande diâmetro (acima de NPS 12) aumentaram para 16–24 semanas nas principais siderurgias, e as restrições de alocação dos produtores japoneses e europeus não mostram sinais de abrandamento a curto prazo.
Perguntas frequentes sobre tubos de aço ao crómio
P: Para que são utilizados os tubos de aço ao crómio?
Ver resposta
P: Qual é a diferença entre tubos de aço ao crómio e tubos de aço inoxidável?
Ver resposta
P: Que temperatura podem suportar os tubos de Cr-Mo?
Ver resposta
P: Como se mantêm tubos cromados?
Ver resposta
P: Para que é utilizado o tubo de aço com 9 de crómio?
Ver resposta
P: É possível dobrar tubos de Cr-Mo sem que fissurem?
Ver resposta
P: Que norma ASTM abrange os tubos de Cr-Mo?
Ver resposta
Precisa de tubos de aço ao crómio para o seu projeto?
A Baling Steel fornece tubos de Cr-Mo ASTM A335 de todos os graus, do P5 ao P92, com os certificados de ensaio da siderurgia exigidos e rastreabilidade completa dos materiais.
Pedir um orçamento →Sobre este guia de tubos de aço ao crómio
Este documento foi elaborado pelos especialistas de conteúdos técnicos da Baling Steel, com base em normas ASTM, referências de códigos de soldadura e fichas técnicas de tubos de Cr-Mo. Enquanto fornecedor de tubos de aço, trabalhamos regularmente com ligas de Cr-Mo e reunimos neste guia algumas informações úteis sobre aprovisionamento e fabrico. Todos os dados remetem para as normas originais, que devem ser confrontadas com as edições mais recentes antes da sua utilização em aplicações críticas.
Referências e fontes
- ASTM A335/A335M-24b – Especificação normalizada para tubos de aço-liga ferrítico para serviço a altas temperaturas – ASTM International
- AWS D10.8-96 – Práticas recomendadas para a soldadura de tubagens e tubos de aço ao crómio-molibdénio – American Welding Society
- Tubos de liga de Cr-Mo: guia completo — Projectmaterials.com
- Guia de seleção de metais de adição da Hobart Brothers — ITW Welding
- Guia técnico de cromagem dura — US Chrome Corporation
- Soldadura de P91: compreender as regras – The Fabricator, FMA Communications
- Descrição geral do processo de cromagem dura – Hard Chrome Specialists (HCS)
- ASTM B650 – Especificação normalizada para revestimentos de crómio de engenharia eletrodepositados sobre substratos ferrosos – ASTM International
Artigos relacionados
- Fabrico básico de tubos de aço
- Compreender os tubos de aço A53
- Tubos de aço-carbono: guia completo
- Aço soldado: propriedades e aplicações

