


規格速覽
- 材料類型:鍍鉻黃銅/銅/鋼、鉻鉬合金鋼(ASTM A³³5)
- 常見鋼級: P5、P9、P11、P22、P91、P92
- 尺寸範圍: NPS 1/8″–26″(鉻鉬合金);1/2″–2″(鍍鉻)
- 最高使用溫度: P92 最高可達 620°C (1150°F)
- 主要標準: ASTM A335、ASTM B650、AWS D10.8
鍍鉻管橫跨兩種截然不同的用途:在居家環境中,它可以是靠近供水管線的裝飾性收尾;在發電與石化產業中,鉻鉬合金管則能在高溫下持續運作數天甚至數週而不軟化。本指南涵蓋這兩種用途,說明裝飾用鍍鉻管與工業用鉻鉬合金管的鋼級、規格、焊接實務,以及依操作溫度選用鍍鉻管的簡易流程。
什麼是鍍鉻管?定義與常見類型
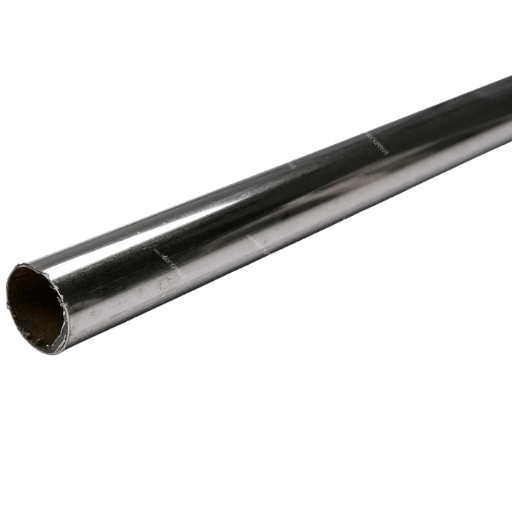
鍍鉻管是泛指含有大量鉻元素的管狀產品,鉻可以作為表面鍍層,提供耐腐蝕性與美觀外觀;也可以是鋼材中的重要合金元素,賦予材料高溫強度。這個名稱可能指用於配管的鍍鉻黃銅管或銅管、依 ASTM A335 製造的鉻鉬合金鋼管,或供車輛使用的鍍鉻排氣管。
| 類型 | 基材 | 常見用途 | 最高溫度 | 成本級距 |
|---|---|---|---|---|
| 鍍鉻管 | 黃銅、銅、鋼 | 配管、裝飾用途 | ~150°C | $ |
| 鉻鉬合金管 | 鉻鉬鋼(ASTM A335) | 發電廠、煉油廠、鍋爐 | 最高可達 620°C | $$–$$$ |
| 鍍鉻排氣管 | 鍍鉻鋼 | 車輛排氣管 | ~500°C | $$ |
什麼是鍍鉻管?
鉻管是中空金屬管,可利用鉻進行表面處理,或提升內部冶金性能。鍍鉻管是在黃銅、銅或低碳鋼基材上電鍍一層鉻;鍍層可呈現明亮反光的表面,並在一定程度上提供耐腐蝕性,適用於浴室和廚房的一般配管用途,成本也較低;另一種則是更具保護性的陶瓷塗層,適用於高溫環境。2Cr-Mo 合金管,例如 Cr-Mo 鋼管,會讓合金元素分布於鋼材基體中,而非僅形成表面鍍層。這種合金含有溶解於鋼材基體中的鉻和鉬,即使在遠高於一般碳鋼水泥質特性的溫度下,仍能維持機械性質。
初次採購者最常感到困惑的情況之一是:五金行裡光亮的鋼管和發電廠中暗灰色的鋼管都稱為「鉻管」,但兩者幾乎毫無共通之處。裝飾用鍍鉻鋼管每英尺只要幾美元。12″ NPS P91 鉻鉬鋼管每英尺可能要幾百美元,而且需要手動焊接,焊接流程的規劃就要花上數週。
歡迎查看我們完整的鍍鉻管產品選項,了解詳細資訊與供貨狀況。
鍍鉻管與鉻鉬合金管的差異
「鍍鉻管」的混淆情況在技術論壇、採購部門,甚至工程辦公室都比想像中常見。有人在採購單上要求「鍍鉻管」,供應商卻送來光亮拋光的配管用管材,而不是過熱器所需的鉻鉬合金鋼管。也可能相反:水電師傅收到一箱霧面灰色的 P11 管,但他們需要的只是浴室洗手台的裝飾供水管。了解這兩類產品的差異,可以避免代價高昂的訂購錯誤;在工業用途上,也能防止可能造成危險的材料替代。
| 特性 | 鍍鉻管 | 鉻鉬合金管(P11) | 鉻鉬合金管(P91) |
|---|---|---|---|
| 表面硬度 | 66–72 HRC | 22–25 HRC(基材) | 25–30 HRC(基材) |
| 最高使用溫度 | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| 耐腐蝕機制 | 屏障層 | 氧化皮 | 氧化皮+鉻含量 |
| 常見用途 | 配管設備 | 蒸汽管線、鍋爐 | 超臨界發電廠 |
| ASTM 標準 | B650(鍍層) | A335 P11 級 | A335 P91 級 |
這裡列出的表面硬度數值呈現截然不同的情況。若在與一般管材相同的配置中使用陶瓷塗層管或鍍鉻管,其表面會稍硬一些。電鍍鉻會形成極硬的表層外殼,但底下的黃銅或銅基材卻很軟。
鉻鉬管犧牲表面硬度,換取高溫下整個管壁的強度;這種附帶效益是鍍鉻層無法提供的。一直有人誤以為鉻鉬製成的彈簧比鋼材輕,其實並非如此。它們的重量與鋼材相同。
鉻鉬合金鋼的密度與一般碳鋼幾乎相同(約 7.85g/cm)。鉻鉬合金的減重效益來自其高溫強度,因此工程師能採用較薄的壁厚,降低整個系統的重量。每立方英吋的材料重量與碳鋼相同。了解不鏽鋼的含鉻量與耐腐蝕性的限制,以及鉻鉬合金與不鏽鋼的界線。
鉻就是不鏽鋼嗎?
不是。鉻是一種化學元素,在元素週期表上的原子序為 24;「chrome」只是它常用的名稱。不鏽鋼是含有至少 10.5% 鉻的合金,也含有鐵、碳,通常還含有鎳、錳及其他合金元素。鉻鉬管的合金含有 1%-9.5% 鉻,依定義不屬於不鏽鋼。因此,所有不鏽鋼都含有一種或多種「鉻」元素,但並非所有含鉻鋼材都符合不鏽鋼的定義。這會影響耐腐蝕材料的選擇:不鏽鋼會形成能自行修復的氧化鉻鈍化層;鉻鉬管則依賴保護性較弱的氧化皮,在腐蝕性環境中仍須定期檢驗。
鉻鉬鋼:成分、特性與鋼級比較
名稱已說明一切:鉻鉬鋼含有兩種主要合金元素:鉻(Cr)可提高抗氧化性,鉬(Mo)則能在高溫下提升抗蠕變強度。ASTM A335 規格涵蓋供高溫用途的熱加工鐵素體合金鋼管,並規定各鋼級的化學成分、機械性質及檢測要求。下表是選用鉻鉬管時會反覆參考的資料。
| 鋼級 | Cr% | Mo% | 降伏強度 (ksi) | 抗拉強度 (ksi) | 最高溫度 °C (°F) | 主要用途 |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | 低溫蒸汽 |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | 煉油廠配管 |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | 高溫抗氧化 |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | 一般發電廠 |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | 過熱器管 |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | USC 發電廠 |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | 新一代 USC |
來源:ASTM A335/A335M-24b
📐 工程提示 — 鋼級選用原則
先符合溫度條件,再考慮壓力。若使用溫度超過 510C,必須採用 P22 或更高鋼級。高於 565C 時,則須使用 P91 或 P92。在相同熱條件下,P91 的壁厚約可比 P22 薄 50%,減輕重量、縮小吊架尺寸並減少填料金屬用量,可抵銷其 2-3 倍的材料成本。
對於著眼未來的專案,值得注意的是:ASTM A335/A335M於2024年十月修訂(第24b版),新增P93、P115、P128和P921等四種鋼級。這些鋼級適用於運轉溫度高於620C的新一代超超臨界(A-USC)發電廠,顯示業界持續提高蒸汽參數,以提升熱效率。
相關產品規格請參閱我們的合金管鋼級、A335 P22 管與鍋爐管用途指南。
鉻鉬管與油管:尺寸、規格與標準
ASTM A335 涵蓋尺寸從 NPS 1/8″ 到 NPS 26″ 的鉻鉬管,壁厚管表範圍從 SCH 40 到 XXS(雙倍特厚)。用於結構與賽車運動的 4130 鉻鉬合金管,則依 ASTM A519 製造,外徑與壁厚選項更多。
| 外徑 (in) | 壁厚 (in) | 重量 (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
來源:AED Metals、Chassis Shop 產品目錄
ASTM A335 公差資料:尺寸大於 NPS 2″ 的外徑公差為 1%。壁厚公差為 +20% / -12.5%,這是熱加工鋼管製造的標準公差,可反映穿孔與軋製過程中難以避免的變異。
💡 專業提示
訂購 4130 鉻鉬合金管時,務必註明需要熱加工管(ASTM A519)或 DOM(芯棒拉製管)。DOM 公差較小、表面品質較佳,成本也較低;但在高於 1,500 psi 的高壓用途,則必須使用熱加工管。
常見的訂購錯誤會浪費時間與金錢:只用管表代號指定壁厚。鉻鉬管的管表與碳鋼不同,尺寸大於 NPS 8 時,「Schedule 40」P11 管的壁厚與 Schedule 40 A106 碳鋼管不同。採購單務必列出實際最小壁厚,不能只寫管表代號。
如需了解製造方法,請閱讀鋼管製造流程,並參考會影響規格選擇的重要鋼管與管材差異。
鋼管硬鉻電鍍:製程、厚度與性能
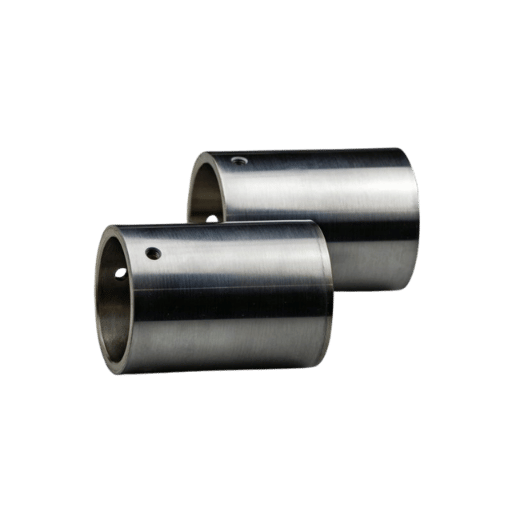
硬鉻電鍍是將鉻鍍層沉積在金屬基材上的電鍍製程。裝飾用鍍鉻主要著重外觀,工業用硬鉻鍍層則以超平滑、超高硬度的表面為規格要求,具有低摩擦係數與優異的耐磨性。它在工業配管系統中的用途包括提高輸送磨蝕性漿液的能力、應用於高往復運動的密封環與窗框,當然也能提供耐化學腐蝕性。
| 電鍍類型 | 厚度 | 硬度 | 標準 | 用途 |
|---|---|---|---|---|
| 裝飾用 | 0.25–0.5 μm | 40–45 HRC | AMS2460 | 配管設備 |
| 薄層緻密型 | 5–15 μm | 70–72 HRC | MIL-STD-1501 | 精密零件 |
| 工業用硬鉻 | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650、AMS2406 | 液壓缸、管內徑 |
| 厚鍍層 | 最高可達 635 μm | 65–70 HRC | 依用途而定 | 磨損零件修復 |
來源:US Chrome、HCS Plating、Electro-Coatings
✔ 優點
- 相較未電鍍表面,耐磨壽命延長 2–10×
- 在輕度至中度環境中,可有效阻隔腐蝕
- 非磁性表面,適用於儀器設備
- 可電鍍於鋼、銅、鋁等多種基材
⚠️ 限制
- 無法提升基材強度
- 循環應力下可能產生微裂紋
- 六價鉻的環保法規限制(EPA、REACH)
- 不適合在高於 350°C 的環境中連續使用
何時指定硬鉻電鍍:若鋼管輸送磨蝕性漿液或搭配往復式密封件,採用 50–75 μm 的硬鉻鍍層,能達到最佳成本與使用壽命效益。厚度低於 20 μm 時,鉻鍍層厚度不足以讓柱狀晶粒結構充分形成,因此無法達到完整硬度。厚度超過 127 μm 時,研磨成本會增加,附著失效的風險也會升高。
鍍鉻管件:類型、材料與連接方式
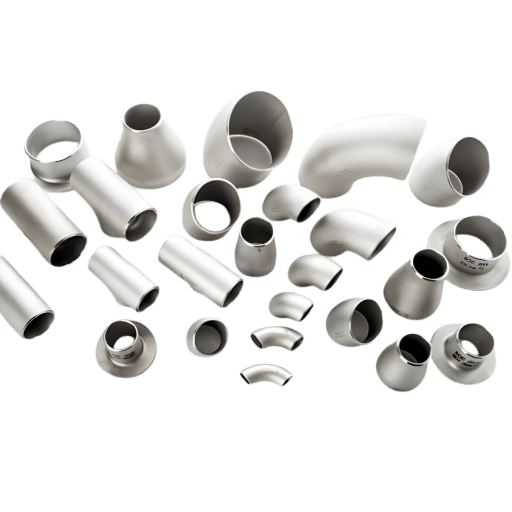
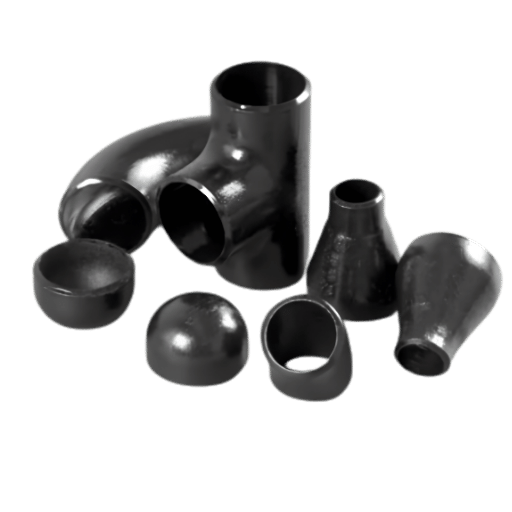
鍍鉻管件分屬截然不同的供應鏈:一類是用於高溫系統的工業用鉻鉬管與管件,另一類則是鍍鉻配管管件與設備。若混淆兩者,除了造成困擾,也會危及安全。
工業用鉻鉬管件 — ASTM 對照表
| 鋼管 (A335) | 對焊管件 (A234) | 鍛造管件 (A182) | 鑄造閥門 (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
來源:Projectmaterials
這份對照指南對採購至關重要:P22 管應搭配 A234 WP22 對焊彎頭、三通與異徑管;承插焊與螺紋管件應採用 A182 F22;閘閥則應採用 A217 WC9。鋼級不匹配,即使同屬鉻鉬系列,也會造成焊接接頭的冶金性質不相容,後果難以預測。
裝飾用鍍鉻管件
下方示意圖列出各種供水配管用管件,這些管件實際上都是鍍鉻黃銅製品。圖中有一種轉接式接頭,採用壓縮套與螺紋連接,適用尺寸從 1/2″ 到 2″。這些管件沒有焊接接頭,只適用於冷水,使用壓力不得超過 80 psi,溫度不得超過 100C。
⚠️ 材料不相容警告
任何情況下都不可將鍍鉻黃銅配管管件當作可焊接零件,用於高溫鉻鉬配管系統。鍍鉻黃銅的最高使用溫度約為 900C,無法承受鉻鉬管的使用環境。請確認管件鋼級與所用鋼管相符,並參考上方對照表。
其他連接類型可參考我們的鋼製彎頭管件資料、A234 WPB 彎頭資訊,以及對焊管件介紹。
鉻鉬管焊接:預熱、填料金屬與 PWHT
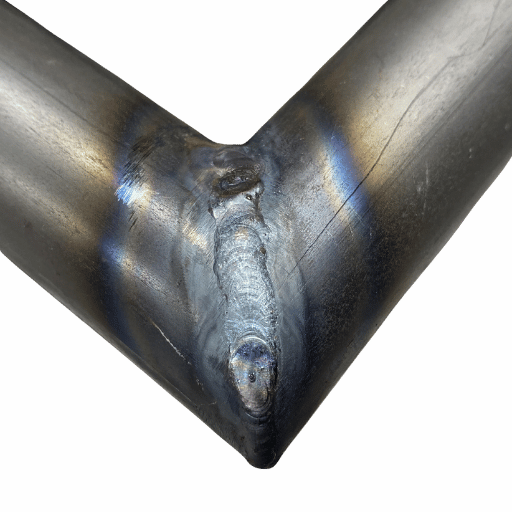
焊接鉻鉬管時必須警惕「重大風險」,因為鉻鉬鋼會在空氣中硬化。因此,無論焊接作業耗時多久,都不足以避免可能需要的焊後熱處理。這是因為層間溫度若落在 250- 300C,可能會在熱影響區(HAZ)形成脆性麻田散體,最終導致使用期間發生氫致裂紋。
預熱溫度要求
| 鋼級 | 最低預熱溫度 °C (°F) | 最高層間溫度 | 關鍵原則 |
|---|---|---|---|
| P1/P2 | 100 (200) | — | 淬硬性低 |
| P5/P9 | 200 (400) | — | 鉻含量較高 |
| P11 | 150–200 (300–400) | — | 一般發電廠 |
| P22 | 200–250 (400–480) | — | 鉬含量較高 |
| P91 | 200–300 (400–570) | 300°C (570°F) | PWHT 前絕不可冷卻至低於 200°C |
來源:AWS D10.8、ASME B31.1
特別提醒:P91 的最高層間溫度為 300C。P91 對極高的加熱與冷卻速率十分敏感,因此 PWHT 前應先冷卻至接近麻田散體終態溫度(>100C)。焊接後不可讓鋼材維持在常溫,否則 P91 焊道中約 50-150C 的暫態麻田散體相會殘留,可能發生氫致劣化。
填料金屬選用
| 鋼管鋼級 | SMAW 焊條 | GTAW 焊絲 | 約略抗拉強度 (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
來源:Hobart Brothers
填料金屬必須與母材鋼級相符。若使用較低合金含量的填料(例如 P22 管使用 B2 填料),焊道就無法具備母材所需的抗蠕變性。如此一來,接頭就會成為系統中性能最差的部分,正是 PWHT 與匹配填料要避免的失效模式。
P91 焊後熱處理:4階段流程
📐 工程須知 — P91 焊後熱處理作業流程
- 階段 1:以受控速率加熱至 315C(600F)
- 階段 2:以最高 330C/hr (600F/hr) 的速率升溫至保溫溫度
- 階段 3:在 76014C(140025F) 保溫至少 2 小時
- 階段 4:以最高 220C/hr (400F/hr) 的速率空冷至 315C,再空冷至常溫
P91 的保溫溫度範圍非常窄,只有 14C。溫度超過 775C 可能形成 δ 鐵素體,永久損害抗蠕變壽命。低於 745C 則無法完全回火,使焊道保持脆性。每次加熱循環前,都必須確認熱電偶位置、保溫毯覆蓋範圍與控制器校正狀況。
「若未正確執行焊後熱處理,P91 的性能就會大幅受損。焊接後未經熱處理時,硬度約落在 HRC 40 多,夏比衝擊值僅 3 ft-lbs。適當的 PWHT 可將硬度降至 HRC 20 多,並將夏比衝擊值提高至 40 ft-lbs 到 70 ft-lbs。這種轉變無庸置疑。」
— W.F. Newell Jr.,AWS D10 鉻鉬配管小組委員會主席
⚠️ 健康與安全警告
焊接鉻鉬鋼會產生六價鉻(Cr6+),已證實具有致癌性。OSHA PEL 為 5 g/m。務必配戴供氣式或 P100 呼吸器,並確保熱作業在通風良好的環境下進行。所有鉻鉬鋼級都適用此規定,鉻含量較高的鋼級(P9、P91)會產生更多 Cr6+。
鍍鉻管可以彎管嗎?
可以,但須依鋼級遵守嚴格條件。冷彎鉻鉬管時,P11 與 P22 的最小彎曲半徑須為 5OD,彎管後還要進行消除應力處理。P91 的要求更嚴格:必須先在 > 1040C 下熱成形,之後再重新正規化與回火,以恢復所需的顯微組織。薄壁 4130 鉻鉬合金管常用於防滾籠與車架製作,可使用帶芯棒彎管機冷彎,最小半徑為 3OD;但彎管前應計算外弧側的壁厚減薄量。
業界資深人士有一些值得參考的實用經驗法則。薄壁鉻鉬合金管切勿使用明火切割,因為火焰加熱會使母材氧化,留下脆化區域。在現場對鉻鉬接頭進行消除應力處理時,請用 K-wool 包覆焊道,以鐵絲固定後加熱並持續保溫,確保冷卻期間溫度維持穩定。TIG 焊接鉻鉬管時,還要使用氬氣背面保護,避免內部氧化形成糖化焊根與使用期間的應力集中點。
如何選擇合適的鍍鉻管:實用選用指南
面對種類繁多的鋼級、鍍層與標準,選對鍍鉻管並不容易。以下 3 個問題的選用方式簡單明確,讓您在不到 1 分鐘內找到合適規格。
3 個問題快速選用
問題 1:使用溫度是多少?
- 低於 150°C → 鍍鉻管(裝飾/配管用途)
- 150–510°C → 鉻鉬合金管 P11 或 P12
- 510–565°C → 鉻鉬合金管 P22
- 高於 565°C → 鉻鉬合金管 P91 或 P92
問題 2:設計壓力是多少?
- 低於 1,500 psi → 標準壁厚(SCH 40–80)
- 高於 1500 psi → 厚壁管(SCH 120-XXS)或諮詢配管工程師
問題 3:使用環境為何?
- 氫氣環境 → 參閱 API RP 941 Nelson 曲線,選擇合適的鉻鉬鋼級
- 硫化環境 → 選用含鉻量較高的鋼級(P5、P9),提高抗硫化腐蝕能力
- 僅需抗氧化 → 依問題 1 選擇相符的溫度規格
價格參考:不同鋼級的材料成本差異很大。以 2026 年初為粗略基準:P11 管價格通常是基準價的 1×,P22 為基準價的 1.2–1.5×,P91 則為 2–3×。不過,P91 可採用較薄的壁厚,透過降低總重量、縮小管架尺寸與減少焊接填料金屬用量,抵銷大部分價差。若以安裝總成本計算,大管徑用途的 P22 與 P91 價差會大幅縮小。
準備下單了嗎?查看我們的鍍鉻管庫存清單,確認所有 ASTM A335 鋼級的供貨狀況與交期。
鍍鉻管市場展望:2025–2026 年的變化
市場關鍵統計數據
$6.58B
全球鉻鉬鋼管市場(2025)
年複合成長率 9%
預計成長至 2033 年
1.2M MT
全球鉻鉬鋼管年出口量
多項因素正推動 2025-2026 年鉻鉬鋼管市場成長:亞洲與中東持續擴建能源基礎設施,帶動傳統發電廠所用 P11 和 P22 鋼管的需求。LNG 接收站專案,尤其是美國、卡達和澳洲的專案,正在液化列車高溫區段安裝鉻鉬配管。此外,超超臨界(USC)及先進超超臨界燃煤電廠的發展,也持續帶動大量 P91 和 P92 的需求。
另一項較少為人所知、但日益迫切的因素,是核能復興。小型模組化反應爐(SMR)及第四代反應爐需要在蒸汽產生器與二次迴路鋼管中使用鉻鉬合金。這些設計在 2020 年代後期投入商業運轉後,優質鉻鉬配管將迎來新的需求。
在標準方面,ASTM A335於2024年十月修訂,新增P93、P115、P128和P921等鋼級,皆適用於高於620C的使用溫度。這明確顯示業界與供應商正朝更高蒸汽參數與更高效率的方向發展,也反映出需要更高等級的鋼管材料來承受650C以上的溫度。
供應規劃建議:如果您的專案需要 P91 或 P92 鋼管,並預計於 2026–2027 年投入使用,請考慮在 2026 年第 3 季前確保供應協議。大型鋼廠的大口徑 P91(高於 NPS 12)交期已延長至 16–24 週,日本與歐洲生產商的配額限制短期內也沒有緩解跡象。
鉻鋼管常見問題
問:鉻鋼管有哪些用途?
查看答案
問:鉻鋼管和不鏽鋼管有什麼差異?
查看答案
問:鉻鉬鋼管可承受多少溫度?
查看答案
問:如何保養鍍鉻鋼管?
查看答案
問:9 鉻鋼管有哪些用途?
查看答案
問:鉻鉬油管可以彎曲而不裂開嗎?
查看答案
問:哪項 ASTM 標準適用於鉻鉬鋼管?
查看答案
關於本鉻鋼管指南
本文件由 Baling Steel 技術內容專家參考 ASTM 標準、焊接規範及鉻鉬鋼管資料表編製。身為鋼管供應商,我們經常處理鉻鉬合金,並將採購與製造方面的一些實用要點整理成本指南。所有資料均參照原始標準;用於關鍵用途前,應先對照最新版本再次確認。
參考資料與來源
- ASTM A335/A335M-24b-高溫用途鐵素體合金鋼管標準規格-ASTM International
- AWS D10.8-96-鉻鉬鋼配管與油管焊接建議作法-American Welding Society
- 鉻鉬合金鋼管:完整指南 — Projectmaterials.com
- Hobart Brothers 填料金屬選用指南 — ITW Welding
- 硬鉻鍍層技術指南 — US Chrome Corporation
- P91 焊接:了解相關規定-The Fabricator, FMA Communications
- 硬鉻鍍層製程概述-Hard Chrome Specialists (HCS)
- ASTM B650-鐵基材上電鍍工程用鉻塗層標準規格-ASTM International
相關文章
- 鋼管製造基礎
- 認識 A53 鋼管
- 碳鋼管:完整指南
- 銲接鋼材:特性與用途

