


Resumen de especificaciones
- Tipos de material: latón, cobre o acero cromados; acero aleado Cr-Mo (ASTM A³³5)
- Calidades habituales: P5, P9, P11, P22, P91, P92
- Intervalo de tamaños: NPS 1/8″–26″ (Cr-Mo); 1/2″–2″ (cromados)
- Temperatura máxima de servicio: Hasta 620°C (1150°F) para P92
- Normas principales: ASTM A335, ASTM B650, AWS D10.8
Los tubos cromados se sitúan en la intersección de dos ámbitos muy distintos: pueden ser el acabado decorativo de las tuberías de suministro de agua de una vivienda o, en la generación de energía y la industria petroquímica, tubos de acero aleado al cromo-molibdeno capaces de soportar altas temperaturas sin ablandarse durante días o incluso semanas. Esta guía abarca ambos usos: los tubos decorativos cromados y los tubos industriales de aleación Cr-Mo. Explica sus calidades, especificaciones y prácticas de soldadura, y presenta un sencillo método para elegir el tubo cromado adecuado según la temperatura de servicio.
Qué es un tubo cromado: definición y tipos habituales
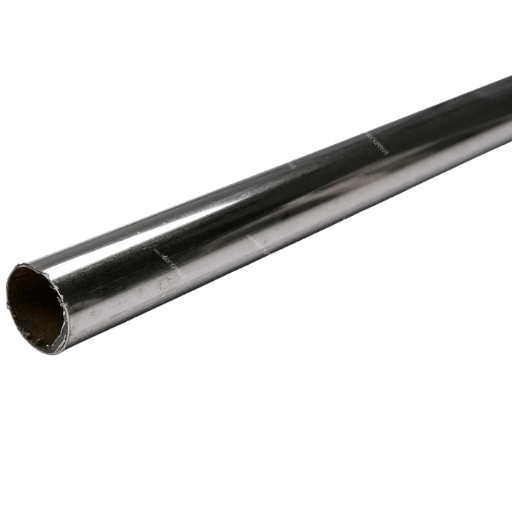
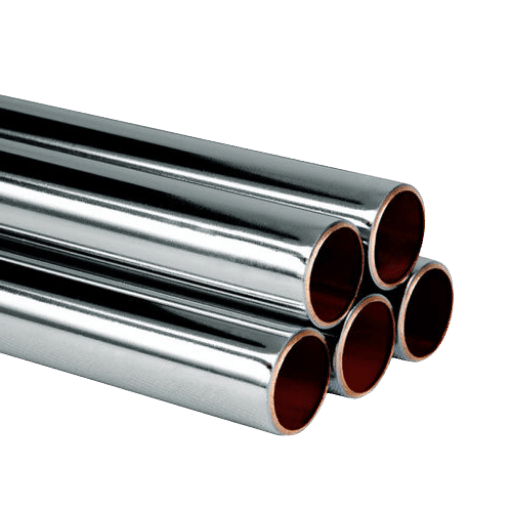
Tubo cromado es un término general para cualquier producto tubular en el que el cromo tenga un papel destacado: como recubrimiento superficial para aportar resistencia a la corrosión y atractivo visual, o como elemento importante de aleación del acero para mejorar su resistencia a altas temperaturas. El término puede referirse a tubos de latón o cobre cromados para fontanería, a tubos de acero aleado al cromo-molibdeno fabricados según ASTM A335 o a tubos de escape cromados para vehículos.
| Tipo | Material base | Uso habitual | Temperatura máxima | Nivel de coste |
|---|---|---|---|---|
| Cromado | Latón, cobre, acero | Fontanería, decoración | ~150°C | $ |
| Aleación de cromo-molibdeno | Acero Cr-Mo (ASTM A335) | Centrales eléctricas, refinerías, calderas | Hasta 620°C | $$–$$$ |
| Tubo de escape cromado | Acero cromado | Tubos de escape de vehículos | ~500°C | $$ |
¿Qué es un tubo cromado?
Un tubo cromado es un elemento metálico hueco que utiliza el cromo como recubrimiento superficial o para mejorar sus propiedades metalúrgicas internas. En los tubos cromados, se deposita una capa de cromo por electrólisis sobre una base de latón, cobre o acero dulce. El cromado ofrece una superficie brillante y reflectante y, en cierta medida, resistencia a la corrosión, por lo que se emplea en instalaciones de fontanería de baños y cocinas, especialmente en tramos de menor coste; para aplicaciones a altas temperaturas se utiliza un recubrimiento cerámico más protector. En los tubos de acero aleado 2Cr-Mo, como los tubos Cr-Mo, el elemento se incorpora a la matriz del acero en lugar de aplicarse sobre la superficie. El cromo y el molibdeno disueltos en la matriz forman una aleación capaz de conservar sus propiedades mecánicas a temperaturas mucho más elevadas que las del acero al carbono común.
Una de las confusiones más habituales entre quienes compran por primera vez: tanto el tubo brillante de una ferretería como el tubo gris mate de una central eléctrica se llaman «tubo cromado», aunque prácticamente no tienen nada en común. Un tubo decorativo cromado cuesta un par de dólares por pie. Un tubo de acero al cromo-molibdeno P91 de 12″ NPS puede costar varios cientos de dólares por pie y exigir procedimientos de soldadura manual cuya planificación lleva semanas.
Consulte nuestra gama completa de tubos cromados para obtener más información y comprobar la disponibilidad.
Tubo cromado frente a tubo de acero aleado al cromo-molibdeno
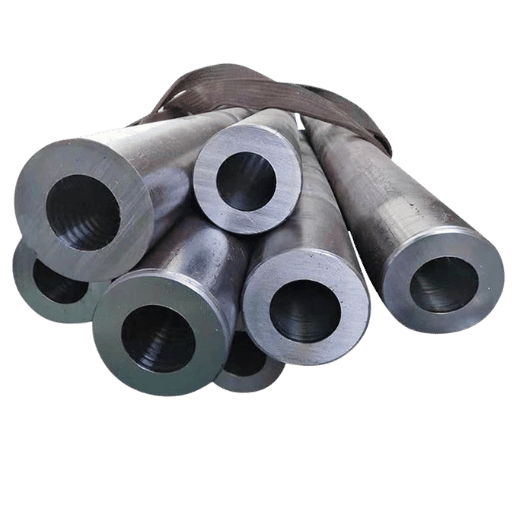
La confusión con el cromo aparece en foros técnicos, departamentos de compras e incluso oficinas de ingeniería con más frecuencia de lo que cabría esperar. Alguien pide «tubo cromado» en una orden de compra y el proveedor envía un tubo de fontanería brillante y pulido en lugar del acero aleado Cr-Mo necesario para un sobrecalentador. O sucede lo contrario: un fontanero recibe una caja de tubos P11 de color gris mate cuando solo necesitaba una tubería decorativa para el lavabo del baño. Entender la diferencia entre estas dos categorías evita errores de compra costosos y, en instalaciones industriales, sustituciones de material potencialmente peligrosas.
| Propiedad | Cromado | Acero Cr-Mo (P11) | Acero Cr-Mo (P91) |
|---|---|---|---|
| Dureza superficial | 66–72 HRC | 22–25 HRC (base) | 25–30 HRC (base) |
| Temperatura máxima de servicio | ~150°C (300°F) | 510°C (950°F) | 593°C (1100°F) |
| Mecanismo de resistencia a la corrosión | Capa de barrera | Capa de óxido | Capa de óxido + contenido de Cr |
| Aplicación habitual | Elementos de fontanería | Conducciones de vapor, calderas | Centrales eléctricas supercríticas |
| Norma ASTM | B650 (recubrimiento) | A335 Grado P11 | A335 Grado P91 |
Las cifras de dureza superficial indicadas muestran una diferencia notable. Si se utilizara un tubo con recubrimiento cerámico o cromado en la misma configuración que el tubo grueso, tendría una superficie algo más dura. El cromo depositado por electrólisis forma una capa superficial muy dura, pero debajo queda un soporte blando de latón o cobre.
El tubo Cr-Mo sacrifica dureza superficial para obtener resistencia a través de la pared a altas temperaturas, una ventaja que el cromado no puede ofrecer.Persiste la idea equivocada de que los muelles fabricados con acero al cromo-molibdeno pesan menos que los de acero. No es así. Pesan lo mismo.
El acero aleado Cr-Mo tiene prácticamente la misma densidad que el acero al carbono común (aproximadamente 7.85g/cm). El ahorro de peso que permite el cromo-molibdeno se debe a su mayor resistencia a temperatura, que permite al ingeniero especificar una pared más delgada y reducir el peso total del sistema. El material pesa lo mismo por pulgada cúbica que el acero al carbono.Descubra cuánto cromo contiene el acero inoxidable y cuáles son los límites de su resistencia a la corrosión, y dónde se sitúa la frontera entre el Cr-Mo y el acero inoxidable.
¿El cromo es simplemente acero inoxidable?
No. El cromo es un elemento químico —número atómico 24 en la tabla periódica— y «cromo» es simplemente su nombre habitual. El acero inoxidable es una aleación que contiene un mínimo de 10,5 % de cromo, además de hierro, carbono y, a menudo, níquel, manganeso y otros elementos de aleación. El tubo Cr-Mo contiene entre 1 %-9,5 % de cromo en la aleación, por lo que no se considera inoxidable por definición. Así que todo acero inoxidable contiene uno o más de los elementos «cromo», pero no todo acero con cromo cumple los requisitos para ser inoxidable. Esto importa al elegir un material por su resistencia a la corrosión: el acero inoxidable forma una capa pasiva de óxido de cromo que se autorrepara, mientras que el tubo Cr-Mo depende de una capa de óxido algo menos protectora que requiere inspecciones periódicas en ambientes corrosivos.
Acero al cromo-molibdeno: composición, propiedades y comparación de calidades
El nombre lo dice todo: el acero al cromo-molibdeno contiene dos elementos principales de aleación: cromo (Cr), que aporta resistencia a la oxidación, y molibdeno (Mo), que mejora la resistencia a la fluencia a temperaturas elevadas. La especificación ASTM A335 abarca tubos de acero aleado ferrítico acabados en caliente para servicio a altas temperaturas y define la composición química, las propiedades mecánicas y los requisitos de ensayo de cada calidad. La tabla siguiente es la referencia que consultará una y otra vez al especificar tubos Cr-Mo.
| Calidad | Cr% | Mo% | Límite elástico (ksi) | Resistencia a la tracción (ksi) | Temperatura máxima °C (°F) | Aplicación principal |
|---|---|---|---|---|---|---|
| P1 | — | 0.44–0.65 | 30 | 55 | 475 (885) | Vapor a baja temperatura |
| P5 | 4.00–6.00 | 0.44–0.65 | 40 | 70 | 595 (1100) | Sistemas de tuberías de refinería |
| P9 | 8.00–10.00 | 0.44–0.65 | 30 | 60 | 595 (1100) | Resistencia a la oxidación a alta temperatura |
| P11 | 1.00–1.50 | 0.44–0.65 | 30 | 60 | 510 (950) | Centrales eléctricas convencionales |
| P22 | 1.90–2.60 | 0.87–1.13 | 30 | 60 | 565 (1050) | Tubos de sobrecalentador |
| P91 | 8.00–9.50 | 0.85–1.05 | 60 | 85 | 593 (1100) | Centrales eléctricas USC |
| P92 | 8.50–9.50 | 0.30–0.60 | 64 | 90 | 620 (1150) | USC de nueva generación |
Fuente: ASTM A335/A335M-24b
📐 Nota de ingeniería: criterio para seleccionar la calidad
Elija primero según la temperatura y después según la presión. Si la temperatura de servicio supera 510C, es obligatorio utilizar P22 o una calidad superior. Por encima de 565C, se requiere P91 o P92. En condiciones térmicas equivalentes, P91 permite reducir el espesor de pared aproximadamente un 50 % respecto a P22. El ahorro compensa el coste del material, que es 2-3 veces mayor, al reducir el peso, el tamaño de los soportes y el consumo de material de aporte.
Para proyectos con una perspectiva a largo plazo, cabe señalar que la revisión de octubre de 2024 de ASTM A335/A335M (edición 24b) añadió cuatro nuevas calidades: P93, P115, P128 y P921. Estas calidades están destinadas a centrales eléctricas ultra-supercríticas de nueva generación (A-USC), que funcionan por encima de 620C, y reflejan el esfuerzo continuo del sector por alcanzar parámetros de vapor más elevados y mejorar el rendimiento térmico.
Para consultar especificaciones de productos relacionados, vea nuestras guías sobre calidades de tubos de aleación, tubos A335 P22 y aplicaciones de tubos para calderas.
Tubos de acero al cromo-molibdeno: tamaños, especificaciones y normas
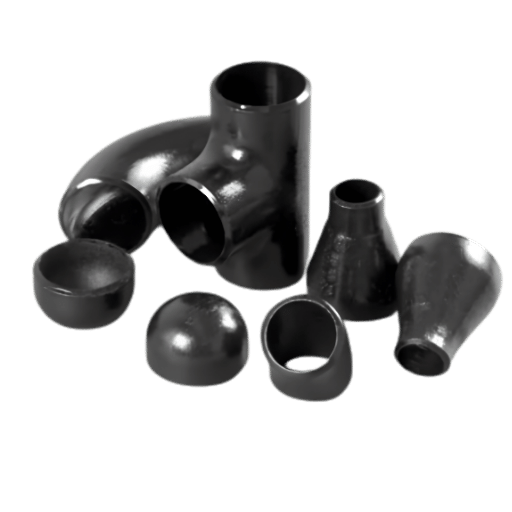
ASTM A335 abarca tubos Cr-Mo en tamaños desde NPS 1/8″ hasta NPS 26″, con espesores de pared de SCH 40 a XXS (doble extrafuerte). Para aplicaciones estructurales y de competición automovilística, los tubos de acero al cromo-molibdeno 4130 se fabrican según ASTM A519 en una gama más amplia de diámetros exteriores y espesores de pared.
| Diámetro exterior (in) | Espesor de pared (in) | Peso (lb/ft) | ASTM |
|---|---|---|---|
| 0.500 | 0.049 | 0.236 | A519 |
| 0.750 | 0.058 | 0.429 | A519 |
| 1.000 | 0.065 | 0.650 | A519 |
| 1.000 | 0.120 | 1.128 | A519 |
| 1.500 | 0.065 | 0.998 | A519 |
| 1.625 | 0.083 | 1.368 | A519 |
| 2.000 | 0.120 | 2.413 | A519 |
Fuente: catálogos de AED Metals y Chassis Shop
Según ASTM A335, la tolerancia del diámetro exterior es del 1 % para tamaños superiores a NPS 2″. Las tolerancias del espesor de pared son +20 % / -12,5 %, valores habituales en la fabricación de tubos acabados en caliente que contemplan las variaciones inherentes a los procesos de perforación y laminado.
💡 Consejo práctico
Al pedir tubos de acero al cromo-molibdeno 4130, especifique siempre si necesita tubos acabados en caliente (ASTM A519) o DOM (estirados sobre mandril). Los tubos DOM ofrecen tolerancias más ajustadas y un mejor acabado superficial a menor coste, pero los tubos acabados en caliente son necesarios para servicio de alta presión por encima de 1.500 psi.
Un error habitual al hacer pedidos que hace perder tiempo y dinero es especificar el espesor de pared solo mediante el número Schedule. Los Schedule de los tubos Cr-Mo difieren de los del acero al carbono: un tubo P11 Schedule 40 tiene un espesor de pared distinto del de un tubo de acero al carbono A106 Schedule 40 en tamaños superiores a NPS 8. Incluya siempre en la orden de compra el espesor mínimo de pared real, no solo la designación Schedule.
Para obtener más información sobre los métodos de fabricación, consulte el proceso de fabricación de tubos y las importantes diferencias entre tubos y tuberías que influyen en las especificaciones.
Cromado duro para tubos: proceso, espesor y rendimiento
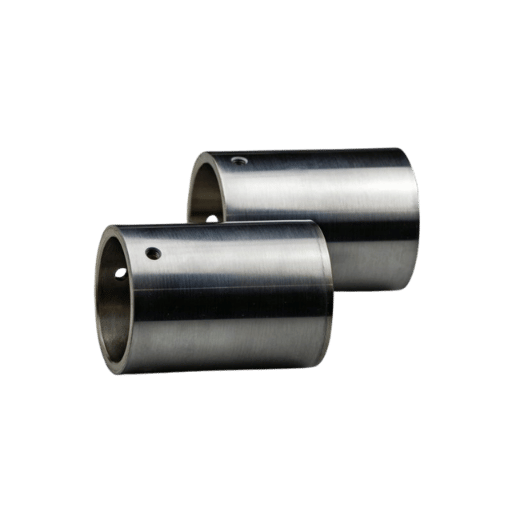
El cromado duro es un proceso de electrodeposición que deposita una capa de cromo sobre un sustrato metálico. Mientras que el cromado decorativo cumple una función estética, el recubrimiento industrial de cromo duro se especifica por su superficie extremadamente lisa y dura, su bajo coeficiente de fricción y su excelente resistencia al desgaste. Entre sus aplicaciones en sistemas industriales de tuberías figuran la mejora del transporte de lodos abrasivos, los anillos de cierre alternativos y los marcos de ventanas; también ofrece resistencia a la corrosión química.
| Tipo de cromado | Espesor | Dureza | Norma | Aplicación |
|---|---|---|---|---|
| Decorativo | 0,25–0,5 μm | 40–45 HRC | AMS2460 | Elementos de fontanería |
| Capa fina y densa | 5–15 μm | 70–72 HRC | MIL-STD-1501 | Componentes de precisión |
| Cromo duro (industrial) | 20–127 μm | 66–72 HRC (850–1050 HV) | ASTM B650, AMS2406 | Cilindros hidráulicos, diámetro interior de tubos |
| Recubrimiento grueso | Hasta 635 μm | 65–70 HRC | Según la aplicación | Restauración de piezas desgastadas |
Fuente: US Chrome, HCS Plating, Electro-Coatings
✔ Ventajas
- Prolonga entre 2–10× la vida útil frente a superficies sin recubrimiento
- Barrera eficaz contra la corrosión en ambientes de agresividad baja o moderada
- Acabado no magnético adecuado para aplicaciones de instrumentación
- Se puede aplicar sobre distintos sustratos, como acero, cobre y aluminio
⚠️ Limitaciones
- No aumenta la resistencia del metal base
- Puede desarrollar microfisuras bajo tensión cíclica
- Normativas medioambientales sobre el cromo hexavalente (EPA, REACH)
- No es adecuado para servicio continuo por encima de 350°C
Cuándo especificar cromo duro: Si el tubo transporta lodos abrasivos o funciona con cierres alternativos, un cromado duro de 50–75 μm ofrece la mejor relación entre coste y vida útil. Por debajo de 20 μm, la capa de cromo no alcanza su dureza máxima porque el espesor es insuficiente para que se desarrolle por completo la estructura de grano columnar. Por encima de 127 μm, aumentan los costes de rectificado y el riesgo de fallo de adherencia.
Accesorios para tubos cromados: tipos, materiales y métodos de conexión
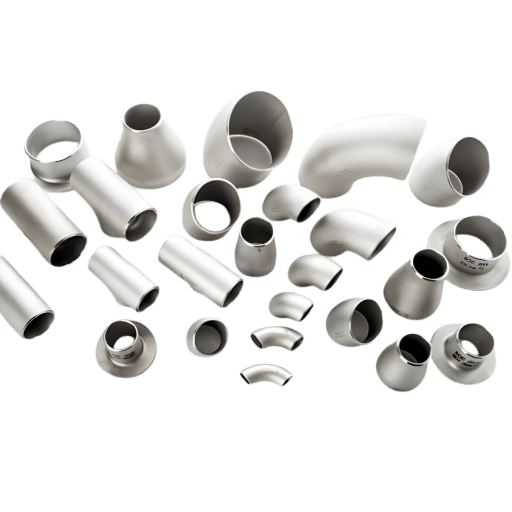
Los accesorios para tubos cromados pertenecen a cadenas de suministro completamente distintas, desde los accesorios industriales Cr-Mo para sistemas que funcionan a temperaturas elevadas hasta los accesorios y elementos de fontanería cromados. Confundirlos, además de resultar molesto, compromete la seguridad.
Equivalencias ASTM para accesorios industriales Cr-Mo
| Tubo (A335) | Accesorios BW (A234) | Forjados (A182) | Válvula de fundición (A217) |
|---|---|---|---|
| P11 | WP11 | F11 | WC6 |
| P22 | WP22 | F22 | WC9 |
| P91 | WP91 | F91 | C12A |
Fuente: Projectmaterials
Esta guía de equivalencias es esencial para las compras: para un tubo P22 se necesitan codos, tes y reductores para soldar a tope A234 WP22; los accesorios roscados y para soldar por encastre serán A182 F22, y las válvulas de compuerta, A217 WC9. Una calidad incompatible —incluso dentro de la misma familia Cr-Mo— provocará una incompatibilidad metalúrgica en la unión soldada, con consecuencias imprevisibles.
Accesorios decorativos cromados
A continuación se muestra un bypass para accesorios de fontanería de suministro de agua, que de hecho son de latón cromado. Vemos un acoplamiento de ajuste, con manguitos de compresión y conexiones roscadas, para tamaños de 1/2″ a 2″. No hay uniones soldadas y los accesorios están especificados únicamente para agua fría y para un servicio que no supere 80 psi y 100C.
⚠️ Advertencia sobre incompatibilidad de materiales
No utilice bajo ninguna circunstancia accesorios de fontanería de latón cromado como componentes soldables en sistemas de tuberías Cr-Mo que funcionen a temperaturas elevadas. El latón cromado, con una temperatura máxima de servicio de aproximadamente 900C, no puede soportar las condiciones de servicio del Cr-Mo. Asegúrese de que el accesorio corresponde a la calidad del tubo utilizado; consulte la lista de equivalencias anterior.
Consulte otros tipos de conexión en nuestros artículos sobre accesorios de codo de acero, referencias de codos A234 WPB y accesorios para soldar a tope.
Soldadura de tubos de acero al cromo-molibdeno: precalentamiento, materiales de aporte y PWHT
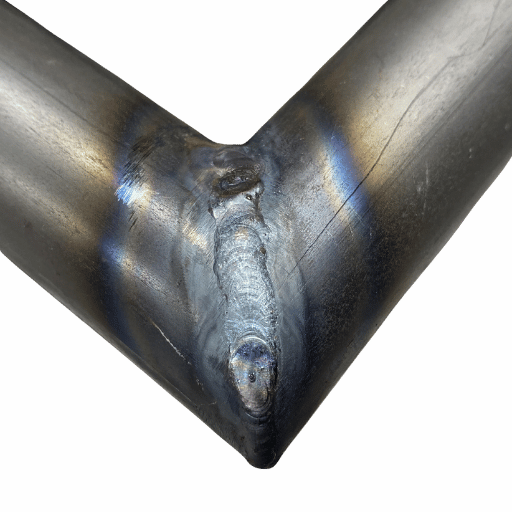
La soldadura de tubos de acero al cromo-molibdeno entraña un riesgo considerable, ya que los aceros Cr-Mo se endurecen al aire. Por consiguiente, el tiempo dedicado a soldar no basta para evitar un tratamiento térmico posterior cuando este sea necesario. Esto se debe a que cualquier temperatura dentro del intervalo entre pasadas de 250- 300C puede provocar una transformación martensítica frágil en la ZAT y, en última instancia, agrietamiento por hidrógeno durante el servicio.
Requisitos de temperatura de precalentamiento
| Calidad | Precalentamiento mínimo °C (°F) | Temperatura máxima entre pasadas | Regla fundamental |
|---|---|---|---|
| P1/P2 | 100 (200) | — | Baja templabilidad |
| P5/P9 | 200 (400) | — | Mayor contenido de Cr |
| P11 | 150–200 (300–400) | — | Centrales eléctricas convencionales |
| P22 | 200–250 (400–480) | — | Más Mo |
| P91 | 200–300 (400–570) | 300°C (570°F) | NUNCA deje que se enfríe por debajo de 200°C antes del PWHT |
Fuente: AWS D10.8, ASME B31.1
Se presta especial atención al máximo de 300C entre pasadas para P91. Como P91 es una aleación sensible a velocidades de calentamiento y enfriamiento muy elevadas, deje que se enfríe hasta una temperatura cercana a la de fin de martensita (>100C) antes del PWHT. No deje P91 a temperatura ambiente en estado soldado, ya que esto mantiene la fase de martensita temporal en la soldadura de P91 entre aproximadamente 50-150C, donde puede producirse deterioro por hidrógeno.
Selección del material de aporte
| Calidad del tubo | Electrodo SMAW | Hilo GTAW | Resistencia a la tracción aproximada (psi) |
|---|---|---|---|
| P11 | E8018-B2 | ER80S-B2 | 90,000–98,000 |
| P22 | E9018-B3 | ER90S-B3 | 105,000–110,000 |
| P91 | E9015-B9 | ER90S-B9 | ~126,000 |
Fuente: Hobart Brothers
El material de aporte debe corresponder a la calidad del metal base. Si se utiliza un material de aporte de menor aleación —por ejemplo, B2 en un tubo P22—, el depósito de soldadura no tendrá la resistencia a la fluencia necesaria para el metal base subyacente. La unión se convertirá entonces en el elemento más débil del sistema: precisamente el modo de fallo que el PWHT y los materiales de aporte compatibles pretenden evitar.
PWHT para P91: proceso en 4 fases
📐 Nota de ingeniería: procedimiento PWHT para P91
- Fase 1: Calentar hasta 315C(600F) a velocidad controlada
- Fase 2: Aumentar la temperatura a un máximo de 330C/hr (600F/hr) hasta la temperatura de mantenimiento
- Fase 3: Mantener a 76014C(140025F) durante al menos 2 horas
- Fase 4: Enfriar al aire hasta temperatura ambiente a un máximo de 220C/hr (400F/hr) hasta 315C y, después, enfriar al aire hasta temperatura ambiente
El intervalo de temperatura de mantenimiento para P91 es muy estrecho: solo 14C. Superar los 775C puede formar ferrita delta y destruir irremediablemente la vida a fluencia. Bajar de 745C impide que el material se revenza por completo y deja la soldadura frágil. Antes de cada ciclo térmico, hay que comprobar la ubicación de los termopares, la cobertura de las mantas y la calibración del controlador.
«P91 no perdona si el tratamiento térmico posterior a la soldadura no se ejecuta correctamente. En estado de soldado, la dureza se sitúa en torno a 40 HRC y los valores de impacto Charpy apenas alcanzan 3 ft-lbs. Un PWHT adecuado reduce la dureza hasta alrededor de 20 y eleva los valores Charpy a entre 40 ft-lbs y 70 ft-lbs. No hay discusión posible sobre esta transformación.»
— W.F. Newell Jr., presidente del subcomité AWS D10 sobre tuberías Cr-Mo
⚠️ Advertencia de salud y seguridad
La soldadura de acero al cromo-molibdeno genera cromo hexavalente (Cr6+), cuya carcinogenicidad está demostrada. El límite de exposición permisible (PEL) de OSHA es 5 g/m. Utilice siempre respiradores con suministro de aire o P100 y asegúrese de realizar los trabajos en caliente en condiciones bien ventiladas. Esto se aplica a todas las calidades Cr-Mo; las calidades con más cromo (P9, P91) generan más Cr6+.
¿Se puede curvar un tubo cromado?
Sí, pero con importantes condiciones según la calidad. El curvado en frío de tubos de acero al cromo-molibdeno requiere un radio mínimo de curvatura de 5OD para P11 y P22, y un tratamiento para aliviar tensiones después del curvado. P91 exige condiciones mucho más estrictas: debe endurecerse por deformación> 1040Cand, después, normalizarse de nuevo y revenirse para recuperar la microestructura deseada. Los tubos delgados de acero al cromo-molibdeno 4130 —habituales en jaulas antivuelco y chasis— pueden conformarse en frío con una curvadora con mandril y un radio mínimo de 3OD, pero hay que calcular el adelgazamiento de pared en el extradós antes de proceder.
Los profesionales veteranos del sector tienen algunos consejos prácticos que pueden resultar útiles. No suelde con llama abierta tubos de acero al cromo-molibdeno de pared delgada: el calor del soplete oxida el material base y deja zonas frágiles. Para aliviar tensiones en campo en uniones de acero al cromo-molibdeno, cubra la soldadura con lana K, átela con alambre y caliéntela; manténgala caliente para conservar la temperatura durante el enfriamiento. Además, haga una purga de respaldo con argón al soldar tubos de acero al cromo-molibdeno con TIG para evitar la oxidación interna, que forma un cordón de raíz azucarado y un concentrador de tensiones durante el servicio.
Cómo elegir el tubo cromado adecuado: método práctico de selección
La gran variedad de calidades, recubrimientos y normas puede hacer que elegir el tubo cromado adecuado resulte complicado. El método siguiente, basado en 3 preguntas, permite encontrar rápidamente la especificación correcta en menos de un minuto.
Método de selección en 3 preguntas
Pregunta 1: ¿Cuál es la temperatura de servicio?
- Por debajo de 150°C → Tubo cromado (decoración/fontanería)
- 150–510°C → Cr-Mo P11 o P12
- 510–565°C → Cr-Mo P22
- Por encima de 565°C → Cr-Mo P91 o P92
Pregunta 2: ¿Cuál es la presión de diseño?
- Por debajo de 1.500 psi → Pared estándar (SCH 40–80)
- Más de 1500 psi Pared gruesa (SCH 120-XXS) o consulte a un ingeniero de sistemas de tuberías
Pregunta 3: ¿Cuál es el entorno de servicio?
- Servicio con hidrógeno Consulte las curvas Nelson de API RP 941 para elegir la calidad Cr-Mo adecuada
- Sulfuración Calidades con más Cr (P5, P9) para mejorar la resistencia a la corrosión por sulfuros
- Solo oxidación → Elija la temperatura según la pregunta 1
Precios: El coste del material varía considerablemente según la calidad. Como referencia aproximada a principios de 2026: el tubo P11 suele costar 1× el precio base, el P22, 1,2–1,5× el precio base, y el P91, 2–3× el precio base. Sin embargo, las paredes más delgadas del P91 compensan gran parte de esta prima al reducir el peso total, el tamaño de los soportes y el consumo de material de aporte durante la soldadura. En aplicaciones de gran diámetro, la diferencia entre P22 y P91 se reduce considerablemente si se tiene en cuenta el coste total instalado.
¿Listo para hacer un pedido? Consulte nuestro inventario de tubos cromados para comprobar la disponibilidad y los plazos de entrega de todas las calidades ASTM A335.
Perspectivas del mercado de tubos cromados: novedades de 2025–2026
Estadísticas clave del mercado
$6.58B
Mercado mundial de tubos de acero al cromo-molibdeno (2025)
CAGR del 9 %
Crecimiento previsto hasta 2033
1.2M MT
Exportaciones mundiales anuales de tubos de acero al cromo-molibdeno
En 2025-2026, varios factores están impulsando el mercado de tubos de acero al cromo-molibdeno. La expansión de las infraestructuras energéticas en Asia y Oriente Medio está aumentando la demanda de tubos P11 y P22 para centrales eléctricas convencionales. Los proyectos de terminales de GNL, especialmente en Estados Unidos, Qatar y Australia, están instalando sistemas de tuberías de acero al cromo-molibdeno en las zonas de alta temperatura de los trenes de licuefacción. Además, el avance hacia las centrales eléctricas de carbón ultrasupercríticas (USC) y ultrasupercríticas avanzadas mantiene elevada la demanda de P91 y P92.
Otro factor menos conocido, pero cada vez más urgente, es el resurgimiento de la energía nuclear. Los reactores modulares pequeños (SMR) y los reactores de Generación IV requieren aleaciones de acero al cromo-molibdeno en sus generadores de vapor y tuberías del circuito secundario. Cuando estos diseños entren en operación comercial a finales de la década de 2020, surgirá una nueva demanda de sistemas de tuberías de acero al cromo-molibdeno de alta calidad.
En cuanto a las normas, la revisión de ASTM A335 de octubre de 2024 añadió los grados P93, P115, P128 y P921, todos ellos fabricados para temperaturas de servicio superiores a 620C. Esto indica claramente que el sector y sus proveedores avanzan hacia parámetros de vapor más altos, un mayor rendimiento y la necesidad de tubos de acero de grados superiores capaces de soportar temperaturas superiores a 650C.
Consejo sobre planificación del suministro: Si está planificando proyectos que requieran tubos P91 o P92 para su puesta en servicio en 2026–2027, considere formalizar acuerdos de suministro antes del Q3 2026. Los plazos de entrega de tubos P91 de gran diámetro (por encima de NPS 12) se han ampliado hasta 16–24 semanas en los principales fabricantes, y las restricciones de asignación de los productores japoneses y europeos no muestran indicios de remitir a corto plazo.
Preguntas frecuentes sobre los tubos de acero al cromo-molibdeno
P: ¿Para qué se utilizan los tubos de acero al cromo?
Ver respuesta
P: ¿Qué diferencia hay entre un tubo cromado y un tubo de acero inoxidable?
Ver respuesta
P: ¿Qué temperatura pueden soportar los tubos de acero al cromo-molibdeno?
Ver respuesta
P: ¿Cómo se mantienen los tubos cromados?
Ver respuesta
P: ¿Para qué se utiliza el tubo de acero al cromo 9?
Ver respuesta
P: ¿Se pueden curvar tubos de acero al cromo-molibdeno sin que se agrieten?
Ver respuesta
P: ¿Qué norma ASTM regula los tubos de acero al cromo-molibdeno?
Ver respuesta
¿Necesita tubos de acero al cromo-molibdeno para su proyecto?
Baling Steel suministra todos los grados de tubos de acero al cromo-molibdeno ASTM A335, desde P5 hasta P92, con los certificados de inspección de materiales exigidos y trazabilidad completa del material.
Solicite un presupuesto →Acerca de esta guía de tubos de acero al cromo-molibdeno
Este documento ha sido elaborado por los especialistas en contenidos técnicos de Baling Steel a partir de normas ASTM, referencias a códigos de soldadura y fichas técnicas de tubos de acero al cromo-molibdeno. Como proveedor de tubos de acero, trabajamos constantemente con aleaciones de cromo-molibdeno y hemos recopilado en esta guía algunos consejos de compra y fabricación. Todos los datos remiten a sus normas originales, que deben contrastarse con las ediciones más recientes antes de utilizarlos en aplicaciones críticas.
Referencias y fuentes
- ASTM A335/A335M-24b – Especificación estándar para tubos de acero aleado ferrítico para servicio a alta temperatura – ASTM International
- AWS D10.8-96 – Prácticas recomendadas para la soldadura de sistemas de tuberías y tubos de acero al cromo-molibdeno – American Welding Society
- Tubos de acero aleado al cromo-molibdeno: guía completa — Projectmaterials.com
- Guía de selección de metales de aportación de Hobart Brothers — ITW Welding
- Guía técnica del cromado duro — US Chrome Corporation
- Soldadura de P91: cómo entender las reglas – The Fabricator, FMA Communications
- Descripción general del proceso de cromado duro – Hard Chrome Specialists (HCS)
- ASTM B650 – Especificación estándar para recubrimientos de cromo técnico electrodepositados sobre sustratos ferrosos – ASTM International
Artículos relacionados
- Fabricación básica de tubos de acero
- Todo sobre los tubos de acero A53
- Guía completa de los tubos de acero al carbono
- Acero soldado: propiedades y aplicaciones

