


A105-Stahl – technische Daten im Überblick
| Norm | ASTM A105 / ASME SA-105 |
| Werkstoff | Geschmiedeter Kohlenstoffstahl |
| Kohlenstoff | 0,35 % max. |
| Zugfestigkeit | 70 ksi (485 MPa) min. |
| Streckgrenze | 36 ksi (250 MPa) min. |
| Bruchdehnung | 22 % min. (Messlänge 2 in.) |
| Einsatztemperatur | -29°C bis 538°C (mit Abminderung oberhalb von 425°C) |
| Produktformen | Flansche, Rohrleitungsformstücke, Ventile und Rohrleitungskomponenten |
| Aktuelle Ausgabe | A105/A105M-26 (Februar 2026) |
In nahezu jeder heute errichteten Druckrohrleitungsanlage ist A105-Stahl die am häufigsten verwendete Spezifikation für Flansche, Rohrleitungsformstücke und Ventile aus Kohlenstoffstahl. Ob in einer Erdölraffinerie, die heißes Vakuumrückstandsöl bei 400C pumpt, oder in einer Chemieanlage, die stark korrosive Einsatzstoffe verarbeitet: Schmiedeteile aus A105 bilden die entscheidenden Verbindungen, die das gesamte System dicht halten und unter Druck setzen. Da nahezu jede Erdölraffinerie, Chemieanlage und jedes Kraftwerk Tausende verschraubte A105-Verbindungen in den Rohrleitungen aufweist, ist es entscheidend, A105-Kohlenstoffstahl genau zu kennen – von seiner chemischen Zusammensetzung und seinen mechanischen Eigenschaften bis hin zu Druck-Temperatur-Einstufungen, Anforderungen an die Normalisierung und den Änderungen der Spezifikation, die 2026 zu beachten sind.
Was ist ASTM-A105-Kohlenstoffstahl?
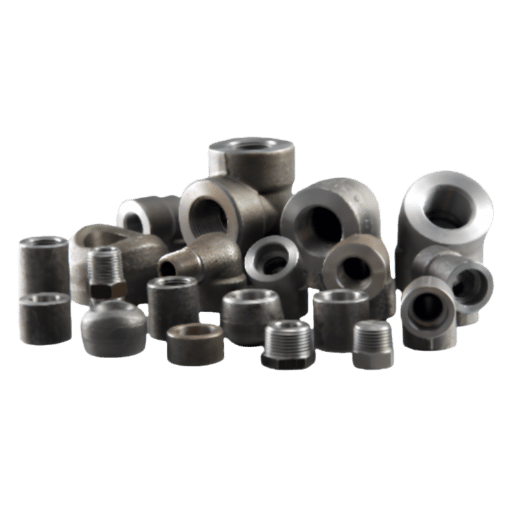
ASTM A105/A105 M ist die Spezifikation für geschmiedete Rohrleitungskomponenten aus Kohlenstoffstahl, die in Drucksystemen bei Umgebungs- und erhöhten Temperaturen eingesetzt werden. Sie umfasst Flansche, Rohrleitungsformstücke, Ventile und weitere Rohrleitungskomponenten für den Einsatz bis 538C (1000F).
Der Geltungsbereich von A105 umfasst Schmiedeteile bis 4.540kg (10.000lb). Für schwerere Schmiedeteile gilt die Norm ASTM A266, die große Schmiedeteile aus Kohlenstoffstahl für Druckbehälteranwendungen spezifiziert. Das ist in der Praxis bei großen Flanschen mit großem Durchmesser relevant (üblicherweise NPS24 und größer, Klasse 600+).
ASTM verabschiedete die Spezifikation A105 im Jahr 1926. Sie gehört zu den ältesten Industrienormen für Rohrleitungswerkstoffe und wird weltweit regelmäßig aktualisiert. Die aktuelle Ausgabe, A105/A105 M-26, wurde im Februar 2026 veröffentlicht. Das entsprechende Regelwerk im ASME Boiler and Pressure Vessel Code ist SA-105. Es übernimmt die ASTM-Spezifikation mit denselben Anforderungen für ASME-Anwendungen.
Warum ist das wichtig?
A105 ist mit Abstand die am häufigsten spezifizierte Güte für Rohrleitungsformstücke aus Kohlenstoffstahl. Vermerkt ein Rohrleitungsplaner „CS“ in einer Leitungsliste, basiert die anschließende Spezifikation für Rohrleitungsformstücke und Flansche fast immer auf A105. Für alle, die Rohrleitungswerkstoffe auswählen, ist es entscheidend zu wissen, was diese Spezifikation tatsächlich verlangt und wo ihre Grenzen liegen.3 Fragen, um festzustellen, ob A105 die passende Spezifikation ist
1. Ist das Bauteil geschmiedet (nicht gegossen und nicht aus Walzblech gefertigt)?
2. Besteht es aus Kohlenstoffstahl (nicht aus Edelstahl oder legiertem Stahl)?
3. Ist es für den Druckeinsatz vorgesehen (Flansche, Rohrleitungsformstücke, Ventilkörper)?
Wenn alle drei Antworten Ja lauten, ist A105 die passende Spezifikation.
Ist A105 Kohlenstoffstahl oder legierter Stahl?
A105 ist kohlenstoffarmer Stahl und kein legierter Stahl. Zwar sind Spuren von Chrom (max. 0.30), Molybdän (max. 0,12 %) und Vanadium (max. 0,08 %) zulässig, doch die Spezifikation begrenzt die Summe aus Cu + Ni + Cr + Mo + V auf 1,00 %. Dabei handelt es sich um Restgehalte, nicht um gezielte Legierungszusätze zur Erzielung bestimmter Eigenschaften. Kohlenstoffstahl A105 wird ausschließlich anhand seines Kohlenstoff- und Mangangehalts klassifiziert.
Für geschmiedete Rohrleitungskomponenten aus legiertem Stahl – einschließlich Chrom-Molybdän-Stahl für den Hochtemperatureinsatz in Wasserstoffumgebungen – siehe ASTM A182F5, F9, F11 und F22 sowie die Spezifikation für Schmiedeteile aus Edelstahl.
Diese Unterscheidung ist bei der Beschaffung wichtig: Wer Schmiedeteile aus ASTM-A105-Kohlenstoffstahl bestellt, erhält ein Bauteil aus Kohlenstoffstahl, bei dem die Festigkeit der Restgehalte begrenzt ist, aber keinen legierten Werkstoff mit gezielter Korrosionsbeständigkeit oder Hochtemperatureigenschaften.
Chemische Zusammensetzung und mechanische Eigenschaften von A105
Die chemische Zusammensetzung von A105-Stahl wird sorgfältig eingestellt, um bei Schmiedeteilen für Rohrleitungen ein ausgewogenes Verhältnis von Festigkeit, Schweißbarkeit und Zerspanbarkeit zu erzielen. Der Einfluss jedes Elements und das Zusammenspiel von Kohlenstoff- und Mangangehalt erklären, warum manche Stahlwerke durchgehend hochwertige A105-Schmiedeteile fertigen.
Chemische Zusammensetzung von A105 (% nach Gewicht)
| Element | C | Mn | P | S | Si | Cu | Ni | Cr | Mo | V |
|---|---|---|---|---|---|---|---|---|---|---|
| Grenzwert | 0.35 max. | 0.60–1.05 | 0.035 max. | 0.040 max. | 0.10–0.35 | 0.40 max. | 0.40 max. | 0.30 max. | 0.12 max. | 0.08 max. |
Wichtige Hinweise zur Zusammensetzung:
- Höchstwert 1,00 % einschließlich Cu, Ni, V und Mo. Cu + Ni + Cr + Mo + V dürfen insgesamt höchstens 1,00 % betragen.
- Cr + Mo dürfen 0,32 % nicht überschreiten.
- Regel zum Ausgleich von C und Mn: Wird der C-Gehalt unter 0,35 % um 0,01 % gesenkt, kann der Mn-Gehalt zum Ausgleich um 0,06 % über 1,05 % hinaus bis zu einem Höchstwert von 1,65 % Mn erhöht werden. Je nach Anwendung kann sich der Aufwand für diese Anpassungen lohnen. Stahlwerke erzielen so trotz des geringeren C-Gehalts die gewünschte Festigkeit und können zugleich die Schweißbarkeit des Stahls verbessern.
⚠️Wichtig: Mehrere Onlinequellen geben Schwefel mit maximal 0,035 % an. Der korrekte Grenzwert gemäß ASTM A105-21 und späteren Ausgaben lautet maximal 0,040 %. Prüfen Sie Zusammensetzungsdaten stets anhand der aktuellen Ausgabe der Norm.
Was bedeutet das in der Praxis?
Das Verhältnis von Kohlenstoff zu Mangan hat den größten Einfluss auf die Qualität von A105. Kohlenstoff trägt maßgeblich zur Festigkeit bei, beeinträchtigt jedoch Duktilität, Schlagzähigkeit und Schweißbarkeit. Mangan trägt zur Festigkeit und Zähigkeit bei und erhält dabei die Schweißbarkeit. Stahlwerke, die einen niedrigeren Kohlenstoffgehalt (0,20-0,25 %) und vergleichsweise mehr Mangan (0,80-1,05 %) einsetzen, erzielen Schmiedeteile mit deutlich besseren Schlagzähigkeitseigenschaften. Das ist wichtig, wenn die weiter unten behandelte Normalisierung die Empfindlichkeit gegenüber Sprödbruch mindern soll.Mechanische Eigenschaften von A105
| Eigenschaft | Anforderung |
|---|---|
| Zugfestigkeit | 70 ksi (485 MPa) min. |
| Streckgrenze | 36 ksi (250 MPa) min. |
| Bruchdehnung (2 in.) | 22 % min. |
| Brucheinschnürung | 30 % min. |
| Härte | 137–197 HBW |
Hinweis: Dies sind Mindestwerte. Tatsächliche Prüfergebnisse liegen bei den meisten A105-Schmiedeteilen deutlich darüber. Typische Werkszeugnisse weisen eine Zugfestigkeit von 75-85 ksi und eine Streckgrenze von 40-50 ksi aus.
Mit einer Mindest-Zugfestigkeit von 485 MPa liegt A105 zwischen gängigen Baustählen und Güten für legierte Schmiedestähle.Technischer Hinweis – Temperaturabminderung: Oberhalb von 400F (204C) wird die zulässige Spannung für A105 gemäß ASME B31.3 Tabelle A-1 herabgesetzt. Oberhalb von 425C (800F) steigt die Wahrscheinlichkeit der Graphitbildung (Rissbildung); ein langfristiger Einsatz sollte vermieden werden. Für Langzeitanwendungen bei hohen Temperaturen (oberhalb von 425C) sind Schmiedeteile aus legiertem Stahl A182 F11 oder F22 zu spezifizieren.
Das ist keine Frage der Zweckmäßigkeit: Es handelt sich um eine Bauvorschrift, die je nach Werkstoff bei der Berechnung der erforderlichen Wanddicke und der Klasse 1500 berücksichtigt werden muss.Ich habe A-106 mit 0,40 % Mn gesehen (in einem Fall lag der Wert sogar bei nur 0,37 %)… An ihrer Stelle würde ich diesen Lieferanten meiden. In den USA und Japan war ein Zielbereich von 0,60 % bis 0,90 % Mn üblicherweise Standard.
— weldstan, Werkstoffingenieur, Eng-Tips Forum
Was sollten Sie daraus mitnehmen?
Ihre MTRs geben weitreichende Auskunft über die Qualität eines Schmiedeteils aus A105. Die Mangangehalte in Kombination mit den Kohlenstoffgehalten auf einem MTR können im Allgemeinen Aufschluss über die Zähigkeit eines nahtlosen Kohlenstoffstahlrohrs aus A105 geben oder möglicherweise über einen Satz dazugehöriger geschmiedeter Formstücke im selben Rohrleitungssystem.Den vollständigen Normtext finden Sie unter ASTM A105/A105M auf astm.org.
A105-Flansche, Rohrleitungsformstücke und Ventile
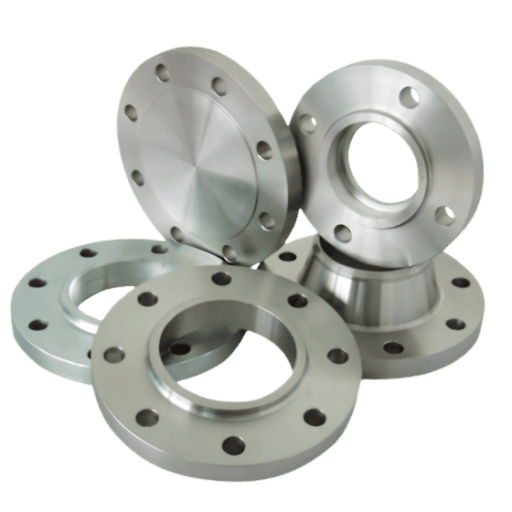
Die Spezifikation für Schmiedeteile aus Kohlenstoffstahl für die gesamte Palette geschmiedeter Rohrleitungskomponenten ist A105. Die tatsächlichen Produktabmessungen, Druckstufen und Toleranzen werden jeweils durch separate Normen von ASME und MSS festgelegt. A105 ist ausschließlich eine Werkstoffspezifikation. Für zeichnungsspezifische Bauteile aus zugelassenem Vormaterial bietet die kundenspezifische Bearbeitung von Flanschen und Ventilkörpern durch Zhenling einen Anhaltspunkt für den Bearbeitungsumfang; Werkstoffzeugnis und Abnahmeanforderungen für das fertige Bauteil müssen Teil des Auftrags bleiben.
Gängige Produktformen aus A105 sind:
- Flansch mit Schweißhals – bevorzugt für den Hochtemperatur- und Hochdruckeinsatz, da der integrierte Hals (a) Spannungsspitzen in Schweißnahtnähe verringert und (b) einen gleichmäßigen Übergang des Umfangsspannungsindex ermöglicht
- Blindflansch – zum Verschließen, für Druckprüfungen und für einen späteren Abzweig
- Aufsteckflansch – für niedrige Drücke; erleichtert den Ausgleich von Fluchtungsfehlern des Rohrs auf der Baustelle
- Vorschweißflansch mit Muffe und Gewindeflansch – für kleine Nennweiten (üblicherweise 2 inches oder weniger im Durchmesser)
- Geschmiedete Rohrbögen, T-Stücke, Reduzierstücke und Kupplungen gemäß ASME B16.11
- Gehäuse für Absperr-, Durchgangs- und Rückschlagventile gemäß ASME B16.34
Die Druckklassen für A105 richten sich nach ASME B16.5 (bei Flanschen) und ASME B16.34 (bei Ventilen): Klasse 150, 300, 600, 900, 1500 und 2500. Für die Abmessungen gelten ASME B16.5 (für Rohrflansche und Flanschformstücke), ASME B16.11 (für geschmiedete Muffenschweiß- und Gewindeformstücke) sowie MSS SP-97 (für geschmiedete Abzweigformstücke mit integrierter Verstärkung).
Warum sind Druckstufen für die Werkstoffauswahl wichtig? Die Druck-Temperatur-Einstufungen für A105 geben an, welchem Druck ein Flansch bei der jeweiligen Temperatur standhält. Wer Flanschtyp und -klasse auswählt, ohne die Druck-Temperatur-Einstufungen mit den tatsächlichen Betriebsbedingungen abzugleichen, riskiert einen Spezifikationsfehler, der die Sicherheit gefährden oder zu einer unnötig aufwendigen Spezifikation führen kann.
Druck-Temperatur-Einstufungen für A105 gemäß ASME B16.34 (bar)
| Temperatur | Klasse 150 | Klasse 300 | Klasse 600 | Klasse 900 |
|---|---|---|---|---|
| -29 bis 38°C | 19.6 | 51.1 | 102.1 | 153.2 |
| 100°C | 17.7 | 46.6 | 93.2 | 139.8 |
| 200°C | 15.8 | 43.8 | 87.6 | 131.4 |
| 300°C | 13.8 | 38.9 | 77.9 | 116.8 |
| 400°C | 9.8 | 28.3 | 56.5 | 84.8 |
| 425°C | 8.5 | 24.5 | 48.9 | 73.4 |
| 538°C | 5.5 | 15.9 | 31.7 | 47.6 |
Profi-Tipp: Bei der Bestellung von A105-Flanschen für ein neues Projekt überprüfen Sie den tatsächlichen Betriebsdruck und die Temperatur gegen ASME B16.34 Druck-Temperatur-Bewertungen (nicht nur Rohrklasse).Ein Flansch der Klasse 150 A105, der als Klasse 150 bei 38 C-Druck 19,6 bar angegeben ist, sinkt auf nur 5,5 bar bei 538 C. Die Annahme von Umgebungstemperaturdruckbewertungen ohne Berücksichtigung der Derating nach Temperatur ist das größte Einzelbeschaffungsproblem.
Ein häufiger Fehler, auf den ich hinweisen möchte: Bei der Rohrleitungsbeschaffung wird die Druckklasse oft allein anhand des Leitungsdrucks festgelegt, ohne die temperaturbedingte Abminderung zu berücksichtigen. Ein Flansch der Klasse 300 mag für ein 30-Bar-System zunächst überdimensioniert erscheinen; leicht übersieht man dabei, dass die Betriebstemperatur 400 C beträgt. In diesem Fall sinkt die Einstufung der Klasse 300 auf 28,3 bar. Das Ergebnis? Sie benötigen stattdessen Klasse 600.
Da Flanschverbindungen verschraubt werden, ist die passende Spezifikation für Stiftschrauben entscheidend: Stiftschrauben der Güte B7 mit Muttern der Güte 2H sind bei A105-Flanschen für den Hochtemperatureinsatz die übliche Kombination.
Die vollständige Methodik zu Druck-Temperatur-Einstufungen finden Sie in den Einstufungstabellen für Ventile und Flansche nach ASME B16.34.
A105 und A105N: Wann ist eine Normalisierung wichtig?
A105N ist die Bezeichnung für ein normalisiertes Schmiedeteil aus A105. Dazu wird ein Abschnitt aus A105-Werkstoff auf etwa 890-950 C erhitzt, oberhalb der oberen kritischen Umwandlungstemperatur gehalten und anschließend für eine von der Werkstückdicke abhängige Zeit gehalten und an ruhender Luft abgekühlt. Durch die Normalisierung entsteht ein feinkörniges, gleichmäßiges Gefüge, das eine höhere Zähigkeit bewirken kann.
ASTM A105 schreibt für Schmiedeteile aus A105 eine Wärmebehandlung vor, legt aber keine bestimmte Art fest. Normalisieren, Normalisieren und Anlassen, Härten und Anlassen sowie auch Glühen sind generell zulässig. Fehlt eine entsprechende Angabe auf dem Schmiedezeugnis, bedeutet ein „N“, dass eine Normalisierung durchgeführt wurde.
Warum diese Unterscheidung nach 2012 entscheidend wurde:
Um 2012 begannen Ingenieure und Prüfer aus der Druckbehälter- und Rohrleitungsindustrie zunehmend über Kohlenstoffstahlflansche der Güte A105 aus einem oder mehreren ausländischen Stahlwerken zu berichten, deren Schlagzähigkeit und weitere mechanische Eigenschaften unerwartet niedrig waren. Teilweise wurden nur 3 ft-lbs bei +70F (+21C) erreicht, während es jahrzehntelang 15-25 ft-lbs gewesen waren. Das erhöhte das wahrgenommene Ausfallrisiko bei Schlagprüfungen. Eine Untersuchung der Ursachen lieferte Hinweise auf Änderungen in der Stahlerzeugung: niedrigere Mangangehalte, Zusätze von Bor, Vanadium und Niob als mikrolegierende Elemente, die häufig nicht in den MTRs aufgeführt waren, sowie uneinheitliche Wärmebehandlungsverfahren.
Die Beweislage war so überzeugend, dass ASME Section VIII Division 1 in der Ausgabe 2019 die Ausnahme von der Schlagprüfung von Kurve B auf Kurve A änderte, wenn die MDMT (minimale Auslegungstemperatur des Metalls) für Schmiedeteile aus A105 im geschmiedeten Zustand festgelegt wird. Dadurch stieg der maßgebliche Auslegungstemperaturwert von -20F (-28C) auf +18F (-8C). Bei jeder Auslegungstemperatur unter diesem Wert verlangte der Code von 2019 daher eine Schlagprüfung oder Normalisierung. Das NCPWB Technical Bulletin vom Mai 2016 und das ABSA Information Bulletin IB16-018 dokumentierten diese Arbeit ebenfalls.
„Vor etwa 2012 hätte ich zugestimmt… Doch die Versorgung mit Ausgangsmaterialien und die Schmiedeverfahren änderten sich damals weltweit, und die Versuchsergebnisse zeigen recht überzeugend, wie spröde diese Flansche sein können.“
– TGS4, Maschinenbauingenieur, Mitglied des Eng-Tips-Forums
Achtung: Ein erheblicher Anteil der A105-Flansche wurde möglicherweise nach dem Schmieden nicht ordnungsgemäß wärmebehandelt. Fordern Sie bei Bauteilen für kritische Einsätze eine unabhängige Prüfung bei der Lieferung an, sofern Ihr Lieferant keine Bestätigung vorlegt.
Wann müssen Sie A105N spezifizieren?
- Bei Prozessrohrleitungen gemäß ASME B31.3 mit Auslegungstemperaturen unter +18F (-8C)
- Bei einer Ausnahme von der Schlagprüfung für Rohrleitungswerkstoffe aus Kohlenstoffstahl für den Einsatz bis 0F (-18C)
- Bei Verzicht auf die Schlagprüfung im Einsatz in Sauergasumgebung gemäß NACE MR0175/Funezav Gidakis, wenn ein Härteprofil erforderlich ist
- Zur Verringerung des Sprödbruchrisikos in sicherheitskritischen Systemen (ESD-Ventile, Entspannungssysteme)
- Bei Projekten, deren Spezifikation eine dokumentierte Normalisierung verlangt
Was hat sich also geändert? Die Branche ging stets fälschlicherweise davon aus, dass A105 im geschmiedeten Zustand bei den meisten moderaten Temperaturen problemlos eingesetzt werden könne. Dann entwickelten sich die Lieferketten weiter und die Verfahren der Stahlerzeugung änderten sich grundlegend. Die Ergebnisse zur Schlagzähigkeit lagen näher am unteren Ende der Auslegungssicherheitsfaktoren, als irgendjemand erwartet hatte. Für viele sicherheitskritische Anwendungen im Ruhezustand ist eine Normalisierung oder Wärmebehandlung des A105-Ausgangsmaterials zwingend erforderlich. Enthält das Rohrleitungssystem Rohre aus A106 Güte B, sollten auch die Rohrleitungsformstücke und Flansche aus A105 für dieses System normalisiert werden.
A105, A106 oder A350 LF2: Die passende Spezifikation für Kohlenstoffstahl auswählen
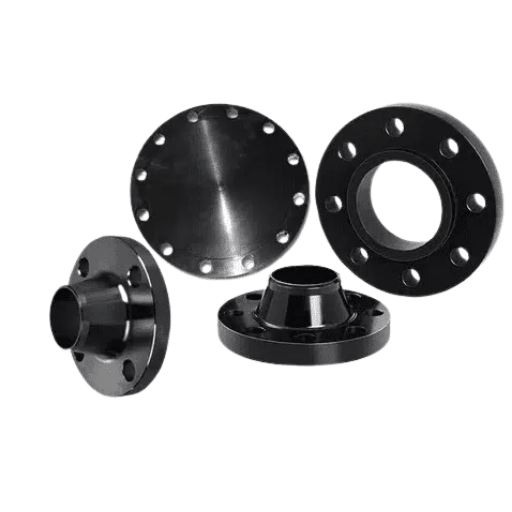
Bei der Beschaffung von Rohrleitungswerkstoffen aus Kohlenstoffstahl für eine typische Anlage sind drei Hauptspezifikationen entscheidend: Die Werkstoffspezifikation gibt die Herstellungsweise an, etwa ob normalisiert oder lediglich wärmebehandelt wurde und ob ein Wärmebehandlungsverfahren mit Abschreckung durch einen Aufprallstrahl verwendet wurde. Maßspezifikationen legen die zulässigen Mindest- und Höchstabmessungen fest. Die Abmessungen der Rohrleitungsformstücke lassen sich prüfen; die Komponenten müssen zum selben Rohrleitungssystem passen – Rohre, Rohrleitungsformstücke und Flansche müssen miteinander kompatibel sein.
A105 im Vergleich zu A106 Güte B und A350 LF2 – Spezifikationsübersicht
| Merkmal | A105 | A106 Gr.B | A350 LF2 |
|---|---|---|---|
| Produktform | Geschmiedete Komponenten | Nahtloses Rohr | Geschmiedete Komponenten |
| Kohlenstoff max. | 0.35% | 0.30% | 0.30% |
| Mn max. | 1.05% | 1.35% | 1.60% |
| P max. | 0.035% | 0.025% | 0.035% |
| S max. | 0.040% | 0.025% | 0.040% |
| Zugfestigkeit min. | 485 MPa | 415 MPa | 485 MPa |
| Streckgrenze min. | 250 MPa | 240 MPa | 250 MPa |
| Min. Auslegungstemperatur | -29°C (im geschmiedeten Zustand) | -29°C | -46°C (schlaggeprüft) |
| Hauptanwendung | Flansche, Rohrleitungsformstücke und Ventile | Rohrleitungen und Förderrohre | Flansche und Rohrleitungsformstücke für niedrige Temperaturen |
Auswahl der Spezifikation – entscheidende Faktoren
- Geschmiedete Rohrleitungsformstücke für Umgebungs- oder erhöhte Temperaturen erforderlich? A105
- Nahtloses Rohr bei derselben Systemtemperatur erforderlich? A106 Güte B
- Betrieb unter -29F (-34C)? A350 LF2 (Rohrleitungsformstücke / Flansche) oder A333 Gr.6 (Rohr)
- Korrosionsbeständigkeit erforderlich? → A182 F304/F316 (Schmiedeteile aus Edelstahl)
- Werkstoff mit hoher Kriechfestigkeit oberhalb von 425C erforderlich? A182 F11/F22 (legierter Stahl)
- Strukturelle Anwendung ohne Druck? → A36
Was ist der Unterschied zwischen A36- und A105-Stahl?
A36 ist eine Norm für Baustahl und Profile (ASTM A36) für Träger, Stützen, Knotenbleche und andere allgemeine Anwendungen im Stahlbau. Der Hauptgrund, warum die Spezifikationen zur Zusammensetzung von A36-Stahl andere Eigenschaften als A105 anstreben, sind die niedrigere Mindeststreckgrenze (36ksi für beide, aber für A36 ist keine maximale Zugfestigkeit festgelegt), das Fehlen eines vorgeschriebenen Härtebereichs und das Fehlen druckklassifizierter Produktformen (druckklassifizierte Rohrleitungskomponenten sind nur für A105 eingestuft). A105 ist eine Schmiedespezifikation ausschließlich für Rohrleitungskomponenten.
Die beiden Spezifikationen werden häufig als entgegengesetzte Enden desselben Produktspektrums betrachtet. Eine günstigere A36-Stahlplatte lässt sich zwar zu einem druckklassifizierten Flansch verarbeiten, doch das Bauteil würde weder den Normen ASME B16.5 oder ASME B16.34 entsprechen noch die erforderliche Faserführung des Schmiedegefüges aufweisen. Außerdem hätte es keine Druck-Temperatur-Einstufung.
Praxisbeispiel
Ein Beschaffungsleiter einer Raffinerie an der Golfküste bestellte A105-Flansche für eine kryogene Ethylenleitung mit einer Betriebstemperatur von -45°C. Die Flansche bestanden alle Standardprüfungen, rissen jedoch bei einer Druckprüfung im Winter, als die Umgebungstemperatur auf -10°C fiel. Die Ursache: A105 wird für den kryogenen Einsatz nicht schlaggeprüft. Die Ersatzbestellung schrieb A350 LF2 vor. Das erhöhte die Kosten eines Projekts im Wert von $180.000 um $2.800 – ein Aufpreis von 1,6 %, mit dem sich ein 3-wöchiger Anlagenstillstand hätte verhindern lassen.
Bei einfachen Kohlenstoffstahl-Rohrleitungssystemen wird Leitungsrohr aus A106 Güte B üblicherweise mit geschmiedeten Formstücken und Flanschen aus A105 kombiniert. Bei Rohrleitungssystemen für hohe Temperaturen wird Rohr aus Legierungsstahl nach A335 mit Schmiedeteilen aus A182 kombiniert. Für Tieftemperaturanwendungen wird Rohr nach A333 Gr.6 mit Schmiedeteilen aus A350 LF2 verwendet. Dieses Muster setzt sich fort; das Prinzip bleibt dasselbe: Die richtige Rohrspezifikation muss für den Einsatz mit der passenden Schmiedespezifikation kombiniert werden.
Weitere Informationen zu einfachen Rohrleitungssystemen aus Kohlenstoffstahl: Futterrohre und Förderrohre, Kesselrohre sowie Kohlenstoffstahlrohrarten und Spezifikationen. Eine ausführliche Werkstoffübersicht zu A106 finden Sie auf der A106-Vergleichsseite von servicesteel.org.
Internationale Entsprechungen für ASTM A105
Bei Projekten im Ausland gelten für denselben generischen Werkstoff oft unterschiedliche Spezifikationen. Diese Vergleichstabelle zu A105 zeigt die gängigsten Werkstoffe, die als gleichwertig gelten (wobei „gleichwertig“ genauer eingeordnet werden muss, da die Normen verschiedener Länder die Zusammensetzungsparameter nicht exakt gleich festlegen).
| Region | Norm | Gleichwertige Güte |
|---|---|---|
| Europa (EN) | EN 10222-2 | P245GH |
| Japan | JIS G3202 | SFVC1 |
| Deutschland | DIN 17200 | C 22.8 |
| Vereinigtes Königreich | BS 1501 | Güte 360 |
| China | GB/T 12229 | WCB (Gussäquivalent). |
| Indien | IS 2062 | E250 |
Beachten Sie, dass es sich um grobe Entsprechungen handelt. P245GH (EN 10222-2) legt einen maximalen Kohlenstoffgehalt von 0,2 % fest, während A105 ihn auf 0,35 % begrenzt. Wird P245GH nach einer A105-Spezifikation eingesetzt, würde es diese sehr wahrscheinlich überschreiten und wäre daher nicht schweißbar sowie in dieser Hinsicht für ein drucktragendes Bauteil ungeeignet. Die beiden Spezifikationen lassen sich nicht ohne technische Prüfung einfach mit einem Federstrich gegeneinander austauschen. Dabei muss bestätigt werden, dass der Werkstoff weiterhin die erforderliche Leistung erbringt. Vergleichen Sie die Zusammensetzungen und Tabellen der physikalischen Eigenschaften.
Was bedeuten diese Fälle vermeintlicher Gleichwertigkeit? Sie dienen als Orientierung bei der Beschaffung des richtigen Werkstoffs, können aber auch zur Falle werden. Wird von einer Entsprechung zu P245GH ausgegangen, obwohl der tatsächliche Kohlenstoffgehalt 50 % darüber liegt, erhält man zwar einen Werkstoff, der hinsichtlich Schweißbarkeit und Zähigkeit im oberen Bereich technisch gleichwertig oder besser sein kann, aber nicht mehr die richtige Festigkeit aufweist. Eine technische Prüfung muss bestätigen, dass die Ersatzspezifikation weiterhin den Auslegungsanforderungen entspricht.
Eine ausführliche Vergleichstabelle finden Sie auf der Seite zu A105-Entsprechungen bei ssmalloys.com.
A105 beim Einsatz in Sauergasumgebung und unter besonderen Bedingungen
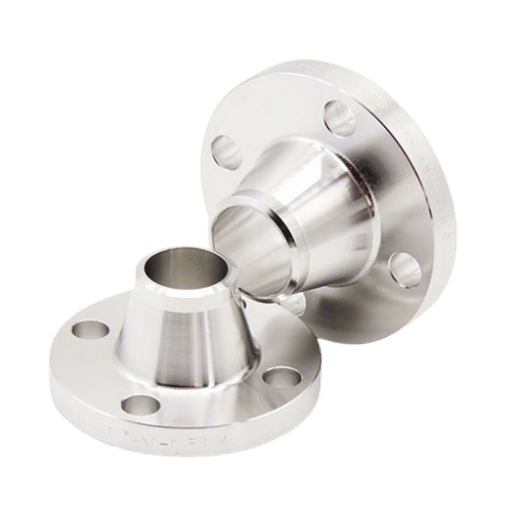
Bei H2S-Einspeisung oder anderen Prozessbedingungen, die die Bildung von Sauergas begünstigen, muss die Werkstoffspezifikation NACE MR0175 entsprechen: „Petroleum and natural gas industries—Compatibility test methods for sour gas resistance of steel materials“. Diese Richtlinie und Spezifikation regelt die Verwendung von Stahlwerkstoffen in H2S-Umgebungen. Da die Korrosionsbeständigkeit besonders wichtig ist, muss der Stahl gegen sulfide stress cracking (SSC) beständig sein. Dabei handelt es sich um eine Form der Wasserstoffversprödung, die unter Belastungen deutlich unterhalb der Streckgrenze zu einem unerwünschten Sprödbruch führen kann.
Welche Anforderungen stellt NACE an Kohlenstoffstahl? Die maximal zulässige Härte beträgt 22 HRC (etwa 237 HBW). ASTM A105 kann eine Härte von 137-197 HBW aufweisen, was etwa 15-22 HRC entspricht; am oberen Grenzwert erfüllt A105 die NACE-Anforderung gerade noch. Hier entscheidet sich, ob „entspricht der Spezifikation“ oder „für den Einsatz geeignet“ den Unterschied zwischen Erfolg und Misserfolg ausmacht.
Zu den Anforderungen an A105 für den Einsatz in Sauergasumgebung gehören üblicherweise:
- Härteprüfung jedes einzelnen Stücks – maximal 22 HRC (237 HBW) gemäß NACE MR0175
- Ordnungsgemäße Dokumentation der Wärmebehandlung (Normalglühen wird bevorzugt)
- Qualifizierung der PWHT (Wärmebehandlung nach dem Schweißen) für alle Schweißverbindungen
- Begleitdokumentation einschließlich der Härteprüfergebnisse jedes einzelnen Stücks im MTR
- Werkstoffzertifizierung sowohl nach ASTM A105 als auch nach NACE MR0175
Entscheidend für den Käufer ist, dass „A105 nach NACE MR0175“ als separate Position in der Bestellung aufgeführt wird. Es handelt sich nicht um einen anderen Stahl; für A105 sind lediglich zusätzliche Prüfungen und Dokumentationen erforderlich, um die Eignung für den Einsatz in Sauergasumgebung zu bestätigen.
Technischer Hinweis: Die Härte von A105 beträgt 137-197 HBW. Die für Kohlenstoffstahl beim Einsatz in Sauergasumgebung nach NACE MR0175 vorgeschriebene maximale Härte beträgt 22 HRC (~237 HBW). Obwohl A105 mit einer maximalen Spezifikationshärte von ~197 HBW / ~22 HRC die Anforderungen technisch erfüllt, sollten Sie für ausreichenden Spielraum A105N (normalgeglüht) mit einer geringeren Härte im Bereich von 140-170 HBW spezifizieren und eine Härteprüfung jedes einzelnen Stücks im MTR anfordern. So bleibt ausreichend Abstand zum NACE-Grenzwert, statt sich auf den bestmöglichen Messwert zu verlassen.
Kann A105 bei kryogenen Anwendungen eingesetzt werden?
Nein. A105 ist nicht für den Einsatz bei kryogenen Temperaturen unter -29C (-20F) ausgelegt. Gemäß der ASME-Code-Revision von 2019 ist die minimale Auslegungstemperatur des Metalls für A105 im geschmiedeten Zustand ohne ergänzende Kerbschlagprüfung zusätzlich auf +18F (-8C) beschränkt. Für Tieftemperaturanwendungen eignet sich A350 LF2 (ausgelegt bis -46C / -50F mit vorgeschriebener Kerbschlagprüfung nach Charpy V) oder für den tatsächlichen kryogenen Einsatz A350 LF3 (ausgelegt bis -101C / -150F).
Bei Anwendungen mit Futterrohren und Förderrohren oder FBE-beschichteten Rohren in arktischen oder Offshore-Umgebungen gelten dieselben Bedenken hinsichtlich niedriger Temperaturen – prüfen Sie stets, ob die zugehörigen Schmiedeteile der Auslegungstemperatur des Rohrleitungssystems entsprechen.
Schmiedeteile aus Kohlenstoffstahl: Was sich 2025-2026 ändert
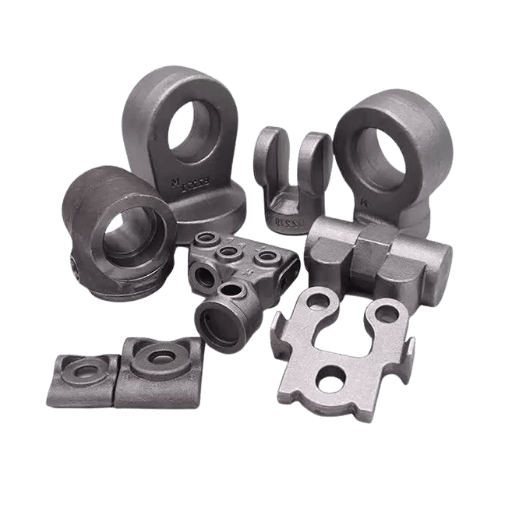
Der Markt für Schmiedeteile aus Kohlenstoffstahl und die geltenden Normen entwickeln sich weiter. Das wirkt sich direkt auf Beschaffung und Spezifikation von A105 aus. Hier sind die Entwicklungen, die für Projekte wichtig sind, deren Planung und Bau 2026 stattfinden.
Marktwachstum: Der weltweite Markt für Schmiedeteile aus Kohlenstoffstahl wächst bis 2033 mit einer durchschnittlichen jährlichen Wachstumsrate von etwa 6,8 %. Treiber sind Investitionen in die Energieinfrastruktur und die industrielle Expansion im asiatisch-pazifischen Raum. Dieses Wachstum sichert die fortlaufende Verfügbarkeit von A105-Bauteilen. Mit der steigenden Fertigungskapazität in Regionen mit weniger etablierten Qualitätssicherungstraditionen bleibt jedoch die gleichbleibende Qualität ein Thema.
Entwicklung der Normen: ASTM A105/A105M-26 wurde im Februar 2026 veröffentlicht – die vierte Überarbeitung innerhalb von fünf Jahren. Das signalisiert eine rege Arbeit des Normenausschusses. Für eine Spezifikation, die fast 100 Jahre alt ist, ist dieses Tempo ungewöhnlich und spiegelt die Reaktion der Branche auf die seit 2012 dokumentierten Bedenken hinsichtlich Qualität und Zähigkeit wider.
Der Trend zur Normalglühung: Die Sprödbruchfälle nach 2012 führen weiterhin dazu, dass A105-Schmiedeteile in der Branche zunehmend zwingend normalgeglüht werden. Obwohl die ASTM-Spezifikation eine Wärmebehandlung im geschmiedeten Zustand weiterhin zulässt, hat die Codeänderung von 2019, die von ASME genehmigt wurde (Neuklassifizierung von UCS-66, Kurve B zu Kurve A), die Normalglühung bei vielen Neubauprojekten praktisch zur Pflicht gemacht. Die meisten großen Betreiber spezifizieren A105N bereits standardmäßig, unabhängig von den Mindestanforderungen des Codes.
Lage der Lieferkette: Die Verfügbarkeit von PVF-Produkten aus Kohlenstoffstahl (Rohre, Ventile, Rohrleitungsformstücke) bleibt bis 2026 gut. A105-Bauteile nach Norm sind für die gängigsten Größen und Druckklassen ab Lager mit einer Lieferzeit von 1-2 Wochen erhältlich. Bei Sondergrößen, Hochdruckklassen (1500 und 2500) und speziellen A105N-Bauteilen kann die Lieferzeit je nach Auslastung des Werks bis zu 4-8 Wochen betragen.
Handlungsempfehlung: Verwenden Sie bei Projekten, die 2026 oder später beginnen und A105 erfordern, standardmäßig A105N und fordern Sie zusätzlich zu den jeweiligen Codeanforderungen eine Kerbschlagprüfung nach Charpy V bei der minimalen Auslegungstemperatur des Metalls an. Der Preisaufschlag für die Normalglühung erhöht die Materialkosten üblicherweise nur um 5-10 % und ist eine geringe Investition, um das dokumentierte Sprödbruchrisiko bei Schmiedeteilen im geschmiedeten Zustand zu senken.
Häufig gestellte Fragen zu A105-Stahl
Welchem Werkstoff entspricht A105?
Antwort anzeigen
A105 ist ungefähr mit EN 10222-2 P245GH (Europa), JIS G3202 SFVC1 (Japan) und DIN 17200 C 22.8 (Deutschland) vergleichbar. Die ASME-konforme Bezeichnung lautet SA-105; sie hat die ASTM-Spezifikationen unverändert übernommen. Weitere Eigenschaften sind hier nicht aufgeführt, doch diese Spezifikationen gelten als direkte Entsprechungen. Die Zusammensetzungsgrenzwerte unterscheiden sich je nach Norm. Daher dürfen Werkstoffe nur nach einer technischen Prüfung der vollständigen Tabellen mit chemischen und mechanischen Eigenschaften ersetzt werden.
Wie unterscheidet sich A105N von A105 bei der Wärmebehandlung?
Antwort anzeigen
A105N schreibt eine normalgeglühte Platte (zusätzlich wärmebehandelt) vor, die auf 890-950C erhitzt und an ruhender Luft abgekühlt wird. Die A105-Spezifikation verlangt eine Wärmebehandlung, lässt aber jedes Verfahren zu: Normalglühen, Normalglühen und Anlassen, Härten und Anlassen oder Weichglühen. Das Suffix „N“ garantiert ein bestimmtes Verfahren, das die Korngröße verringert und die Kerbschlagzähigkeit verbessert. Aufgrund der Codeänderungen von 2019 ist A105N bei allen kritischen Druckanwendungen zur führenden Spezifikation geworden und gilt als etablierte Maßnahme gegen die dokumentierten Schwankungen der Kerbschlagzähigkeit bei Schmiedeteilen im geschmiedeten Zustand.
Welche Schmiedeverfahren werden üblicherweise für A105 verwendet?
Antwort anzeigen
A105-Schmiedeteile werden je nach Bauteil im Gesenk (mit Prägestempel), im Freiformverfahren oder durch Stauchen hergestellt. Flansche entstehen im Allgemeinen durch Ringwalzen oder im Gesenk. Rohrleitungsformstücke werden üblicherweise im Gesenk geschmiedet. Im Vergleich zu Gussteilen oder der spanenden Bearbeitung von Stabmaterial verbessert das Schmieden insgesamt die Ausrichtung des Faserverlaufs erheblich.
Wie schneidet A105 hinsichtlich der Korrosionsbeständigkeit im Vergleich zu Edelstahl ab?
Antwort anzeigen
A105 ist ein Kohlenstoffstahl mit sehr geringem Chrom-Restgehalt und weist daher eine sehr geringe Korrosionsbeständigkeit auf. An der Luft rostet er schnell und in den meisten wässrigen Umgebungen korrodiert er rasch, sofern keine Schutzbeschichtung oder kein kathodischer Korrosionsschutz vorhanden ist. Schmiedeteile aus Edelstahl (A182 F304/F316) enthalten 16-18 % Chrom und bilden einen passiven Oxidfilm mit ausgezeichneter Korrosionsbeständigkeit. A105 wird im Allgemeinen gewählt, weil sich damit die erforderliche Festigkeit kostengünstig erzielen lässt und Korrosionszuschläge oder Schutzbeschichtungen an den Systembauteilen vorgesehen werden können.
Welche Prüfungen und Qualitätssicherungsverfahren sind für A105-Produkte wichtig?
Antwort anzeigen
ASTM A105 verlangt eine Zugprüfung (1 je Schmelze), eine Brinell-Härteprüfung und eine chemische Analyse (Schmelzenanalyse, bei Bedarf Produktanalyse). Zu den zusätzlichen Sonderanforderungen können eine Kerbschlagprüfung nach Charpy V (S1), eine Eindringprüfung (S6) und eine Magnetpulverprüfung gehören. Käufer für kritische Einsätze fordern üblicherweise zusätzlich eine 100%ige Ultraschallprüfung nach SA-388, eine Härteprüfung jedes einzelnen Stücks und eine Werkstoffidentifikation (PMI) bei Wareneingang. Für den Einsatz in Sauergasumgebung wird außerdem eine Härteprüfung nach NACE MR0175 festgelegt.
Ist A105 ein beruhigter Kohlenstoffstahl?
Antwort anzeigen
Ja. ASTM A105 schreibt vollständig beruhigten Stahl vor, der während der Stahlherstellung mit Silizium (0,10-0,35 %) und/oder Aluminium desoxidiert wird. Dadurch wird gelöster Sauerstoff entfernt und ein fehlerfreies, homogenes Schmiedeteil ohne Gasporosität erzeugt.
Wie senkt A105 die Kosten im Vergleich zu Legierungswerkstoffen?
Antwort anzeigen
Im Vergleich zu Schmiedeteilen aus legiertem Stahl A182 (F11,F22) derselben Größe und Klasse sind Schmiedeteile aus ASTM A105 im Allgemeinen etwa 40-50 % günstiger. Schmiedeteile aus Edelstahl A182 (F304, F316) derselben Größe und Klasse sind etwa 70-80 % teurer. Das liegt an den niedrigeren Kosten der Ausgangsmaterialien und daran, dass alle Hersteller A105-Schmiedeteile fertigen können. Sofern es die Einsatzbedingungen zulassen – Temperaturen unter 425°C und Prozessmedien ohne Korrosions- oder Kryogeneinsatz – bietet A105 die erforderlichen mechanischen Eigenschaften zu den geringsten Kosten.
Wir liefern Flansche, Rohrleitungsformstücke oder Schmiedeteile aus A105-Kohlenstoffstahl für Ihre Anwendung.
Angebot von Baling Steel anfordern →Über diesen technischen Leitfaden
Dieser Leitfaden basiert auf Daten aus ASTM-Spezifikationen, Verweisen auf den ASME-Druckbehältercode und technischen Diskussionen von Fachleuten auf eng-tips.com. Baling Steel ist ein weltweit tätiger Lieferant von Rohrleitungsformstücken und Flanschen aus geschmiedetem ASTM A105-Kohlenstoffstahl für die Öl- und Gas-, Petrochemie- und Stromerzeugungsbranche. Die Spezifikationsdaten in diesem Artikel beziehen sich auf ASTM A105/A105M-26, die im April 2026 gültige Ausgabe.
Quellen und Referenzen
- ASTM A105 / A105 M – Normspezifikation für Schmiedeteile aus Kohlenstoffstahl zur Verwendung in Rohrleitungen – ASTM International
- ASME B16.34 – Ventile mit Flansch-, Gewinde- und Schweißenden – ASME
- ASME B16.5 – Rohrflansche und Flanschformstücke – ASME
- NACE MR0175/ISO 15156tip… Werkstoffe für den Einsatz in Umgebungen mit H2S in der Erdöl- und Erdgasindustrie – NACE International
- Chemische Zusammensetzung und mechanische Eigenschaften von A105 – valve specifications.com
- A105 und A106 im Werkstoffvergleich – service steel.org
- Werkstoffentsprechungen für ASTM A105 – ssmalloys.com
- Marktbericht zu Schmiedeteilen aus Kohlenstoffstahl – Grand View Research
Verwandte Artikel
Bewertung durch das Ingenieurteam von Baling Steel. Baling Steel ist ein nach ISO 9001:2008 zertifizierter Hersteller von Kohlenstoffstahlrohren und Rohrleitungsformstücken in Cangzhou, China, und liefert Schmiedeteile nach ASTM A105 in mehr als 60 Länder.

