


Vorschweißflansche sind in der Rohrleitungs- und Anlagenbaubranche eine wichtige Komponente, da sie sich in Hochdruckumgebungen als beständig und langlebig erweisen. Ganz gleich, ob Sie erfahrene Maschinenbauingenieure sind oder gerade erst anfangen: Diese grundlegenden Rohrleitungselemente sind unverzichtbar, um die Produktivität zu steigern und die Anlagensicherheit in verschiedenen Branchen zu verbessern. Dieser Beitrag räumt umfassend mit allen Fragen zu Vorschweißflanschen auf – von ihrer Beschaffenheit und Verwendung bis hin zu den Vorteilen, die sie gegenüber anderen Rohr-Flansch-Verbindungen bieten. Am Ende dieses Blogbeitrags verfügen Sie hoffentlich über das nötige Wissen für die Auslegung komplexer Systeme und haben dafür ein neues Werkzeug an der Hand.
Was ist ein Vorschweißflansch?
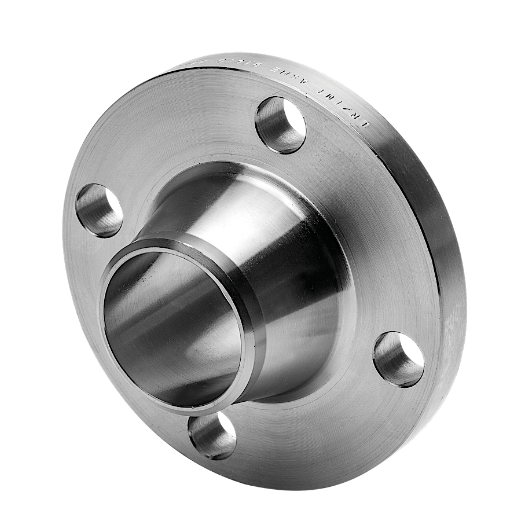
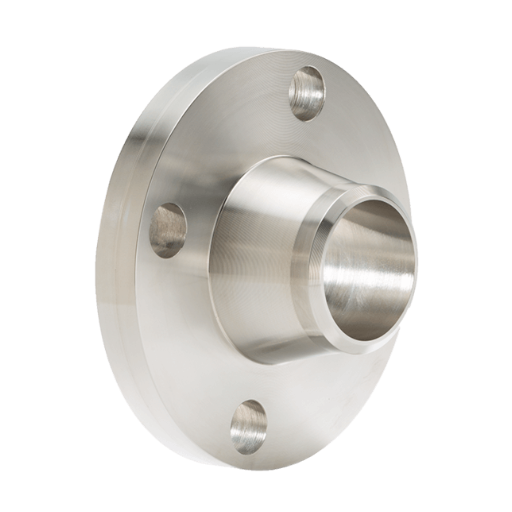
Ein Vorschweißflansch ist ein spezieller Flansch, der häufig bei anspruchsvollen Einsätzen und in Hochdruckanwendungen zum Einsatz kommt. Er verfügt über einen langen, angeschrägten Hals, der die Rohrleitung zusätzlich verstärkt und dadurch die Belastung am Flanschansatz verringert. So entstehen dichte Verbindungen, die sich für extreme Temperaturen, Druckgrenzen und sogar gefährliche Gase eignen. Dank ihrer hohen Festigkeit lassen sich Vorschweißflansche problemlos am Rohr befestigen und tragen zur Stabilität der Konstruktion bei. Aufgrund ihrer Belastbarkeit und Robustheit kommen sie besonders häufig in der Öl- und Gasindustrie, aber auch in der Chemieindustrie und Energieerzeugung zum Einsatz.
Die Auslegung des Vorschweißflansches verstehen
Der Vorschweißflansch ist so ausgelegt, dass er dank seiner außergewöhnlichen Festigkeit und Langlebigkeit anspruchsvollen Bedingungen in verschiedensten Branchen standhält. Sein charakteristisches Merkmal, der lange konische Hals, verteilt mechanische Spannungen neu und verringert das Risiko von Ermüdungsbrüchen, insbesondere bei hohem Druck oder hohen Temperaturen. Hinzu kommt die voll durchgeschweißte Verbindung mit dem Rohr, die eine robuste, leckagefreie Abdichtung bildet.
Aktuellen Daten zufolge eignen sich Vorschweißflansche besonders für Systeme mit Drücken von über 400 psi und Temperaturen von bis zu 1.000°F. Das unterstreicht ihre Widerstandsfähigkeit unter extremen Bedingungen. Die präzise Bohrung des Flansches ist genau auf das Rohr abgestimmt. Dadurch können Flüssigkeiten oder Gase ungehindert strömen und Turbulenzen, die die Rohrleitung mit der Zeit abtragen könnten, werden nahezu vollständig vermieden. Für die Herstellung von Vorschweißflanschen werden häufig Werkstoffe wie Edelstahl, Kohlenstoffstahl und legierter Stahl verwendet, um spezifische Anforderungen wie Korrosionsbeständigkeit oder Wärmeausdehnung zu erfüllen.
Vorschweißflansche kommen häufig in kritischen Systemen wie Ölraffinerien, Offshore-Plattformen, Kraftwerken und Chemieanlagen zum Einsatz und unterliegen oft strengen Branchennormen, darunter ASME B16.5 und API-Spezifikationen. Diese Vorschriften gewährleisten ihre Kompatibilität und Sicherheit in verschiedenen Anwendungen und sorgen für langfristige Zuverlässigkeit bei Infrastrukturen, die sich keinen Ausfall leisten können.
Vorschweißflansche im Vergleich zu anderen Flanschtypen
Im Vergleich zu anderen Flanschtypen zeichnen sich Vorschweißflansche durch ihre besondere Auslegung und ihre Vorteile bei der Anwendung aus. Ihr langer, konischer Hals sorgt für einen gleichmäßigen Übergang von der Flanschdicke zum Rohr. Diese Bauform verringert Spannungsspitzen und eignet sich deshalb besonders für Hochdruck- und Hochtemperaturanwendungen. Bei Systemen mit korrosiven Stoffen oder extremen Temperaturschwankungen sind Vorschweißflansche beispielsweise den Aufschweißflanschen oder Muffenschweißflanschen überlegen, da sie robust sind und Ermüdung sowie Rissbildung über längere Zeit widerstehen.
Aufschweißflansche sind dagegen kostengünstig und dank ihrer einfacheren Bauform leichter zu montieren. Ihnen fehlt jedoch die strukturelle Festigkeit, die für anspruchsvolle Einsatzbedingungen erforderlich ist. Sie kommen üblicherweise in Systemen mit niedrigerem Druck oder bei unkritischen Anwendungen zum Einsatz, bei denen Langlebigkeit keine vorrangige Rolle spielt. Muffenschweißflansche, die häufig bei Rohrleitungen mit kleinem Durchmesser eingesetzt werden, bieten eine ausgezeichnete Festigkeit, können jedoch bei der Prüfung und Reinigung Einschränkungen aufweisen. Dadurch eignen sie sich weniger für Prozesse, die eine häufige Instandhaltung erfordern.
Blindflansche sind ein weiterer verbreiteter Flanschtyp. Sie dienen hauptsächlich dazu, ein Rohrende zu verschließen. Sie sind vielseitig einsetzbar und kommen häufig bei Prüfungen und Instandhaltungsarbeiten zum Einsatz, bieten jedoch nicht die Vorteile von Vorschweißflanschen hinsichtlich der Strömungsausrichtung.
Branchenstudien belegen immer wieder die Zuverlässigkeit von Vorschweißflanschen in Systemen, die extremen Betriebsbeanspruchungen ausgesetzt sind. In Öl- und Gasleitungen mit Druckstufen von mehr als 5.000 psi oder Temperaturen von über 1.000°F (537°C) sind Vorschweißflansche beispielsweise oft die bevorzugte Wahl. Aufschweißflansche oder Überlappflansche hingegen arbeiten im Allgemeinen innerhalb niedrigerer Druck- und Temperaturgrenzen zuverlässig.
Die Wahl des Flanschtyps hängt insgesamt von den betrieblichen Anforderungen der jeweiligen Anwendung ab. In kritischen Umgebungen mit hohem Druck, hohen Temperaturen und korrosiven Stoffen bieten Vorschweißflansche unübertroffene Zuverlässigkeit und langfristige Kosteneffizienz. Andere Flanschtypen haben zwar unter bestimmten Bedingungen Vorteile, erreichen unter anspruchsvollen Einsatzbedingungen jedoch nicht dieselbe Leistungsfähigkeit.
Anwendungen von Vorschweißflanschen in Rohrleitungssystemen
Vorschweißflansche sind für viele Schwerlastanwendungen unverzichtbar, da sie harten Betriebsbedingungen standhalten. Sie kommen unter anderem häufig in der Öl- und Gasindustrie, der Petrochemie, der Energieerzeugung und der Wasseraufbereitung zum Einsatz. Ihre Bauform besteht aus einem Flansch und einem langen konischen Hals ohne scharfe Kanten. Sie verhindert eine übermäßige Verformung im Schweißnahtbereich. Da Vorschweißflansche Verschiebungen verhindern, eignen sie sich für Hochdruck- und Hochtemperaturanwendungen. Unter anspruchsvollen Betriebsbedingungen sind Vorschweißflansche besonders im Öl- und Gassektor von großer Bedeutung. Das gilt vor allem wegen der hohen Drücke, etwa bei Offshore-Bohrungen, bei denen die Rohrleitungssysteme für Bohrarbeiten bis zu 15.000 psi ausgesetzt sein können. In solchen Anwendungen ist die Flanschverbindung mit dem Rohr durch Schweißen die zuverlässigste Lösung. Vorschweißflansche eignen sich außerdem hervorragend für Anwendungen mit Säuresystemen, die hauptsächlich in der chemischen Industrie vorkommen, sowie für den Transport von Chemikalien, darunter auch Säuren. Ein weiterer wichtiger Einsatzbereich von Vorschweißflanschen sind Kraftwerke. Dort erreichen die Temperaturen in Rohrleitungen, insbesondere in Dampfleitungen, 750°F und mehr. Eine nahezu nahtlose Ausführung hält nicht nur hohen Betriebsdrücken stand, sondern bietet mit dem Leitblech auch eine Möglichkeit, überschüssige Mengen im System zu bewältigen. Ähnliche Schweißformstücke kommen auch in Wasseraufbereitungsanlagen zum Einsatz. Sie verbinden Rohrleitungen mit großem Durchmesser, damit sich der Wasserdruck im System regulieren lässt. Der Einsatz ist nicht auf die Schwerindustrie beschränkt. Flanschtypen werden häufig auch in Lüftungs- oder Kühlmittelsystemen, bei Konstruktionen für den Bau und den sicheren Transport von Produkten sowie bei der Auslegung von Fahrzeugrahmen eingesetzt. Insgesamt erweisen sich Vorschweißflansche als geeignete Lösung für zahlreiche Rohrleitungssysteme, in denen besonders feste und dichte Verbindungen erforderlich sind.Wie funktioniert ein Vorschweißflansch?
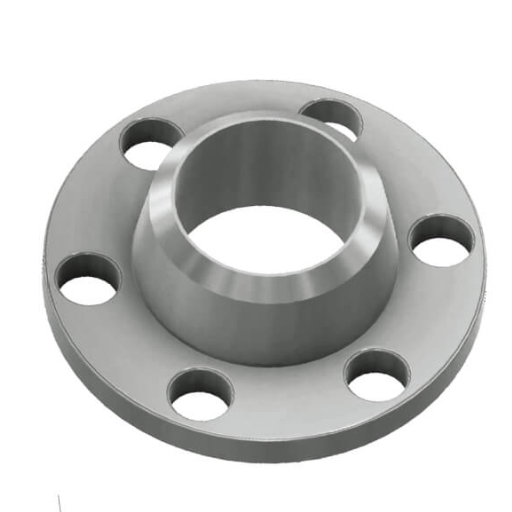
Ein Vorschweißflansch wird direkt mit dem Rohr verschweißt und schafft so eine stabile, leckagefreie Verbindung. Sein langer, konischer Hals geht gleichmäßig in das Rohr über und verteilt die Spannungen gleichmäßig über die Verbindung. Das erhöht die Festigkeit und Langlebigkeit, insbesondere in Systemen mit hohem Druck oder extremen Temperaturen. Das präzise Schweißverfahren sorgt für eine sichere Abdichtung und minimiert das Risiko von Leckagen oder Ausfällen im System.
Die Bedeutung von Stumpfschweißnähten bei Vorschweißverbindungen
Stumpfschweißnähte sind für die Konstruktion und Funktionszuverlässigkeit von Vorschweißverbindungen von entscheidender Bedeutung. Sie schaffen eine dichte Verbindung, ohne Abstriche beim Werkstoff zu machen. So können Rohr und Flansch als zusammenhängende Konstruktion wirken. Dazu müssen die abgeschrägten Rohrenden mit dem angeschrägten Hals des Flansches verschweißt werden, wodurch eine glatte Innenoberfläche entsteht. Entscheidend ist, dass die Änderung des Querschnitts ohne Winkel erfolgt und sich Innen- und Außendurchmesser gleichmäßig verändern. Dadurch werden Wirbel in Systemen mit hohem Durchfluss verringert. Ein besonderer Vorteil von Vorschweißverbindungen ist, dass sie auch bei hoher Belastung und hohen Temperaturen installiert und betrieben werden können. Berichte aus der Praxis bestätigen die Eignung von Stumpfschweißverbindungen für Vorschweißflansche insbesondere bei Betriebsdrücken von mehr als 1500 PSI und Temperaturen von -50°F bis 1200°F. Solche Verbindungen sind unter anderem in der Öl- und Gasindustrie, der Petrochemie und in Kraftwerken verbreitet, wo Zuverlässigkeit und Sicherheit von großer Bedeutung sind. Weitere Studien zeigen, dass Stumpfschweißnähte auch die Ermüdungs- und Vibrationsbeständigkeit erhöhen. Das ist besonders wichtig bei Anwendungen mit dynamischer Belastung. Zu diesen Verfahren gehören zusätzliche Prüfungen wie die zerstörungsfreie Prüfung (ZfP), etwa durch Röntgenprüfung, Ultraschallprüfung oder Magnetpulverprüfung. Damit werden sowohl die Geometrie als auch die Qualität der Schweißnaht geprüft. Eine solche Schweißnaht trägt das Förderrohr, ohne undicht zu werden, sich unter Druck zu verbiegen oder selbst nach längerer Beanspruchung zu brechen. Auch wenn die Erstmontage in solchen Fällen hoch qualifizierte Fachkräfte und eine sorgfältige Ausführung erfordert, sind Stumpfschweißverbindungen an Vorschweißflanschen dank ihrer langen Lebensdauer und des geringen Instandhaltungsbedarfs meist die wirtschaftlichste Lösung für umfassende Rohrleitungssysteme. Ihre optimierte Ausführung hat sich bewährt, da die Nachfrage nach solchen Verbindungen sowohl dem Schutz der Anlagen als auch der Wirtschaftlichkeit des Projektbetriebs dient.Vorteile von Vorschweißflanschen mit Dichtleiste
Vorschweißflansche mit Dichtleiste bieten mehrere klare Vorteile und sind daher für anspruchsvolle Anwendungen in verschiedenen Branchen unverzichtbar. Studien zeigen, dass ihre Bauform eine ausgezeichnete Druckaufnahme und Lastverteilung ermöglicht. Das ist in Hochdrucksystemen entscheidend. Die Dichtleiste sorgt für eine stärkere Kompression der Dichtung und verringert so die Gefahr von Leckagen, auch bei schwankenden Temperaturen und Druckverhältnissen.
Aktuelle Daten zeigen, dass Vorschweißflansche mit Dichtleiste wegen ihrer Zuverlässigkeit unter extremen Bedingungen häufig in petrochemischen Anlagen, Energieerzeugungsanlagen und anspruchsvollen Offshore-Anwendungen eingesetzt werden. Sie können beispielsweise Druckstufen bis zu 2500 psi bewältigen. Das liegt deutlich über den Werten vieler anderer Flanschtypen und macht sie zur idealen Wahl für Projekte, bei denen Sicherheit höchste Priorität hat.
Branchenexperten weisen außerdem darauf hin, dass Vorschweißflansche mit Dichtleiste die Instandhaltungsintervalle moderner Systeme optimieren können. Dank ihrer Robustheit müssen sie seltener ersetzt werden. Die dichte Abdichtung sorgt zudem für eine längere Betriebseffizienz und senkt die Gesamtbetriebskosten über den Lebenszyklus der Anlage. Diese Eigenschaften machen Vorschweißflansche mit Dichtleiste weiterhin zur bevorzugten Wahl in anspruchsvollen Umgebungen, in denen Leistung und Langlebigkeit unverzichtbar sind.
Montagehinweise für Vorschweißflansche
Die fachgerechte Montage von Vorschweißflanschen ist entscheidend für eine sichere, leckagefreie Verbindung, insbesondere in Hochdruckumgebungen und kritischen Einsatzbereichen. Die folgenden ausführlichen Hinweise helfen Ihnen bei der fachgerechten Montage:
- Oberflächenvorbereitung
Vergewissern Sie sich zunächst, dass die Kontaktflächen von Flansch und Rohr sauber und frei von Schmutz, Ablagerungen oder Korrosion sind. Unebenheiten an den Dichtflächen können die Dichtheit der Verbindung beeinträchtigen und zu Leckagen führen.
- Ausrichtung
Die korrekte Ausrichtung von Rohr und Flansch ist entscheidend, um Spannungen am Flansch und an den angeschlossenen Anlagen zu vermeiden. Eine fehlerhafte Ausrichtung kann zu einer ungleichmäßigen Lastverteilung und schließlich zum Ausfall des Systems führen. Verwenden Sie bei Bedarf Ausrichtwerkzeuge oder Präzisionsmessgeräte.
- Auswahl der Dichtung
Wählen Sie das geeignete Dichtungsmaterial anhand der Betriebsbedingungen wie Druck, Temperatur und Fluidtyp aus. Spiralgewickelte Dichtungen werden beispielsweise aufgrund ihrer hervorragenden Dichteigenschaften und Flexibilität häufig für Hochdruckanwendungen empfohlen.
- Anziehen der Schrauben
Ziehen Sie die Flanschschrauben gleichmäßig und über Kreuz an, damit der Druck auf die Dichtung gleichmäßig verteilt wird. Eine ungleichmäßige Schraubenspannung kann die Dichtung verformen und ihre Dichtwirkung beeinträchtigen. Verwenden Sie kalibrierte Drehmomentschlüssel, um die vom Hersteller empfohlenen Drehmomentwerte einzuhalten.
- Schweißrichtlinien
Bei Vorschweißflanschen ist das Schweißverfahren entscheidend. Setzen Sie qualifizierte Schweißer ein und halten Sie die geltenden Schweißverfahren ein, um eine feste und zuverlässige Verbindung zu erzielen. Bei Werkstoffen, die hohen Spannungen oder extremen Betriebsbedingungen ausgesetzt sind, kann auch eine Wärmebehandlung nach dem Schweißen erforderlich sein.
- Dichtheitsprüfung
Führen Sie nach der Montage eine hydrostatische oder pneumatische Prüfung durch, um die Dichtheit der Verbindung zu überprüfen. So lassen sich mögliche Probleme erkennen, bevor das System vollständig in Betrieb genommen wird.
- Regelmäßige Prüfungen
Prüfen Sie Flanschverbindungen regelmäßig auf Verschleiß, Korrosion oder Leckagen. Werden Probleme frühzeitig erkannt, lassen sich Kosten sparen und Ausfälle in kritischen Systemen verhindern.
Aus welchen Werkstoffen bestehen Vorschweißflansche?
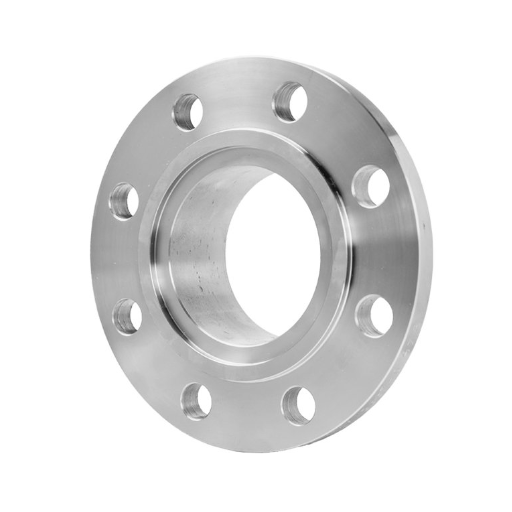
Vorschweißflansche bestehen üblicherweise aus langlebigen Werkstoffen, die hohem Druck und hohen Temperaturen standhalten. Zu den am häufigsten verwendeten Werkstoffen gehören:
- Kohlenstoffstahl – Bekannt für seine Festigkeit und Wirtschaftlichkeit; eignet sich für verschiedene industrielle Anwendungen.
- Edelstahl – Bietet eine ausgezeichnete Korrosionsbeständigkeit und eignet sich ideal für Umgebungen mit Feuchtigkeit oder Chemikalien.
- Legierter Stahl – Bietet eine höhere Festigkeit und Beständigkeit gegen extreme Temperaturen und Drücke.
- Nickellegierungen – Werden aufgrund ihrer hohen Langlebigkeit in stark korrosiven Umgebungen eingesetzt.
- Duplex-Edelstahl – Verbindet Korrosionsbeständigkeit mit hoher mechanischer Festigkeit und kommt häufig in der Schifffahrt sowie in der chemischen Industrie zum Einsatz.
Die Wahl des Werkstoffs hängt üblicherweise von den spezifischen Anforderungen der Anwendung ab, einschließlich der Umgebungsbedingungen und der Druckstufen des Systems.
Eigenschaften von Vorschweißflanschen aus Kohlenstoffstahl
Vorschweißflansche aus Kohlenstoffstahl gelten als zuverlässig und robust und sind deshalb eine beliebte Wahl für verschiedene industrielle Anwendungen. Sie sind für hohe Drücke und extreme Temperaturen ausgelegt und sorgen zugleich für eine sichere, leckagefreie Verbindung in Rohrleitungssystemen. Zu ihren wichtigsten Eigenschaften und Vorteilen gehören:
- Hohe Zugfestigkeit
Kohlenstoffstahl weist je nach verwendeter Werkstoffgüte des Flansches typischerweise eine Zugfestigkeit von 485 MPa (70.000 psi) bis über 965 MPa (140.000 psi) auf. Dank dieser Eigenschaft können die Flansche erheblichen mechanischen Belastungen standhalten, ohne sich zu verformen oder zu versagen.
- Korrosionsbeständigkeit (mit Beschichtungen)
Kohlenstoffstahl ist im Vergleich zu Legierungen von sich aus weniger korrosionsbeständig. Er kann jedoch mit Schutzschichten wie Epoxidharz, Verzinkung oder geeigneten chemischen Behandlungen versehen werden. Diese Beschichtungen erhöhen die Langlebigkeit in leicht korrosiven Umgebungen.
- Temperaturbeständigkeit
Vorschweißflansche aus Kohlenstoffstahl behalten auch unter extremen Bedingungen ihre strukturelle Integrität. Je nach Werkstoffgüte der jeweiligen Legierung und Behandlung halten sie Temperaturen von -20°F (-29°C) bis 1.000°F (538°C) stand.
- Schweißbarkeit und Verbindungsfestigkeit
Dank ihrer Bauform lassen sich Vorschweißflansche nahtlos mit Rohren verschweißen. So entsteht eine robuste Verbindung, die Spannungen verteilt. Diese strukturelle Effizienz macht sie ideal für Hochdruckanwendungen, bei denen Sicherheit und Zuverlässigkeit entscheidend sind.
- Breites Spektrum an Druckstufen
Vorschweißflansche aus Kohlenstoffstahl werden verschiedenen Druckklassen zugeordnet (z. B. 150#, 300#, 600# usw.). Flansche der Klasse 600 halten bei 300°F (149°C) Drücken von bis zu etwa 1.480 psi stand. Höhere Druckklassen bewältigen je nach Temperaturbedingungen deutlich höhere Drücke.
- Kosteneffizienz
Im Vergleich zu Edelstahl oder Legierungen auf Nickelbasis bieten Flansche aus Kohlenstoffstahl eine wirtschaftliche Lösung, ohne bei wesentlichen Festigkeits- und Leistungskennwerten Abstriche zu machen. Damit sind sie eine kostengünstige Wahl für industrielle Anwendungen in großen Stückzahlen.
- Einhaltung von Branchennormen
Diese Flansche entsprechen üblicherweise strengen internationalen Normen wie ASME B16.5 (Rohrflansche und Flanschformstücke) und ASTM A105/A105M. Das gewährleistet Zuverlässigkeit und Einheitlichkeit bei der Anwendung.
Dank der Kombination aus Festigkeit, Anpassbarkeit und Kosteneffizienz sind Vorschweißflansche aus Kohlenstoffstahl weiterhin eine bewährte Lösung in der Öl- und Gasindustrie, der Energieerzeugung, der chemischen Verarbeitung und der Automobilindustrie. Die richtige Werkstoffauswahl, Instandhaltung und Verwendung verlängern ihre Lebensdauer und verbessern ihre Leistungsfähigkeit unter anspruchsvollen Bedingungen erheblich.
Vorteile von Edelstahl bei Vorschweißflanschen
Flansche mit Vorschweißhals aus Edelstahl sind für ihre Widerstandsfähigkeit gegenüber verschiedenen Einflüssen bekannt, die ihre Integrität beeinträchtigen können. Dadurch eignen sie sich für nahezu alle Branchen, darunter die Erdöl-, Wasser- und Medizinindustrie. Ein entscheidender Vorteil ist die allgemein hohe Korrosionsbeständigkeit von Edelstahl, insbesondere unter rauen Umgebungsbedingungen wie Nässe, bei Chemikalien und bei hohem Salzgehalt, wie er etwa im maritimen Bereich vorkommt. Ein weiterer wichtiger Aspekt bei der Herstellung ist die Kombination aus geringem Gewicht und hoher Festigkeit im Verhältnis zur eingesetzten Materialmenge. Das gilt für Edelstahl 304 und 316, die wegen ihrer Korrosionsbeständigkeit und hohen Temperaturstabilität sehr beliebt sind. Edelstahl 316 bewährt sich besonders in Umgebungen mit hohen Konzentrationen chemischer Substanzen. So wird dem Edelstahl 316 beispielsweise Molybdän als Legierungselement zugesetzt, um Loch- und Spaltkorrosion in chlorid- und salzhaltigen Umgebungen zusätzlich vorzubeugen. Darüber hinaus führt die Verwendung von Edelstahl anstelle anderer Werkstoffe mit vergleichbarer Lebensdauer und Tragfähigkeit langfristig zu Einsparungen bei den Gesamtkosten. Die höheren Anschaffungskosten werden durch die geringen Instandhaltungskosten und längere Betriebszeiten mehr als ausgeglichen. Außerdem behält Edelstahl auch bei Temperaturschwankungen zuverlässig seine Festigkeit und eignet sich dadurch für Anwendungen, bei denen mit thermischen Veränderungen zu rechnen ist. Aktuellen Branchenumfragen zufolge bleiben Edelstahlkomponenten bei sachgemäßer Pflege und Instandhaltung in der Regel mehr als zwanzig Jahre lang einsatzfähig. Dadurch sinken bestimmte wirtschaftliche Belastungen, etwa durch Ersatzbeschaffungen und Ausfälle. Bemerkenswert ist außerdem, dass sich diese Konstruktionen dank der vielfältigen Anpassungsmöglichkeiten der Flansche in nahezu allen Abmessungen fertigen lassen. Moderne Edelstähle bieten eine verbesserte Zerspanbarkeit; dafür werden auch bei höherwertigen Güten Schwefel und Selen als Einschlüsse eingebracht. Der kontinuierliche Zufluss präziser Marktdaten verbessert nützliche Merkmale wie die Umweltverträglichkeit, technische Fortschritte bei der Flanschauslegung und die Einhaltung gesetzlicher Emissionsnormen erheblich. Schließlich unterstützen diese Flansche umweltfreundliche Verfahren: Edelstahl ist sehr umweltverträglich, lässt sich in hohem Maß recyceln und sorgt für minimale Fertigungsabfälle. Für diese Anwendungen bietet Edelstahl eine fortschrittliche Abdeckung, flexible Auslegung und langfristige Gebrauchseigenschaften. Aus diesen Gründen werden Flansche mit Vorschweißhals bei der langfristigen Verwendung dieser Flanschtypen bevorzugt.Warum einen Flansch mit Vorschweißhals statt eines Losflansches wählen?
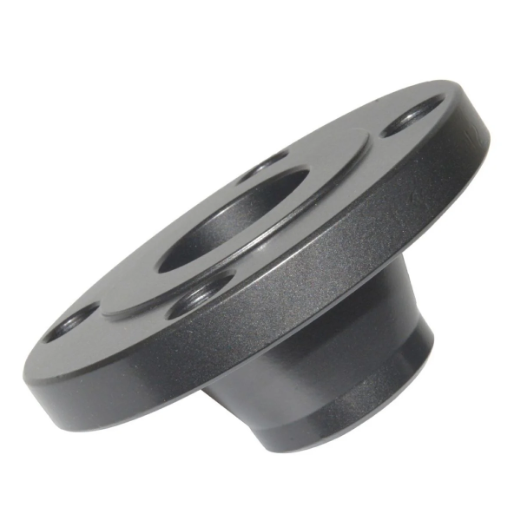
Im Vergleich zu Losflanschen sind Flansche mit Vorschweißhals langlebiger und weisen weniger Schwachstellen auf. Der lange konische Hals eines solchen Flansches verteilt die Spannung gleichmäßig auf Flansch und Rohr. Dadurch eignet er sich besonders für Hochdruck- und Hochtemperatursysteme, in denen Ermüdungsversagen droht. Zudem ermöglichen Flansche mit Vorschweißhals eine hermetisch dichte Rohrverbindung, sodass in kritischen Bereichen wie der Öl- und Gas- oder Chemieindustrie nur sehr wenige bis gar keine Leckagen auftreten. Losflansche lassen sich zwar leichter montieren und sind zunächst kostengünstiger, doch für anspruchsvolle Anwendungen ist der Flansch mit Vorschweißhals besser geeignet, da er zuverlässig ist und keine Instandhaltung oder Behebung von Leckageproblemen erfordert.
Vergleich der Druckbelastbarkeit
Flansche mit Vorschweißhals und Losflansche unterscheiden sich hinsichtlich der Druckbedingungen, für die sie geeignet sind, und werden daher in unterschiedlichen Fällen bevorzugt. Flansche mit Vorschweißhals werden vor allem für Hochdruckanwendungen eingesetzt. Ihre Bauweise umfasst einen konischen Rohransatz, der in die Bohrung des Flansches hineinragt. Dadurch werden Spannungskonzentrationen und daraus entstehende Ausfälle vermieden. Somit eignen sie sich für Drücke über 5000 psi und Temperaturen über 400°F, wie sie in den meisten Chemie- und Erdölindustrien vorkommen. Losflansche hingegen eignen sich eher für Anwendungen mit niedrigerem Innendruck. Sie sind zwar kostengünstiger und einfacher zu montieren als Flansche mit Vorschweißhals, weisen aber nicht deren robuste Bauweise auf. Losflansche sind üblicherweise nur für einen Innendruck von etwa 1500 psi ausgelegt. Da es sich nicht um eine Stumpfschweißausführung handelt, sind stumpfgeschweißte Losflansche aus Sicht der Normen und des Schweißens nicht für sicherheitskritische Anwendungen geeignet, bei denen Spannung die Ursache für ein Versagen ist. Laut britischen Laboren erwiesen sich Flansche mit Vorschweißhals im Vergleich zu Losflanschen als zuverlässiger und hielten unter extremen Betriebsbedingungen länger. Mit der Zeit werden die wirtschaftlichen Vorteile noch größer, wenn man die Sicherheit und Zuverlässigkeit des Systems berücksichtigt. Welcher Flanschtyp zum Einsatz kommt, hängt natürlich vom Druckniveau, der Betriebsumgebung und der erforderlichen Standzeit des Flansches in der Stahlkonstruktion ab.Spannungskonzentrationen bei verschiedenen Flanschtypen verstehen
Die Spannungsverteilung unterscheidet sich bei jedem Flanschtyp, vor allem abhängig von seiner Auslegung und den Betriebsbedingungen. Aus meiner Sicht bieten Flansche mit Vorschweißhals den größten Mehrwert, wenn es darum geht, Spannungen gleichmäßiger zu verteilen. Daher eignen sie sich besonders für Hochdruckanwendungen. Losflansche können zwar ebenfalls dafür eingesetzt werden, doch aufgrund ihrer einfachen Bauweise konzentrieren sich die Spannungen stärker am Flanschhals. Deshalb kommen sie möglicherweise nur für einfachere Anwendungen infrage. Wie bei vielen Fragen des Ingenieurwesens hängt vieles von der richtigen Flanschauswahl ab – sofern die jeweiligen Systembeschränkungen und Ziele, die unsere Zufriedenheit bestimmen, angemessen berücksichtigt werden.
Kostenanalyse: Flansche mit Vorschweißhals und Losflansche
Flansche mit Vorschweißhals sind in der Anschaffung teurer, bieten aber für Hochdrucksysteme Langlebigkeit und Festigkeit. Losflansche sind zunächst günstiger, können jedoch im Laufe der Zeit höhere Instandhaltungskosten verursachen.
|
Wichtiger Punkt |
Vorschweißhalsflansch |
Losflansch |
|---|---|---|
|
Kosten |
Höhere Anschaffungskosten |
Niedrigere Anschaffungskosten |
|
Festigkeit |
Hoch |
Mittel |
|
Druck |
Hohe Belastbarkeit |
Niedrig bis mittel |
|
Montage |
Komplex |
Einfach |
|
Haltbarkeit |
Langlebig |
Kürzere Lebensdauer |
Wie lässt sich sicherstellen, dass Flansche mit Vorschweißhals der Norm ASME B16.5 entsprechen?
So stellen Sie sicher, dass Flansche mit Vorschweißhals der Norm ASME B16.5 entsprechen:
- Werkstoffzertifizierung überprüfen: Vergewissern Sie sich, dass der Werkstoff des Flansches der in ASME B16.5 angegebenen Güte und Klasse entspricht und für die vorgesehenen Druck- und Temperaturbedingungen geeignet ist.
- Abmessungen prüfen: Prüfen Sie die Flanschabmessungen, einschließlich des Abstands zwischen den Schraubenlöchern, der Flanschdicke und der Höhe der Dichtfläche, und stellen Sie sicher, dass sie den Anforderungen von ASME B16.5 entsprechen.
- Kennzeichnungen überprüfen: Stellen Sie sicher, dass jeder Flansch dauerhaft mit dem Namen des Herstellers, der Werkstoffgüte, der Druckklasse und der Normkonformität (z. B. „ASME B16.5“) gekennzeichnet ist.
- Qualitätsprüfungen durchführen: Führen Sie die erforderlichen Prüfungen durch, etwa eine hydrostatische Prüfung und zerstörungsfreie Prüfungen, um die strukturelle Integrität und Konformität zu bestätigen.
- Herstellerzertifizierung überprüfen: Lassen Sie sich die Zertifizierungsunterlagen des Herstellers vorlegen und prüfen Sie diese. Sie belegen die Konformität mit ASME B16.5.
- Qualifizierte Lieferanten wählen: Beziehen Sie Flansche ausschließlich von renommierten Herstellern oder Lieferanten mit Erfahrung im Umgang mit ASME-Normen, um das Risiko einer Nichteinhaltung zu minimieren.
Wenn Sie diese Schritte befolgen, können Sie sicherstellen, dass Flansche mit Vorschweißhals der Norm ASME B16.5 entsprechen und die Zuverlässigkeit und Sicherheit des Systems erhalten bleiben.
Wichtige Spezifikationen und Prüfanforderungen
Damit Flansche mit Vorschweißhals der Norm ASME B16.5 entsprechen und die Systemintegrität erhalten bleibt, müssen bestimmte technische Spezifikationen und umfassende Prüfverfahren berücksichtigt werden. Im Folgenden finden Sie die wichtigsten Punkte:
- Werkstoffzusammensetzung
Überprüfen Sie die Werkstoffzusammensetzung des Flansches. Zu den gängigen Werkstoffen, die ASME-Normen entsprechen, zählen Kohlenstoffstahl, Edelstahl und legierter Stahl. Eine verbreitete Spezifikation für Kohlenstoffstahlflansche ist beispielsweise ASTM A105. Sie gewährleistet Festigkeit und Haltbarkeit bei druckführenden Anwendungen. Prüfen Sie stets die Werkstoffzertifikate, um Rückverfolgbarkeit und Konformität sicherzustellen.
- Druckklassen
ASME B16.5 umfasst sieben Druckklassen von Class 150 bis Class 2500. Dadurch wird die Kompatibilität mit unterschiedlichen Betriebsdrücken und Temperaturbedingungen sichergestellt. Wählen Sie eine Druckklasse, die den Betriebsanforderungen Ihres Systems entspricht, um das Risiko einer Überdruckbeaufschlagung zu vermeiden.
- Maßtoleranzen
Bei Maßprüfungen werden der Flanschdurchmesser, die Dicke, die Größe der Schraubenlöcher und die Art der Dichtfläche gemessen. Flansche mit Dichtleiste (RF) müssen beispielsweise genaue Anforderungen an die Höhe und Oberflächenrauheit erfüllen, damit die Dichtung wirksam abdichtet. Abweichungen über die festgelegten Toleranzen hinaus können die Dichtwirkung beeinträchtigen und zu Leckagen führen.
- Oberflächenbeschaffenheit
Die Oberflächenbeschaffenheit aufeinanderliegender Flansche ist entscheidend, insbesondere an der Dichtfläche. ASME-Normen legen Oberflächenarten wie konzentrisch oder spiralförmig gerillte Oberflächen fest, damit die Dichtung optimalen Halt hat. Für eine optimale Abdichtung liegt die Rauheit üblicherweise zwischen 125-500 μinches (Mikrozoll).
- Zerstörungsfreie Prüfung (NDT)
Alle Flansche mit Vorschweißhals sollten gründlichen zerstörungsfreien Prüfverfahren unterzogen werden, darunter Durchstrahlungs- oder Ultraschallprüfungen, um innere oder oberflächliche Fehler zu erkennen. Magnetpulverprüfung (MPT) und Eindringprüfung (LPT) sind weitere empfohlene Verfahren, um Risse oder Unregelmäßigkeiten an der Flanschoberfläche festzustellen.
- Hydrostatische und pneumatische Prüfung
Bei einer hydrostatischen Prüfung wird Wasserdruck angelegt, um die Belastbarkeit des Flansches unter Betriebsbeanspruchung zu beurteilen. Bei einer pneumatischen Prüfung wird dagegen unter bestimmten Bedingungen Druckluft verwendet. Diese Prüfungen bestätigen die Zuverlässigkeit des Flansches unter Druck.
- Kennzeichnung und Rückverfolgbarkeit
Eine ordnungsgemäße Kennzeichnung ist für Rückverfolgbarkeit und Konformität unerlässlich. Auf dem Flansch sollten gut sichtbare Angaben zur Werkstoffgüte, Größe, Druckklasse, Schmelzennummer und zum Hersteller vorhanden sein.
Die Einhaltung dieser Spezifikationen und Prüfanforderungen erhöht die Zuverlässigkeit, Sicherheit und Lebensdauer Ihrer Systeme. Befolgen Sie stets zertifizierte Verfahren und setzen Sie qualifiziertes Personal für die Prüfung und Montage von Flanschen mit Vorschweißhals ein.
Gängige Flanschdichtflächen und ihre Anwendungen
Die Wahl der richtigen Flanschdichtfläche ist für eine ordnungsgemäße Abdichtung und die Systemintegrität von größter Bedeutung. Welche Dichtfläche geeignet ist, hängt vor allem vom jeweiligen Medium, der Flanschauslegung und dem Betriebsdruck ab. Auch das Zusammenspiel von Hals und Flansch gehört in diesem Zusammenhang zu den wichtigsten Aspekten der Flanschauslegung. Im Folgenden werden einige gängige Dichtflächen und ihre typischen Anwendungen vorgestellt: 1. Dichtleiste Die Dichtleiste ist die in verfahrenstechnischen Anlagen am häufigsten verwendete Flanschausführung. Der erhöhte Bereich wird in den Flansch eingearbeitet und bildet eine erhabene Dichtfläche für die verschraubte Verbindung. Dadurch wird die Dichtwirkung verbessert. Solche Flansche eignen sich für Systeme mit niedrigem bis mittlerem Druck und niedrigen bis mittleren Temperaturen (etwa bis zu 2.500 psi, 150-600 Grad F). Besonders häufig kommen sie in der petrochemischen Prozessindustrie und in Wasseraufbereitungsanlagen zum Einsatz. 2. Flachdichtfläche Der Flansch mit Flachdichtfläche hat eine ebene Oberfläche und wird meist mit vollflächigen Dichtungen verwendet. Er kommt in Systemen mit niedrigem Druck und niedrigen Temperaturen zum Einsatz, etwa in der Wasserversorgung oder bei Versorgungsanwendungen. Diese Ausführung reduziert die unnötige Belastung der Flanschverbindungen, insbesondere in Systemen, in denen häufig Gusseisen verwendet wird. 3. Ringdichtfläche Bei RTJ-Flanschen sind die Flanschnuten präzise bearbeitet, damit sie eine metallische Ringdichtung aufnehmen. Diese Flansche werden in Systemen mit sehr hohem Druck und sehr hohen Temperaturen eingesetzt, wenn die Flanschgröße über 2mm liegt. In Branchen wie der Öl- und Gasexploration sowie der Offshore-Bohrung werden diese Flansche gezielt bearbeitet, um die Systemrohre wirksam auszukleiden. Diese Konstruktion sorgt durch eine metallische Dichtung für Leckagefreiheit selbst unter sehr anspruchsvollen Bedingungen. 4. Nut- und Federdichtfläche (TG) Bei dieser Flanschausführung wird die Dichtung durch ineinandergreifende erhabene und genutete Oberflächen gehalten. Sie kommt unter anderem in Rohrleitungen zum Einsatz, die sehr gefährliche oder giftige Stoffe führen, um Leckagen zu verhindern. Dadurch wird das Risiko beseitigt, dass der Flansch bei anliegendem Druck nachgibt. 5. Vorstehende und zurückgesetzte Dichtfläche (MF) Diese Ausführung wird übermäßig häufig für genietete Verbindungen an zylindrischen Stahlmänteln verwendet. Dabei gleitet ein vorstehender Ansatz des einen Flansches in eine nach außen offene Form; das Gegenstück wird als zurückgesetzter Flansch bezeichnet. M&F erleichtert die Montage und sorgt für eine höhere Passgenauigkeit. Die Ausführung kommt allgemein dort zum Einsatz, wo Leckagen vermieden werden sollen, etwa bei Wärmetauschern und Druckbehältern. 6. Überfalldichtfläche Es gibt Schweißflansche, die ausschließlich als Überlappungsflansche ausgeführt sind. In diesem Fall kann innen ein Gummiring oder eine vollflächige Dichtung eingesetzt werden, um die Flanschdichtfläche zu schützen, während der andere Rohrflansch eine normale oder eine andere Verbindungsart aufweist. Diese Flansche werden häufig bei Anlagen verwendet, die für die Instandhaltung regelmäßig demontiert werden, etwa in der Lebensmittelverarbeitung und bei Anlagen zur Arzneimittelherstellung.Quellen
- Spannungsrisskorrosion an Schweißverbindungen im Hals eines Edelstahlflansches aus 304 an einem Tandemmischer
- Autoren: Yongcun Li et al.
- Veröffentlichungsdatum: 17. April 2024
- Zusammenfassung: Diese Studie untersucht das Verhalten von Schweißverbindungen im Hals von Edelstahlflanschen aus 304, die in Tandemmischern verwendet werden, gegenüber Spannungsrisskorrosion. Die Untersuchung hebt hervor, wie wichtig es ist, die mechanischen Eigenschaften und die Korrosionsbeständigkeit von Schweißverbindungen in industriellen Anwendungen zu verstehen. Die Methodik umfasst experimentelle Prüfungen, mit denen das Rissverhalten unter verschiedenen Spannungsbedingungen bewertet wird. Die Ergebnisse geben Aufschluss über die Haltbarkeit und Zuverlässigkeit von Flanschen mit Vorschweißhals unter praktischen Einsatzbedingungen(Li et al., 2024).
- Übersichtsarbeit zur Versagensanalyse von Schweißverbindungen an Flanschen mit Vorschweißhals
- Autoren: D. Noble et al.
- Veröffentlichungsdatum: 8. Oktober 2014 (nicht innerhalb der letzten 5 Jahre, aber relevant)
- Zusammenfassung: Diese Übersichtsarbeit behandelt verschiedene Versagensmechanismen von Flanschen mit Vorschweißhals und konzentriert sich auf die Analyse der Schweißnahtintegrität sowie auf die Ursachen von Ausfällen. Sie fasst Erkenntnisse aus mehreren Studien zusammen und bietet einen umfassenden Überblick über die Herausforderungen bei der Erhaltung der strukturellen Integrität von Flanschen mit Vorschweißhals(Noble et al., 2014).
- Vorhersage der Spannungsverteilung in Rundhohlprofilrohren flexibler Flanschverbindungen mit hohem Hals auf Basis eines hybriden maschinellen Lernmodells
- Autoren: K. Dai et al.
- Veröffentlichungsdatum: 1. Oktober 2023
- Zusammenfassung: Diese Studie verwendet hybride Modelle des maschinellen Lernens, um die Spannungsverteilung in Rundhohlprofilrohren vorherzusagen, die an flexible Flansche mit hohem Hals angeschlossen sind. Mithilfe der Finite-Elemente-Analyse (FEA) wird das mechanische Verhalten der Verbindungen unter verschiedenen Belastungsbedingungen simuliert. Die Ergebnisse zeigen, dass maschinelles Lernen die Genauigkeit der Vorhersage von Spannungsverteilungen verbessern kann. Dies ist für die Auslegung und Sicherheitsbewertung von Schweißverbindungen entscheidend(Dai et al., 2023).

