


📐 Kurzüberblick: Muffenschweißen
| Norm | ASME B16.11-2021 (Formstücke) | ASME B16.5 (Flansche) |
| Größenbereich | NPS ⅛”–4″ (Klasse 3000); ⅛”–2″ (Klasse 6000 und 9000) |
| Druckklassen | 3000 / 6000 / 9000 lb (Formstücke, B16.11); 150–1500 (Flansche, B16.5/B31.1) |
| Vorgeschriebener Rücksprung | 1/16 in. (1,6 mm) gemäß ASME B31.1 Abs. 127.3(e) / B31.3 Abs. 328.5.2 |
| Nahtart | Kehlnaht; Mindest-Schenkellänge = nominale Wanddicke des Rohrs (tn) |
| Hauptwerkstoffe | ASTM A105N (Kohlenstoffstahl) | ASTM A182 F316L (Edelstahl) |
| Nicht geeignet für | Einsatz mit Lastwechseln/Schwingungen · Lebensmittel/Pharma · spaltkorrosionsanfällige Medien (Cl⁻ > 50 ppm) · NPS > 2″ (allgemeine Praxis) |
Was ist Muffenschweißen? Arten, Anwendungen und Industrienormen
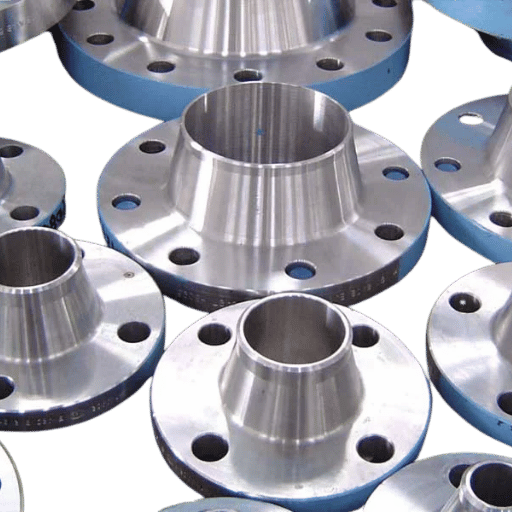 Eine Muffenschweißverbindung entsteht in zwei Schritten: Das Rohrende wird so bearbeitet, dass es in die zylindrische Muffenbohrung des Formstücks passt. Nach dem Einstellen des erforderlichen Abstands wird eine durchgehende Kehlnaht am Umfang des Rohrs an der Anschlussfläche des Formstücks angebracht. Anders als bei Flanschverbindungen liegt die fertige Schweißnaht nicht in der Muffenschulter, sondern nimmt die Last der Verbindung auf. Die Schulter dient lediglich als Anschlag für das Rohr.
ASME B16.11 umfasst acht genormte Arten geschmiedeter Muffenschweißformstücke: Kupplungen (Voll- und Halbkupplungen), Bögen (90 45), T-Stücke, Reduzier-T-Stücke, Kreuzstücke, Kappen und Verschraubungen. Sockolets – Abzweigformstücke für Abzweig- und Hauptleitungen in der Öl- und Gasförderung, Raffinerien und Stromerzeugung – sind in MSS SP-97 geregelt. Die geschmiedete Ausführung sorgt im Vergleich zu gegossenen Alternativen für ein feineres Korngefüge und eine höhere Zugfestigkeit je Wanddicke: Hier finden Sie eine große Auswahl geschmiedeter Stahlbogenformstücke und Blindflansche.
Muffenschweißverbindungen kommen hauptsächlich in vier Branchen zum Einsatz:
- Öl- und Gasförderung: Instrumentierungsverteiler, Chemikalieneinspritzleitungen, hydraulische Steuersysteme – typischerweise NPS “-1”
- Stromerzeugung: Kesselspeisewasser, Dampfkondensat und Heizölleitungen in Rohrleitungsabschnitten mit kleinem Durchmesser, für die B31.1 gilt
- Chemische Verfahrenstechnik: Reaktorzulauf und Kreisläufe, Hochdruckverteiler, Probenahmesysteme
- Wasseraufbereitung: Hochdruck-Rückspülverteiler, Chemikaliendosieranlagen
„Metallene Muffenschweißformstücke sind aus vielen der gleichen Gründe wie Blindflansche aus Stahl und Stahlbogenformstücke in Hochdruck-Rohrleitungssystemen der chemischen Verfahrenstechnik, Stromerzeugung, Öl- und Gasindustrie sowie Wasseraufbereitung beliebt. Das Muffenschweißverfahren hat sowohl Vor- als auch Nachteile:
– Greg Peddie, technischer Spezialist, Hayward Pipe & Supply (Juni 2025)
Technischer Hinweis: Formstückklasse und Rohr-Wanddickenreihe – eine häufige Fehlerquelle bei der Beschaffung
Gemäß ASME B16.11-2021 sind Formstücke der Klasse 3000 für Rohre der Wanddickenreihe Schedule 80 ausgelegt, der Klasse 6000 für Schedule 160 und der Klasse 9000 für Schedule XXH (Double Extra Heavy). Der Innendurchmesser der Bohrung, in die die Muffe eingearbeitet ist, ist auf den Außendurchmesser des Rohrs der jeweiligen Wanddickenreihe abgestimmt. Wird ein Formstück der Klasse 6000 mit einer Bohrung für Schedule 80 bestellt, passt es nicht: Der Bohrungsinnendurchmesser ist für die Rohrwand zu klein. Das Rohr lässt sich dadurch nicht einsetzen, und wegen der schlechten Passung entstehen Spannungsspitzen an der Wurzel der Schweißnaht. Geben Sie auf jeder Bestellung die Formstückklasse und die Wanddickenreihe der Bohrung eindeutig an, zum Beispiel: ‘1″ class 3000 SW coupling, bore sch 80, ASTM A105N, ASME B16.11-2021.’
So funktioniert Muffenschweißen: Die vorgeschriebene Rücksprungregel von 1/16″
 Ein Schritt entscheidet darüber, ob eine Muffenschweißverbindung 20 Jahre hält oder nach 2 Monaten reißt: Vor dem Schweißen muss zwischen Rohrende und Muffenschulter ein Dehnungsspalt von 1/16 in. (1,6 mm) bleiben. Liegt das Rohr am Anschlag der Schulter an und wird dann verschweißt, führt die Wärmeausdehnung beim Abkühlen zu einer bekannten axialen Eigenspannung. Diese verbleibende Spannung begünstigt bei jedem folgenden Temperaturzyklus die Entstehung eines Ermüdungsrisses. Bei Rohrleitungen mit mäßigen Lastwechseln kann es weniger als 12 Monate bis zum Versagen dauern;
📋 Praxisfall: Der Ausfall ohne Spalt für $45.000 (Houston, 2024)
In einer mittelgroßen Hydrocracker-Anlage in Houston entdeckte ein Instandhaltungsteam 8 Monate nach der Inbetriebnahme 14 gerissene Kehlnähte an Muffenschweißkupplungen aus A105 für Rohre mit Schedule 80 und Nennweite ” . Die metallurgische Analyse ergab ein Versagen durch ZEG: Die Schweißer hatten das Rohr vor dem Heften bis an die Muffenschulter geschoben und anschließend verschweißt, ohne es zurückzuziehen. Obwohl die WPS einen Spalt von 1/16″ vorschreibt, war offenbar kein Prüfhalt für die Passung festgelegt worden.
Ergebnis: 3-tägiger Anlagenstillstand und Reparaturen durch Heraustrennen und Ersetzen für $45.000. Gegenmaßnahme: Aufnahme eines maßlichen Prüfpunkts in den Prüfplan vor Ort für alle Muffenschweißverbindungen der Anlage – der Spalt wird vor jeder Heftnaht gemessen und dokumentiert.Welcher Rücksprung ist für eine Muffenschweißverbindung richtig?
ASME B31.1 Abs. 127.3(e) und ASME B31.3 Abs. 328.5.2 legen ausdrücklich „approximately 1/16 in. (1,6 mm)“ fest – das Wort approximately ist bewusst gewählt. Der Spalt ist eine funktionale Auslegungsanforderung, die die axiale Wärmeausdehnung des Rohrendes während des Schweißwärmezyklus ermöglicht. Er ist nicht mit einer engen Maßtoleranz bei der Prüfung zu verwechseln. Das genormte Verfahren zur Passung umfasst vier Schritte:- Das Rohrende bis an die Muffenschulter schieben und die Einstecktiefe markieren.
- Eine Bezugslinie an der Muffenfläche auf dem Rohraußendurchmesser anreißen/markieren.
- Das Rohr aus der Anschlagposition um 1/16″- 1/8″ (1,6-3,2mm) zurückziehen – auch 1/8″ kann vor Ort verwendet werden, um die wärmebedingte Schrumpfung der Schweißnaht beim Abkühlen während des Wurzellagenpasses auszugleichen.
- Heftnähte an zwei gegenüberliegenden Positionen (180) anbringen, um den Spalt zu halten, und anschließend den Wurzellagenpass auftragen.
Technischer Hinweis: Warum verändert der Einsatz mit Lastwechseln das Risikoprofil?
ASME B31.1 Abs. 111.3.1 lautet: „Besondere Überlegungen sollten angestellt werden, um den Einsatz von Muffenschweißverbindungen in Rohrleitungen weiter einzuschränken, wenn mit Temperatur- oder Druckwechseln oder starken Vibrationen zu rechnen ist oder wenn der Einsatz Spaltkorrosion beschleunigen kann.“ Die Formulierung ist eine Empfehlung; bei einer nicht fertig bearbeiteten Kehlnaht einer Muffenschweißverbindung bedeutet ein SIF von 2.1, dass jeder Lastwechsel die tatsächliche Biegespannung am Nahtübergang mit dem Faktor 2.1 beaufschlagt. Bei zyklisch beanspruchten Rohrleitungssystemen mit mehr als einigen hundert Zyklen pro Jahr führt die Kombination aus einem hohen SIF und der Anwendung der Nennspannungsmethode dazu, dass Ermüdungsrisse schneller entstehen, als ein Konstrukteur erwarten würde, der 31.3/31.1 wie geschrieben anwendet. Die einfache Lösung: Bei den ermittelten zyklisch beanspruchten Rohrleitungsabschnitten auf eine Stumpfschweißung wechseln oder eine fertig bearbeitete / geschliffene Kehlnaht bestellen (SIF bis auf ~1.3 senken).
Druckklassen nach ASME B16.11: 3000, 6000 und 9000 erklärt
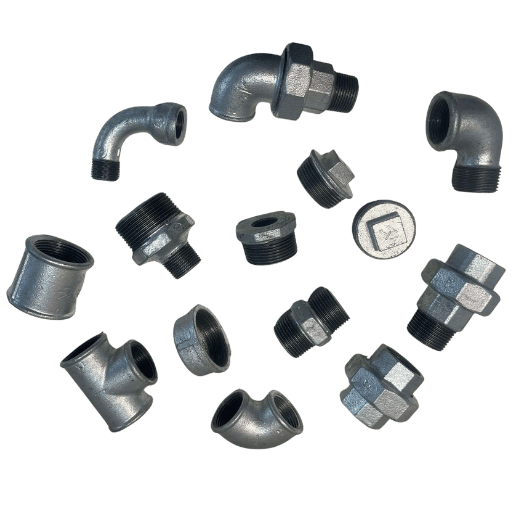 Während die Druckklassen für Flansche nach ASME B16.5 als 150, 300, 600 usw. angegeben werden, entsprechen diese Kennzahlen nicht dem Betriebsdruck in psi. Die Druckklassen für Muffenschweißformstücke nach B16.11 lauten 3000, 6000 oder 9000. Sie geben den Durchmesser der Muffenbohrung an, da dieser auf verfügbare Rohr-Wanddickenreihen abgestimmt ist – nicht den Druck, dem das Formstück standhält. Der tatsächlich zulässige Betriebsdruck hängt von der gewählten Rohr-Wanddickenreihe und dem Werkstoff bzw. der Wanddicke ab. Er wird nach der jeweils geltenden Rohrleitungsnorm B31.3 oder B31.1 sowie dem Druckklassensymbol B berechnet.
📐 Auswahlmatrix für die 3 Muffenschweißklassen (ASME B16.11-2021)
Referenz: erforderliche Wanddickenreihe des Rohrs, NPS-Bereich, passende Anwendung
| Druckklasse | Erforderliche Rohr-Wanddickenreihe | NPS-Bereich | Typische Anwendung |
|---|---|---|---|
| Klasse 3000 | Schedule 80 | ⅛” – 3″ | Allgemeine Hochdruck-Prozessleitungen; Dampf ≤ 600 psi; Wasser- und Gasverteilung |
| Klasse 6000 | Schedule 160 | ⅛” – 2″ | Chemikalieneinspritzung; heiße Kohlenwasserstoffe; Hochdruck-Gaseinsatz |
| Klasse 9000 | Schedule XXH (Double Extra Heavy) | ⅛” – 2″ | Ultrahochdruck-Hydraulik; Steuerventilblöcke am Bohrlochkopf |
Quelle: ASME B16.11-2021 über ASME.org. Bestätigt durch EngineeringToolbox und technische Daten von Bonney Forge.
Muffenschweiß- oder Stumpfschweißverbindung: technische Entscheidungsmatrix mit 5 Faktoren
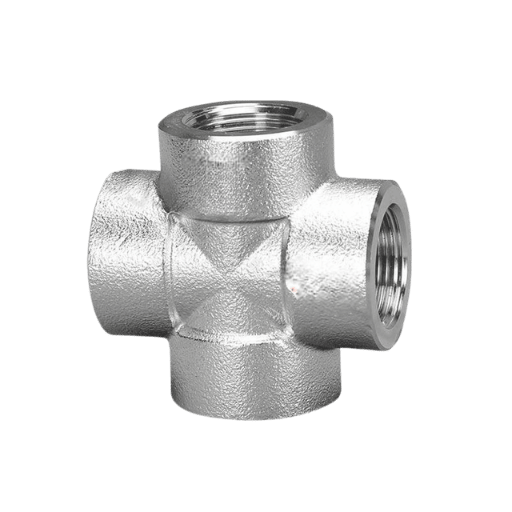 Die Wahl des richtigen Stumpfschweißformstücks anstelle eines Muffenschweißformstücks ist eine zentrale Spezifikationsentscheidung mit nachweisbaren Kosten- und Sicherheitsfolgen. Wird in der Angebotsphase zu stark auf die Kosten gedrückt, kann die günstigere Option – in diesem Fall ein wesentlicher Kostentreiber bei den Bauteilen – aufgrund persönlicher Vorlieben für ein Lieblingsprojekt ausgewählt werden, zulasten der Betriebsdauer und Rentabilität der gesamten Anlage. Wird zu billig ausgelegt, entsteht bei einer neuen Installation ungewollt ein irreversibles Ausfallrisiko für den Einsatz unter erschwerten Bedingungen. Die folgenden fünf Faktoren decken alle Fälle ab, in denen erfahrene Ingenieure wiederholt die falsche Muffenschweißoption gewählt haben. Diese Muster sind ausführlich in Diskussionsbeiträgen im Eng-Tips-Ingenieursforum dokumentiert und werden durch Kostendaten aus Projektfallstudien gestützt. Jeder der folgenden Faktoren lässt sich anhand realer Praxiserfahrungen überprüfen.
✔ Vorteile der Muffenschweißverbindung
- Kein Anfasen des Rohrendes erforderlich – Rohr rechtwinklig abschneiden und einschieben
- ~40-50 % geringere Installationskosten als bei einem Stumpfschweißformstück für NPS 2″ bei statischem Einsatz in chloridhaltigen Medien (Arbeitsaufwand: kein Anfasen, kein Wurzellagenpass mit WIG, keine Durchstrahlungsprüfung pro Verbindung)
- Starke, dichte Kehlnaht bis Klasse 9000
- Geschmiedete (integrale) Bauweise – benötigt in engen Instrumentierungsverteilern weniger Platz als Flanschalternativen
- Keine Turbulenzen durch Versatz in der Bohrung – das Rohrende ist im verschraubten Zustand vollständig in der Muffe eingeschlossen
⚠️ Einschränkungen der Muffenschweißverbindung
- Max. NPS 2″ bei Klasse 6000/9000 oder NPS 3 nur bei Klasse 3000
- Ringförmiger Spalt am Rohrende. – Gefahr von Spaltkorrosion in chloridhaltigen oder sauren Medien.
- Die maximale NPS für Muffenschweißformstücke nach ASME B16.11 oder Muffenschweißflansche der ASME B16.5 Klasse 6000/9000 beträgt (nach meinen Recherchen) NPS 2″. Bei Muffenschweißformstücken mit geflanschter Ausführung der Klasse 3000 beträgt die maximale NPS (nach meinen Recherchen) NPS 3″.
- So lässt sich der Schweißnaht-SIF von 2.1 am ungefasten Nahtübergang vermeiden
- Aus hygienischen Gründen nicht für Lebensmittel, Pharmazeutika oder Suspensionen geeignet
- So lässt sich das Risiko eines interkristallinen Porositätsfehlers verringern, der bei der Durchstrahlungsprüfung der Muffenschweißnaht als „Unfall mit Ansage“ erkannt werden könnte.
| Faktor | Muffenschweißverbindung | Stumpfschweißverbindung |
|---|---|---|
| 1. Rohrgröße | NPS ≤ 2″ (≤ 3″ ausschließlich bei Klasse 3000) | Alle NPS (ASME B16.9) |
| 2. Nahtvorbereitung | Nicht erforderlich – rechtwinkliger Schnitt | Fase und Steg erforderlich |
| 3. ZfP-Verfahren | VT + MPI oder PT; RT unpraktisch | RT / UT / VT – alle Verfahren anwendbar |
| 4. Spalt / Hygiene | Ringförmiger Spalt vorhanden – ungeeignet für Lebensmittel, Pharma oder Suspensionen | Vollständige Durchschweißung – glatte Bohrung, kein Spalt |
| 5. Installationskosten (NPS ≤ 2″) | ~40–50 % niedriger – kein Anfasen, kein WIG-Wurzellagenpass, MPI ~$120/joint gegenüber RT $800/joint | Kostenbasis; RT macht ~60 % der gesamten Schweißkosten pro Verbindung aus |
💡 Entscheidungshilfe: Muffenschweiß- oder Stumpfschweißverbindung
Warum Muffenschweißformstücke bei starken zyklischen Belastungen oder mechanischen Schwingungen nicht empfohlen werden: Das Risiko der Ermüdungsrissbildung am Übergang der Kehlnaht lässt sich durch die Wahl eines Stumpfschweißformstücks mit großem Durchmesser verringern.
Muffenschweißverbindungen verwenden, wenn: NPS 2″ UND der Einsatz keinen Lastwechseln und Schwingungen unterliegt UND kein Risiko von Spaltkorrosion besteht (Cl > 50 ppm, kein H2S) UND der Eigentümer/die Spezifikation keine RT vorschreibt
📋 Spezifikationsfall: LNG-Messskid mit 2.000 Verbindungen (Oman, 2025)
Stumpfschweißverbindungen verwenden, wenn: NPS > 2″ ODER eine RT/UT-Prüfung vertraglich vorgeschrieben ist ODER es sich um Rohrleitungen für Lebensmittel, Pharmazeutika oder Suspensionen handelt ODER starke Lastwechsel oder Schwingungen auftreten („severe cyclic conditions“ gemäß ASME B31.3)
Muffenschweißflansche oder Vorschweißflansche: Welche Ausführung ist die richtige?
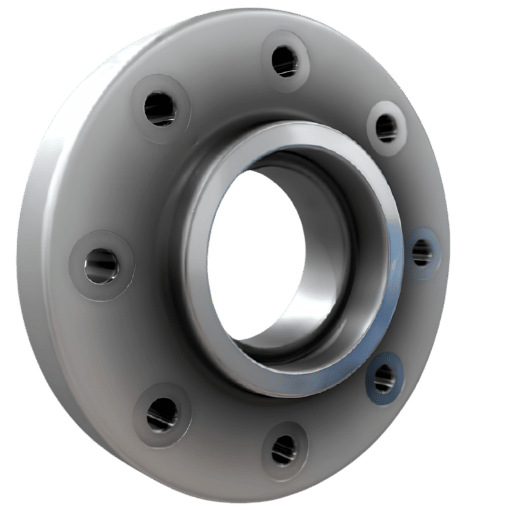 Details zu Spezifikationen für Muffenschweißformstücke, einschließlich Maßtabellen und Werkstoffoptionen, finden Sie auf der Produktseite von Baling Steel.
Muffenschweißflansche und Vorschweißflansche haben innerhalb derselben ASME B16.5-Klasse den gleichen Lochkreis, die gleichen Anschlussmaße und dieselben Druck-Temperatur-Zuordnungen. Sie unterscheiden sich in der Art der Verbindung mit dem Rohr. Das wirkt sich unmittelbar auf Prüfbarkeit, Ermüdungsverhalten und die nach der Rohrleitungsnorm zulässige maximale Rohrgröße aus.
| Parameter | Muffenschweißflansch | Vorschweißflansch |
|---|---|---|
| Anschweißnaht | 1 Kehlnaht, außen am Rohr | Stumpfnaht mit vollständiger Durchschweißung |
| Rohrvorbereitung | Keine (rechtwinkliger Schnitt) | Fase erforderlich |
| Max. NPS (gemäß ASME B31.1 Abs. 122.1.1(h)) | NPS 3″ (Klasse 600 und niedriger); NPS 2½” (Klasse 1500) | Unbegrenzt |
| Übliche Druckklassen | Klasse 150–1500; Klasse 2500 in der Praxis selten | Klasse 150–2500 |
| ZfP-Verfahren | VT / MPI / PT | RT / UT / VT / MPI |
| Spannungsübertragung auf das Rohr | Indirekt – über die Kehlnahtgeometrie | Direkt – in die Rohrwand integriert (höchste Festigkeit) |
| Beste Anwendung | NPS ≤ 2″, statischer Einsatz, Klasse ≤ 600 | Alle Größen und Druckbereiche; Einsatz mit Lastwechseln, giftigen Medien oder kritische Anwendungen |
Haben Muffenschweißflansche eine Wanddickenreihe?
Bei Muffenschweißflanschen gibt es keine „Flansch-Wanddickenreihe“, sondern nur die Wanddickenreihe der Bohrung, also den Durchmesser der spanend bearbeiteten Bohrung in der Muffennabe. Diese muss zum Außendurchmesser des anzuschließenden Rohrs passen. Die Bohrung eines Muffenschweißflansches der Klasse 300 für Schedule 80 hat einen etwas kleineren Innendurchmesser als die eines Flansches für Schedule 40, obwohl beide Flansche die Nennweite NPS 1 haben. Wird die Rohrwanddicke nicht auf die Wanddickenreihe der Bohrung abgestimmt, lässt sich das Rohr entweder nicht in die Muffe einsetzen oder sitzt darin locker wie bei einer „caveman fit“-Passung. Die Folge ist eine Kehlnaht mit unterschiedlich langen Schenkeln und möglicherweise eine einseitig nicht aufgeschmolzene Naht. Machen Sie die Angaben eindeutig: ‘1″ Class 300 SW Flange, bore Sch 80, ASME B16.5, ASTM A105N’ Informationen zur Auswahl der Dichtfläche (Raised Face, Flat Face, Ring Type Joint) sowie detaillierte Druck-Temperatur-Zuordnungen nach Werkstoffgruppe finden Sie im vollständigen Leitfaden zu Vorschweißflanschen und Flanschdruckklassen. Einen Vergleich aller Flanschtypen, einschließlich Vorschweiß- und Blindflanschen, bietet der Leitfaden zur Auswahl von Flanschtypen.Werkstoffgüten für Muffenschweißverbindungen: A105, A182 F316L und Legierungsauswahl
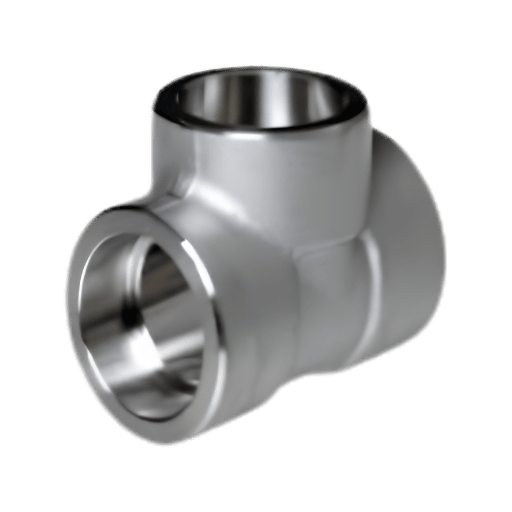 Socket-Schweißfittings und -Flansche werden geschmiedet. Ihre Legierungsspezifikationen richten sich daher nach ASTM-Schmiedenormen statt nach ASTM-Rohrnormen. Mindestens muss die WPS auf die unterschiedlichen Legierungsgüten von Fitting und Rohr abgestimmt sein. Bei einer Abweichung zwischen Fitting- und Rohrgüte, z. B. einem Fitting aus Kohlenstoffstahl der Güte 105 und einem Edelstahlrohr A312 TP316L, ist eine separate WPS-Qualifizierung mit Auswahl eines überbrückenden Zusatzwerkstoffs erforderlich.
| Güte | ASTM-Norm | Mindeststreckgrenze / Zugfestigkeit | Temperaturbereich | Hauptanwendung |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F bis 800°F (–29°C bis 427°C) | Öl, Gas, Wasser, Dampf ≤ 600 psi; passend zu Rohr A106 Gr. B |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | –320°F bis 800°F (–196°C bis 427°C) gemäß B31.3 | Chemikalien, Einsatz in chloridhaltiger Umgebung; der niedrige Kohlenstoffgehalt verhindert die Sensibilisierung beim Schweißen |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | Bis 1100°F (593°C) | Hochtemperaturdampf und Einsatz in Raffinerien (1¼Cr–½Mo-Legierung) |
| A182 F51 (Duplex) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | Bis 600°F (316°C) | Offshore-Einsatz in Sauergasumgebung; H₂S-haltige Umgebungen gemäß NACE MR0175 |
Prüfung, Tests und Instandhaltung von Socket-Schweißverbindungen
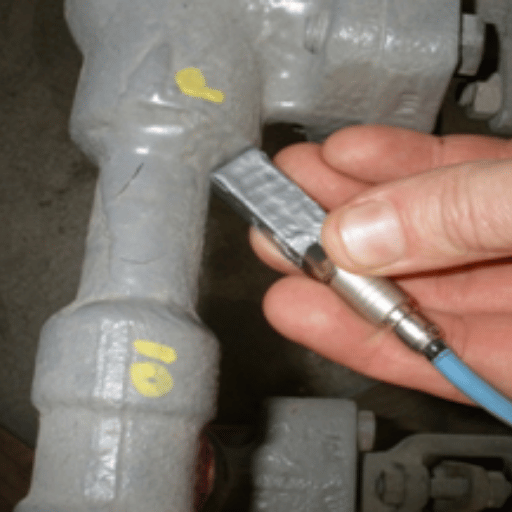 Das Socket-Schweißverfahren erzeugt eine Verbindungsgeometrie, die der zerstörungsfreien Prüfung natürliche Grenzen setzt. Wer weiß, welche ZfP-Verfahren geeignet sind und welche nicht, vermeidet kostspielige Konflikte mit Spezifikationen, etwa wenn eine Eigentümerspezifikation die Durchstrahlungsprüfung aller Schweißnähte verlangt, ohne die Geometrie von Socket-Schweißverbindungen zu berücksichtigen. Für die Prüfung der Schweißnahtintegrität nach dem Socket-Schweißen sind andere Verfahren erforderlich als bei voll durchgeschweißten Stumpfnähten. Auftragnehmer, denen dieser Unterschied nicht geläufig ist, fordern häufig übermäßig viele Durchstrahlungsprüfungen und verursachen dadurch Kosten, ohne die Nachweisfähigkeit zu verbessern. Die U.S. Nuclear Regulatory Commission hat Ermüdungsversagen von Socket-Schweißverbindungen in ASME Class 1-Rohrleitungen mit kleinem Durchmesser in Kernkraftwerken dokumentiert und darauf hingewiesen, dass die eingeschränkte Prüfbarkeit der Verbindung mit ZfP zur verzögerten Erkennung fortschreitender Ermüdungsschäden beiträgt.
Kann man eine Socket-Schweißverbindung röntgen?
Technisch ja – in der Praxis jedoch selten sinnvoll. Durchdringt der Strahl eine Socket-Schweißverbindung, passiert er zwei übereinanderliegende Materialschichten: die Rohrwand im Socket und die Fittingwand darum herum. Auf dem Film überlagern sich beide Bilder, sodass die Qualität der Schweißnahtwurzel nicht von der Hintergrunddichte unterschieden werden kann. Dies sind die geometrischen Grenzen der Durchstrahlungsprüfung von Socket-Schweißverbindungen gemäß den Projektanforderungen von ASME B31.3 und B31.1. Daher beschränken sich die meisten Spezifikationen für ASME-B31-Projekte standardmäßig auf die Sichtprüfung (VT) und MPI oder PT, wenn für Socket-Schweißverbindungen eine ZfP mit komplexerer Auswertung erforderlich ist. Ein besonderer Anwendungsfall für die Durchstrahlungsprüfung: Eine Prüfung vor dem Schweißen kann den Spalt von 1/16″ bestätigen, indem die feine Kontur vor dem massiven Rohrende sichtbar gemacht wird. Nach dem Schweißen lässt sich der Spalt wegen der vorhandenen Kehlnaht nicht mehr per Durchstrahlungsprüfung überprüfen. Die Norm schreibt keine Überprüfung nach dem Schweißen vor; die Qualitätsprüfung erfolgt beim Heften und Ausrichten, nicht an der fertigen Schweißnaht.| Verfahren | Was wird erkannt? | Eignung für Socket-Schweißverbindungen | Normenverweis |
|---|---|---|---|
| VT (Sichtprüfung) | Oberflächengeometrie, Schweißnahtgröße, Nahtprofil | ✔ Hauptverfahren | ASME B31.1 / B31.3 |
| MPI (Magnetpulverprüfung) | Oberflächennahe und oberflächenoffene Risse | ✔ Gut geeignet – nur für ferromagnetische Werkstoffe | ASME B31.3 para. 344.3 |
| PT (Eindringprüfung) | Oberflächenoffene Unregelmäßigkeiten | ✔ Gut geeignet – für alle Werkstoffe einschließlich SS | ASME Section V Article 6 |
| RT (Durchstrahlungsprüfung) | Innere Hohlräume, Porosität | ⚠️ Eingeschränkt – überlagerte Bilder aufgrund der überlappenden Geometrie | ASME Section V Article 2 |
📋 Prüfszenario: Fehler bei einlagigen Schweißnähten in einer Fertigungswerkstatt (Busan, 2025)
Nach der Druckprüfung in einer Fertigungswerkstatt in Busan stellte ein Qualitätsprüfer fest, dass 12 von 500 Socket-Schweißnähten an einem Edelstahl-Prozessverteiler (an einem 20″-Rohr) PT-Anzeigen an den Nahtübergängen aufwiesen. Ursache: Ein Schweißer versuchte, die Taktzeit durch einlagiges Schweißen zu verkürzen. Bei Rohr mit Wanddicke nach Schedule 80 wird beim einlagigen Schweißen die Wurzelposition in 6-Uhr-Lage nicht aufgeschmolzen, da die Schwerkraft das halbgeschmolzene Schweißbad nach unten und von der Wurzelöffnung weg zieht. Korrekturmaßnahme: Alle Schweißnähte mit einer Länge von mehr als 20″ wurden aus dem Verfahren gestrichen und zweilagige Verfahren festgelegt; für die ersten 50 Schweißnähte wurde MT vorgeschrieben. Von den 12 betroffenen Schweißnähten wurden alle vier geraden Rohrnähte und 3 Fallrohrnähte innerhalb von 3 Tagen neu gefertigt; der Verteiler wurde weitere 2 Tage nachgearbeitet.
Trends und Branchenausblick zum Muffenschweißen: 2025–2026
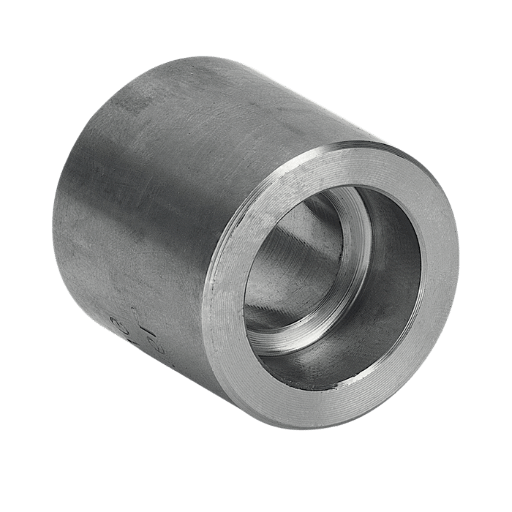 Drei Entwicklungen weisen auf die kurzfristigen Trends bei den Spezifikationen für Socket-Schweißverbindungen hin:
1. Eine neue Ausgabe von ASME B16.11 wird 2026 veröffentlicht. Im Vorwort von ASME B16.11 2021 heißt es, „die nächste Ausgabe dieser Norm ist für die Veröffentlichung im Jahr 2026 vorgesehen“. Ingenieure, die Spezifikationen für die Beschaffung von Schmiedeteilen mit langen Lieferzeiten für Projekte verwenden, deren Ausführung sich über 2026-2027 erstreckt, sollten in Bestellungen ausdrücklich „oder neueste Ausgabe“ angeben. Falls die Ausgabe von 2026 Maßänderungen oder aktualisierte Drucktabellen enthält, führen Bestellungen nach der Ausgabe von 2021 bei der Lieferung zu Spezifikationslücken.
Behalten Sie die ASME-B16.11-Seite im Blick, um in naher Zukunft angekündigte Ergänzungen oder Berichtigungen zu verfolgen.
2. Duplex-Edelstahl wird zunehmend günstiger und damit für Offshore-Anwendungen und den Einsatz in Sauergasumgebung attraktiver. Die besonderen Anforderungen von NACE MR0175 an den HS-Partialdruck, der über den sonstigen NACE-HS-Grenzwerten für austenitischen Edelstahl liegt, führen dazu, dass bei Offshore-Aufbauten (Chemikalieneinspritzsystemen) und Unterwasser-Steuerverteilern zunehmend Socket-Schweißfittings nach ASTM A182 F51 (UNS S31803) statt Werkstoffen nach der Standardspezifikation F316L eingesetzt werden.
Die Lieferzeit für geschmiedete Socket-Schweißfittings aus F51 von Tier-1-Anbietern beträgt auf dem Markt im Jahr 2025 etwa 10-16 Wochen, gegenüber etwa 4-8 Wochen für entsprechende Ausführungen aus Kohlenstoffstahl (A105) oder F316L. Wenn die F51-Werkstoffnummer im Systemtechnikpaket steht, sollte die Materialbeschaffung vor dem Einfrieren des P&ID beginnen.
3) Vergleichende Anwendungen nehmen weiter zu. Suchdaten für das 1. Halbjahr Q2-Q3 2025 zeigen, dass Suchanfragen nach „Socket weld vs. butt weld“ im Jahresvergleich um 24 % gestiegen sind – ein deutlicher Hinweis auf anspruchsvolle technische Prüfungen von Raffinerie-Modernisierungen und modularen Bauprojekten, bei denen die Installationskosten eine entscheidende Rolle spielen. Der weltweite Markt für Socket-Schweißfittings wird auf ca.
US$2.23bn bis 2026 geschätzt; die im Zusammenhang mit Investitionsprojekten in Asien-Pazifik und im Nahen Osten genannten „Indikatoren“ (IntelMarketResearch 2025 – indikative Marktschätzung; eine unabhängige Prüfung ist nicht klar).
Häufig gestellte Fragen
Was ist eine Socket-Schweißverbindung?
Antwort anzeigen
Was ist der Unterschied zwischen Socket-Schweißen und Stumpfschweißen?
Antwort anzeigen
Ist eine Socket-Schweißverbindung eine Kehlnaht?
Antwort anzeigen
Haben Socket-Schweißflansche eine Wanddickenreihe?
Antwort anzeigen
Wann sollten Sie keine Socket-Schweißfittings verwenden?
Antwort anzeigen
Warum Socket-Schweißfittings statt Gewindefittings verwenden?
Antwort anzeigen
Über diesen Leitfaden
Erstellt vom technischen Team von Baling Steel. Die Normenverweise basieren auf ASME B16.11-2021, ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)) und ASME B31.3 Process Piping. Angaben zu Versagensfällen aus der Praxis stammen aus technischen Unterlagen der U.S. NRC und technischen Fachforen. Abgleich mit den semantischen Benchmarks von NEURONwriter für das Keyword-Cluster „Socket Welding“. Baling Steel stellt Socket-Schweißfittings nach ASME B16.11 und Socket-Schweißflansche nach ASME B16.5 in den Werkstoffgüten ASTM A105N, A182 F316L, F11 und F51 her und liefert sie – Produktspezifikationen ansehen und Angebot anfordern.
Verwandte Artikel
- Leitfaden zu Vorschweißflanschen: Druckklassen, Abmessungen und Auswahl nach ASME B16.5
- Flanschtypen im Vergleich: Vorschweiß-, Aufsteck-, Blind-, Socket-Schweiß- und Überwurfflansche
- Schmiedeteile aus Kohlenstoffstahl nach ASTM A105: mechanische Eigenschaften und Spezifikationsleitfaden
- Schmiedeteile aus legiertem Stahl und Edelstahl nach ASTM A182: Auswahl der Werkstoffgüten von F11 bis F51
- Leitfaden zu Blindflanschen: Normen, Druckstufen und Werkstoffgüten nach ASME B16.5

