


📐 Datos técnicos rápidos: soldadura por encastre
| Norma | ASME B16.11-2021 (accesorios) | ASME B16.5 (bridas) |
| Intervalo de tamaños | NPS ⅛”–4″ (Class 3000); ⅛”–2″ (Class 6000 y 9000) |
| Clases de presión | 3000 / 6000 / 9000 lb (accesorios, B16.11); 150–1500 (bridas, B16.5/B31.1) |
| Retranqueo obligatorio | 1/16 in. (1,6 mm) según ASME B31.1 apdo. 127.3(e) / B31.3 apdo. 328.5.2 |
| Tipo de soldadura | Soldadura a filete; cateto mínimo = espesor nominal de pared del tubo (tn) |
| Materiales principales | ASTM A105N (acero al carbono) | ASTM A182 F316L (acero inoxidable) |
| Evitar en | Servicio cíclico o con vibraciones · alimentación o industria farmacéutica · medios sensibles a la corrosión en grietas (Cl⁻ > 50 ppm) · NPS > 2″ (práctica general) |
¿Qué es la soldadura por encastre? Tipos, aplicaciones y normas del sector
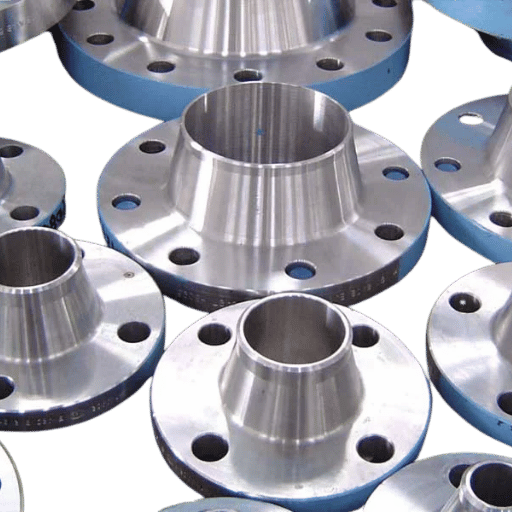 Una unión soldada por encastre se realiza en dos etapas: se mecaniza el extremo del tubo para que encaje en el alojamiento cilíndrico del accesorio y, una vez ajustado con la holgura adecuada, se aplica una soldadura a filete continua alrededor del tubo, en la cara del accesorio. La soldadura acabada con soplete no queda en el hombro del encastre, como ocurre con las uniones embridadas, sino que soporta la carga de la unión. El hombro solo hace de tope para el tubo.
ASME B16.11 contempla ocho tipos estándar de accesorios forjados para soldadura por encastre: manguitos (completos y medios), codos (de 90 y 45), tes, tes reductoras, cruces, tapones y uniones. Los sockolets, accesorios de derivación para sistemas de tuberías con ramal y colector que se usan en la producción y el refinado de petróleo y gas y en la generación de energía, están regulados por MSS SP-97. La fabricación por forja proporciona a estos componentes una estructura de grano más fina y una mayor resistencia a la tracción por unidad de espesor de pared que las alternativas de fundición: aquí encontrará una selección completa de accesorios de acero en codo y bridas ciegas forjados.
La soldadura por encastre se utiliza principalmente en cuatro sectores:
- Producción de petróleo y gas: colectores de instrumentación, líneas de inyección de productos químicos y sistemas de control hidráulico; normalmente NPS “-1”
- Generación de energía: agua de alimentación de calderas, condensado de vapor y líneas de fuelóleo en tramos de pequeño diámetro sujetos a B31.1
- Procesamiento químico: circuitos de alimentación y recirculación de reactores, colectores de alta presión y sistemas de muestreo
- Tratamiento de agua: colectores de contralavado de alta presión y unidades de dosificación de productos químicos
«Los accesorios metálicos para soldadura por encastre son habituales en sistemas de tuberías de alta presión de los sectores del procesamiento químico, la generación de energía, el petróleo y el gas y el tratamiento de agua, por muchas de las mismas razones que las bridas ciegas de acero y los accesorios de tubería en codo de acero. El método de soldadura por encastre tiene ventajas e inconvenientes:
– Greg Peddie, especialista técnico, Hayward Pipe & Supply (junio de 2025)
Nota de ingeniería: clase del accesorio y Schedule de la tubería, un error frecuente en las compras
Según ASME B16.11-2021, los accesorios Class 3000 están diseñados para tubería Schedule 80; los Class 6000, para Schedule 160; y los Class 9000, para Schedule XXH (doble extra pesado). El diámetro interior del alojamiento mecanizado para el encastre se adapta al diámetro exterior del tubo de ese Schedule. Si pide un accesorio Class 6000 con alojamiento para Schedule 80, no encajará: el diámetro interior del alojamiento será demasiado pequeño para la pared del tubo, impedirá que este asiente y provocará tensiones por rozamiento en la raíz de la soldadura debido al mal ajuste. En cada orden de compra, especifique claramente la clase del accesorio y el Schedule del alojamiento; por ejemplo: «1″ manguito SW Class 3000, alojamiento Sch 80, ASTM A105N, ASME B16.11-2021».
Cómo funciona la soldadura por encastre: la regla obligatoria del retranqueo de 1/16″
 Un detalle puede determinar si una unión soldada por encastre dura 20 años o se agrieta en 2 meses: dejar una holgura de dilatación de 1/16 in. (1,6 mm) entre el extremo del tubo y el hombro del encastre antes de que el soldador empiece a soldar. Si el extremo del tubo apoya contra el hombro y se suelda en esa posición, la dilatación térmica genera una tensión axial residual al enfriarse. Esa tensión residual puede iniciar una grieta por fatiga con cada ciclo térmico posterior; en tuberías sometidas a ciclos moderados, el fallo puede producirse en menos de 12 meses;
📋 Caso de campo: fallo por falta de holgura de $45.000 (Houston, 2024)
En una unidad de hidrocraqueo de tamaño medio en Houston, un equipo de mantenimiento detectó 14 soldaduras a filete agrietadas en manguitos para soldadura por encastre A105 Schedule 80 ” 8 meses después de su puesta en servicio. El análisis metalúrgico identificó una ZEG defectuosa: los soldadores habían introducido el tubo hasta el hombro del encastre antes del punteado y luego lo habían soldado sin retirarlo. Aunque el WPS exige una holgura de 1/16″, al parecer no se había establecido ningún punto de control para verificar el ajuste.
Resultado: parada de la unidad durante 3 días y $45.000 en reparaciones mediante corte y sustitución. Medida correctiva: añadir al plan de inspección y ensayo de campo de todas las soldaduras por encastre de la unidad un punto de control dimensional para medir y registrar la holgura antes de cualquier punto de soldadura.¿Cuál es el retranqueo adecuado para una soldadura por encastre?
ASME B31.1 apdo. 127.3(e) y ASME B31.3 apdo. 328.5.2 indican expresamente «aproximadamente 1/16 in. (1,6 mm)»: la palabra «aproximadamente» no está ahí por casualidad. La holgura es un requisito funcional de diseño que permite la dilatación axial térmica del extremo del tubo durante el ciclo térmico de soldadura; no debe confundirse con una tolerancia dimensional estricta de inspección. El procedimiento estándar de ajuste consta de cuatro pasos:- Apoye el extremo del tubo contra el hombro del encastre y marque la profundidad de inserción.
- Trace una línea de referencia en la cara del encastre sobre el diámetro exterior del tubo.
- Retire el tubo 1/16″- 1/8″ (1,6-3,2mm) desde la posición de tope. También puede emplearse 1/8″ en campo para compensar la contracción térmica de la soldadura al enfriarse durante el pase de raíz.
- Punte la soldadura en dos puntos opuestos (180) para mantener la holgura y, a continuación, deposite el pase de raíz.
Nota de ingeniería: ¿por qué el servicio cíclico cambia el perfil de riesgo?
ASME B31.1 apdo. 111.3.1 indica: «debería considerarse especialmente la posibilidad de restringir aún más el uso de uniones de tuberías soldadas por encastre cuando se prevean ciclos de temperatura o presión o vibraciones intensas, o cuando el servicio pueda acelerar la corrosión en grietas». La redacción es orientativa; aplicar un SIF de 2.1 a una soldadura a filete por encastre sin acabar significa que cada ciclo de carga multiplica por 2.1 la tensión real de flexión en el pie de la soldadura. En sistemas de tuberías cíclicos con más de unos cientos de ciclos al año, la combinación de un SIF alto y el uso del método de tensión nominal provoca grietas por fatiga antes de lo que podría esperar un diseñador que siga B31.3/B31.1 al pie de la letra. La solución sencilla: sustituya las uniones por encastre de los circuitos identificados por uniones a tope o encargue una soldadura a filete acabada y rectificada (SIF reducido a ~1.3).
Clases de presión ASME B16.11: explicación de 3000, 6000 y 9000
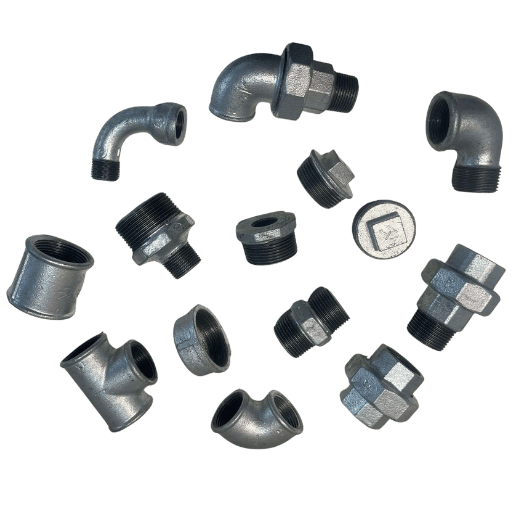 En ASME B16.5, las designaciones de clase de presión de las bridas aparecen como 150, 300, 600, etc. Estos símbolos no equivalen a presiones de trabajo en psi. Las clases de presión de los accesorios para soldar por enchufe según B16.11 se indican como 3000, 6000 o 9000. Estas clases de presión indican el diámetro del orificio del enchufe, ya que corresponden a las series de tubería disponibles, y no la presión que puede soportar el accesorio. La presión de trabajo admisible real depende de la serie de tubería y del material y el espesor de pared seleccionados, según los cálculos de la norma de tuberías aplicable, ya sea B31.3 o B31.1. También depende del símbolo de clase de presión B.
📐 Matriz de selección de las 3 clases de soldadura por encastre (ASME B16.11-2021)
Referencia: clase, Schedule de tubería requerido, intervalo NPS, correspondencia con el servicio
| Clase de presión | Schedule de tubería requerido | Intervalo NPS | Aplicación típica |
|---|---|---|---|
| Class 3000 | Schedule 80 | ⅛” – 3″ | Procesos de alta presión en general; vapor ≤ 600 psi; distribución de agua y gas |
| Class 6000 | Schedule 160 | ⅛” – 2″ | Inyección de productos químicos; hidrocarburos a alta temperatura; servicio de gas a alta presión |
| Class 9000 | Schedule XXH (doble extra pesado) | ⅛” – 2″ | Sistemas hidráulicos de presión ultraalta; colectores de control en cabezal de pozo |
Fuente: ASME B16.11-2021, según ASME.org. Confirmado por EngineeringToolbox y los datos técnicos de Bonney Forge.
Soldadura por encastre frente a soldadura a tope: matriz de decisión técnica de 5 factores
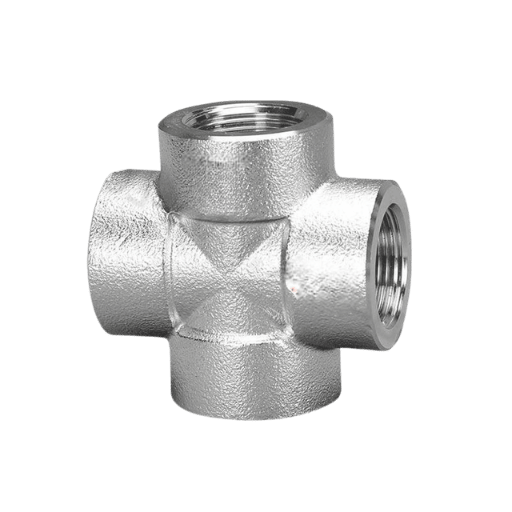 Elegir un accesorio para soldadura a tope en lugar de uno para soldadura por encastre es una decisión de especificación con consecuencias demostradas sobre los costes y la seguridad. Si la oferta resulta demasiado cara, se puede acabar especificando la opción más barata —en este caso, un factor importante del coste de los componentes— por preferencias personales, en detrimento de la vida útil y la rentabilidad de la instalación. Si se busca el precio más bajo, la nueva instalación puede generar sin querer un riesgo de fallo irreversible en condiciones de servicio severas. Los cinco factores siguientes reúnen los escenarios en los que ingenieros con experiencia han mostrado un patrón constante al elegir incorrectamente entre soldadura por encastre y a tope. Estos patrones están documentados exhaustivamente en los hilos de los foros de ingeniería Eng-Tips y respaldados por datos de costes de casos de proyectos; cada factor puede contrastarse con la experiencia real de los profesionales.
✔ Ventajas de la soldadura por encastre
- No requiere biselar el extremo del tubo: se corta a escuadra y se inserta
- ~40-50 % menos de coste instalado que un accesorio para soldadura a tope en servicio estático con cloruros NPS 2″ (mano de obra: sin biselado, sin pase de raíz TIG ni RT por unión)
- Unión a filete resistente y estanca hasta Class 9000
- Diseño con cuerpo forjado (integral): ocupa menos espacio que las alternativas embridadas en colectores de instrumentación compactos
- Sin turbulencias por desajuste detectables con boroscopio: el extremo del tubo queda completamente dentro del encastre una vez montado
⚠️ Limitaciones de la soldadura por encastre
- NPS máximo 2″ para Class 6000/9000 o NPS 3 solo para Class 3000
- Grieta anular en el extremo del tubo. Riesgo de corrosión en grietas en medios clorurados o ácidos.
- Según mi investigación, el NPS máximo de un accesorio para soldadura por encastre conforme a ASME B16.11 o de una brida ASME B16.5 Class 6000/9000 es NPS 2″. En bridas Class 3000, el NPS máximo del accesorio para soldadura por encastre es NPS 3″, según mi investigación.
- Cómo evitar un SIF de soldadura de 2.1 en el pie sin biselar
- No apta para servicios alimentarios, farmacéuticos ni de lodos (higiene)
- Cómo reducir la probabilidad de que la inspección radiográfica de la unión soldada por encastre detecte un defecto de porosidad intergranular, «un accidente a punto de ocurrir».
| Factor | Soldadura por encastre | Soldadura a tope |
|---|---|---|
| 1. Tamaño de tubería | NPS ≤ 2″ (≤ 3″ solo para Class 3000) | Todos los NPS (ASME B16.9) |
| 2. Preparación del extremo | No requiere: corte a escuadra | Requiere bisel y talón de raíz |
| 3. Método de END | VT + MPI o PT; RT poco práctica | RT / UT / VT: todos los métodos son aplicables |
| 4. Grietas / higiene | Hay una grieta anular: no apta para servicios alimentarios, farmacéuticos ni de lodos | Penetración completa: diámetro interior liso, sin grietas |
| 5. Coste instalado (NPS ≤ 2″) | ~40–50 % menos: sin biselado ni pase de raíz TIG; MPI ~$120/unión frente a RT $800/unión | Coste de referencia; RT representa ~60 % del coste total de soldadura por unión |
💡 Criterios de decisión: soldadura por encastre o a tope
Por qué no se recomiendan los accesorios para soldadura por encastre con cargas cíclicas intensas o vibraciones mecánicas: elegir un accesorio de gran diámetro para soldadura a tope puede reducir el riesgo de iniciación de grietas por fatiga en el pie de la soldadura a filete.
Use soldadura por encastre cuando: NPS 2″ Y el servicio no sea cíclico ni presente vibraciones Y no exista riesgo de corrosión en grietas (Cl > 50 ppm, sin H2S) Y el cliente o la especificación no exijan RT
📋 Caso de especificación: módulo de medición de GNL con 2.000 conexiones (Omán, 2025)
Use soldadura a tope cuando: NPS > 2″ O se exija contractualmente inspección RT/UT O se trate de tuberías para alimentación, productos farmacéuticos o lodos O haya cargas cíclicas intensas o vibraciones («condiciones cíclicas intensas» según la definición de ASME B31.3)
Bridas para soldadura por encastre frente a bridas de cuello para soldar: ¿cuál especificar?
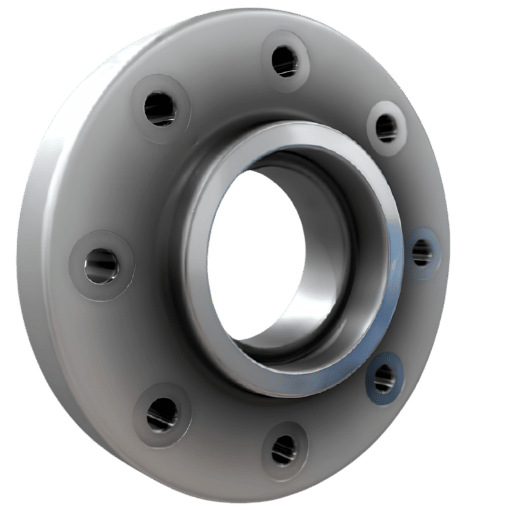 Para obtener más información sobre las especificaciones de los accesorios para soldadura por encastre, incluidas las tablas dimensionales y las opciones de materiales, consulte la página de producto de Baling Steel.
Las bridas para soldadura por encastre y las bridas de cuello para soldar tienen el mismo círculo de pernos, las mismas dimensiones de cara y las mismas presiones nominales de presión y temperatura en cada clase ASME B16.5. Se diferencian en la forma de unión al tubo, lo que afecta directamente a la capacidad de inspección, el comportamiento frente a la fatiga y el tamaño máximo de tubería permitido por el código.
| Parámetro | Brida para soldadura por encastre | Brida de cuello para soldar |
|---|---|---|
| Soldadura de unión | 1 soldadura a filete, exterior del tubo | Soldadura a tope de penetración completa |
| Preparación del tubo | Ninguna (corte a escuadra) | Requiere bisel |
| NPS máximo (según ASME B31.1 apdo. 122.1.1(h)) | NPS 3″ (Class 600 e inferiores); NPS 2½” (Class 1500) | Sin límite |
| Clases de presión habituales | Class 150–1500; Class 2500 poco habitual en la práctica | Class 150–2500 |
| Métodos de END | VT / MPI / PT | RT / UT / VT / MPI |
| Transmisión de tensiones al tubo | Indirecta: mediante la geometría de la soldadura a filete | Directa: integrada en la pared del tubo (mayor resistencia) |
| Aplicación más adecuada | NPS ≤ 2″, servicio estático, Class ≤ 600 | Todos los tamaños y presiones; servicio cíclico, tóxico o crítico |
¿Las bridas para soldadura por encastre tienen un Schedule?
En las bridas para soldadura por encastre no hay un «Schedule de brida», sino un Schedule del alojamiento: el diámetro interior mecanizado en el cubo para el encastre. Este debe corresponderse con el diámetro exterior del tubo que se va a unir. El diámetro interior de una brida SW Class 300 mecanizada para Schedule 80 es ligeramente menor que el de una mecanizada para Schedule 40, aunque ambas bridas sean nominalmente NPS 1. Si no se corresponde el espesor de pared del tubo con el Schedule del alojamiento, el tubo no entrará en el encastre o quedará suelto, con un «ajuste de cavernícola». El resultado puede ser una soldadura a filete con catetos desiguales y quizá un cordón sin fusionar en un lado de la unión. Sea preciso: «1″ brida SW Class 300, alojamiento Sch 80, ASME B16.5, ASTM A105N». Para elegir el tipo de cara (cara elevada, cara plana o junta de anillo) y consultar las presiones nominales detalladas de presión y temperatura por grupo de materiales, vea la guía completa sobre bridas de cuello para soldar y clases de presión de las bridas. Para comparar todos los tipos de bridas, incluidas las deslizantes y ciegas, consulte la guía de selección de tipos de bridas.Calidades de materiales para soldadura por encastre: selección de A105, A182 F316L y aleaciones
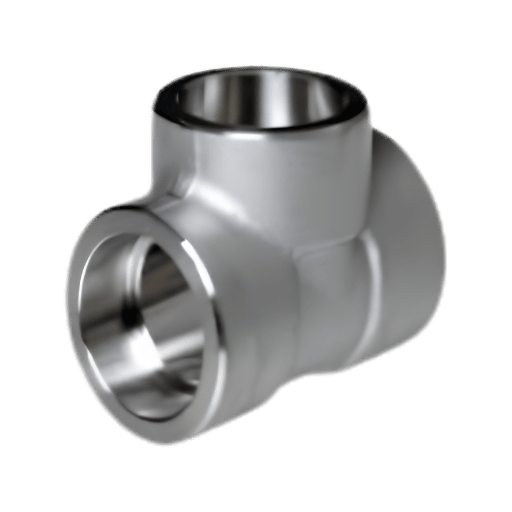 Los accesorios para tubería y las bridas para soldadura por enchufe son piezas forjadas; sus especificaciones de aleación se rigen por las normas ASTM para forja, no por las normas ASTM para tuberías. Como mínimo, el WPS debe ser coherente con las diferencias entre los grados de aleación del accesorio y de la tubería. Cuando no coinciden el grado de aleación del accesorio y el de la tubería —por ejemplo, un accesorio de acero al carbono 105 y una tubería de acero inoxidable A312 TP316L—, se requiere una cualificación específica del WPS y seleccionar una aleación de aporte que sirva de transición.
| Grado | Norma ASTM | Límite elástico mínimo / resistencia a la tracción | Intervalo de temperatura | Uso principal |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F a 800°F (–29°C a 427°C) | Petróleo, gas, agua y vapor ≤ 600 psi; compatible con tubería A106 Gr. B |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | –320°F a 800°F (–196°C a 427°C), según B31.3 | Industria química y servicio con cloruros; el bajo contenido en carbono evita la sensibilización durante la soldadura |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | Hasta 1100°F (593°C) | Vapor a alta temperatura y servicio en refinerías (aleación 1¼Cr–½Mo) |
| A182 F51 (dúplex) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | Hasta 600°F (316°C) | Servicio en medio con H₂S en instalaciones marinas; entornos con H₂S según NACE MR0175 |
Inspección, ensayos y mantenimiento de soldaduras por enchufe
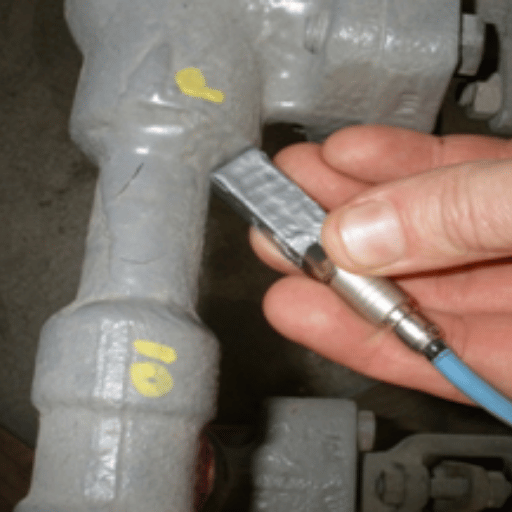 El proceso de soldadura por enchufe produce una geometría de unión que impone limitaciones naturales a los ensayos no destructivos. Entender qué métodos END son eficaces —y cuáles no— permite evitar costosos conflictos de especificaciones, como exigir radiografías en todas las soldaduras sin tener en cuenta la geometría de las uniones por enchufe. Para verificar la integridad de una soldadura por enchufe se necesitan herramientas distintas de las empleadas en soldaduras a tope de penetración completa. Los contratistas que desconocen esta diferencia suelen exigir radiografías (RT) en exceso, lo que aumenta los costes sin mejorar la capacidad de detección. La Comisión Reguladora Nuclear de Estados Unidos ha documentado fallos por fatiga en soldaduras por enchufe de tuberías nucleares de pequeño diámetro de Clase 1 ASME y ha señalado que la limitada capacidad de inspección END de la unión contribuye a retrasar la detección de la acumulación de daños por fatiga.
¿Se puede radiografiar una soldadura por enchufe?
Técnicamente, sí, pero rara vez resulta útil. Al atravesar una unión soldada por enchufe, el haz pasa por dos capas de material superpuestas: la pared de la tubería dentro del enchufe y la pared del accesorio que la rodea. En la película aparecen ambas imágenes superpuestas, lo que impide distinguir la calidad de la raíz de la soldadura de la densidad de fondo. Estas son las limitaciones geométricas de la radiografía (RT) en uniones por enchufe, conforme a los requisitos de los proyectos ASMEB31.3 B31.1. Por eso, en la mayoría de las especificaciones de proyectos ASME B31, los END de soldaduras por enchufe que requieren una interpretación más compleja se limitan a la inspección visual (VT) y a las partículas magnéticas (MPI) o los líquidos penetrantes (PT). Una aplicación concreta de la radiografía: antes de soldar, puede comprobarse la separación de 1/16″ al detectar su delicada silueta frente al extremo macizo de la tubería. Una vez aplicado el cordón, ya no es posible comprobar radiográficamente la separación. El código no establece un requisito de verificación posterior a la soldadura: el control de calidad se realiza durante el ajuste previo, no sobre la soldadura terminada.| Método | Qué detecta | Idoneidad para soldadura por enchufe | Referencia del código |
|---|---|---|---|
| VT (inspección visual) | Geometría de la superficie, tamaño y perfil de la soldadura | ✔ Método principal | ASME B31.1 / B31.3 |
| MPI (partículas magnéticas) | Grietas superficiales y subsuperficiales | ✔ Adecuado — solo para materiales ferromagnéticos | ASME B31.3 apartado 344.3 |
| PT (líquidos penetrantes) | Discontinuidades abiertas a la superficie | ✔ Adecuado — para todos los materiales, incluido el acero inoxidable | ASME Section V Article 6 |
| RT (radiografía) | Huecos subsuperficiales y porosidad | ⚠️ Limitado — las imágenes se superponen debido a la geometría de la unión | ASME Section V Article 2 |
📋 Caso de inspección: fallos en soldaduras de una sola pasada en un taller de fabricación (Busan, 2025)
Tras la prueba hidrostática en un taller de fabricación de Busan, un inspector de control de calidad detectó indicaciones de PT en los pies de soldadura de 12 de 500 uniones por enchufe de un colector de proceso de acero inoxidable (en tubería de 20″). Causa raíz: un soldador intentó reducir el tiempo de ciclo utilizando una técnica de una sola pasada. La soldadura de una sola pasada en tuberías con espesor de pared Schedule 80 no logra la fusión en la posición de las 6 en punto de la raíz, ya que la gravedad desplaza hacia abajo y aleja de la abertura de la raíz el baño de soldadura a medio fundir. Medida correctiva: se eliminaron del procedimiento todas las soldaduras de más de 20″ de longitud y se establecieron procedimientos de dos pasadas, con MT obligatorio en las primeras 50 soldaduras. De las 12 soldaduras afectadas, las cuatro soldaduras rectas de tubería y 3 soldaduras de bajante se volvieron a fabricar en 3 días; el colector requirió otros 2 días de retrabajo.
Tendencias y perspectivas del sector de la soldadura por enchufe: 2025–2026
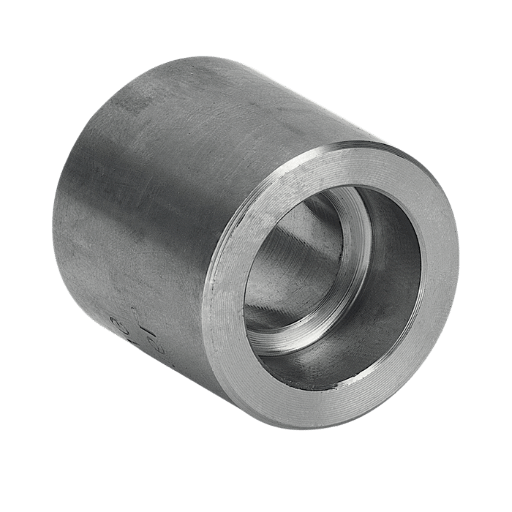 Tres datos apuntan a las perspectivas a corto plazo de las especificaciones para soldadura por enchufe:
1. En 2026 se publicará una nueva edición de ASME B16.11. El prólogo de ASME B16.11 2021 indica que «la próxima edición de esta norma está prevista para 2026». Los ingenieros que utilicen especificaciones para comprar forjas con plazos de entrega largos para proyectos que se ejecutarán durante 2026-2027 deberían indicar expresamente «o última edición» en las órdenes de compra. Si la edición de 2026 introduce cambios dimensionales o actualiza las tablas de presión nominal, las órdenes de compra basadas en la edición de 2021 generarán discrepancias en las especificaciones cuando se reciban los productos.
Consulte periódicamente la página de ASME B16.11 para estar al tanto de los próximos suplementos o correcciones.
2. El acero inoxidable dúplex está bajando de precio, lo que lo hace más atractivo para aplicaciones marinas y de servicio en medio con H₂S. La presión parcial especial de HS de NACE MR0175, superior a otros límites de HS de NACE para el acero inoxidable austenítico, está impulsando el cambio de las especificaciones de las instalaciones sobre cubierta en alta mar (sistemas de inyección de productos químicos) y los colectores de control submarinos a accesorios de soldadura por enchufe ASTM A182 F51 (UNS S31803), en lugar de materiales con la especificación F316L estándar.
En el mercado de 2025, el plazo de entrega de los accesorios F51 forjados para soldadura por enchufe de proveedores de Nivel 1 es de aproximadamente 10-16 semanas, frente a unas 4-8 semanas para equivalentes de acero al carbono (A105) o F316L. Si el número de material F51 figura en el paquete de ingeniería del sistema, empiece a adquirir los materiales antes de cerrar el P&ID.
3) El interés por las comparativas sigue creciendo. Los datos de búsquedas del primer semestre de 2025 (Q2-Q3) muestran que las consultas «soldadura por enchufe frente a soldadura a tope» aumentaron un 24 % interanual, en consonancia con los rigurosos análisis de ingeniería de proyectos de modernización de refinerías y construcción modular, en los que el coste de instalación es un aspecto crítico. Se prevé que el mercado mundial de accesorios para soldadura por enchufe alcance aproximadamente
US$2.23bn en 2026; los proyectos de inversión en Asia-Pacífico y Oriente Medio se mencionan como «indicadores» (estimación indicativa del mercado de IntelMarketResearch 2025; no queda claro si se ha sometido a una auditoría independiente).
Preguntas frecuentes
¿Qué es una soldadura por enchufe?
Ver respuesta
¿Qué diferencia hay entre la soldadura por enchufe y la soldadura a tope?
Ver respuesta
¿Una soldadura por enchufe es una soldadura en ángulo?
Ver respuesta
¿Las bridas para soldadura por enchufe tienen un Schedule?
Ver respuesta
¿Cuándo NO se deben utilizar accesorios para soldadura por enchufe?
Ver respuesta
¿Por qué utilizar accesorios para soldadura por enchufe en lugar de accesorios roscados?
Ver respuesta
Acerca de esta guía
Elaborada por el equipo técnico de Baling Steel. Las referencias a normas proceden de ASME B16.11-2021, ASME B31.1-2022 (apartados 127.3(e), 111.3.1 y 122.1.1(h)) y ASME B31.3 Process Piping. Los datos de fallos recopilados por profesionales proceden de documentación técnica de la NRC de Estados Unidos y de foros de profesionales de ingeniería. Revisada con los parámetros semánticos de NEURONwriter para el grupo de palabras clave «soldadura por enchufe». Baling Steel fabrica y suministra accesorios para soldadura por enchufe ASME B16.11 y bridas para soldadura por enchufe ASME B16.5 en grados ASTM A105N, A182 F316L, F11 y F51: consulte las especificaciones de los productos y solicite un presupuesto.
Artículos relacionados
- Guía de bridas de cuello para soldar: clases de presión, dimensiones y selección según ASME B16.5
- Tipos de bridas: comparación de bridas de cuello para soldar, deslizantes, ciegas, para soldadura por enchufe y de solape
- Forjas de acero al carbono ASTM A105: propiedades mecánicas y guía de especificaciones
- Forjas de acero aleado e inoxidable ASTM A182: selección de grados de F11 a F51
- Guía de bridas ciegas: normas, clases de presión y grados de material según ASME B16.5

