


📐 Краткие характеристики: раструбная сварка
| Стандарт | ASME B16.11-2021 (фитинги) | ASME B16.5 (фланцы) |
| Диапазон размеров | NPS ⅛”–4″ (Class 3000); ⅛”–2″ (Class 6000 и 9000) |
| Классы давления | 3000 / 6000 / 9000 lb (фитинги, B16.11); 150–1500 (фланцы, B16.5/B31.1) |
| Обязательный зазор | 1/16 in. (1,6 mm) согласно ASME B31.1 para. 127.3(e) / B31.3 para. 328.5.2 |
| Тип сварного шва | Угловой шов; минимальный катет = номинальная толщина стенки трубы (tn) |
| Основные материалы | ASTM A105N (углеродистая сталь) | ASTM A182 F316L (нержавеющая сталь) |
| Не рекомендуется для | Циклических нагрузок/вибрации · пищевой и фармацевтической отраслей · сред, чувствительных к щелевой коррозии (Cl⁻ > 50 ppm) · NPS > 2″ (обычная практика) |
Что такое раструбная сварка: виды, применение и отраслевые стандарты
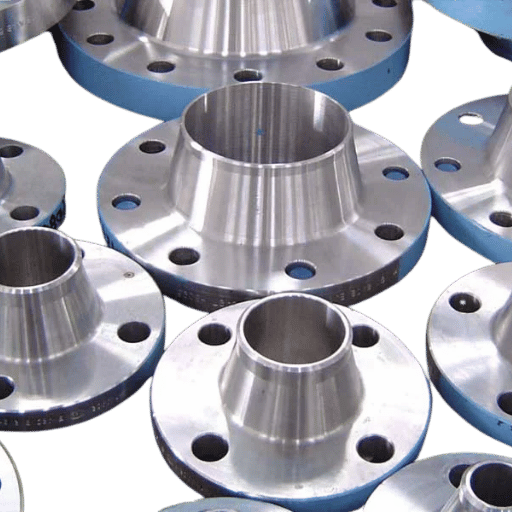 Соединение раструбной сваркой выполняют в два этапа: конец трубы обрабатывают так, чтобы он входил с небольшим зазором в цилиндрическое отверстие раструба фитинга, затем, после установки с нужным зазором, по окружности трубы у торца фитинга накладывают непрерывный угловой шов. В отличие от фланцевого соединения, сварной шов не располагается в уступе раструба, а воспринимает нагрузку соединения. Уступ служит только упором для трубы.
В ASME B16.11 предусмотрено восемь стандартных типов кованых фитингов под раструбную сварку: муфты (полнопроходные и половинные), отводы (90 45), тройники, переходные тройники, крестовины, заглушки и разъемные соединения. Sockolets — ответвительные фитинги для трубопроводных систем с ответвлениями, используемых при добыче и переработке нефти и газа, а также в энергетике, — регламентируются стандартом MSS SP-97. Кованое исполнение обеспечивает более мелкозернистую структуру и более высокий предел прочности при растяжении на единицу толщины стенки по сравнению с литыми аналогами. Здесь представлен полный ассортимент кованых стальных отводов и глухих фланцев.
Раструбная сварка применяется в четырех основных отраслях:
- Добыча нефти и газа: коллекторы контрольно-измерительных приборов, линии подачи химических реагентов, гидравлические системы управления — обычно NPS “-1”
- Энергетика: линии питательной воды котлов, конденсата пара и топочного мазута малого диаметра, на которые распространяется B31.1
- Химическое производство: линии подачи реагентов в реакторы и рециркуляции, коллекторы высокого давления, системы отбора проб
- Водоподготовка: коллекторы высокого давления для обратной промывки, установки дозирования химических реагентов
«Металлические раструбные фитинги популярны в трубопроводных системах высокого давления в химическом производстве, энергетике, нефтегазовой отрасли и водоподготовке по многим тем же причинам, что и стальные глухие фланцы и стальные отводы. У раструбной сварки есть свои преимущества и недостатки:
– Greg Peddie, технический специалист, Hayward Pipe & Supply (июнь 2025)
Инженерная заметка: класс фитинга и номер Schedule трубы — частая причина ошибок при закупке
Согласно ASME B16.11-2021, фитинги Class 3000 рассчитаны на трубы Schedule 80, Class 6000 — Schedule 160, Class 9000 — Schedule XXH (Double extra heavy). Внутренний диаметр отверстия раструба обрабатывают под наружный диаметр трубы соответствующего Schedule. Если заказать фитинг Class 6000 с отверстием под Schedule 80, размеры не совпадут: отверстие будет слишком узким для стенки трубы, труба не войдет до нужного положения, а плохая сборка приведет к концентрации напряжений у корня шва. В каждом заказе четко указывайте класс фитинга и номер Schedule отверстия, например: «1″ муфта SW Class 3000, отверстие Sch 80, ASTM A105N, ASME B16.11-2021».
Как выполняется раструбная сварка: обязательный зазор 1/16″
 Один важный этап определяет, прослужит ли соединение раструбной сваркой 20 лет или треснет через 2 месяца: перед началом сварки между концом трубы и уступом раструба нужно оставить компенсационный зазор 1/16 in. (1,6 mm). Если конец трубы упирается в уступ и его приваривают, при охлаждении после сварки из-за теплового расширения возникает осевое остаточное напряжение. При каждом последующем термическом цикле это напряжение способствует зарождению усталостной трещины; в трубопроводах с умеренно частыми циклами разрушение может произойти менее чем за 12 месяцев;
📋 Ситуация на объекте: отказ из-за отсутствия зазора стоимостью $45 000 (Хьюстон, 2024)
На установке гидрокрекинга среднего размера в Хьюстоне ремонтная бригада обнаружила 14 треснувших угловых швов на муфтах раструбного типа A105 Schedule 80 через 8 месяцев после ввода в эксплуатацию. Металлографический анализ выявил причину: сварщики упирали трубу в уступ раструба перед прихваткой, а затем выполняли сварку, не отодвигая трубу. Хотя WPS предписывала зазор 1/16″, контрольная точка для проверки сборки, по-видимому, не была установлена.
Результат: остановка установки на 3 дня и ремонт с вырезкой и заменой участков стоимостью $45 000. Мера предотвращения: в план контроля и испытаний для всех раструбных швов на установке добавили размерную контрольную точку — зазор измеряют и записывают до выполнения прихваток.Какой зазор нужен для раструбной сварки?
В ASME B31.1 para. 127.3(e) и ASME B31.3 para. 328.5.2 прямо указан зазор «approximately 1/16 in. (1,6 mm)» — слово approximately выбрано не случайно. Зазор необходим для компенсации осевого теплового расширения конца трубы во время термического цикла сварки; его не следует принимать за жесткий допуск при размерном контроле. Стандартная процедура сборки включает четыре этапа:- Уприте конец трубы в уступ раструба и отметьте глубину ввода.
- Нанесите контрольную отметку на наружную поверхность трубы у торца раструба.
- Отведите трубу на 1/16″- 1/8″ (1,6-3,2mm) от упора. В полевых условиях можно использовать и 1/8″, чтобы компенсировать усадку шва при охлаждении во время сварки корневого прохода.
- Выполните прихватки в двух противоположных точках (180), чтобы зафиксировать зазор, затем наложите корневой проход.
Инженерная заметка: почему циклический режим меняет уровень риска?
В ASME B31.1 para. 111.3.1 указано: «следует уделить особое внимание дополнительному ограничению применения раструбных сварных соединений трубопроводов, если ожидаются циклические изменения температуры или давления либо сильная вибрация, а также если условия эксплуатации могут ускорить щелевую коррозию». Это рекомендательное положение. При коэффициенте интенсивности напряжений (SIF) 2.1 для необработанного углового шва каждый цикл нагрузки увеличивает фактическое напряжение изгиба у носка шва в 2.1 раза. В трубопроводных системах с несколькими сотнями циклов в год сочетание высокого SIF и расчета по номинальным напряжениям приводит к более быстрому усталостному растрескиванию, чем может ожидать проектировщик, следующий требованиям 31.3/31.1. Простое решение: заменить раструбные соединения на стыковые в выявленных циклических контурах или заказать обработанный/шлифованный угловой шов (SIF снижается примерно до 1.3).
Классы давления ASME B16.11: объяснение Class 3000, 6000 и 9000
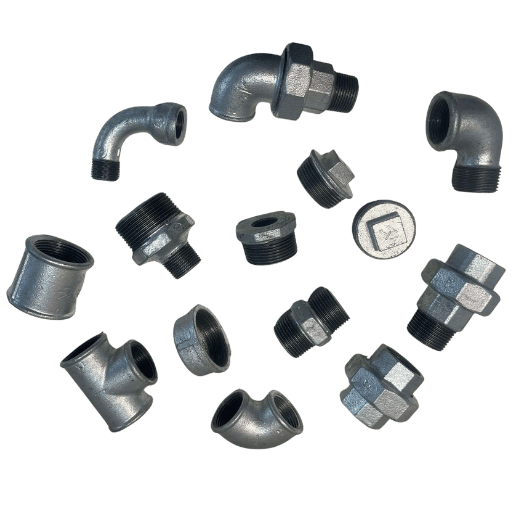 Обозначения классов давления фланцев в ASME B16.5 — 150, 300, 600 и т. д. — не соответствуют рабочему давлению в psi. Классы давления раструбных фитингов по B16.11 обозначаются как 3000, 6000 или 9000. Эти обозначения указывают на диаметр отверстия раструба, который соответствует доступным номерам Schedule труб, а не на давление, которое может выдержать фитинг. Фактическое допустимое рабочее давление рассчитывается по применимому стандарту на трубопроводы — B31.3 или B31.1 — и зависит от выбранного номера Schedule трубы, материала и толщины стенки, а также обозначения класса давления B.
📐 Матрица выбора раструбных соединений по 3 классам (ASME B16.11-2021)
Справка: требуемый класс, номер Schedule трубы, диапазон NPS, соответствие условиям эксплуатации
| Класс давления | Требуемый номер Schedule трубы | Диапазон NPS | Типичное применение |
|---|---|---|---|
| Class 3000 | Schedule 80 | ⅛” – 3″ | Общие процессы высокого давления; пар ≤ 600 psi; распределение воды и газа |
| Class 6000 | Schedule 160 | ⅛” – 2″ | Подача химических реагентов; высокотемпературные углеводороды; газ под высоким давлением |
| Class 9000 | Schedule XXH (двойная особо тяжелая серия) | ⅛” – 2″ | Гидравлические системы сверхвысокого давления; коллекторы управления устьем скважины |
Источник: ASME B16.11-2021 на ASME.org. Данные подтверждены материалами EngineeringToolbox и Bonney Forge.
Раструбная или стыковая сварка: матрица выбора по 5 техническим факторам
 Выбор фитинга под стыковую сварку вместо раструбного фитинга лежит в основе решения по спецификации, которое напрямую влияет на стоимость и безопасность. Если на этапе подготовки предложения расходы завышены, из-за предпочтений в пользу того или иного проекта может быть выбрано более дешевое решение, хотя крупные компоненты существенно влияют на стоимость. Это сокращает срок эксплуатации объекта и снижает прибыль. Если же расходы чрезмерно урезаны, при новом монтаже можно незаметно создать риск отказа, который невозможно устранить, в условиях тяжелой эксплуатации. Пять факторов ниже охватывают типичные ситуации, когда опытные инженеры систематически ошибаются при выборе раструбной сварки. Эти случаи подробно задокументированы в обсуждениях на инженерном форуме Eng-Tips и подтверждаются данными о затратах из проектных примеров. Каждый фактор можно сопоставить с реальным опытом специалистов.
✔ Преимущества раструбной сварки
- Не нужно снимать фаску с конца трубы — трубу отрезают под прямым углом и вставляют в раструб
- Примерно на 40-50 % ниже стоимость монтажа по сравнению с фитингом под стыковую сварку для статического режима NPS 2″ в среде с хлоридами (трудозатраты: без фаски, корневого прохода TIG и RT для каждого соединения)
- Прочный герметичный угловой шов вплоть до Class 9000
- Цельнокованая конструкция — занимает меньше места, чем фланцевые аналоги, в тесных узлах контрольно-измерительных приборов
- Нет турбулентности из-за несовпадения отверстий при эндоскопическом контроле — после сборки на болтах конец трубы полностью закрыт раструбом
⚠️ Ограничения раструбной сварки
- Максимум NPS 2″ для Class 6000/9000 или NPS 3 только для Class 3000
- Кольцевая щель у конца трубы создает риск щелевой коррозии в хлоридных или кислых средах.
- Максимальный размер NPS для раструбного фитинга по ASME B16.11 или фланца ASME B16.5 Class 6000/9000 составляет, согласно моему исследованию, NPS 2″. Максимальный размер NPS для фланца под раструбную сварку Class 3000 составляет, согласно моему исследованию, NPS 3″.
- Как избежать SIF 2.1 у необработанного носка сварного шва
- Не подходит для пищевых, фармацевтических сред и пульп (требования к гигиене)
- Как снизить вероятность того, что радиографический контроль сварного раструба выявит межкристаллитную пористость — дефект, который может привести к аварии.
| Фактор | Раструбная сварка | Стыковая сварка |
|---|---|---|
| 1. Размер трубы | NPS ≤ 2″ (≤ 3″ только для Class 3000) | Все размеры NPS (ASME B16.9) |
| 2. Подготовка концов | Не требуется — прямой рез | Требуется фаска и притупление кромки |
| 3. Метод неразрушающего контроля | VT + MPI или PT; RT непрактичен | RT / UT / VT — применимы все методы |
| 4. Щели / гигиена | Есть кольцевая щель — не подходит для пищевых, фармацевтических сред и пульп | Полное проплавление — гладкое отверстие без щелей |
| 5. Стоимость монтажа (NPS ≤ 2″) | На ~40–50 % ниже — не нужны фаска и корневой проход TIG; MPI ~$120/соединение против RT $800/соединение | Базовая стоимость; RT составляет ~60 % общей стоимости сварки одного соединения |
💡 Критерии выбора: раструбная или стыковая сварка
Почему раструбные фитинги не рекомендуются при сильных циклических нагрузках или механической вибрации: риск зарождения усталостной трещины у носка углового шва можно снизить, выбрав фитинг большего диаметра под стыковую сварку.
Выбирайте раструбную сварку, если: NPS 2″ И условия эксплуатации нециклические, без вибрации И отсутствует риск щелевой коррозии (Cl > 50 ppm, без H2S) И владелец/спецификация не требует RT
📋 Ситуация при составлении спецификации: установка учета СПГ с 2 000 соединениями (Оман, 2025)
Выбирайте стыковую сварку, если: NPS > 2″ ИЛИ по контракту требуется контроль RT/UT ИЛИ трубопровод используется для пищевых, фармацевтических сред или пульп ИЛИ присутствуют сильные циклические или вибрационные нагрузки («тяжелые циклические условия» согласно ASME B31.3)
Фланцы под раструбную сварку и фланцы с приварной шейкой: какие выбрать?
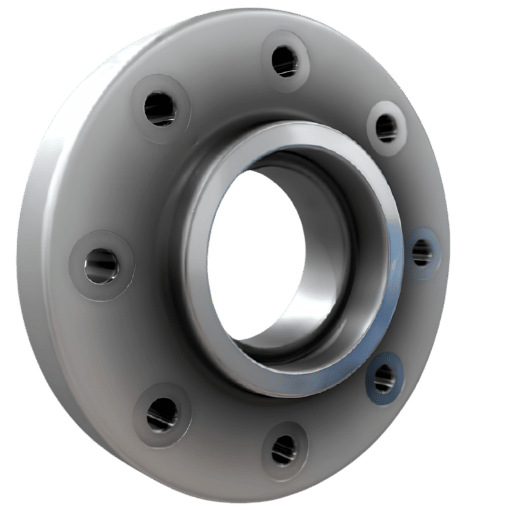 Подробные сведения о технических характеристиках раструбных фитингов, включая таблицы размеров и варианты материалов, приведены на странице продукции Baling Steel.
Фланцы под раструбную сварку и фланцы с приварной шейкой имеют одинаковые болтовую окружность, размеры уплотнительных поверхностей и показатели давления и температуры для каждого класса ASME B16.5. Разница заключается в способе присоединения к трубе, что напрямую влияет на возможности контроля, усталостные характеристики и максимальный допустимый размер трубы согласно нормам на трубопроводы.
| Параметр | Фланец под раструбную сварку | Фланец с приварной шейкой |
|---|---|---|
| Присоединительный шов | 1 угловой шов, снаружи трубы | Стыковой шов с полным проплавлением |
| Подготовка трубы | Не требуется (прямой рез) | Требуется фаска |
| Макс. NPS (согласно ASME B31.1 para. 122.1.1(h)) | NPS 3″ (Class 600 и ниже); NPS 2½” (Class 1500) | Не ограничен |
| Практические классы давления | Class 150–1500; Class 2500 редко встречается на практике | Class 150–2500 |
| Методы неразрушающего контроля | VT / MPI / PT | RT / UT / VT / MPI |
| Передача напряжений на трубу | Косвенная — через геометрию углового шва | Прямая — нагрузка передается на стенку трубы (наиболее прочное соединение) |
| Оптимальное применение | NPS ≤ 2″, статический режим, Class ≤ 600 | Любые размеры и давление; циклические, токсичные или критические условия эксплуатации |
У фланцев под раструбную сварку есть номер Schedule?
У фланцев под раструбную сварку нет «Schedule фланца», есть только Schedule отверстия — то есть номер Schedule, соответствующий диаметру отверстия, обработанного в ступице раструба. Он должен соответствовать наружному диаметру присоединяемой трубы. В отверстии фланца Class 300 SW под трубу Schedule 80 внутренний диаметр немного меньше, чем в отверстии под трубу Schedule 40, хотя оба фланца рассчитаны на номинальный размер NPS 1. Если толщина стенки трубы не соответствует Schedule отверстия, труба либо не войдет в раструб, либо будет сидеть слишком свободно, с большим зазором. В результате катеты углового шва будут разной длины, а с одной стороны соединения может остаться несплавленный участок. Указывайте параметры точно: «1″ фланец SW Class 300, отверстие Sch 80, ASME B16.5, ASTM A105N». Типы уплотнительных поверхностей (Raised Face, Flat Face, Ring Type Joint) и подробные показатели давления и температуры для разных групп материалов описаны в полном руководстве по фланцам с приварной шейкой и классам давления фланцев. Сравнение всех типов фланцев, включая надвижные и глухие, приведено в руководстве по выбору типа фланца.Марки стали для раструбных соединений: A105, A182 F316L и выбор сплава
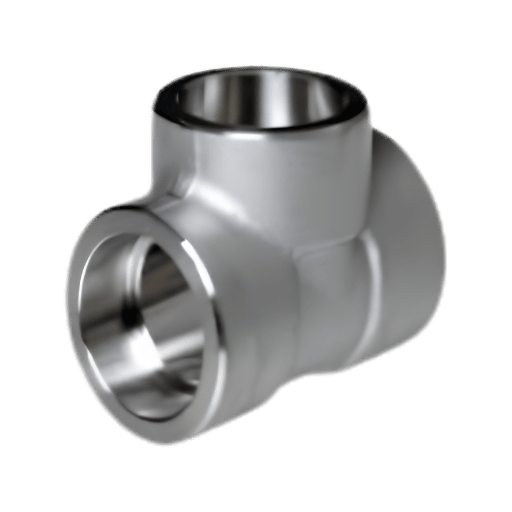 Фитинги и фланцы под раструбную сварку изготавливают ковкой — их требования к химическому составу сплавов соответствуют стандартам ASTM на поковки, а не стандартам ASTM на трубы. Как минимум, WPS должна учитывать различия в марках сплава фитинга и трубы. Если марка сплава фитинга не соответствует марке сплава трубы, например фитинг из углеродистой стали марки 105 соединяют с трубой из нержавеющей стали A312 TP316L, требуется отдельная аттестация WPS с подбором промежуточного присадочного сплава.
| Марка | Стандарт ASTM | Минимальный предел текучести / предел прочности при растяжении | Диапазон температур | Основное применение |
|---|---|---|---|---|
| A105N | АСТМ А105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F to 800°F (–29°C to 427°C) | Нефть, газ, вода, пар ≤ 600 psi; сочетается с трубой A106 Gr. B |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | от –320°F до 800°F (от –196°C до 427°C) согласно B31.3 | Химическая среда, эксплуатация в среде с хлоридами; низкое содержание углерода предотвращает сенсибилизацию при сварке |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | До 1100°F (593°C) | Пар высокой температуры и эксплуатация на нефтеперерабатывающих заводах (сплав 1¼Cr–½Mo) |
| A182 F51 (дуплексная сталь) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | До 600°F (316°C) | Эксплуатация на морских объектах в сероводородсодержащей среде; среды с H₂S по NACE MR0175 |
Контроль, испытания и обслуживание соединений под раструбную сварку
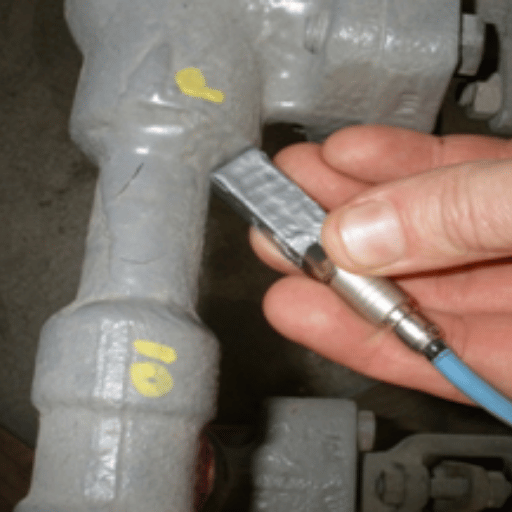 Геометрия соединения, создаваемая раструбной сваркой, накладывает естественные ограничения на неразрушающий контроль. Понимание того, какие методы НК эффективны, а какие нет, помогает избежать дорогостоящих противоречий в требованиях, например когда спецификация заказчика предписывает радиографический контроль всех сварных швов, не учитывая геометрию раструбного соединения. Для проверки целостности соединения после раструбной сварки нужны другие методы, чем для стыковых швов с полным проплавлением. Подрядчики, не знакомые с этим различием, нередко необоснованно требуют РК, увеличивая затраты без повышения эффективности выявления дефектов. Комиссия по ядерному регулированию США задокументировала случаи усталостного разрушения раструбных соединений в малых трубах ядерных систем класса 1 по ASME и отметила, что ограниченные возможности контроля этих соединений способствуют позднему обнаружению накопления усталостных повреждений.
Можно ли проверить раструбное соединение рентгеном?
Технически — да, но на практике это редко дает полезный результат. Когда луч проходит через раструбное сварное соединение, он проходит через два слоя перекрывающегося материала: стенку трубы внутри раструба и стенку фитинга вокруг нее. На снимке оба изображения накладываются друг на друга, поэтому невозможно отличить качество корня шва от фоновой плотности. Таковы геометрические ограничения РК раструбных соединений согласно требованиям проектов по ASME B31.3 и B31.1. Поэтому в большинстве проектных спецификаций ASME B31 контроль раструбных соединений методами НК, требующими более сложной интерпретации, по умолчанию ограничивают визуальным контролем (VT), а также MPI или PT. Отдельный случай применения РК: рентгенография до сварки позволяет проверить зазор 1/16″, выявив тонкий контур на фоне сплошного торца трубы. После сварки проверить зазор с помощью РК невозможно, поскольку его закрывает угловой шов. Код не предусматривает проверку зазора после сварки: контроль качества выполняют на этапе сборки, а не после завершения сварки.| Метод | Что выявляет | Применимость к раструбным соединениям | Нормативная ссылка |
|---|---|---|---|
| VT (визуальный контроль) | Геометрия поверхности, размер и профиль шва | ✔ Основной метод | ASME B31.1 / B31.3 |
| MPI (магнитопорошковый контроль) | Поверхностные и приповерхностные трещины | ✔ Хорошо подходит — только для ферромагнитных материалов | ASME B31.3 para. 344.3 |
| PT (капиллярный контроль) | Поверхностные несплошности, открытые на поверхность | ✔ Хорошо подходит — для всех материалов, включая нержавеющую сталь | Раздел V ASME, статья 6 |
| RT (радиографический контроль) | Внутренние пустоты, пористость | ⚠️ Ограниченно применим — изображения перекрываются из-за геометрии соединения | Раздел V ASME, статья 2 |
📋 Сценарий контроля: дефекты при сварке за один проход в цехе (Пусан, 2025)
После гидроиспытания в цехе по изготовлению конструкций в Пусане инспектор по контролю качества обнаружил индикации PT на кромках швов у 12 из 500 раструбных соединений в технологическом коллекторе из нержавеющей стали (на трубе 20″). Причина: сварщик попытался сократить время цикла, выполнив сварку за один проход. При сварке за один проход трубы с толщиной стенки Schedule 80 в корне шва в положении на 6 часов не происходит сплавления: под действием силы тяжести частично расплавленная сварочная ванна стекает вниз, в сторону от корневого зазора. Корректирующие действия: все сварные швы длиной более 20″ исключили из процедуры и утвердили процедуры сварки в два прохода с обязательным MT на первых 50 сварных швах. Из 12 дефектных швов все четыре шва на прямых участках трубы и 3 шва на опускных участках переварили за 3 дня; на дополнительную переделку коллектора ушло еще 2 дня.
Тенденции в раструбной сварке и перспективы отрасли: 2025–2026
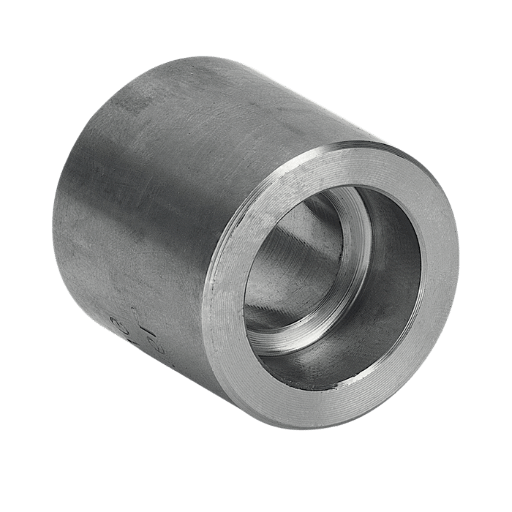 На ближайшие перспективы требований к раструбной сварке указывают три фактора:
1. Новое издание ASME B16.11 будет опубликовано в 2026 году. В предисловии к ASME B16.11 2021 года указано: «следующее издание этого стандарта планируется опубликовать в 2026 году». Инженерам, использующим спецификации для закупки поковок с длительным сроком поставки для проектов, выполняемых в 2026–2027 годах, следует прямо указывать в заказах на закупку «или последняя редакция». Если в издании 2026 года изменятся размеры или обновятся таблицы номинальных давлений, заказы по изданию 2021 года приведут к несоответствиям спецификации при поставке.
Следите за страницей ASME B16.11: в ближайшее время там могут появиться обновления дополнений или исправлений.
2. Дуплексная нержавеющая сталь дешевеет, поэтому становится привлекательнее для морских проектов и эксплуатации в сероводородсодержащей среде. Особые требования NACE MR0175 к парциальному давлению HS, превышающие другие ограничения NACE по HS для аустенитной нержавеющей стали, меняют стандарты для надводных сооружений морских объектов (систем химической подачи) и подводных манифольдов управления: вместо стандартных материалов по спецификации F316L применяют фитинги под раструбную сварку из ASTM A182 F51 (UNS S31803).
В условиях рынка 2025 года срок поставки кованых фитингов F51 под раструбную сварку от поставщиков Tier 1 составляет примерно 10-16 недель против примерно 4-8 недель для аналогов из углеродистой стали (A105) или F316L. Если в инженерном пакете системы указан номер материала F51, начните закупку материалов до замораживания P&ID.
3) Сравнительный поиск продолжает набирать популярность. Данные поиска за Q2-Q3 2025 года за 1-е полугодие показывают, что число запросов «socket weld vs butt weld» выросло на 24 % в годовом исчислении — это соответствует тщательному инженерному анализу проектов модернизации НПЗ и модульного строительства, где стоимость монтажа имеет критическое значение. По прогнозу, мировой рынок фитингов под раструбную сварку достигнет примерно
US$2,23 млрд к 2026 году; капитальные проекты в Азиатско-Тихоокеанском регионе и на Ближнем Востоке упоминаются как «индикаторы» (IntelMarketResearch 2025–оценка рынка, ориентировочная; неясно, прошла ли она независимый аудит).
Часто задаваемые вопросы
Что такое раструбное сварное соединение?
Показать ответ
Чем отличается раструбная сварка от стыковой?
Показать ответ
Является ли раструбное соединение угловым швом?
Показать ответ
У раструбных фланцев есть Schedule?
Показать ответ
Когда не следует использовать фитинги под раструбную сварку?
Показать ответ
Почему стоит выбрать фитинги под раструбную сварку, а не резьбовые?
Показать ответ
Об этом руководстве
Подготовлено технической командой Baling Steel. Ссылки на стандарты: ASME B16.11-2021, ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)) и ASME B31.3 Process Piping. Данные о случаях разрушения на практике взяты из технической документации U.S. NRC и инженерных форумов. Материал проверен по семантическим критериям NEURONwriter для группы ключевых слов «socket welding». Baling Steel производит и поставляет фитинги под раструбную сварку по ASME B16.11 и раструбные фланцы по ASME B16.5 из стали марок ASTM A105N, A182 F316L, F11 и F51 — посмотрите технические характеристики продукции и запросите коммерческое предложение.
Связанные статьи
- Руководство по воротниковым фланцам: классы давления, размеры и выбор по ASME B16.5
- Типы фланцев: воротниковые, надвижные, заглушки, раструбные и свободные фланцы — сравнение
- Поковки из углеродистой стали ASTM A105: механические свойства и руководство по спецификации
- Поковки из легированной и нержавеющей стали ASTM A182: выбор марки от F11 до F51
- Руководство по глухим фланцам: стандарты ASME B16.5, номинальное давление и марки материала

