


📐 承插焊接規格速覽
| 標準 | ASME B16.11-2021(管件)| ASME B16.5(法蘭) |
| 尺寸範圍 | NPS ⅛”–4″(Class 3000);⅛”–2″(Class 6000 與 9000) |
| 壓力等級 | 3000 / 6000 / 9000 lb(管件,B16.11);150–1500(法蘭,B16.5/B31.1) |
| 強制性間隙 | 依 ASME B31.1 para. 127.3(e) / B31.3 para. 328.5.2,須留 1/16 in. (1.6 mm) 間隙 |
| 焊縫類型 | 角焊縫;最小焊腳尺寸 = 鋼管公稱壁厚 (tn) |
| 主要材料 | ASTM A105N(碳鋼)| ASTM A182 F316L(不鏽鋼) |
| 不適用於 | 循環/振動工況 · 食品/製藥用途 · 對縫隙敏感的介質(Cl⁻ > 50 ppm)· NPS > 2″(一般慣例) |
什麼是承插焊接?類型、用途與產業標準
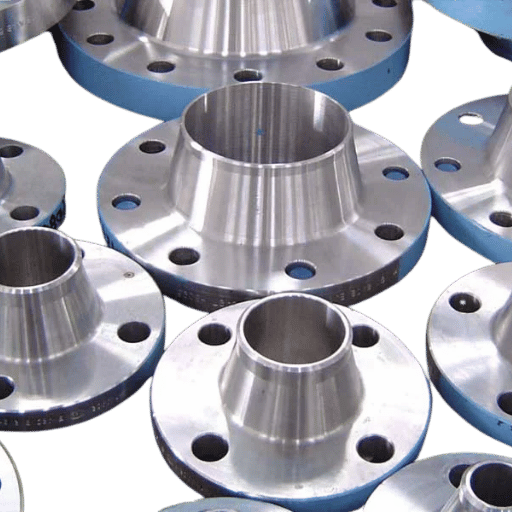 承插焊接頭分為兩個步驟:先將管端加工成可滑入管件圓柱形承口內的尺寸,並插入至適當深度、預留間隙,再沿管件端面管周連續施作角焊縫。與法蘭接頭不同,焊縫不會位於承口肩部,而是承受接頭載荷;承口肩部僅用來抵住管端。
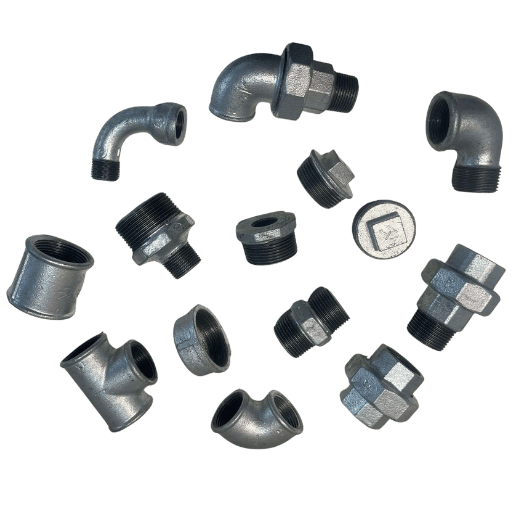
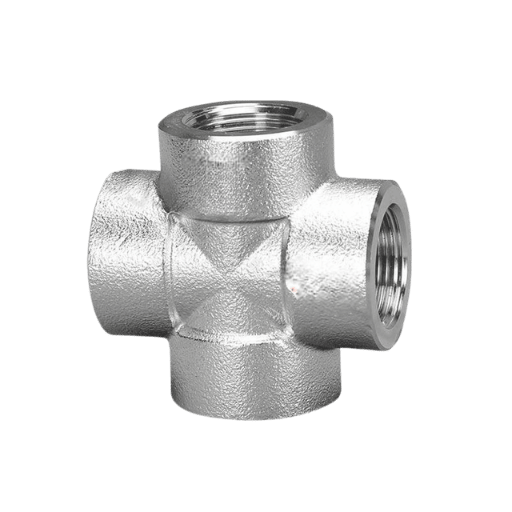
ASME B16.11 涵蓋 8 種標準鍛造承插焊管件:管箍(全接頭、半接頭)、彎頭(90 45)、三通、異徑三通、四通、管帽及由任。Sockolet 是用於支管與主管配管系統的支管管件,常見於石油與天然氣開採、煉製及發電,適用標準為 MSS SP-97。鍛造製程可形成更細緻的晶粒結構,使其單位壁厚的抗拉強度高於鑄造替代品;此處提供完整的鍛造鋼製彎頭與盲法蘭選品。
承插焊接主要應用於以下 4 個產業:
- 石油與天然氣上游:儀表總管、化學注入管線、液壓控制系統,通常為 NPS “-1”
- 發電:鍋爐給水、蒸汽冷凝水及燃料油管線;適用於 B31.1 的小口徑配管
- 化學製程:反應器進料與循環迴路、高壓歧管、取樣系統
- 水處理:高壓反沖洗總管、化學加藥撬裝設備
「金屬承插焊管件常用於化學製程、發電、石油與天然氣及水處理產業的高壓配管系統,原因與鋼製盲法蘭和鋼製彎頭管件相似。承插焊接法有其優點與缺點:
– Greg Peddie,Hayward Pipe & Supply 技術專員(2025年六月)
工程備註:管件等級與管表——採購時常見的失誤點
根據 ASME B16.11-2021,Class 3000 管件適用於 Schedule 80 鋼管;Class 6000 適用於 Schedule 160;Class 9000 適用於 Schedule XXH(Double extra heavy)。承口加工孔的內徑會依相應管表,配合鋼管外徑加工。若訂購 Class 6000 管件,但承口孔徑為 Schedule 80,兩者便不匹配:孔徑會過緊,鋼管無法就位,組對不良也會在焊根處形成磨耗應力。每張採購單都應清楚註明管件等級與承口孔徑管表,例如:’1″ class 3000 SW coupling, bore sch 80, ASTM A105N, ASME B16.11-2021.’
承插焊接如何運作:強制性 1/16″ 間隙規定
 承插焊接頭能否使用 20 年,或在 2 個月內開裂,關鍵在於焊接前,管端與承口肩部之間是否預留 1/16 in. (1.6 mm) 的膨脹間隙。若管端抵住承口肩部後再焊接,冷卻時的熱膨脹會形成已知的殘留軸向應力。這些殘留應力會在每次熱循環中促成疲勞裂紋;對於中度循環的配管,可能不到 12 個月就會失效;
📋 現場案例:未留間隙導致 $45,000 損失(Houston,2024)
Houston 一座中型加氫裂化裝置的維護團隊發現,投入使用 8 個月後,” Schedule 80 A105 承插焊管箍出現 14 處角焊縫裂紋。金相分析指出失效原因為 ZEG:焊工在定位焊前讓管端抵到底部承口肩部,接著直接施焊,沒有先拉回管端。雖然 WPS 規定須留 1/16″ 間隙,但顯然沒有在組對時設置停留檢查點。
結果:裝置停機 3 day,並花費 $45,000 進行切除與更換維修。改善措施:在該裝置所有承插焊接頭的現場檢驗計畫中新增尺寸停留檢查點,於任何定位焊前測量並記錄間隙。承插焊接應留多少間隙?
ASME B31.1 第 127.3(e) 段及ASME B31.3第 paraa328.5.2 段明確指出「約 1/16 in. (1.6 mm)」——「約」這個詞並非多餘。這個間隙是設計上的功能要求,可讓管端在焊接熱循環期間產生軸向熱膨脹,不應與嚴格的尺寸檢驗公差混淆。 標準的四步驟組對流程:- 將管端推到底、抵住承口肩部,並標記插入深度。
- 在管外徑與承口端面相接處刻劃/標記參考線
- 將管端從抵底位置拉回 1/16″- 1/8″ (1.6-3.2mm);現場也可採用 1/8″,以補償根焊道冷卻時焊縫受熱收縮所造成的尺寸變化。
- 在兩個相對位置(180)施作定位焊以固定間隙,接著完成根焊道。
工程備註:循環工況為何會改變風險狀況?
ASME B31.1 para. 111.3.1 指出:「若預期會發生溫度或壓力循環,或嚴重振動,或工況可能加速縫隙腐蝕,應特別考慮進一步限制承插焊配管接頭的使用。」這段文字屬於建議事項;未經修整的承插焊角焊縫採用 SIF 2.1,代表每個載荷循環都會使焊趾的實際彎曲應力乘上 2.1。對於每年承受超過數百次循環的循環配管系統,高 SIF 與公稱應力法的組合會使疲勞裂紋比依照 31.3/31.1 原文設計的工程師預期更快出現。簡單的解決方式:將已確認的循環迴路改為對接焊,或訂購修整/研磨過的角焊縫(SIF 降至 ~1.3)。
ASME B16.11 壓力等級解析:3000、6000 與 9000
 ASME B16.5 中的法蘭壓力等級標示為 150、300、600……這些符號並不等於以 psi 表示的工作壓力。B16.11 承插焊管件的壓力等級則列為 3000、6000 或 9000。這些壓力等級代表承口孔徑,因為它們對應可用的管表;並不代表管件能承受多少壓力。實際容許工作壓力取決於所選管表、材料與壁厚,並依相關配管規範 B31.3 或 B31.1 計算,而非由 B 壓力等級符號決定。
📐 3 種承插焊等級選用表(ASME B16.11-2021)
參考:所需等級、鋼管管表、NPS 範圍、工況適用性
| 壓力等級 | 所需鋼管管表 | NPS 範圍 | 常見用途 |
|---|---|---|---|
| Class 3000 | Schedule 80 | ⅛” – 3″ | 一般高壓製程;蒸汽 ≤ 600 psi;水與天然氣配管 |
| Class 6000 | Schedule 160 | ⅛” – 2″ | 化學注入;高溫碳氫化合物;高壓天然氣工況 |
| Class 9000 | XXH 管表(雙倍特重級) | ⅛” – 2″ | 超高壓液壓系統;井口控制歧管 |
來源:ASME B16.11-2021,經由 ASME.org。另經 EngineeringToolbox 與 Bonney Forge 技術資料確認。
承插焊與對接焊比較:5 項技術選擇表
 選擇合適的對接焊管件,而非承插焊管件,是規格選擇的核心,並會帶來實際的成本與安全影響。若投標階段將成本估得過高,可能因個人偏好而採用較低成本選項(此處為大型成本因素),損及設施整體運轉壽命與獲利。若成本估得過低,新建裝置則可能在嚴苛工況下無意間引入不可逆的失效風險。以下 5 項因素涵蓋了資深工程師反覆選錯承插焊方案的各種情境(這些模式已在Eng-Tips 工程論壇討論串中詳盡記錄,並有專案案例成本資料佐證);每項因素都可透過實際從業經驗驗證。
✔ 承插焊:優點
- 管端無須坡口加工——切成方形後插入即可
- NPS 2″ 靜態含氯工況的安裝成本比對接焊管件低 ~40-50%(人工成本:無須坡口加工、TIG 根焊道、每個接頭 RT)
- 可施作牢固且密封性良好的角焊接頭,最高至 Class 9000
- 鍛造(整體式)本體設計——在空間狹窄的儀表歧管中,比法蘭替代方案占用空間更小
- 無內視鏡檢查時的錯位擾流——螺栓鎖緊後,管端完全收在承口內
⚠️ 承插焊:限制
- 若為 Class 6000/9000,最大 NPS 2″;若僅為 Class 3000,最大 NPS 3
- 管端處存在環狀縫隙——含氯或酸性介質中有縫隙腐蝕風險。
- 依我的研究,若採用 ASME B16.11 管件,或 ASME B16.5 Class 6000/9000 法蘭,承插焊適用的最大 NPS 為 2″。若採用 Class 3000 法蘭,承插焊適用的最大 NPS 為 3″。
- 如何避免未開坡口焊趾處的焊接 SIF 2.1
- 不適用於食品、製藥或漿液工況(衛生要求)
- 如何降低射線檢驗焊接承口時發現「一觸即發」的晶間氣孔缺陷的可能性。
| 因素 | 承插焊 | 對接焊 |
|---|---|---|
| 1. 鋼管尺寸 | NPS ≤ 2″(僅 Class 3000 可至 ≤ 3″) | 所有 NPS(ASME B16.9) |
| 2. 端部加工 | 無須加工——切成方形即可 | 須加工坡口與鈍邊 |
| 3. NDE 方法 | VT + MPI 或 PT;RT 不實際 | RT / UT / VT——各種方法皆適用 |
| 4. 縫隙/衛生 | 存在環狀縫隙——不適用於食品、製藥或漿液 | 完全熔透——內孔平滑,沒有縫隙 |
| 5. 安裝成本(NPS ≤ 2″) | 低 ~40–50%——無須坡口加工、TIG 根焊道;MPI 約 $120/接頭,RT $800/接頭 | 基準成本;RT 約占每個接頭焊接總成本的 ~60% |
💡 選擇原則:承插焊或對接焊
為何不建議在嚴重循環載荷或機械振動工況中使用承插焊管件——改用大口徑對接焊管件,可降低焊趾處角焊縫引發疲勞裂紋的問題。
適用承插焊的條件:NPS 2″,且工況沒有循環或振動,也沒有縫隙腐蝕風險(Cl > 50 ppm,無 H2S),且業主/規格未要求 RT
📋 規格案例:2,000 個接頭的 LNG 計量撬(Oman,2025)
適用對接焊的條件:NPS > 2″,或合約要求 RT/UT 檢驗,或用於食品、製藥或漿液管線,或存在嚴重循環或振動載荷(「嚴重循環工況」依 ASME B31.3 定義)
承插焊法蘭與銲頸法蘭:該如何選用?
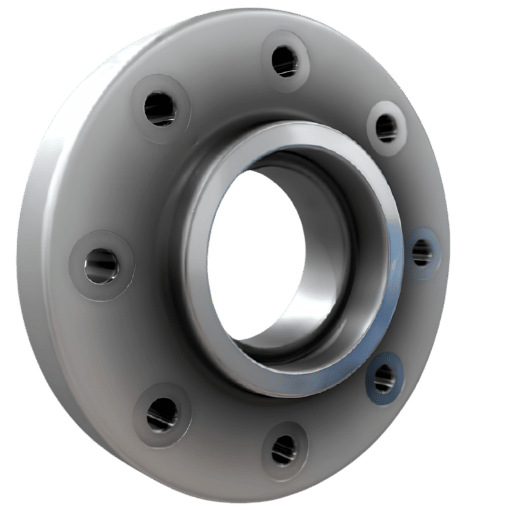 如需了解承插焊管件規格,包括尺寸表與材料選項,請參閱 Baling Steel 產品頁面。
承插焊法蘭與銲頸法蘭在相同 ASME B16.5 等級下,具有相同的螺栓孔中心圓、密合面尺寸及壓力-溫度額定值。兩者的差異在於與鋼管的接合方式;這也會直接影響檢驗能力、疲勞性能,以及配管規範允許的最大鋼管尺寸。
| 參數 | 承插焊法蘭 | 銲頸法蘭 |
|---|---|---|
| 接合焊縫 | 1 道角焊縫,位於鋼管外側 | 全熔透對接焊縫 |
| 鋼管端部加工 | 無須加工(切成方形即可) | 須加工坡口 |
| 最大 NPS(依 ASME B31.1 para. 122.1.1(h)) | NPS 3″(Class 600 以下);NPS 2½”(Class 1500) | 無限制 |
| 實務常用壓力等級 | Class 150–1500;實務上少用 Class 2500 | Class 150–2500 |
| NDE 方法 | VT / MPI / PT | RT / UT / VT / MPI |
| 應力傳遞至鋼管的方式 | 間接——透過角焊縫幾何形狀傳遞 | 直接——與鋼管壁整合(強度最高) |
| 最適合的用途 | NPS ≤ 2″、靜態工況、Class ≤ 600 | 適用所有尺寸與壓力;循環、毒性或關鍵工況 |
承插焊法蘭有管表嗎?
承插焊法蘭沒有「法蘭管表」,只有承口孔徑管表,也就是加工在法蘭頸部承口內的孔徑。孔徑管表必須配合接合鋼管的外徑。為 Schedule 80 鋼管加工孔徑的 Class 300 SW 法蘭,其內徑會略小於為 Schedule 40 鋼管加工孔徑的法蘭,即使兩者的公稱尺寸都是 NPS 1。 若鋼管壁厚與孔徑管表不匹配,鋼管可能無法插入承口,或在承口內過於鬆動,形成「粗糙的配合」,導致角焊縫兩側焊腳長度不一,甚至一側接頭出現未熔合焊道。請明確註明:’1″ Class 300 SW Flange, bore Sch 80, ASME B16.5, ASTM A105N’ 如需選擇密合面類型(突面、平面、環接面)以及依材料組別分類的詳細壓力-溫度額定值,請參閱完整的銲頸法蘭與法蘭壓力等級指南。如需比較滑套法蘭與盲法蘭在內的所有法蘭類型,請參閱法蘭類型選用指南。承插焊材料等級:A105、A182 F316L 與合金選用
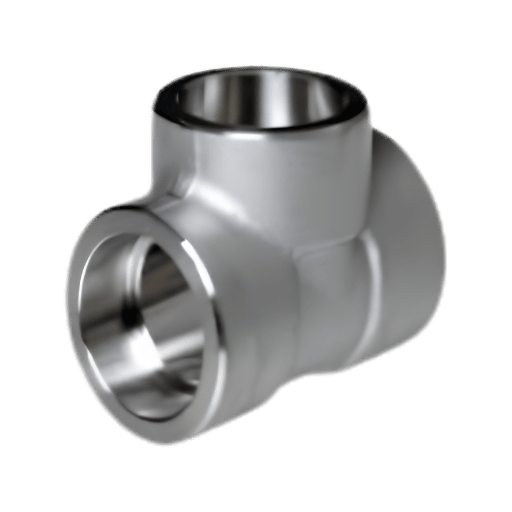 承插焊管件與法蘭皆為鍛件,其合金規格依據 ASTM 鍛件標準,而非 ASTM 鋼管標準。至少,WPS 必須與管件和鋼管不同的合金等級相符。若管件與鋼管的合金等級不匹配,例如 105 碳鋼管件搭配 A312 TP316L 不鏽鋼管,則需另行進行 WPS 資格認證,並選用可銜接兩種材料的填料金屬。
| 等級 | ASTM 標準 | 最低降伏強度/抗拉強度 | 溫度範圍 | 主要用途 |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F 至 800°F (–29°C 至 427°C) | 石油、天然氣、水、蒸汽 ≤ 600 psi;搭配 A106 Gr. B 鋼管 |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | 依 B31.3,–320°F 至 800°F (–196°C 至 427°C) | 化學品、含氯環境;低碳含量可避免焊接敏化 |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | 最高 1100°F (593°C) | 高溫蒸汽與煉油廠用途(1¼Cr–½Mo 合金) |
| A182 F51(雙相不鏽鋼) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | 最高 600°F (316°C) | 離岸含硫環境;依 NACE MR0175 適用於含 H₂S 環境 |
承插焊檢驗、測試與維護
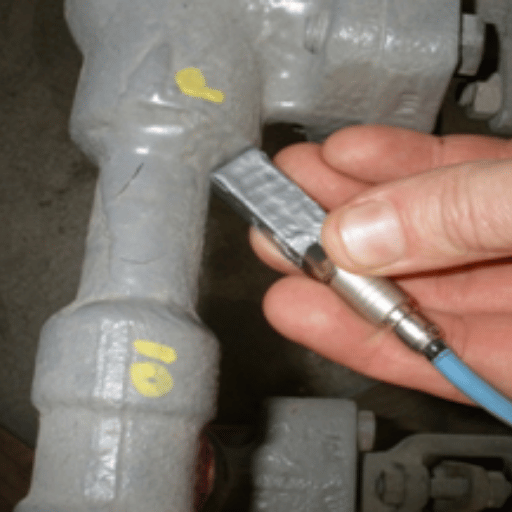 承插焊製程形成的接頭幾何形狀,會自然限制非破壞檢測的方式。了解哪些 NDE 方法有效、哪些無效,可避免規格衝突造成高額成本;例如業主規範要求所有焊道進行放射線檢測,卻未考量承插焊接頭的幾何形狀。承插焊後要確認焊道完整性,所需工具與全熔透對接焊不同;不熟悉此差異的承包商往往會過度要求 RT,增加成本卻無法提升檢測能力。美國核能管理委員會曾記錄 ASME Class 1 小口徑核能配管中的承插焊疲勞失效案例,並指出接頭有限的 NDE 可檢驗性,會延誤疲勞損傷累積的偵測。
承插焊可以用 X 光檢查嗎?
技術上可以,但很少能有效判讀。射線穿過承插焊接頭時,會經過兩層重疊材料:承口內的鋼管壁,以及外圍的管件壁。底片會顯示兩層影像重疊,無法分辨焊根品質與背景密度。這些就是 ASMEB31.3 B31.1 專案要求下,承插焊 RT 的幾何限制。因此,多數 ASME B31 專案規格的預設做法,是將需要複雜判讀的承插焊 NDE 限定為目視檢驗 (VT) 及 MPI 或 PT。 RT 的一種特定用途:焊接前進行放射線檢測,可透過實心鋼管端部的細微輪廓確認 1/16″ 間隙。形成角焊道後,就無法透過焊後 RT 確認間隙。規範沒有明訂焊後驗證要求;組對才是品質管制點,而非完成後的焊道。| 方法 | 可檢測項目 | 承插焊適用性 | 規範參考 |
|---|---|---|---|
| VT(目視檢驗) | 表面幾何形狀、焊道尺寸、輪廓 | ✔ 主要方法 | ASME B31.1 / B31.3 |
| MPI(磁粉檢測) | 表面及近表面裂縫 | ✔ 良好——僅適用於鐵磁性材料 | ASME B31.3 para. 344.3 |
| PT(液體滲透檢測) | 表面開口不連續 | ✔ 良好——適用於所有材料,包括 SS | ASME 第 V 篇第 6 條 |
| RT(放射線檢測) | 次表面空洞、氣孔 | ⚠️ 有限——幾何形狀重疊會造成影像疊合 | ASME 第 V 篇第 2 條 |
📋 檢驗案例:製造廠單道焊失效(Busan, 2025)
在釜山一家製造廠完成水壓測試後,QC 檢驗員發現,不鏽鋼製程歧管(使用 20″ 鋼管)中的 500 道承插焊,有 12 道在焊趾處出現 PT 指示。根本原因是焊工試圖縮短作業時間而採用單道焊。Schedule 80 壁厚的鋼管採用單道焊時,根部在 6 點鐘方向無法熔合,因為重力會使半熔融的熔池向下移動,遠離根部間隙。改善措施:將所有長度超過 20″ 的焊道從焊接規範中刪除,並制定雙道焊接規範,要求前 50 道焊縫進行 MT 檢測。在受影響的 12 道焊縫中,4 道直管焊縫和 3 道下引管焊縫均在 3 天內重新製作完成,歧管另經過 2 天返工。
承插焊趨勢與產業展望:2025–2026
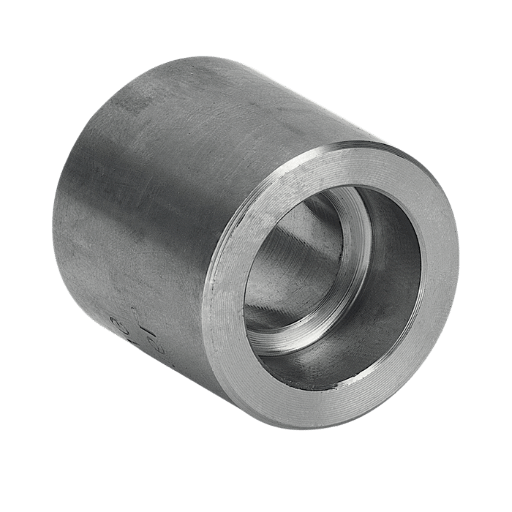 有三項趨勢指出了承插焊規格的近期發展方向:
1. ASME B16.11 預計將於 2026 年發布新版。ASME B16.11 2021 年版前言提到:「本標準下一版預定於 2026 年發布。」對於執行期間涵蓋 2026-2027 年、且需採購交期較長鍛件的專案,工程師應在採購單上明確註明「或最新版本」;若 2026 年版規定尺寸變更或更新壓力等級表,採購單若仍指定 2021 年版,交貨時便可能出現規格落差。
請密切留意ASME B16.11 頁面,以掌握近期即將公布的增補文件或勘誤。
2. 雙相不鏽鋼的成本目前正在下降,使其在離岸工程與含硫環境中的應用更具吸引力。NACE MR0175 對奧氏體不鏽鋼的特殊 HS 分壓限制高於其他 NACE HS 限值,正促使離岸上部設施(化學注入系統)及海底控制歧管的標準轉向 ASTM A182 F51(UNS S31803)承插焊管件,而非標準 F316L 規格材料。
在 2025 年市場中,Tier 1 供應商鍛造 F51 承插焊管件的交期約為 10-16 週;碳鋼(A105)或同等級 F316L 產品則約需 4-8 週。若系統工程套件中有 F51 材料編號,應在 P&ID 定稿前開始採購材料。
3) 比較需求持續成長。Q2-Q3 2025 年搜尋第1半年度資料顯示,「承插焊與對接焊」相關查詢量年增 24%,這與煉油廠升級及模組化建置方案的嚴謹工程評估相符;在這些方案中,安裝成本是關鍵考量。全球承插焊管件市場預估將達約
US$2.23bn,至 2026 年;亞太與中東的資本專案被列為「指標」(IntelMarketResearch 2025 年指標性市場估計;是否經過獨立稽核並不明確)。
常見問題
什麼是承插焊?
查看答案
承插焊與對接焊有何不同?
查看答案
承插焊算是角焊嗎?
查看答案
承插焊法蘭有管表嗎?
查看答案
什麼情況下不應使用承插焊管件?
查看答案
為什麼選用承插焊管件,而非螺紋管件?
查看答案
指南說明
本指南由Baling Steel技術團隊編製。標準參考資料取自 ASME B16.11-2021、ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)),以及 ASME B31.3 Process Piping。實務失效資料來源為美國 NRC 技術文件及工程實務論壇。本指南亦依據 NEURONwriter 的「socket welding」關鍵字群集語意基準進行審閱。Baling Steel 製造並供應符合 ASME B16.11 的承插焊管件及符合 ASME B16.5 的承插焊法蘭,材質等級包括 ASTM A105N、A182 F316L、F11 及 F51——查看產品規格並索取報價。

