


📐 Specifiche rapide: saldatura a tasca
| Norma | ASME B16.11-2021 (raccordi) | ASME B16.5 (flange) |
| Gamma di dimensioni | NPS ⅛”–4″ (Classe 3000); ⅛”–2″ (Classe 6000 e 9000) |
| Classi di pressione | 3000 / 6000 / 9000 lb (raccordi, B16.11); 150–1500 (flange, B16.5/B31.1) |
| Rientro obbligatorio | 1/16 in. (1,6 mm) secondo ASME B31.1 par. 127.3(e) / B31.3 par. 328.5.2 |
| Tipo di saldatura | Saldatura a cordone d’angolo; lato minimo = spessore nominale della parete del tubo (tn) |
| Materiali principali | ASTM A105N (acciaio al carbonio) | ASTM A182 F316L (acciaio inossidabile) |
| Da evitare per | Servizi con cicli/vibrazioni · settore alimentare/farmaceutico · fluidi sensibili alla corrosione interstiziale (Cl⁻ > 50 ppm) · NPS > 2″ (prassi generale) |
Che cos’è la saldatura a tasca? Tipi, applicazioni e norme di settore
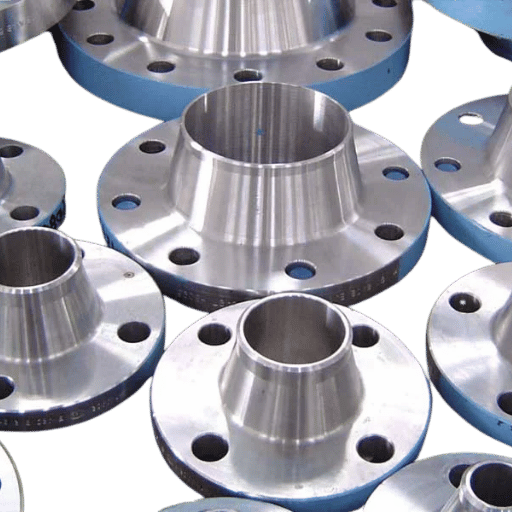 Un giunto a tasca si realizza in due fasi: l’estremità del tubo viene lavorata per inserirsi con accoppiamento scorrevole nel foro cilindrico della tasca del raccordo; una volta ottenuto il gioco corretto, si esegue un cordone d’angolo continuo attorno alla circonferenza del tubo, in corrispondenza della faccia del raccordo. Il cordone, eseguito all’esterno, non si trova nella spalla della tasca, come nei giunti flangiati, ma sostiene il carico del giunto. La spalla funge semplicemente da battuta per il tubo.
ASME B16.11 prevede otto tipi standard di raccordi forgiati a saldare a tasca: manicotti (interi e mezzi), gomiti (90 e 45), T, T di riduzione, croci, tappi e bocchettoni. I Sockolet, raccordi di derivazione per sistemi di tubazioni con derivazioni e linea principale utilizzati nell’estrazione e nella raffinazione di petrolio e gas e nella generazione di energia, sono disciplinati da MSS SP-97. La costruzione forgiata conferisce a questi componenti una struttura granulare più fine e una maggiore resistenza a trazione a parità di spessore della parete rispetto alle alternative fuse: qui è disponibile una gamma completa di gomiti in acciaio forgiato e flange cieche.
La saldatura a tasca è usata principalmente in quattro settori:
- Attività upstream del settore petrolifero e del gas: collettori per strumentazione, linee di iniezione di prodotti chimici, sistemi di controllo idraulico; in genere NPS “-1”
- Generazione di energia: linee di alimentazione dell’acqua delle caldaie, condensa del vapore e olio combustibile in tratti di piccolo diametro soggetti alla B31.1
- Processi chimici: alimentazione dei reattori e circuiti di ricircolo, collettori ad alta pressione, sistemi di campionamento
- Trattamento delle acque: collettori di controlavaggio ad alta pressione, skid di dosaggio dei prodotti chimici
«I raccordi metallici a saldare a tasca sono diffusi nei sistemi di tubazioni ad alta pressione dei settori della lavorazione chimica, della generazione di energia, petrolifero e del gas e del trattamento delle acque, per molti degli stessi motivi per cui si usano flange cieche in acciaio e gomiti per tubi in acciaio. Il metodo di giunzione a tasca presenta vantaggi e svantaggi:
– Greg Peddie, specialista tecnico, Hayward Pipe & Supply (giugno 2025)
Nota tecnica: classe del raccordo e schedule del tubo: una causa frequente di errori negli acquisti
Secondo ASME B16.11-2021, i raccordi Classe 3000 sono progettati per tubi Schedule 80; quelli Classe 6000 per Schedule 160; quelli Classe 9000 per Schedule XXH (doppio extra pesante). Il diametro interno del foro in cui è lavorata la tasca viene dimensionato in base al diametro esterno del tubo per lo schedule corrispondente. Se si ordina un raccordo Classe 6000 con foro per Schedule 80, le dimensioni non corrisponderanno: il diametro interno del foro sarà troppo piccolo per la parete del tubo, impedendone l’inserimento e causando sollecitazioni da contatto alla radice della saldatura per via dell’accoppiamento inadeguato. In ogni ordine d’acquisto, specificare chiaramente la classe del raccordo e lo schedule del foro, ad esempio: «1″ manicotto SW Classe 3000, foro Sch 80, ASTM A105N, ASME B16.11-2021».
Come funziona la saldatura a tasca: la regola obbligatoria del rientro di 1/16″
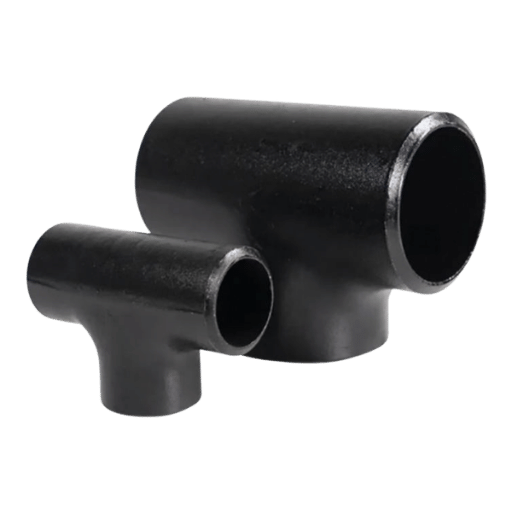 Un passaggio che può determinare se un giunto a tasca durerà 20 anni o si fessurerà in 2 mesi consiste nel lasciare un gioco di espansione di 1/16 in. (1,6 mm) tra l’estremità del tubo e la spalla della tasca prima di iniziare la saldatura. Se il tubo poggia sul fondo della spalla e viene saldato, la dilatazione termica genera una tensione assiale residua quando il giunto si raffredda. Questa tensione può innescare cricche di fatica a ogni ciclo termico successivo; nei sistemi di tubazioni soggetti a cicli moderati, il cedimento può verificarsi in meno di 12 mesi;
📋 Caso sul campo: cedimento per assenza di gioco da $45.000 (Houston, 2024)
In un’unità di hydrocracking di medie dimensioni a Houston, una squadra di manutenzione ha rilevato 14 cordoni d’angolo fessurati su manicotti a saldare a tasca NPS ” Schedule 80 A105, 8 mesi dopo la messa in servizio. L’analisi metallurgica ha individuato una causa critica: i saldatori avevano spinto il tubo fino alla spalla della tasca prima della puntatura, per poi saldarlo senza arretrarlo. Sebbene la WPS prescrivesse un gioco di 1/16″, non era stato previsto un punto di controllo per l’accoppiamento.
Risultato: fermo dell’unità per 3 giorni e riparazioni con taglio e sostituzione per $45.000. Contromisura: aggiunta al piano di ispezione e collaudo sul campo di un punto di controllo dimensionale, con gioco misurato e registrato prima di qualsiasi puntatura, per tutte le saldature a tasca dell’unità.Qual è il rientro corretto per una saldatura a tasca?
ASME B31.1 par. 127.3(e) e ASME B31.3paraa328.5.2 stabiliscono espressamente «circa 1/16 in. (1,6 mm)»: la parola «circa» non è casuale. Il gioco è un requisito funzionale di progetto che consente la dilatazione termica assiale dell’estremità del tubo durante il ciclo termico di saldatura e non va confuso con una tolleranza dimensionale ristretta. La procedura standard di accoppiamento in quattro passaggi:- Portare l’estremità del tubo a battuta contro la spalla della tasca e segnare la profondità di inserimento.
- Tracciare o indicare una linea di riferimento sul tubo, in corrispondenza della faccia della tasca.
- Arretrare il tubo di 1/16″- 1/8″ (1,6-3,2mm) dalla posizione a battuta; in applicazioni sul campo si può usare anche 1/8″ per compensare la contrazione termica della saldatura durante il raffreddamento nel passaggio di radice.
- Eseguire puntature in due posizioni opposte (180) per mantenere il gioco, quindi depositare il passaggio di radice.
Nota tecnica: perché il servizio ciclico modifica il profilo di rischio?
ASME B31.1 par. 111.3.1 recita: «si dovrebbe valutare con particolare attenzione un’ulteriore limitazione dell’uso di giunti di tubazioni saldati a tasca nei casi in cui siano previsti cicli di temperatura o pressione o forti vibrazioni, oppure quando il servizio può accelerare la corrosione interstiziale». La formulazione è consultiva; l’applicazione di un SIF di 2.1 al cordone d’angolo non levigato di una saldatura a tasca moltiplica per 2.1 la tensione di flessione effettiva sul piede della saldatura a ogni ciclo di carico. Nei sistemi di tubazioni ciclici che superano alcune centinaia di cicli all’anno, la combinazione di un SIF elevato e dell’applicazione del metodo della tensione nominale può causare cricche di fatica prima di quanto si aspetterebbe un progettista che segua alla lettera le norme 31.3/31.1. La soluzione semplice consiste nel passare a giunti testa a testa nei circuiti ciclici individuati, oppure ordinare cordoni d’angolo rifiniti o levigati (SIF ridotto a ~1.3).
Classi di pressione ASME B16.11: spiegazione di 3000, 6000 e 9000
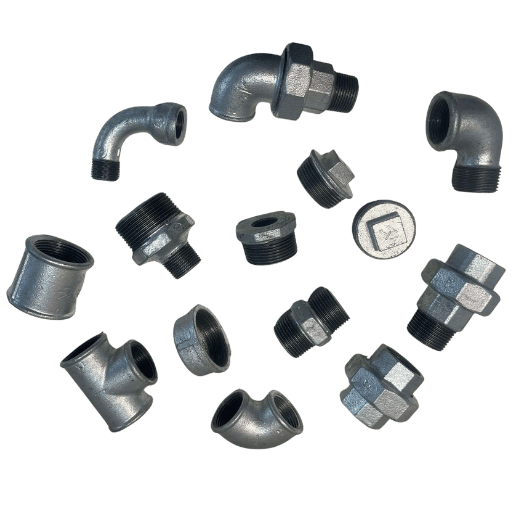 Le designazioni delle classi di pressione delle flange ASME B16.5 sono 150, 300, 600… ma questi simboli non corrispondono alle pressioni di esercizio in psi. Le classi di pressione dei raccordi a saldare a tasca previsti dalla B16.11 sono 3000, 6000 o 9000. Indicano il diametro del foro della tasca, dimensionato per gli schedule di tubo disponibili, e non la pressione che il raccordo può sopportare. La pressione di esercizio ammissibile effettiva dipende dallo schedule del tubo e dal materiale e dallo spessore della parete selezionati, secondo i calcoli del codice pertinente per le tubazioni, B31.3 o B31.1, e il simbolo della classe di pressione B.
📐 Matrice di scelta delle 3 classi di saldatura a tasca (ASME B16.11-2021)
Riferimento: classe, schedule del tubo richiesto, gamma NPS, corrispondenza con il servizio
| Classe di pressione | Schedule del tubo richiesto | Gamma NPS | Applicazione tipica |
|---|---|---|---|
| Classe 3000 | Schedule 80 | ⅛” – 3″ | Processi generali ad alta pressione; vapore ≤ 600 psi; distribuzione di acqua e gas |
| Classe 6000 | Schedule 160 | ⅛” – 2″ | Iniezione di prodotti chimici; idrocarburi ad alta temperatura; servizio con gas ad alta pressione |
| Classe 9000 | Schedule XXH (doppio extra pesante) | ⅛” – 2″ | Impianti idraulici ad altissima pressione; collettori di controllo alla testa pozzo |
Fonte: ASME B16.11-2021 tramite ASME.org. Dati confermati da EngineeringToolbox e dai dati tecnici Bonney Forge.
Saldatura a tasca o testa a testa: matrice decisionale tecnica a 5 fattori
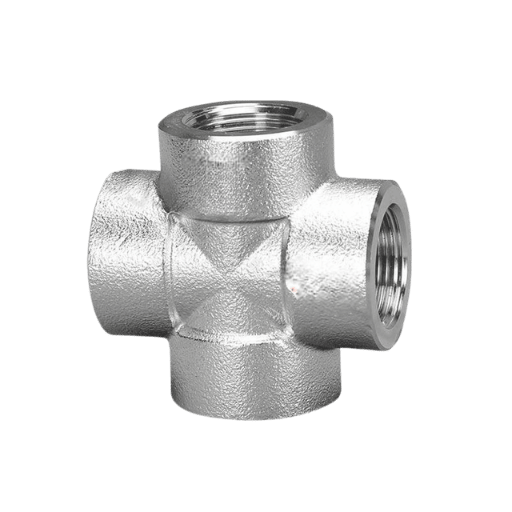 La scelta del tipo di raccordo da saldare testa a testa anziché a tasca è al centro di una decisione sulle specifiche che può avere conseguenze concrete sui costi e sulla sicurezza. Se in fase di offerta si attribuisce un costo eccessivo, si può scegliere l’opzione meno costosa (in questo caso, un importante fattore che determina il costo dei componenti) per preferenze personali, a scapito della vita operativa e della redditività complessive dell’impianto. Se invece si punta a spendere troppo poco, la nuova installazione può introdurre inconsapevolmente un rischio di cedimento irreversibile in condizioni di servizio gravose. I cinque fattori seguenti coprono tutti gli scenari in cui ingegneri esperti hanno riscontrato ripetutamente una scelta errata tra le opzioni a saldare a tasca; queste casistiche sono documentate in modo esaustivo nelle discussioni del forum tecnico Eng-Tips e supportate dai dati sui costi di casi di progetto. Ogni fattore può essere verificato sulla base dell’esperienza concreta degli operatori.
✔ Vantaggi della saldatura a tasca
- Nessuna smussatura dell’estremità del tubo: taglio a squadra e inserimento
- Costo installato inferiore di ~40-50% rispetto a un raccordo testa a testa per servizio statico con cloruri NPS 2″ (manodopera: nessuna smussatura, nessun passaggio di radice TIG, nessun controllo RT per giunto)
- Cordone d’angolo robusto e a tenuta fino alla Classe 9000
- Corpo forgiato (integrale): ingombro inferiore rispetto alle alternative flangiate nei collettori di strumentazione compatti
- Nessun disallineamento dei fori che generi turbolenza rilevabile con boroscopio: una volta assemblato, il tubo è interamente racchiuso nella tasca
⚠️ Limiti della saldatura a tasca
- NPS massimo 2″ per Classe 6000/9000 o NPS 3 solo per Classe 3000
- Interstizio anulare all’estremità del tubo: rischio di corrosione interstiziale in ambienti con cloruri o acidi.
- Secondo le mie ricerche, il massimo NPS per un raccordo a saldare a tasca con flange ASME B16.11 o ASME B16.5 Classe 6000/9000 è NPS 2″. Per raccordi a saldare a tasca flangiati di Classe 3000, il massimo NPS è NPS 3″.
- Come evitare un SIF di saldatura pari a 2.1 sul piede della saldatura non smussata
- Non adatta per servizi alimentari, farmaceutici o con fanghi (requisiti igienici)
- Come ridurre il rischio che un controllo radiografico della tasca saldata rilevi un difetto di porosità intergranulare, un «incidente in attesa di verificarsi».
| Fattore | Saldatura a tasca | Saldatura testa a testa |
|---|---|---|
| 1. Dimensioni del tubo | NPS ≤ 2″ (≤ 3″ solo per Classe 3000) | Tutti gli NPS (ASME B16.9) |
| 2. Preparazione dell’estremità | Non richiesta: taglio a squadra | Sono richiesti smusso e landa di radice |
| 3. Metodo di controllo non distruttivo | VT + MPI o PT; RT poco praticabile | RT / UT / VT: tutti i metodi sono applicabili |
| 4. Interstizi / igiene | È presente un interstizio anulare: inadatta per alimenti, prodotti farmaceutici o fanghi | Penetrazione completa: foro interno liscio, senza interstizi |
| 5. Costo installato (NPS ≤ 2″) | ~40–50% inferiore: nessuna smussatura, nessun passaggio di radice TIG, MPI ~$120/giunto contro RT $800/giunto | Costo di riferimento; RT rappresenta ~60% del costo totale di saldatura per giunto |
💡 Criteri decisionali: saldatura a tasca o testa a testa
Perché i raccordi a saldare a tasca sono sconsigliati in caso di carichi ciclici gravosi o vibrazioni meccaniche: la scelta di un raccordo testa a testa di grande diametro può ridurre il problema dell’innesco di cricche di fatica sul piede del cordone d’angolo.
Usare la saldatura a tasca quando: NPS 2″ E il servizio non è ciclico né soggetto a vibrazioni E non vi è rischio di corrosione interstiziale (Cl > 50 ppm, assenza di H2S) E il proprietario o le specifiche non richiedono RT
📋 Caso di specifica: skid di misurazione LNG con 2.000 collegamenti (Oman, 2025)
Usare la saldatura testa a testa quando: NPS > 2″ O è richiesto contrattualmente un controllo RT/UT O si tratta di tubazioni per alimenti, prodotti farmaceutici o fanghi O sono presenti condizioni di carico ciclico gravoso o vibrazioni (le «condizioni cicliche gravose» come definite da ASME B31.3)
Flange a saldare a tasca o flange a collo da saldare: quale specificare?
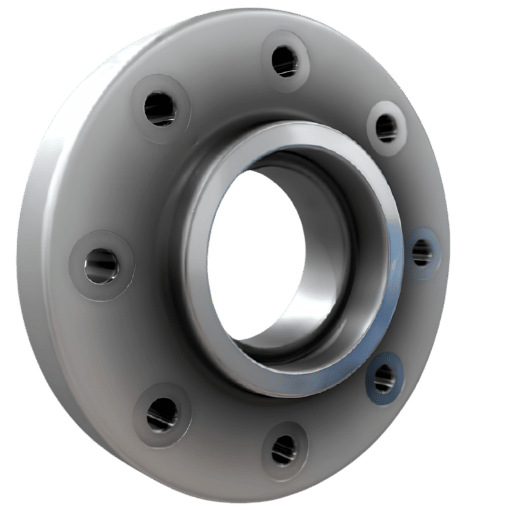 Per informazioni dettagliate sulle specifiche dei raccordi a saldare a tasca, comprese le tabelle dimensionali e le opzioni dei materiali, consultare la pagina prodotto di Baling Steel.
Le flange a saldare a tasca e le flange a collo da saldare condividono il diametro del cerchio dei fori, le dimensioni delle facce e i valori di pressione-temperatura per ogni classe ASME B16.5. Cambia invece il modo in cui si collegano al tubo, con conseguenze dirette sulla possibilità di ispezione, sul comportamento a fatica e sul diametro massimo ammesso del tubo secondo il codice di tubazioni.
| Parametro | Flangia a saldare a tasca | Flangia a collo da saldare |
|---|---|---|
| Saldatura di collegamento | 1 cordone d’angolo, esterno al tubo | Saldatura testa a testa a piena penetrazione |
| Preparazione del tubo | Nessuna (taglio a squadra) | È richiesto lo smusso |
| NPS massimo (secondo ASME B31.1 par. 122.1.1(h)) | NPS 3″ (Classe 600 e inferiore); NPS 2½” (Classe 1500) | Illimitato |
| Classi di pressione pratiche | Classe 150–1500; Classe 2500 rara nella pratica | Classe 150–2500 |
| Metodi di controllo non distruttivo | VT / MPI / PT | RT / UT / VT / MPI |
| Trasferimento delle sollecitazioni al tubo | Indiretto: attraverso la geometria del cordone d’angolo | Diretto: integrato con la parete del tubo (resistenza massima) |
| Applicazione ideale | NPS ≤ 2″, servizio statico, Classe ≤ 600 | Tutte le dimensioni e pressioni; servizio ciclico, tossico o critico |
Le flange a saldare a tasca hanno uno schedule?
Per le flange a saldare a tasca non esiste uno «schedule della flangia», ma solo lo schedule del foro, ossia il diametro del foro lavorato nel mozzo della tasca. Lo schedule del foro deve corrispondere al diametro esterno del tubo da collegare. Una flangia SW Classe 300 con foro per tubo Schedule 80 ha un diametro interno leggermente inferiore rispetto a una con foro per tubo Schedule 40, anche se entrambe hanno dimensione nominale NPS 1. Se lo spessore della parete del tubo non corrisponde allo schedule del foro, il tubo potrebbe non entrare nella tasca oppure rimanervi allentato, con un «accoppiamento approssimativo»; il cordone d’angolo può così avere lati di lunghezza diversa e, da un lato del giunto, un cordone non fuso. Specificare chiaramente: «1″ flangia SW Classe 300, foro Sch 80, ASME B16.5, ASTM A105N». Per scegliere il tipo di faccia (faccia rialzata, faccia piana, giunto ad anello) e consultare i valori dettagliati di pressione-temperatura per gruppo di materiali, vedere la guida completa a flange a collo da saldare e classi di pressione delle flange. Per confrontare tutti i tipi di flangia, comprese quelle slip-on e cieche, consultare la guida alla scelta dei tipi di flange.Gradi dei materiali per la saldatura a tasca: A105, A182 F316L e scelta delle leghe
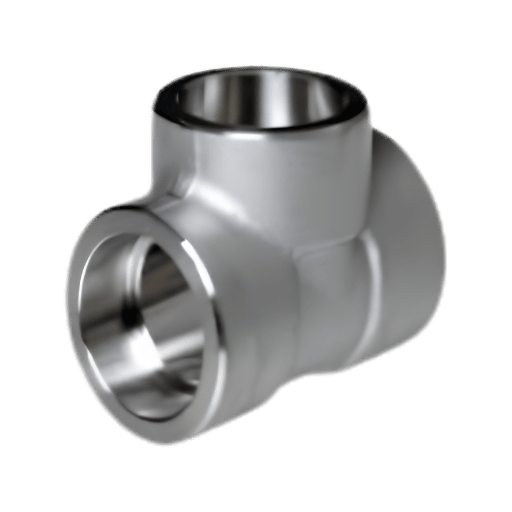 I raccordi e le flange con saldatura a tasca sono forgiati: le relative specifiche di lega si basano sulle norme ASTM per i forgiati, anziché sulle norme ASTM per i tubi. Come requisito minimo, la WPS deve tenere conto delle differenze tra i gradi di lega del raccordo e del tubo. In caso di disallineamento tra il grado di lega del raccordo e quello del tubo, ad esempio un raccordo in acciaio al carbonio 105 e un tubo in acciaio inossidabile A312 TP316L, è necessaria una qualifica WPS separata, con la selezione di una lega d’apporto di raccordo.
| Grado | Norma ASTM | Snervamento minimo / resistenza a trazione | Intervallo di temperatura | Impiego principale |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F a 800°F (–29°C a 427°C) | Petrolio, gas, acqua, vapore ≤ 600 psi; abbinamento con tubi A106 Gr. B |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | –320°F a 800°F (–196°C a 427°C) secondo B31.3 | Servizi chimici e in presenza di cloruri; il basso tenore di carbonio previene la sensibilizzazione della saldatura |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | Fino a 1100°F (593°C) | Vapore ad alta temperatura e servizi di raffineria (lega 1¼Cr–½Mo) |
| A182 F51 (Duplex) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | Fino a 600°F (316°C) | Servizi offshore in presenza di sostanze acide; ambienti contenenti H₂S secondo NACE MR0175 |
Ispezione, collaudo e manutenzione delle saldature a tasca
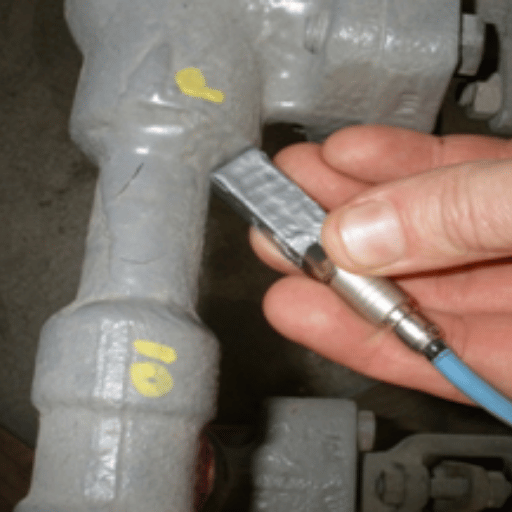 Il processo di saldatura a tasca produce una geometria del giunto che impone limiti intrinseci ai controlli non distruttivi. Capire quali metodi CND siano efficaci e quali no evita costosi conflitti tra specifiche, ad esempio quando una specifica del committente richiede controlli radiografici su tutte le saldature senza considerare la geometria dei giunti a tasca. La verifica dell’integrità della saldatura a tasca richiede strumenti diversi da quelli usati per le saldature testa a testa a piena penetrazione; i committenti che non conoscono questa differenza spesso richiedono controlli RT in eccesso, aumentando i costi senza migliorare la capacità di rilevamento. La U.S. Nuclear Regulatory Commission ha documentato cedimenti per fatica di saldature a tasca in tubazioni nucleari di piccolo diametro ASME Classe 1, rilevando che la limitata ispezionabilità del giunto con CND contribuisce a ritardare il rilevamento dell’accumulo di danni da fatica.
È possibile radiografare una saldatura a tasca?
Tecnicamente sì, ma raramente è utile. Quando il fascio attraversa un giunto con saldatura a tasca, passa attraverso due strati di materiale sovrapposti: la parete del tubo all’interno della tasca e la parete del raccordo intorno ad essa. La pellicola mostra entrambe le immagini sovrapposte, impedendo di distinguere la qualità della radice della saldatura dalla densità di fondo. Questi sono i limiti geometrici dei controlli RT sulle saldature a tasca secondo i requisiti di progetto ASMEB31.3 B31.1. Pertanto, nella maggior parte delle specifiche di progetto ASME B31, i CND delle saldature a tasca che richiedono un’interpretazione più complessa sono limitati all’esame visivo (VT) e ai controlli MPI o PT. Un’applicazione specifica della RT: la radiografia prima della saldatura può verificare il gioco di 1/16″ individuando il profilo sottile contro l’estremità piena del tubo. La verifica radiografica del gioco dopo la saldatura non è possibile una volta presente il cordone d’angolo. Il codice non prescrive una verifica dopo la saldatura: il controllo qualità avviene durante l’accoppiamento, non sul giunto completato.| Metodo | Cosa rileva | Idoneità per saldature a tasca | Riferimento normativo |
|---|---|---|---|
| VT (visivo) | Geometria della superficie, dimensioni e profilo della saldatura | ✔ Metodo principale | ASME B31.1 / B31.3 |
| MPI (particelle magnetiche) | Cricche superficiali e prossime alla superficie | ✔ Buono — solo materiali ferromagnetici | ASME B31.3 para. 344.3 |
| PT (liquidi penetranti) | Discontinuità aperte in superficie | ✔ Buono — tutti i materiali, compreso l’acciaio inossidabile | ASME Section V Article 6 |
| RT (radiografia) | Vuoti sotto la superficie, porosità | ⚠️ Limitato — immagini sovrapposte dovute alla geometria del giunto | ASME Section V Article 2 |
📋 Scenario di ispezione: difetti a passata singola in un’officina di fabbricazione (Busan, 2025)
Dopo la prova idrostatica presso un’officina di fabbricazione di Busan, un ispettore QC ha rilevato indicazioni PT ai piedi delle saldature in 12 dei 500 giunti con saldatura a tasca di un collettore di processo in acciaio inossidabile (su tubo da 20″). Causa principale: un saldatore ha cercato di ridurre il tempo ciclo adottando una procedura a passata singola. La saldatura a passata singola su un tubo con spessore di parete Schedule 80 non garantisce la fusione alla radice nella posizione a ore 6, poiché la gravità sposta verso il basso e lontano dall’apertura della radice il bagno di saldatura parzialmente fuso. Azione correttiva: tutte le saldature di lunghezza superiore a 20″ sono state escluse dalla procedura e sono state definite procedure a due passate, con controllo MT richiesto sulle prime 50 saldature. Dei 12 giunti interessati, tutti e quattro i tubi diritti e le 3 saldature dei tubi di discesa sono stati rifabbricati in 3 giorni; il collettore ha richiesto ulteriori 2 giorni di rilavorazione.
Tendenze e prospettive del settore della saldatura a tasca: 2025–2026
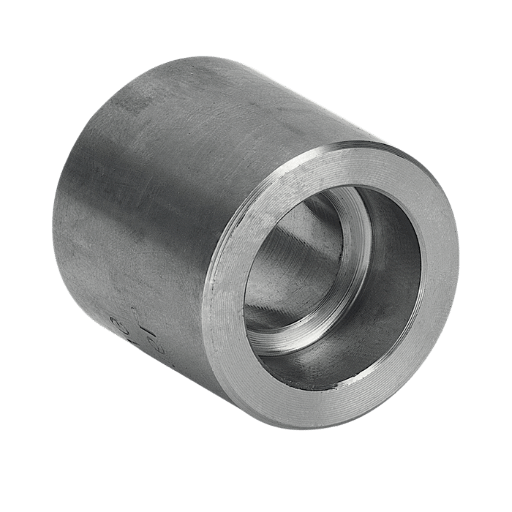 Tre indicatori delineano le prospettive a breve termine per le specifiche della saldatura a tasca:
1. Una nuova edizione di ASME B16.11 sarà pubblicata nel 2026. La prefazione di ASME B16.11 2021 fa riferimento alla «pubblicazione della prossima edizione di questa norma prevista nel 2026». Gli ingegneri che utilizzano specifiche per l’acquisto di forgiati con tempi di consegna lunghi per progetti in esecuzione nel 2026-2027 dovrebbero indicare esplicitamente «o ultima edizione» negli ordini di acquisto: se l’edizione 2026 introduce modifiche dimensionali o aggiorna le tabelle delle pressioni nominali, gli ordini basati sull’edizione 2021 presenteranno lacune nelle specifiche al momento della consegna.
Tenere d’occhio la pagina ASME B16.11 per eventuali addenda o errata corrige che saranno annunciati prossimamente.
2. Il costo dell’acciaio inossidabile duplex sta diminuendo, rendendolo più interessante per i servizi offshore e in presenza di sostanze acide. I requisiti speciali NACE MR0175 per la pressione parziale di HS, superiori agli altri limiti NACE HS per l’acciaio inossidabile austenitico, stanno portando gli standard per gli impianti di coperta offshore (sistemi di iniezione chimica) e i collettori di controllo sottomarini ad adottare raccordi con saldatura a tasca ASTM A182 F51 (UNS S31803) al posto dei materiali standard F316L.
Nel mercato 2025, i tempi di consegna dei raccordi con saldatura a tasca F51 forgiati da fornitori di fascia 1 sono di circa 10-16 settimane, rispetto alle circa 4-8 settimane per gli equivalenti in acciaio al carbonio (A105) o F316L. Se nel pacchetto di progettazione del sistema è indicato il numero di materiale F51, avviare l’acquisto dei materiali prima del congelamento del P&ID.
3) Continua a crescere l’interesse per i confronti. Le ricerche del Q2-Q3 2025 e i dati del 1° semestre rivelano un aumento del 24% su base annua delle query «saldatura a tasca o saldatura testa a testa»: un chiaro segnale della rigorosa valutazione ingegneristica degli interventi di ammodernamento delle raffinerie e dei progetti di costruzione modulare, in cui i costi di installazione sono un fattore critico. Si prevede che il mercato mondiale dei raccordi con saldatura a tasca raggiungerà circa
US$2.23bn entro il 2026; i progetti di investimento in Asia-Pacifico e Medio Oriente sono citati come «indicatori» ( IntelMarketResearch 2025–stima indicativa del mercato; a causa dell’audit indipendente, non è chiaro).
Domande frequenti
Che cos’è una saldatura a tasca?
Visualizza la risposta
Qual è la differenza tra saldatura a tasca e saldatura testa a testa?
Visualizza la risposta
Una saldatura a tasca è un cordone d’angolo?
Visualizza la risposta
Le flange con saldatura a tasca hanno uno schedule?
Visualizza la risposta
Quando NON usare raccordi con saldatura a tasca?
Visualizza la risposta
Perché scegliere raccordi con saldatura a tasca invece di raccordi filettati?
Visualizza la risposta
Informazioni su questa guida
A cura del team tecnico di Baling Steel. Riferimenti normativi tratti da ASME B16.11-2021, ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)) e ASME B31.3 Process Piping. I dati sui cedimenti raccolti sul campo provengono dalla documentazione tecnica della U.S. NRC e da forum di professionisti del settore ingegneristico. Verificato rispetto ai benchmark semantici NEURONwriter per il cluster di parole chiave «saldatura a tasca». Baling Steel produce e fornisce raccordi con saldatura a tasca ASME B16.11 e flange con saldatura a tasca ASME B16.5 nei gradi ASTM A105N, A182 F316L, F11 e F51 — consulta le specifiche tecniche dei prodotti e richiedi un preventivo.
Articoli correlati
- Guida alle flange a collo da saldare: classi di pressione, dimensioni e selezione secondo ASME B16.5
- Tipi di flange a confronto: a collo da saldare, slip-on, cieche, con saldatura a tasca e lap joint
- Forgiati in acciaio al carbonio ASTM A105: proprietà meccaniche e guida alle specifiche tecniche
- Forgiati in lega e in acciaio inossidabile ASTM A182: selezione dei gradi da F11 a F51
- Guida alle flange cieche: norme ASME B16.5, pressioni nominali e gradi dei materiali

