


📐 Especificações rápidas: soldadura por encaixe
| Norma | ASME B16.11-2021 (acessórios) | ASME B16.5 (flanges) |
| Gama de dimensões | NPS ⅛”–4″ (Classe 3000); ⅛”–2″ (Classe 6000 e 9000) |
| Classes de pressão | 3000 / 6000 / 9000 lb (acessórios, B16.11); 150–1500 (flanges, B16.5/B31.1) |
| Recuo obrigatório | 1/16 in. (1,6 mm), conforme ASME B31.1, par. 127.3(e) / B31.3, par. 328.5.2 |
| Tipo de soldadura | Soldadura de ângulo; lado mínimo = espessura nominal da parede do tubo (tn) |
| Materiais principais | ASTM A105N (aço-carbono) | ASTM A182 F316L (aço inoxidável) |
| Evitar em | Serviço cíclico/vibração · indústria alimentar/farmacêutica · meios sensíveis a fendas (Cl⁻ > 50 ppm) · NPS > 2″ (prática geral) |
O que é a soldadura por encaixe? Tipos, aplicações e normas do setor
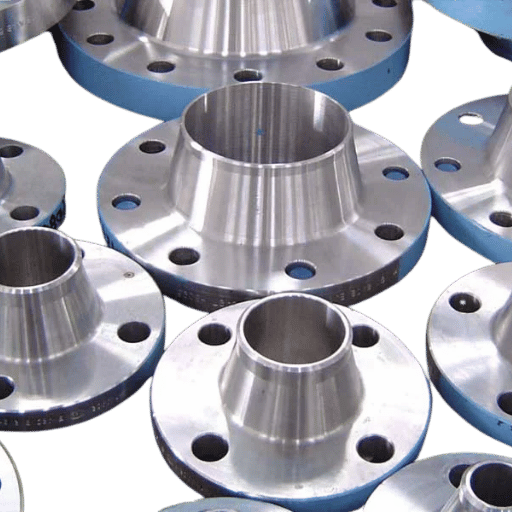 Uma união por soldadura de encaixe é um processo em duas etapas: a extremidade do tubo é maquinada para encaixar com folga no furo cilíndrico de um acessório e, depois de recuada até à folga adequada, recebe uma soldadura de ângulo contínua em toda a circunferência, junto à face do acessório. Ao contrário das uniões flangeadas, o cordão de soldadura não fica na zona do ressalto do encaixe, mas suporta a carga da união. O ressalto serve apenas de batente para o tubo.
A ASME B16.11 inclui oito tipos normalizados de acessórios forjados para soldadura de encaixe: uniões (inteiras e meia-uniões), cotovelos (90 e 45), tês, tês de redução, cruzetas, tampões e uniões desmontáveis. Os sockolets — acessórios de derivação para sistemas de tubagens com ramais, usados na produção e refinação de petróleo e gás e na produção de energia — são abrangidos pela MSS SP-97. O fabrico por forjamento confere a estes componentes uma estrutura de grão mais fina e maior resistência à tração por unidade de espessura da parede do que as alternativas fundidas: veja a gama completa de acessórios de cotovelo de aço e flanges cegas, disponível aqui.
A soldadura por encaixe é usada sobretudo em quatro setores:
- Petróleo e gás, exploração e produção: coletores de instrumentação, linhas de injeção de produtos químicos e sistemas hidráulicos de controlo — geralmente NPS “-1”
- Produção de energia: linhas de água de alimentação de caldeiras, condensado de vapor e fuelóleo em tubagens de pequeno diâmetro, sujeitas à B31.1
- Processamento químico: alimentação de reatores e circuitos de recirculação, coletores de alta pressão e sistemas de amostragem
- Tratamento de água: coletores de lavagem inversa de alta pressão e unidades de dosagem de produtos químicos
«Os acessórios metálicos para soldadura de encaixe são comuns em sistemas de tubagens de alta pressão nos setores do processamento químico, da produção de energia, do petróleo e gás e do tratamento de água, por muitas das mesmas razões que as flanges cegas de aço e os acessórios de cotovelo para tubos de aço. O método de soldadura por encaixe tem vantagens e desvantagens:
– Greg Peddie, especialista técnico, Hayward Pipe & Supply (junho de 2025)
Nota de engenharia: classe do acessório e série do tubo — causa frequente de falhas nas aquisições
Segundo a ASME B16.11-2021, os acessórios da Classe 3000 são concebidos para tubos da série 80; os da Classe 6000, para a série 160; e os da Classe 9000, para a série XXH (duplamente extra pesada). O diâmetro interior do furo maquinado para o encaixe é dimensionado para corresponder ao diâmetro exterior do tubo da série indicada. Se encomendar um acessório da Classe 6000 com furo para a série 80, haverá incompatibilidade: o diâmetro interior do furo será demasiado pequeno para a parede do tubo, impedindo o encaixe e criando tensão de desgaste na raiz da soldadura devido à má montagem. Especifique claramente, em cada ordem de compra, a classe do acessório e a série do furo — por exemplo, «acessório de união SW de 1″ da Classe 3000, furo série 80, ASTM A105N, ASME B16.11-2021».
Como funciona a soldadura por encaixe: a regra obrigatória de recuo de 1/16″
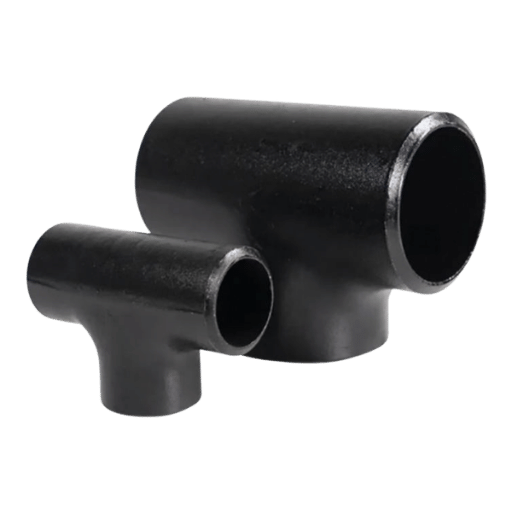 Um passo pode determinar se uma união por soldadura de encaixe dura 20 anos ou fissura em 2 meses: deixar uma folga de expansão de 1/16 in. (1,6 mm) entre a extremidade do tubo e o ressalto do encaixe antes de iniciar a soldadura. Se a extremidade do tubo assentar contra o ressalto durante a soldadura, a expansão térmica gera tensão axial residual quando arrefece. Essa tensão pode dar origem a fissuras por fadiga em cada ciclo térmico seguinte; em tubagens sujeitas a ciclos moderados, a falha pode ocorrer em menos de 12 meses.
📋 Caso no terreno: falha sem folga de $45 000 (Houston, 2024)
Numa unidade de hidrocraqueamento de média dimensão em Houston, uma equipa de manutenção detetou 14 soldaduras de ângulo fissuradas em uniões de soldadura por encaixe A105 série 80, 8 meses depois da entrada em serviço. A análise metalúrgica identificou uma falha ZEG: os soldadores tinham encostado o tubo ao ressalto do encaixe antes da ponteagem e depois tinham feito a soldadura sem recuar o tubo. Embora o procedimento de soldadura (WPS) exigisse uma folga de 1/16″, aparentemente não havia um ponto de paragem para verificar a montagem.
Resultado: paragem da unidade durante 3 dias e $45 000 em reparações por corte e substituição. Medida corretiva: inclusão, no plano de inspeção e ensaios de campo para todas as soldaduras por encaixe da unidade, de um ponto de paragem dimensional — medir e registar a folga antes de qualquer ponteamento.Qual é o recuo correto numa soldadura por encaixe?
A ASME B31.1, par. 127.3(e), e a ASME B31.3, par. 328.5.2, especificam «aproximadamente 1/16 in. (1,6 mm)» — a palavra «aproximadamente» não é acidental. A folga é um requisito funcional de conceção que permite a expansão térmica axial da extremidade do tubo durante o ciclo térmico de soldadura; não deve ser confundida com uma tolerância dimensional de inspeção rigorosa. Procedimento normalizado de montagem em quatro passos:- Encoste a extremidade do tubo ao ressalto do encaixe e marque a profundidade de inserção.
- Trace ou assinale uma linha de referência na face do encaixe, sobre o diâmetro exterior do tubo.
- Recue o tubo 1/16″- 1/8″ (1,6-3,2mm) a partir da posição encostada — também se pode usar 1/8″ em aplicações no terreno para compensar a contração térmica da soldadura durante o arrefecimento do passe de raiz.
- Faça ponteamentos em duas posições opostas (180) para manter a folga e, em seguida, deposite o passe de raiz.
Nota de engenharia: como é que o serviço cíclico altera o perfil de risco?
A ASME B31.1, par. 111.3.1, indica: «deve considerar-se especialmente a possibilidade de restringir ainda mais o uso de uniões de tubagens soldadas por encaixe quando se prevejam ciclos de temperatura ou pressão ou vibração intensa, ou quando o serviço possa acelerar a corrosão em fendas». A redação é consultiva; a aplicação de um fator de intensificação de tensão (SIF) de 2.1 numa soldadura de ângulo por encaixe sem acabamento significa que cada ciclo de carga multiplica por 2.1 a tensão de flexão real na margem da soldadura. Em sistemas de tubagens sujeitos a mais de algumas centenas de ciclos por ano, a combinação de um SIF elevado e da aplicação do método de tensão nominal provoca fissuras por fadiga mais cedo do que um projetista que siga a B31.3/B31.1 tal como está redigida poderia esperar. A solução simples é substituir por soldadura topo a topo as uniões dos circuitos cíclicos identificados, ou encomendar soldaduras de ângulo acabadas/retificadas (SIF reduzido para ~1.3).
Classes de pressão ASME B16.11: explicação das classes 3000, 6000 e 9000
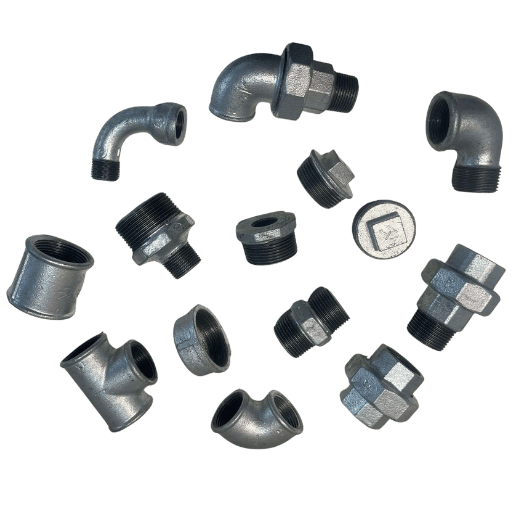 Embora as designações das classes de pressão das flanges na norma ASME B16.5 sejam 150, 300, 600… estes símbolos não correspondem a pressões de serviço em psi. As classes de pressão dos acessórios para soldadura de encaixe na norma B16.11 são 3000, 6000 ou 9000. Estas classes de pressão indicam o diâmetro do furo do encaixe, uma vez que correspondem às séries de tubos disponíveis — não indicam quanta pressão o acessório pode suportar. A pressão de serviço admissível real depende da série de tubos selecionada e do material/espessura da parede escolhidos, conforme calculado pelo código de tubagem aplicável — B31.3 ou B31.1 — e pelo símbolo de classe de pressão B.
📐 Matriz de seleção dos 3 níveis de soldadura por encaixe (ASME B16.11-2021)
Referência: classe exigida, série do tubo, gama NPS, correspondência com o serviço
| Classe de pressão | Série de tubo exigida | Gama NPS | Aplicação típica |
|---|---|---|---|
| Classe 3000 | Série 80 | ⅛” – 3″ | Processos gerais de alta pressão; vapor ≤ 600 psi; distribuição de água e gás |
| Classe 6000 | Série 160 | ⅛” – 2″ | Injeção de produtos químicos; hidrocarbonetos a alta temperatura; serviço com gás a alta pressão |
| Classe 9000 | Série XXH (duplamente extra pesada) | ⅛” – 2″ | Sistemas hidráulicos de pressão ultraelevada; coletores de controlo de cabeças de poço |
Fonte: ASME B16.11-2021 via ASME.org. Confirmado através dos dados técnicos da EngineeringToolbox e da Bonney Forge.
Soldadura por encaixe ou topo a topo: matriz de decisão técnica com 5 fatores
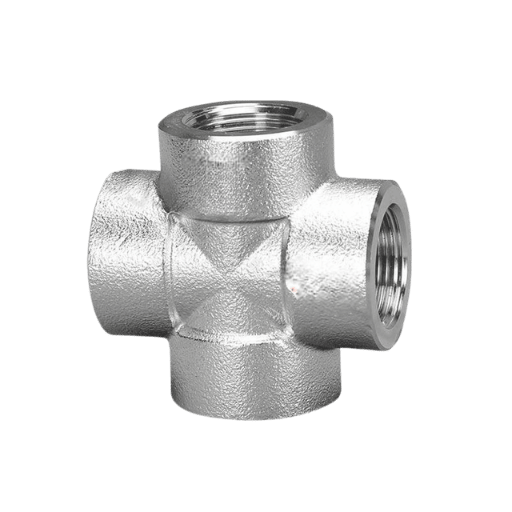 Escolher um acessório para soldadura topo a topo em vez de um acessório para soldadura por encaixe é uma decisão de especificação com consequências reais para os custos e a segurança. Quando o custo é considerado demasiado elevado na fase de proposta, escolhe-se a opção mais barata — neste caso, um dos principais fatores de custo dos componentes — devido a preferências pessoais por projetos específicos, em prejuízo da vida útil e da rentabilidade da instalação. Quando se procura poupar demasiado, a nova instalação pode introduzir, sem que se perceba, um risco de falha irreversível em aplicações de serviço severo. Os cinco fatores seguintes abrangem todas as situações em que engenheiros experientes têm demonstrado um padrão consistente de escolha errada entre soldadura por encaixe e topo a topo. Estes padrões estão amplamente documentados em discussões de fóruns de engenharia Eng-Tips e são sustentados por dados de custos de estudos de caso de projetos. Cada fator pode ser confirmado pela experiência real de profissionais.
✔ Vantagens da soldadura por encaixe
- Sem preparação de bisel na extremidade do tubo — basta cortá-la em esquadria e inseri-la
- ~40-50% menos de custo instalado do que um acessório de soldadura topo a topo para serviço estático com cloretos NPS 2″ (mão de obra: sem bisel, sem passe de raiz TIG, sem RT por união)
- Soldadura de ângulo resistente e estanque até à Classe 9000
- Corpo forjado integral — ocupa menos espaço de instalação do que alternativas flangeadas em coletores de instrumentação compactos
- Sem turbulência por desfasamento de diâmetros interiores — a extremidade do tubo fica totalmente dentro do encaixe quando aparafusada
⚠️ Limitações da soldadura por encaixe
- NPS máximo 2″ para as Classes 6000/9000 ou NPS 3 apenas para a Classe 3000
- Fenda anular na extremidade do tubo — risco de corrosão em fendas em meios com cloretos ou ácidos.
- Segundo a minha pesquisa, o NPS máximo para acessórios de soldadura por encaixe conformes à ASME B16.11 ou flanges flangeadas ASME B16.5 da Classe 6000/9000 é 2″. Para acessórios de soldadura por encaixe com flanges da Classe 3000, o NPS máximo é 3″.
- Como evitar um SIF de soldadura de 2.1 na margem do cordão sem bisel
- Inadequada para serviços alimentares, farmacêuticos ou com lamas (higiene)
- Como reduzir a probabilidade de a inspeção radiográfica da soldadura do encaixe revelar um defeito de porosidade intergranular, uma «falha à espera de acontecer».
| Fator | Soldadura por encaixe | Soldadura topo a topo |
|---|---|---|
| 1. Dimensão do tubo | NPS ≤ 2″ (≤ 3″ apenas para a Classe 3000) | Todos os NPS (ASME B16.9) |
| 2. Preparação da extremidade | Não necessária — corte em esquadria | É necessário bisel e face de raiz |
| 3. Método de END | VT + MPI ou PT; RT pouco prática | RT / UT / VT — todos os métodos aplicáveis |
| 4. Fendas / higiene | Existe uma fenda anular — inadequada para serviços alimentares, farmacêuticos ou com lamas | Penetração total — furo liso, sem fendas |
| 5. Custo instalado (NPS ≤ 2″) | ~40–50% inferior — sem bisel, sem passe de raiz TIG, MPI ~$120/união face a RT $800/união | Custo de referência; a RT representa ~60% do custo total de soldadura por união |
💡 Critérios de decisão: soldadura por encaixe ou topo a topo
Porque é que os acessórios de soldadura por encaixe não são recomendados para cargas cíclicas severas ou vibração mecânica: o risco de iniciação de fissuras por fadiga na margem da soldadura de ângulo pode ser reduzido escolhendo um acessório de soldadura topo a topo de maior diâmetro.
Use soldadura por encaixe quando: NPS 2″ E o serviço não for cíclico nem sujeito a vibração E não houver risco de corrosão em fendas (Cl > 50 ppm, sem H2S) E o proprietário/a especificação não exigir RT
📋 Caso de especificação: módulo de medição de GNL com 2 000 ligações (Omã, 2025)
Use soldadura topo a topo quando: NPS > 2″ OU forem exigidos contratualmente exames RT/UT OU se tratar de tubagens para serviço alimentar, farmacêutico ou com lamas OU houver cargas cíclicas severas ou vibração («condições cíclicas severas», conforme definição da ASME B31.3)
Flanges de soldadura por encaixe ou flanges de pescoço para soldar: qual especificar?
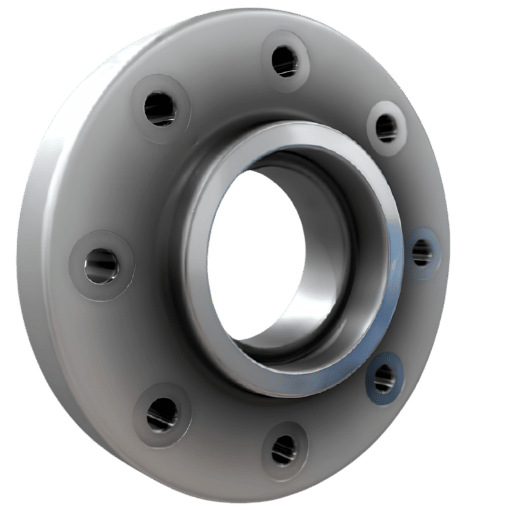 Para obter informações detalhadas sobre as especificações dos acessórios de soldadura por encaixe, incluindo tabelas dimensionais e opções de materiais, consulte a página de produtos da Baling Steel.
As flanges de soldadura por encaixe e as flanges de pescoço para soldar têm o mesmo círculo de furação, as mesmas dimensões das faces e as mesmas classificações de pressão e temperatura dentro de cada classe ASME B16.5. A diferença está no modo de ligação ao tubo — e isso afeta diretamente as possibilidades de inspeção, o desempenho em fadiga e a dimensão máxima do tubo permitida pelo código de tubagens.
| Parâmetro | Flange de soldadura por encaixe | Flange de pescoço para soldar |
|---|---|---|
| Soldadura de ligação | 1 soldadura de ângulo, no exterior do tubo | Soldadura topo a topo com penetração total |
| Preparação do tubo | Nenhuma (corte em esquadria) | É necessário bisel |
| NPS máximo (conforme ASME B31.1, par. 122.1.1(h)) | NPS 3″ (Classe 600 e inferior); NPS 2½” (Classe 1500) | Sem limite |
| Classes de pressão práticas | Classe 150–1500; Classe 2500 rara na prática | Classe 150–2500 |
| Métodos de END | VT / MPI / PT | RT / UT / VT / MPI |
| Transferência de tensão para o tubo | Indireta — através da geometria da soldadura de ângulo | Direta — integrada na parede do tubo (mais resistente) |
| Aplicação mais adequada | NPS ≤ 2″, serviço estático, Classe ≤ 600 | Todas as dimensões e pressões; serviço cíclico, tóxico ou crítico |
As flanges de soldadura por encaixe têm uma série?
As flanges de soldadura por encaixe não têm uma «série de flange»; têm apenas uma série de furo, ou seja, o diâmetro do furo maquinado no cubo do encaixe. A série do furo deve corresponder ao diâmetro exterior do tubo a unir. Uma flange SW da Classe 300 com furo para tubo da série 80 tem um diâmetro interior ligeiramente inferior ao de uma flange com furo para tubo da série 40, embora ambas tenham nominalmente NPS 1. Se a espessura da parede do tubo não corresponder à série do furo, o tubo pode não entrar no encaixe ou ficar solto, com uma «folga grosseira», resultando numa soldadura de ângulo com lados de comprimento desigual e, possivelmente, um cordão sem fusão num dos lados da união. Seja explícito: «flange SW de 1″ da Classe 300, furo série 80, ASME B16.5, ASTM A105N». Para escolher o tipo de face (face ressaltada, face plana, junta de anel) e consultar as classificações detalhadas de pressão e temperatura por grupo de materiais, veja o guia completo sobre flanges de pescoço para soldar e classes de pressão de flanges. Para comparar todos os tipos de flange, incluindo as flanges sobrepostas e cegas, consulte o guia de seleção de tipos de flange.Classes de materiais para soldadura por encaixe: A105, A182 F316L e seleção de ligas
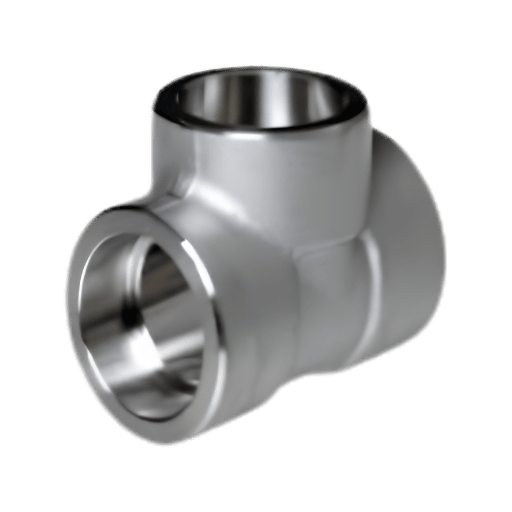 Os acessórios e as flanges para soldadura de encaixe são forjados; as especificações das respetivas ligas seguem as normas de forjagem ASTM, em vez das normas ASTM para tubos. No mínimo, o WPS deve ser compatível com as diferentes classes de liga dos acessórios e dos tubos. A incompatibilidade entre a classe da liga do acessório e a do tubo, por exemplo, um acessório de aço-carbono 105 e um tubo de aço inoxidável A312 TP316L, exige uma qualificação WPS separada, com seleção de uma liga de material de adição de transição.
| Classe | Norma ASTM | Limite de elasticidade mínimo / resistência à tração | Intervalo de temperatura | Utilização principal |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F a 800°F (–29°C a 427°C) | Petróleo, gás, água, vapor ≤ 600 psi; compatível com tubo A106 Gr. B |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | –320°F a 800°F (–196°C a 427°C), segundo B31.3 | Serviço químico e com cloretos; o baixo teor de carbono evita a sensibilização da soldadura |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | Até 1100°F (593°C) | Serviço com vapor a alta temperatura e em refinarias (liga 1¼Cr–½Mo) |
| A182 F51 (duplex) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | Até 600°F (316°C) | Serviço offshore ácido; ambientes com H₂S segundo NACE MR0175 |
Inspeção, ensaios e manutenção de soldaduras de encaixe
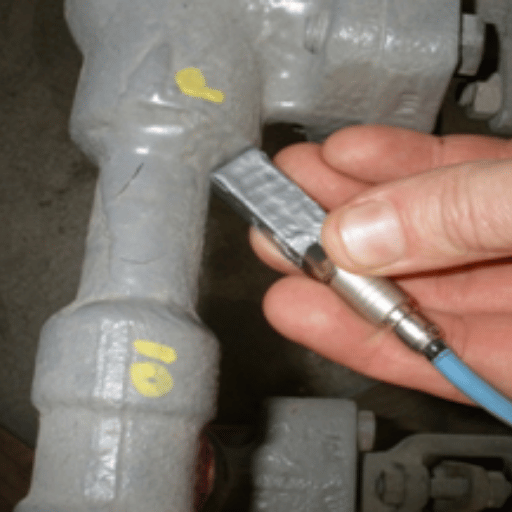 O processo de soldadura de encaixe produz uma geometria de junta que impõe limitações naturais aos ensaios não destrutivos. Compreender quais os métodos END eficazes — e quais não o são — evita conflitos dispendiosos nas especificações, como quando uma especificação do proprietário exige ensaios radiográficos em todas as soldaduras sem ter em conta a geometria das soldaduras de encaixe. A verificação da integridade da soldadura após a soldadura de encaixe exige ferramentas diferentes das utilizadas em soldaduras topo a topo de penetração total, e os empreiteiros que não conhecem esta diferença especificam frequentemente RT em excesso, aumentando os custos sem melhorar a capacidade de deteção. A Comissão Reguladora Nuclear dos Estados Unidos documentou falhas por fadiga em soldaduras de encaixe de tubagens nucleares de pequeno diâmetro da Classe 1 ASME, assinalando que a limitada inspecionabilidade END da junta contribui para atrasar a deteção da acumulação de danos por fadiga.
É possível fazer radiografia a uma soldadura de encaixe?
Tecnicamente, sim — mas raramente com resultados úteis. Quando o feixe atravessa uma junta de soldadura de encaixe, passa por duas camadas de material sobreposto: a parede do tubo dentro do encaixe e a parede do acessório à sua volta. A película mostra ambas as imagens sobrepostas, impedindo a identificação da qualidade da raiz da soldadura em relação à densidade de fundo. Estas são as limitações geométricas da RT em soldaduras de encaixe, conforme os requisitos de projeto ASMEB31.3 B31.1. Por conseguinte, como regra geral na maioria das especificações de projeto ASME B31, os END em soldaduras de encaixe que exigiriam uma interpretação mais complexa limitam-se ao exame visual (VT) e à MPI ou PT. Uma aplicação específica da RT: a radiografia antes da soldadura pode verificar a folga de 1/16″ ao detetar a silhueta fina contra a extremidade sólida do tubo. Não é possível verificar a folga por RT após a soldadura, quando já existe o cordão de ângulo. O código não estabelece um requisito de validação após a soldadura; o ponto de controlo da qualidade é a preparação da junta, não a soldadura concluída.| Método | O que deteta | Adequação para soldadura de encaixe | Referência normativa |
|---|---|---|---|
| VT (visual) | Geometria da superfície, dimensão e perfil da soldadura | ✔ Método principal | ASME B31.1 / B31.3 |
| MPI (partículas magnéticas) | Fissuras superficiais e próximas da superfície | ✔ Adequado — apenas para materiais ferromagnéticos | ASME B31.3 para. 344.3 |
| PT (líquidos penetrantes) | Descontinuidades abertas à superfície | ✔ Adequado — todos os materiais, incluindo aço inoxidável | ASME Section V Article 6 |
| RT (radiografia) | Vazios subsuperficiais, porosidade | ⚠️ Limitada — imagens sobrepostas devido à geometria sobreposta | ASME Section V Article 2 |
📋 Cenário de inspeção: falhas de passagem única numa oficina de fabrico (Busan, 2025)
Após o ensaio hidrostático numa oficina de fabrico em Busan, um inspetor de QC observou indicações de PT nos pés das soldaduras em 12 de 500 soldaduras de encaixe num coletor de processo de aço inoxidável (em tubo de 20″). Causa principal: um soldador tentou reduzir o tempo de ciclo utilizando uma abordagem de passagem única. A soldadura de passagem única em tubos com espessura de parede Schedule 80 não assegura a fusão na posição das 6 horas, na raiz, pois a gravidade faz com que o banho de soldadura parcialmente fundido descaia e se afaste da abertura da raiz. Ação corretiva: todas as soldaduras com mais de 20″ de comprimento foram eliminadas do procedimento e foram estabelecidos procedimentos de duas passagens, com MT exigido nas primeiras 50 soldaduras. Das 12 soldaduras afetadas, as quatro soldaduras em tubo reto e as 3 soldaduras em tubo descendente foram refeitas em 3 dias; o coletor passou por mais 2 dias de retrabalho.
Tendências e perspetivas do setor da soldadura de encaixe: 2025–2026
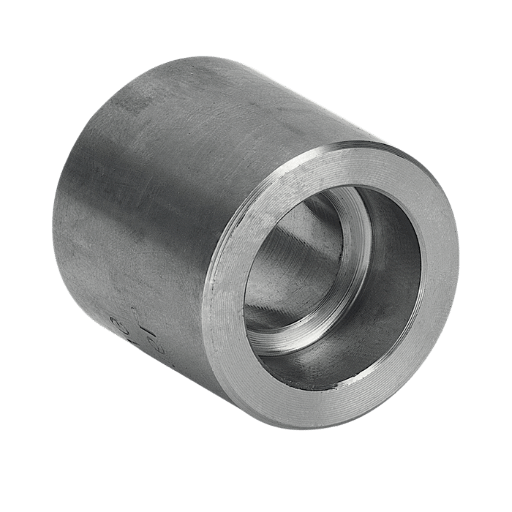 Três fatores apontam para as perspetivas a curto prazo das especificações de soldadura de encaixe:
1. Será publicada uma nova edição da ASME B16.11 em 2026. O prefácio da ASME B16.11 2021 refere que «a próxima edição desta Norma está prevista para publicação em 2026». Os engenheiros que utilizem especificações para a aquisição de peças forjadas com prazos de entrega longos para projetos em execução durante 2026-2027 devem indicar expressamente «ou edição mais recente» nas encomendas de compra. Caso a edição de 2026 especifique alterações dimensionais ou atualize as tabelas de pressão nominal, as encomendas de compra baseadas na edição de 2021 resultarão em lacunas na especificação aquando da entrega.
Acompanhe de perto a página da ASME B16.11 para consultar adendas ou erratas que venham a ser anunciadas em breve.
2. O aço inoxidável duplex está a ficar mais barato, tornando-se mais atrativo para serviços offshore e ácidos. A pressão parcial especial de HS da NACE MR0175, superior a outros limites de HS da NACE para aços inoxidáveis austeníticos, está a levar os projetos offshore de superfície (sistemas de injeção química) e os coletores de controlo submarinos a adotar acessórios de soldadura de encaixe ASTM A182 F51 (UNS S31803), em vez de materiais da especificação F316L normal.
O prazo de entrega de acessórios forjados F51 para soldadura de encaixe de fornecedores de nível 1 é de aproximadamente 10-16 semanas no mercado de 2025, comparativamente a cerca de 4-8 semanas para equivalentes de aço-carbono (A105) ou F316L. Se o número do material F51 constar do pacote de engenharia do sistema, inicie a aquisição dos materiais antes da aprovação final do P&ID.
3) O interesse em comparações continua a crescer. As pesquisas do Q2-Q3 2025 e os dados do primeiro semestre revelam que as pesquisas por «soldadura de encaixe versus soldadura topo a topo» aumentaram 24% YoY — em linha com os rigorosos estudos de engenharia de projetos de modernização de refinarias e construção modular, nos quais o custo de instalação é um fator crítico. Prevê-se que o mercado mundial de acessórios para soldadura de encaixe atinja c.
US$2.23bn até 2026; os projetos de capital na Ásia-Pacífico e no Médio Oriente são referidos como «indicadores» (IntelMarketResearch 2025–estimativa indicativa de mercado; auditoria independente ainda não esclarecida).
Perguntas frequentes
O que é uma soldadura de encaixe?
Ver resposta
Qual é a diferença entre soldadura de encaixe e soldadura topo a topo?
Ver resposta
Uma soldadura de encaixe é uma soldadura de ângulo?
Ver resposta
As flanges para soldadura de encaixe têm uma série?
Ver resposta
Quando NÃO se devem utilizar acessórios para soldadura de encaixe?
Ver resposta
Porquê escolher acessórios para soldadura de encaixe em vez de acessórios roscados?
Ver resposta
Sobre este guia
Preparado pela equipa técnica da Baling Steel. As referências normativas foram retiradas da ASME B16.11-2021, ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)) e ASME B31.3 Process Piping. Os dados de falhas na prática foram obtidos em documentação técnica da NRC dos Estados Unidos e fóruns de profissionais de engenharia. Revisto segundo os parâmetros semânticos da NEURONwriter para o grupo de palavras-chave «soldadura de encaixe». A Baling Steel fabrica e fornece acessórios para soldadura de encaixe ASME B16.11 e flanges para soldadura de encaixe ASME B16.5 nas classes ASTM A105N, A182 F316L, F11 e F51 — consulte as especificações dos produtos e peça um orçamento.
Artigos relacionados
- Guia de flanges de pescoço para soldar: classes de pressão, dimensões e seleção segundo ASME B16.5
- Tipos de flanges comparados: pescoço para soldar, sobrepostas, cegas, para soldadura de encaixe e de junta sobreposta
- Forjados de aço-carbono ASTM A105: propriedades mecânicas e guia de especificação
- Forjados de aço ligado e aço inoxidável ASTM A182: seleção de classes de F11 a F51
- Guia de flanges cegas: normas, pressões nominais e classes de materiais segundo ASME B16.5

