


📐 ソケット溶接の概要仕様
| 規格 | ASME B16.11-2021(継手) | ASME B16.5(フランジ) |
| サイズ範囲 | NPS ⅛”~4″(Class 3000);⅛”~2″(Class 6000および9000) |
| 圧力クラス | 3000 / 6000 / 9000 lb(継手、B16.11);150–1500(フランジ、B16.5/B31.1) |
| 必須セットバック | 1/16 in.(1.6 mm)、ASME B31.1 para. 127.3(e) / B31.3 para. 328.5.2に準拠 |
| 溶接形式 | すみ肉溶接;最小脚長=鋼管の公称肉厚(tn) |
| 主な材質 | ASTM A105N(炭素鋼) | ASTM A182 F316L(ステンレス鋼) |
| 使用を避ける条件 | 繰り返し荷重・振動がある用途 · 食品・医薬品用途 · すきま腐食に敏感な流体(Cl⁻ > 50 ppm) · NPS > 2″(一般的な慣行) |
ソケット溶接とは?種類、用途、業界規格
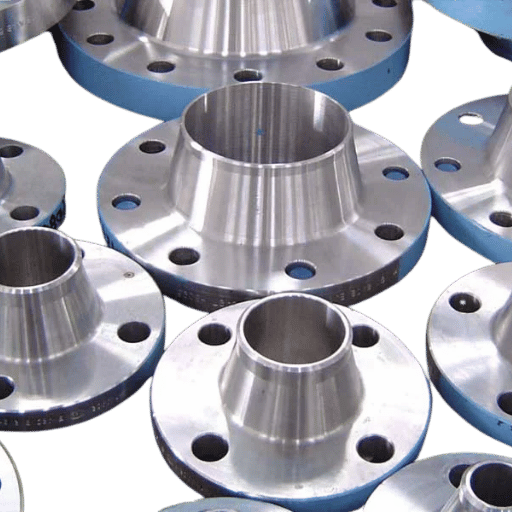 ソケット溶接継手は2段階の工程で構成されます。鋼管端を加工して継手の円筒形ソケット穴にすきまばめで差し込み、適切なすきまに調整した後、継手面で鋼管の全周に連続したすみ肉溶接を施します。フランジ継手のように仕上げ溶接をソケットの肩部に配置することはできませんが、溶接部が継手の荷重を支えます。肩部は鋼管を受け止めるストッパーにすぎません。
ASME B16.11に規定される標準的な鍛造ソケット溶接継手は8種類あります。カップリング(フル、ハーフ)、エルボ(90、45)、ティー、レデューシングティー、クロス、キャップ、ユニオンです。石油・ガスの生産、精製、発電で用いる枝管・主管配管系統用の分岐継手であるSockoletsは、MSS SP-97の対象です。鍛造製の部品は鋳造品よりも結晶粒が細かく、肉厚あたりの引張強さが高くなります。鍛造鋼製エルボ継手とブラインドフランジを幅広く取りそろえています。
ソケット溶接は主に次の4つの業界で用いられます。
- 石油・ガス上流部門:計装ヘッダー、薬品注入ライン、油圧制御システム。通常はNPS “-1”
- 発電:B31.1が適用される小口径配管でのボイラー給水、蒸気ドレン、燃料油ライン
- 化学処理:反応器の供給・リサイクルループ、高圧マニホールド、サンプリングシステム
- 水処理:高圧逆洗ヘッダー、薬品注入スキッド
「金属製ソケット溶接継手は、化学処理、発電、石油・ガス、水処理業界の高圧配管システムで広く使われています。鋼製ブラインドフランジや鋼管用エルボ継手と同じ理由が数多くあります。ソケット溶接方式には、次のような利点と欠点があります。
– Greg Peddie、Technical Specialist、Hayward Pipe & Supply(2025年六月)
技術メモ:継手クラスと鋼管スケジュールの組み合わせは、調達時によく起きる不具合の原因です
ASME B16.11-2021によると、Class 3000継手はschedule 80鋼管、Class 6000はschedule 160鋼管、Class 9000はSchedule XXH(二重特厚鋼管)に適合するよう設計されています。ソケット穴の内径は、該当スケジュールの鋼管外径に合うよう加工されます。Class 6000継手にschedule 80用の穴を指定すると、サイズが合いません。穴の内径が鋼管の肉厚に対して小さすぎて鋼管が収まらず、組み立て不良によって溶接ルート部に摩耗応力が生じます。すべての発注書に、継手クラスと穴のスケジュールを明記してください。例:’1″ class 3000 SW coupling, bore sch 80, ASTM A105N, ASME B16.11-2021.’
ソケット溶接の仕組み:必須の1/16″セットバック規則
 ソケット溶接継手が20年使用できるか、2か月で割れるかを左右する工程の一つは、溶接を始める前に鋼管端とソケット肩部の間に1/16 in.(1.6 mm)の膨張すきまを設けることです。鋼管を肩部に押し当てたまま溶接すると、冷却時に熱膨張による軸方向応力が残留します。この残留応力は熱サイクルを重ねるたびに疲労亀裂の発生源となり、中程度の温度変動がある配管では、故障まで12か月かからない場合もあります。
📋 現場事例:すきまなしによる$45,000の損失(Houston、2024)
Houstonの中規模水素化分解装置で、保全チームが、運転開始から8か月後に” schedule 80 A105ソケット溶接カップリングのすみ肉溶接に14か所の亀裂を発見しました。金属組織分析でZEGの不具合が判明しました。溶接工が仮付け前に鋼管をソケット肩部まで押し込み、引き戻さずに溶接していたのです。WPSでは1/16″のすきまを指定していましたが、組み立て時の確認ポイントが設定されていなかったようです。
結果:装置が3日間停止し、切断・交換修理に$45,000を要しました。対策として、装置内のすべてのソケット溶接について、仮付け溶接前にすきまを測定・記録する寸法確認ポイントを現場検査試験計画に追加しました。ソケット溶接の適切なセットバック量は?
ASME B31.1 para. 127.3(e)およびASME B31.3paraa328.5.2では「約1/16 in.(1.6 mm)」と明記されています。「約」という語が使われているのは意図的です。このすきまは、溶接の熱サイクル中に鋼管端が軸方向に熱膨張できるようにする設計上の機能要件であり、厳密な寸法検査公差と混同してはなりません。 標準的な組み立て手順は次の4段階です。- 鋼管端をソケット肩部に当て、差し込み深さに印を付けます。
- 鋼管外径のソケット面位置に基準線をけがきます。
- 鋼管を押し当てた位置から1/16″~1/8″(1.6~3.2mm)引き戻します。現場では、ルートパス中の冷却時に生じる溶接部の熱収縮を補うため、1/8″を使う場合もあります。
- すきまを保つため、向かい合う2か所(180)を仮付け溶接してからルートパスを施工します。
技術メモ:繰り返し荷重がある用途では、リスクがどう変わるのか?
ASME B31.1 para. 111.3.1には、「温度または圧力の変動、あるいは激しい振動が予想される場合や、使用環境によってすきま腐食が加速する可能性がある場合は、ソケット溶接配管継手の使用をさらに制限することを特に検討すべきである」と記載されています。この文言は勧告です。未仕上げのソケット溶接すみ肉にSIF 2.1を適用すると、各荷重サイクルで実際の溶接止端の曲げ応力に2.1の係数がかかります。年間数百回を超えるサイクルが発生する配管システムでは、高いSIFと公称応力法の組み合わせにより、設計者が31.3/31.1の記載どおりに従っていても、想定より早く疲労亀裂が発生する可能性があります。簡単な解決策は、特定した繰り返し荷重のある配管ループを突合せ溶接に変更するか、仕上げ研削したすみ肉溶接を指定することです(SIFを約1.3に低減)。
ASME B16.11の圧力クラス:3000、6000、9000を解説
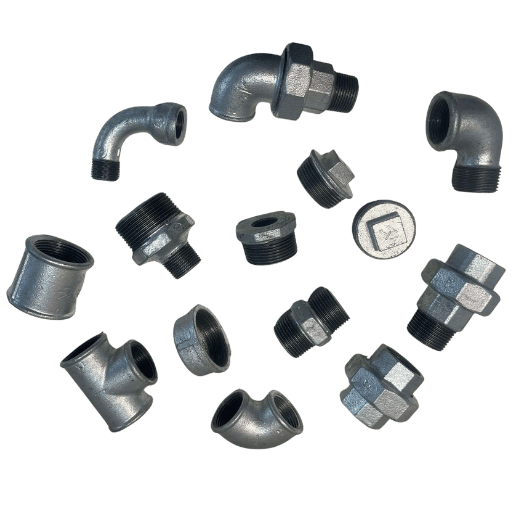 ASME B16.5のフランジ圧力クラスは150、300、600…と表記されますが、これらの記号はpsi単位の使用圧力を示すものではありません。B16.11のソケット溶接継手の圧力クラスは3000、6000、9000です。これらは対応する鋼管スケジュールに合わせたソケット穴の直径を示すもので、継手が耐えられる圧力を示すものではありません。実際の許容使用圧力は、選択した鋼管スケジュールと材質・肉厚に応じて決まり、B31.3またはB31.1など該当する配管規格に基づいて計算します。Bの圧力クラス記号とは別のものです。
📐 3クラス別ソケット溶接選定マトリクス(ASME B16.11-2021)
参照:必要なクラス、鋼管スケジュール、NPS範囲、用途との適合性
| 圧力クラス | 必要な鋼管スケジュール | NPS範囲 | 一般的な用途 |
|---|---|---|---|
| Class 3000 | Schedule 80 | 1⁄8」~3″ | 一般的な高圧プロセス;蒸気 ≤ 600 psi;水・ガスの配給 |
| Class 6000 | Schedule 160 | 1⁄8」~2″ | 薬品注入;高温炭化水素;高圧ガス用途 |
| Class 9000 | Schedule XXH(二重特厚) | 1⁄8」~2″ | 超高圧油圧;坑口制御マニホールド |
出典:ASME.orgのASME B16.11-2021。EngineeringToolboxおよびBonney Forgeの技術資料で確認済みです。
ソケット溶接と突合せ溶接:5項目による技術的な選定マトリクス
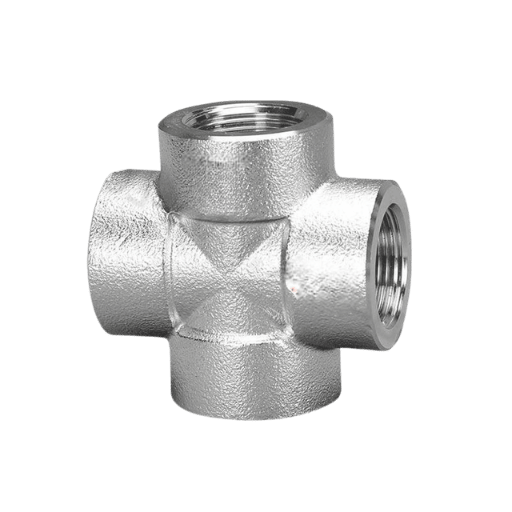 ソケット溶接継手ではなく、適切な突合せ溶接継手を選ぶことは、実際のコストと安全性に影響する仕様選定の要です。入札段階で価格を重視しすぎると、設備全体の運転寿命や利益を損なう形で、特定の案件で好まれる低コストの選択肢(この場合は主要な部品コスト要因)が指定されることがあります。価格を抑えすぎると、過酷な用途の新設設備に、意図せず取り返しのつかない故障リスクを持ち込むことになります。以下の5項目には、経験豊富なエンジニアがソケット溶接の選定を誤りやすい状況をすべて盛り込んでいます。その傾向はEng-Tipsの技術フォーラムのスレッドで詳細に記録され、プロジェクト事例のコストデータでも裏付けられています。各項目は、実務者の経験と照らし合わせて確認できます。
✔ ソケット溶接の利点
- 鋼管端の開先加工が不要 — 鋼管を直角に切断して差し込むだけ
- 塩化物がある静的用途のNPS 2″では、突合せ溶接継手より設置コストを約40-50%削減(開先加工、ルートパスTIG、継手ごとのRTが不要)
- Class 9000まで、強度が高く漏れのないすみ肉継手
- 鍛造(一体型)本体設計 — 狭い計装マニホールドで、フランジ式より設置面積を抑制
- 内視鏡検査で確認される段差による乱流がない — ボルト締結時に鋼管端がソケット内に完全に収まる
⚠️ ソケット溶接の制約
- 最大NPS 2″(Class 6000/9000の場合)、またはNPS 3(Class 3000の場合のみ)
- 鋼管端に環状のすきまが生じます。塩化物または酸性の流体ではすきま腐食のリスクがあります。
- ASME B16.11またはASME B16.5 Class 6000/9000フランジのソケット溶接継手では、最大NPSは(調査によると)2″です。Class 3000フランジのソケット溶接継手では、最大NPSは(調査によると)3″です。
- 開先のない溶接止端に生じるSIF 2.1を回避する方法
- 衛生面から、食品、医薬品、スラリー用途には適しません
- 溶接ソケットの放射線検査で「いつ事故が起きてもおかしくない」粒界気孔欠陥が見つかる可能性を抑える方法。
| 項目 | ソケット溶接 | 突合せ溶接 |
|---|---|---|
| 1. 鋼管サイズ | NPS ≤ 2″(Class 3000のみ≤ 3″) | 全NPS(ASME B16.9) |
| 2. 端部の加工 | 不要 — 直角に切断 | 開先とルート面が必要 |
| 3. 非破壊検査の方法 | VT + MPIまたはPT;RTは実用的ではありません | RT / UT / VT — すべての方法を適用可能 |
| 4. すきま・衛生面 | 環状のすきまが生じます — 食品、医薬品、スラリー用途には不適 | 完全溶け込み — 滑らかな内径で、すきまなし |
| 5. 設置コスト(NPS ≤ 2″) | 約40–50%低コスト — 開先加工とルートパスTIGが不要。MPIは継手あたり約$120、RTは継手あたり$800 | 基準コスト;RTは継手あたりの総溶接コストの約60%を占めます |
💡 選定の指針:ソケット溶接と突合せ溶接
ソケット溶接継手が大きな繰り返し荷重や機械的振動のある条件に推奨されない理由 — 大口径の突合せ溶接継手を選べば、すみ肉溶接止端での疲労亀裂発生リスクを抑えられます。
ソケット溶接を使用する条件:NPS 2″であること、繰り返し荷重や振動がないこと、すきま腐食のリスクがないこと(Cl > 50 ppm、H2Sなし)、および発注者や仕様書でRTが要求されていないこと
📋 仕様事例:2,000接続のLNG計量スキッド(Oman、2025)
突合せ溶接を使用する条件:NPS > 2″、RT/UT検査が契約で要求される場合、食品・医薬品・スラリーの配管用途、または激しい繰り返し荷重や振動がある場合(「激しい繰り返し荷重条件」はASME B31.3の定義による)
ソケット溶接フランジと溶接ネックフランジ:どちらを指定すべきか?
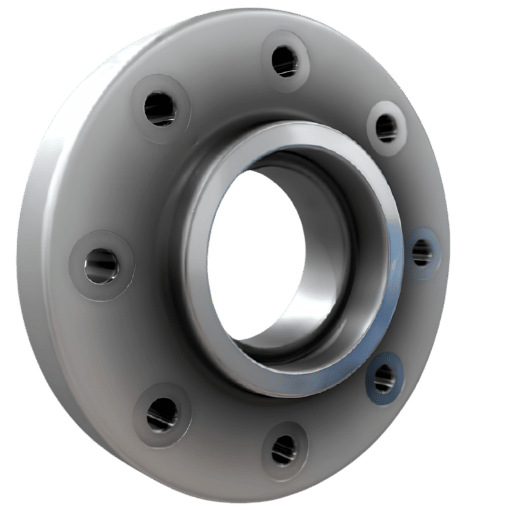 ソケット溶接継手の仕様(寸法表や材質の選択肢を含む)については、Baling Steelの製品ページをご覧ください。
ソケット溶接フランジと溶接ネックフランジは、ASME B16.5の同じクラス内であれば、ボルト円、座面寸法、圧力・温度定格が共通です。異なるのは鋼管への接続方法で、その違いは検査のしやすさ、疲労性能、配管規格上の最大許容鋼管サイズに直接影響します。
| 項目 | ソケット溶接フランジ | 溶接ネックフランジ |
|---|---|---|
| 接続溶接 | 鋼管外面のすみ肉溶接1か所 | 完全溶け込み突合せ溶接 |
| 鋼管の加工 | 不要(直角に切断) | 開先加工が必要 |
| 最大NPS(ASME B31.1 para. 122.1.1(h)による) | NPS 3″(Class 600以下);NPS 2½”(Class 1500) | 制限なし |
| 実用上の圧力クラス | Class 150–1500;Class 2500は実用上まれ | Class 150–2500 |
| 非破壊検査の方法 | VT / MPI / PT | RT / UT / VT / MPI |
| 鋼管への応力伝達 | 間接的 — すみ肉形状を介して伝達 | 直接的 — 鋼管壁と一体化(最も強固) |
| 最適な用途 | NPS ≤ 2″、静的用途、Class ≤ 600 | すべてのサイズと圧力;繰り返し荷重、有毒物質、または重要用途 |
ソケット溶接フランジにスケジュールはありますか?
ソケット溶接フランジに「フランジスケジュール」はなく、ソケットハブに加工された穴の直径を示す「穴のスケジュール」があります。穴のスケジュールは、接続する鋼管の外径に合わせる必要があります。Schedule 80鋼管用に穴を加工したClass 300 SWフランジは、どちらも呼び径がNPS 1でも、Schedule 40用に加工したフランジより内径がわずかに小さくなります。 鋼管の肉厚と穴のスケジュールが合わないと、鋼管がソケットに入らなかったり、ソケット内で緩く収まる「粗雑なはめ合い」になったりします。その結果、すみ肉溶接の脚長が不均等になり、接合部の片側に未溶融のビードが生じるおそれがあります。次のように明記してください:’1″ Class 300 SW Flange, bore Sch 80, ASME B16.5, ASTM A105N’ 座面形式(レイズドフェース、フラットフェース、リングタイプジョイント)と材質グループ別の詳細な圧力・温度定格については、溶接ネックフランジとフランジ圧力クラスの総合ガイドをご覧ください。スリップオンやブラインドを含むすべてのフランジ形式の比較については、フランジ形式の選定ガイドをご覧ください。ソケット溶接の材質グレード:A105、A182 F316L、合金の選定
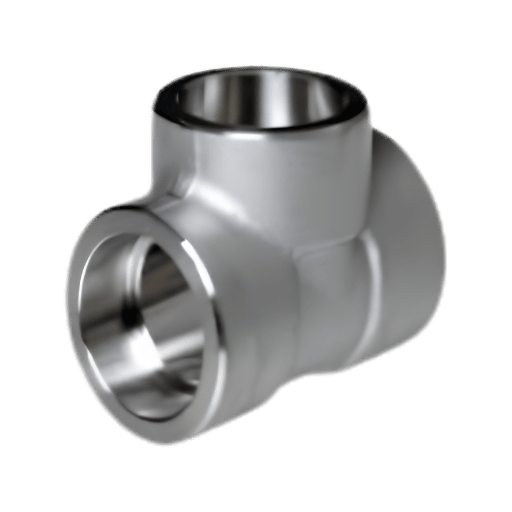 ソケット溶接継手とフランジは鍛造品です。合金の仕様には、ASTMの鋼管規格ではなく鍛造規格が適用されます。最低限、WPSは継手と鋼管で異なる合金鋼種に適合している必要があります。たとえば、炭素鋼製の105継手とA312 TP316Lステンレス鋼管のように、継手と鋼管の合金鋼種が一致しない場合は、橋渡しとなる溶加材を選定し、別途WPS認定を取得する必要があります。
| 鋼種 | ASTM規格 | 最小降伏強さ/引張強さ | 使用温度範囲 | 主な用途 |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F~800°F (–29°C~427°C) | 石油、ガス、水、蒸気 ≤ 600 psi;A106 Gr. B鋼管と組み合わせ |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | B31.3に基づき–320°F~800°F (–196°C~427°C) | 化学薬品、塩化物環境;低炭素により溶接時の鋭敏化を防止 |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | 1100°Fまで (593°C) | 高温蒸気および製油所での使用(1¼Cr–½Mo合金) |
| A182 F51(二相ステンレス鋼) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | 600°Fまで (316°C) | NACE MR0175に基づく、H₂Sを含む環境での海洋向け硫化水素環境用 |
ソケット溶接の検査・試験・保守
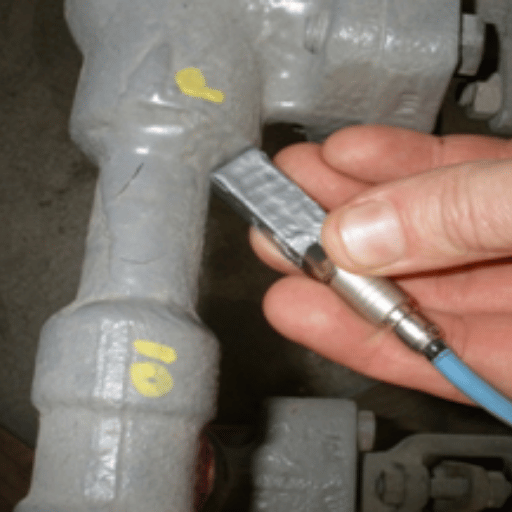 ソケット溶接では、継手形状に起因する非破壊検査上の制約があります。有効なNDE方法とそうでない方法を理解しておけば、ソケット溶接の形状を考慮せず全溶接部への放射線透過試験を求める発注者仕様など、コストのかかる仕様の食い違いを防げます。ソケット溶接後の健全性確認には、完全溶込みの突合せ溶接とは異なる検査手段が必要です。この違いを知らない施工業者はRTを過剰に指定しがちで、検出能力を高めないままコストだけが増えることがあります。米国原子力規制委員会は、ASME Class 1の小口径原子力配管におけるソケット溶接部の疲労破損を記録しており、継手のNDE検査性が限られるため、疲労損傷の蓄積の検出が遅れると指摘しています。
ソケット溶接部をX線検査できますか?
技術的には可能ですが、実用上の効果はほとんどありません。ソケット溶接継手をビームが通過する際、重なり合った2層の材料、つまりソケット内部の鋼管肉厚と、その周囲の継手肉厚を透過します。フィルム上では両方の像が重なるため、溶接ルートの品質と背景濃度を区別できません。これが、ASMEB31.3 B31.1のプロジェクト要件におけるソケット溶接RTの幾何学的な制約です。そのため、ほとんどのASME B31プロジェクト仕様では、複雑な判読を要するソケット溶接のNDEは、目視検査(VT)およびMPIまたはPTに限定されます。 RTの特定用途として、溶接前の放射線検査では、鋼管端の固い輪郭に対して繊細な隙間のシルエットを確認し、1/16″の隙間を検証できます。フィレット溶接後は、RTによる隙間の検証はできません。規格には溶接後の検証要件は明記されていません。品質管理の要点は完成した溶接部ではなく、組立時の位置合わせです。| 方法 | 検出対象 | ソケット溶接への適性 | 規格の参照箇所 |
|---|---|---|---|
| VT(目視検査) | 表面形状、溶接サイズ、形状 | ✔ 主な方法 | ASME B31.1 / B31.3 |
| MPI(磁粉探傷試験) | 表面および表面近傍の亀裂 | ✔ 適する — 強磁性材料のみ | ASME B31.3 para. 344.3 |
| PT(浸透探傷試験) | 表面に開口した不連続部 | ✔ 適する — ステンレス鋼を含むすべての材料 | ASME 第V編 第6条 |
| RT(放射線透過試験) | 内部の空隙、気孔 | ⚠️ 限定的 — 重なり合う形状によって像が重なる | ASME 第V編 第2条 |
📋 検査事例:製作工場での1層溶接不具合(Busan、2025)
Busanの製作工場で耐圧試験後、QC検査員はステンレス鋼製プロセスマニホールド(20″鋼管)のソケット溶接500箇所のうち12箇所で、溶接止端にPT指示模様が現れていることを確認しました。根本原因は、溶接工がサイクル時間を短縮しようとして1層溶接を行ったことでした。Schedule 80の肉厚鋼管を1層で溶接すると、ルート部の6時位置で溶融が不十分になります。重力の影響で半溶融状態の溶接池が下方へ流れ、ルート開先から離れるためです。是正措置として、長さが20″を超えるすべての溶接を手順から削除し、2層溶接手順を策定しました。また、最初の50箇所の溶接にMTを適用しました。不具合があった12箇所のうち、直管の4箇所すべてとダウンチューブ溶接の3箇所を3日で再製作し、マニホールドにはさらに2日間の手直しが必要でした。
ソケット溶接の動向と業界展望:2025–2026
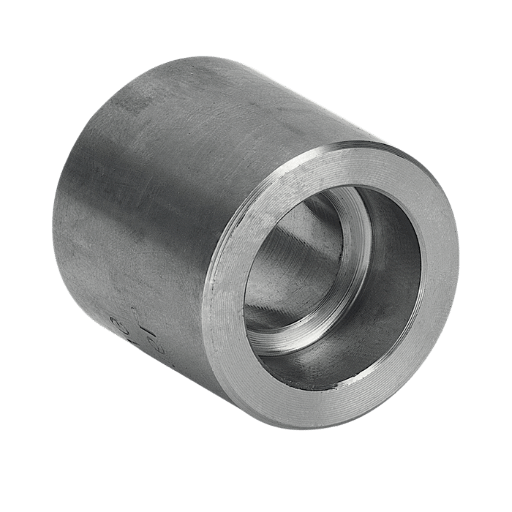 ソケット溶接規格の短期的な見通しを示す要素は3つあります。
1. ASME B16.11の新版が2026年に発行される予定です。ASME B16.11 2021の序文には、「本規格の次版は2026年に発行される予定」と記載されています。2026~2027年に実施するプロジェクト向けに、納期の長い鍛造品を調達するための仕様を使用する技術者は、発注書に「または最新版」と明記してください。2026年版で寸法が変更されたり、圧力定格表が更新されたりした場合、2021年版に基づく発注書では納入時に仕様上の不整合が生じます。
近く発表される更新版追補や正誤表について、ASME B16.11のページをこまめに確認してください。
2. 二相ステンレス鋼の価格が下がり、海洋および硫化水素環境用として、より魅力的な選択肢になっています。オーステナイト系ステンレス鋼に適用される他のNACE HS限度を超えるNACE MR0175の特別なHS分圧要件により、海洋トップサイド設備(薬液注入システム)や海底制御マニホールドでは、標準のF316L仕様材に代わり、ASTM A182 F51(UNS S31803)のソケット溶接管継手が採用されつつあります。
2025年の市場では、Tier 1ベンダーから鍛造F51ソケット溶接管継手を調達する場合の納期は約10-16週間で、炭素鋼(A105)またはF316L相当品の約4-8週間に比べて長くなります。エンジニアリングパッケージにF51の材料番号がある場合は、P&IDの確定前に材料の調達を開始してください。
3) 比較を目的とした検索が引き続き増加しています。2025年第2四半期~第3四半期に検索された第1半期のデータでは、「ソケット溶接と突合せ溶接の比較」に関する検索が前年同期比24%増加しました。設置コストが重要となる製油所の改修やモジュール建設計画について、厳密な技術検討が行われている状況と一致しています。ソケット溶接管継手の世界市場は、2026年までに約
US$2.23bnに達すると予測されています。アジア太平洋地域と中東の設備投資プロジェクトは「指標」として挙げられています(IntelMarketResearch 2025–市場予測値。独立監査の状況は不明です)。
よくある質問
ソケット溶接とは何ですか?
回答を見る
ソケット溶接と突合せ溶接の違いは何ですか?
回答を見る
ソケット溶接はフィレット溶接ですか?
回答を見る
ソケット溶接フランジにスケジュールはありますか?
回答を見る
ソケット溶接継手を使用すべきでないのはどのような場合ですか?
回答を見る
ねじ込み継手よりソケット溶接継手を選ぶ理由は何ですか?
回答を見る
このガイドについて
Baling Steelの技術チームが作成しました。規格の参照箇所はASME B16.11-2021、ASME B31.1-2022(para. 127.3(e), 111.3.1, 122.1.1(h))、およびASME B31.3 Process Pipingです。実務での破損データは、米国NRCの技術資料および技術者向けフォーラムを出典としています。「socket welding」キーワードクラスターについては、NEURONwriterのセマンティックベンチマークを用いて検証しました。Baling Steelは、ASTM A105N、A182 F316L、F11、F51の鋼種で、ASME B16.11ソケット溶接継手およびASME B16.5ソケット溶接フランジを製造・供給しています。製品仕様を確認し、見積もりをご依頼ください。

