


📐 소켓 용접 주요 사양
| 규격 | ASME B16.11-2021 (피팅) | ASME B16.5 (플랜지) |
| 크기 범위 | NPS ⅛”–4″ (Class 3000); ⅛”–2″ (Class 6000 및 9000) |
| 압력 등급 | 3000 / 6000 / 9000 lb (피팅, B16.11); 150–1500 (플랜지, B16.5/B31.1) |
| 필수 이격 거리 | 1/16 in. (1.6 mm), ASME B31.1 para. 127.3(e) / B31.3 para. 328.5.2 기준 |
| 용접 유형 | 필릿 용접; 최소 각장 = 관의 공칭 두께 (tn) |
| 주요 재료 | ASTM A105N (탄소강) | ASTM A182 F316L (스테인리스강) |
| 사용을 피해야 하는 조건 | 주기 하중/진동 조건 · 식품/제약 분야 · 틈새에 민감한 유체 (Cl⁻ > 50 ppm) · NPS > 2″ (일반적인 관행) |
소켓 용접이란? 유형, 적용 분야 및 산업 규격
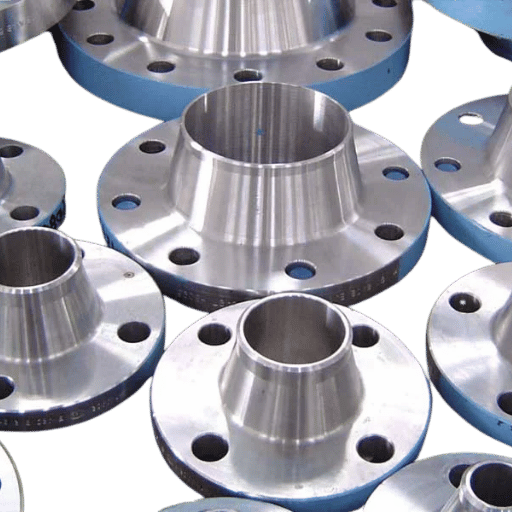 소켓 용접 접합은 두 단계로 진행됩니다. 먼저 관 끝을 가공해 피팅의 원통형 소켓 구멍에 끼워 맞춘 다음, 적절한 간격을 두고 피팅 면에서 관 둘레를 따라 연속 필릿 용접을 합니다. 용접 토치로 마감한 용접부는 플랜지 접합처럼 소켓의 어깨부에 위치하지 않고 접합 하중을 지탱합니다. 어깨부는 관이 더 들어가지 않도록 받쳐 주는 역할만 합니다.
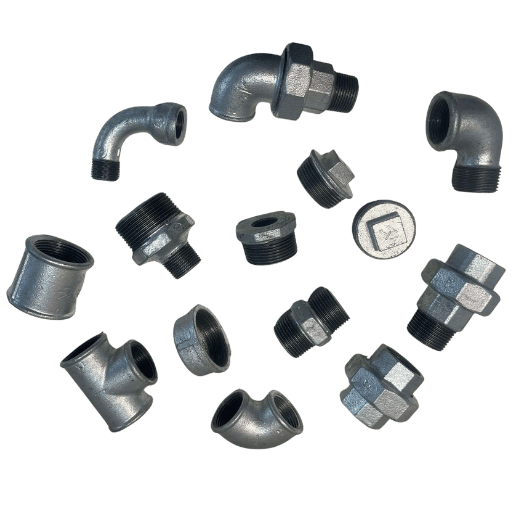
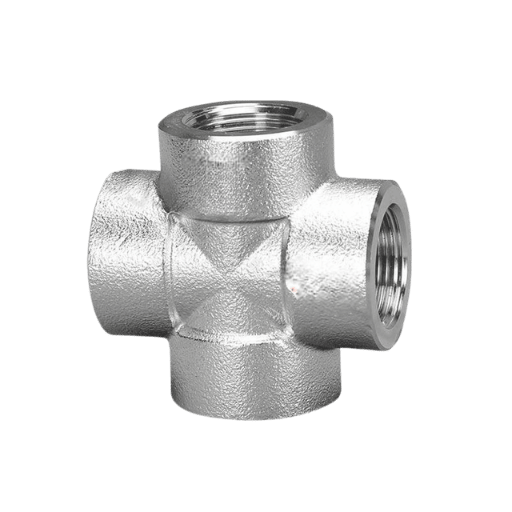
ASME B16.11에 규정된 표준 단조 소켓 용접 피팅은 커플링 (전체형, 반쪽형), 엘보 (90도, 45도), 티, 리듀싱 티, 크로스, 캡 및 유니언의 8가지입니다. 석유·가스 생산, 정제 및 발전 배관 시스템에서 분기 배관용으로 사용하는 분기 피팅 Sockolets는 MSS SP-97에 규정되어 있습니다. 단조 구조는 주조 제품보다 결정립 구조가 미세하고 두께 대비 인장강도가 높습니다. 여기에서 다양한 단조 강재 엘보 피팅과 블라인드 플랜지를 확인할 수 있습니다.
소켓 용접은 주로 다음 네 가지 산업 분야에서 사용됩니다.
- 석유·가스 상류 부문: 계장 헤더, 약품 주입 라인, 유압 제어 시스템 – 일반적으로 NPS “-1”
- 발전: B31.1이 적용되는 소구경 배관 구간의 보일러 급수, 증기 응축수 및 연료유 라인
- 화학 처리: 반응기 공급 및 재순환 루프, 고압 매니폴드, 샘플링 시스템
- 수처리: 고압 역세 헤더, 약품 주입 스키드
“금속 소켓 용접 피팅은 화학 처리, 발전, 석유·가스 및 수처리 산업의 고압 배관 시스템에서 널리 사용됩니다. 이는 강재 블라인드 플랜지와 강재 엘보 피팅이 사용되는 이유와 상당 부분 같습니다. 소켓 용접 방식에는 다음과 같은 장단점이 있습니다.
– Greg Peddie, Hayward Pipe & Supply 기술 전문가 (2025년 유월)
엔지니어링 참고 사항: 피팅 등급과 관 스케줄의 불일치 – 조달 과정에서 자주 발생하는 문제
ASME B16.11-2021에 따르면 Class 3000 피팅은 Schedule 80 관에 맞게 설계되고, Class 6000은 Schedule 160, Class 9000은 Schedule XXH (Double extra heavy)에 맞게 설계됩니다. 소켓을 가공한 구멍의 내경은 해당 스케줄 관의 외경에 맞춰집니다. Class 6000 피팅을 Schedule 80 구멍으로 주문하면 서로 맞지 않습니다. 구멍 내경이 관 두께에 비해 너무 작아 관이 제자리에 안착하지 못하고, 조립 상태가 좋지 않아 용접 루트에 마모 응력이 발생합니다. 모든 구매 주문서에 피팅 등급과 구멍 스케줄을 명확히 기재하세요. 예: ‘1″ class 3000 SW coupling, bore sch 80, ASTM A105N, ASME B16.11-2021.’
소켓 용접 방식: 필수 1/16″ 이격 규칙
 소켓 용접 접합부가 20년 동안 사용될지, 아니면 2개월 만에 균열이 생길지를 좌우하는 단계가 있습니다. 용접을 시작하기 전에 관 끝과 소켓 어깨부 사이에 1/16 in. (1.6 mm)의 열팽창 간격을 남겨야 합니다. 관 끝이 어깨부에 닿은 상태로 용접하면 냉각 중 열팽창으로 인해 축 방향 응력이 고정됩니다. 이 잔류 응력은 이후 열 사이클마다 피로 균열의 원인이 되며, 열 사이클이 잦은 배관에서는 12개월도 안 되어 고장이 발생할 수 있습니다.
📋 현장 사례: 간격 미확보로 인한 $45,000 손실 (Houston, 2024)
Houston의 중형 수소화분해 장치에서 정비팀은 Schedule 80 A105 소켓 용접 커플링의 필릿 용접부 14곳에 균열이 생긴 것을 가동 8개월 후 발견했습니다. 금속 분석 결과 ZEG 결함이 확인되었습니다. 용접공이 택 용접 전에 관을 소켓 어깨부까지 밀어 넣고, 당겨 빼지 않은 채 본 용접을 진행한 것입니다. WPS에는 1/16″ 간격이 명시되어 있었지만, 조립 상태를 확인하는 홀드 포인트는 설정되지 않았던 것으로 보입니다.
결과: 장치가 3일간 중단되고 절단 후 교체하는 수리에 $45,000가 들었습니다. 대응 조치: 해당 장치의 모든 소켓 용접에 적용되는 현장 검사 시험 계획에 치수 확인 홀드 포인트를 추가했습니다. 택 용접 전에 간격을 측정하고 기록하도록 했습니다.소켓 용접에 적합한 이격 거리는 얼마일까요?
ASME B31.1 para. 127.3(e)와 ASME B31.3paraa328.5.2에는 “약 1/16 in. (1.6 mm)”라고 명시되어 있습니다. 여기서 ‘약’이라는 표현은 우연히 들어간 것이 아닙니다. 이 간격은 용접 열 사이클 동안 관 끝이 축 방향으로 열팽창할 수 있도록 하는 기능상 설계 요건이며, 엄격한 치수 검사 공차와 혼동해서는 안 됩니다. 표준 조립 절차는 다음 네 단계입니다.- 관 끝을 소켓 어깨부에 밀착시켜 삽입 깊이를 표시합니다.
- 관 외경의 소켓 면 위치에 기준선을 긋거나 표시합니다.
- 관을 밀착시킨 위치에서 1/16″- 1/8″ (1.6-3.2mm)만큼 뒤로 당깁니다. 현장에서는 루트 패스 중 용접부가 냉각되면서 열수축하는 것을 고려해 1/8″를 적용할 수도 있습니다.
- 간격을 유지하도록 서로 반대 방향 (180) 두 곳을 택 용접한 다음 루트 패스를 진행합니다.
엔지니어링 참고 사항: 주기 하중 조건은 위험도를 어떻게 바꿀까요?
ASME B31.1 para. 111.3.1에는 “온도 또는 압력 변동이나 심한 진동이 예상되거나 사용 환경이 틈새 부식을 촉진할 수 있는 경우, 소켓 용접 배관 접합의 사용을 더욱 제한하는 방안을 특별히 고려해야 한다”고 되어 있습니다. 이는 권고 사항입니다. 미완성 소켓 용접 필릿에 SIF 2.1을 적용하면 각 하중 사이클마다 용접 토부의 실제 굽힘 응력에 2.1배 계수가 적용됩니다. 연간 수백 회를 초과하는 주기 하중이 발생하는 배관 시스템에서는 높은 SIF와 공칭 응력법을 함께 적용할 경우, B31.3/B31.1을 문언대로 따르는 설계자가 예상하는 것보다 피로 균열이 더 빨리 생길 수 있습니다. 간단한 해결책은 확인된 주기 하중 루프의 접합 방식을 맞대기 용접으로 바꾸거나, 마감 연삭한 필릿 용접부 (SIF를 ~1.3까지 낮춤)를 주문하는 것입니다.
ASME B16.11 압력 등급: 3000, 6000 및 9000 이해하기
 ASME B16.5의 플랜지 압력 등급은 150, 300, 600 등으로 표시되지만, 이 기호는 psi 단위 작동 압력으로 환산되지 않습니다. B16.11 소켓 용접 피팅의 압력 등급은 3000, 6000 또는 9000으로 표시됩니다. 이 등급은 피팅이 견딜 수 있는 압력이 아니라 사용 가능한 관 스케줄에 맞춘 소켓 구멍의 직경을 나타냅니다. 실제 허용 작동 압력은 선택한 관 스케줄, 재료 및 두께에 따라 달라지며, 관련 배관 규격인 B31.3 또는 B31.1에 따라 계산됩니다. 이는 B 압력 등급 기호와는 별개입니다.
📐 소켓 용접 피팅 3개 등급 선택표 (ASME B16.11-2021)
참고: 필수 등급 관 스케줄 NPS 범위 사용 조건 적합성
| 압력 등급 | 필수 관 스케줄 | NPS 범위 | 일반적인 적용 분야 |
|---|---|---|---|
| Class 3000 | Schedule 80 | 1⁄8” – 3″ | 일반 고압 공정; 증기 ≤ 600 psi; 물 및 가스 배급 |
| Class 6000 | Schedule 160 | 1⁄8” – 2″ | 약품 주입; 고온 탄화수소; 고압 가스 사용 환경 |
| Class 9000 | XXH 스케줄(이중 초중량) | 1⁄8” – 2″ | 초고압 유압 시스템; 웰헤드 제어 매니폴드 |
출처: ASME.org의 ASME B16.11-2021. EngineeringToolbox 및 Bonney Forge 기술 자료를 통해 확인했습니다.
소켓 용접과 맞대기 용접 비교: 5가지 요소에 따른 기술적 선택표
 소켓 용접 피팅 대신 적합한 맞대기 용접 피팅을 선택하는 일은 실제 비용과 안전에 영향을 미치는 사양 선택의 핵심입니다. 입찰 단계에서 비용을 지나치게 높게 잡으면, 개인적인 선호로 인해 비용이 낮은 옵션 (이 경우 주요 부품 비용을 좌우하는 요소)이 지정되어 시설의 전체 운영 수명과 수익성이 저하될 수 있습니다. 반대로 비용을 지나치게 낮게 잡으면 새 설비가 가혹한 사용 환경에서 되돌릴 수 없는 고장 위험을 초래할 수 있습니다. 아래 다섯 가지 요소는 숙련된 엔지니어들이 소켓 용접 선택에서 잘못된 결정을 반복해 온 모든 상황을 반영합니다. 이러한 양상은 Eng-Tips 엔지니어링 포럼 게시물에 상세히 기록되어 있으며 프로젝트 사례의 비용 데이터로 뒷받침됩니다. 각 요소는 실제 현장 경험을 통해 확인할 수 있습니다.
✔ 소켓 용접의 장점
- 관 끝을 베벨 가공할 필요가 없습니다. 관을 직각으로 절단해 끼우면 됩니다.
- NPS 2″ 정적 염화물 사용 환경에서 맞대기 용접 피팅보다 설치 비용이 약 40-50% 낮습니다 (베벨 가공 없음, 루트 패스 TIG 용접 없음, 접합부당 RT 없음으로 인건비 절감).
- Class 9000까지 강도가 높고 누설을 막는 필릿 접합부
- 단조 (일체형) 본체 설계로 좁은 계장 매니폴드에서 플랜지 방식보다 설치 공간을 적게 차지합니다.
- 내시경 검사에서 단차로 인한 난류가 발생하지 않습니다. 볼트 체결 시 관 끝이 소켓 안에 완전히 들어갑니다.
⚠️ 소켓 용접의 제한 사항
- Class 6000/9000은 최대 NPS 2″이며 Class 3000만 사용하는 경우 NPS 3까지 가능합니다.
- 관 끝에 환형 틈새가 생겨 염화물 또는 산성 유체에서 틈새 부식 위험이 있습니다.
- ASME B16.11 또는 ASME B16.5 Class 6000/9000 플랜지에 사용하는 소켓 용접 피팅의 최대 NPS는 (조사 결과) NPS 2″입니다. Class 3000 플랜지에 사용하는 소켓 용접 피팅의 최대 NPS는 (조사 결과) NPS 3″입니다.
- 베벨 가공하지 않은 용접 토부에서 SIF 2.1을 줄이는 방법
- 위생 요건 때문에 식품, 제약 또는 슬러리 사용 환경에는 적합하지 않습니다.
- 용접 소켓의 방사선 투과 검사에서 “언제든 사고로 이어질 수 있는” 입계 기공 결함이 발견될 가능성을 줄이는 방법.
| 요소 | 소켓 용접 | 맞대기 용접 |
|---|---|---|
| 1. 관 크기 | NPS ≤ 2″ (Class 3000만 사용하는 경우 ≤ 3″) | 모든 NPS (ASME B16.9) |
| 2. 단부 준비 | 필요 없음 — 직각 절단 | 베벨 및 루트면 가공 필요 |
| 3. 비파괴검사 방법 | VT + MPI 또는 PT; RT는 실용적이지 않음 | RT / UT / VT — 모든 방법 적용 가능 |
| 4. 틈새 / 위생 | 환형 틈새 존재 — 식품, 제약 또는 슬러리 사용 환경에 부적합 | 완전 용입 — 매끄러운 내경, 틈새 없음 |
| 5. 설치 비용 (NPS ≤ 2″) | 약 40–50% 낮음 — 베벨 가공 및 루트 패스 TIG 용접 불필요, MPI 약 $120/접합부, RT $800/접합부 | 기준 비용; RT가 접합부당 전체 용접 비용의 약 60%를 차지합니다. |
💡 소켓 용접과 맞대기 용접 선택 기준
심한 주기 하중이나 기계적 진동 조건에서는 소켓 용접 피팅을 권장하지 않습니다. 대구경 맞대기 용접 피팅을 선택하면 필릿 용접 토부에서 시작되는 피로 균열 문제를 완화할 수 있습니다.
다음 조건에서는 소켓 용접을 사용하세요: NPS 2″이고, 사용 조건이 비주기적이며 진동이 없고, 틈새 부식 위험이 없으며 (Cl > 50 ppm, H2S 없음), 발주처/규격에서 RT를 요구하지 않는 경우
📋 사양 사례: LNG 계량 스키드 연결부 2,000개 (Oman, 2025)
다음 조건에서는 맞대기 용접을 사용하세요: NPS > 2″이거나 RT/UT 검사가 계약상 요구되는 경우, 식품·제약·슬러리 배관인 경우, 또는 심한 주기 하중이나 진동이 있는 경우 (ASME B31.3에서 정의한 “심한 주기 조건”)
소켓 용접 플랜지와 웰드 넥 플랜지: 어떤 플랜지를 지정해야 할까요?
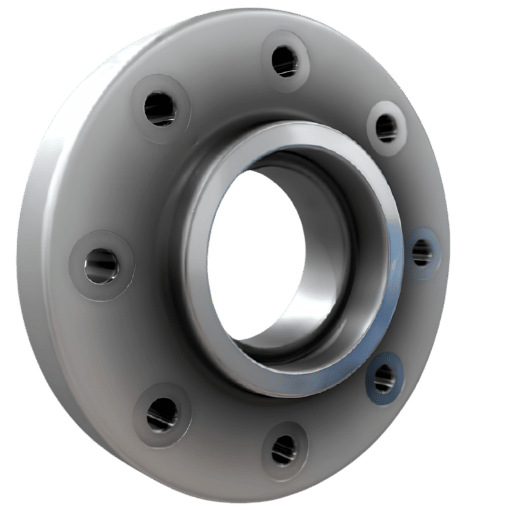 치수 표와 재료 선택을 포함한 소켓 용접 피팅 규격의 자세한 내용은 Baling Steel 제품 페이지에서 확인하세요.
소켓 용접 플랜지와 웰드 넥 플랜지는 동일한 ASME B16.5 등급 내에서 볼트 원, 접촉면 치수 및 압력-온도 등급이 같습니다. 차이는 관에 연결하는 방식이며, 이 차이는 검사 가능성, 피로 성능 및 배관 규격에 따른 허용 최대 관 크기에 직접적인 영향을 줍니다.
| 항목 | 소켓 용접 플랜지 | 웰드 넥 플랜지 |
|---|---|---|
| 접합 용접 | 관 외부의 필릿 용접 1개 | 완전 용입 맞대기 용접 |
| 관 준비 | 필요 없음 (직각 절단) | 베벨 가공 필요 |
| 최대 NPS (ASME B31.1 para. 122.1.1(h) 기준) | NPS 3″ (Class 600 이하); NPS 2½” (Class 1500) | 제한 없음 |
| 실무에서 주로 사용하는 압력 등급 | Class 150–1500; 실제로 Class 2500은 드묾 | Class 150–2500 |
| 비파괴검사 방법 | VT / MPI / PT | RT / UT / VT / MPI |
| 관으로 전달되는 응력 | 간접 전달 — 필릿 형상을 통해 전달 | 직접 전달 — 관 벽과 일체형 (가장 강함) |
| 적합한 적용 분야 | NPS ≤ 2″, 정적 사용 조건, Class ≤ 600 | 모든 크기와 압력; 주기 하중, 유독성 또는 중요 사용 조건 |
소켓 용접 플랜지에도 스케줄이 있나요?
소켓 용접 플랜지에는 ‘플랜지 스케줄’이 없고 구멍 스케줄만 있습니다. 즉, 소켓 허브 내부를 가공한 구멍의 직경을 말합니다. 구멍 스케줄은 연결할 관의 외경과 일치해야 합니다. Schedule 80 관용으로 구멍을 가공한 Class 300 SW 플랜지는 공칭 NPS 1이라도 Schedule 40 관용 플랜지보다 내경이 약간 작습니다. 관 두께와 구멍 스케줄을 일치시키지 않으면 관이 소켓에 들어가지 않거나 소켓 안에서 헐겁게 놓이는 ‘원시적인 조립 상태’가 됩니다. 그러면 각장 길이가 서로 다른 필릿 용접부가 생기고 접합부 한쪽에 용융되지 않은 비드가 남을 수 있습니다. 다음과 같이 명확히 지정하세요: ‘1″ Class 300 SW Flange, bore Sch 80, ASME B16.5, ASTM A105N’ 접촉면 유형 (Raised Face, Flat Face, Ring Type Joint)과 재료 그룹별 상세 압력-온도 등급은 웰드 넥 플랜지 및 플랜지 압력 등급 전체 가이드를 참조하세요. 슬립온 및 블라인드 플랜지를 포함한 모든 플랜지 유형 비교는 플랜지 유형 선택 가이드에서 확인할 수 있습니다.소켓 용접 재료 강종: A105, A182 F316L 및 합금 선택
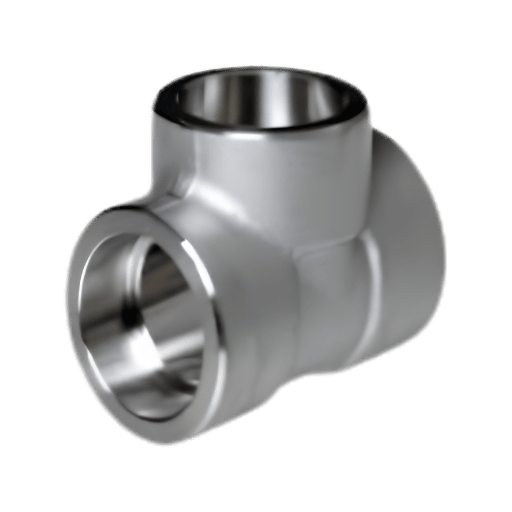 소켓 용접 관이음쇠와 플랜지는 단조품이므로, 합금 규격은 ASTM 강관 규격이 아니라 ASTM 단조품 규격을 따릅니다. 최소한 WPS는 관이음쇠와 강관의 서로 다른 합금 강종에 맞아야 합니다. 예를 들어 105 탄소강 관이음쇠와 A312 TP316L 스테인리스강관처럼 관이음쇠와 강관의 합금 강종이 일치하지 않는 경우, 브리징 용가재 합금을 선정해 별도의 WPS 자격 인증을 받아야 합니다.
| 강종 | ASTM 규격 | 최소 항복강도 / 인장강도 | 온도 범위 | 주요 용도 |
|---|---|---|---|---|
| A105N | ASTM A105 | 36 ksi / 70 ksi (250 / 485 MPa) | –20°F~800°F (–29°C~427°C) | 석유, 가스, 물, 증기 ≤ 600 psi; A106 Gr. B 강관과 함께 사용 |
| A182 F316L | ASTM A182 | 25 ksi / 70 ksi (170 / 485 MPa) | B31.3 기준 –320°F~800°F (–196°C~427°C) | 화학 및 염화물 환경; 저탄소 함량으로 용접 민감화를 방지 |
| A182 F11 | ASTM A182 | 30 ksi / 60 ksi (205 / 415 MPa) | 최대 1100°F (593°C) | 고온 증기 및 정유소 환경(1¼Cr–½Mo 합금) |
| A182 F51 (듀플렉스) | ASTM A182 | 65 ksi / 90 ksi (450 / 620 MPa) | 최대 600°F (316°C) | NACE MR0175에 따른 해양 황화수소 함유 환경 및 H₂S 함유 환경 |
소켓 용접 검사, 시험 및 유지보수
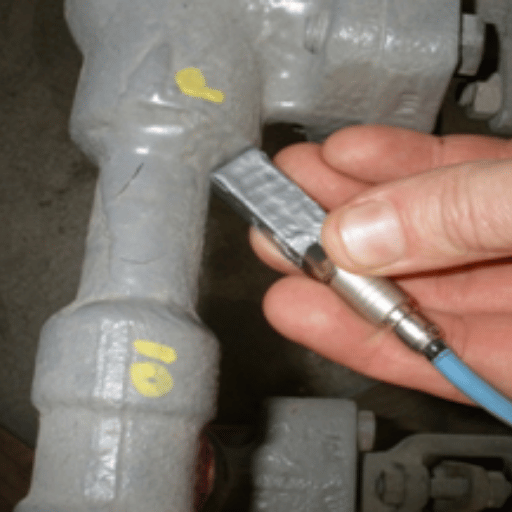 소켓 용접은 비파괴검사에 본질적인 제약을 주는 이음 형상을 만듭니다. 어떤 NDE 방법이 효과적이고 어떤 방법이 효과적이지 않은지 이해하면, 소켓 용접 형상을 고려하지 않고 모든 용접부에 방사선투과검사를 요구하는 발주처 규격으로 인한 비용이 큰 충돌을 피할 수 있습니다. 소켓 용접 후 건전성을 확인하려면 완전 용입 맞대기 용접에 쓰는 것과 다른 도구가 필요합니다. 이 차이를 모르는 계약업체는 RT를 과도하게 요구하는 경우가 많으며, 이로 인해 검출 능력은 향상되지 않은 채 비용만 늘어납니다. 미국 원자력규제위원회는 ASME Class 1 소구경 원자력 배관의 소켓 용접 피로 파손 사례를 기록하면서, 이음부의 제한된 NDE 검사성이 피로 손상 누적을 늦게 발견하는 데 영향을 준다고 지적했습니다.
소켓 용접부를 X선으로 검사할 수 있나요?
기술적으로는 가능하지만, 실질적으로 유용한 경우는 드뭅니다. 빔이 소켓 용접 이음부를 통과할 때 서로 겹치는 두 층의 재료, 즉 소켓 안쪽의 강관 벽과 그 주위를 둘러싼 관이음쇠 벽을 지나갑니다. 필름에는 두 영상이 겹쳐 나타나므로 용접 루트의 품질과 배경 농도를 구분할 수 없습니다. 이는 ASMEB31.3 B31.1 프로젝트 요구사항에 따른 소켓 용접 RT의 기하학적 한계입니다. 따라서 대부분의 ASME B31 프로젝트 규격에서는 해석이 더 복잡한 소켓 용접 NDE를 육안 검사(VT), MPI 또는 PT로 제한합니다. 특정 RT 적용 사례로, 용접 전 방사선 촬영을 통해 단단한 강관 끝과 대비되는 섬세한 윤곽을 확인하여 1/16″ 간극을 검증할 수 있습니다. 필릿 용접이 형성된 후에는 RT로 용접 후 간극을 검증할 수 없습니다. 규정은 용접 후 검증을 요구하지 않습니다. 품질 관리 시점은 용접 완료 후가 아니라 맞춤 작업 단계입니다.| 방법 | 검출 대상 | 소켓 용접 적합성 | 규정 참조 |
|---|---|---|---|
| VT (육안 검사) | 표면 형상, 용접 크기, 프로파일 | ✔ 주요 방법 | ASME B31.1 / B31.3 |
| MPI (자분탐상검사) | 표면 및 표면 근처의 균열 | ✔ 적합 — 강자성 재료에 한함 | ASME B31.3 para. 344.3 |
| PT (액체 침투탐상검사) | 표면으로 열린 불연속부 | ✔ 적합 — SS를 포함한 모든 재료 | ASME 제V절 제6조 |
| RT (방사선투과검사) | 표면 아래의 공동, 기공 | ⚠️ 제한적 — 겹치는 형상으로 영상이 중첩됨 | ASME 제V절 제2조 |
📋 검사 사례: 제작 공장의 단일 패스 용접 불량 (부산, 2025)
부산의 한 제작 공장에서 수압 시험을 마친 뒤 QC 검사원이 스테인리스강 공정 매니폴드(20″ 강관)의 소켓 용접부 500개 중 12개에서 용접 토우의 PT 지시를 확인했습니다. 원인은 용접사가 작업 시간을 줄이려고 단일 패스 방식을 사용한 것이었습니다. Schedule 80 두께 강관에 단일 패스 용접을 하면 중력의 영향으로 반쯤 녹은 용융지가 아래쪽으로 흘러 루트 개구부에서 멀어지므로 6시 방향 루트에서 융합이 이뤄지지 않습니다. 시정 조치로 20″를 초과하는 모든 용접부를 절차에서 삭제하고, 첫 50개 용접부에 MT를 요구하는 2회 패스 절차를 마련했습니다. 영향을 받은 용접부 12개 중 직관부 용접 4개와 하향관 용접 3개를 3일 안에 다시 제작했으며, 매니폴드 재작업에는 추가로 2일이 걸렸습니다.
소켓 용접 동향 및 업계 전망: 2025–2026
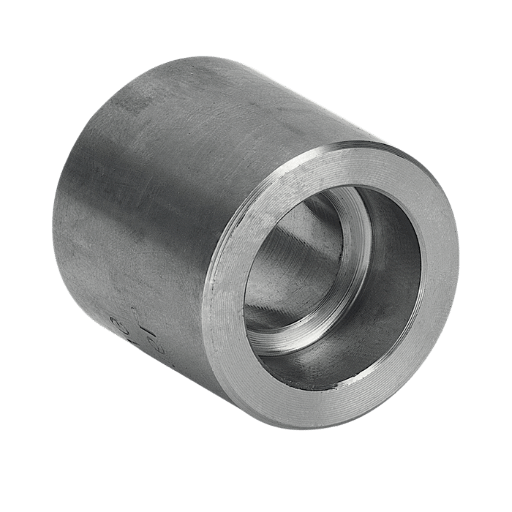 소켓 용접 규격의 단기 전망을 보여주는 세 가지 지표가 있습니다:
1. ASME B16.11의 새 판이 2026년에 발행될 예정입니다. ASME B16.11 2021 서문에는 “이 표준의 다음 판은 2026년에 발행될 예정”이라고 명시되어 있습니다. 2026-2027년까지 진행되는 프로젝트에 사용할 장기 납기 단조품을 조달하기 위해 규격을 적용하는 엔지니어는 발주서에 “또는 최신판”이라고 명시해야 합니다. 2026년 판에서 치수 변경을 규정하거나 압력 등급 표를 갱신할 경우, 2021년 판을 기준으로 한 발주서는 납품 시 규격 공백을 초래할 수 있습니다.
가까운 시일 내에 발표될 추가 개정 사항이나 정오표를 확인하려면 ASME B16.11 페이지를 주의 깊게 살펴보십시오.
2. 듀플렉스 스테인리스강의 가격이 하락하면서 해양 및 황화수소 함유 환경에서의 사용에 더 적합해지고 있습니다. NACE MR0175의 특별 HS 분압 한도가 오스테나이트계 스테인리스강에 대한 다른 NACE HS 한도를 초과하는 경우가 늘면서, 해양 상부 설비(약품 주입 시스템)와 해저 제어 매니폴드의 규격이 표준 F316L 재질 대신 ASTM A182 F51 (UNS S31803) 소켓 용접 관이음쇠로 전환되고 있습니다.
2025년 시장에서 Tier 1 공급업체의 단조 F51 소켓 용접 관이음쇠 납기는 약 10-16주로, 탄소강(A105) 또는 F316L 동등품의 약 4-8주보다 깁니다. 시스템 엔지니어링 패키지에 F51 재질 번호가 있다면 P&ID 동결 전에 자재 구매를 시작하십시오.
3) 비교 목적의 검색은 계속 늘고 있습니다. 2025년 2분기-3분기 검색의 1년 상반기 데이터를 보면 “소켓 용접 대 맞대기 용접” 검색이 전년 대비 24% 증가했습니다. 이는 설치 비용이 중요한 요소인 정유 시설 업그레이드 및 모듈식 건설 계획에 대한 엄격한 엔지니어링 검토와 일치합니다. 소켓 용접 관이음쇠의 세계 시장은 약 c.
2026년까지 US$2.23bn에 이를 것으로 예상됩니다. 아시아 태평양 및 중동의 자본 프로젝트는 “지표”로 언급되었지만(IntelMarketResearch 2025–추정 시장 규모, 독립 감사 여부 불명확).
자주 묻는 질문
소켓 용접이란 무엇인가요?
답변 보기
소켓 용접과 맞대기 용접은 어떻게 다른가요?
답변 보기
소켓 용접은 필릿 용접인가요?
답변 보기
소켓 용접 플랜지에도 스케줄이 있나요?
답변 보기
소켓 용접 관이음쇠를 사용하면 안 되는 경우는 언제인가요?
답변 보기
나사식 관이음쇠보다 소켓 용접 관이음쇠를 사용하는 이유는 무엇인가요?
답변 보기
이 가이드 소개
Baling Steel 기술팀이 작성했습니다. 규격 참조 자료는 ASME B16.11-2021, ASME B31.1-2022 (para. 127.3(e), 111.3.1, 122.1.1(h)) 및 ASME B31.3 Process Piping을 바탕으로 했습니다. 현장 파손 데이터는 미국 NRC 기술 문서와 엔지니어 실무자 포럼에서 수집했습니다. “소켓 용접” 키워드 클러스터에 대한 NEURONwriter 의미론적 벤치마크를 기준으로 검토했습니다. Baling Steel은 ASTM A105N, A182 F316L, F11 및 F51 강종의 ASME B16.11 소켓 용접 관이음쇠와 ASME B16.5 소켓 용접 플랜지를 제조 및 공급합니다. 제품 규격을 확인하고 견적을 요청하십시오.

