


Technische Eckdaten
| Hauptverfahren | WIG (GTAW) für die Wurzellage; MIG (GMAW)/Fülldraht (FCAW) für Füll- und Decklagen |
| Schutzgas | 100 % Argon (WIG); Ar-CO₂-Gemische mit <5 % CO₂ (MIG) |
| Zusatzwerkstoffgüte | ER³08L (Grundwerkstoff 304), ER316L (Grundwerkstoff 316), ER309L (bei unterschiedlichen Werkstoffen) |
| Formiergas | 99,99 % Argon – Zielwert <25 ppm O₂ (Lebensmittelqualität) |
| Wichtige Normen | ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| Max. Wärmeeintrag | <1.5 kJ/mm für austenitische Güten |
| Zwischenlagentemperatur | ≤350°F (177°C) gemäß ASME-Richtlinien |
Warum sich das Schweißen von Edelstahlrohren vom Schweißen von Kohlenstoffstahl unterscheidet
 Kohlenstoffstahl verzeiht eine schlechte Wärmekontrolle. Edelstahl nicht. Drei metallurgische Eigenschaften machen das Schweißen von Edelstahlrohren zu einem ganz anderen Verfahren:
Chromempfindlichkeit. Edelstahl enthält mindestens 10,5 % Chrom (nach Gewicht). An der Oberfläche bildet sich eine schützende Chromoxidschicht (Cr0) – daher die Bezeichnung „Edelstahl“.
Beim Schweißen wird diese Schutzschicht „aufgebrochen“. Bei unsachgemäßer Ausführung bildet sie sich anschließend nicht wieder.
Sensibilisierung. Bei längerer Einwirkung von Temperaturen über 950F (500C) und 1500F (800C) kann sich der Kohlenstoff mit dem Chrom verbinden. Dabei entstehen Chromkarbide entlang der Korngrenzen. Dadurch wird Chrom gebunden und kann kein Chromoxid mehr bilden – eine weitere Form der Korrosion, die als Sensibilisierung bezeichnet wird.
Das kann bereits innerhalb weniger Monate zu undichten Stellen und kleinen Löchern führen.
Wärmeleitfähigkeit. Austenitische Edelstähle leiten Wärme 30 % schlechter als Kohlenstoffstahl. Die Wärme konzentriert sich dadurch eher auf der Mittellinie, statt sich nach außen auszubreiten.
Die Verformung fällt entsprechend stärker aus. Bis die Unterschiede verstanden sind, erfordert das größte Können des Schweißers und eine präzise Einhaltung der Zwischenlagentemperaturen. Keines der Verfahren ist grundsätzlich vorzuziehen; beide müssen korrosionsbeständige Schweißverbindungen bei beiden Rohrarten ermöglichen.
WIG, MIG oder Fülldraht: Das passende Schweißverfahren für Edelstahlrohre wählen
 Das Schweißverfahren beeinflusst die Verbindungsqualität, die Produktivität und letztlich die Kosten. Das WIG-Schweißen von Edelstahlrohren im Wolfram-Inertgasschweißen (GTAW) ist für Wurzellagen weiterhin führend. Modifizierte MIG-Verfahren gewinnen jedoch bei Füll- und Decklagen zunehmend an Bedeutung – in manchen Fällen auch bei Wurzellagen.
| Parameter | GTAW (WIG) | GMAW-RMD (modifizierter Kurzlichtbogen) | FCAW (Fülldrahtschweißen) |
|---|---|---|---|
| Schweißgeschwindigkeit | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| Formieren erforderlich? | Ja (immer) | Manchmal entbehrlich (nur austenitisch) | Nein (das Flussmittel bindet Kohlenstoff) |
| Schutzgas | 100 % Argon | Ar + <5 % CO₂ oder Tri-Mix | 75 % Ar / 25 % CO₂ |
| Erforderliche Qualifikation | Hoch (mehrwöchige Schulung) | Mittel (mehrtägige Schulung) | Mittel |
| Geeignete Anwendung | Hohe Reinheit, hygienische Anwendungen, Durchmesser ≤6″ | Konstruktion, Öl und Gas, Durchmesser ≥8″ | Reparaturen vor Ort, unkritische Anwendungen |
- TPP – hygienische Anwendungen/Lebensmittelrohre gemäß 3a: nur WIG (autogene I-Stumpfnaht bei Wanddicke < 1/8″, bei größerer Wanddicke mit Zusatzwerkstoff)
- Konstruktion/Industrie, SCH 40: WIG-Wurzellage plus gepulstes MIG oder FCAW für Füll- und Decklagen (gute Produktivität bei ausgewogenem Aufwand)
- Bei großen Durchmessern (>8″) und unkritischen Anwendungen: RMD-Wurzellage (gegebenenfalls ohne Formieren) plus gepulste MIG-Fülllage.
- Dünnwandiges Förderrohr, 0.4″ Gewicht, ≤0.065″: WIG mit Hochfrequenzpuls (250-400 pps für 35 % höhere Geschwindigkeit)
- Verbindung unterschiedlicher Werkstoffe: Edelstahl mit Kohlenstoffstahl, WIG mit ER309L-Zusatzwerkstoff (Verdünnungskontrolle ist wichtig)
Wie schweißt man Edelstahlrohre am besten?
Das hängt von der Anwendung ab. Bei Rohrleitungen für die Pharma- und Lebensmittelindustrie, die den Spezifikationen von AWS D18.1:2020 entsprechen müssen, ist WIG-Schweißen mit vollständigem Argon-Formieren das einzige geeignete Verfahren. Für Rohrleitungen im Konstruktionsbereich sowie in der Öl- und Gasindustrie bietet eine Kombination aus WIG-Wurzellage und gepulstem MIG oder Fülldraht für Füll- und Decklagen die passende Balance zwischen Qualität und Produktivität. Dadurch entfällt die WIG-Heißlage. Bei ERW-Rohren und größeren Durchmessern kann sich die Schweißzeit um 40-60 % verkürzen.Zusatzwerkstoffe auswählen: ER308L, ER316L und die Regel für die „L“-Güte
 Am stärksten beeinträchtigt ein falscher Zusatzwerkstoff die Korrosionsbeständigkeit einer Edelstahlschweißung. Passung und Schweißbedingungen sind weniger kritisch als die chemische Zusammensetzung des Zusatzwerkstoffs. Für Edelstahl sollte dessen chemische Zusammensetzung der des Grundwerkstoffs entsprechen. In den meisten Fällen ist der Kohlenstoffgehalt des Grundwerkstoffs niedriger als der des Zusatzwerkstoffs.
| Grundwerkstoff | Zusatzwerkstoff (WIG/MIG) | AWS-Spezifikation | Max. Kohlenstoffgehalt % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (mit Titan stabilisiert) | ER347 | AWS A5.9 | 0.08% |
| 304 mit Kohlenstoffstahl | ER309L | AWS A5.9 | 0.03% |
Beim Schweißen eines Grundwerkstoffs aus 304L mit einem herkömmlichen Zusatzwerkstoff aus 308 steigt der Kohlenstoffgehalt der Verbindung tatsächlich an, wodurch das Korrosionsrisiko steigen kann. Bei Anwendungen mit hoher Reinheit (>99 %), etwa in der Lebensmittel-, Getränke- und Pharmaindustrie, ist der niedrige Kohlenstoffgehalt für die Korrosionsbeständigkeit unerlässlich. — Technischer Artikel von MillerWelds, American Welding Society / Welding Journal
Zusätzlich zum Kohlenstoffgehalt lässt sich bei einigen Zusatzwerkstoffen der Anteil von Fremdelementen (Begleitelementen) gezielt niedrig halten – etwa Zinn, Antimon, Arsen, Phosphor und Schwefel. Gemäß der Spezifikation AWS A5.9 können diese Rückstände aus den Ausgangsmaterialien des Zusatzwerkstoffs die Korrosion stark erhöhen, obwohl der Kohlenstoffgehalt den Spezifikationen entspricht. Für bessere Fließfähigkeit und höhere Schweißgeschwindigkeiten wurde ER309LSi zusätzliches Silizium zugesetzt.
Formieren: Der Schritt, der gute Schweißnähte von Fehlern unterscheidet
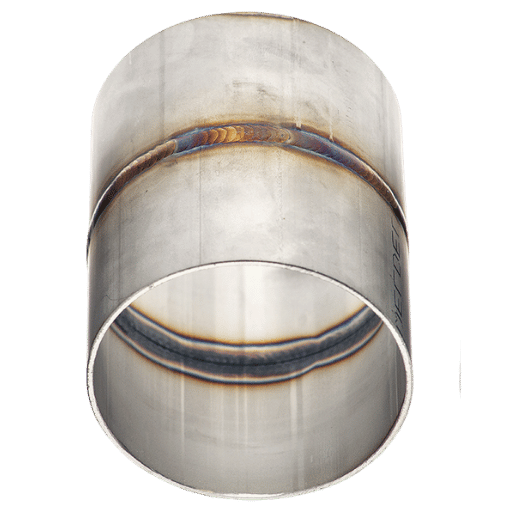 Wird ein Edelstahlrohr ohne Schutz der Innenfläche geschweißt, verbindet sich Sauerstoff mit der schmelzflüssigen Wurzel und bildet eine dicke Oxidschicht. Diese grobe schwarze Verfärbung nennen Schweißer „Zuckerbildung“. Zuckrige Wurzeln sind nicht nur optisch unzulässig, sondern weisen auch auf Chromverlust hin und bilden einen Ausgangspunkt für Korrosion. Durch korrektes Formieren mit Argon wird Sauerstoff verdrängt, bevor der Lichtbogen gezündet wird, und so die Oxidation verhindert.
Prüfen Sie vor dem Zünden die Formiergasqualität an drei Stellen des Rohrs:
- Zone 1 – Wurzel (Schweißverbindung): Prüfen Sie die Öffnung an der Verbindung mit einem O₂-Analysator. Die Zielwerte hängen von der Anwendung ab:
- Pharmaindustrie: < 10 ppm O (gemäß AWS D18.1:2020)
- Lebensmittelqualität/hygienische Anwendungen: <25 ppm O₂
- Allgemeine Industrie: < 500 ppm O (manche Werkstätten akzeptieren < 1 000 ppm)
- Zone 2 – Rohrmitte (Position der Absperrung): Prüfen Sie die Dichtheit der Formiergasabsperrung. Eindringende Umgebungsluft verunreinigt die Formierzone.
- Zone 3 – entferntes Rohrende (Entlüftungsöffnung): Prüfen Sie, ob am entfernten Ende Gas austritt. Ohne Durchfluss gelangt das Formiergas nicht in die Schweißzone – Sie schweißen in einer stagnierenden Atmosphäre.
Wärmeeintrag, Sensibilisierung und Erhalt der Korrosionsbeständigkeit
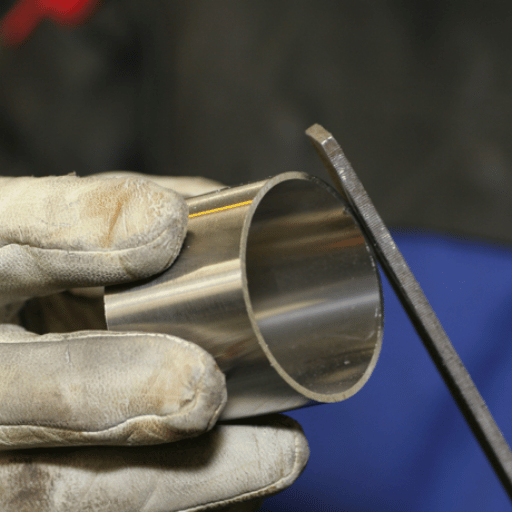 Beim Schweißen von Edelstahlrohren muss Sensibilisierung vermieden werden. Je länger die Wärmeeinflusszone (WEZ) zwischen 950F und 1,500F (50-800C) bleibt, desto mehr Chromkarbide bilden sich – und desto stärker wird die Korrosionsbeständigkeit der Verbindung beeinträchtigt. Die Kontrolle des Wärmeeintrags ist keine optionale Aufgabe, sondern der wichtigste Auslegungsparameter zur Vermeidung von Ausfällen im Betrieb.
Wärmeeintrag (kJ/mm) = (Volt × Ampere × 60) / (Schweißgeschwindigkeit mm/min × 1.000)
Beispiel: 12 V × 120A × 60 / (150 mm/min × 1.000) = 0,576 kJ/mm
Zielwert: <1.5 kJ/mm für austenitische Güten. Für die beste Leistung gilt: je niedriger, desto besser. Moderne WIG-Inverter mit Hochfrequenzpuls (250-400 pps) können mit niedrigerer durchschnittlicher Stromstärke und geringerem Wärmeeintrag arbeiten und dennoch eine ausgezeichnete Einbrandtiefe erzielen. So lässt sich die Schweißgeschwindigkeit um bis zu 35 % steigern.
Wurzel-, Heiß-, Füll- und Decklagen: Die einzelnen Schweißlagen im Überblick
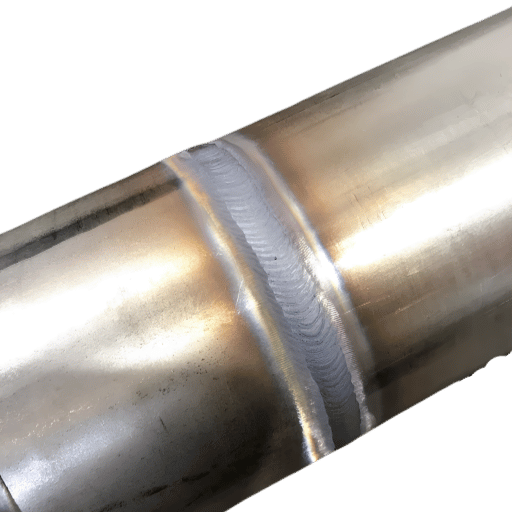
 Mehrlagiges Rohrschweißen erfolgt in einer festgelegten Reihenfolge. Jede Lage erfüllt eine bestimmte Funktion und muss auf eigene Weise kontrolliert werden.
Wurzel (GTAW). Die erste Lage ist die wichtigste: Sie sorgt für vollständigen Einbrand und bildet das Rückgrat der Verbindung. Verwenden Sie die niedrigste Stromstärke, die für Bindung und ausreichenden Nahtaufbau erforderlich ist (siehe unten). Viele Schweißer berichten bei dünnwandigen Rohren der Wanddickenreihe Schedule 10 von 35-45 Ampere ohne Puls, einer Absenkzeit von 6 Sekunden und einem Gasnachlauf von 5-8 Sekunden. Die Schweißgeschwindigkeit sollte gleichmäßig sein; das Schweißbad bleibt schmal und kontrolliert. Der häufigste Fehler bei dieser kritischen Lage ist ein Durchbrand. Dadurch wird die Wurzel unkontrollierbar. Übermäßiger Nahtaufbau darüber verschärft anschließend Einschränkungen des Durchflusses in hygienischen Anlagen.
Heiß- oder „Warmlage“. Diese Lage folgt unmittelbar auf die Wurzellage. Sie glättet und formt das Wurzelprofil und brennt Schlackeeinschlüsse aus. Verwenden Sie eine Stromstärke im Verhältnis A oder B zur Wurzellage und schweißen Sie schneller. Einige Rohrhersteller lassen die Heißlage aus, wenn sie nicht von WIG zu RMD wechseln. RMD erzeugt ein saubereres Wurzelprofil, sodass weniger Schlacke ausgebrannt werden muss.
Mit Füll- und Decklagen wird die Verbindung bis zur erforderlichen Nahtdicke aufgebaut. Bei Edelstahl für Konstruktionsanwendungen kommen häufig Fülldraht oder gepulste MIG-Drähte zum Einsatz. Um Stillstandszeiten zu reduzieren, werden dasselbe Schutzgas und derselbe Draht wie für die Wurzellage verwendet. Raupen statt Pendeln minimieren den Wärmeeintrag. Jede Lage muss unter die zulässige Zwischenlagentemperatur abkühlen, bevor die nächste aufgetragen wird.
Lässt sich 304 oder 316 besser schweißen?
Was die Schweißbarkeit betrifft, sind 304 und 316 sehr ähnlich: Beide sind austenitisch und erfordern lediglich grundlegende Maßnahmen gegen Sensibilisierung und Oxidation. Der praktische Unterschied besteht darin, dass 316 2-3 % Molybdän enthält. Dadurch ist die Legierung beständiger gegenüber Chloridlösungen, die Loch- und Spaltkorrosion verursachen. Anspruchsvolle Anwendungen mit hoher Korrosionsbelastung – etwa Salzwasser, chemische Prozesse und maritime Umgebungen – werden üblicherweise mit 316L-Rohren und ER316L-Zusatzwerkstoff ausgeführt. Für andere Anwendungen, etwa Tragkonstruktionen, Wasserleitungen und Lebensmittelverarbeitung, ergibt die kostengünstigere Kombination aus 304L und ER308L eine Schweißnaht mit identischen Eigenschaften.Edelstahl mit Kohlenstoffstahl schweißen: Verbindungen unterschiedlicher Werkstoffe
 Edelstahlrohre müssen häufig an Übergängen mit Kohlenstoffstahl verbunden werden – etwa dort, wo eine Prozessleitung aus Edelstahl an einen strukturellen Sammler aus Kohlenstoffstahl angeschlossen wird. Das Hauptproblem ist die Kohlenstoffmigration: Kohlenstoff aus dem Kohlenstoffstahl diffundiert in die Schweißzone des Edelstahls. Dadurch steigt der Kohlenstoffgehalt und es bildet sich ein sensibilisierter, korrosionsanfälliger Bereich.
Zusatzwerkstoff ER309L wirkt diesem Problem entgegen. Sein höherer Chrom- und Nickelgehalt führt zu einem Schweißgut, das die Verdünnung durch den Kohlenstoffstahl verträgt und zugleich die Korrosionsbeständigkeit auf der Edelstahlseite erhält. WIG ermöglicht die beste Kontrolle der Verdünnung. Um die Aufnahme von Kohlenstoff von der Kohlenstoffstahlseite zu minimieren, richten Sie den Lichtbogen leicht zur Edelstahlseite. Bei den meisten Anwendungen bietet MIG ausreichende Kontrolle.
Kann ich 7018 für Edelstahl verwenden?
Nein – E7018 ist eine kohlenstoffarme Kohlenstoffstahlelektrode. Bei Edelstahl-Edelstahl- oder Edelstahl-Kohlenstoffstahl-Verbindungen bringt sie Kohlenstoffstahl-Schweißgut in das Schweißbad ein. Dadurch entsteht ein Schweißgut mit hohem Kohlenstoffgehalt und ohne Chrom; die anschließende Edelstahlverbindung ist besonders korrosionsanfällig. Für Edelstahl mit Edelstahl verwenden Sie E308L-16 (SMAW) oder ER308L (WIG/MIG). Für Edelstahl mit Kohlenstoffstahl verwenden Sie E309L-16 (SMAW) oder ER309L (WIG/MIG). E7018 ist niemals geeignet.WPS, PQR und ASTM A312: Normen und Beschaffungsspezifikationen
 Für qualitätsgerechtes Schweißen von Edelstahlrohren nach Regelwerk ist eine Schweißanweisung (WPS) erforderlich, die durch einen Verfahrensprüfbericht (PQR) qualifiziert wurde. ASME Section IX ist das maßgebliche Dokument. Es legt die wesentlichen Variablen fest, die qualifiziert werden müssen.
- Wesentliche WPS-Variablen: P-Nummer (Gruppe des Grundwerkstoffs), F-Nummer (Gruppe des Zusatzwerkstoffs), A-Nummer (chemische Zusammensetzung des Schweißguts), Anforderungen an die Wärmebehandlung nach dem Schweißen (PWHT), Wanddickenbereich, Position und Schutzgaszusammensetzung
- PQR: Beschreibt die Prüfnaht und fasst die Ergebnisse mechanischer Prüfungen (Zug-, Biege- und Kerbschlagprüfung) sowie Sicht- und ZfP-Prüfungen zusammen. Damit wird nachgewiesen, dass die WPS eine geeignete Schweißnaht ergibt.
- Schweißerprüfung: Jeder Schweißer muss Prüfungen in den Schweißpositionen (2G, 5G, 6G), in denen er arbeiten wird, gemäß ASME Section IX oder AWS D1.6 ablegen.
Häufige Schweißfehler, Vorbeugung und Nachbehandlung
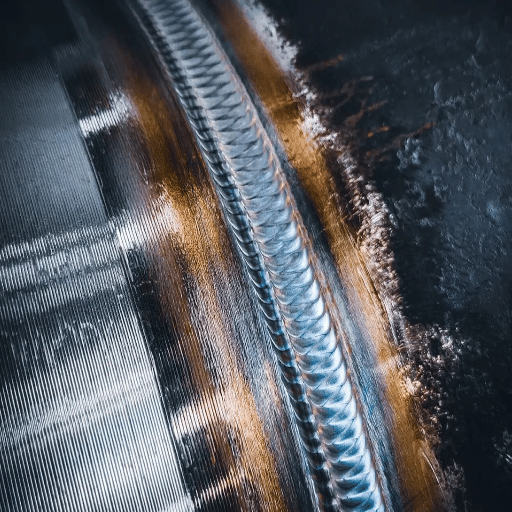 Auch die besten Schweißer verursachen Fehler an Edelstahlrohren. Wenn Sie diese früh erkennen, vermeiden Sie Nachschweißarbeiten und – im schlimmsten Fall – ein Versagen der Schweißnaht im Betrieb.
| Fehler | Ursache | Vorbeugung |
|---|---|---|
| Zuckerbildung (Oxidschicht) | Formieren unzureichend oder nicht vorhanden | Formierprüfung in 3 Zonen; O₂ <25 ppm vor dem Schweißen |
| Sensibilisierung | Zu hoher Wärmeeintrag; Zusatzwerkstoff mit hohem Kohlenstoffgehalt | Zusatzwerkstoffe der „L“-Güte; Zwischenlagentemperatur ≤350°F; Anzahl der Lagen minimieren |
| Heißrisse | Niedriger Deltaferritgehalt in vollständig austenitischem Schweißgut | Ferritgehalt von 3–8 FN einhalten; Einspannung kontrollieren; konkave Raupen vermeiden |
| Porosität | Verunreinigung; unzureichendes Schutzgas | Separat verwendete Bürsten und Schleifgeräte für Edelstahl; Gasdurchfluss von 15–25 CFH prüfen |
| Bindefehler | Zu geringe Stromstärke; schlechte Nahtvorbereitung; zu großer Spalt | Korrekte Nahtfase (37,5° ± 2,5°); Spaltmaß <1/16″; ausreichende Stromstärke |
Markt für geschweißte Edelstahlrohre: Entwicklungen 2025–2026
 Die Nachfrage steigt. Von 2025 bis 2035 wird die jährliche Wachstumsrate (CAGR) für geschweißte Edelstahlrohre in den USA voraussichtlich 4,3 % betragen. Treiber sind der Ausbau pharmazeutischer Produktionskapazitäten, neue Wasseraufbereitungsanlagen und eine höhere LNG-Verarbeitungskapazität. Weltweit fällt der Wachstumstrend noch stärker aus: Für den Zeitraum von 2026 bis 2033 wird eine CAGR von 12,8 % prognostiziert, angetrieben durch den steigenden Bedarf der Industrie in Südostasien und im Nahen Osten.
Zwei Entwicklungen zeichnen sich ab. Erstens werden Orbitalschweißsysteme zunehmend auch außerhalb der Pharmaindustrie verfügbar und in der Rohrleitungsfertigung immer häufiger eingesetzt. Ein chronischer Mangel an qualifizierten Rohrschweißern wird im AWS 2026 Welding Industry Outlook beschrieben. Zusammen mit den hohen Anforderungen des WIG-Schweißens an die Fertigkeiten der Schweißer macht diese Lücke den Einsatz von Automatisierung wirtschaftlich attraktiver. Zweitens ersetzen modifizierte MIG-Kurzlichtbogenverfahren wie RMD bei unkritischen Konstruktionen zunehmend WIG. Dadurch sinkt die Montagezeit und es ist weniger Formieren erforderlich.
Häufig gestellte Fragen
F: Lassen sich Edelstahlrohre schweißen?
Antwort anzeigen
F: Welches Schutzgas wird beim Schweißen von Edelstahlrohren verwendet?
Antwort anzeigen
F: Ist das Schweißen von Edelstahlrohren sicher?
Antwort anzeigen
F: Wie lässt sich eine Verfärbung beim Schweißen von Edelstahlrohren verhindern?
Antwort anzeigen
F: Was ist der Unterschied zwischen den Zusatzwerkstoffen ER308 und ER308L?
Antwort anzeigen
F: Müssen Schweißnähte an Edelstahlrohren spannungsarmgeglüht werden?
Antwort anzeigen
Geschweißte Edelstahlrohre gemäß den Projektspezifikationen beschaffen.
Baling Steel liefert geschweißte Rohre nach ASTM A312 TP304/TP304L/TP316/TP316L mit Außendurchmessern von 1/8″ bis 30″ und Werksprüfzeugnissen gemäß EN 10204 Typ 3.1.
Angebot anfordern →Über diese Analyse
Baling Steel fertigt geschweißte Edelstahlrohre und Rohrleitungsformstücke. Die Schweißverfahren, Spezifikationen für Zusatzwerkstoffe und Abnahmekriterien sind aus veröffentlichten Schweißnormen von AWS, ASME und ASTM zusammengefasst und mit maßgeblicher schweißtechnischer Fachliteratur abgeglichen. Wir bieten keine Schweißberatung an, sondern stellen Fakten bereit, damit unsere Kunden, Fertigungsbetriebe, EPC-Auftragnehmer und Instandhaltungsteams Produkte von Baling Stainless präzise spezifizieren können.
Referenzen und Quellen
- ASTM A312/A312M-22, Austenitische Edelstahlrohre, geschweißte und kaltverformte Güten, ASTM International
- AWS D18.1/D18.1M-2020, Spezifikation für das Schweißen austenitischer Edelstahlrohr- und Rohrleitungssysteme für Sanitäranwendungen, American Welding Society
- AWS A5.9, Klassifizierung von Zusatzwerkstoffen für Edelstahl, American Welding Society
- Korrosionsbeständigkeit geschweißter Verbindungen aus austenitischem Edelstahl 304, National Institute of Health / PMC
- Faktoren für die Heißrissempfindlichkeit austenitischer Edelstähle, Total Materia
- Die Zukunft des Schweißens: Trends, Technologie und Branchenausblick, American Welding Society
- Analyse der Nachfrage nach geschweißten Edelstahlrohren in den USA von 2025-2035, Future Market Insights
Verwandte Artikel
- ERW-Rohre: Herstellungsverfahren, Normen und Verwendung.
- Geschweißte und nahtlose Edelstahlrohre – welche Wahl ist die beste?
- Edelstahl 304: Eigenschaften, Güten und Spezifikationen.
- Tabelle zu Größen und Maßen von Stahlknüppeln
- Bohrer für Edelstahl: Hinweise zur richtigen Drehzahl und zum besten Werkstoff.
Von der Baling Steel Engineering Group geprüft. Aktualisiert: April 2026.

