


焊接不鏽鋼管時,思考方式必須與處理碳鋼不同。讓不鏽鋼耐腐蝕的鉻,在受熱時反而會造成不利影響,而每一道焊縫都免不了承受一定的熱量。無論是焊接製程、填料金屬選擇、背面吹掃方式或檢驗標準,以下說明如何讓不鏽鋼管焊接接頭具備耐腐蝕性,而不是提早失效。
 碳鋼對熱控制不佳的容忍度較高,不鏽鋼則不然。以下三項冶金特性,使不鏽鋼管焊接成為截然不同的製程:
鉻的敏感性。不鏽鋼含有 10.5% 或更高比例的鉻(按重量計)。鉻會在表面形成一層氧化鉻(Cr0)保護膜,這正是「不鏽」的原因。
焊接會「破壞」這層保護膜;若焊接方式不當,保護膜便無法重新形成。
敏化。長時間暴露於高於 950F (500C) 且低於 1500F (800C) 的溫度下,碳會與鉻結合,並在晶界形成碳化鉻。這會「消耗」鉻,使氧化鉻無法形成,造成另一種稱為敏化的腐蝕。
在某些情況下,短短幾個月內就可能出現針孔洩漏。
熱傳導率。沃斯田鐵系不鏽鋼的導熱能力比碳鋼差 30%。這種特性會使熱量集中在線的中心,而不是向外擴散。
這會加劇變形,因此焊工必須具備高超技巧,並精準控制道間溫度;了解兩種材料的差異後,才能妥善應對。兩者都沒有絕對優劣,焊工都必須能為兩種管材焊出具耐腐蝕性的接頭。
 焊接製程會影響接頭品質、生產效率,最終也會影響成本。以氣體鎢極電弧焊(GTAW)焊接不鏽鋼管時,TIG 仍是根焊道的首選;不過,改良型 MIG 製程正逐漸改變填充與蓋面焊道的作法,有時甚至也用於根焊道。
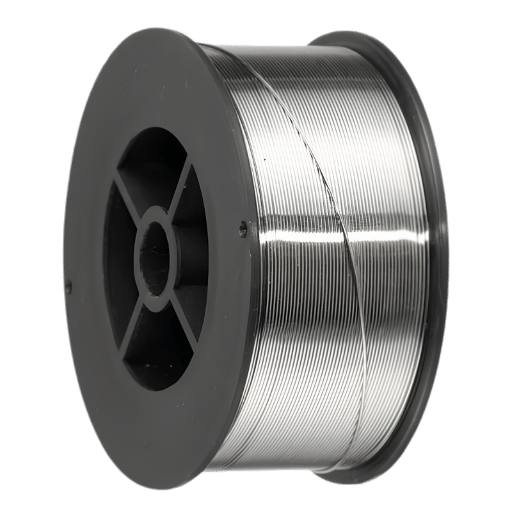 對不鏽鋼焊道耐腐蝕性傷害最大的作法,就是使用錯誤的填料。相較於填料金屬的化學成分,組裝配合及焊接條件並非關鍵。不鏽鋼適用的填料,其化學成分應與母材相符;多數情況下,填料的含碳量還應低於母材。
那麼「L」代表什麼?
「L」可解讀為「低碳」,含碳量上限為 0.03%;標準 ER308 的含碳量則為 0.08%。這個差異很重要:碳含量過高時,碳會在熔池中與鉻結合形成碳化鉻,直接降低耐腐蝕性。
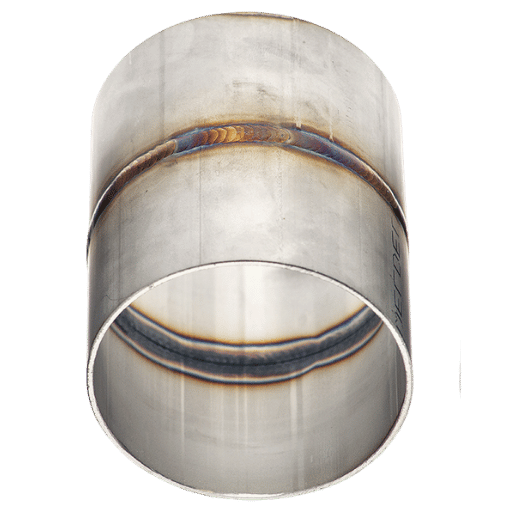 焊接不鏽鋼管時,若未保護內表面,氧氣會與熔融根部接觸,形成厚重氧化皮;這種粗糙的黑色變色現象,焊工稱為「糖化」。糖化根部不只外觀不合格,也代表鉻流失,會成為接頭開始腐蝕的起點。適當地以氬氣進行背面吹掃,能在電弧引燃前排出氧氣,避免氧化。
 所有不鏽鋼管焊接都在與敏化賽跑。熱影響區(HAZ)停留在 950F & 1,500F (50-800C) 範圍內的時間越久,形成的碳化鉻就越多,接頭耐腐蝕性受損也越嚴重。管理熱輸入不是可有可無的工作,而是防止產品服役期間失效的首要工程參數。
 多道管焊接須依照系統化順序進行。每道焊道都有特定功能,也需要採取不同的控制方式。
根焊道(GTAW)。第一道焊道最為重要,負責達成完整熔透,並構成接頭的基礎。使用能達到熔合及焊道堆疊的最低電流(見下文);許多焊工表示,在沒有脈衝的情況下,薄壁 Schedule 10 管材採用 35-45 amps、6 秒電流緩降及 5-8 秒焊後延遲送氣效果良好。焊接速度應保持均勻,使熔池窄而穩定。這道關鍵焊道最常見的錯誤是燒穿;燒穿會造成根部失控,接著堆積過厚的焊材,進一步加劇衛生級配管的流量阻礙。
熱焊道(或「溫焊道」)。緊接根焊道施作,用來修整並整平根部輪廓,同時燒除夾渣。電流設定為根焊道的 A 或 B 倍,焊接速度則比根焊道快。有些管材製造商在 TIG 改用 RMD 時會略過熱焊道,因為 RMD 能形成較乾淨的根部輪廓,減少需要燒除的熔渣。
填充及蓋面焊道則用來將接頭堆疊至所需的喉厚。結構用不鏽鋼常使用藥芯焊絲或脈衝 MIG 焊絲;根焊道也使用相同的遮蔽氣體與焊絲,有助於減少停機時間。採用直線焊道而非擺動焊道,可降低熱輸入。每道焊道都必須冷卻至低於道間溫度上限後,才能施作下一道。
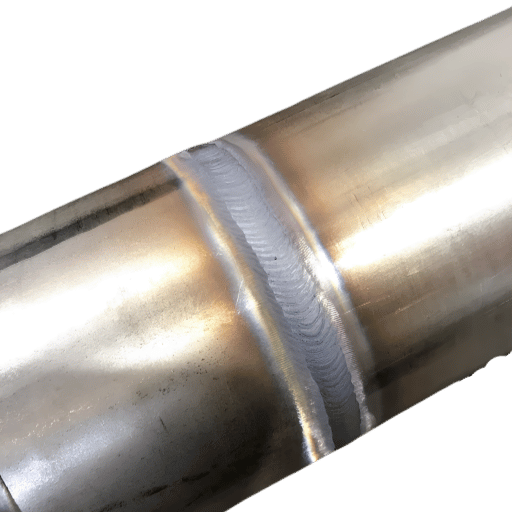 在轉接處,常需要將不鏽鋼管與碳鋼接合;例如不鏽鋼製程管線連接至碳鋼結構集管。主要顧慮是碳遷移:碳從碳鋼側擴散到不鏽鋼焊接區,增加含碳量並形成敏化帶,使該區容易腐蝕。
ER309L 填料可解決這個問題。其較高的鉻與鎳含量,能形成可承受碳鋼側稀釋作用的焊道,同時維持不鏽鋼側的耐腐蝕性。TIG 能最有效地控制稀釋率。若要減少碳鋼側的成分進入焊道,可將電弧稍微偏向不鏽鋼側。對大多數用途而言,MIG 也能提供足夠的控制力。
 符合規範要求的不鏽鋼管若要確保焊接品質,必須具備經製程資格紀錄(PQR)認可的焊接作業規範(WPS)。ASME 第 IX 節是規範文件,明定必須取得資格認可的關鍵變數。
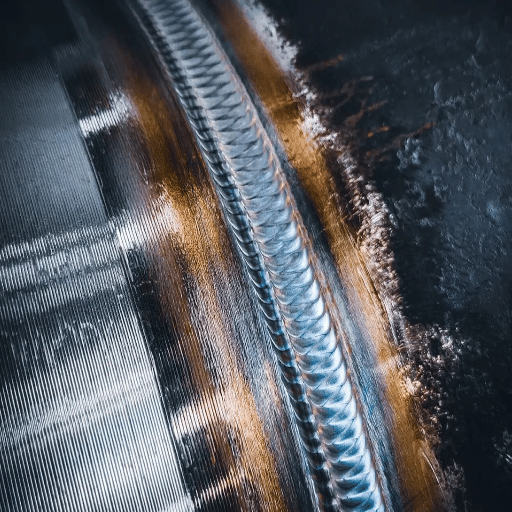 即使是最優秀的焊工,也可能在不鏽鋼管上留下瑕疵。及早辨識這些缺陷,可避免整個專案因重新焊接而付出代價,或更糟的是,焊縫在使用期間失效。
焊後處理。完成不鏽鋼管焊接後,應進行鈍化處理。ASTM A380提供不鏽鋼管清潔、除鱗及鈍化的指引。這項後續處理通常包括硝酸—氫氟酸酸洗或類似製程,以去除熱著色及游離鐵,接著再以硝酸或檸檬酸溶液進行鈍化。若焊接管材用於製藥業,在這些焊後熱處理步驟中採用電解拋光,將內表面粗糙度做到 Ra 0.5 m,就能符合常用國際標準中最嚴格的製藥要求。務必進行目視檢驗或液體滲透檢測;若規範要求,也應進行 RT 或 PT 檢測,徹底確認焊接完成情況。
 市場需求正快速攀升。2025 至 2035 年間,美國銲接不鏽鋼管的年複合成長率(CAGR)預計為 4.3%,成長動能來自製藥產能擴增、新建水處理設施,以及液化天然氣(LNG)處理產能增加。全球成長趨勢更為強勁,預計 2026 至 2033 年的 CAGR 為 12.8%,主要受到東南亞與中東產業需求增加帶動。
市場出現兩項發展趨勢。第一,軌道式焊接系統在製藥業以外的用途日漸普及,並越來越常用於預製配管產業。AWS 2026 Welding Industry Outlook指出,合格管焊工長期短缺;加上 TIG 焊接品質高度仰賴焊工技巧,導入自動化也變得更符合經濟效益。第二,改良短路過渡式 MIG 製程(如 RMD)正逐步取代非關鍵結構用途中的 TIG,藉此縮短安裝時間並減少背面吹掃需求。
規格速覽
內容
展示
| 主要製程 | 根焊道採 GTAW(TIG);填充及蓋面採 GMAW/FCAW |
| 遮蔽氣體 | 100% 氬氣(TIG);Ar + <5% CO₂ 混合氣體(MIG) |
| 填料金屬等級 | ER³08L(304 母材)、ER316L(316 母材)、ER309L(異種金屬) |
| 背面吹掃氣體 | 99.99% 氬氣 — 目標值 <25 ppm O₂(食品級) |
| 主要標準 | ASTM A312/A312M-22、ASME 第 IX 節、AWS D18.1:2020 |
| 最大熱輸入 | 沃斯田鐵系鋼級須低於 <1.5 kJ/mm |
| 道間溫度 | 依 ASME 指引,≤350°F (177°C) |
不鏽鋼管焊接為何不同於碳鋼
碳鋼對熱控制不佳的容忍度較高,不鏽鋼則不然。以下三項冶金特性,使不鏽鋼管焊接成為截然不同的製程:
鉻的敏感性。不鏽鋼含有 10.5% 或更高比例的鉻(按重量計)。鉻會在表面形成一層氧化鉻(Cr0)保護膜,這正是「不鏽」的原因。
焊接會「破壞」這層保護膜;若焊接方式不當,保護膜便無法重新形成。
敏化。長時間暴露於高於 950F (500C) 且低於 1500F (800C) 的溫度下,碳會與鉻結合,並在晶界形成碳化鉻。這會「消耗」鉻,使氧化鉻無法形成,造成另一種稱為敏化的腐蝕。
在某些情況下,短短幾個月內就可能出現針孔洩漏。
熱傳導率。沃斯田鐵系不鏽鋼的導熱能力比碳鋼差 30%。這種特性會使熱量集中在線的中心,而不是向外擴散。
這會加劇變形,因此焊工必須具備高超技巧,並精準控制道間溫度;了解兩種材料的差異後,才能妥善應對。兩者都沒有絕對優劣,焊工都必須能為兩種管材焊出具耐腐蝕性的接頭。
TIG、MIG 與藥芯焊:如何為不鏽鋼管選擇合適的焊接製程
焊接製程會影響接頭品質、生產效率,最終也會影響成本。以氣體鎢極電弧焊(GTAW)焊接不鏽鋼管時,TIG 仍是根焊道的首選;不過,改良型 MIG 製程正逐漸改變填充與蓋面焊道的作法,有時甚至也用於根焊道。
| 參數 | GTAW(TIG) | GMAW-RMD(改良短路過渡) | FCAW(藥芯焊) |
|---|---|---|---|
| 焊接速度 | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| 是否需要背面吹掃? | 需要(務必執行) | 有時可省略(僅限沃斯田鐵系) | 不需要(焊劑會清除碳) |
| 遮蔽氣體 | 100% 氬氣 | Ar + <5% CO₂ 或三元混合氣體 | 75% Ar / 25% CO₂ |
| 技術熟練度 | 高(需數週訓練) | 中等(需數天訓練) | 中等 |
| 最適用途 | 高純度、衛生級、直徑 ≤6″ | 結構、石油與天然氣、直徑 ≥8″ | 現場維修、非關鍵用途 |
製程選擇判斷架構
- TPP-衛生級/食品級 3a 管材僅採 TIG(壁厚 < 1/8″ 時採自熔方形對接焊;較厚時使用填料金屬)
- 結構/工業用 SCH 40:TIG 根焊道 + 脈衝 MIG 或 FCAW 填充及蓋面(兼顧生產效率)
- 但若是大型直徑(>8″)的非關鍵用途,可採 RMD 根焊道(甚至可能不需吹掃)+ 脈衝 MIG 填充。
- 薄壁管材,0.4″Wgt、≤0.065″:採 TIG 高頻脈衝(250-400 pps,可加快 35%)
- 不鏽鋼與碳鋼異種接頭:使用 ER309L 填料進行 TIG 焊接(須妥善控制稀釋率)
不鏽鋼管的最佳焊接方式是什麼?
實際作法取決於用途。藥品與食品級配管若須符合 AWS D18.1:2020 規格,唯一合適的方法是採用完整氬氣背面吹掃的 TIG 焊接。不過,結構及石油與天然氣配管若採 TIG 根焊道,再以脈衝 MIG 或藥芯焊進行填充與蓋面,就能兼顧品質與生產效率。 這種作法省去了 TIG 熱焊道;搭配 ERW 管及較大直徑管材時,焊接時間可縮短 40-60%。填料金屬選擇——ER308L、ER316L 與「L」級規則
對不鏽鋼焊道耐腐蝕性傷害最大的作法,就是使用錯誤的填料。相較於填料金屬的化學成分,組裝配合及焊接條件並非關鍵。不鏽鋼適用的填料,其化學成分應與母材相符;多數情況下,填料的含碳量還應低於母材。
| 母材 | 填料金屬(TIG/MIG) | AWS 規格 | 最高碳含量 % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321(鈦穩定化) | ER347 | AWS A5.9 | 0.08% |
| 304 對碳鋼 | ER309L | AWS A5.9 | 0.03% |
若使用一般 308 填料焊接 304L 母材,接頭的碳含量實際上會增加,腐蝕風險也可能升高。在食品、飲料及製藥等高純度用途(>99%)中,低碳含量對耐腐蝕性至關重要。 — MillerWelds 技術文章,美國焊接學會 / Welding Journal
📐 工程備註
除了控制碳含量,有些填料金屬也會將錫、銻、砷、磷及硫等殘留元素(雜質元素)控制在低含量。根據 AWS A5.9 規格,即使碳含量符合規格,原始填料中的這些殘留元素仍可能大幅提高腐蝕風險。為提升流動性及焊接速度,ER309LSi 中添加了更多矽。
背面吹掃——良好焊接與失敗的關鍵差異
焊接不鏽鋼管時,若未保護內表面,氧氣會與熔融根部接觸,形成厚重氧化皮;這種粗糙的黑色變色現象,焊工稱為「糖化」。糖化根部不只外觀不合格,也代表鉻流失,會成為接頭開始腐蝕的起點。適當地以氬氣進行背面吹掃,能在電弧引燃前排出氧氣,避免氧化。
⚠️ 重要提醒
切勿使用 75/25 Ar/CO 作為吹掃氣體。根據業界經驗,使用含 CO 的氣體進行吹掃,比完全不吹掃造成更多問題——二氧化碳會分解,使更多碳進入根部,並直接造成焊縫內部敏化。
3 區吹掃測試——引弧前先確認
對於大直徑(16″)管材,吹掃的實際配置會大幅影響成效。經驗豐富的管焊工會建議從較短的一端注入吹掃氣體,在遠側上方排氣,流量設定為 20 – 30 CFH。計算管內體積以估算吹掃時間;開始檢查含氧量前,通常先讓氣體置換五倍管內容積,這是 -6 經驗法則。
起弧前,請測試管內三個位置,確認吹掃品質良好:
- 第 1 區——根部(焊接接頭):在接頭開口處使用 O₂ 分析儀。目標讀值依用途而定:
- 製藥用途:< 10 ppm O(符合 AWS D18.1:2020)
- 食品級/衛生級:<25 ppm O₂
- 一般工業用途:< 500 ppm O(部分工坊接受 < 1 000 ppm)
- 第 2 區——管道中段(擋氣壩位置):檢查吹掃擋氣壩的密封情況。若環境空氣滲入,吹掃區域就會受到污染。
- 第 3 區——遠端(排氣口):確認氣體從遠端排出。若沒有氣流,表示吹掃氣體沒有流經焊接區域;此時焊接的是一個沒有氣流的封閉環境。
熱輸入、敏化與維持耐腐蝕性
所有不鏽鋼管焊接都在與敏化賽跑。熱影響區(HAZ)停留在 950F & 1,500F (50-800C) 範圍內的時間越久,形成的碳化鉻就越多,接頭耐腐蝕性受損也越嚴重。管理熱輸入不是可有可無的工作,而是防止產品服役期間失效的首要工程參數。
📐 工程備註——熱輸入計算
如何透過實務降低敏化風險。第一,選用低碳(「L」級)填料金屬及母材,減少碳化鉻反應可用的碳。第二,限制道間溫度,絕不可超過 WPS 列出的上限;沃斯田鐵系鋼級通常為 350F (177C)。第三,採用 321(鈦)或 347(鈮)等穩定化鋼級。合金元素會與碳結合形成穩定化合物,讓鉻保留下來形成保護膜。然而,穩定化元素可能降低韌性與強度,因此不適用於某些專案。
熱輸入 (kJ/mm) = (電壓 × 電流 × 60) / (焊接速度 mm/min × 1,000)
範例:12 V × 120A × 60 / (150 mm/min × 1,000) = 0.576 kJ/mm
目標:沃斯田鐵系鋼級的熱輸入 <1.5 kJ/mm。若要達到最佳性能,熱輸入越低越好;採用高頻脈衝(250-400 pps)的新型 TIG 變頻器,可降低平均電流及熱輸入,同時仍能達到良好的焊道熔深,並將焊接速度提高最多 35%。
根焊道、熱焊道、填充及蓋面——逐道焊接說明
多道管焊接須依照系統化順序進行。每道焊道都有特定功能,也需要採取不同的控制方式。
根焊道(GTAW)。第一道焊道最為重要,負責達成完整熔透,並構成接頭的基礎。使用能達到熔合及焊道堆疊的最低電流(見下文);許多焊工表示,在沒有脈衝的情況下,薄壁 Schedule 10 管材採用 35-45 amps、6 秒電流緩降及 5-8 秒焊後延遲送氣效果良好。焊接速度應保持均勻,使熔池窄而穩定。這道關鍵焊道最常見的錯誤是燒穿;燒穿會造成根部失控,接著堆積過厚的焊材,進一步加劇衛生級配管的流量阻礙。
熱焊道(或「溫焊道」)。緊接根焊道施作,用來修整並整平根部輪廓,同時燒除夾渣。電流設定為根焊道的 A 或 B 倍,焊接速度則比根焊道快。有些管材製造商在 TIG 改用 RMD 時會略過熱焊道,因為 RMD 能形成較乾淨的根部輪廓,減少需要燒除的熔渣。
填充及蓋面焊道則用來將接頭堆疊至所需的喉厚。結構用不鏽鋼常使用藥芯焊絲或脈衝 MIG 焊絲;根焊道也使用相同的遮蔽氣體與焊絲,有助於減少停機時間。採用直線焊道而非擺動焊道,可降低熱輸入。每道焊道都必須冷卻至低於道間溫度上限後,才能施作下一道。
焊接 304 或 316 不鏽鋼,哪一種比較好?
就焊接性而言,304 與 316 非常相似,兩者都是沃斯田鐵系鋼級,只需採取基本措施防止敏化與氧化。實際差異在於 316 含有 2-3% 鉬,可提升其在氯化物溶液中的耐受性,降低點蝕與縫隙腐蝕風險。傳統上,難焊且要求高耐腐蝕性的用途(海水、化學處理、海洋環境)會採用 316L 管及 ER316L 填料。其他用途——例如結構支撐、水管及食品加工管線——使用成本較低的 304L 管與 ER308L 填料,也能焊出特性相同的接頭。不鏽鋼與碳鋼焊接——異種金屬接頭
在轉接處,常需要將不鏽鋼管與碳鋼接合;例如不鏽鋼製程管線連接至碳鋼結構集管。主要顧慮是碳遷移:碳從碳鋼側擴散到不鏽鋼焊接區,增加含碳量並形成敏化帶,使該區容易腐蝕。
ER309L 填料可解決這個問題。其較高的鉻與鎳含量,能形成可承受碳鋼側稀釋作用的焊道,同時維持不鏽鋼側的耐腐蝕性。TIG 能最有效地控制稀釋率。若要減少碳鋼側的成分進入焊道,可將電弧稍微偏向不鏽鋼側。對大多數用途而言,MIG 也能提供足夠的控制力。
可以在不鏽鋼上使用 7018 焊條嗎?
不可以。E7018 是低氫碳鋼焊條;用於不鏽鋼與不鏽鋼,或不鏽鋼與碳鋼的焊接時,會在熔池中沉積碳鋼焊材。這會形成高碳、無鉻的焊道,後續的不鏽鋼接頭也會因此有很高的腐蝕傾向。不鏽鋼對不鏽鋼焊接,請選用 E308L-16(SMAW)或 ER308L(TIG/MIG);不鏽鋼對碳鋼焊接,請選用 E309L-16(SMAW)或 ER309L(TIG/MIG)。E7018 絕不適用。WPS、PQR 與 ASTM A312——標準及採購規格
符合規範要求的不鏽鋼管若要確保焊接品質,必須具備經製程資格紀錄(PQR)認可的焊接作業規範(WPS)。ASME 第 IX 節是規範文件,明定必須取得資格認可的關鍵變數。
- WPS 關鍵變數:P 編號(母材組別)、F 編號(填料金屬組別)、A 編號(焊材化學成分)、PWHT 要求、壁厚範圍、焊接位置及遮蔽氣體成分
- PQR:記錄試焊接頭,並彙整機械檢測(拉伸、彎曲、衝擊)及目視/非破壞檢驗結果,以證明 WPS 能產生符合要求的焊道
- 焊工資格認可:每位焊工都必須依 ASME Section IX 或 AWS D1.6,在實際焊接位置(2G、5G、6G)完成資格檢定
常見焊接缺陷、預防方式與焊後處理
即使是最優秀的焊工,也可能在不鏽鋼管上留下瑕疵。及早辨識這些缺陷,可避免整個專案因重新焊接而付出代價,或更糟的是,焊縫在使用期間失效。
| 缺陷 | 根本原因 | 預防方式 |
|---|---|---|
| 糖化(氧化皮) | 背面吹掃不足或未執行 | 3 區吹掃測試;焊接前 O₂ <25 ppm |
| 敏化 | 熱輸入過高;填料含碳量高 | 使用「L」級填料;道間溫度 ≤350°F;減少焊道數 |
| 熱裂 | 全沃斯田鐵系焊道中的 δ-肥粒鐵含量低 | 維持 3–8 FN 肥粒鐵含量;控制拘束;避免凹形焊道 |
| 氣孔 | 污染;遮蔽氣體不足 | 使用專用不鏽鋼刷具/砂輪機;確認氣體流量為 15–25 CFH |
| 未熔合 | 電流過低;接頭準備不佳;間隙過大 | 正確開坡口(37.5° ± 2.5°);組配間隙 <1/16″;電流須足夠 |
不鏽鋼銲接管市場:2025–2026 年趨勢變化
市場需求正快速攀升。2025 至 2035 年間,美國銲接不鏽鋼管的年複合成長率(CAGR)預計為 4.3%,成長動能來自製藥產能擴增、新建水處理設施,以及液化天然氣(LNG)處理產能增加。全球成長趨勢更為強勁,預計 2026 至 2033 年的 CAGR 為 12.8%,主要受到東南亞與中東產業需求增加帶動。
市場出現兩項發展趨勢。第一,軌道式焊接系統在製藥業以外的用途日漸普及,並越來越常用於預製配管產業。AWS 2026 Welding Industry Outlook指出,合格管焊工長期短缺;加上 TIG 焊接品質高度仰賴焊工技巧,導入自動化也變得更符合經濟效益。第二,改良短路過渡式 MIG 製程(如 RMD)正逐步取代非關鍵結構用途中的 TIG,藉此縮短安裝時間並減少背面吹掃需求。
💡 專業提示
若您正規劃 2026-2027 年的配管專案,現在正是評估這項技術的時機。隨著專案焊工工資上漲,投資回收期已縮短;對大量重複焊接而言,這些系統的焊接品質也比手動 TIG 更穩定、更具重現性。
常見問題
問:不鏽鋼管可以焊接嗎?
查看答案
是的,全球每天都有不鏽鋼管銲接作業。TIG、MIG 和藥芯銲接製程都可使用,前提是搭配與配管材料成分相符的低碳(「L」級)填料金屬,在根部側以氬氣進行背面吹氣保護,並控制熱輸入,讓材料溫度維持在 500-800C 敏化範圍以下。全球 90-95% 的不鏽鋼管銲道,不論採用哪種製程,其成分和耐腐蝕特性都完全相同。
問:銲接不鏽鋼管要使用哪種保護氣體?
查看答案
TIG 焊槍和背面吹氣保護使用純氬氣(100%)。MIG 使用氬氣比例較高、含量低於 5% CO 的混合氣體。
問:銲接不鏽鋼管安全嗎?
查看答案
銲接會產生 Cr6+ 煙霧,OSHA 將其列為致癌物;對應的 Crs6+ 必須使用局部排氣罩、通風設備及個人呼吸防護具(最低 APF 10 面罩、P100 濾材)。OSHA 規定 Crx6+ 的容許暴露濃度為 5 g/m,按 8 小時 TWA 計算。
問:銲接不鏽鋼管時,如何避免變色?
查看答案
變色或熱著色代表材料氧化且鉻含量降低。可透過良好的氬氣背面吹氣保護、將食品級作業的氧氣濃度維持在 25ppm 以下、採用最低有效電流設定,以及控制低層間溫度來避免。深稻草褐色至黑色的工業熱著色不可接受,必須依 ASTM A380 進行酸洗和再鈍化。
問:ER308 和 ER308L 填料金屬有什麼差異?
查看答案
「L」前綴代表低碳;ER308L 的碳含量上限為 0.03%,ER308 則為 0.08%。填料金屬中較低的碳含量可大幅減少銲接凝固過程中形成鉻碳化物對的情況,進而避免敏化,也可避免形成易發生銲接衰減腐蝕的區域,或其他氣體腐蝕耐受性失效。銲接 304L 或 316L 等低碳不鏽鋼時,請使用「L」級填料。
問:不鏽鋼管銲道需要消除應力嗎?
查看答案
避免在 500800C 進行銲後熱處理(PWHT),因為這會加速沃斯田鐵系不鏽鋼銲接鋼管的敏化。雙相鋼和麻田散鐵系鋼級則需要進行 PWHT。萃取後,沃斯田鐵系不鏽鋼銲接鋼管最常見的處理方式,是直接進行鈍化,不進行 PWHT 或熱消除應力循環。
請依專案規格要求採購 不鏽鋼銲接鋼管。
Baling Steel 供應 ASTM A312 TP304/TP304L/TP316/TP316L 銲接鋼管,外徑範圍為 1/8″ 至 30″,並提供符合 EN 10204 Type 3.1 的工廠檢驗證明。
索取報價 →關於本分析
Baling Steel 製造不鏽鋼類銲接鋼管和管件。本分析彙整 AWS、ASME 和 ASTM 公布的銲接規範,整理銲接實務、填料金屬規格與驗收標準,並參照權威銲接技術文獻進行交叉比對。我們並非銲接顧問公司,而是提供事實資訊,協助客戶、製造商、EPC 承包商和維護團隊準確指定 Baling Stainless 產品。
參考資料與來源
- ASTM A312/A312M-22,《沃斯田鐵系不鏽鋼管、銲接及冷加工鋼級》,ASTM International
- AWS D18.1/D18.1M-2020,《衛生用途沃斯田鐵系不鏽鋼管材與配管系統銲接規範》,American Welding Society
- AWS A5.9,《不鏽鋼填料金屬分類》,American Welding Society
- 304 沃斯田鐵系不鏽鋼銲接接頭的耐腐蝕性,National Institute of Health / PMC
- 沃斯田鐵系不鏽鋼熱裂敏感性因子,Total Materia
- 銲接的未來:趨勢、技術與產業展望,American Welding Society
- 美國 2025-2035 年不鏽鋼銲接鋼管需求分析,Future Market Insights
相關文章
- 電阻銲接鋼管:製造流程、標準與用途。
- 銲接與無縫不鏽鋼管:哪種選擇最好?
- 304 不鏽鋼:特性、鋼級與規格。
- 鋼胚尺寸與規格表
- 不鏽鋼鑽頭:正確轉速與適用材料指南。
經 Baling Steel 工程團隊審核。更新日期:2026年四月。

