


Kurzinfos: Blindflansch aus Kohlenstoffstahl
| Hauptnorm | ASME B16.5 (NPS 1/2–24); B16.47 (NPS 26–60) |
| Werkstoffgüten | ASTM A105 (Umgebungstemperatur), A350 LF2 (Tieftemperatur), A694 F52 (hohe Streckgrenze) |
| Druckstufen | 150, 300, 400, 600, 900, 1500, 2500 |
| Dichtflächenarten | Erhabene Dichtfläche (RF), ebene Dichtfläche (FF), Ringverbindung (RTJ) |
| Größenbereich | NPS 1/2″ bis NPS 24″ (B16.5); bis NPS 60″ (B16.47) |
Was ist ein Blindflansch aus Kohlenstoffstahl und wofür wird er verwendet?
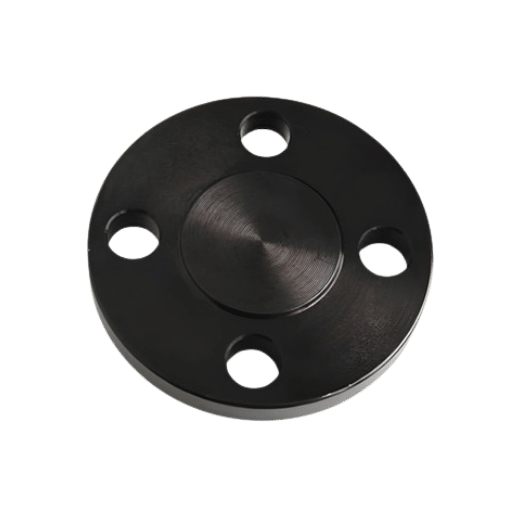 Ein Blindflansch ist ein rundes, massives Stahlteil ohne Bohrung. Er verschließt das Ende eines Rohrs oder Behälters und unterbindet den Durchfluss vollständig. Anders als eine aufgeschweißte Rohrkappe wird der Blindflansch nicht angeschweißt, sondern mit einem Gegenflansch verschraubt. So kann das Instandhaltungsteam ihn abnehmen und wieder montieren, ohne die Rohrleitung durchtrennen zu müssen. Daher eignet er sich besonders, wenn später ein Ventil eingebaut oder die Leitung geändert werden soll.
Kohlenstoffstahl, vorzugsweise Flansche aus ASTM A105 für allgemeine Rohrleitungen, ist der bevorzugte Werkstoff für Blindflansche in industriellen Rohrleitungsnetzen. Ausschlaggebend sind die guten mechanischen Eigenschaften, die gute Schweißbarkeit und die insgesamt niedrigen Kosten.
Die Werkstoffspezifikation ASTM A105/A105M- 23 beschreibt den Werkstoff wie folgt:
Im Folgenden sind fünf industrielle Rohrleitungsbereiche aufgeführt, in denen Blindflansche aus Stahl zum Einsatz kommen:
- Öl- und Gaspipelines – Absperren von Abschnitten in Sammelleitungen, Haupttransportleitungen und Prozessleitungen für Instandhaltungsarbeiten.
- Petrochemie und Raffinerien – Abdichten von Reaktorbehältern und Wärmetauscherstutzen für Instandhaltungsarbeiten während eines Anlagenstillstands.
- Wasseraufbereitung und kommunale Versorgung – Verschließen künftiger Erweiterungsanschlüsse an Verteilerleitungen.
- Druckprüfung – Verschließen von Rohrenden bei hydrostatischen oder pneumatischen Dichtheitsprüfungen.
- Energieerzeugung – Verschließen von Dampf-, Gas- und Kondensatleitungen an Totenden.
Geschmiedete Kohlenstoffstahlgüten: ASTM A105 vs. A350 LF2 vs. A694 F52
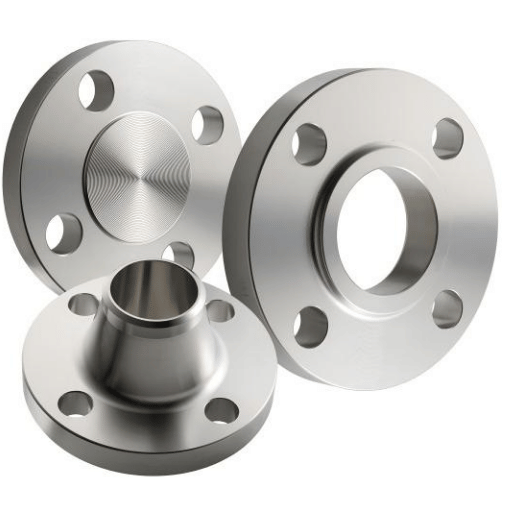 Bei der Auswahl der geeigneten Werkstoffgüte für Ihren Blindflansch aus Kohlenstoffstahl ist zunächst die Betriebstemperatur maßgeblich. A105 eignet sich für die meisten Anwendungen bei Umgebungstemperatur, ist jedoch nicht für Tieftemperaturbedingungen oder den Einsatz in Sauergasumgebung geeignet.
| Eigenschaft | ASTM A105 | ASTM A350 LF2 | ASTM A694 F52 |
|---|---|---|---|
| Einsatz | Umgebungs- / erhöhte Temperatur | Tieftemperatur | Hohe Streckgrenze / Einsatz in Sauergasumgebung |
| Mindesttemperatur | -29°C (-20°F) | -46°C (-50°F) | Gemäß Projektspezifikation |
| Mindeststreckgrenze | 250 MPa (36 ksi) | 250 MPa (36 ksi) | 360 MPa (52 ksi) |
| Mindestzugfestigkeit | 485 MPa (70 ksi) | 485 MPa (70 ksi) | 455 MPa (66 ksi) |
| Kerbschlagprüfung erforderlich? | Nein (außer ab ≥ Class 400) | Ja (Charpy-V-Kerbschlagprüfung) | Ja |
| Maximales Schmiedegewicht | 4.540 kg (10.000 lb) | 4.540 kg | Gemäß API 6A |
| Typische Anwendung | Allgemeine industrielle Rohrleitungen | LNG, kryogene Anwendungen, Pipelines in kalten Klimazonen | Unterwasseranwendungen, Hochdruck-Bohrlochköpfe |
Worin unterscheiden sich Blindflansche aus A105 und A350 LF2?
Bei Flanschen aus Kohlenstoffstahl liegt der wesentliche Unterschied in der minimalen Einsatztemperatur. A105 ist für Temperaturen bis -29 C (-20 F) ausgelegt und erfordert bei den meisten Druckstufen keine Kerbschlagprüfung. A350 LF2 ist bis -46 C (-50 F) einsetzbar und muss einer Charpy-V-Kerbschlagprüfung unterzogen werden, um nachzuweisen, dass der Werkstoff bei dieser Temperatur unter plötzlicher Belastung nicht bricht. In der Praxis kosten Flansche aus A350 LF2 aufgrund der vorgeschriebenen Prüfungen in der Regel 15-30 % mehr als vergleichbare Flansche aus A105. Für A350 LF2 gelten außerdem strengere Anforderungen an die chemische Zusammensetzung. Soll Ihre Pipeline bei Temperaturen über -29 C betrieben werden, ist die Spezifikation A105 wirtschaftlicher. Bei Betriebstemperaturen unter -29 C müssen Sie einen anderen Werkstoff als LF2 spezifizieren (oder LF 3 für noch niedrigere Temperaturen), andernfalls besteht die Gefahr eines Sprödbruchs.ASME B16.5 ordnet A105 und A350 LF2 für die Druck-Temperatur-Einstufungen derselben Werkstoffgruppe 1.1 zu. Ihre P-T-Daten sind identisch. Sie unterscheiden sich ausschließlich hinsichtlich ihrer Tieftemperaturzähigkeit. Die Wahl von LF2 verändert den zulässigen Betriebsdruck bei einer bestimmten Temperatur nicht.
Abmessungen und Gewicht von Blindflanschen aus Kohlenstoffstahl (ASME B16.5)
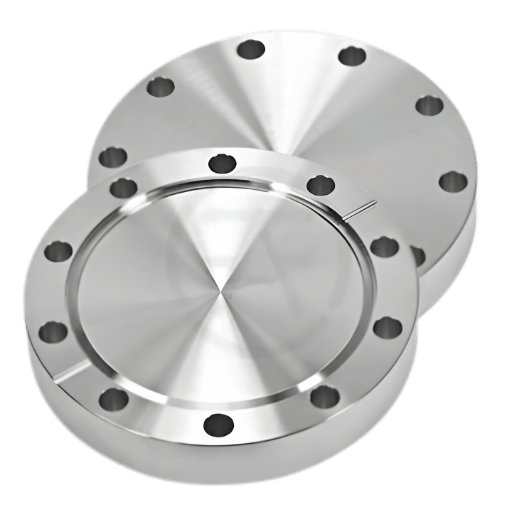 Die Maßangaben in der Tabelle beziehen sich auf Blindflansche der Class 150 gemäß ASME B16.5 von NPS 1/2″ bis 24″. (Maße in mm. Gewicht in kg.)
| NPS | Außendurchmesser (mm) | Dicke (mm) | Lochkreisdurchmesser (mm) | Anzahl der Schrauben | Schraubengröße | Gewicht (kg) |
|---|---|---|---|---|---|---|
| 1/2 „ | 90 | 9.6 | 60.3 | 4 | 1/2 „ | 0.9 |
| 1 „ | 110 | 12.7 | 79.4 | 4 | 1/2 „ | 0.9 |
| 2 „ | 150 | 17.5 | 120.7 | 4 | 5/8″ | 2.3 |
| 3 „ | 190 | 22.3 | 152.4 | 4 | 5/8″ | 4.1 |
| 4 „ | 230 | 22.3 | 190.5 | 8 | 5/8″ | 7.7 |
| 6 „ | 280 | 23.9 | 241.3 | 8 | 3/4 „ | 11.8 |
| 8 „ | 345 | 27.0 | 298.5 | 8 | 3/4 „ | 20.5 |
| 10 „ | 405 | 28.6 | 362.0 | 12 | 7/8″ | 32.0 |
| 12″ | 485 | 30.2 | 431.8 | 12 | 7/8″ | 50.0 |
| 16 „ | 595 | 35.0 | 539.8 | 16 | 1 „ | 82.0 |
| 20 „ | 700 | 41.3 | 635.0 | 20 | 1-1/8″ | 130.0 |
| 24 „ | 815 | 46.1 | 749.3 | 20 | 1-1/4″ | 196.0 |
Nach ASME B16.5 über HardHat Engineer. Abmessungen für Class 300, 600, 900, 1500 und 2500 finden Sie in der vollständigen Tabelle zu ASME B16.5. Toleranzen für Class 300, 600, 900, 1500 und 2500 gemäß ASME B16.5 siehe Abschnitt 6.
„Bei der Prüfung der Abmessungen eines Blindflanschs sind vier Maße zu beachten: Außendurchmesser, Lochkreis, Ausrichtung der Schraubenlöcher und Flanschdicke. Ein Flansch, der den Außendurchmesser einhält, aber bei der Dicke außerhalb der Toleranz liegt, birgt die Gefahr eines Druckversagens.“ — Varun Patel, B.E. Mechanical / PMP, HardHat Engineer (19+ Jahre Erfahrung mit Öl- und Gasrohrleitungen)
Druck-Temperatur-Einstufungen: So wählen Sie die richtige Class
 Ein Blindflansch der „Class 150“ hält nicht bei jeder Temperatur einem Druck von 150 psi stand. Der tatsächlich maximal zulässige Betriebsdruck sinkt mit steigender Temperatur – ein Effekt, der als Druckabminderung bezeichnet wird. Früher führte dies bei vielen Einkaufsabteilungen zu Verwirrung, weil sie Bestellungen allein anhand der Class-Nummer freigaben, ohne die P-T-Kurve heranzuziehen.
Wie hoch ist der maximale Druck für einen Blindflansch aus Kohlenstoffstahl der Class 150?
Bei normaler Temperatur (-29C bis 38C) ist ein Blindflansch aus Kohlenstoffstahl der Class 150 aus Werkstoffgruppe 1.1 gemäß ASME B16.5 (A105 oder A350 LF2) für 19,6 bar (285 psi) ausgelegt. Bei 300C sinkt der Höchstwert auf 10,2 bar (148 psi), eine Druckabminderung um 48 %. Bei 538 C beträgt er nur noch 1,4 bar (20 psi).| Temperatur (°C) | Class 150 (bar) | Class 300 (bar) | Class 600 (bar) |
|---|---|---|---|
| -29 bis 38 | 19.6 | 51.1 | 102.1 |
| 100 | 17.7 | 46.6 | 93.2 |
| 200 | 13.8 | 43.8 | 87.6 |
| 300 | 10.2 | 39.8 | 79.6 |
| 400 | 6.5 | 34.7 | 69.4 |
| 538 | 1.4 | 5.9 | 11.8 |
Quelle: Engineering Tool Box – ASME B16.5, Gruppe 1.1 (ASTM A105 / A350 LF2). Werte in bar; zur ungefähren Umrechnung in psi mit 14.5 multiplizieren.
Diese Druckabminderung tritt auf, weil die Streckgrenze von Kohlenstoffstahl bei erhöhter Temperatur sinkt. Die steigende Wärmeenergie ermöglicht eine stärkere Versetzungsbewegung im Kristallgitter. Bei 538 C erreicht A105 nur noch etwa 7 % seiner Drucktragfähigkeit bei Umgebungstemperatur. Prüfen Sie stets die Druckkurve für Ihre konkrete Rohrgröße und Betriebsbedingung, statt von der Class-Nummer auszugehen. Höhere Druckstufen (300, 600, 900) bieten bei erhöhten Temperaturen eine höhere Tragfähigkeit, erfordern jedoch auch schwerere Schraubenbilder und dickere Flansche.
Erhabene Dichtfläche, ebene Dichtfläche oder Ringverbindung: die passende Dichtfläche wählen
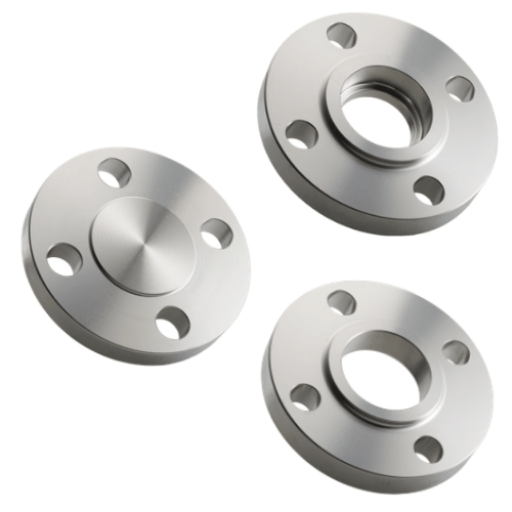 Die Dichtflächenart eines Blindflanschs bestimmt, welche Dichtung verwendet werden kann und wie sie sich unter der axialen Schraubenlast verformt. Die falsche Kombination aus Blindflansch und Dichtflächenart kann zuverlässig zum Ausblasen der Dichtung führen – ein häufiges Problem, das in der technischen Anleitung von Klinger International für Rohrleitungsingenieure unter den zehn häufigsten Montagefehlern aufgeführt wird.
| Merkmal | Erhabene Dichtfläche (RF) | Ebene Dichtfläche (FF) | Ringverbindung (RTJ) |
|---|---|---|---|
| Oberflächenrauheit | 125–250 μin (3,2–6,3 μm) | 250–500 μin | Bearbeitete Nut |
| Dichtungstyp | Spiraldichtung, Dichtungsplatte | Elastomerdichtung mit Vollauflage | Metallringdichtung (oval/achteckig) |
| Typische Druckstufen | 150 bis 2500 | 150 und 300 | 600 bis 2500 |
| Typische Anwendung | Allgemeine Industrie, Öl und Gas | Gegenflansche aus Gusseisen | Hochdruck / kritischer Einsatz |
Blindflansch, Brillenblindflansch oder Rohrkappe: Wann eignet sich welche Lösung?
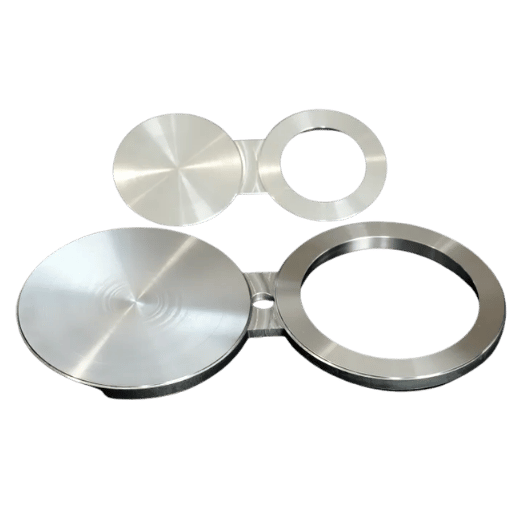 Drei unterschiedliche Verschlusstypen erfüllen drei verschiedene betriebliche Anforderungen. Ein ungeeigneter Verschluss verursacht unnötige Kosten durch eine übermäßige Spezifikation oder ist für spätere Instandhaltungsarbeiten im laufenden Betrieb ungeeignet.
| Merkmal | Blindflansch | Brillenblindflansch | Rohrkappe |
|---|---|---|---|
| Norm | ASME B16.5 | ASME B16.48 | ASME B16.9 |
| Abnehmbar? | Ja – durch Lösen der Schrauben zugänglich | Ja – 8-förmige Platte drehen | Nein – dauerhaft angeschweißt |
| Sichtbarer Status | Von außen nicht sichtbar | Die Lasche zeigt offen/geschlossen an | Nicht zutreffend (dauerhaft) |
| Geeignet für | Totenden, spätere Einbindungen, Prüfverschlüsse | Häufiges Absperren während der Instandhaltung | Dauerhaftes Totende, kleiner Durchmesser |
Schraubenbild, Dichtungsauswahl und Montagepraxis
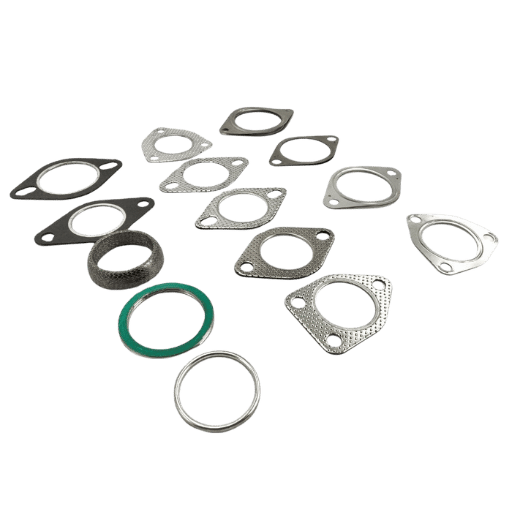 Eine fachgerechte Verschraubung verbindet die technische Spezifikation mit der Ausführung vor Ort. Auf dem Papier sind die Spezifikationen eindeutig: Der richtige Blindflansch sollte nach der Montage dicht sein. Vor Ort kann der Flansch jedoch undicht werden, wenn die Schrauben nicht mit dem vorgeschriebenen Drehmoment angezogen werden oder die Dichtung falsch sitzt. Laut Diskussionen von Rohrleitungsingenieuren im Forum Eng Tips empfiehlt sich die sternförmige Anziehfolge in 3 Durchgängen: 30 %, 60 % und 100 % des Enddrehmoments.
Blindflansche der Class 150 in Größen von NPS 1/2″ bis NPS 6″ haben 4-8 Schrauben mit einem Durchmesser von 1/2″ bis 3/4″. Bei Größen über NPS 8″ steigt die Anzahl auf 8-20 Schrauben mit einem Durchmesser von 3/4″ bis 1-1/4″. Die genaue Schraubenanzahl und den Lochkreisdurchmesser je Größe entnehmen Sie bitte der obigen Tabelle „Abmessungen gemäß ASME B16.5“.
- Achten Sie darauf, dass die Flanschdichtflächen sauber und eben sind und keine radialen Kratzer aufweisen, die sich mit der Dichtung nicht abdichten lassen.
- Richten Sie die Dichtung am Lochkreis aus. Ein übermäßiger Überstand in die Bohrung behindert den Durchfluss, wenn der Blindflansch später abgenommen wird.
- Ziehen Sie die Schrauben sternförmig in 3 Durchgängen an: mit 30 %, 60 % und 100 % des Drehmoments.
- Verwenden Sie ein Anti-Seize-Mittel auf dem Schraubengewinde gemäß der Drehmomenttabelle, deren Reibungsfaktor auf diesem Beispiel basiert (K = 0.20 für eine geschmierte Stahlschraube).
- Verwenden Sie Dichtungen niemals wieder. Durch die bleibende Verformung können sie nicht mehr zuverlässig abdichten.
- Achten Sie darauf, dass die Schrauben die richtige Länge für diesen Flanschtyp haben. Bei Flanschverbindungen sollten die Gewindebolzen nach dem endgültigen Anziehen mit dem vorgeschriebenen Drehmoment 1-3 Gewindegänge über die Mutter hinausragen.
Qualität prüfen: Werkszeugnisse, Normen und Bestellung
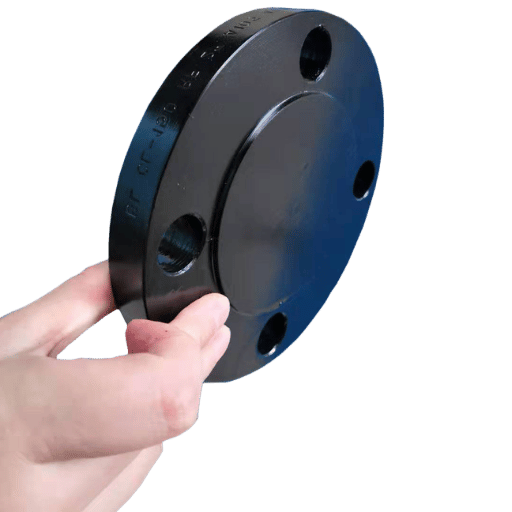 Ein vergleichbarer Fall wurde im Reddit-Forum „r/MechanicalEngineering“ geschildert: Dort wurde ein 8″-Flansch der Class 150 nach ANSI-Norm von der Qualitätskontrolle zurückgewiesen, weil seine Dicke um 1-2mm von ASME B16.5 abwich. Dieser Mangel hätte die Drucktragfähigkeit unter die Einstufung der Class senken können.
Prüfen Sie nach Erhalt der Blindflansche aus Kohlenstoffstahl die folgenden Angaben im Werksprüfzeugnis (MTR / EN 10204 3.1-Zeugnis):
- Chargennummer – muss bis zur konkreten Charge rückverfolgbar sein und mit der Zahlen- und Buchstabenfolge auf dem Flanschkörper übereinstimmen.
- Chemische Zusammensetzung – Kohlenstoff 0,35 %, Mangan 0,60-1,05 %, Silizium 0,10-0,35 % gemäß ASTM A105.
- Mechanische Eigenschaften – Streckgrenze 250 MPa, Zugfestigkeit 485 MPa, Dehnung 22 %, Härte 197 HBW.
- Wärmebehandlungszustand: normalisiert oder abgeschreckt und angelassen bei Class 400 oder bei Größen über NPS 4 für Class 300.
- Normenverweis: „ASTM A105 / A105M-23“ (oder gleichwertig).
- Maßprüfung: mindestens Außendurchmesser, Dicke und Lochkreis messen und mit den Tabellen gemäß ASME B16.5 vergleichen.
Markt- und Beschaffungsausblick für Flansche aus Kohlenstoffstahl
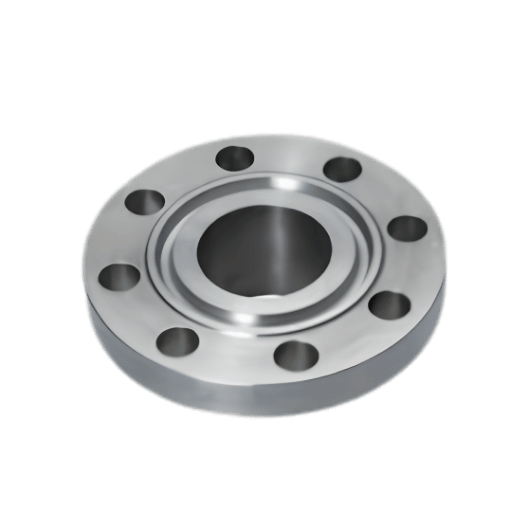 Der weltweite Flanschmarkt wurde 2025 auf etwa USD 5,83 billion geschätzt und soll bis 2033 auf USD 8,6 billion anwachsen. Die durchschnittliche jährliche Wachstumsrate (CAGR) liegt bei nahezu 5,4 %. Investitionen in die Öl- und Gasinfrastruktur, insbesondere in den Ausbau von Pipelines im Nahen Osten, in Südostasien und in Nordamerika, stützen die Nachfrage nach Flanschen aus Kohlenstoffstahl weiterhin bis 2026 und 2027.
Eine aktuelle Änderung der ASME-Normen: Die Ausgabe B16.5-2025 wurde am 30. Mai 2025 eingeführt und ersetzt die Ausgabe von 2020. Zu den wichtigsten Überarbeitungen gehören erweiterte Werkstoffspezifikationen und eine verbesserte Dichtheit. Geben Sie bei einer Bestellung im Jahr 2026 „gemäß ASME B16.5-2025“ an, damit sich der Hersteller bei Fertigung und Prüfung daran orientiert.
Die Suchanfragen zu „carbon steel blind flange“ zeigen einen saisonalen Anstieg von Q2 bis Q3 2025. Das liefert Anhaltspunkte für voraussichtliche Bestellrunden, die zeitlich auf geplante industrielle Instandhaltungsfenster Ende 2026 abgestimmt werden könnten. Geben Sie Ihre Bestellung mindestens 4-6 Wochen vor diesem Zeitraum auf, um Lieferzeitprobleme zu vermeiden. Klären Sie die Frachtbedingungen und Sendungsverfolgung mit Ihrem Lieferanten und prüfen Sie, ob der Hersteller eine Garantie gegen Werkstofffehler bietet. Renommierte Hersteller mit gutem Kundenservice bieten diese üblicherweise standardmäßig an.
Häufig gestellte Fragen zu Blindflanschen aus Kohlenstoffstahl
F: Was ist ein Flansch aus Kohlenstoffstahl?
Antwort anzeigen
F: Aus welchen Werkstoffen werden Blindflansche hergestellt?
Antwort anzeigen
F: Benötigen Blindflansche eine Dichtung?
Antwort anzeigen
F: Welche ASME-Norm gilt für Brillenblindflansche?
Antwort anzeigen
F: Worin unterscheiden sich Blindflansche und normale Flansche?
Antwort anzeigen
F: Wann sollte ich keinen Blindflansch verwenden?
Antwort anzeigen
Benötigen Sie Blindflansche aus Kohlenstoffstahl für Ihr Projekt?
Baling Steel liefert kundenspezifische Blindflansche aus A105, A350 LF2 und vielen weiteren Werkstoffen in Class 150 bis 2500 und NPS 1/2″” bis 60″”. Prüfzeugnisse werden jeder Bestellung beigefügt.
Angebot anfordern →Über diesen Leitfaden
Dieser Leitfaden zu Blindflanschen aus Kohlenstoffstahl basiert auf den Daten der Spezifikation ASTM A105/A105M-23, den Maß- und Einstufungstabellen gemäß ASME B16.5 sowie der Praxiserfahrung von Rohrleitungsingenieuren. Baling Steel ist Hersteller und Lieferant geschmiedeter Flansche aus Kohlenstoffstahl und Rohrleitungsformstücke für die Öl- und Gasindustrie, die Petrochemie und öffentliche Infrastrukturprojekte. Daten und Einstufungen müssen anhand der aktuellen Ausgabe 2025 von ASME B16.5 und der projektspezifischen Angaben geprüft werden.
Quellen und Referenzen
- ASTM A105/A105M-23: Standardspezifikation für Schmiedeteile aus Kohlenstoffstahl für Rohrleitungsanwendungen – ASTM International
- ASME B16.5, Rohrflansche und Flanschformstücke NPS 1/2 bis NPS 24 – ASME
- Flansche aus Kohlenstoffstahl – Druck- und Temperatureinstufungen für Gruppe 1.1 – Engineering ToolBox
- Abmessungen von Blindflanschen – Class 150 bis Class 2500 – HardHat Engineer
- Werkstoffspezifikation für Flansche aus ASTM A105 – Wermac.org (Die Welt der Rohrleitungen entdecken)
- Flansche verbinden: 10 häufige Fehler und wie Sie sie vermeiden – Klinger International
- Marktgröße und Marktanteil von Flanschen, Wachstumsprognosen 2026-2035 – Research Nester
Verwandte Artikel
- Der vollständige Leitfaden zu Blindflanschen – Typen, Normen und Anwendungen im Überblick
- Vorschweißflansche: Typen, Normen und Auswahl – Wann ist ein Flansch mit Bohrung einem Blindflansch vorzuziehen?
- Aufschiebflansche: Wann und wie sie verwendet werden – Vergleich mit Blindflanschen und Vorschweißflanschen
- Schweißmuffenverbindungen: Die Verbindungsmethode für Rohrleitungen mit kleinem Durchmesser
- Bemessung und Werkstoffangaben für Gewindebolzen – Leitfaden zur Schraubenauswahl für Flanschverbindungen
Geprüft vom Ingenieurteam von Baling Steel. Stand: April 2026.

