


Especificações rápidas
| Processo principal | GTAW (TIG) para o passe de raiz; GMAW/FCAW para enchimento e acabamento |
| Gás de proteção | 100% árgon (TIG); misturas de Ar + <5% CO₂ (MIG) |
| Classe do metal de adição | ER³08L (metal de base 304), ER316L (metal de base 316), ER309L (metais diferentes) |
| Gás de purga interna | 99,99% árgon — objetivo: <25 ppm O₂ (grau alimentar) |
| Normas principais | ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| Entrada de calor má×ima | <1.5 kJ/mm para classes austeníticas |
| Temperatura entre passes | ≤350°F (177°C), segundo as orientações da ASME |
Porque é diferente soldar tubos de aço inoxidável e de aço-carbono
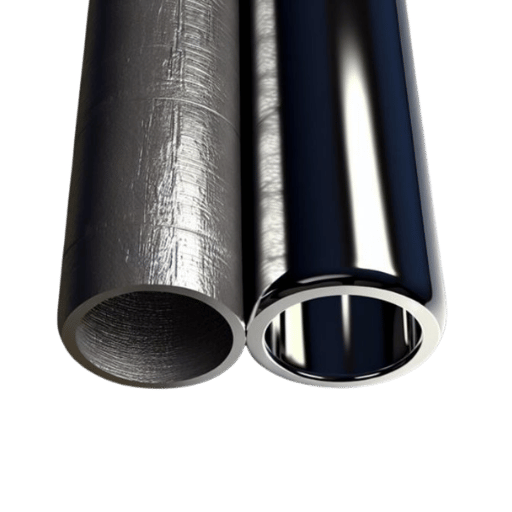 O aço-carbono tolera um controlo deficiente do calor. O aço inoxidável não. Há três aspetos metalúrgicos que tornam a soldadura de tubos de aço inoxidável um processo completamente diferente:
Sensibilidade ao crómio. O aço inoxidável contém 10,5% ou mais de crómio (em peso). Este forma uma camada protetora de óxido de crómio (Cr0) na superfície — daí o termo «inoxidável».
A soldadura «rompe» essa camada protetora e, se não for executada corretamente, impede que ela se forme de novo.
Sensibilização. A exposição prolongada a temperaturas acima de 950F (500C) e 1500F (800C) permite que o carbono se combine com o crómio, formando carbonetos de crómio nos limites dos grãos. Isso «consome» o crómio, impedindo a formação de óxido de crómio — outra forma de corrosão chamada sensibilização.
Estas condições podem provocar fugas por microfuros em apenas alguns meses.
Condutividade térmica. Os aços inoxidáveis austeníticos conduzem o calor 30% pior do que o aço-carbono. O calor tende a concentrar-se na linha central, em vez de se dispersar para longe dela.
O efeito na distorção agrava-se, exigindo grande perícia do soldador e temperaturas entre passes rigorosamente controladas até que as diferenças sejam compreendidas. Nenhum dos materiais é preferível em todos os casos; é necessário conseguir executar soldaduras resistentes à corrosão em ambos os tipos de tubo.
TIG, MIG ou fio fluxado: escolha do processo de soldadura adequado para tubos de aço inoxidável
 O processo de soldadura afeta a qualidade da junta, a produtividade e, em última análise, o custo. A soldadura TIG de tubos de aço inoxidável, por arco com elétrodo de tungsténio e gás (GTAW), continua a ser a melhor opção para os passes de raiz. No entanto, as variantes do processo MIG começam a ganhar terreno nos passes de enchimento e acabamento e, em alguns casos, também nos passes de raiz.
| Parâmetro | GTAW (TIG) | GMAW-RMD (curto-circuito modificado) | FCAW (fio fluxado) |
|---|---|---|---|
| Velocidade de avanço | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| É necessária purga interna? | Sim (sempre) | Por vezes, pode ser dispensada (apenas em austeníticos) | Não (o fluxo elimina o carbono) |
| Gás de proteção | 100% árgon | Ar + <5% CO₂ ou Tri-Mix | 75% Ar / 25% CO₂ |
| Nível de competência | Elevado (semanas de formação) | Intermédio (dias de formação) | Intermédio |
| Aplicação mais adequada | Elevada pureza, uso sanitário, diâmetro ≤6″ | Estruturas, petróleo e gás, diâmetro ≥8″ | Reparações no local, aplicações não críticas |
- TPP-sanitário/alimentar — tubo conforme 3a: apenas TIG (junta de topo quadrada autógena para parede < 1/8″, metal de adição para espessuras superiores)
- Estrutural/industrial SCH 40: raiz TIG + enchimento e acabamento com MIG pulsado ou FCAW (bom equilíbrio de produtividade)
- Mas… para um tubo de grande diâmetro (>8″) em aplicação não crítica, raiz RMD (possivelmente sem purga) + enchimento MIG pulsado.
- Tubagem de parede fina, 0.4″Wgt,≤0.065″: TIG, impulso de alta frequência (250-400 pps para aumentar a velocidade em 35%)
- Junta entre aço inoxidável e aço-carbono: TIG com metal de adição ER309L (é importante controlar a diluição)
Qual é a melhor forma de soldar tubos de aço inoxidável?
A escolha depende da aplicação. Para tubagens farmacêuticas e alimentares que têm de cumprir as especificações AWS D18.1:2020, a única opção é a soldadura TIG com purga interna completa de árgon. Já em tubagens estruturais e para petróleo e gás, um processo híbrido — raiz TIG e enchimento e acabamento com MIG pulsado ou fio fluxado — oferece o melhor equilíbrio entre qualidade e produtividade. Este processo elimina o passe quente TIG e, com tubos ERW e diâmetros maiores, pode reduzir o tempo de soldadura em 40-60%.Escolha do metal de adição — ER308L, ER316L e a regra da classe «L»
 O erro mais prejudicial para a resistência à corrosão de um depósito de soldadura em aço inoxidável é usar um metal de adição inadequado. A preparação da junta e as condições de soldadura são menos críticas do que a composição química do metal de adição. A composição química correta para soldar aço inoxidável deve corresponder à do metal de base que, na maioria dos casos, tem menos carbono do que o metal de adição.
| Metal de base | Metal de adição (TIG/MIG) | Especificação AWS | Carbono má×imo % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (estabilizado com Ti) | ER347 | AWS A5.9 | 0.08% |
| 304 para aço-carbono | ER309L | AWS A5.9 | 0.03% |
Se soldar um metal de base 304L com metal de adição 308 convencional, aumentará o teor de carbono da junta e poderá elevar o risco de corrosão. Em aplicações de elevada pureza (>99%), como as dos setores alimentar, das bebidas e farmacêutico, o baixo teor de carbono é essencial para a resistência à corrosão. — Artigo técnico da MillerWelds, American Welding Society / Welding Journal
Além de controlar o teor de carbono, alguns metais de adição permitem limitar os elementos residuais (impurezas), como estanho, antimónio, arsénio, fósforo e enxofre. Segundo a especificação AWS A5.9, estes resíduos das matérias-primas do metal de adição podem aumentar bastante a corrosão, mesmo quando o teor de carbono está dentro dos limites especificados. Para melhorar a fluidez e permitir velocidades de avanço elevadas, foi acrescentado silício ao ER309LSi.
Purga interna — a etapa que distingue uma boa soldadura de uma falha
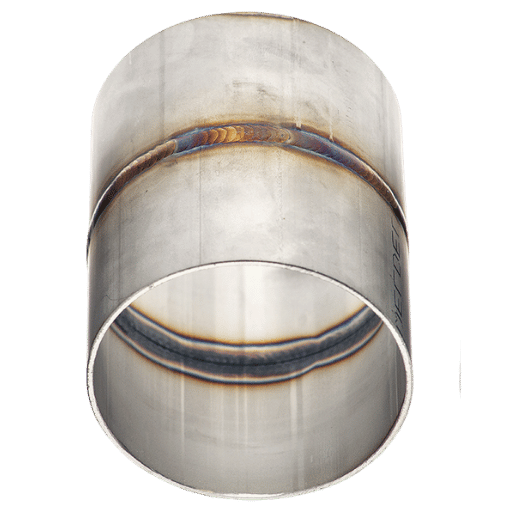 Se soldar um tubo de aço inoxidável sem proteger a superfície interior, o oxigénio combina-se com a raiz fundida e cria uma camada espessa de óxido, com aspeto escuro e rugoso, a que os soldadores chamam «sugaring». Uma raiz com este defeito é inaceitável do ponto de vista estético e implica também perda de crómio, tornando a junta um ponto de início de corrosão. A purga interna adequada com árgon evita a oxidação ao expulsar o oxigénio antes de abrir o arco.
Antes de abrir o arco, verifique a qualidade da purga em três pontos do tubo:
- Zona 1 — raiz (junta soldada): Use um analisador de O₂ junto à abertura da junta. Os valores pretendidos dependem da aplicação:
- Farmacêutico: < 10 ppm O (conforme AWS D18.1:2020)
- Alimentar/sanitário: <25 ppm O₂
- Indústria em geral: < 500 ppm O (algumas oficinas aceitam < 1 000 ppm)
- Zona 2 — meio do tubo (localização da barreira de purga): verifique a estanquidade da barreira. A entrada de ar ambiente contaminará a zona de purga.
- Zona 3 — extremidade oposta (saída de ventilação): confirme que o gás sai pela extremidade oposta. Se não houver caudal, a purga não está a chegar à zona de soldadura e esta está a ser soldada numa atmosfera sem renovação.
Entrada de calor, sensibilização e preservação da resistência à corrosão
 A soldadura de tubos de aço inoxidável é uma corrida contra a sensibilização. Quanto mais tempo a zona afetada pelo calor permanecer entre 950F e 1,500F (50-800C), mais carbonetos de crómio se formam e mais a junta perde resistência à corrosão. Controlar a entrada de calor não é opcional: é o principal parâmetro de engenharia para evitar falhas durante o serviço.
Entrada de calor (kJ/mm) = (Volts Amps 60) / (Velocidade de avanço mm/min 1 000)
Exemplo: 12 V 120A 60 / (150 mm/min 1 000) = 0,576 kJ/mm
Objetivo: <1.5 kJ/mm para classes austeníticas. Para obter o melhor desempenho, quanto menor, melhor. Os inversores TIG modernos com impulso de alta frequência (250-400 pps) podem trabalhar com menor intensidade média e entrada de calor reduzida, mantendo uma excelente penetração da soldadura e aumentando a velocidade de avanço até 35%.
Passe de raiz, passe quente, enchimento e acabamento — explicação passo a passo
 A soldadura multipasse de tubos segue uma sequência sistemática. Cada passe tem uma função específica e exige controlos próprios.
Raiz (GTAW). O passe inicial é o mais importante: garante a penetração total da soldadura e constitui a base da junta. Use a intensidade mais baixa que permita obter fusão e formar o cordão (ver abaixo). Muitos soldadores indicam 35-45 amps em tubos de parede fina Schedule 10 sem impulso, com uma rampa descendente de 6 segundos e pós-fluxo de gás de 5-8 segundos. A velocidade de avanço deve ser constante, mantendo o banho de soldadura estreito e controlado. O erro mais comum neste passe crítico é a perfuração. Esta cria uma raiz incontrolável; o excesso de material acumulado por cima agrava as restrições de caudal em aplicações sanitárias.
Passe quente (ou «morno»). Executado imediatamente depois da raiz, este passe alisa e define o perfil da raiz, eliminando inclusões de escória. Use uma intensidade A ou B vezes superior à da raiz e avance mais depressa. Alguns fabricantes de pig skip passam o passe quente quando não mudam de TIG para RMD, que produz um perfil de raiz mais limpo e deixa menos escória para remover.
Os passes de enchimento e acabamento acumulam material até atingir a espessura de garganta necessária. Em estruturas de aço inoxidável, usam-se frequentemente fios fluxados ou fios MIG pulsados, com o mesmo gás de proteção e o mesmo fio usados na raiz, para reduzir os tempos de paragem. Os cordões retos, em vez do movimento oscilante, minimizam a entrada de calor. Antes de aplicar o passe seguinte, cada passe tem de arrefecer abaixo do limite de temperatura entre passes.
É melhor soldar aço inoxidável 304 ou 316?
Em termos de soldabilidade, o 304 e o 316 são muito semelhantes: ambos são austeníticos e exigem apenas as precauções básicas contra a sensibilização e a oxidação. A diferença prática é que o 316 contém 2-3% de molibdénio, que melhora o comportamento em soluções de cloretos que provocam corrosão por picadas e em fendas. Tradicionalmente, as aplicações difíceis de soldar e com elevada resistência à corrosão (água salgada, processamento químico e ambientes marinhos) usam tubo 316L com metal de adição ER316L. Nas restantes aplicações — suportes estruturais, condutas de água e linhas de processamento alimentar —, o 304L, mais económico, com metal de adição ER308L, produz uma soldadura com propriedades idênticas.Soldadura entre aço inoxidável e aço-carbono — juntas de metais diferentes
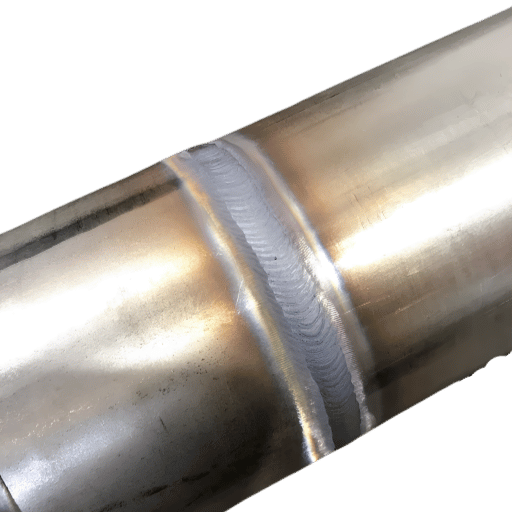 A união de tubos de aço inoxidável com tubos de aço-carbono é comum em pontos de transição — por exemplo, onde uma linha de processo em aço inoxidável se liga a um coletor estrutural de aço-carbono. A principal preocupação é a migração do carbono: o carbono do lado do aço-carbono difunde-se para a zona de soldadura do aço inoxidável, aumentando o teor de carbono e criando uma zona sensibilizada, vulnerável à corrosão.
O metal de adição ER309L ajuda a resolver este problema. Os seus teores elevados de crómio e níquel resultam num depósito de soldadura que tolera a diluição proveniente do lado do aço-carbono e mantém a resistência à corrosão do lado do aço inoxidável. O processo TIG oferece o melhor controlo da diluição. Para minimizar a transferência de material do lado do aço-carbono, incline ligeiramente o arco em direção ao aço inoxidável. Na maioria das aplicações, o MIG oferece um controlo adequado.
Posso usar 7018 em aço inoxidável?
Não. O E7018 é um elétrodo de aço-carbono com baixo teor de hidrogénio e, ao soldar aço inoxidável com aço inoxidável ou com aço-carbono, deposita material de aço-carbono no banho de soldadura. O resultado é um depósito com elevado teor de carbono e sem crómio, seguido de uma junta de aço inoxidável com elevada propensão para a corrosão. Para soldar aço inoxidável com aço inoxidável, escolha E308L-16 (SMAW) ou ER308L (TIG/MIG). Para soldar aço inoxidável com aço-carbono, escolha E309L-16 (SMAW) ou ER309L (TIG/MIG). O E7018 nunca é adequado.WPS, PQR e ASTM A312 — normas e especificações de aquisição
 Uma soldadura de qualidade em tubos de aço inoxidável sujeitos a códigos exige uma Especificação do Procedimento de Soldadura (WPS), qualificada através de um Registo de Qualificação do Procedimento (PQR). A ASME Section IX é o documento de referência que especifica as variáveis críticas que exigem qualificação.
- Variáveis críticas do WPS: número P (grupo do metal de base), número F (grupo do metal de adição), número A (composição química do metal de soldadura), requisitos de PWHT, gama de espessuras da parede, posição e composição do gás de proteção
- PQR: descreve a soldadura de ensaio e resume os resultados dos ensaios mecânicos (tração, dobragem e impacto) e dos processos de inspeção visual e END, demonstrando que o WPS produz uma soldadura adequada
- Qualificação do soldador: cada soldador tem de realizar ensaios de qualificação nas posições (2G, 5G, 6G) em que irá soldar, em conformidade com ASME Section IX ou AWS D1.6
Defeitos comuns de soldadura, prevenção e tratamento pós-soldadura
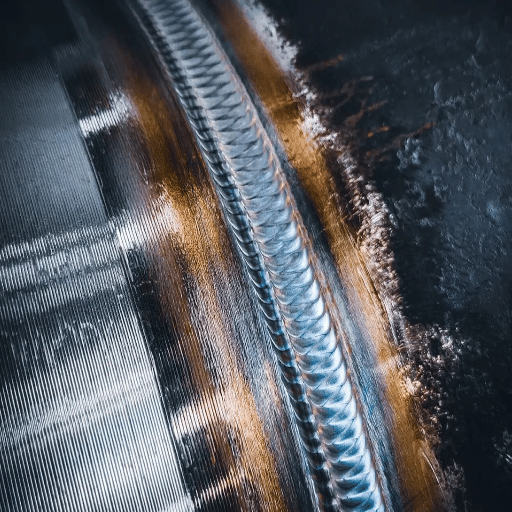 Até os melhores soldadores produzem imperfeições em tubos de aço inoxidável. Reconhecer estes defeitos atempadamente pode poupar custos ao projeto, evitando uma nova soldadura ou, no pior caso, uma falha durante o serviço.
| Defeito | Causa principal | Prevenção |
|---|---|---|
| «Sugaring» (camada de óxido) | Purga interna insuficiente ou inexistente | Ensaio de purga em 3 zonas; O₂ <25 ppm antes de soldar |
| Sensibilização | Entrada de calor excessiva; metal de adição com elevado teor de carbono | Metais de adição de classe «L»; temperatura entre passes ≤350°F; minimizar o número de passes |
| Fissuração a quente | Baixo teor de ferrite delta em soldaduras totalmente austeníticas | Manter ferrite de 3–8 FN; controlar a restrição; evitar cordões côncavos |
| Porosidade | Contaminação; gás de proteção insuficiente | Escovas/rebarbadoras dedicadas ao aço inoxidável; verificar caudal do gás: 15–25 CFH |
| Falta de fusão | Intensidade baixa; preparação deficiente da junta; abertura excessiva | Chanfro correto (37,5° ± 2,5°); folgas de ajuste <1/16″; intensidade adequada |
Mercado dos tubos soldados de aço inoxidável: mudanças em 2025–2026
 A procura está a aumentar. Entre 2025 e 2035, a taxa de crescimento anual composta (CAGR) dos tubos soldados de aço inoxidável nos EUA será de 4,3%, impulsionada pelo aumento da capacidade de fabrico farmacêutico, por novas infraestruturas de tratamento de água e pelo crescimento da capacidade de processamento de GNL. A tendência mundial de crescimento é ainda mais acentuada: prevê-se uma CAGR de 12,8% entre 2026 e 2033, impulsionada pelo aumento das necessidades das indústrias do Sudeste Asiático e do Médio Oriente.
Observam-se duas evoluções. A primeira é a maior disponibilidade de sistemas de soldadura orbital fora das aplicações farmacêuticas, com utilização crescente na indústria de fabrico de tubagens. O AWS 2026 Welding Industry Outlook assinala uma escassez crónica de soldadores de tubos qualificados. Esta lacuna, juntamente com a dependência da soldadura TIG da perícia do soldador, torna a automatização mais viável do ponto de vista económico. A segunda é a adoção de processos MIG modificados de curto-circuito, como o RMD, em substituição do TIG em aplicações estruturais não críticas, reduzindo o tempo de instalação e as necessidades de purga interna.
Perguntas frequentes
P: É possível soldar tubos de aço inoxidável?
Ver resposta
P: Que gás de proteção se utiliza na soldadura de tubos de aço inoxidável?
Ver resposta
P: A soldadura de tubos de aço inoxidável é segura?
Ver resposta
P: Como evitar a descoloração durante a soldadura de tubos de aço inoxidável?
Ver resposta
P: Qual é a diferença entre o metal de adição ER308 e ER308L?
Ver resposta
P: É necessário aliviar as tensões nas soldaduras de tubos de aço inoxidável?
Ver resposta
Pré-cure os tubos soldados de aço inoxidável de acordo com os requisitos da especificação do projeto.
A Baling Steel fornece tubos soldados ASTM A312 TP304/TP304L/TP316/TP316L, com diâmetros exteriores de 1/8″ a 30″, acompanhados de certificados de ensaio de fábrica conforme a norma EN 10204 Tipo 3.1.
Peça um orçamento →Sobre esta análise
A Baling Steel fabrica tubos soldados de aço inoxidável e acessórios para tubagem. As práticas de soldadura, as especificações do metal de adição e os critérios de aceitação são resumidos a partir dos códigos de soldadura publicados pela AWS, ASME e ASTM, tendo sido extraídos e cruzados com literatura técnica especializada e fidedigna. Não prestamos serviços de consultoria em soldadura; apresentamos factos para que os nossos clientes, fabricantes, empreiteiros EPC e equipas de manutenção possam especificar corretamente os produtos Baling Stainless.
Referências e fontes
- ASTM A312/A312M-22, tubos de aço inoxidável austenítico, classes soldadas e trabalhadas a frio, ASTM International
- AWS D18.1/D18.1M-2020, especificação para a soldadura de sistemas de tubos e tubagens de aço inoxidável austenítico em aplicações sanitárias, American Welding Society
- AWS A5.9, classificação de metais de adição para aço inoxidável, American Welding Society
- Resistência à corrosão de juntas soldadas de aço inoxidável austenítico 304, National Institute of Health / PMC
- Fatores de suscetibilidade à fissuração a quente em aços inoxidáveis austeníticos, Total Materia
- O futuro da soldadura: tendências, tecnologia e perspetivas para o setor, American Welding Society
- Análise da procura de tubos soldados de aço inoxidável nos Estados Unidos entre 2025-2035, Future Market Insights
Artigos relacionados
- Tubos ERW: processo de fabrico, normas e utilizações.
- Tubos de aço inoxidável soldados e sem costura: qual é a melhor opção?
- Aço inoxidável 304: propriedades, classes e especificações.
- Tabela de dimensões e tamanhos de tubos de aço
- Brocas para aço inoxidável: ajuda para escolher a velocidade correta e o melhor material.
Verificado pelo grupo de engenharia da Baling Steel. Atualizado em: abril de 2026.

