


Caractéristiques principales
| Procédé principal | GTAW (TIG) pour la passe de fond ; GMAW/FCAW pour le remplissage et la passe de finition |
| Gaz de protection | 100 % argon (TIG) ; mélanges Ar + <5% CO₂ (MIG) |
| Nuance du métal d’apport | ER³08L (base 304), ER316L (base 316), ER309L (matériaux différents) |
| Gaz de purge envers | Argon à 99,99 % — objectif : <25 ppm O₂ (qualité alimentaire) |
| Normes principales | ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| Apport thermique maximal | <1.5 kJ/mm pour les nuances austénitiques |
| Température entre passes | ≤350°F (177°C) selon les recommandations ASME |
Pourquoi le soudage des tubes en acier inoxydable diffère de celui de l’acier au carbone
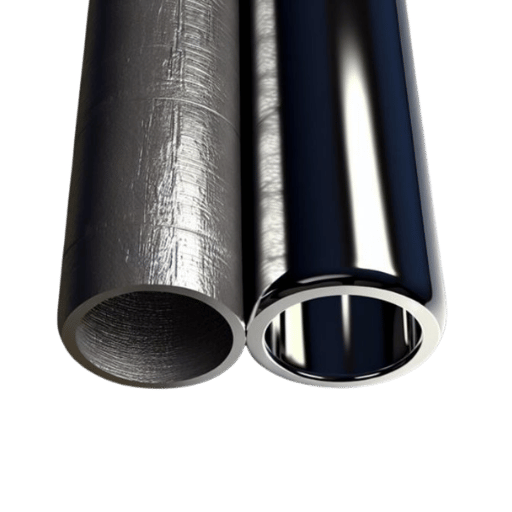 L’acier au carbone tolère une mauvaise maîtrise de la chaleur. L’acier inoxydable, non. Trois aspects métallurgiques font du soudage des tubes inox un procédé à part entière :
Sensibilité au chrome. L’acier inoxydable contient au moins 10,5 % de chrome en poids. Celui-ci forme à la surface une couche protectrice d’oxyde de chrome (Cr0), d’où son nom « inoxydable ».
Le soudage « rompt » cette couche protectrice et, s’il est mal réalisé, empêche sa reformation.
Sensibilisation. Une exposition prolongée à des températures supérieures à 950F (500C) et à 1500F (800C) permet au carbone de s’allier au chrome, ce qui entraîne la formation de carbures de chrome le long des joints de grains. Le chrome est ainsi « consommé » et ne peut plus former d’oxyde de chrome : c’est une autre forme de corrosion appelée sensibilisation.
Ces conditions peuvent entraîner des fuites par microporosité en quelques mois.
Conductivité thermique. Les aciers inoxydables austénitiques conduisent la chaleur 30 % moins bien que l’acier au carbone. La chaleur a tendance à se concentrer sur l’axe central au lieu de se diffuser vers l’extérieur.
La déformation qui en résulte s’accentue. Il faut donc une grande maîtrise du soudage et une température entre passes parfaitement contrôlée, jusqu’à ce que les différences soient bien comprises. Aucun des deux types de tube n’est préférable à l’autre : il faut pouvoir réaliser des soudures résistantes à la corrosion sur les deux.
TIG, MIG ou fil fourré : choisir le bon procédé pour souder des tubes en acier inoxydable
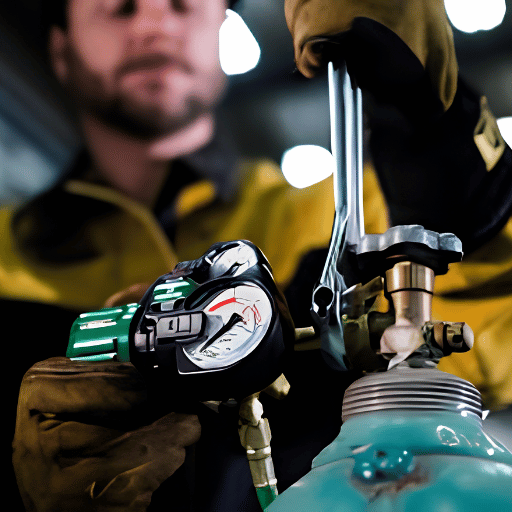 Le procédé de soudage influe sur la qualité de l’assemblage, la productivité et, en définitive, le coût. Le soudage TIG des tubes inox, par procédé à l’arc avec électrode de tungstène et gaz (GTAW), reste la référence pour les passes de fond. Toutefois, des variantes du MIG commencent à s’imposer pour les passes de remplissage et de finition, voire, dans certains cas, pour les passes de fond.
| Paramètre | GTAW (TIG) | GMAW-RMD (court-circuit modifié) | FCAW (fil fourré) |
|---|---|---|---|
| Vitesse d’avance | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| Purge envers nécessaire ? | Oui (toujours) | Parfois évitable (uniquement pour les aciers austénitiques) | Non (le flux piège le carbone) |
| Gaz de protection | 100 % argon | Ar + <5% CO₂ ou mélange tri-gaz | 75 % Ar / 25 % CO₂ |
| Niveau de compétence | Élevé (plusieurs semaines de formation) | Intermédiaire (quelques jours de formation) | Intermédiaire |
| Applications recommandées | Haute pureté, applications sanitaires, diamètre ≤6″ | Construction, pétrole et gaz, diamètre ≥8″ | Réparation sur site, applications non critiques |
- TPP-sanitaire/alimentaire, tube conforme à 3a : TIG uniquement (soudure bout à bout autogène avec préparation en I pour une paroi < 1/8″, métal d’apport pour les parois plus épaisses)
- Construction / industrie, SCH 40 : TIG pour la passe de fond + MIG pulsé ou FCAW pour le remplissage et la finition (bon équilibre de productivité)
- Mais… pour un grand diamètre (>8″) et une application non critique : passe de fond RMD (éventuellement sans purge) + remplissage MIG pulsé.
- Tube à paroi mince, 0.4″Wgt,≤0.065″ : TIG, impulsions haute fréquence (250-400 pps pour gagner 35 % de vitesse)
- Assemblage dissemblable inox-acier au carbone : TIG avec métal d’apport ER309L (maîtrise de la dilution essentielle)
Quelle est la meilleure méthode pour souder un tube en acier inoxydable ?
Tout dépend de l’application. Pour les réseaux de tuyauterie pharmaceutiques et alimentaires qui doivent respecter les spécifications AWS D18.1:2020, le soudage TIG avec purge envers complète à l’argon est la seule méthode adaptée. Pour les réseaux de tuyauterie de construction et de l’industrie pétrolière et gazière, un procédé hybride combinant une passe de fond TIG et des passes de remplissage et de finition en MIG pulsé ou au fil fourré offre le meilleur équilibre entre qualité et productivité. Cette méthode supprime la passe chaude TIG et, avec des tubes ERW et des diamètres plus grands, peut réduire le temps de soudage de 40-60 %.Choix du métal d’apport — ER308L, ER316L et règle de la nuance « L »
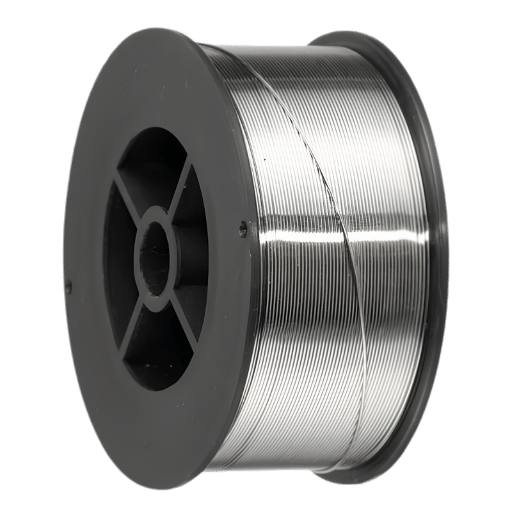 Pour préserver la résistance à la corrosion d’un dépôt de soudure inox, rien n’est plus dommageable que d’utiliser un métal d’apport inadapté. La préparation de l’assemblage et les conditions de soudage sont moins déterminantes que la composition chimique du métal d’apport. Celle-ci doit correspondre à celle du métal de base inox, qui contient généralement moins de carbone que le métal d’apport.
| Métal de base | Métal d’apport (TIG/MIG) | Spécification AWS | Teneur maximale en carbone % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (stabilisé au Ti) | ER347 | AWS A5.9 | 0.08% |
| 304 sur acier au carbone | ER309L | AWS A5.9 | 0.03% |
Si vous soudez un métal de base 304L avec un métal d’apport 308 conventionnel, vous augmentez la teneur en carbone de l’assemblage et risquez d’accroître sa sensibilité à la corrosion. Dans les applications de haute pureté (>99 %), notamment dans les secteurs alimentaire, des boissons et pharmaceutique, cette faible teneur en carbone est essentielle à la résistance à la corrosion. — Article technique de MillerWelds, American Welding Society / Welding Journal
Outre la maîtrise de la teneur en carbone, certains métaux d’apport peuvent contenir de faibles quantités d’éléments résiduels (impuretés) tels que l’étain, l’antimoine, l’arsenic, le phosphore et le soufre. Selon la spécification AWS A5.9, ces résidus de matières premières peuvent fortement nuire à la résistance à la corrosion, même lorsque la teneur en carbone respecte les spécifications. Du silicium supplémentaire a été ajouté à l’ER309LSi pour améliorer la fluidité et permettre des vitesses d’avance élevées.
Purge envers — l’étape qui distingue une bonne soudure d’une défaillance
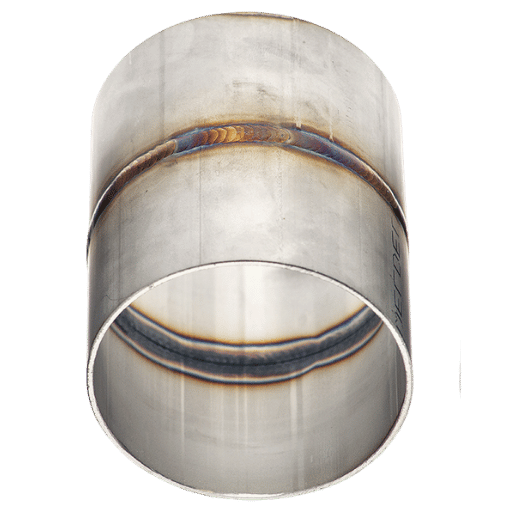 Si vous soudez un tube inox sans protéger sa surface intérieure, l’oxygène se combine à la racine en fusion et forme une épaisse calamine d’oxyde, une coloration noire et grossière que les soudeurs appellent « sucrage ». Une racine sucrée est inacceptable sur le plan esthétique, mais elle indique aussi une perte de chrome et devient un point de départ de la corrosion. Une purge envers à l’argon correctement réalisée évite ce phénomène en chassant l’oxygène avant l’amorçage de l’arc.
Avant l’amorçage, vérifiez la qualité de la purge à trois endroits du tube :
- Zone 1 — racine (assemblage soudé) : utilisez un analyseur O₂ à l’ouverture de l’assemblage. Les valeurs cibles varient selon l’application :
- Pharmaceutique : < 10 ppm O (conformément à AWS D18.1:2020)
- Qualité alimentaire / sanitaire : <25 ppm O₂
- Industrie générale : < 500 ppm O (certains ateliers acceptent < 1 000 ppm)
- Zone 2 — milieu du tube (emplacement du barrage) : vérifiez l’étanchéité du barrage de purge. L’infiltration d’air ambiant contaminera la zone purgée.
- Zone 3 — extrémité opposée (évent de sortie) : vérifiez que le gaz s’échappe à l’autre extrémité. En l’absence de débit, la purge ne circule pas jusqu’à la zone de soudage : vous soudez alors dans une atmosphère stagnante.
Apport thermique, sensibilisation et préservation de la résistance à la corrosion
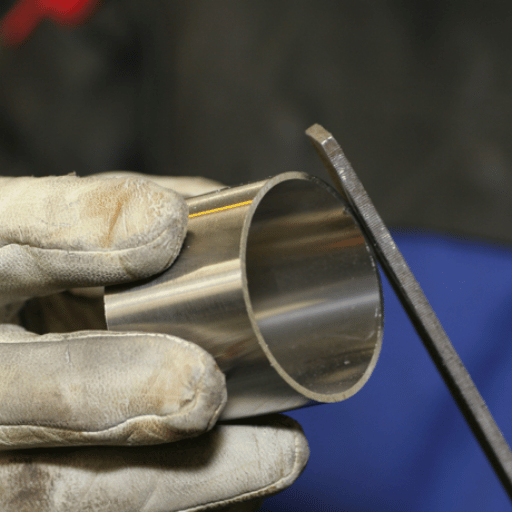 Le soudage des tubes inox est toujours une course contre la sensibilisation. Plus la zone affectée thermiquement reste entre 950F et 1,500F (50-800C), plus les carbures de chrome se forment et plus l’assemblage perd de sa résistance à la corrosion. La maîtrise de l’apport thermique n’est pas facultative : c’est votre principal paramètre technique pour prévenir les défaillances en service.
Apport thermique (kJ/mm) = (volts × ampères × 60) / (vitesse d’avance en mm/min × 1 000)
Exemple : 12 V × 120A × 60 / (150 mm/min × 1 000) = 0,576 kJ/mm
Objectif : <1.5 kJ/mm pour les nuances austénitiques. Pour de meilleures performances, un apport plus faible est préférable. Les onduleurs TIG modernes à impulsions haute fréquence (250-400 pps) peuvent fonctionner avec une intensité moyenne et un apport thermique réduits, tout en assurant une excellente pénétration de la soudure et en augmentant la vitesse d’avance jusqu’à 35%.
Passe de fond, passe chaude, remplissage et finition — déroulement étape par étape
 Le soudage multipasse des tubes suit un ordre précis. Chaque passe a une fonction particulière et doit être maîtrisée en conséquence.
Racine (GTAW). La passe initiale est la plus importante : elle assure la pénétration complète de la soudure et constitue l’ossature de l’assemblage. Utilisez l’intensité la plus faible permettant d’obtenir la fusion et de former le cordon (voir ci-dessous). De nombreux soudeurs indiquent utiliser 35-45 ampères sur un tube à paroi mince de série 10, sans impulsions, avec une descente de courant de 6 secondes et un maintien du débit de gaz de 5-8 secondes. La vitesse d’avance doit être régulière, pour garder le bain de fusion étroit et maîtrisé. L’erreur la plus fréquente sur cette passe critique est le perçage. Celui-ci rend la racine incontrôlable ; l’excès de matière épaisse qui se forme ensuite aggrave les restrictions d’écoulement dans les applications sanitaires.
Passe chaude (ou « tiède »). Réalisée juste après la passe de fond, elle lisse et façonne le profil de la racine tout en éliminant les inclusions de laitier. Utilisez une intensité supérieure à celle de la passe de fond, avec un rapport A ou B ; avancez plus vite. Certains fabricants de racleurs omettent la passe chaude lorsqu’ils passent du TIG au RMD, qui produit un profil de racine plus net et réduit ainsi le laitier à éliminer.
Les passes de remplissage et de finition permettent de construire l’assemblage jusqu’à l’épaisseur de gorge requise. On utilise souvent des fils fourrés ou des fils MIG pulsés pour les structures en acier inoxydable, avec le même gaz de protection et le même fil que pour la racine afin de réduire les temps d’arrêt. Les cordons étroits, sans balayage, limitent l’apport thermique. Chaque passe doit refroidir sous la limite de température entre passes avant le dépôt de la suivante.
Vaut-il mieux souder de l’acier inoxydable 304 ou 316 ?
En matière de soudabilité, les nuances 304 et 316 sont très similaires : toutes deux sont austénitiques et ne nécessitent que les précautions de base contre la sensibilisation et l’oxydation. La différence pratique tient à la présence de 2-3 % de molybdène dans le 316, qui améliore son comportement dans les solutions de chlorure responsables de la corrosion par piqûres et de la corrosion caverneuse. Les applications exigeant une forte résistance à la corrosion et difficiles à souder — eau salée, traitement chimique, environnements marins — utilisent généralement des tubes 316L avec métal d’apport ER316L. Pour les autres usages — supports de structure, conduites d’eau, lignes de transformation alimentaire — le 304L, moins cher, avec un métal d’apport ER308L, produit une soudure aux propriétés identiques.Souder de l’acier inoxydable à de l’acier au carbone — assemblages de métaux différents
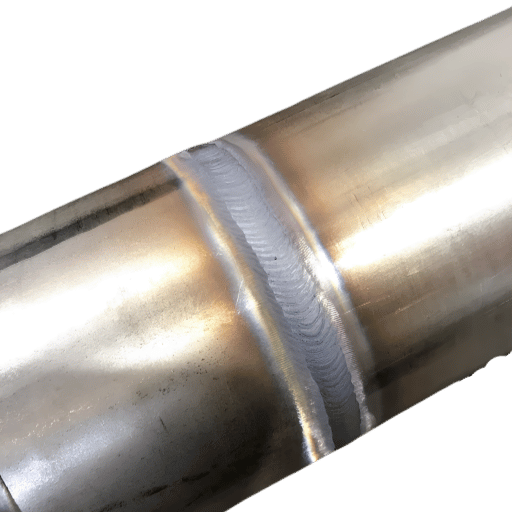 Il est courant de raccorder un tube inox à un tube en acier au carbone à un point de transition, par exemple lorsqu’une conduite de procédé en inox est reliée à un collecteur structurel en acier au carbone. Le principal problème est la migration du carbone : le carbone de l’acier au carbone diffuse dans la zone de soudure inox, augmente sa teneur en carbone et crée une bande sensibilisée vulnérable à la corrosion.
Le métal d’apport ER309L répond à ce problème. Sa teneur élevée en chrome et en nickel permet au dépôt de soudure de tolérer la dilution provenant de l’acier au carbone tout en préservant la résistance à la corrosion du côté inox. Le TIG offre le meilleur contrôle de la dilution. Pour limiter l’apport de carbone depuis le côté acier au carbone, inclinez légèrement l’arc vers le côté inox. Le MIG offre un contrôle suffisant dans la plupart des applications.
Puis-je utiliser une électrode 7018 sur de l’acier inoxydable ?
Non. E7018 est une électrode en acier au carbone à faible teneur en hydrogène et, pour souder de l’inox à de l’inox ou à de l’acier au carbone, elle dépose de l’acier au carbone dans le bain de fusion. Le dépôt obtenu contient beaucoup de carbone et aucun chrome ; il présente donc un risque élevé de corrosion dans l’assemblage inox qui suit. Pour souder de l’inox à de l’inox, choisissez E308L-16 (SMAW) ou ER308L (TIG/MIG). Pour souder de l’inox à de l’acier au carbone, choisissez E309L-16 (SMAW) ou ER309L (TIG/MIG). E7018 ne convient jamais.WPS, PQR et ASTM A312 — normes et spécifications d’achat
 Pour réaliser des soudures conformes aux codes sur des tubes inox, il faut une spécification de mode opératoire de soudage (WPS), qualifiée au moyen d’un procès-verbal de qualification de mode opératoire (PQR). ASME Section IX est le document de référence qui définit les variables essentielles à qualifier.
- Variables essentielles de la WPS : numéro P (groupe du métal de base), numéro F (groupe du métal d’apport), numéro A (composition chimique du métal fondu), exigences de PWHT, plage d’épaisseurs de paroi, position et composition du gaz de protection
- PQR : décrit la soudure d’essai et résume les résultats des essais mécaniques (traction, pliage, résilience) et des contrôles visuels et CND, afin de démontrer que la WPS permet d’obtenir une soudure adaptée
- Qualification des soudeurs : chaque soudeur doit passer des essais de qualification dans les positions (2G, 5G, 6G) où il effectuera les soudures, conformément à ASME Section IX ou AWS D1.6
Défauts de soudage courants, prévention et traitement après soudage
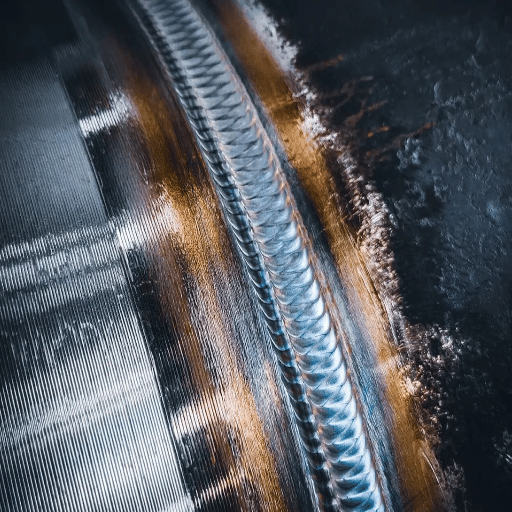 Même le meilleur soudeur peut produire des défauts sur un tube inox. En les repérant tôt, vous pouvez éviter de devoir refaire la soudure ou, dans le pire des cas, de subir sa défaillance en service.
| Défaut | Cause principale | Prévention |
|---|---|---|
| Sucrage (calamine d’oxyde) | Purge envers insuffisante ou absente | Test de purge en 3 zones ; O₂ <25 ppm avant le soudage |
| Sensibilisation | Apport thermique excessif ; métal d’apport à forte teneur en carbone | Métaux d’apport de nuance « L » ; température entre passes ≤350°F ; réduire le nombre de passes |
| Fissuration à chaud | Faible teneur en ferrite delta dans les soudures entièrement austénitiques | Maintenir 3–8 FN de ferrite ; maîtriser les contraintes ; éviter les cordons concaves |
| Porosité | Contamination ; gaz de protection insuffisant | Brosses et meuleuses dédiées à l’inox ; vérifier un débit de gaz de 15–25 CFH |
| Défaut de fusion | Intensité trop faible ; préparation de l’assemblage inadéquate ; jeu excessif | Préparation en chanfrein correcte (37,5° ± 2,5°) ; jeu d’assemblage <1/16″ ; intensité suffisante |
Marché des tubes inox soudés : évolutions en 2025–2026
 La demande augmente rapidement. De 2025 à 2035, le taux de croissance annuel composé (CAGR) des tubes inox soudés aux États-Unis atteindra 4,3 %, porté par l’augmentation des capacités de production pharmaceutique, des nouvelles infrastructures de traitement de l’eau et des capacités de traitement du GNL. À l’échelle mondiale, la croissance devrait être encore plus forte, avec un CAGR prévu de 12,8 % entre 2026 et 2033, tiré par les besoins croissants des industries d’Asie du Sud-Est et du Moyen-Orient.
Deux évolutions se dessinent. D’une part, les systèmes de soudage orbital sont de plus en plus accessibles en dehors du secteur pharmaceutique et se répandent dans l’industrie de la tuyauterie préfabriquée. Le AWS 2026 Welding Industry Outlook signale une pénurie persistante de soudeurs de tubes qualifiés. Associé à la dépendance du TIG à l’expérience du soudeur, ce manque rend l’automatisation plus intéressante sur le plan économique. D’autre part, les procédés MIG à court-circuit modifié, comme le RMD, remplacent le TIG dans les applications structurelles non critiques, réduisant ainsi le temps d’installation et les besoins de purge envers.
Foire aux questions
Q : Peut-on souder des tubes en acier inoxydable ?
Voir la réponse
Q : Quel gaz de protection utilise-t-on pour le soudage des tubes en acier inoxydable ?
Voir la réponse
Q : Le soudage des tubes en acier inoxydable est-il sûr ?
Voir la réponse
Q : Comment éviter la décoloration lors du soudage d’un tube en acier inoxydable ?
Voir la réponse
Q : Quelle est la différence entre le métal d’apport ER308 et ER308L ?
Voir la réponse
Q : Les soudures des tubes en acier inoxydable doivent-elles subir un détensionnement ?
Voir la réponse
Approvisionnez-vous en tubes soudés en acier inoxydable conformément aux exigences du cahier des charges de votre projet.
Baling Steel fournit des tubes soudés ASTM A312 TP304/TP304L/TP316/TP316L de 1/8″ à 30″ de diamètre extérieur, accompagnés de certificats de contrôle usine conformes à la norme EN 10204 Type 3.1.
Demander un devis →À propos de cette analyse
Baling Steel fabrique des tubes soudés en acier inoxydable et des raccords de tuyauterie. Les pratiques de soudage, les spécifications des métaux d’apport et les critères d’acceptation sont résumés à partir des codes de soudage publiés par AWS, ASME et ASTM, puis recoupés avec des ouvrages techniques de référence sur le soudage. Nous ne sommes pas un cabinet de conseil en soudage : nous présentons des faits afin que nos clients, les fabricants, les entrepreneurs EPC et les équipes de maintenance puissent spécifier avec précision les produits en acier inoxydable de Baling.
Références et sources
- ASTM A312/A312M-22, tubes en acier inoxydable austénitique, nuances soudées et écrouies à froid, ASTM International
- AWS D18.1/D18.1M-2020, spécification pour le soudage des systèmes de tubes et de tuyauteries en acier inoxydable austénitique destinés aux applications sanitaires, American Welding Society
- AWS A5.9, classification des métaux d’apport pour l’acier inoxydable, American Welding Society
- Résistance à la corrosion des assemblages soudés en acier inoxydable austénitique 304, National Institute of Health / PMC
- Facteurs de sensibilité à la fissuration à chaud des aciers inoxydables austénitiques, Total Materia
- L’avenir du soudage : tendances, technologies et perspectives du secteur, American Welding Society
- Analyse de la demande de tubes soudés en acier inoxydable aux États-Unis entre 2025-2035, Future Market Insights
Articles connexes
- Tubes ERW : procédé de fabrication, normes et utilisations.
- Tubes en acier inoxydable soudés ou sans soudure : quel est le meilleur choix ?
- Acier inoxydable 304 : propriétés, nuances et spécifications.
- Tableau des dimensions et mesures des tôles d’acier
- Forets pour l’acier inoxydable : conseils sur la vitesse adaptée et le meilleur matériau à utiliser.
Vérifié par l’équipe d’ingénierie de Baling Steel. Dernière mise à jour : avril 2026.

