


Краткие характеристики
| Основной процесс | GTAW (TIG) для корневого прохода; GMAW/FCAW для заполнения и облицовочного прохода |
| Защитный газ | 100 % аргон (TIG); смеси Ar + <5% CO₂ (MIG) |
| Марка присадочного металла | ER³08L (основной металл 304), ER316L (основной металл 316), ER309L (разнородные металлы) |
| Газ для продувки обратной стороны | 99,99 % аргон — целевой уровень <25 ppm O₂ (для пищевой промышленности) |
| Основные стандарты | ASTM A312/A312M-22, Раздел IX ASME, AWS D18.1:2020 |
| Ма×симальное тепловложение | <1.5 kJ/mm для аустенитных марок стали |
| Межслойная температура | ≤350°F (177°C) согласно требованиям ASME |
Чем сварка труб из нержавеющей стали отличается от сварки труб из углеродистой стали
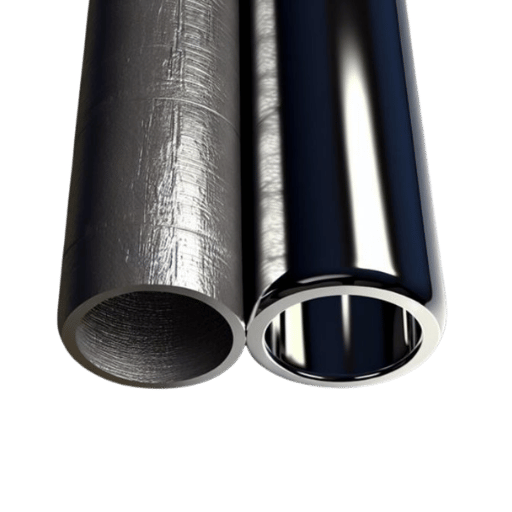 Углеродистая сталь прощает ошибки при контроле тепла. Нержавеющая сталь — нет. При сварке труб из нержавеющей стали необходимо учитывать три металлургических фактора:
Чувствительность хрома. Нержавеющая сталь содержит не менее 10,5 % хрома по массе. На поверхности образуется защитный слой оксида хрома (Cr0) — именно поэтому сталь называют «нержавеющей».
При сварке этот защитный слой «нарушается», и если процесс ведётся неправильно, он не восстанавливается.
Сенсибилизация. Длительное пребывание при температурах выше 950F (500C) и 1500F (800C) позволяет углероду вступать в сплав с хромом. На границах зёрен образуются карбиды хрома. Из-за этого «расходуется» хром, необходимый для образования оксида хрома. Это приводит к другой форме коррозии — сенсибилизации.
При таких условиях сквозные точечные утечки могут возникнуть всего за несколько месяцев.
Теплопроводность. Теплопроводность аустенитной нержавеющей стали на 30 % ниже, чем у углеродистой. При сварке тепло концентрируется в центральной линии вместо того, чтобы распространяться в стороны.
Это усиливает деформацию и требует высокого мастерства сварщика и точного контроля межслойной температуры. Различия в поведении материалов необходимо понимать. При этом сварщик должен уметь выполнять коррозионно-стойкие швы на трубах обоих типов.
TIG, MIG или порошковая проволока: выбор подходящего процесса сварки труб из нержавеющей стали
 Процесс сварки влияет на качество соединения, производительность и, в конечном счёте, стоимость. Аргонодуговая сварка TIG труб из нержавеющей стали (GTAW) по-прежнему считается лучшим вариантом для корневых проходов. Однако усовершенствованные процессы MIG начинают менять подход к заполнению разделки и облицовочным проходам, а в некоторых случаях и к корневым проходам.
| Параметр | GTAW (TIG) | GMAW-RMD (модифицированный короткозамкнутый перенос) | FCAW (сварка порошковой проволокой) |
|---|---|---|---|
| Скорость сварки | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| Требуется ли продувка обратной стороны? | Да (всегда) | Иногда можно обойтись без неё (только для аустенитной стали) | Нет (флюс связывает углерод) |
| Защитный газ | 100 % аргон | Ar + <5% CO₂ или трёхкомпонентная смесь | 75 % Ar / 25 % CO₂ |
| Уровень квалификации | Высокий (недели обучения) | Средний (дни обучения) | Средний |
| Оптимальное применение | Высокая чистота, санитарные условия, диаметр ≤6″ | Строительство, нефтегазовая отрасль, диаметр ≥8″ | Ремонт на месте, некритичные конструкции |
- Санитарные трубопроводные системы для пищевой промышленности и труб 3a: только TIG (автоматическая сварка встык без присадочного металла при толщине стенки < 1/8″, с присадочным металлом для более толстых стенок)
- Строительные и промышленные трубопроводные системы SCH 40: корневой проход TIG + импульсный MIG или FCAW для заполнения и облицовочного прохода (оптимальный баланс производительности)
- Но для большой трубы диаметром (>8″) в некритичной конструкции можно выполнить корневой проход RMD (возможно, даже без продувки), а затем заполнить разделку импульсной сваркой MIG.
- Трубы с тонкой стенкой, 0.4″Wgt,≤0.065″: TIG, высокочастотный импульс (250-400 pps для увеличения скорости на 35 %)
- Соединение разнородных нержавеющей и углеродистой сталей: TIG с присадочным металлом ER309L (важен контроль разбавления)
Как лучше всего сваривать трубы из нержавеющей стали?
Выбор зависит от области применения. Для трубопроводных систем фармацевтического и пищевого назначения, которые должны соответствовать техническим требованиям AWS D18.1:2020, подходит только сварка TIG с полной продувкой обратной стороны аргоном. Для строительных и нефтегазовых трубопроводных систем оптимально сочетать корневой проход TIG с заполнением разделки и облицовочным проходом импульсной сваркой MIG или порошковой проволокой: это обеспечивает баланс качества и производительности. Такой подход позволяет отказаться от горячего прохода TIG, а при использовании труб ERW и труб большого диаметра сократить время сварки на 40-60 %.Выбор присадочного металла: ER308L, ER316L и правило маркировки «L»
 Наибольший вред коррозионной стойкости сварного шва из нержавеющей стали наносит неправильный выбор присадочного металла. Подготовка соединения и условия сварки менее важны, чем химический состав присадочного металла. Химический состав присадочного металла для нержавеющей стали должен соответствовать основному металлу, который в большинстве случаев содержит меньше углерода, чем присадочный металл.
| Основной металл | Присадочный металл (TIG/MIG) | Спецификация AWS | Максимальное содержание углерода % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (стабилизированная титаном) | ER347 | AWS A5.9 | 0.08% |
| 304 с углеродистой сталью | ER309L | AWS A5.9 | 0.03% |
При сварке основного металла 304L обычным присадочным металлом 308 содержание углерода в соединении фактически увеличится, что может повысить риск коррозии. В условиях высокой чистоты (>99 %), например в пищевой промышленности, производстве напитков и фармацевтике, низкое содержание углерода абсолютно необходимо для коррозионной стойкости. — техническая статья MillerWelds, American Welding Society / Welding Journal
Помимо контроля содержания углерода, в некоторых присадочных металлах на низком уровне могут присутствовать примесные элементы: олово, сурьма, мышьяк, фосфор и сера. Согласно спецификации AWS A5.9, эти остаточные примеси сырья для присадочного металла могут значительно повысить склонность к коррозии, даже если содержание углерода соответствует техническим требованиям. Для лучшей текучести и высокой скорости сварки в ER309LSi добавляют кремний.
Продувка обратной стороны: этап, который отличает качественный шов от дефектного
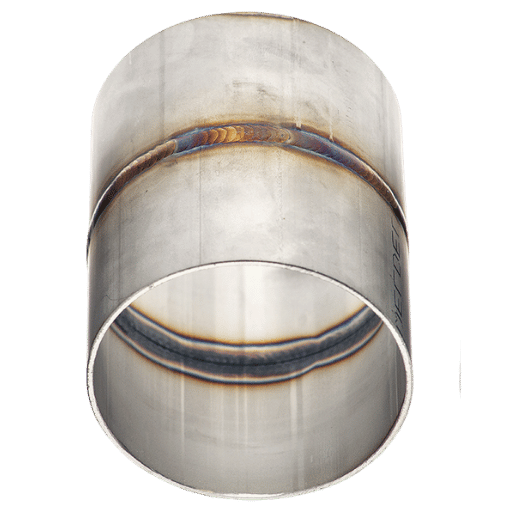 При сварке труб из нержавеющей стали без защиты внутренней поверхности кислород соединяется с расплавленным корнем шва и образует толстый слой окалины — грубый чёрный налёт, который сварщики называют «сахаром». Такой корень не только выглядит неприемлемо, но и свидетельствует о потере хрома, из-за которой соединение становится очагом коррозии. Правильная продувка аргоном предотвращает окисление, вытесняя кислород до начала сварки.
Перед началом сварки проверьте качество продувки в трёх точках трубы:
- Зона 1 — корень шва (сварное соединение): измерьте содержание O₂ анализатором у кромки соединения. Целевые показатели зависят от области применения:
- Фармацевтика: < 10 ppm O (согласно AWS D18.1:2020)
- Пищевая промышленность и санитарные условия: <25 ppm O₂
- Для общей промышленности: < 500 ppm O (в некоторых мастерских принимают < 1 000 ppm)
- Зона 2 — середина трубы (расположение заглушки): проверьте герметичность заглушки для продувки. Попадание атмосферного воздуха загрязнит зону продувки.
- Зона 3 — дальний конец (выпускное отверстие): убедитесь, что газ выходит с дальнего конца. Если потока нет, газ не проходит через зону сварки — сварка ведётся в неподвижной атмосфере.
Тепловложение, сенсибилизация и сохранение коррозионной стойкости
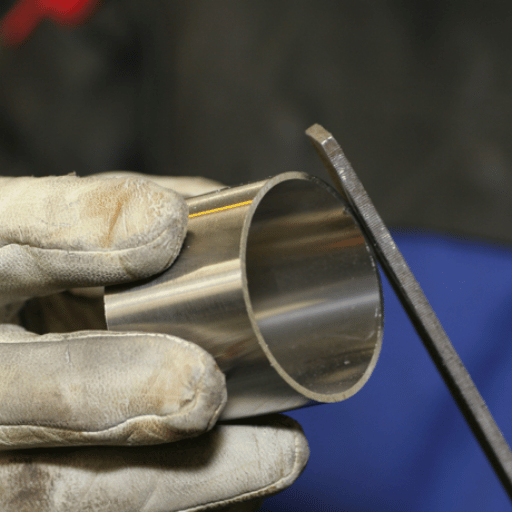 При сварке труб из нержавеющей стали необходимо постоянно предотвращать сенсибилизацию. Чем дольше зона термического влияния находится при температуре от 950F до 1,500F (50-800C), тем больше образуется карбидов хрома и тем сильнее снижается коррозионная стойкость соединения. Контроль тепловложения — не факультативная мера, а ключевой инженерный параметр для предотвращения отказа при эксплуатации.
Тепловложение (kJ/mm) = (вольты амперы 60) / (скорость сварки mm/min 1 000)
Пример: 12 V 120A 60 / (150 mm/min 1 000) = 0,576 kJ/mm
Целевое значение: <1.5 kJ/mm для аустенитных марок стали. Чем ниже показатель, тем лучше результат. Современные инверторы TIG с высокочастотной импульсной сваркой (250-400 pps) позволяют снизить среднюю силу тока и тепловложение, сохраняя хорошее проплавление шва и увеличивая скорость сварки до 35%.
Корневой, горячий, заполняющий и облицовочный проходы: особенности сварки в каждом положении
 Многопроходная сварка труб выполняется в определённой последовательности. У каждого прохода своя задача, а параметры необходимо контролировать по-разному.
Корневой проход (GTAW). Это самый важный проход: он обеспечивает полное проплавление и формирует основу соединения. Используйте минимальную силу тока, достаточную для сплавления металла и формирования валика (см. ниже). Многие сварщики указывают для труб Schedule 10 с тонкой стенкой значения 35-45 ампер без импульсного режима, замедление спада тока в течение 6 секунд и подачу газа после отключения дуги в течение 5-8 секунд. Скорость сварки должна быть равномерной, а сварочная ванна — узкой и контролируемой. Самая частая ошибка на этом критически важном проходе — прожог. Из-за прожога корень становится неуправляемым, а значительный избыток металла сверху ещё сильнее ограничивает поток в санитарных трубопроводах.
Горячий (или «тёплый») проход. Следующий сразу за корневым, он выравнивает профиль корня и удаляет шлаковые включения. Установите силу тока на уровне A или B от значения для корневого прохода и ведите сварку быстрее. Некоторые производители труб пропускают горячий проход, если вместо перехода с TIG на RMD продолжают сварку процессом RMD: он формирует более чистый профиль корня, и удалять шлак не требуется.
Заполняющие и облицовочный проходы выполняют, чтобы довести толщину сварного соединения до необходимой толщины горла шва. При сварке строительных конструкций из нержавеющей стали часто используют порошковую или импульсную проволоку MIG, сохраняя тот же защитный газ и проволоку, что и для корневого прохода, чтобы сократить простой. Прямолинейные валики вместо колебательных движений уменьшают тепловложение. Перед наложением следующего прохода температура каждого предыдущего должна опуститься ниже предельной межслойной температуры.
Какая сталь лучше для сварки: 304 или 316?
Свариваемость сталей 304 и 316 очень схожа: обе относятся к аустенитным маркам, и для защиты от сенсибилизации и окисления достаточно стандартных мер предосторожности. Единственное практическое различие состоит в том, что 316 содержит 2-3 % молибдена, который улучшает стойкость к растворам хлоридов, вызывающим точечную и щелевую коррозию. Для сложных условий сварки и высокой коррозионной стойкости, например в солёной воде, при химической переработке и в морской среде, обычно используют трубы 316L с присадочным металлом ER316L. В остальных случаях — для строительных опор, водопроводных линий и пищевых производств — более дешёвые трубы 304L с присадочным металлом ER308L обеспечивают сварное соединение с такими же свойствами.Сварка нержавеющей стали с углеродистой: соединения из разнородных металлов
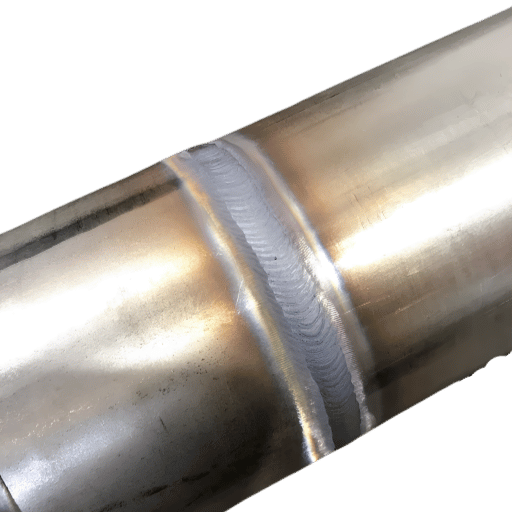 Соединять трубы из нержавеющей и углеродистой стали часто приходится в местах перехода, например при подключении технологической линии из нержавеющей стали к магистрали из углеродистой стали. Основной риск — миграция углерода: углерод со стороны углеродистой стали проникает в зону сварки нержавеющей стали, повышает содержание в ней углерода и образует сенсибилизированную полосу, уязвимую к коррозии.
Эту проблему помогает решить присадочный металл ER309L. Повышенное содержание хрома и никеля позволяет наплавленному металлу переносить разбавление со стороны углеродистой стали, сохраняя коррозионную стойкость со стороны нержавеющей. TIG обеспечивает лучший контроль разбавления. Чтобы уменьшить попадание углерода со стороны углеродистой стали, слегка сместите дугу в сторону нержавеющей. Для большинства применений MIG обеспечивает достаточный контроль.
Можно ли использовать 7018 для сварки нержавеющей стали?
Нет. E7018 — электрод с низким содержанием водорода для углеродистой стали. При сварке нержавеющей стали с нержавеющей или углеродистой сталью он добавляет в сварочную ванну углеродистый металл. В результате получается наплавленный металл с высоким содержанием углерода и без хрома, а соединение из нержавеющей стали становится крайне подверженным коррозии. Для сварки нержавеющей стали с нержавеющей используйте E308L-16 (SMAW) или ER308L (TIG/MIG). Для сварки нержавеющей стали с углеродистой используйте E309L-16 (SMAW) или ER309L (TIG/MIG). E7018 не подходит ни для одного из этих случаев.WPS, PQR и ASTM A312: стандарты и технические требования к закупке
 Для качественной сварки труб из нержавеющей стали по нормам требуется аттестованная спецификация процедуры сварки (WPS), подтверждённая протоколом квалификации процедуры сварки (PQR). Основной нормативный документ ASME Section IX определяет ключевые параметры, которые необходимо аттестовать.
- Критические параметры WPS: P-Number (группа основного металла), F-Number (группа присадочного металла), A-Number (химический состав металла шва), требования к PWHT, диапазон толщины стенки, положение сварки и состав защитного газа
- PQR: описывает контрольный сварной шов и суммирует результаты механических испытаний (на растяжение, изгиб и ударную вязкость), а также визуального контроля и неразрушающего контроля, подтверждая, что по WPS можно получить подходящий сварной шов
- Квалификация сварщика: каждый сварщик должен пройти испытания в тех положениях (2G, 5G, 6G), в которых он будет выполнять сварку, согласно ASME Section IX или AWS D1.6
Распространённые дефекты сварных швов: предотвращение и обработка после сварки
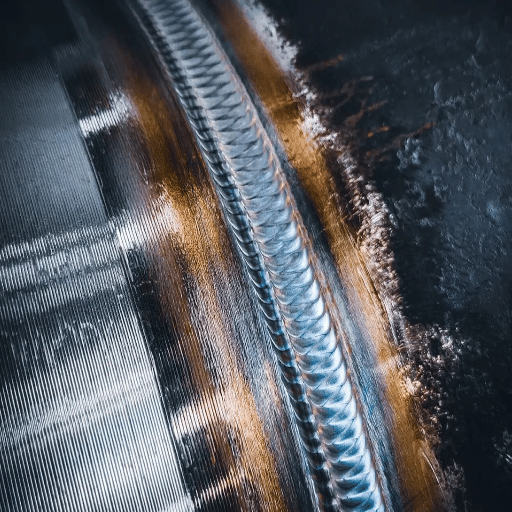 Даже у самых опытных сварщиков на трубах из нержавеющей стали возникают дефекты. Если обнаружить их вовремя, можно избежать повторной сварки, а в худшем случае — разрушения шва при эксплуатации.
| Дефект | Основная причина | Предотвращение |
|---|---|---|
| «Сахар» (окалина) | Недостаточная продувка обратной стороны или её отсутствие | Проверка продувки в 3 зонах; перед сваркой O₂ <25 ppm |
| Сенсибилизация | Чрезмерное тепловложение; присадочный металл с высоким содержанием углерода | Присадочные металлы марки «L»; межслойная температура ≤350°F; минимальное число проходов |
| Горячие трещины | Низкое содержание дельта-феррита в полностью аустенитном сварном шве | Поддерживайте содержание феррита на уровне 3–8 FN; контролируйте закрепление; избегайте вогнутых валиков |
| Пористость | Загрязнение; недостаточная подача защитного газа | Используйте отдельные щётки и шлифовальные круги для нержавеющей стали; проверяйте расход газа: 15–25 CFH |
| Несплавление | Низкая сила тока; плохая подготовка соединения; слишком большой зазор | Правильный скос кромок (37,5° ± 2,5°); зазор при сборке <1/16″; достаточная сила тока |
Рынок сварных труб из нержавеющей стали: изменения в 2025–2026 годах
 Спрос быстро растёт. С 2025 по 2035 год среднегодовой темп роста (CAGR) рынка сварных труб из нержавеющей стали в США составит 4,3 %. Его обеспечат увеличение мощностей фармацевтического производства, развитие новой инфраструктуры водоочистки и расширение мощностей по переработке СПГ. В мире темпы роста ещё выше: по прогнозам, с 2026 по 2033 год CAGR составит 12,8 % благодаря растущим потребностям отраслей Юго-Восточной Азии и Ближнего Востока.
Отмечаются две тенденции. Во-первых, орбитальные сварочные системы становятся доступнее за пределами фармацевтической отрасли и всё чаще применяются при изготовлении трубопроводных систем. В AWS 2026 Welding Industry Outlook отмечен хронический дефицит квалифицированных сварщиков труб. На фоне этого дефицита и зависимости качества TIG-сварки от квалификации сварщика автоматизация становится экономически оправданнее. Во-вторых, модифицированные процессы MIG с короткозамкнутым переносом, такие как RMD, заменяют TIG в некритичных строительных конструкциях, сокращая время монтажа и потребность в продувке обратной стороны.
Часто задаваемые вопросы
Вопрос: можно ли сваривать трубы из нержавеющей стали?
Посмотреть ответ
Вопрос: Какой защитный газ используют при сварке труб из нержавеющей стали?
Посмотреть ответ
Вопрос: Безопасна ли сварка труб из нержавеющей стали?
Посмотреть ответ
Вопрос: Как предотвратить изменение цвета при сварке труб из нержавеющей стали?
Посмотреть ответ
Вопрос: Чем отличаются присадочные материалы ER308 и ER308L?
Посмотреть ответ
Вопрос: Нужно ли снимать остаточные напряжения в сварных швах труб из нержавеющей стали?
Посмотреть ответ
Приобретайте сварные трубы из нержавеющей стали в соответствии с требованиями проекта.
Baling Steel поставляет сварные трубы ASTM A312 TP304/TP304L/TP316/TP316L с наружным диаметром от 1/8″ до 30″ и сертификатами заводских испытаний по EN 10204 Type 3.1.
Запросить цену →Об этом анализе
Baling Steel производит сварные трубы и фитинги из нержавеющей стали. Практика сварки, требования к присадочным материалам и критерии приемки обобщены по опубликованным сварочным нормам AWS, ASME и ASTM, а также сверены с авторитетной технической литературой по сварке. Мы не оказываем консультационные услуги по сварке, а приводим фактические сведения, чтобы наши заказчики, изготовители, подрядчики EPC и специалисты по техническому обслуживанию могли точно указывать продукцию Baling Stainless.
Ссылки и источники
- ASTM A312/A312M-22, «Трубы из аустенитной нержавеющей стали: сварные трубы и трубы марок, обработанных холодной деформацией», ASTM International
- AWS D18.1/D18.1M-2020, «Требования к сварке систем труб и трубопроводов из аустенитной нержавеющей стали для санитарных применений», American Welding Society
- AWS A5.9, «Классификация присадочных материалов для нержавеющей стали», American Welding Society
- Коррозионная стойкость сварных соединений из аустенитной нержавеющей стали 304, National Institute of Health / PMC
- Факторы чувствительности аустенитных нержавеющих сталей к горячим трещинам, Total Materia
- Будущее сварки: тенденции, технологии и перспективы отрасли, American Welding Society
- Анализ спроса на сварные трубы из нержавеющей стали в США в 2025-2035 годах, Future Market Insights
Похожие статьи
- Трубы ERW: процесс производства, стандарты и применение.
- Сварные и бесшовные трубы из нержавеющей стали — какой вариант выбрать?
- Нержавеющая сталь 304: свойства, марки и технические характеристики.
- Таблица размеров и габаритов стального проката
- Сверла для нержавеющей стали: как выбрать подходящую скорость и материал.
Проверено инженерной группой Baling Steel. Дата обновления: апрель 2026.

