


Specifiche rapide
| Processo principale | GTAW (TIG) per la passata di radice; GMAW/FCAW per riempimento e finitura |
| Gas di protezione | Argon 100% (TIG); miscele Ar + <5% CO₂ (MIG) |
| Grado del metallo d’apporto | ER³08L (base 304), ER316L (base 316), ER309L (metalli dissimili) |
| Gas per lo spurgo posteriore | Argon 99,99% — obiettivo <25 ppm O₂ (grado alimentare) |
| Norme principali | ASTM A312/A312M-22, ASME Sezione IX, AWS D18.1:2020 |
| Apporto termico massimo | <1.5 kJ/mm per i gradi austenitici |
| Temperatura interpass | ≤350°F (177°C) secondo le linee guida ASME |
Perché la saldatura dei tubi in acciaio inox è diversa da quella dell’acciaio al carbonio
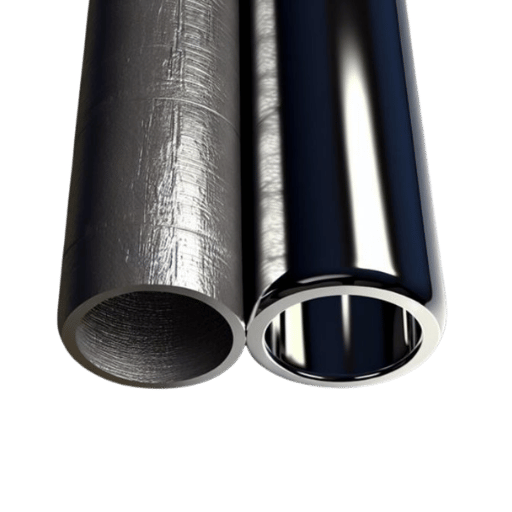 L’acciaio al carbonio tollera una gestione imprecisa del calore. L’acciaio inox no. Tre aspetti metallurgici rendono la saldatura dei tubi in acciaio inox un processo del tutto diverso:
Sensibilità al cromo. L’acciaio inox contiene il 10,5% o più di cromo in peso. Sulla superficie si forma uno strato protettivo di ossido di cromo (Cr0), da cui deriva la sua resistenza alle macchie.
La saldatura «interrompe» questo strato protettivo e, se non viene eseguita correttamente, ne impedisce la riformazione.
Sensibilizzazione. Un’esposizione prolungata a temperature superiori a 950F (500C) e 1500F (800C) permette al carbonio di legarsi al cromo, formando carburi di cromo lungo i bordi dei grani. In questo modo il cromo viene «consumato» e non può formare l’ossido protettivo: è un’altra forma di corrosione, detta sensibilizzazione.
In queste condizioni, nel giro di pochi mesi possono verificarsi perdite attraverso piccoli fori.
Conducibilità termica. Gli acciai inossidabili austenitici conducono il calore il 30% meno efficacemente dell’acciaio al carbonio. Il calore tende a concentrarsi sulla linea centrale, invece di diffondersi lontano da essa.
L’effetto sulla distorsione si amplifica e richiede la massima abilità del saldatore e temperature interpass rigorosamente controllate, finché non si comprendono le differenze. Entrambi i materiali sono adatti, ma occorre saper realizzare giunti resistenti alla corrosione su entrambi i tipi di tubo.
TIG, MIG o filo animato: scegliere il processo di saldatura giusto per i tubi in acciaio inox
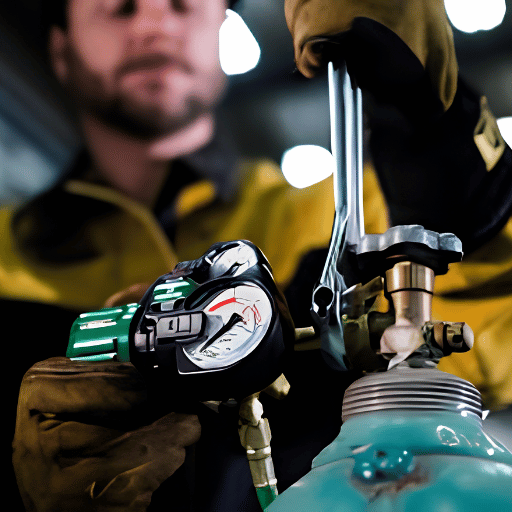 Il processo di saldatura incide sulla qualità del giunto, sulla produttività e, in ultima analisi, sui costi. La saldatura TIG dei tubi in acciaio inox, ovvero l’arco con elettrodo di tungsteno e gas (GTAW), resta la scelta migliore per le passate di radice. Tuttavia, le varianti del processo MIG stanno guadagnando terreno nelle passate di riempimento e finitura, e in alcuni casi anche in quelle di radice.
| Parametro | GTAW (TIG) | GMAW-RMD (corto circuito modificato) | FCAW (filo animato) |
|---|---|---|---|
| Velocità di avanzamento | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| È necessario lo spurgo posteriore? | Sì (sempre) | A volte si può evitare (solo austenitici) | No (il flusso rimuove il carbonio) |
| Gas di protezione | Argon 100% | Ar + <5% CO₂ o miscela tri-mix | Ar 75% / CO₂ 25% |
| Livello di abilità | Elevato (settimane di formazione) | Moderato (giorni di formazione) | Moderato |
| Applicazione ideale | Elevata purezza, sanitario, diametro ≤6″ | Strutturale, petrolio e gas, diametro ≥8″ | Riparazioni sul campo, non critiche |
- TPP-sanitario/alimentare fino a tubi 3a: solo TIG (giunto testa a testa autogeno a parete < 1/8″, metallo d’apporto per pareti più spesse)
- Strutturale/industriale SCH 40: radice TIG + riempimento e finitura MIG pulsato o FCAW (buon equilibrio di produttività)
- Ma… per un tubo di grande diametro (>8″) e non critico: radice RMD (possibilmente anche senza spurgo) + riempimento MIG pulsato.
- Tubi a parete sottile, 0.4″Wgt,≤0.065″: TIG, impulso ad alta frequenza (250-400 pps per un aumento della velocità del 35%)
- Giunto dissimile inox-acciaio al carbonio: TIG con metallo d’apporto ER309L (è importante controllare la diluizione)
Qual è il modo migliore per saldare un tubo in acciaio inox?
Dipende dall’applicazione. Per le tubazioni farmaceutiche e alimentari, che devono essere conformi alle specifiche AWS D18.1:2020, l’unico approccio è la saldatura TIG con spurgo posteriore completo ad argon. Per le tubazioni strutturali e del settore petrolifero e del gas, invece, il processo ibrido con radice TIG e riempimento e finitura MIG pulsato o a filo animato offre il miglior equilibrio tra qualità e produttività. Questo elimina la passata a caldo TIG e, con tubi ERW e diametri maggiori, può ridurre del 40-60% il tempo di saldatura.Scelta del metallo d’apporto — ER308L, ER316L e la regola del grado «L»
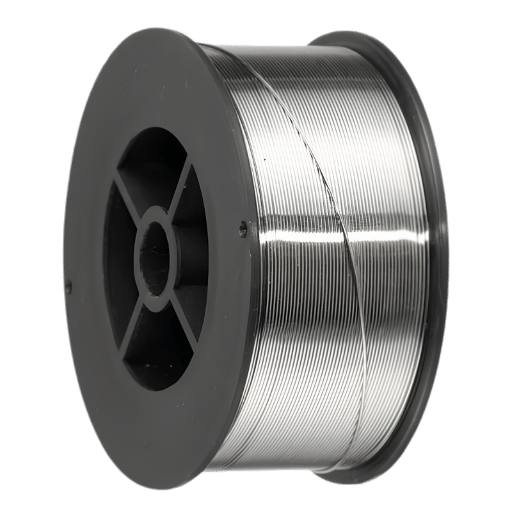 L’errore più dannoso per la resistenza alla corrosione del deposito di una saldatura inox è usare un metallo d’apporto sbagliato. La preparazione e le condizioni di saldatura sono meno determinanti della composizione chimica del metallo d’apporto. La composizione corretta deve corrispondere a quella del metallo base che, nella maggior parte dei casi, ha un contenuto di carbonio inferiore a quello del metallo d’apporto.
| Metallo base | Metallo d’apporto (TIG/MIG) | Specifica AWS | Carbonio massimo % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (stabilizzato al Ti) | ER347 | AWS A5.9 | 0.08% |
| 304 con acciaio al carbonio | ER309L | AWS A5.9 | 0.03% |
Se si salda un metallo base 304L con un metallo d’apporto convenzionale 308, il contenuto di carbonio nel giunto aumenta e può crescere il rischio di corrosione. Nelle applicazioni ad alta purezza (>99%), come quelle alimentari, delle bevande e farmaceutiche, il basso contenuto di carbonio è essenziale per la resistenza alla corrosione. — Articolo tecnico MillerWelds, American Welding Society / Welding Journal
Oltre al contenuto di carbonio, alcuni metalli d’apporto possono contenere basse concentrazioni di elementi residui indesiderati: stagno, antimonio, arsenico, fosforo e zolfo. Secondo la specifica AWS A5.9, questi residui delle materie prime del metallo d’apporto possono aumentare notevolmente la corrosione, anche quando il contenuto di carbonio rientra nei limiti specificati. Per migliorare la fluidità e consentire velocità di avanzamento elevate, è stato aggiunto silicio all’ER309LSi.
Spurgo posteriore — il passaggio che distingue le saldature riuscite dai cedimenti
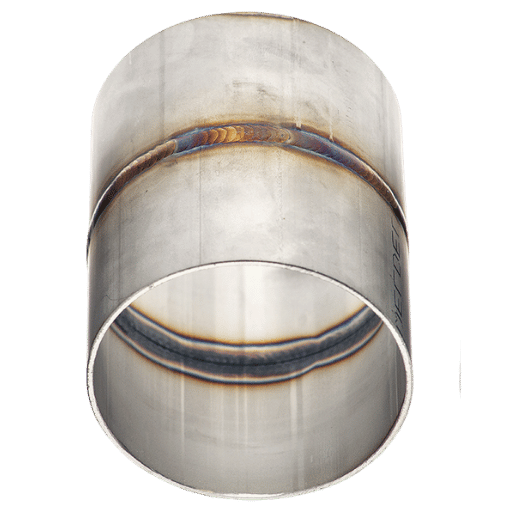 Se si salda un tubo in acciaio inox senza proteggere la superficie interna, l’ossigeno reagisce con la radice fusa e crea uno spesso strato di ossido, ruvido e nero, che i saldatori chiamano «zuccheratura». Oltre a essere esteticamente inaccettabile, la radice zuccherata indica una perdita di cromo e diventa un punto di innesco della corrosione. Lo spurgo posteriore con argon risolve il problema: espelle l’ossigeno prima dell’innesco dell’arco e impedisce l’ossidazione.
Prima dell’innesco, verificare la qualità dello spurgo in tre punti del tubo:
- Zona 1 — radice (giunto saldato): usare un analizzatore di O₂ all’apertura del giunto. I valori obiettivo dipendono dall’applicazione:
- Settore farmaceutico: < 10 ppm O (conforme a AWS D18.1:2020)
- Grado alimentare/sanitario: <25 ppm O₂
- Industria generale: < 500 ppm O (alcune officine accettano < 1 000 ppm)
- Zona 2 — metà tubo (posizione della diga): verificare la tenuta della diga di spurgo. L’ingresso di aria ambiente contamina la zona di spurgo.
- Zona 3 — estremità opposta (sfiato di uscita): verificare che il gas fuoriesca dall’estremità opposta. Se non c’è flusso, lo spurgo non raggiunge la zona di saldatura: si sta saldando in un’atmosfera stagnante.
Apporto termico, sensibilizzazione e mantenimento della resistenza alla corrosione
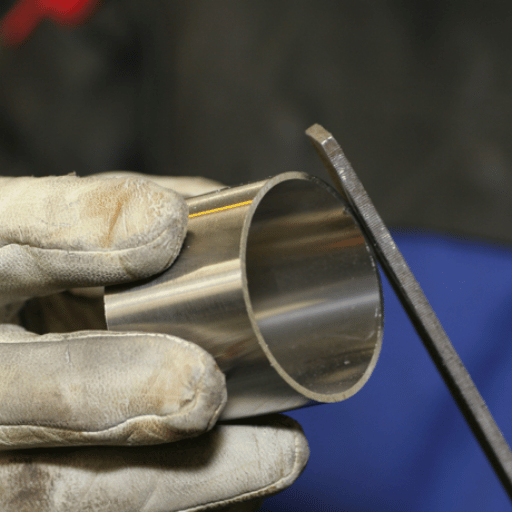 Ogni saldatura di un tubo inox è una corsa contro la sensibilizzazione. Più a lungo la ZTA resta tra 950F e 1,500F (50-800C), più carburi di cromo si formano e più il giunto perde resistenza alla corrosione. Gestire l’apporto termico non è facoltativo: è il parametro ingegneristico principale per prevenire i cedimenti durante l’esercizio.
Apporto termico (kJ/mm) = (Volt Ampere 60) / (Velocità di avanzamento mm/min 1.000)
Esempio: 12 V 120A 60 / (150 mm/min 1.000) = 0,576 kJ/mm
Obiettivo: <1.5 kJ/mm per i gradi austenitici. Per ottenere le migliori prestazioni, più basso è meglio: i moderni inverter TIG con impulsi ad alta frequenza (250-400 pps) possono lavorare con un amperaggio medio inferiore e un apporto termico ridotto, mantenendo un’eccellente penetrazione della saldatura e aumentando la velocità di avanzamento fino al 35%.
Passata di radice, passata a caldo, riempimento e finitura: analisi fase per fase
 La saldatura multipassata dei tubi segue una sequenza sistematica. Ogni passata ha una funzione specifica e richiede modalità di controllo diverse.
Radice (GTAW). La passata iniziale è la più importante: garantisce la piena penetrazione della saldatura e costituisce la base del giunto. Usare l’amperaggio più basso che consenta fusione e formazione del cordone (vedi sotto); molti saldatori indicano 35-45 ampere per tubi Schedule 10 a parete sottile, senza impulso, con una rampa di discesa di 6 secondi e un post-flusso di gas di 5-8 secondi. La velocità di avanzamento deve essere uniforme e il bagno di saldatura stretto e controllato. L’errore più comune in questa fase critica è la bruciatura passante. Questa rende la radice incontrollabile; il successivo accumulo eccessivo di materiale aggrava le restrizioni al flusso nei tubi sanitari.
Passata a caldo (o «tiepida»). Eseguita subito dopo la radice, regolarizza e definisce il profilo della radice, eliminando al contempo le inclusioni di scoria. Usare un rapporto di amperaggio A o B rispetto alla radice e avanzare più velocemente. Alcuni produttori di pig omettono la passata a caldo quando passano dal TIG all’RMD, che crea un profilo della radice più pulito e lascia meno scoria da eliminare.
Le passate di riempimento e finitura costruiscono il giunto fino allo spessore di gola necessario. Per i tubi inox strutturali si usano spesso fili animati o MIG pulsato, mantenendo lo stesso gas di protezione e lo stesso filo della radice per ridurre i tempi morti. I cordoni rettilinei, invece della tessitura, limitano l’apporto termico. Prima di depositare la passata successiva, lasciare raffreddare ciascuna passata al di sotto del limite di temperatura interpass.
È meglio saldare l’acciaio inox 304 o 316?
Dal punto di vista della saldabilità, 304 e 316 sono molto simili: sono entrambi austenitici e richiedono le stesse precauzioni di base contro sensibilizzazione e ossidazione. La differenza pratica è che il 316 contiene il 2-3% di molibdeno, che ne migliora il comportamento in presenza di soluzioni contenenti cloruri, responsabili di corrosione per vaiolatura e interstiziale. Le applicazioni difficili da saldare e soggette a forte corrosione, come acqua salata, processi chimici e ambienti marini, usano tradizionalmente tubi 316L con metallo d’apporto ER316L. Per gli altri impieghi — supporti strutturali, linee idriche e linee di lavorazione alimentare — il 304L, meno costoso, con metallo d’apporto ER308L produce una saldatura con proprietà identiche.Saldatura dell’acciaio inox all’acciaio al carbonio — giunti tra metalli dissimili
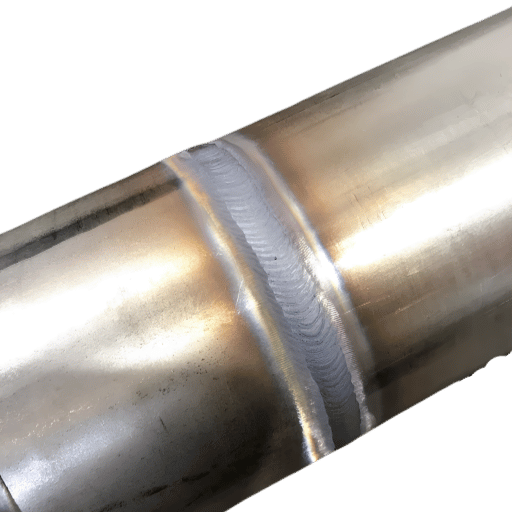 Unire un tubo inox a uno in acciaio al carbonio è spesso necessario nei punti di transizione, per esempio dove una linea di processo in acciaio inox si collega a un collettore strutturale in acciaio al carbonio. Il problema principale è la migrazione del carbonio: quello presente nel lato in acciaio al carbonio diffonde nella zona di saldatura inox, aumentandone il contenuto di carbonio e creando una fascia sensibilizzata esposta alla corrosione.
Il metallo d’apporto ER309L risolve questo problema. Il suo elevato contenuto di cromo e nichel crea un deposito di saldatura che tollera la diluizione dal lato in acciaio al carbonio e mantiene la resistenza alla corrosione sul lato inox. Il TIG offre il miglior controllo della diluizione. Per ridurre il trasferimento di materiale dal lato in acciaio al carbonio, orientare leggermente l’arco verso il lato inox. Nella maggior parte delle applicazioni, il MIG offre un controllo adeguato.
Posso usare 7018 sull’acciaio inox?
No: E7018 è un elettrodo per acciaio al carbonio a basso idrogeno e, quando si salda acciaio inox con acciaio inox o con acciaio al carbonio, deposita materiale di saldatura in acciaio al carbonio nel bagno di saldatura. Ne risulta un deposito ad alto contenuto di carbonio e privo di cromo, con un giunto inox che presenta un’elevata propensione alla corrosione. Per saldare inox con inox, scegliere E308L-16 (SMAW) o ER308L (TIG/MIG). Per saldare inox con acciaio al carbonio, scegliere E309L-16 (SMAW) o ER309L (TIG/MIG). E7018 non è mai adatto.WPS, PQR e ASTM A312 — norme e specifiche di approvvigionamento
 La saldatura di qualità dei tubi inox soggetti a codici richiede una specifica della procedura di saldatura (WPS), qualificata tramite un rapporto di qualifica della procedura (PQR). ASME Sezione IX è il documento di riferimento che definisce le variabili essenziali da qualificare.
- Variabili essenziali del WPS: P-Number (gruppo del metallo base), F-Number (gruppo del metallo d’apporto), A-Number (composizione chimica del metallo di saldatura), requisiti PWHT, intervallo di spessore della parete, posizione e composizione del gas di protezione
- PQR: descrive la saldatura di prova e riassume i risultati delle prove meccaniche (trazione, piegatura e impatto) e dei controlli visivi e non distruttivi, per dimostrare che il WPS produce una saldatura idonea
- Qualifica del saldatore: ogni saldatore deve sostenere prove di qualifica nelle posizioni (2G, 5G, 6G) in cui salderà, secondo ASME Sezione IX o AWS D1.6
Difetti di saldatura comuni, prevenzione e trattamento post-saldatura
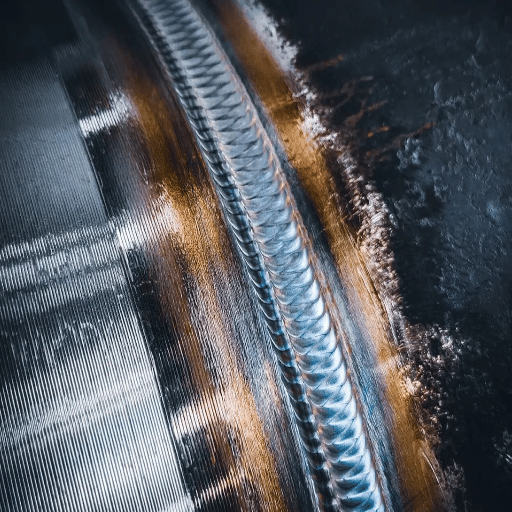 Anche i migliori saldatori possono causare imperfezioni nei tubi inox. Riconoscere subito questi difetti può salvare l’intero progetto, evitando di dover rifare la saldatura o, nel peggiore dei casi, di vederla cedere durante l’esercizio.
| Difetto | Causa principale | Prevenzione |
|---|---|---|
| Zuccheratura (strato di ossido) | Spurgo posteriore insufficiente o assente | Prova di spurgo in 3 zone; O₂ <25 ppm prima della saldatura |
| Sensibilizzazione | Apporto termico eccessivo; metallo d’apporto ad alto contenuto di carbonio | Metalli d’apporto di grado «L»; temperatura interpass ≤350°F; ridurre al minimo le passate |
| Fessurazione a caldo | Basso contenuto di ferrite delta nelle saldature completamente austenitiche | Mantenere la ferrite a 3–8 FN; controllare il vincolo; evitare cordoni concavi |
| Porosità | Contaminazione; gas di protezione insufficiente | Usare spazzole e mole dedicate all’inox; verificare la portata del gas a 15–25 CFH |
| Mancanza di fusione | Amperaggio basso; preparazione inadeguata del giunto; luce eccessiva | Smusso corretto (37,5° ± 2,5°); luce di accoppiamento <1/16″; amperaggio adeguato |
Mercato dei tubi saldati in acciaio inox: le novità del 2025–2026
 La domanda è in forte crescita. Dal 2025 al 2035, il tasso di crescita annuale composto (CAGR) dei tubi saldati in acciaio inox negli Stati Uniti sarà del 4,3%, grazie all’aumento della capacità produttiva farmaceutica, alle nuove infrastrutture per il trattamento delle acque e all’espansione della capacità di lavorazione del GNL. A livello mondiale la crescita prevista è ancora più rapida: CAGR del 12,8% dal 2026 al 2033, trainato dalla crescente domanda delle industrie del Sud-est asiatico e del Medio Oriente.
Si osservano due evoluzioni. Da un lato, i sistemi di saldatura orbitale sono sempre più disponibili anche al di fuori del settore farmaceutico e vengono usati con crescente frequenza nell’industria delle tubazioni prefabbricate. Nell’AWS 2026 Welding Industry Outlook è stata segnalata una persistente carenza di saldatori qualificati. Questa carenza, insieme alla dipendenza del TIG dall’abilità del saldatore, rende l’automazione più conveniente sul piano economico. Dall’altro, i processi MIG modificati a corto circuito, come l’RMD, stanno sostituendo il TIG nelle applicazioni strutturali non critiche, riducendo i tempi di installazione e i requisiti di spurgo posteriore.
Domande frequenti
D: È possibile saldare tubi in acciaio inox?
Visualizza la risposta
D: Quale gas di protezione si usa per saldare i tubi in acciaio inox?
Visualizza la risposta
D: La saldatura dei tubi in acciaio inox è sicura?
Visualizza la risposta
D: Come si evita lo scolorimento durante la saldatura dei tubi in acciaio inox?
Visualizza la risposta
D: Qual è la differenza tra il metallo d’apporto ER308 e ER308L?
Visualizza la risposta
D: Le saldature dei tubi in acciaio inox devono essere distese dalle tensioni?
Visualizza la risposta
Precurare i tubi saldati in acciaio inossidabile secondo i requisiti delle specifiche di progetto.
Baling Steel fornisce tubi saldati ASTM A312 TP304/TP304L/TP316/TP316L da 1/8″ a 30″ OD con certificati di collaudo del produttore conformi a EN 10204 Type 3.1.
Richiedi un preventivo →Informazioni su questa analisi
Baling Steel produce tubi saldati Edelstahl art e raccordi. Le pratiche di saldatura, le specifiche dei metalli d’apporto e i criteri di accettazione sono riassunti dai codici di saldatura pubblicati da AWS, ASME e ASTM, estratti e confrontati con la letteratura tecnica autorevole sulla saldatura. Non siamo una società di consulenza sulla saldatura: presentiamo i fatti affinché i nostri clienti, i fabbricanti, gli appaltatori EPC e le squadre di manutenzione possano specificare con precisione i prodotti Baling Stainless.
Riferimenti e fonti
- ASTM A312/A312M-22, Tubi in acciaio inossidabile austenitico, gradi saldati e lavorati a freddo, ASTM International
- AWS D18.1/D18.1M-2020, Specifica per la saldatura di sistemi di tubi e tubazioni in acciaio inossidabile austenitico per applicazioni sanitarie, American Welding Society
- AWS A5.9, Classificazione dei metalli d’apporto per acciaio inossidabile, American Welding Society
- Resistenza alla corrosione dei giunti saldati in acciaio inossidabile austenitico 304, National Institute of Health / PMC
- Fattori di sensibilità alla criccatura a caldo negli acciai inossidabili austenitici, Total Materia
- Il futuro della saldatura: tendenze, tecnologia e prospettive del settore, American Welding Society
- Analisi della domanda di tubi saldati in acciaio inossidabile negli Stati Uniti nel periodo 2025-2035, Future Market Insights
Articoli correlati
- Tubi ERW: processo di produzione, norme e utilizzi.
- Tubo in acciaio inossidabile saldato o senza saldatura: qual è la scelta migliore?
- Acciaio inossidabile 304: proprietà, gradi e specifiche tecniche.
- Tabella delle dimensioni e delle misure dei tagli d’acciaio
- Punte per forare l’acciaio inossidabile: indicazioni sulla velocità corretta e sul materiale più adatto.
Verificato dal gruppo di ingegneria di Baling Steel. Aggiornato ad aprile 2026.

