


주요 사양
| 주요 공정 | 루트 패스는 GTAW(TIG), 채움 및 캡 패스는 GMAW/FCAW |
| 차폐 가스 | 100% 아르곤(TIG); Ar + <5% CO₂ 혼합 가스(MIG) |
| 용가재 강종 | ER³08L(304 모재), ER316L(316 모재), ER309L(이종 재료) |
| 백 퍼징 가스 | 99.99% 아르곤 — 목표 O₂ <25 ppm(식품 등급) |
| 주요 규격 | 적용 규격: ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| 최대 입열량 | 오스테나이트계 강종의 경우 <1.5 kJ/mm |
| 층간 온도 | ASME 지침에 따라 ≤350°F (177°C) |
스테인리스강관 용접이 탄소강 용접과 다른 이유
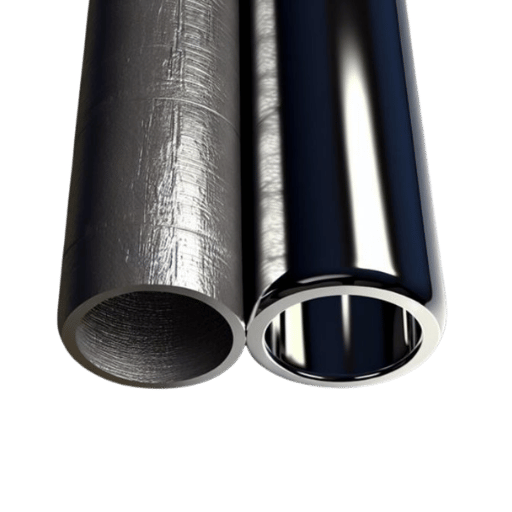 탄소강은 열 제어가 좋지 않아도 어느 정도 견딜 수 있지만, 스테인리스강은 그렇지 않습니다. 스테인리스강관 용접을 완전히 다른 공정으로 만드는 야금학적 요인은 세 가지입니다.
크롬 민감성. 스테인리스강에는 중량 기준 10.5% 이상의 크롬이 포함되어 있습니다. 크롬은 표면에 산화크롬(Cr0) 보호층을 형성하며, 이 때문에 강재가 ‘스테인리스’ 특성을 갖습니다.
용접은 이 보호층을 ‘깨뜨리며’, 제대로 용접하지 않으면 보호층이 다시 형성되지 않습니다.
민감화. 950F (500C)와 1500F (800C) 이상의 온도에 장시간 노출되면 탄소가 크롬과 합금화되어 결정립계를 따라 크롬 탄화물이 형성됩니다. 이 과정에서 크롬이 ‘소모’되어 산화크롬이 형성되지 않습니다. 이는 민감화라고 하는 또 다른 형태의 부식입니다.
이러한 조건에서는 몇 달 만에 작은 핀홀 누출이 생길 수 있습니다.
열전도율. 오스테나이트계 스테인리스강은 탄소강보다 열전도율이 30% 낮습니다. 열이 중심선에 집중되는 대신 바깥쪽으로 퍼지는 특성이 있습니다.
그 결과 변형이 더 커지므로, 차이를 이해할 때까지 용접사는 뛰어난 기술과 정확한 층간 온도 제어를 갖춰야 합니다. 어느 한쪽만 우선할 수는 없습니다. 두 종류의 강관 모두에서 내식성 용접을 구현할 수 있어야 합니다.
스테인리스강관에 적합한 용접 공정 선택: TIG, MIG, 플럭스 코어 비교
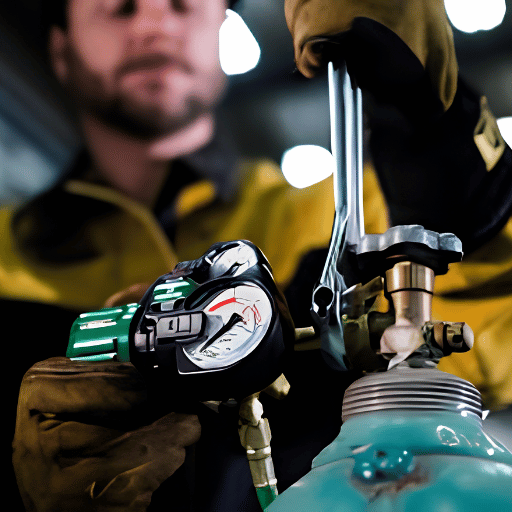 용접 공정은 이음부 품질과 생산성, 나아가 비용에 영향을 줍니다. 가스 텅스텐 아크 용접(GTAW)을 이용한 스테인리스강관 TIG 용접은 여전히 루트 패스의 표준입니다. 하지만 변형 MIG 공정이 채움 및 캡 패스에서, 일부 경우에는 루트 패스에서도 기존 방식을 대체하기 시작했습니다.
| 매개변수 | GTAW (TIG) | GMAW-RMD (변형 단락 이행) | FCAW (플럭스 코어) |
|---|---|---|---|
| 용접 속도 | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| 백퍼지가 필요한가요? | 예(항상 필요) | 경우에 따라 생략 가능(오스테나이트계에 한함) | 아니요(플럭스가 탄소를 제거함) |
| 차폐 가스 | 아르곤 100% | Ar + <5% CO₂ 또는 트라이믹스 | Ar 75% / CO₂ 25% |
| 필요 숙련도 | 높음(수 주간 교육 필요) | 보통(수일간 교육 필요) | 보통 |
| 적합한 용도 | 고순도, 위생용, 직경 ≤6″ | 구조용, 석유·가스용, 직경 ≥8″ | 현장 보수, 비핵심 용도 |
- TPP-위생/식품용 3a 강관은 TIG만 사용(두께 < 1/8″이면 용가재 없이 사각 맞대기 용접, 두꺼우면 용가재 사용)
- 구조용/산업용 SCH 40은 TIG 루트 패스 + 펄스 MIG 또는 FCAW 채움 및 캡 패스(생산성 균형이 양호함)
- 다만 직경이 큰(>8″) 비핵심 용도 강관에는 RMD 루트 패스(퍼징을 생략할 수도 있음) + 펄스 MIG 채움을 적용합니다.
- 얇은 튜빙, 0.4″ 중량, 두께 ≤0.065″에는 TIG 고주파 펄스(속도 35% 향상을 위해 250-400 pps)
- 스테인리스강과 탄소강의 이종 재료 이음부에는 ER309L 용가재를 사용하는 TIG(희석 제어가 중요함)
스테인리스강관 용접에 가장 적합한 방법은 무엇인가요?
용도에 따라 달라집니다. AWS D18.1:2020 규격을 준수해야 하는 제약 및 식품 등급 배관에는 완전한 아르곤 백 퍼징을 적용한 TIG 용접만 사용할 수 있습니다. 반면 구조용 및 석유·가스용 배관에는 TIG 루트 패스와 펄스 MIG 또는 플럭스 코어 채움 및 캡 패스를 결합하는 공정이 품질과 생산성의 균형을 제공합니다. 이 방식은 TIG 핫 패스를 생략하며, ERW 강관과 대구경 강관에서는 용접 시간을 40-60% 줄일 수 있습니다.용가재 선택 — ER308L, ER316L 및 ‘L’ 강종 규칙
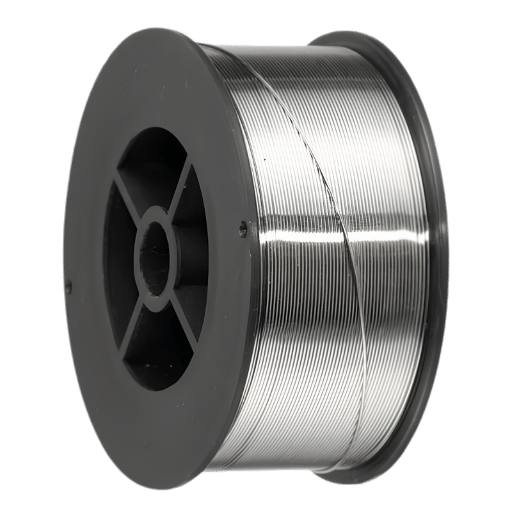 스테인리스강 용접 금속의 내식성을 가장 크게 떨어뜨리는 요인은 잘못된 용가재를 사용하는 것입니다. 용가재의 화학 조성은 맞춤 상태나 용접 조건보다 중요합니다. 대부분의 경우 스테인리스강용 용가재의 화학 조성은 모재와 같아야 하며, 모재의 탄소 함량은 용가재보다 낮습니다.
| 모재 | 용가재(TIG/MIG) | AWS 규격 | 최대 탄소 함량 % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (Ti 안정화) | ER347 | AWS A5.9 | 0.08% |
| 304와 탄소강 | ER309L | AWS A5.9 | 0.03% |
304L 모재를 일반 308 용가재로 용접하면 이음부의 탄소 함량이 실제로 증가해 부식 위험이 커질 수 있습니다. 식품, 음료, 제약과 같은 고순도 용도(>99%)에서는 내식성을 위해 낮은 탄소 함량이 반드시 필요합니다. — MillerWelds 기술 문서, American Welding Society / Welding Journal
탄소 함량을 제어하는 것 외에도, 일부 용가재에는 주석, 안티모니, 비소, 인, 황과 같은 잔류 원소(불순 원소)가 낮은 수준으로 포함될 수 있습니다. AWS A5.9 규격에 따르면 원료 용가재의 이러한 잔류물이 탄소 함량이 규격에 부합하더라도 부식을 크게 악화시킬 수 있습니다. 유동성과 용접 속도를 높이기 위해 ER309LSi에는 실리콘을 추가했습니다.
백 퍼징 — 양호한 용접과 용접 결함을 가르는 단계
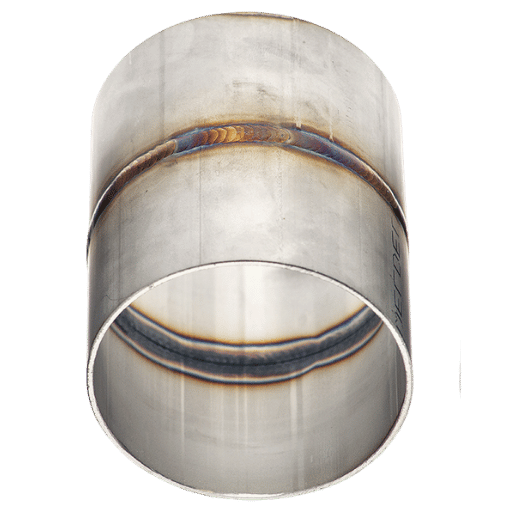 스테인리스강관 내부 표면을 차폐하지 않고 용접하면 산소가 용융된 루트부와 반응해 두꺼운 산화물 스케일을 만들며, 용접사가 ‘슈거링’이라고 부르는 거친 검은 변색이 생깁니다. 슈거링이 발생한 루트부는 외관상 허용하기 어려울 뿐 아니라 크롬 손실을 나타내며, 이음부가 부식되기 시작하는 지점이 됩니다. 아르곤 가스를 적절히 백 퍼징하면 아크를 발생시키기 전에 산소를 밀어내 산화를 막을 수 있습니다.
아크를 발생시키기 전에 강관의 세 위치를 시험해 퍼징 상태가 양호한지 확인합니다.
- 구역 1 — 루트부(용접 이음부): 이음부 개구부에서 O₂ 분석기로 측정합니다. 목표값은 용도에 따라 달라집니다.
- 제약용: < 10 ppm O (AWS D18.1:2020 준수)
- 식품 등급/위생용: <25 ppm O₂
- 일반 산업용: < 500 ppm O (일부 작업장은 < 1 000 ppm을 허용함)
- 구역 2 – 강관 중간부(댐 위치): 퍼징 댐의 밀봉 상태를 확인합니다. 외부 공기가 유입되면 퍼징 구역이 오염됩니다.
- 구역 3- 반대쪽 끝 – (배출구): 반대쪽 끝에서 가스가 빠져나오는지 확인합니다. 가스 흐름이 없으면 퍼징 가스가 용접 구역까지 흐르지 않는 것이므로, 용접부가 정체된 분위기에 놓이게 됩니다.
입열량, 민감화, 내식성 유지
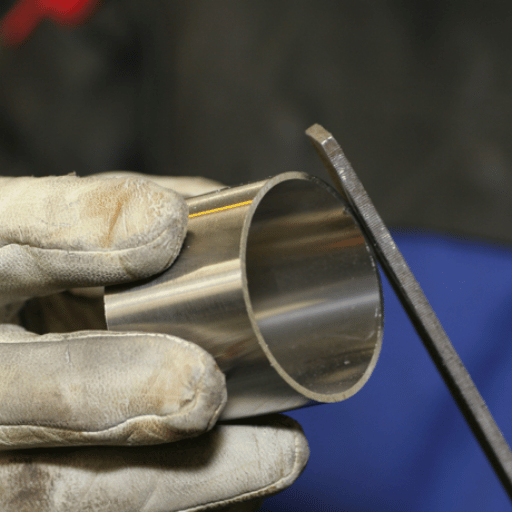 모든 스테인리스강관 용접은 민감화와의 싸움입니다. 열영향부(HAZ)가 950F & 1,500F (50-800C) 사이에 머무는 시간이 길어질수록 크롬 탄화물이 더 많이 형성되어 이음부의 내식성이 더 크게 저하됩니다. 입열량 관리는 선택 사항이 아니라 사용 중 파손을 예방하기 위한 핵심 엔지니어링 변수입니다.
입열량 (kJ/mm) = (전압 암페어 60) / (용접 속도 mm/min 1,000)
예: 12 V 120A 60 / (150 mm/min 1,000) = 0.576 kJ/mm
목표: 오스테나이트계 강종의 경우 <1.5 kJ/mm. 최상의 성능을 위해서는 입열량이 낮을수록 좋습니다. 고주파 펄스(250-400 pps) 기능이 있는 최신 TIG 인버터는 평균 전류와 입열량을 낮추면서도 우수한 용입을 달성하고 용접 속도를 최대 35% 높일 수 있습니다.
루트 패스, 핫 패스, 채움 및 캡 패스 — 패스별 설명
 다층 강관 용접은 체계적인 순서로 진행합니다. 각 패스는 정해진 역할이 있으며, 서로 다른 방식으로 제어해야 합니다.
루트 패스(GTAW). 첫 번째 패스가 가장 중요합니다. 완전한 용입을 만들고 이음부의 기반을 형성합니다. 용융과 비드 형성에 필요한 최소 전류를 사용합니다(아래 참조). 많은 용접사는 펄스 없이 Schedule 10 강관의 얇은 벽을 용접할 때 35-45 amps, 6초 하강 시간, 5-8초 가스 후류를 사용한다고 합니다. 용접 속도를 일정하게 유지하고 용융 풀을 좁고 안정적으로 제어해야 합니다. 이 핵심 패스에서 가장 흔한 실수는 용락입니다. 용락이 발생하면 루트부를 제어하기 어려워지고, 그 위에 과도하게 쌓인 용접 금속은 위생 배관의 유량 제한을 악화시킵니다.
핫 패스(또는 ‘웜 패스’). 루트 패스 직후 진행하며, 슬래그 혼입물을 태워 없애는 동시에 루트 형상을 매끄럽게 다듬습니다. 루트 패스보다 A 또는 B 전류 비율을 높이고, 용접 속도도 더 빠르게 합니다. 일부 파이프 제작사는 TIG에서 RMD로 전환하지 않는 경우 핫 패스를 생략합니다. RMD는 더 깔끔한 루트 형상을 만들어 태워 없애야 할 슬래그가 줄기 때문입니다.
채움 및 캡 패스는 필요한 목 두께까지 이음부를 채우는 과정입니다. 구조용 스테인리스강에는 플럭스 코어 또는 펄스 MIG 와이어를 자주 사용합니다. 대기 시간을 줄이기 위해 루트 패스와 동일한 차폐 가스와 와이어를 사용하고, 입열량을 낮추려면 위빙 대신 스트링거 비드를 적용합니다. 다음 패스를 놓기 전에 각 패스를 층간 온도 제한 이하로 냉각해야 합니다.
304와 316 스테인리스강 중 어느 쪽을 용접하는 것이 더 좋을까요?
용접성 측면에서 304와 316은 매우 비슷합니다. 둘 다 오스테나이트계이며, 민감화와 산화를 막기 위한 기본 예방 조치만 필요합니다. 실질적인 차이는 316에 몰리브덴이 2-3% 포함되어 염화물 용액에 대한 내식성이 높고 공식 및 틈새 부식이 줄어든다는 점입니다. 해수, 화학 처리, 해양 환경처럼 용접이 까다롭고 높은 내식성이 필요한 용도에는 일반적으로 316L 강관과 ER316L 용가재를 사용합니다. 구조 지지대, 수도관, 식품 가공 라인 등 그 밖의 용도에서는 더 저렴한 304L과 ER308L 용가재를 사용해도 동일한 성질의 용접부를 얻을 수 있습니다.스테인리스강과 탄소강의 용접 — 이종 금속 이음부
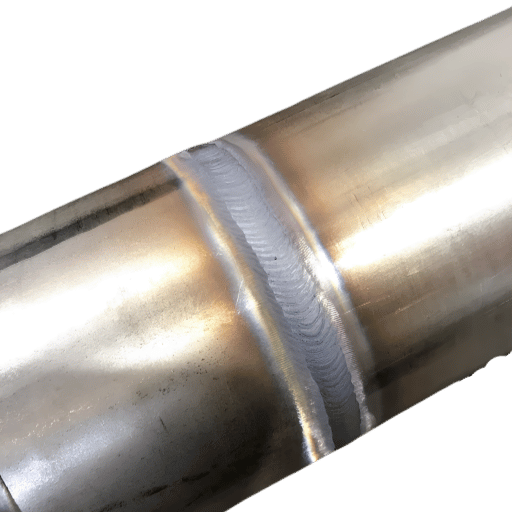 전이 지점에서 스테인리스강관과 탄소강을 접합해야 하는 경우가 흔합니다. 예를 들어 스테인리스 공정 배관을 탄소강 구조 헤더에 연결할 때가 그렇습니다. 주된 우려 사항은 탄소 이동입니다. 탄소강 쪽의 탄소가 스테인리스강 용접 구역으로 확산되어 탄소 함량을 높이고, 부식에 취약한 민감화 구역을 형성할 수 있습니다.
ER309L 용가재는 이 문제를 해결합니다. 크롬과 니켈 함량이 높아 탄소강 쪽의 희석을 견디면서 스테인리스강 쪽의 내식성을 유지하는 용접 금속을 형성합니다. 희석 수준을 가장 잘 제어할 수 있는 공정은 TIG입니다. 탄소강 쪽에서 용접 금속으로 섞이는 양을 줄이려면 아크를 스테인리스강 쪽으로 약간 끌어 이동합니다. 대부분의 용도에서는 MIG로도 충분히 제어할 수 있습니다.
스테인리스강에 7018을 사용해도 되나요?
아니요. E7018은 저수소계 탄소강 전극입니다. 스테인리스강끼리 또는 스테인리스강과 탄소강을 용접할 때 사용하면 용접 풀에 탄소강 용접 금속이 쌓입니다. 이 금속은 탄소 함량이 높고 크롬이 없어 부식 가능성이 높은 스테인리스강 이음부를 만들게 됩니다. 스테인리스강끼리 용접할 때는 E308L-16(SMAW) 또는 ER308L(TIG/MIG)을 선택합니다. 스테인리스강과 탄소강을 용접할 때는 E309L-16(SMAW) 또는 ER309L(TIG/MIG)을 선택합니다. E7018은 사용하기에 적합하지 않습니다.WPS, PQR, ASTM A312 — 규격 및 구매 사양
 규격이 적용되는 스테인리스강관을 품질 기준에 맞게 용접하려면 절차 인정 기록(PQR)을 통해 자격이 확인된 용접절차서(WPS)가 필요합니다. ASME Section IX는 자격 확인이 필요한 주요 변수를 규정하는 기준 문서입니다.
- WPS 주요 변수: P-Number(모재 그룹), F-Number(용가재 그룹), A-Number(용접 금속의 화학 조성), PWHT 요건, 두께 범위, 용접 자세, 차폐 가스 조성
- PQR: 시험 용접을 설명하고 기계적 시험(인장, 굽힘, 충격) 및 육안/NDE 검사 결과를 요약하여 WPS가 적합한 용접부를 만들 수 있음을 입증합니다.
- 용접사 자격: 각 용접사는 ASME Section IX 또는 AWS D1.6에 따라 실제 용접할 자세(2G, 5G, 6G)에서 자격 시험을 치러야 합니다.
일반적인 용접 결함, 예방 및 용접 후 처리
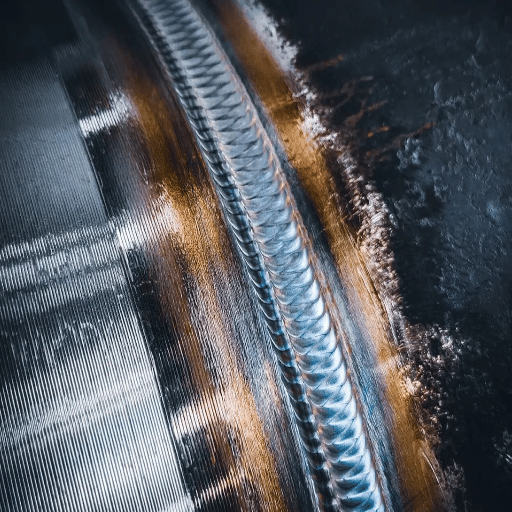 아무리 뛰어난 용접사라도 스테인리스강관에 결함을 만들 수 있습니다. 결함을 일찍 발견하면 재용접을 피하고, 최악의 경우 사용 중 용접부가 파손되는 일을 막아 프로젝트 전체에 도움이 됩니다.
| 결함 | 근본 원인 | 예방 방법 |
|---|---|---|
| 슈거링(산화물 스케일) | 백 퍼징 불충분 또는 누락 | 3구역 퍼징 시험; 용접 전 O₂ <25 ppm 확인 |
| 민감화 | 과도한 입열량; 탄소 함량이 높은 용가재 | ‘L’ 강종 용가재 사용; 층간 온도 ≤350°F 유지; 패스 수 최소화 |
| 고온 균열 | 완전 오스테나이트계 용접부의 낮은 델타 페라이트 함량 | 페라이트 함량 3–8 FN 유지; 구속 제어; 오목한 비드 방지 |
| 기공 | 오염; 차폐 가스 부족 | 스테인리스강 전용 브러시/그라인더 사용; 가스 유량 15–25 CFH 확인 |
| 융합 불량 | 낮은 전류; 부적절한 이음부 준비; 과도한 간극 | 적절한 베벨(37.5° ± 2.5°); 맞춤 간극 <1/16″; 충분한 전류 |
스테인리스 용접 강관 시장: 2025–2026년 변화
 수요가 빠르게 늘고 있습니다. 2025년부터 2035년까지 미국 용접 스테인리스강관의 연평균 성장률(CAGR)은 제약 제조 역량, 신규 수처리 인프라, LNG 처리 역량의 확대에 힘입어 4.3%에 이를 전망입니다. 전 세계 성장세는 더욱 가파르며, 동남아시아와 중동 산업의 수요 증가에 힘입어 2026년부터 2033년까지 CAGR 12.8%가 예상됩니다.
두 가지 변화가 나타나고 있습니다. 첫째, 제약 분야 외에서도 오비탈 용접 시스템을 더 쉽게 사용할 수 있게 되었고, 제작 배관 산업에서 사용이 늘고 있습니다. AWS 2026 용접 산업 전망에서도 자격을 갖춘 강관 용접사의 만성적인 부족이 지적되었습니다. 이러한 인력 격차와 용접사 숙련도에 민감한 TIG 용접의 특성 때문에 자동화가 경제적으로 더 타당해지고 있습니다. 둘째, RMD와 같은 변형 단락 이행 방식의 MIG 공정이 비핵심 구조용 용도에서 TIG를 대체하며 설치 시간과 백 퍼징 요건을 줄이고 있습니다.
자주 묻는 질문
질문: 스테인리스강관을 용접할 수 있나요?
답변 보기
질문: 스테인리스강관 용접에는 어떤 보호 가스를 사용하나요?
답변 보기
질문: 스테인리스강관 용접은 안전한가요?
답변 보기
질문: 스테인리스강관 용접 시 변색을 어떻게 방지하나요?
답변 보기
질문: ER308과 ER308L 용가재는 어떻게 다른가요?
답변 보기
질문: 스테인리스강관 용접부는 응력 제거가 필요한가요?
답변 보기
프로젝트 규격 요구사항에 맞는 스테인리스강 용접관을 조달하십시오.
Baling Steel은 ASTM A312 TP304/TP304L/TP316/TP316L 용접관을 외경 1/8″부터 30″까지 공급하며, EN 10204 Type 3.1에 따른 밀 시험 성적서를 제공합니다.
견적 요청 →분석 정보
Baling Steel은 스테인리스강 용접관과 관이음쇠를 제조합니다. 용접 작업 방식, 용가재 규격 및 합격 기준은 AWS, ASME, ASTM에서 발표한 용접 규격을 바탕으로 정리했으며, 권위 있는 용접 기술 문헌을 통해 발췌하고 상호 대조했습니다. 당사는 용접 컨설팅 업체가 아닙니다. 고객, 제작업체, EPC 계약업체 및 유지보수 담당자가 Baling Stainless 제품을 정확하게 규정할 수 있도록 사실을 제시합니다.
참고 문헌 및 출처
- ASTM A312/A312M-22, 오스테나이트계 스테인리스강관, 용접 및 냉간 가공 강종, ASTM International
- AWS D18.1/D18.1M-2020, 위생 용도의 오스테나이트계 스테인리스강 튜브 및 배관 시스템 용접 규격, American Welding Society
- AWS A5.9, 스테인리스강 용가재 분류, American Welding Society
- 304 오스테나이트계 스테인리스강 용접 이음부의 내식성, National Institute of Health / PMC
- 오스테나이트계 스테인리스강의 고온 균열 민감도 요인, Total Materia
- 용접의 미래: 동향, 기술 및 산업 전망, American Welding Society
- 미국 스테인리스강 용접관의 2025-2035년 수요 분석, Future Market Insights
관련 문서
- ERW 강관: 제조 공정, 규격 및 용도.
- 용접 스테인리스강관과 무용접 스테인리스강관 중 어떤 제품을 선택해야 할까요?
- 304 스테인리스강의 특성, 강종 및 규격.
- 강재 크기 및 치수표
- 스테인리스강용 드릴 비트: 적절한 회전 속도와 최적의 재료 선택 안내.
Baling Steel 엔지니어링 그룹에서 확인했습니다. 업데이트 날짜: 2026년 사월.

