


Bei jeder Bestellung nahtloser Edelstahlrohre stellen sich zunächst drei Fragen: welche Güte, welche Wanddickenreihe, welche Norm? Diese einfache Darstellung führt auf spezifikations- und abmessungsbezogene Weise durch die Antworten, mit Größentabellen gemäß ASME B³6.19M und Auswahlkriterien, die sich in der Praxis bei erfolgreichen und gescheiterten Projekten bewährt haben. Ob Sie korrodierte Kohlenstoffstahlleitungen ersetzen oder neue Prozessleitungen spezifizieren: Die Entscheidungen beim Einkauf bestimmen die Einsatzdauer über Jahrzehnte.
Technische Kurzdaten
| Gängige Werkstoffgüten | 304/304L, 316/316L, 321, 347, Duplex 2205 |
| Norm | ASTM A312/A312M-25 |
| Abmessungsbereich | NPS 1/8″ – 24″ (nahtlose Fertigung) |
| Wanddickenreihen | 5S, 10S, 40S, 80S, 160, XXH |
| Standardlänge | 20 ft als Zufallslänge oder auf Länge zugeschnitten |
| Temperaturbereich | –325 °F bis 1500 °F (abhängig von der Werkstoffgüte) |
Was ist ein nahtloses Edelstahlrohr und wie wird es hergestellt?
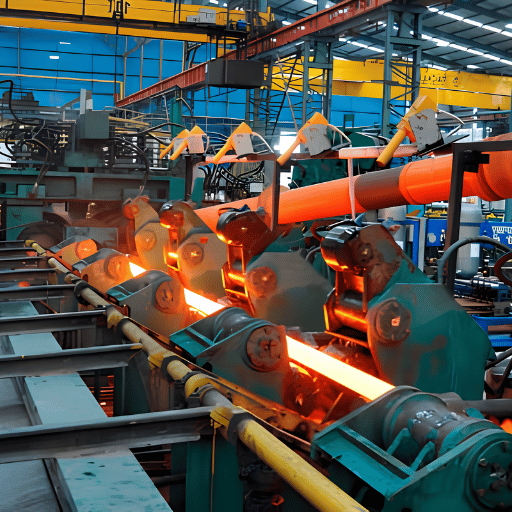 Ein nahtloses Edelstahlrohr ist ein hohlzylindrisches Produkt, das ohne Längsschweißnaht gefertigt wird. Durch die nahtlose Konstruktion verläuft das Korn gleichmäßig über den gesamten Umfang des Rohrs. Das ermöglicht höhere Druckstufen, eine bessere Korrosionsbeständigkeit und ein berechenbareres Verhalten bei zyklischer Beanspruchung.
Die Herstellung beginnt mit einem massiven Rundknüppel aus Edelstahl, der auf Schmiedetemperatur erhitzt wird (1150-1250 C bei austenitischen Güten) und anschließend in einer Schrägwalzen-Lochmaschine gelocht wird. Ein Dorn läuft durch den Kern des Knüppels, während Walzdorne ihn nach außen aufweiten und so einen Hohlkörper formen. Dieser wird in einem Streckwalzwerk durch Längung auf den erforderlichen Durchmesser und die Wanddicke reduziert.
Mit dem Kaltziehen lassen sich präzise Maßtoleranzen erreichen: Dabei wird das Rohr bei Raumtemperatur über einen Dorn durch eine Ziehmatrize gezogen. Das Kaltumformen verfestigt den Edelstahl gemäß den Anforderungen von ASTM A312. Anschließend folgt das Lösungsglühen (Erhitzen auf hohe Temperatur (~1050 – 1100 C) mit anschließender schneller Abkühlung), um einen Verlust der Korrosionsbeständigkeit durch eine ungleichmäßige Korngröße zu verhindern.
Das fertige nahtlose Rohr weist die gleichmäßige metallurgische Struktur und den Kornverlauf auf, die für Anwendungen der Kategorie Use A erforderlich sind. Der durchgehende Kornverlauf unterscheidet sich von der unterbrochenen Kornstruktur und der Wärmeeinflusszone eines geschweißten Rohrs. Das erklärt den höheren Schweißnahtfaktor 1.0 gemäß ASME B31.3 gegenüber dem für Schweißnähte typischen Wert von 0.85.
Was ist ein nahtloses Edelstahlrohr?
Ein nahtloses Edelstahlrohr ist ein Hohlprodukt, das durch Warm- und Kaltumformung massiver Edelstahlknüppel ohne Schweißverfahren hergestellt wird. Nahtlose Rohre bieten eine gleichmäßige Kornstruktur und maßstabile Ausführung und erfüllen damit die Anforderungen für Anwendungen gemäß ASME B31.3 und B31.1 mit hohen Temperaturen, hohem Druck oder korrosiven Einsatzbedingungen. Zu den Normen gehören gängige Güten wie 304L, 316L, 321 und Duplex 2205; ASTM A312 deckt die meisten Anforderungen an Prozessleitungen ab.Nahtloses Rohr oder nahtloses Präzisionsrohr – ein wichtiger Unterschied bei der Bestellung
Neben der Auswahl des korrosionsbeständigen Stahls müssen Sie zwischen Präzisionsrohr und Stahlrohr, NPS und tatsächlichem Außendurchmesser, Standard- und Sonderabmessungen sowie den Einsatzfaktoren der jeweiligen Spezifikation wählen. Die kleineren Außendurchmesser von 1/2″ bis 2-3/4″ und die engeren Maßtoleranzen nach ASTM A269 eignen sich für Instrumentierung und Prozesswärmetauscher. Die Nennrohrgröße, also die „NPS-Rohrgröße“, basiert auf einem Verhältnis von Außendurchmesser zu Wanddicke von 2:1. Bei Präzisionsrohren werden die tatsächlichen Abmessungen für Außendurchmesser und Wanddicke in Dezimalzoll oder Millimetern angegeben. ASTM A312 gilt für handelsübliche geschweißte oder nahtlose Edelstahlrohre, bei denen Korrosions- und Temperaturbeständigkeit besonders wichtig sind, und enthält Spezifikationen für Präzisionsrohre, Rohrleitungen und Rohrleitungsformstücke. ASTM A269 legt allgemeine Anforderungen an Edelstahl-Präzisionsrohre in einem breiten Größenbereich fest; die Toleranzen sind enger als bei ASTM A312. Die Norm ist für Anwendungen in der Instrumentierung, in Kondensatoren und Wärmetauschern vorgesehen.Hinweis aus der Praxis: „Bei Präzisionsrohren haben wir meiner Erfahrung nach ERW bestellt; wenn eine höhere Qualität erforderlich war, dann ERW-Rohre, die über einen Dorn gezogen wurden.“ Das ist durchaus üblich: Präzisionsrohre werden oft geschweißt und anschließend gezogen, wobei der Dorn die innere Schweißraupe entfernt. Bei Stahlrohren wird dagegen standardmäßig eine vollständig nahtlose Ausführung gewählt, wenn Druckanforderungen oder Normen dies verlangen.
Nahtloses oder geschweißtes Edelstahlrohr – wann ist welche Ausführung sinnvoll?
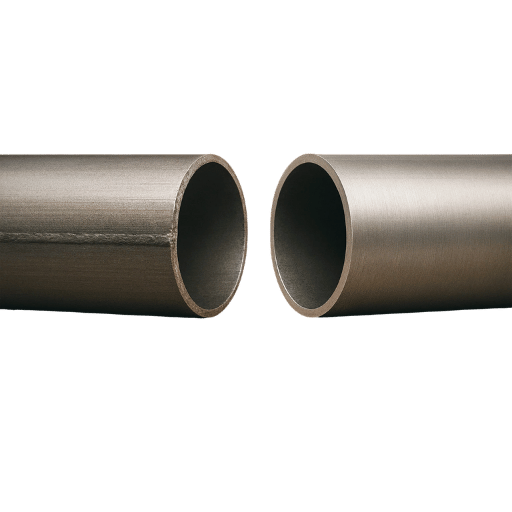 Die Annahme, dass „nahtlos immer besser“ sei, kostet Käufer bei Projekten Geld, bei denen geschweißte Rohre genauso gut geeignet sind. Die entscheidende Frage ist nicht, welcher Typ grundsätzlich besser ist, sondern welcher Typ die Anforderungen an Druck, Temperatur, Korrosion und Budget erfüllt.
| Eigenschaft | Nahtlos | Geschweißt (EFW/ERW) |
|---|---|---|
| Schweißnahtfaktor (ASME B31.3) | 1.0 (100%) | 0.85 (Abminderung um 85 %) |
| Berstdruck (relativ) | Höher – keine Schwachstelle durch eine Naht | Niedriger – die Naht begrenzt die zulässige Belastbarkeit |
| Kosten (im Verhältnis zu nahtlos) | 1,0× (Ausgangswert) | 0,6–0,75× bei gleicher Größe |
| Lieferzeit | 8–16 Wochen (gängige Größen ab Lager) | 4–10 Wochen |
| Maximal verfügbare Größe | NPS 24″ (praktische Grenze) | NPS 60″+ (keine Einschränkung durch das Lochen) |
| Gleichmäßigkeit der Wanddicke | ±12,5 % (Exzentrizität möglich) | Engere Toleranzen – aus Flachblech geformt |
📐 Szenario: Überdimensionierte Spezifikation in einem Chemiewerk
Ein Spezifikationsingenieur eines Chemiewerks legte für ALLE Edelstahlleitungen nahtlose Rohre fest – sogar für Versorgungswasser- und Instrumentenluftleitungen mit einem Betriebsdruck unter 150 PSI. Die dadurch entstandenen Mehrkosten von 30-40 % für diese Versorgungsleitungen hätten sich vermeiden lassen: geschweißte Rohre mit SCH 10S hätten alle Anforderungen aus Normen und Einsatzbedingungen problemlos erfüllt. Nahtlose Rohre waren für die Hochdruckzuführungen zum Reaktor die richtige Wahl, für Versorgungsleitungen waren sie jedoch unnötig hoch spezifiziert.
Bei einem mittelgroßen Projekt kostete es uns $180.000, getrennte Spezifikationen für nahtlose Prozessleitungen und geschweißte Versorgungsleitungen zu erstellen.Entscheidungshilfe: nahtlos oder geschweißt?
Nahtlos wählen, WENN der Betriebsdruck über 600 PSI liegt oder die Temperatur über 800 F beträgt, zyklische Belastung auftritt, die Norm ausdrücklich E=1.0 verlangt oder die Chlorid- bzw. Säureumgebung eine vollständige Korrosionsbeständigkeit über den gesamten Umfang erfordert. Geschweißt wählen, WENN der Druck bei mittlerer Temperatur unter 300 PSI liegt, der NPS größer als 24″ ist, die Lieferzeit entscheidend ist, es sich um eine hochwertige dekorative oder konstruktive Anwendung ohne Drucknorm handelt oder der Preis wichtiger ist als der geringe Leistungszuwachs.Sind geschweißte oder nahtlose Edelstahlrohre besser?
Keine Ausführung ist grundsätzlich besser – die Wahl hängt letztlich von der Anwendung ab. Für Einsatzbedingungen mit hohem Druck (über 600 PSI), hohen Temperaturen und/oder zyklischer Belastung, bei denen geringere Schweißnahtfaktoren die zulässige Spannung reduzieren, sind nahtlose Edelstahlrohre erforderlich. Andernfalls sind geschweißte Rohre kostengünstiger, besser verfügbar und in größeren Durchmessern erhältlich (über NPS 24″, wo eine nahtlose Fertigung nicht möglich ist); zudem gibt es eine große Auswahl an Bezugsquellen. Bei Versorgungsleitungen mit niedrigem Druck, dekorativen oder konstruktiven Anwendungen sowie Druckanwendungen ohne einschlägige Norm – selbst bei üblichen Gebäudespezifikationen – sind geschweißte Rohre von Natur aus wirtschaftlich, ohne dass die Leistung darunter leidet. Sie sind 20-40 % günstiger. Die Entscheidung sollte so getroffen werden, dass keine Überdimensionierung erfolgt. Finden Sie in unserem Sortiment das passende geschweißte Edelstahlrohr für Anwendungen, bei denen eine geschweißte Ausführung die richtige Lösung ist.Werkstoffgüten für nahtlose Edelstahlrohre – 304, 316 oder Duplex 2205
 Die Wahl der Werkstoffgüte ist die wichtigste Entscheidung beim Kauf eines Edelstahlrohrs. Eine falsche Güte kann zu einem vorzeitigen Ausfall im Einsatz führen, während die richtige Güte eine Lebensdauer von vielen Jahrzehnten erreichen kann. Im Folgenden erfahren Sie, wodurch sich die drei am häufigsten verwendeten Güten für nahtlose Rohre unterscheiden.
| Eigenschaft | 304/304L | 316/316L | Duplex 2205 |
|---|---|---|---|
| Chrom (Cr) | 18–20% | 16–18% | 22–23% |
| Nickel (Ni) | 8–10.5% | 10–14% | 4.5–6.5% |
| Molybdän (Mo) | Keines | 2.0–3.0% | 3.0–3.5% |
| Kohlenstoff (C), max. | 0.08% / 0.030% | 0.08% / 0.030% | 0.030% |
| Mindeststreckgrenze (MPa) | 205 / 170 | 205 / 170 | 450 |
| PREN (Beständigkeit gegen Lochkorrosion) | ~18 | ~24 | ~40 |
| Relative Kosten | 1.0× | 1.2–1.4× | 1.8–2.5× |
💡 Die Molybdän-Regel
Wenn Chloride in irgendeiner Form oder Konzentration vorkommen – etwa in Meerwasser, Sole, Enteisungsmitteln oder Küstenatmosphäre –, spezifizieren Sie mindestens 316. Der Molybdänanteil von 2,0-3,0 % in 316 verbessert die Beständigkeit gegen Lochkorrosion in Gegenwart von Chloriden deutlich. Güte 304 enthält kein Molybdän und bietet daher keinen Schutz; sie kann Lochkorrosion erleiden, während 316 den Bedingungen problemlos standhält.
Dies ist der mit Abstand häufigste Fehler bei der Spezifikation von Edelstahlrohren.📐 Szenario: Ausfall einer Soleleitung im Küstengebiet Floridas
Ein Lebensmittelverarbeitungsbetrieb im Küstengebiet Floridas spezifizierte nahtlose Rohre aus 304L für Soleleitungen, in denen 3,5 % NaCl bei 140 F transportiert wurden. Nach 18 Monaten Betrieb hatten mehrere Rohrabschnitte starke Lochkorrosion entwickelt, die zu Wanddurchbrüchen führte. Die Ursache war eindeutig: 304L enthält kein Molybdän und hat einen PREN von nur 18, was für eine chloridhaltige Umgebung nicht ausreicht.
Alle Abschnitte der Soleleitung wurden durch nahtlose Rohre aus 316L (PREN ~24) ersetzt. Sie sind nun seit fast 7 Jahren ohne Anzeichen von Lochkorrosion in Betrieb. Der Austausch kostete viermal so viel wie eine anfängliche Spezifikation von 316L gekostet hätte.Molybdän verringert in austenitischen Edelstählen die Anfälligkeit für Loch- und Spaltkorrosion in chloridhaltiger Umgebung erheblich. Ein Mo-Gehalt von 2-3 % in Güten wie 316 erhöht die kritische Lochkorrosionstemperatur gegenüber Güten wie 304 um etwa 15-20 C und ist daher die Standardspezifikation für jede Anwendung, bei der Chloridsalze auftreten.
– ASM International, Korrosion von Edelstählen (basierend auf NACE/ASM-Anweisungen)
Was ist besser: Edelstahl 304 oder 316?
Keine der beiden Güten ist eindeutig die bessere Wahl – beide eignen sich für unterschiedliche Korrosionsumgebungen. Güte 304 eignet sich für Innenräume, Süßwasser und mäßig aggressive atmosphärische Bedingungen ohne Chloride. Sie bietet gegenüber 316 eine Kostenersparnis von etwa 20-40 % und ist in der Regel auch ab Lager verfügbar. Güte 316 ist die geeignete Werkstoffgüte bei Vorhandensein von Chloriden, etwa in Meerwasser, der chemischen Verarbeitung, salzhaltigen Lebensmitteln und Getränken, Küstenanwendungen, Enteisungsmitteln sowie bei allgemeiner chemischer Korrosion. Das Molybdän in 316 (2,0-3,0 %) sorgt für eine höhere Beständigkeit gegen Lochkorrosion, die 304 nicht bietet. Für die meisten industriellen Prozessleitungssysteme ist 316L mit niedrigem Kohlenstoffgehalt die sichere Wahl. Sortieren Sie nahtlose Edelstahlrohre nach Werkstoffgüte. Erfahren Sie mehr über die Eigenschaften von 304. Oder lesen Sie, ob Edelstahl rostet.ASTM-Normen – A312, A269, A519 und ihre Anwendungsbereiche
 Fehlerhafte ASTM-Spezifikationen gehören zu den überraschend häufigen Ursachen für Verzögerungen bei Einkauf und Lieferung sowie mitunter für unbefriedigendes Endmaterial. Da die ASTM-Normen Produkttyp, Größenbereich und Einsatzbedingungen sehr genau festlegen, muss die Spezifikation korrekt angegeben werden.
| Norm | Anwendungsbereich | Abmessungsbereich | Wichtige Werkstoffgüten | Prüfverfahren | Typische Anwendung |
|---|---|---|---|---|---|
| ASTM A312 | Nahtlose und geschweißte austenitische Edelstahlrohre | NPS 1/8″–30″ | 304, 316, 321, 347 | Hydrostatische Prüfung und Wirbelstromprüfung | Prozessleitungen, Druckanwendungen |
| ASTM A269 | Nahtlose und geschweißte Edelstahl-Präzisionsrohre | 1/16″–5″ Außendurchmesser | 304, 316, Alloy 20 | Luft unter Wasser / Wirbelstromprüfung | Instrumentierung, Wärmetauscher |
| ASTM A519 | Nahtlose mechanische Präzisionsrohre aus Kohlenstoffstahl und Legierungen | 1/2″–10-3/4″ Außendurchmesser | 1020, 4130, 4140 | Gemäß Vereinbarung mit dem Käufer | Mechanische und konstruktive Anwendungen, Zylinder |
| ASTM A213 | Nahtlose ferritische/austenitische Kesselrohre | 1/8″–5″ Außendurchmesser | T11, T22, 304H, 321H | Hydrostatische oder zerstörungsfreie Prüfung | Kessel, Überhitzer, Wärmetauscher |
📐 Technischer Hinweis
ASTM A312 verlangt eine hydrostatische Prüfung bei mindestens 2.500 PSI sowie eine zerstörungsfreie elektrische Prüfung (Wirbelstromprüfung gemäß ASTM E213) nahtloser Rohre, sofern Käufer und Hersteller dies vereinbaren. Diese Kombination aus Druckprüfung und Volumenprüfung macht A312 zur bevorzugten Norm für Prozessleitungen mit Druckanforderungen.
Spezifikationstipp: Präzisionsrohre für die Instrumentierung werden häufig irrtümlich nach ASTM A312 bestellt. Die Spezifikation nach A269 für Instrumentenrohre führt zu kleineren Außendurchmessern und engeren Toleranzen, die speziell für Instrumentierung, Kondensatoren und Wärmetauscher vorgesehen sind. Bei einer Bestellung nahtloser Rohre nach A312 für Instrumentenleitungen mit kleinem Durchmesser zahlen Sie für unnötige Prüfanforderungen und erhalten ein Produkt mit größeren Toleranzen, als die Rohrleitungsformstücke erwarten lassen.
Größentabelle für nahtlose Edelstahlrohre – Außendurchmesser, Wanddicke und Gewicht
 Die folgende Tabelle zeigt die am häufigsten bestellten Größen nahtloser Edelstahlrohre von NPS 1/2″” bis 12″” in drei Wanddickenreihen. Die Abmessungen entsprechen ASME B36.19M (Edelstahlrohre). Das ungefähre Gewicht pro Fuß ist für eine Edelstahldichte von 0,2884 lbs/in angegeben (diese Dichte gilt für 304 und 316).
| NPS | Außendurchmesser (in.) | SCH 10S Wanddicke | SCH 10S lb/ft | SCH 40S Wanddicke | SCH 40S lb/ft | SCH 80S Wanddicke | SCH 80S lb/ft |
|---|---|---|---|---|---|---|---|
| 1/2 „ | 0.840 | 0.083 | 0.671 | 0.109 | 0.851 | 0.147 | 1.088 |
| 3/4 „ | 1.050 | 0.083 | 0.857 | 0.113 | 1.131 | 0.154 | 1.474 |
| 1 „ | 1.315 | 0.109 | 1.404 | 0.133 | 1.679 | 0.179 | 2.172 |
| 1-1/4″ | 1.660 | 0.109 | 1.806 | 0.140 | 2.273 | 0.191 | 2.997 |
| 1-1/2″ | 1.900 | 0.109 | 2.085 | 0.145 | 2.718 | 0.200 | 3.631 |
| 2 „ | 2.375 | 0.109 | 2.638 | 0.154 | 3.653 | 0.218 | 5.002 |
| 2-1/2″ | 2.875 | 0.120 | 3.531 | 0.203 | 5.793 | 0.276 | 7.661 |
| 3 „ | 3.500 | 0.120 | 4.332 | 0.216 | 7.576 | 0.300 | 10.25 |
| 4 „ | 4.500 | 0.120 | 5.613 | 0.237 | 10.79 | 0.337 | 14.98 |
| 5 „ | 5.563 | 0.134 | 7.770 | 0.258 | 14.62 | 0.375 | 20.78 |
| 6 „ | 6.625 | 0.134 | 9.290 | 0.280 | 18.97 | 0.432 | 28.57 |
| 8 „ | 8.625 | 0.148 | 13.40 | 0.322 | 28.55 | 0.500 | 43.39 |
| 10 „ | 10.750 | 0.165 | 18.65 | 0.365 | 40.48 | 0.500 | 54.75 |
| 12″ | 12.750 | 0.180 | 24.17 | 0.375 | 49.56 | 0.500 | 65.42 |
WT = Wanddicke (in.) | lbs/ft = Pfund pro laufendem Fuß | gemäß ASME B36.19M
💡 Hinweise zu Toleranzen
Die Toleranz für den Außendurchmesser beträgt bei NPS 1 1/2″ und kleiner 1/64″ und bei größeren Nennrohrgrößen 1 %. Die Wanddickentoleranz nach ASTM A312 beträgt –12,5 % der Nenndicke. Da die Toleranz des Außendurchmessers positiv oder null ist und die Wanddickentoleranz einen Mindestwert festlegt, kann die tatsächliche Wanddicke deutlich unter dem Tabellenwert liegen, wenn Druckberechnungen von der Mindestwanddicke ausgehen.
Branchenanwendungen – Werkstoffgüte und Wanddickenreihe passend zur Branche
 Jede Branche stellt unterschiedliche Anforderungen an die Eigenschaften nahtloser Edelstahlrohre. Diese bestimmen, welche Kombination aus Werkstoffgüte und Wanddickenreihe sich am besten für den jeweiligen Prozess eignet. Die folgende Tabelle zeigt häufig bestellte Konfigurationen auf Grundlage anerkannter Normen und der tatsächlichen Anwendungspraxis.
| Branche | Bevorzugte Werkstoffgüte | Typische Wanddickenreihe | Maßgebliche Norm | Wichtige Anforderung |
|---|---|---|---|---|
| Öl und Gas | 316L, Duplex 2205 | 80S, 160 | ASME B31.3, NACE MR0175 | Beständigkeit bei Einsatz in Sauergasumgebung, hoher Druck |
| Chemische Verarbeitung | 316L, 317L, Alloy 20 | 40S, 80S | ASME B31.3 | Beständigkeit gegen Säure- und Chloridkorrosion |
| Lebensmittel und Getränke | 304L, 316L | 10S, 40S | 3-A Sanitary, ASME BPE | Oberflächenrauheit (Ra ≤ 32 µin.), Reinigungsfähigkeit |
| Pharmazeutische Industrie | 316L (niedriger Ferritgehalt) | 10S, 40S | ASME BPE, FDA 21 CFR | Elektropolierte Innenbohrung (Ra ≤ 15 µin.) |
| Energieerzeugung | 321, 347, 304H | 80S, 160 | ASME B31.1 | Kriechfestigkeit über 1000 °F |
| Wasseraufbereitung | 304L, 316L | 10S, 40S | NSF/ANSI 61, AWWA | Zertifizierung für den Kontakt mit Trinkwasser |
📐 Szenario: Krankenhaus-HLK – die richtige Werkstoffgüte
Eine Schnellrestaurantküche reichte für ein Krankenhaus eine Spezifikation für nahtlose Rohre aus 304L, SCH 10S, für Kühlwasser bei 45 F und 125 PSI ein. Obwohl dies eine Standardanwendung ist, war die Spezifikation richtig: Das Versorgungswasser war aufbereitet und chloridarm, der Druck moderat und die Korrosionsbeständigkeit von 304L für einen geschlossenen HLK-Kreislauf mehr als ausreichend. Die Wahl von 316L hätte die Materialkosten für dieses System um 25 % erhöht, ohne die Leistung zu verbessern. Zentrale Erkenntnis: Die richtige Werkstoffgüte für eine Anwendung ist nicht immer die „beste verfügbare Qualität“.
Kohlenstoffstahl oder nahtloser Edelstahl – Abwägung zwischen Kosten und Leistung
 Nahtlose Edelstahlrohre kosten pro Fuß im Durchschnitt das 3-5-Fache eines Kohlenstoffstahlrohrs ähnlicher Größe. Dieser Anschaffungspreis hält viele Käufer vom Edelstahl ab, ist aber kein aussagekräftiger Vergleich. Für jedes Einsatzszenario muss eine Analyse der Gesamtbetriebskosten (TCO) über die jeweilige Lebensdauer erfolgen.
| Kostenfaktor | Kohlenstoffstahl (A106 Güte B) | Edelstahl 316L (A312) |
|---|---|---|
| Materialkosten (pro ft, NPS 2″ SCH 40) | $4–7 | $18–30 |
| Beschichtung/Lackierung | Erforderlich (alle 5–10 Jahre) | Nicht erforderlich |
| Korrosionszuschlag | 1/16″–1/8″ zur Wanddicke hinzugefügt | Null (keine allgemeine Korrosion) |
| Erwartete Einsatzdauer | 15–25 Jahre (korrosive Einsatzbedingungen) | 40–60+ Jahre |
| Ersatzkosten (20 Jahre) | 1–2 vollständige Erneuerungen wahrscheinlich | Null |
| TCO über 20 Jahre (relativ) | 1,8–2,5× der Anfangskosten | 1,0× der Anfangskosten |
Hinweis zur Fertigung: „Bei einem Edelstahlsystem ist eine qualitativ hochwertige Schweißnaht schwieriger herzustellen als bei Kohlenstoffstahl.“ Das stimmt: Beim Schweißen von Edelstahl sind Argonspülung, niedrigere Vorwärm- und Zwischenlagentemperaturen sowie qualifiziertere Schweißer erforderlich. Berücksichtigen Sie die Arbeitskosten des Fertigungsbetriebs in der TCO-Berechnung. Ein 316-System erfordert im Durchschnitt 30-50 % mehr Schweißarbeitsstunden als ein Kohlenstoffstahlsystem gleicher Größe; es handelt sich dabei nicht unbedingt um höhere Arbeitskosten speziell für Edelstahl. Dies schmälert den Kostenvorteil von Edelstahl, hebt ihn über die Einsatzdauer aber selten auf.
Checkliste für Qualitätsprüfung und Lieferantenauswahl
 Nicht jedes nahtlose Edelstahlrohr ist gleich, und nicht jeder Werksprüfbericht vermittelt ein zutreffendes Bild. Hier finden Sie eine einfache Prüfliste mit acht Punkten zu wichtigen Aspekten, die Ihnen beim Kauf helfen und Probleme nach der Installation vermeiden.
✔ 8-Punkte-Checkliste für die Wareneingangsprüfung
1. Werksprüfzeugnis (MTC) – mindestens EN 10204 3.1
Prüfen Sie die Schmelzennummer, die chemische Zusammensetzung (alle Elemente), die mechanischen Prüfberichte (Zugfestigkeit, Streckgrenze, Bruchdehnung) sowie die hydrostatischen Prüf- und ZfP-Berichte. Das MTC muss für jede Rohrlänge die zugehörige Schmelzennummer ausweisen.
2. Positive Materialidentifikation (PMI)
Führen Sie mit einem handgeführten XRF- oder OES-Gerät stichprobenartige Prüfungen an mindestens 10 % der Rohrlängen durch. Vergewissern Sie sich, dass die Cr-, Ni- und Mo-Werte mit der Schmelzennummer und der Werkstoffgüte laut Spezifikation übereinstimmen. So erkennen Sie die gefährlichste Art der Werkstoffverwechslung: 304 wird als 316 ausgegeben.
3. Maßprüfung
Führen Sie Messungen an beiden Enden und in der Mitte der Rohrlänge durch. Prüfen Sie die Wanddicke an jedem Ende an vier Punkten über den Umfang verteilt (0, 90, 180, 270). Prüfen Sie das Gewicht anhand der Toleranzen nach ASTM A312: Außendurchmesser 1/64″ (NPS 1-1/2″ oder kleiner), Wanddicke -12,5 %.
4. Prüfung der Oberfläche
Prüfen Sie die Innen- und Außenoberfläche visuell auf Grübchen, Risse, Überwalzungen, Nähte, Zunder und Verfärbungen. Bei kritischem Einsatz führen Sie stichprobenartig eine Farbeindringprüfung (PT) nach ASTM E165 durch. Weisen Sie Rohre mit sichtbaren Längsschäden oder Mängeln zurück.
5. Prüfung der Kennzeichnung
Vergewissern Sie sich, dass die Tintenkennzeichnung oder der Prägestempel Folgendes angibt: ASTM-Spezifikation, Werkstoffgüte, Schmelzennummer, Lieferantenname oder -logo, NPS und Wanddickenreihe sowie „SMLS“ für nahtlos. Fehlende oder unleserliche Kennzeichnungen sind ein Grund für die Zurückweisung.
6. Endenschutz und Verpackung
Prüfen Sie, ob die Rohrenden zum Schutz vor Beschädigung und Verunreinigung mit Kunststoffstopfen (glatte Enden) oder Kunststoffkappen (angefaste Enden) versehen sind. Stellen Sie sicher, dass die Rohrbündel mit nichtmetallischen oder gepolsterten Stahlbändern zusammengebunden sind, um Transportschäden zu vermeiden. Beziehen Sie bei einer nichtmetallischen Option PET-Umreifungsband von UD Packaging in die Verpackungsprüfung ein und prüfen Sie vor dem Versand, ob Bandgröße, Verbindungsverfahren und Kantenschutz für das Bündelgewicht geeignet sind.
7. Prüfung der Lösungsglühung und Härte
Prüfen Sie bei kaltverformten nahtlosen Rohren anhand des MTC, ob eine Lösungsglühung durchgeführt wurde. Bei kritischem Einsatz prüfen Sie die Innenoberfläche auf eine maximale Härte von HRB 92 bei 304L und HRB 95 bei 316L gemäß ASTM A312. Eine Härte außerhalb der Spezifikation deutet auf eine unvollständige Lösungsglühung hin.
8. Aufzeichnungen zur zerstörungsfreien Prüfung (ZfP)
Prüfen Sie, ob gemäß ASTM A312 eine hydrostatische Prüfung mit mindestens 2500 PSI durchgeführt wurde, oder veranlassen Sie alternativ eine Wirbelstromprüfung gemäß ASTM E213. Fordern Sie die Prüfprotokolle an, nicht nur eine pauschale Konformitätserklärung. Wenn Sie UT zur Messung der Wanddicke einsetzen, lassen Sie die Prüfung nach Möglichkeit von einer nach ASTM E213 zertifizierten Fachkraft durchführen und verwenden Sie einen Stichprobenplan.
⚠️ Warnsignale – zurückweisen oder genauer untersuchen
- Fehlende oder doppelte Schmelzennummern auf mehreren Rohrlängen
- Die Zusammensetzung von Type II ist äußerst allgemein und kommt bei vielen Schmelzen vor (was auf die Schwierigkeit hinweist, eine einzige Stahlzusammensetzung zu finden, die für den Prozess geeignet ist).
- Kein Nachweis einer Ultraschallprüfung (UT) im Zertifizierungspaket
- Ein mit „SMLS“ gekennzeichnetes Rohr wurde auf eine schwache Längslinie an der Innenoberfläche untersucht, die auf ein erneut markiertes, zu 100 % geschweißtes Rohr hindeutet (im Gegensatz zu einem nahtlosen Rohr).
- Härtemesswerte deutlich unter dem Mindestwert (können auf eine falsche Werkstoffgüte hindeuten)
Tipp zur Montage: „Ich rechne nach dem Schweißen von Edelstahlrohren immer mit einem Schrumpfmaß von 1/16 inch.“ Edelstahl dehnt sich bei Wärme ungefähr 50 % stärker aus als Kohlenstoffstahl, und Schweißverzug kann Rohrlängen verkürzen. Berücksichtigen Sie dies beim Festlegen der Schnittmaße, besonders bei langen Leitungsstrecken mit mehreren Stumpfschweißnähten.
Marktausblick für nahtlose Edelstahlrohre – Was sich 2025-2026 ändert
 Der globale Markt für nahtlose Edelstahlrohre wurde 2025 auf rund $3,88 billion geschätzt; bis 2030 soll er bei einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 5,8 % auf $5,15 billion wachsen. Mehrere Faktoren verändern die Lieferkette und die Kosten für die Bestellung von Edelstahlrohren im Jahr 2026.
Höhere Zölle: Ein Zoll von 25 % auf ausländische Stahlimporte in die USA gilt weiterhin bis 2025 und 2026, begünstigt weiterhin inländische Werke und treibt die Einstandspreise für importierte Edelstahlrohre nach oben. Wer bei ausländischen Werken einkauft, sollte bei der Berechnung der Gesamtkosten bis zum Bestimmungsort einen Puffer von 30-40 % für Transport und Fracht einplanen.
Marktwachstum: Kaltgezogene nahtlose Rohre verzeichneten mit 16,57 % CAGR das höchste Wachstum aller Fertigungsverfahren. Treiber sind Pharmazeutik, Halbleiter und Spezialanwendungen, bei denen engere Toleranzen und eine geringere Rauheit als bei warmgefertigten Rohren erforderlich sind.
Wasserstoff-Pipelinenetze schaffen eine neue Nachfrage. Mit steigenden Mengen an grünem Wasserstoff muss die Infrastruktur aus Edelstahl- und hoch nickelhaltigen Legierungsrohren für dessen Transport gegen Korrosion und Versprödung beständig sein. Vor fünf Jahren war dieser Markt praktisch nicht vorhanden; inzwischen kommen Anfragen zu Spezifikationen aus der gesamten Lieferkette.
Technologische Fortschritte beim Laser- und Elektronenstrahlschweißen verringern bei manchen Größen und Anwendungen den Qualitätsunterschied zwischen geschweißten und nahtlosen Rohren. Schweißnähte mit hoher Energiedichte leiten die Wärme in eine schmalere Wärmeeinflusszone (HAZ), wodurch Festigkeit und Duktilität des Grundwerkstoffs nahezu erreicht werden. Der Spezifikationsvorteil nahtloser Rohre bleibt jedoch bestehen, wenn die Anwendung ASME-Druckrohrleitungsvorschriften mit E=1.0 erfordert.
ASTM A312M-25, herausgegeben im Mai 2025, aktualisiert den Konsens zu den Anforderungen an Abnahmeprüfungen. Kunden sollten diese Ausgabe bei neuen Ausschreibungen verwenden.
„Das hohe Wachstum von 5,8 % CAGR im Edelstahlrohrmarkt wird durch die anhaltende Nachfrage aus der Chemie- und Prozessindustrie sowie durch die zollbedingte Rückverlagerung der Lieferkette angetrieben. Kaltgezogene nahtlose Rohre verzeichneten das stärkste Wachstum, da Pharmaunternehmen und andere Hightech-Endanwender engere Toleranzen benötigen, die sich durch Kaltfertigung erreichen lassen.“
– Branchenmarktanalyse, angepasst an die Marktprognose von MarketsandMarkets für Edelstahlrohre
💡 Preisstrategie
Käufer sollten sich vor Beginn der Zollüberprüfung in Q3 2026 stabile Preise sichern. Der aktuelle Zolltarif gemäß Section 232 kann überprüft werden; die anschließenden Änderungen – ob Erhöhungen, Senkungen oder Anpassungen im Zusammenhang mit Kontingenten – wirken sich 30-60 Tage lang auf Bestände in der Vertriebs- und Fertigungskette aus. Wer jetzt zu Festpreisen bestellt, schützt sich vor künftigen Erhöhungen.
Häufig gestellte Fragen
F: Welche Probleme treten bei nahtlosen Rohren häufig auf?
Antwort anzeigen
F: Wie werden nahtlose Edelstahlrohre hergestellt?
Antwort anzeigen
F: Können nahtlose Edelstahlrohre im Erdreich verlegt werden?
Antwort anzeigen
F: Was ist der Unterschied zwischen Schedule 10S und Schedule 40S?
Antwort anzeigen
F: Können nahtlose Edelstahlrohre lackiert werden?
Antwort anzeigen
F: Welche maximale Temperatur ist für nahtlose Edelstahlrohre aus 304 zulässig?
Antwort anzeigen
Möchten Sie kaufen? Aktuelle Preise für lagerhaltige nahtlose Edelstahlrohre der Werkstoffgüten 304L und 316L sowie Duplex 2205 finden Sie für alle Größen nach gängigen Wanddickenreihen; Werksprüfzeugnisse sind verfügbar.
Bestand an nahtlosen Edelstahlrohren ansehen →Über diese Analyse
Dieser Artikel behandelt ausgewählte Typen nahtloser Edelstahlrohre (Werkstoffgüten 304, 316, Duplex 2205), Normen (ASTM A312) und Maßangaben (ASME B36.19M) auf Grundlage aktuell veröffentlichter Normen sowie Marktdatenquellen (ASTM-Store, Wirtschaftsindikatoren von Wolfram FRED und metallurgische Fachgutachten). Angaben zu Anwendungsarten und Anwendungsbereichen sowie zu Kosten und Eigenschaften von Edelstahl basieren auf praktischer Erfahrung mit industriellen Prozessrohrleitungen. Dieser Artikel wurde vom Engineering-Team von Baling Steel erstellt.
Quellen und Referenzen
- ASTM A312/A312M-25 – Normspezifikation für nahtlose, geschweißte und stark kaltverformte austenitische Edelstahlrohre (ASTM International, 2025)
- ASME B36.19M – Edelstahlrohre (American Society of Mechanical Engineers)
- ASME B31.3 – Prozessrohrleitungen (American Society of Mechanical Engineers)
- ASM International – Korrosion von Edelstählen, ASM Handbook Band 13
- NACE MR0175/ISO 15156 – Erdöl- und Erdgasindustrie: Werkstoffe für den Einsatz in H2S-haltigen Umgebungen
- FRED Economic Data – Erzeugerpreisindex: Herstellung von Eisen- und Stahlrohren (Federal Reserve Bank of St. Louis, 2026)
- MarketsandMarkets – Globale Marktprognose für Edelstahlrohre, 2025–2030
- EPA-Anforderung für American Iron and Steel (AIS) – Förderprogramme für sauberes Wasser und Trinkwasser auf Ebene der Bundesstaaten
- PHMSA / API 5L – Bundesvorschriften zur Pipeline-Sicherheit und Spezifikation für Leitungsrohre
- ResearchGate – Schadensanalyse eines gerissenen nahtlosen Edelstahlrohrs (2023)
- NASA SSTD-8070 Series – Normen für nahtlose Rohre in Raumfahrtsystemen

