


Datos técnicos
| Proceso principal | GTAW (TIG) para la pasada de raíz; GMAW/FCAW para relleno y acabado |
| Gas de protección | 100 % argón (TIG); mezclas de Ar + <5% CO₂ (MIG) |
| Calidad del metal de aportación | ER³08L (base 304), ER316L (base 316), ER309L (materiales distintos) |
| Gas de purga posterior | 99,99 % argón: objetivo <25 ppm O₂ (grado alimentario) |
| Normas principales | ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| Aporte térmico má×imo | <1.5 kJ/mm para calidades austeníticas |
| Temperatura entre pasadas | ≤350°F (177°C) según las directrices de ASME |
Por qué soldar tubos de acero inoxidable es distinto de soldar acero al carbono
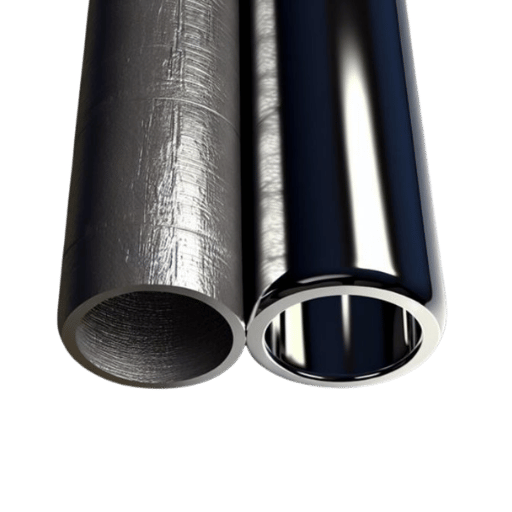 El acero al carbono tolera un control deficiente del calor. El acero inoxidable, no. Hay tres aspectos metalúrgicos que convierten la soldadura de tubos de acero inoxidable en un proceso completamente distinto:
Sensibilidad al cromo. El acero inoxidable contiene un 10,5 % o más de cromo en peso. Este forma una capa protectora de óxido de cromo (Cr0) en la superficie, de ahí que se denomine «inoxidable».
La soldadura «rompe» esa capa protectora y, si no se realiza correctamente, impide que vuelva a formarse.
Sensibilización. La exposición prolongada a temperaturas superiores a 950F (500C) y 1500F (800C) hace que el carbono se alee con el cromo, lo que provoca la formación de carburos de cromo en los límites de grano. Esto «consume» el cromo e impide que se forme óxido de cromo: es otra forma de corrosión llamada sensibilización.
Estas condiciones pueden provocar fugas por pequeños orificios en cuestión de meses.
Conductividad térmica. Una familia de aceros que conduce el calor un 30 % peor que el acero al carbono es la de los aceros inoxidables austeníticos. Tienden a concentrar el calor en la línea central, en lugar de dispersarlo hacia fuera.
Esto agrava la deformación y exige la máxima destreza del soldador y un control «exacto» de la temperatura entre pasadas, hasta comprender las diferencias. Ninguno de los dos tipos de tubo es preferible: hay que saber realizar soldaduras resistentes a la corrosión en ambos.
TIG, MIG o hilo tubular: cómo elegir el proceso de soldadura adecuado para tubos de acero inoxidable
 El proceso de soldadura afecta a la calidad de la unión, la productividad y, en última instancia, el coste. La soldadura TIG de tubos de acero inoxidable mediante arco de tungsteno con gas (GTAW) sigue siendo la opción preferida para las pasadas de raíz; sin embargo, las variantes del proceso MIG están empezando a cambiar el equilibrio en las pasadas de relleno y acabado y, en algunos casos, también en las de raíz.
| Parámetro | GTAW (TIG) | GMAW-RMD (cortocircuito modificado) | FCAW (hilo tubular) |
|---|---|---|---|
| Velocidad de avance | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| ¿Se requiere purga posterior? | Sí (siempre) | A veces se puede prescindir de ella (solo en aceros austeníticos) | No (el fundente elimina el carbono) |
| Gas de protección | 100 % argón | Ar + <5% CO₂ o mezcla Tri-Mix | 75 % Ar / 25 % CO₂ |
| Nivel de destreza | Alto (semanas de formación) | Intermedio (días de formación) | Intermedio |
| Aplicación más adecuada | Alta pureza, sanitario, diámetro ≤6″ | Estructuras, petróleo y gas, diámetro ≥8″ | Reparaciones en obra, no críticas |
- Tubería sanitaria TPP/alimentaria 3a: solo TIG (unión a tope cuadrada autógena para pared < 1/8″, metal de aportación para espesores mayores)
- Estructural/industrial SCH 40: raíz TIG + relleno y acabado con MIG pulsado o FCAW (buen equilibrio de productividad)
- Pero… en tubos de gran diámetro (>8″) no críticos: raíz RMD (quizá incluso sin purga) + relleno con MIG pulsado.
- Tubería de pared delgada, 0.4″Wgt,≤0.065″: TIG, pulso de alta frecuencia (250-400 pps para aumentar la velocidad un 35 %)
- Unión de acero inoxidable con acero al carbono: TIG con metal de aportación ER309L (es importante controlar la dilución)
¿Cuál es la mejor forma de soldar tubos de acero inoxidable?
Depende de la aplicación. Para tuberías farmacéuticas y alimentarias que deben cumplir las especificaciones AWS D18.1:2020, la única opción es la soldadura TIG con purga posterior completa de argón. En cambio, para tuberías estructurales y del sector del petróleo y el gas, un proceso híbrido con raíz TIG y relleno y acabado mediante MIG pulsado o hilo tubular ofrece una combinación óptima de calidad y productividad. Así se elimina la pasada en caliente TIG y, con tubos ERW y diámetros mayores, se puede reducir el tiempo de soldadura un 40-60 %.Selección del metal de aportación: ER308L, ER316L y la regla de la calidad «L»
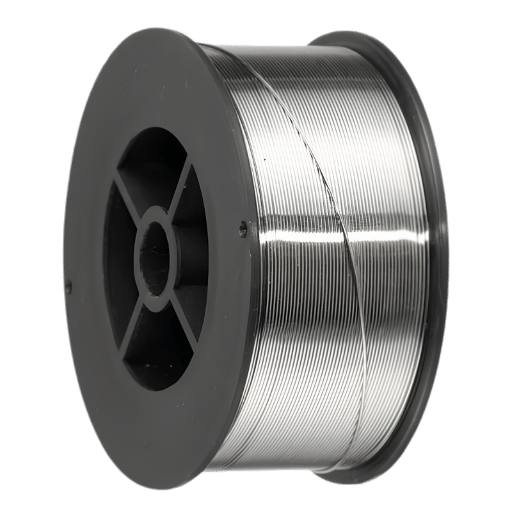 Lo más perjudicial que puede hacerse a la resistencia a la corrosión de un depósito de soldadura inoxidable es utilizar un metal de aportación incorrecto. La preparación del ajuste y las condiciones de soldadura no son tan importantes como la composición química del metal de aportación. La composición química correcta del metal de aportación para acero inoxidable debe corresponderse con la del metal base, que en la mayoría de los casos tiene menos carbono que el metal de aportación.
| Metal base | Metal de aportación (TIG/MIG) | Especificación AWS | Carbono má×imo % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (estabilizado con Ti) | ER347 | AWS A5.9 | 0.08% |
| 304 con acero al carbono | ER309L | AWS A5.9 | 0.03% |
Si suelda un metal base 304L con un metal de aportación convencional 308, en realidad aumentará el nivel de carbono de la unión y posiblemente el riesgo de corrosión. En aplicaciones de alta pureza (>99 %), como las de alimentación, bebidas y productos farmacéuticos, este bajo contenido de carbono es esencial para la resistencia a la corrosión. — Artículo técnico de MillerWelds, American Welding Society / Welding Journal
Además de controlar el contenido de carbono, algunos metales de aportación contienen pequeñas cantidades de elementos residuales (impurezas), como estaño, antimonio, arsénico, fósforo y azufre. Según la especificación AWS A5.9, estos residuos de las materias primas del metal de aportación pueden elevar considerablemente el riesgo de corrosión, aunque el contenido de carbono esté dentro de las especificaciones. Para mejorar la fluidez y permitir velocidades de avance más altas, se añadió silicio adicional al ER309LSi.
Purga posterior: el paso que separa las buenas soldaduras de los fallos
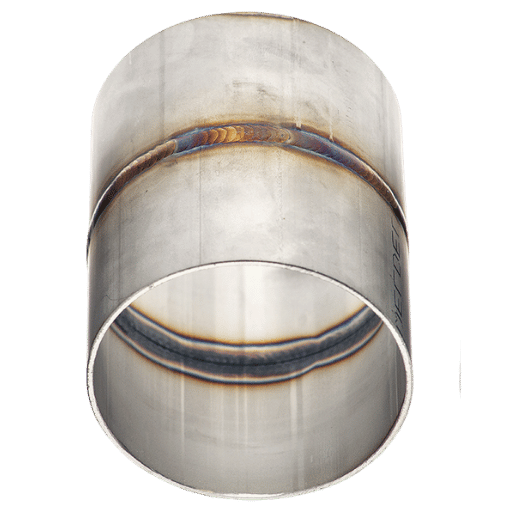 Si suelda tubos de acero inoxidable sin proteger la superficie interior, el oxígeno se combina con la raíz fundida y crea una gruesa capa de óxido, una decoloración negra y áspera que los soldadores llaman «azucarado». Las raíces azucaradas son estéticamente inaceptables, pero también indican pérdida de cromo y convierten la unión en un punto de inicio de la corrosión. La purga posterior adecuada con argón lo evita: desplaza el oxígeno antes de que se produzca el arco e impide la oxidación.
Antes de iniciar el arco, compruebe la calidad de la purga en tres puntos del tubo:
- Zona 1 — raíz (unión soldada): Use un analizador de O₂ en la abertura de la unión. Las lecturas objetivo dependen de la aplicación:
- Farmacéutica: < 10 ppm O (según AWS D18.1:2020)
- Grado alimentario/sanitario: <25 ppm O₂
- Industria general: < 500 ppm O (algunos talleres aceptan < 1 000 ppm)
- Zona 2 – parte central del tubo (ubicación del dique): compruebe la estanqueidad del sello del dique de purga. La entrada de aire ambiente contaminará la zona de purga.
- Zona 3 — extremo opuesto (salida de venteo): confirme que el gas sale por el extremo opuesto. Si no hay flujo, la purga no está llegando a la zona de soldadura: se está soldando en una atmósfera estancada.
Aporte térmico, sensibilización y conservación de la resistencia a la corrosión
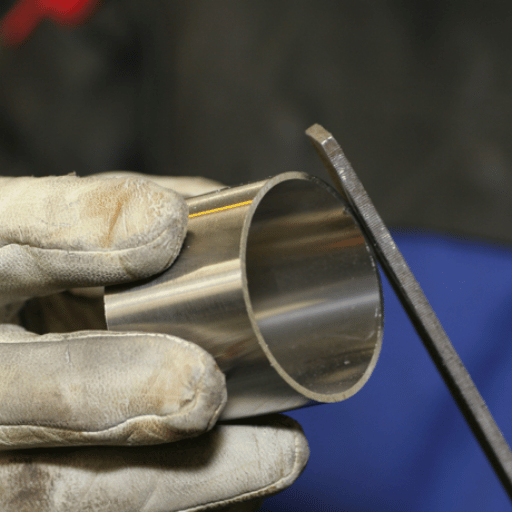 Soldar tubos de acero inoxidable es una carrera contra la sensibilización. Cuanto más tiempo permanezca la ZAC entre 950F y 1,500F (50-800C), más carburos de cromo se forman y más se compromete la resistencia a la corrosión de la unión. Controlar el aporte térmico no es opcional: es el principal parámetro de ingeniería para prevenir fallos durante el servicio.
Aporte térmico (kJ/mm) = (voltios amperios 60) / (velocidad de avance mm/min 1.000)
Ejemplo: 12 V 120A 60 / (150 mm/min 1.000) = 0,576 kJ/mm
Objetivo: <1.5 kJ/mm para calidades austeníticas. Para obtener el mejor rendimiento, cuanto menor sea el valor, mejor. Los inversores TIG modernos con pulsos de alta frecuencia (250-400 pps) pueden funcionar con menos intensidad media y menor aporte térmico, y aun así lograr una penetración excelente, aumentando la velocidad de avance hasta un 35%.
Pasada de raíz, pasada en caliente, relleno y acabado: explicación paso a paso
 La soldadura de tubos multipasada sigue un orden sistemático. Cada pasada cumple una función concreta y requiere controles distintos.
Raíz (GTAW). La pasada inicial es la más importante: proporciona la penetración completa y constituye la base de la unión. Utilice la intensidad más baja que permita lograr la fusión y formar el cordón (véase más abajo); muchos soldadores indican que usan 35-45 amperios en tubos de pared delgada Schedule 10 sin pulso, con una rampa descendente de 6 segundos y una poscirculación de gas de 5-8 segundos. La velocidad de avance debe ser uniforme y el baño de soldadura, estrecho y controlado. El error más común en esta pasada crítica es la perforación. Esta deja una raíz incontrolable y, después, el exceso de material acumulado encima agrava las restricciones al flujo sanitario.
Pasada en caliente (o «templada»). Inmediatamente después de la raíz, esta pasada alisa y perfila la raíz, a la vez que elimina las inclusiones de escoria. Utilice una intensidad equivalente a una proporción A o B respecto a la de la raíz y avance más rápido. Algunos fabricantes de sistemas pig omiten la pasada en caliente cuando no cambian de TIG a RMD, ya que así se obtiene un perfil de raíz más limpio y hay menos escoria que eliminar.
Las pasadas de relleno y acabado se realizan para alcanzar el espesor de garganta necesario en la unión. En tubos de acero inoxidable estructurales se suelen utilizar hilos tubulares o MIG pulsados, con el mismo gas de protección y el mismo hilo que en la raíz para reducir los tiempos muertos; los cordones rectos, en lugar del movimiento oscilante, minimizan el aporte térmico. Antes de depositar la siguiente pasada, cada una debe enfriarse por debajo del límite de temperatura entre pasadas.
¿Es mejor soldar acero inoxidable 304 o 316?
En cuanto a soldabilidad, el 304 y el 316 son muy similares: ambos son austeníticos y solo requieren las precauciones básicas contra la sensibilización y la oxidación. La única diferencia práctica es que el 316 contiene un 2-3 % de molibdeno, que mejora la resistencia a las soluciones con cloruros que provocan corrosión por picaduras y en rendijas. Tradicionalmente, para aplicaciones difíciles de soldar y con alta resistencia a la corrosión (agua salada, procesamiento químico y entornos marinos) se utilizan tubos 316L con metal de aportación ER316L. Para los demás usos —soportes estructurales, conducciones de agua y líneas de procesamiento de alimentos—, el 304L, más económico, con metal de aportación ER308L produce una soldadura con propiedades idénticas.Soldadura de acero inoxidable con acero al carbono: uniones de metales distintos
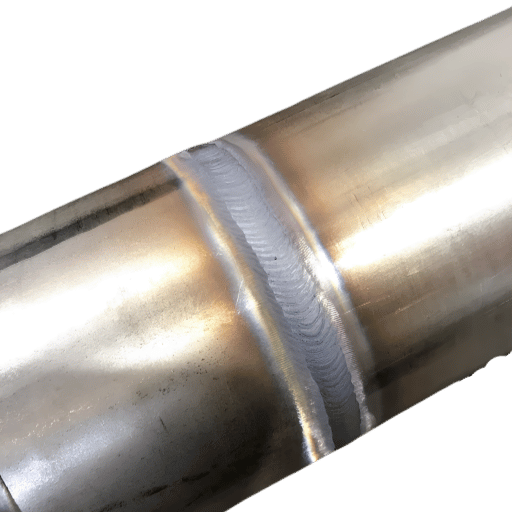 Es habitual unir tubos de acero inoxidable con acero al carbono en puntos de transición, por ejemplo, cuando una línea de proceso de acero inoxidable se conecta a un colector estructural de acero al carbono. La principal preocupación es la migración del carbono: el carbono del lado de acero al carbono se difunde en la zona de soldadura del acero inoxidable, aumenta su contenido de carbono y crea una banda sensibilizada propensa a la corrosión.
El metal de aportación ER309L aborda este problema. Su elevado contenido de cromo y níquel da lugar a un depósito de soldadura que tolera la dilución procedente del lado de acero al carbono y mantiene la resistencia a la corrosión en el lado de acero inoxidable. El proceso TIG ofrece el mejor control de la dilución. Para reducir la incorporación de material desde el lado de acero al carbono, incline ligeramente el arco hacia el acero inoxidable. En la mayoría de las aplicaciones, el MIG proporciona un control adecuado.
¿Puedo utilizar 7018 en acero inoxidable?
No: E7018 es un electrodo de acero al carbono con bajo contenido de hidrógeno y, al soldar acero inoxidable con acero inoxidable o con acero al carbono, deposita material de soldadura de acero al carbono en el baño. El resultado es un depósito con alto contenido de carbono y sin cromo, y una unión inoxidable con alta propensión a la corrosión. Para unir acero inoxidable con acero inoxidable, elija E308L-16 (SMAW) o ER308L (TIG/MIG). Para unir acero inoxidable con acero al carbono, elija E309L-16 (SMAW) o ER309L (TIG/MIG). E7018 nunca es adecuado.WPS, PQR y ASTM A312: normas y especificaciones de compra
 Para realizar soldaduras de calidad en tubos de acero inoxidable sujetos a códigos, se necesita una especificación del procedimiento de soldadura (WPS), cualificada mediante un registro de cualificación del procedimiento (PQR). ASME Section IX es el documento rector que especifica las variables críticas que deben cualificarse.
- Variables críticas de la WPS: número P (grupo del metal base), número F (grupo del metal de aportación), número A (composición química del metal de soldadura), requisitos de PWHT, intervalo de espesor de pared, posición y composición del gas de protección
- PQR: describe la soldadura de ensayo y resume los resultados de los ensayos mecánicos (tracción, doblado e impacto) y de los procesos de inspección visual y END para demostrar que la WPS produce una soldadura adecuada
- Cualificación del soldador: cada soldador debe realizar pruebas de cualificación en las posiciones (2G, 5G, 6G) en las que vaya a soldar, según ASME Section IX o AWS D1.6
Defectos de soldadura habituales, prevención y tratamiento posterior
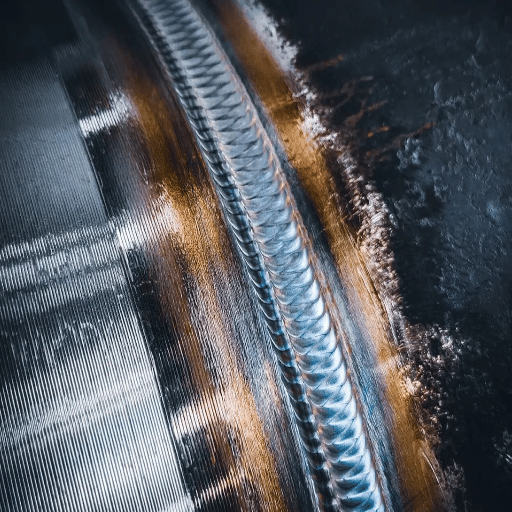 Hasta los mejores soldadores pueden producir imperfecciones en tubos de acero inoxidable. Reconocerlas a tiempo puede ahorrar costes en todo el proyecto, al evitar tener que volver a soldar o, en el peor de los casos, que la soldadura falle durante el servicio.
| Defecto | Causa principal | Prevención |
|---|---|---|
| Azucarado (capa de óxido) | Purga posterior insuficiente o inexistente | Prueba de purga en 3 zonas; O₂ <25 ppm antes de soldar |
| Sensibilización | Aporte térmico excesivo; metal de aportación con alto contenido de carbono | Metales de aportación de calidad «L»; temperatura entre pasadas ≤350°F; reducir al mínimo las pasadas |
| Fisuración en caliente | Baja ferrita delta en soldaduras completamente austeníticas | Mantener 3–8 FN de ferrita; controlar la restricción; evitar cordones cóncavos |
| Porosidad | Contaminación; gas de protección insuficiente | Utilizar cepillos y amoladoras exclusivos para acero inoxidable; comprobar un caudal de gas de 15–25 CFH |
| Falta de fusión | Intensidad baja; preparación deficiente de la unión; separación excesiva | Bisel correcto (37,5° ± 2,5°); separación de ajuste <1/16″; intensidad adecuada |
Mercado de tubos soldados de acero inoxidable: novedades para 2025–2026
 La demanda está creciendo. De 2025 a 2035, la tasa de crecimiento anual compuesta (CAGR) de los tubos soldados de acero inoxidable en Estados Unidos será del 4,3 %, impulsada por el aumento de la capacidad de fabricación farmacéutica, las nuevas infraestructuras de tratamiento de agua y la mayor capacidad de procesamiento de GNL. A escala mundial, la tendencia de crecimiento es aún más pronunciada: se prevé una CAGR del 12,8 % entre 2026 y 2033, impulsada por el aumento de las necesidades de las industrias del Sudeste Asiático y Oriente Medio.
Se observan dos cambios. Por un lado, los sistemas de soldadura orbital están cada vez más disponibles fuera del ámbito farmacéutico y su uso se extiende en la industria de fabricación de sistemas de tuberías. En AWS 2026 Welding Industry Outlook se señala una escasez crónica de soldadores de tuberías cualificados. Esta carencia, sumada a la dependencia del proceso TIG de la destreza del soldador, hace que la automatización resulte cada vez más viable desde el punto de vista económico. Por otro lado, los procesos MIG modificados de cortocircuito, como RMD, están sustituyendo al TIG en aplicaciones estructurales no críticas, lo que reduce el tiempo de instalación y los requisitos de purga posterior.
Preguntas frecuentes
P: ¿Se pueden soldar tubos de acero inoxidable?
Ver respuesta
P: ¿Qué gas de protección se utiliza para soldar tubos de acero inoxidable?
Ver respuesta
P: ¿Es seguro soldar tubos de acero inoxidable?
Ver respuesta
P: ¿Cómo se evita la decoloración al soldar tubos de acero inoxidable?
Ver respuesta
P: ¿Qué diferencia hay entre el metal de aporte ER308 y el ER308L?
Ver respuesta
P: ¿Es necesario aliviar las tensiones de las soldaduras de tubos de acero inoxidable?
Ver respuesta
Prevea los tubos de acero inoxidable soldados conforme a los requisitos de la especificación del proyecto.
Baling Steel suministra tubos soldados ASTM A312 TP304/TP304L/TP316/TP316L de 1/8″ a 30″ de diámetro exterior, con certificados de inspección de materiales conforme a EN 10204 Tipo 3.1.
Solicite un presupuesto →Sobre este análisis
Baling Steel fabrica tubos soldados Edelstahl art y accesorios. Las prácticas de soldadura, las especificaciones del metal de aporte y los criterios de aceptación se resumen a partir de los códigos de soldadura publicados por AWS, ASME y ASTM, extraídos y contrastados con bibliografía técnica autorizada sobre soldadura. No somos una consultoría de soldadura; presentamos los hechos para que nuestros clientes, fabricantes, contratistas EPC y equipos de mantenimiento puedan especificar con precisión los productos Baling Stainless.
Referencias y fuentes
- ASTM A312/A312M-22, tubos de acero inoxidable austenítico, calidades soldadas y trabajadas en frío, ASTM International
- AWS D18.1/D18.1M-2020, especificación para la soldadura de sistemas de tubos y tuberías de acero inoxidable austenítico para aplicaciones sanitarias, American Welding Society
- AWS A5.9, clasificación de metales de aporte para acero inoxidable, American Welding Society
- Resistencia a la corrosión de uniones soldadas de acero inoxidable austenítico 304, National Institute of Health / PMC
- Factores de sensibilidad al agrietamiento en caliente de los aceros inoxidables austeníticos, Total Materia
- El futuro de la soldadura: tendencias, tecnología y perspectivas del sector, American Welding Society
- Análisis de la demanda de tubos soldados de acero inoxidable en Estados Unidos entre 2025-2035, Future Market Insights
Artículos relacionados
- Tubería ERW: proceso de fabricación, normas y usos.
- Tubos de acero inoxidable soldados y sin soldadura: ¿cuál es la mejor opción?
- Acero inoxidable 304: propiedades, calidades y especificaciones.
- Tabla de tamaños y dimensiones de las chapas de acero
- Brocas para acero inoxidable: cómo elegir la velocidad adecuada y el mejor material.
Revisado por el equipo de ingeniería de Baling Steel. Última actualización: abril de 2026.

