


仕様概要
| 主な溶接プロセス | ルートパスはGTAW(TIG)、充填・キャップパスはGMAW/FCAW |
| シールドガス | TIG:100% Argon、MIG:Ar + <5% CO₂混合ガス |
| 溶加材の鋼種 | ER³08L(母材304)、ER316L(母材316)、ER309L(異材接合) |
| 裏面パージガス | 99.99% Argon — 目標値:<25 ppm O₂(食品グレード) |
| 主な規格 | 規格:ASTM A312/A312M-22、ASME Section IX、AWS D18.1:2020 |
| 最大入熱 | オーステナイト系鋼種では<1.5 kJ/mm |
| パス間温度 | ASMEガイドラインに基づき≤350°F (177°C) |
ステンレス鋼管の溶接が炭素鋼と異なる理由
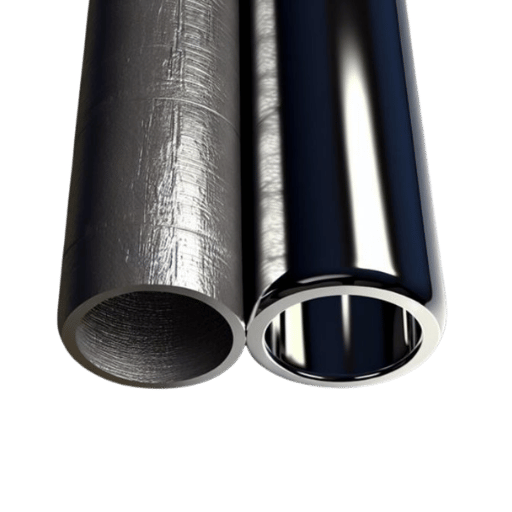 炭素鋼は熱管理が不十分でも許容されますが、ステンレス鋼ではそうはいきません。ステンレス鋼管の溶接をまったく異なるプロセスにする冶金学的な要因は3つあります。
クロムの影響。ステンレス鋼には、重量比で10.5%以上のクロムが含まれています。これにより表面に酸化クロム(Cr0)の保護層が形成され、これが「ステンレス」と呼ばれる理由です。
溶接によってこの保護層は「破壊」され、適切に溶接しなければ再形成されません。
鋭敏化。950F (500C)から1500F (800C)を超える温度に長時間さらされると、炭素がクロムと合金化し、結晶粒界に炭化クロムが形成されます。これによってクロムが「消費」され、酸化クロムが形成されなくなります。これも鋭敏化と呼ばれる腐食の一形態です。
こうした条件では、数か月以内に小さな穴から漏れが発生することがあります。
熱伝導率。オーステナイト系ステンレス鋼は、炭素鋼より熱伝導率が30%低い鋼種です。そのため、熱が中心線に集中し、周囲へ広がりにくくなります。
この性質により歪みが大きくなります。溶接工は、違いを理解するまで高い技能を発揮し、パス間温度を正確に管理する必要があります。どちらか一方だけが望ましいわけではなく、どちらの鋼管でも耐食性のある溶接を実現できる能力が求められます。
ステンレス鋼管に適した溶接方法:TIG、MIG、フラックスコアの比較
 溶接プロセスは、継手の品質、生産性、そして最終的なコストに影響します。ガスタングステンアーク溶接(GTAW)によるステンレス鋼管のTIG溶接は、ルートパスに今も最適な方法です。一方、改良型MIGプロセスは、充填パスやキャップパスで従来の優位性を覆し始めており、場合によってはルートパスにも使われています。
| 項目 | GTAW(TIG) | GMAW-RMD(改良型短絡移行) | FCAW(フラックスコア) |
|---|---|---|---|
| 溶接速度 | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| バックパージは必要ですか? | 必要(常に) | 場合により省略可能(オーステナイト系のみ) | 不要(フラックスが炭素を除去) |
| シールドガス | 100% Argon | Ar + <5% CO₂またはTri-Mix | 75% Ar / 25% CO₂ |
| 必要な技能レベル | 高(数週間の訓練が必要) | 中程度(数日間の訓練が必要) | 中程度 |
| 最適な用途 | 高純度・衛生用途、直径≤6″ | 構造物、石油・ガス、直径≥8″ | 現場補修、重要度の低い用途 |
- TPP・衛生用途/食品用3a鋼管:T I Gのみ(肉厚< 1/8″は自溶式の突合せ溶接、厚い場合は溶加材を使用)
- 構造・産業用途 SCH 40:TIGルート+パルスMIGまたはFCAWによる充填・キャップ(生産性と品質のバランスが良好)
- ただし、重要度の低い大口径(>8″)鋼管では、RMDルート(パージ不要の場合もある)+パルスMIG充填も選択肢です。
- 薄肉チュービング、0.4″Wgt、≤0.065″:TIG、高周波パルス(250-400 ppsで速度を35%向上)
- ステンレス鋼と炭素鋼の異材継手:ER309L溶加材を用いたTIG(希釈管理が重要)
ステンレス鋼管の溶接に最適な方法は?
最適な方法は用途によって異なります。AWS D18.1:2020の仕様に適合させる必要がある医薬品・食品グレードの配管では、アルゴンによる完全な裏面パージを伴うTIG溶接が唯一の方法です。一方、構造用や石油・ガス用の配管では、TIGルートにパルスMIGまたはフラックスコアによる充填・キャップを組み合わせることで、品質と生産性を両立できます。 この方法ではTIGによるホットパスを省略できます。また、ERW鋼管や大口径鋼管では、溶接時間を40-60%短縮できる場合があります。溶加材の選定:ER308L、ER316L、「L」鋼種のルール
 ステンレス鋼の溶接金属の耐食性を損なう最も大きな要因は、誤った溶加材の使用です。開先合わせや溶接条件よりも、溶加材の化学成分のほうが重要です。ステンレス鋼に適した溶加材の化学成分は母材に合わせる必要があり、多くの場合、母材の炭素含有量は溶加材より低くなっています。
| 母材 | 溶加材(TIG/MIG) | AWS規格 | 最大炭素含有量 % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321(Ti安定化鋼) | ER347 | AWS A5.9 | 0.08% |
| 304と炭素鋼 | ER309L | AWS A5.9 | 0.03% |
304L母材を一般的な308溶加材で溶接すると、継手の炭素含有量が実際に増加し、腐食リスクが高まる可能性があります。食品、飲料、医薬品などの高純度用途(>99%)では、耐食性を保つために低炭素含有量が不可欠です。 — MillerWelds技術記事、American Welding Society / Welding Journal
炭素含有量の管理に加え、いくつかの溶加材では、スズ、アンチモン、ヒ素、リン、硫黄などの微量元素(不純物元素)の含有量を低く抑えています。AWS A5.9の仕様によると、原料由来の残留元素は、炭素含有量が仕様範囲内でも腐食を大幅に促進する可能性があります。流動性と溶接速度を高めるため、ER309LSiにはシリコンが追加されています。
裏面パージ:良好な溶接と不具合を分ける工程
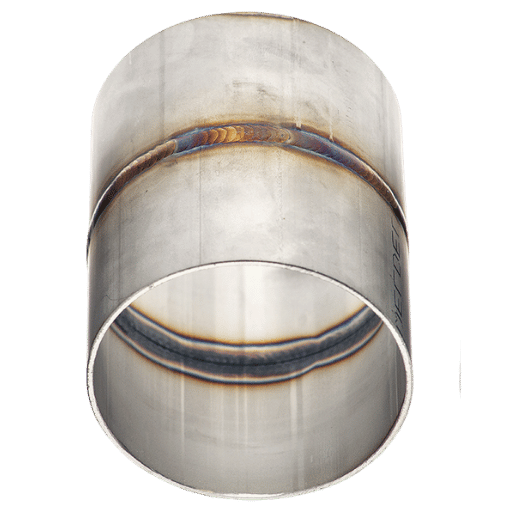 ステンレス鋼管の内面をシールドせずに溶接すると、酸素が溶融したルート部と反応し、粗い黒色の酸化スケールが発生します。溶接工が「シュガーリング」と呼ぶ現象です。シュガーリングしたルート部は外観上の問題にとどまらず、クロムの損失を招き、継手が腐食を起こす起点になります。アルゴンガスによる適切な裏面パージを行えば、アークを当てる前に酸素を追い出し、酸化を防げます。
アークを発生させる前に、鋼管の3か所を検査してパージ状態が良好であることを確認します。
- ゾーン1 — ルート部(溶接継手):継手の開口部でO₂分析計を使用します。目標値は用途によって異なります。
- 医薬品用途:< 10 ppm O(AWS D18.1:2020に準拠)
- 食品グレード・衛生用途:<25 ppm O₂
- 一般産業用途:< 500 ppm O(工場によっては< 1 000 ppmを許容)
- ゾーン2 – 鋼管中央部(ダム位置):パージダムのシールが保たれているか確認します。外気が入るとパージ領域が汚染されます。
- ゾーン3- 反対側の端部 -(排気口):反対側の端部からガスが排出されていることを確認します。流れがなければ、パージガスが溶接部まで流れていません。空気が滞留した状態で溶接することになります。
入熱と鋭敏化を管理し、耐食性を保つ
 ステンレス鋼管の溶接では、常に鋭敏化との競争になります。熱影響部(HAZ)が950Fから1,500F (50-800C)の範囲にある時間が長いほど、炭化クロムが多く形成され、継手の耐食性が損なわれます。入熱管理は任意の作業ではなく、使用中の破損を防ぐための主要な技術パラメーターです。
入熱(kJ/mm)=(電圧 × 電流 × 60)/(溶接速度 mm/min × 1,000)
例:12 V × 120A × 60 /(150 mm/min × 1,000)=0.576 kJ/mm
目標:オーステナイト系鋼種では<1.5 kJ/mm。性能を高めるには、入熱は低いほど有利です。高周波パルス(250-400 pps)に対応した最新のTIGインバーターなら、平均電流を抑えて入熱を低減しながら、十分な溶け込みを確保できます。溶接速度を最大35%高めることも可能です。
ルート、ホット、充填、キャップパス:溶接位置ごとの解説
 多層盛りの鋼管溶接は、決まった順序で行います。各パスにはそれぞれ役割があり、個別の管理が必要です。
ルート(GTAW)。最初のパスが最も重要です。十分な溶け込みを確保し、継手の基盤を形成します。溶融とビード形成が得られる範囲で、できるだけ低い電流を使用します(下記参照)。パルスなしのSchedule 10薄肉鋼管では、35-45 amps、6秒のダウンスロープ、5-8秒のガス後流を用いると報告する溶接工が多くいます。溶接速度を一定に保ち、溶融池を狭く制御します。この重要なパスで最も多い失敗は溶け落ちです。溶け落ちるとルート部を制御できなくなり、その上に余分な溶接金属が厚く積み重なることで、衛生用途に必要な流路がさらに狭くなります。
ホットパス(または「ウォーム」パス)。ルートパスの直後に行い、ルート形状を滑らかに整えるとともに、スラグの巻き込みを焼き切ります。ルートよりAまたはBの電流比を用い、溶接速度を速めます。TIGからRMDに切り替えずに、よりきれいなルート形状を得られる場合、一部のパイプメーカーはホットパスを省略します。焼き切るスラグが少なくなるためです。
充填パスとキャップパスでは、必要なのど厚になるまで継手に溶接金属を盛ります。構造用ステンレス鋼では、フラックスコアまたはパルスMIGワイヤーがよく使われます。停止時間を抑えるため、ルートパスと同じシールドガスとワイヤーを使用します。入熱を抑えるには、ウィービングよりストリンガービードが適しています。次のパスを施工する前に、各パスをパス間温度の上限未満まで冷却します。
304と316のステンレス鋼では、どちらを溶接するのがよいですか?
溶接性については、304と316はよく似ています。どちらもオーステナイト系で、鋭敏化と酸化を防ぐ基本的な対策が必要です。実用上の違いは、316にはモリブデンが2-3%含まれており、孔食や隙間腐食につながる塩化物溶液への耐性が高いことです。海水、化学処理、海洋環境など、溶接が難しく高い耐食性が求められる用途では、一般に316L鋼管とER316L溶加材を使用します。構造支持部、水道管、食品加工ラインなど、その他の用途では、より安価な304LにER308L溶加材を使用すれば、同等の特性を持つ溶接部が得られます。ステンレス鋼と炭素鋼の溶接:異材継手
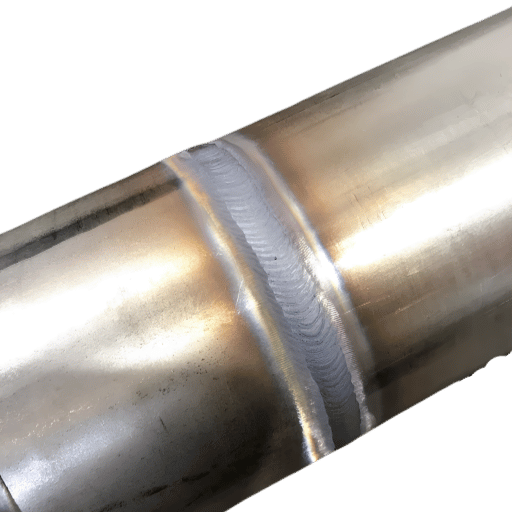 ステンレス鋼管と炭素鋼を接合する必要が生じることはよくあります。たとえば、ステンレス鋼のプロセス配管を炭素鋼の構造用ヘッダーに接続する場合です。主な懸念は炭素の移行です。炭素鋼側の炭素がステンレス鋼の溶接部に拡散して炭素含有量が増加し、腐食を起こしやすい鋭敏化領域が形成されます。
ER309L溶加材を使用すれば、この問題に対処できます。クロムとニッケルの含有量が高いため、炭素鋼側からの希釈に耐えながら、ステンレス鋼側の耐食性を保つ溶接金属が得られます。希釈を最も適切に管理できる方法はTIGです。炭素鋼側からの混入を抑えるには、アークをわずかにステンレス鋼側へ引きます。ほとんどの用途では、MIGでも十分に管理できます。
ステンレス鋼に7018を使用できますか?
いいえ。E7018は低水素系の炭素鋼電極です。ステンレス鋼同士、またはステンレス鋼と炭素鋼の接合に使用すると、溶融池に炭素鋼の溶接材料が堆積します。これにより、高炭素でクロムを含まない溶接金属ができ、その結果、腐食しやすいステンレス継手になります。ステンレス鋼同士の溶接にはE308L-16(SMAW)またはER308L(TIG/MIG)を選びます。ステンレス鋼と炭素鋼の溶接にはE309L-16(SMAW)またはER309L(TIG/MIG)を選びます。E7018は決して適切ではありません。WPS、PQR、ASTM A312:規格と調達仕様
 規格に準拠するステンレス鋼管を高品質に溶接するには、溶接施工要領書(WPS)を作成し、溶接施工法確認記録(PQR)による適格性確認が必要です。適格性確認が必要な重要変数を定める規格はASME Section IXです。
- WPSの重要変数:P番号(母材グループ)、F番号(溶加材グループ)、A番号(溶接金属の化学成分)、PWHT要件、肉厚範囲、溶接姿勢、シールドガス組成
- PQR:試験溶接の内容を記録し、WPSが適切な溶接を実現できることを示すため、機械試験(引張、曲げ、衝撃)および目視・非破壊検査の結果をまとめます。
- 溶接士の資格確認:各溶接士は、ASME Section IXまたはAWS D1.6に従い、実際に溶接する姿勢(2G、5G、6G)で資格試験を受ける必要があります。
よくある溶接欠陥、その防止策と溶接後の処理
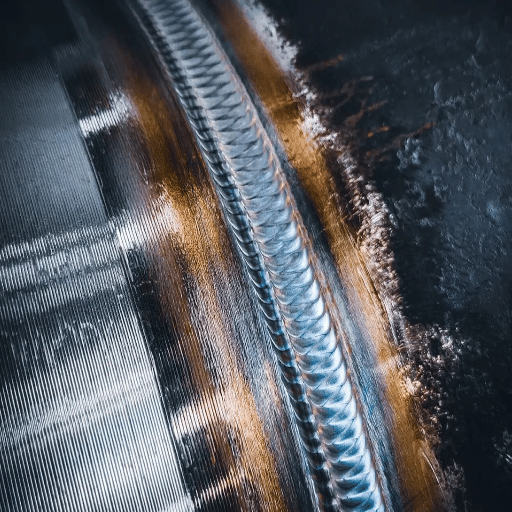 腕のよい溶接工でも、ステンレス鋼管に欠陥を生じさせることがあります。こうした欠陥に早く気づけば、再溶接で済む場合でも、稼働中の溶接部破損に至る場合でも、プロジェクトへの影響を抑えられます。
| 欠陥 | 主な原因 | 防止策 |
|---|---|---|
| シュガーリング(酸化スケール) | 裏面パージが不十分、または未実施 | 3ゾーンパージ試験を実施し、溶接前にO₂ <25 ppmを確認 |
| 鋭敏化 | 過剰な入熱、高炭素の溶加材 | 「L」鋼種の溶加材、パス間温度≤350°F、パス数を最小限にする |
| 高温割れ | オーステナイト単相溶接金属のデルタフェライト不足 | フェライト量を3–8 FNに維持し、拘束を管理し、凹型ビードを避ける |
| 気孔 | 汚染、シールドガス不足 | ステンレス鋼専用のブラシ・グラインダーを使用し、ガス流量15–25 CFHを確認 |
| 融合不良 | 電流不足、開先準備不良、ルート間隔過大 | 適切な開先(37.5° ± 2.5°)、開先間隔<1/16″、十分な電流 |
ステンレス溶接鋼管市場:2025–2026年の変化
 需要は拡大しています。2025年から2035年にかけて、医薬品製造能力、水処理インフラ、LNG処理能力の拡大を背景に、米国の溶接ステンレス鋼管の年間成長率(CAGR)は4.3%となる見込みです。世界全体では、東南アジアおよび中東の産業における需要の増加を背景に、2026年から2033年までのCAGRは12.8%と、さらに急速な成長が予測されています。
二つの変化が見られます。一つは、医薬品分野以外でもオービタル溶接システムの利用が広がり、加工配管業界での採用が増えていることです。熟練した配管溶接工の慢性的な不足がAWS 2026 Welding Industry Outlookで指摘されています。この人材不足に加え、TIG溶接が溶接工の技能に大きく左右されることから、経済性を高めるには自動化が必要です。もう一つは、非重要構造用途でTIGに代わりRMDなどの短絡移行を改良したMIG溶接プロセスが採用され、施工時間と裏面ガスパージの必要性がともに低減していることです。
よくある質問
Q:ステンレス鋼管は溶接できますか?
回答を見る
Q:ステンレス鋼管の溶接にはどのシールドガスを使いますか?
回答を見る
Q:ステンレス鋼管の溶接は安全ですか?
回答を見る
Q:ステンレス鋼管の溶接時に変色を防ぐにはどうすればよいですか?
回答を見る
Q:溶加材ER308とER308Lの違いは何ですか?
回答を見る
Q:ステンレス鋼管の溶接部には応力除去が必要ですか?
回答を見る
プロジェクト仕様の要件に従ってステンレス鋼溶接鋼管を事前硬化します。
Baling Steelは、ASTM A312 TP304/TP304L/TP316/TP316Lの溶接鋼管を1/8″から30″ ODまで取り扱っており、EN 10204 Type 3.1に準拠したミルテスト証明書を発行します。
見積もりを依頼 →この分析について
Baling Steelは、Edelstahl art溶接鋼管および管継手を製造しています。溶接作業、溶加材の仕様、受け入れ基準は、AWS、ASME、ASTMが公表する溶接規格をもとにまとめ、権威ある溶接技術文献と照合しています。当社は溶接コンサルティング会社ではありません。お客様、製造業者、EPC請負業者、保全作業員がBaling Stainless製品を正確に仕様指定できるよう、事実を提示しています。
参考文献・出典
- ASTM A312/A312M-22、オーステナイト系ステンレス鋼管、溶接鋼種および冷間加工鋼種、ASTM International
- AWS D18.1/D18.1M-2020、衛生用途向けオーステナイト系ステンレス鋼管および配管システムの溶接規格、American Welding Society
- AWS A5.9、ステンレス鋼用溶加材の分類、American Welding Society
- 304オーステナイト系ステンレス鋼溶接継手の耐食性、National Institute of Health / PMC
- オーステナイト系ステンレス鋼の高温割れ感受性要因、Total Materia
- 溶接の未来:動向、技術、業界展望、American Welding Society
- 米国におけるステンレス鋼溶接鋼管の2025-2035年需要分析、Future Market Insights
関連記事
- ERW鋼管:製造工程、規格、用途。
- 溶接ステンレス鋼管と非溶接ステンレス鋼管:どちらを選ぶべきですか?
- 304ステンレス鋼の特性、鋼種、仕様。
- 鋼材寸法のサイズ表
- ステンレス鋼用ドリルビット:適切な回転速度と最適な材質について。
Baling Steelのエンジニアリンググループが確認しました。最終更新日:2026年四月。

