


Belangrijkste specificaties
| Belangrijkste lasproces | GTAW (TIG) voor de wortellaag; GMAW/FCAW voor de vullagen en deklaag |
| Beschermgas | 100% argon (TIG); Ar + mengsels met <5% CO₂ (MIG) |
| Staalkwaliteit toevoegmateriaal | ER³08L (304 basismateriaal), ER316L (316 basismateriaal), ER309L (ongelijksoortige materialen) |
| Purgeergas aan de achterzijde | 99,99% argon — streefwaarde <25 ppm O₂ (voedingsmiddelenkwaliteit) |
| Belangrijkste normen | ASTM A312/A312M-22, ASME Section IX, AWS D18.1:2020 |
| Ma× warmte-inbreng | <1.5 kJ/mm voor austenitische staalkwaliteiten |
| Interpasstemperatuur | ≤350°F (177°C) volgens de ASME-richtlijnen |
Waarom het lassen van roestvaststalen buizen verschilt van koolstofstaal
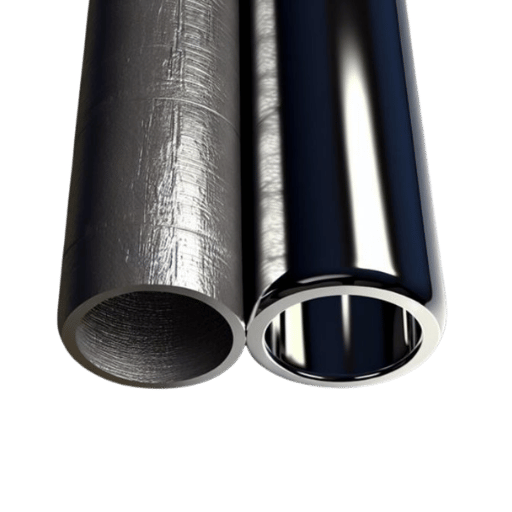 Koolstofstaal vergeeft een slechte warmtebeheersing. Roestvast staal niet. Drie metallurgische aspecten maken het lassen van roestvaststalen buizen tot een heel ander proces:
Gevoeligheid van chroom. Roestvast staal bevat 10,5% of meer chroom (naar gewicht). Daardoor vormt zich op het oppervlak een beschermende chroomoxidelaag (Cr0) — de reden waarom het ‘roestvast’ is.
Bij het lassen wordt die beschermlaag ‘doorbroken’ en als dat niet goed gebeurt, vormt ze zich niet opnieuw.
Sensibilisatie. Langdurige blootstelling aan temperaturen boven 950F (500C) en 1500F (800C) zorgt ervoor dat koolstof zich met chroom kan verbinden. Zo ontstaan chroomcarbiden langs de korrelgrenzen. Daardoor gaat chroom ‘verloren’ en vormt zich geen chroomoxide — een andere vorm van corrosie, sensibilisatie genoemd.
Deze omstandigheden kunnen binnen enkele maanden leiden tot kleine lekgaatjes.
Warmtegeleiding. Een klasse staal die warmte 30% slechter geleidt dan koolstofstaal, is austenitisch roestvast staal. De warmte concentreert zich daardoor rond de middellijn in plaats van zich ervan weg te verspreiden.
Dat versterkt de vervorming. Daarom zijn de beste vaardigheden van een lasser en nauwkeurig aangehouden interpasstemperaturen vereist, totdat de verschillen goed begrepen zijn. Geen van beide materialen verdient de voorkeur; met beide moet u corrosiebestendige lassen in buizen van elk type kunnen maken.
TIG, MIG of FCAW: het juiste lasproces voor roestvaststalen buizen kiezen
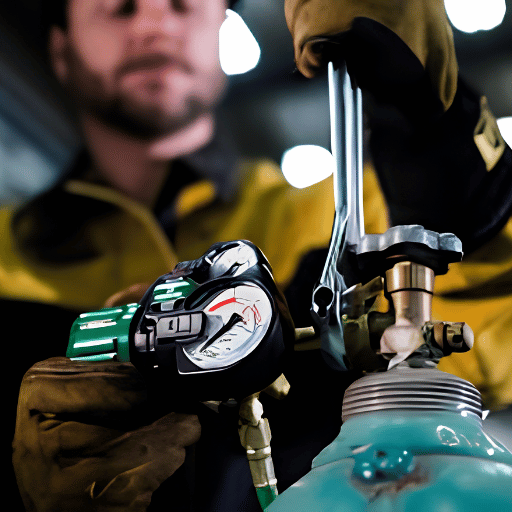 Het lasproces beïnvloedt de kwaliteit van de verbinding, de productiviteit en uiteindelijk de kosten. TIG-lassen van roestvaststalen buizen met gasbooglassen met wolfraamelektrode (GTAW) blijft de beste keuze voor wortellagen. Aangepaste MIG-processen winnen echter terrein voor vullagen en deklaag, en in sommige gevallen ook voor wortellagen.
| Parameter | GTAW (TIG) | GMAW-RMD (gemodificeerde kortsluitboog) | FCAW (gevulde draad) |
|---|---|---|---|
| Lassnelheid | 3–5 ipm | 6–12 ipm | 8–15 ipm |
| Backinggas vereist? | Ja (altijd) | Soms niet nodig (alleen austenitisch) | Nee (het vloeimiddel bindt koolstof) |
| Beschermgas | 100% argon | Ar + <5% CO₂ of Tri-Mix | 75% Ar / 25% CO₂ |
| Vereist vaardigheidsniveau | Hoog (weken opleiding) | Gemiddeld (dagen opleiding) | Gemiddeld |
| Meest geschikte toepassing | Hoge zuiverheid, hygiënische toepassingen, diameter ≤6″ | Constructie, olie en gas, diameter ≥8″ | Reparaties op locatie, niet-kritisch |
- TPP-hygiënisch/voedingsmiddelen, buis volgens 3a: alleen T I G (autogene stompe vierkantlas voor wand< 1/8″, toevoegmateriaal voor dikkere wand)
- Constructie/industrie SCH 40: TIG-wortellaag + pulserend MIG of FCAW voor vullagen en deklaag (goede balans tussen productiviteit en kwaliteit)
- Maar… bij een grote diameter (>8″) en niet-kritische toepassing: RMD-wortellaag (mogelijk zelfs zonder purgeergas) + MIG-vullaag.
- Dunwandige productiebuis, 0.4″Wgt,≤0.065″: TIG, hoogfrequente puls (250-400 pps voor 35% hogere snelheid)
- Verbinding tussen ongelijksoortig roestvast staal en koolstofstaal: TIG met ER309L-toevoegmateriaal (beheersing van de verdunning is belangrijk)
Wat is de beste manier om roestvaststalen buizen te lassen?
Dat hangt af van de toepassing. Voor leidingwerk in de farmaceutische en voedingsmiddelenindustrie dat moet voldoen aan de specificaties van AWS D18.1:2020, is TIG-lassen met volledige argonpurge aan de achterzijde de enige geschikte methode. Voor leidingwerk in constructies en de olie- en gasindustrie biedt een combinatie van een TIG-wortellaag met pulserend MIG of gevulde draad voor de vullagen en deklaag de beste balans tussen kwaliteit en productiviteit. Zo vervalt de warme TIG-laag. Bij ERW-buizen en grotere diameters kan dit de lastijd met 40-60% verkorten.Keuze van toevoegmateriaal — ER308L, ER316L en de regel voor de ‘L’-staalkwaliteit
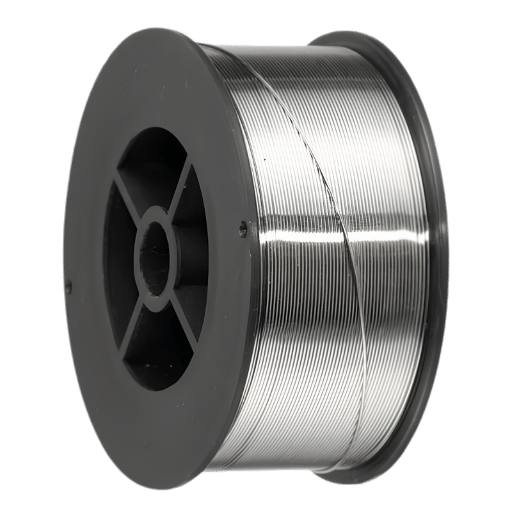 Het gebruik van een verkeerd toevoegmateriaal kan de corrosiebestendigheid van een las in roestvast staal het sterkst aantasten. De passing en lasomstandigheden zijn minder bepalend dan de chemische samenstelling van het toevoegmateriaal. De chemische samenstelling van het juiste toevoegmateriaal voor roestvast staal komt overeen met die van het basismateriaal, dat in de meeste gevallen minder koolstof bevat dan het toevoegmateriaal.
| Basismateriaal | Toevoegmateriaal (TIG/MIG) | AWS-specificatie | Max. koolstof % |
|---|---|---|---|
| 304 / 304L | ER308L | AWS A5.9 | 0.03% |
| 316 / 316L | ER316L | AWS A5.9 | 0.03% |
| 321 (gestabiliseerd met Ti) | ER347 | AWS A5.9 | 0.08% |
| 304 met koolstofstaal | ER309L | AWS A5.9 | 0.03% |
Als u basismateriaal 304L last met conventioneel 308-toevoegmateriaal, verhoogt u het koolstofgehalte in de verbinding en mogelijk ook het corrosierisico. Bij toepassingen met een hoge zuiverheid (>99%), zoals in de voedingsmiddelen-, dranken- en farmaceutische industrie, is een laag koolstofgehalte essentieel voor de corrosiebestendigheid. — Technisch artikel van MillerWelds, American Welding Society / Welding Journal
Naast het koolstofgehalte kunt u in enkele toevoegmaterialen ook het gehalte aan ongewenste rest- en spoorelementen beperken, zoals tin, antimoon, arseen, fosfor en zwavel. Volgens de AWS A5.9-specificatie kunnen deze reststoffen uit de grondstoffen voor toevoegmaterialen ernstige corrosie veroorzaken, ook als het koolstofgehalte aan de specificaties voldoet. Voor een betere vloeibaarheid en hogere lassnelheden werd extra silicium toegevoegd aan ER309LSi.
Backinggas — de stap die goede lassen van lasfouten onderscheidt
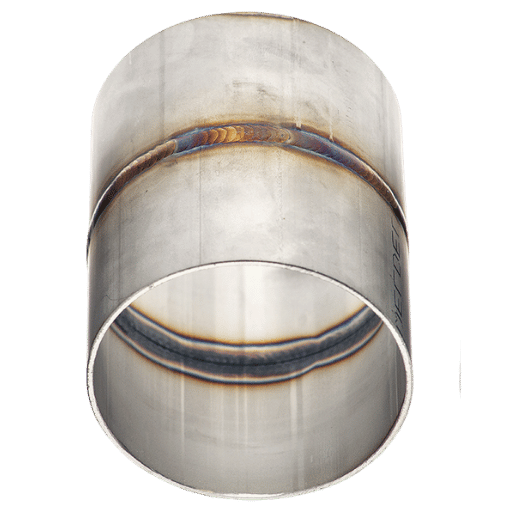 Als u roestvaststalen buizen last zonder het binnenoppervlak te beschermen, verbindt zuurstof zich met het gesmolten wortelmetaal en ontstaat een dikke oxidelaag. Die ruwe, zwarte verkleuring noemen lassers ‘versuikering’. Versuikerde wortellagen zijn niet alleen esthetisch onaanvaardbaar, maar wijzen ook op chroomverlies, waardoor de verbinding een beginpunt voor corrosie wordt. Een goede argonpurge aan de achterzijde voorkomt dit: het verdringt de zuurstof voordat de boog wordt ontstoken.
Controleer vóór het ontsteken de kwaliteit van de purge op 3 plaatsen in de buis:
- Zone 1 — wortel (lasverbinding): Gebruik een O₂-analyzer bij de opening van de verbinding. De streefwaarde hangt af van de toepassing:
- Farmaceutische industrie: < 10 ppm O (volgens AWS D18.1:2020)
- Voedingsmiddelenkwaliteit/hygiënische toepassing: <25 ppm O₂
- Algemene industrie: < 500 ppm O (sommige werkplaatsen aanvaarden < 1 000 ppm)
- Zone 2 — midden van de buis (plaats van de purgeerafdichting): controleer de afdichting van de purgeerdam. Omgevingslucht die binnendringt, verontreinigt de purgeerzone.
- Zone 3 — uiteinde (ontluchtingsopening): controleer of het gas aan het uiteinde ontsnapt. Zonder stroming bereikt het purgeergas de laszone niet; u last dan in een stilstaande atmosfeer.
Warmte-inbreng, sensibilisatie en behoud van corrosiebestendigheid
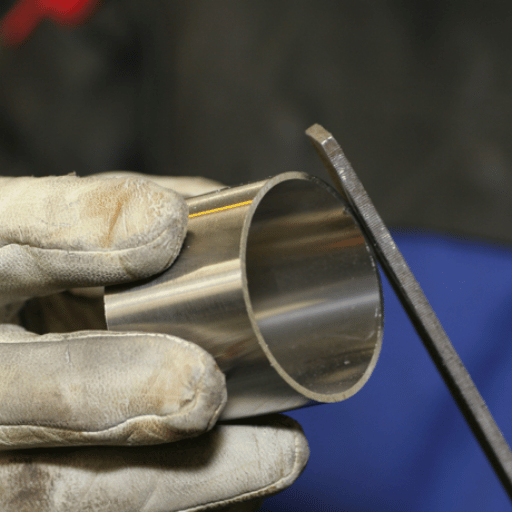 Bij het lassen van roestvaststalen buizen is elke las een race tegen sensibilisatie. Hoe langer de warmte-beïnvloede zone (HAZ) tussen 950F en 1,500F (50-800C) blijft, hoe meer chroomcarbiden zich vormen — en hoe sterker de corrosiebestendigheid van de verbinding afneemt. De warmte-inbreng beheersen is geen vrijblijvende taak, maar uw belangrijkste technische parameter om defecten tijdens gebruik te voorkomen.
Warmte-inbreng (kJ/mm) = (volt ampère 60) / (lassnelheid mm/min 1.000)
Voorbeeld: 12 V 120A 60 / (150 mm/min 1.000) = 0,576 kJ/mm
Streefwaarde: <1.5 kJ/mm voor austenitische staalkwaliteiten. Lager is beter. Moderne TIG-inverters met hoogfrequente pulsen (250-400 pps) kunnen met een lagere gemiddelde stroomsterkte en minder warmte-inbreng lassen, terwijl ze toch een uitstekende laspenetratie bereiken. De lassnelheid kan daardoor tot 35% stijgen.
Wortellaag, warme laag, vullagen en deklaag — uitleg per laslaag
 Bij meerlaags lassen van buizen volgt elke laslaag een vaste volgorde. Elke laag heeft een specifieke functie en vereist een eigen aanpak.
Wortellaag (GTAW). De eerste laag is het belangrijkst: ze zorgt voor volledige laspenetratie en vormt de basis van de verbinding. Gebruik de laagste stroomsterkte die voldoende versmelting en lasrupsopbouw oplevert (zie hieronder). Lassers melden vaak dat ze bij dunwandige buizen volgens Schedule 10, zonder puls, 35-45 ampère gebruiken, met een downslope van 6 seconden en een gasnaloop van 5-8 seconden. Houd de lassnelheid gelijkmatig en de smeltplas smal en beheersbaar. De meest voorkomende fout bij deze kritieke laag is doorbranden. Daardoor wordt de wortellaag onbeheersbaar; de dikke overtollige lasopbouw erboven belemmert vervolgens de hygiënische doorstroming.
Warme laag (of ‘warmtepass’). Deze laag volgt direct op de wortellaag en maakt het wortelprofiel gladder, terwijl slakinsluitingen worden weggebrand. Gebruik een stroomsterkteverhouding van A of B ten opzichte van de wortellaag en las sneller. Sommige buizenfabrikanten slaan de warme laag over wanneer ze niet van TIG naar RMD overschakelen. RMD levert namelijk een schoner wortelprofiel op, waardoor minder slak moet worden weggebrand.
Met de vullagen en deklaag bouwt u de verbinding op tot de vereiste keeldikte. Bij constructies in roestvast staal worden vaak gevulde of pulserende MIG-draden gebruikt. Daarbij gebruikt men hetzelfde beschermgas en dezelfde draad als voor de wortellaag om stilstand te beperken. Rupsnaden in plaats van pendelbewegingen beperken de warmte-inbreng. Laat elke laslaag afkoelen tot onder de limiet voor de interpasstemperatuur voordat u de volgende aanbrengt.
Is het beter om 304 of 316 roestvast staal te lassen?
Wat lasbaarheid betreft, lijken 304 en 316 sterk op elkaar: beide zijn austenitisch en vereisen alleen de basismaatregelen tegen sensibilisatie en oxidatie. Het praktische verschil is dat 316 2-3% molybdeen bevat, wat de legering beter bestand maakt tegen chlorideoplossingen die put- en spleetcorrosie veroorzaken. Voor toepassingen die moeilijk te lassen zijn en een hoge corrosiebestendigheid vereisen, zoals zout water, chemische processen en maritieme omgevingen, wordt doorgaans 316L-buis met ER316L-toevoegmateriaal gebruikt. Voor andere toepassingen — constructiesteunen, waterleidingen en productielijnen in de voedingsmiddelenindustrie — levert het goedkopere 304L met ER308L-toevoegmateriaal een las met dezelfde eigenschappen op.Roestvast staal aan koolstofstaal lassen — verbindingen tussen ongelijksoortige materialen
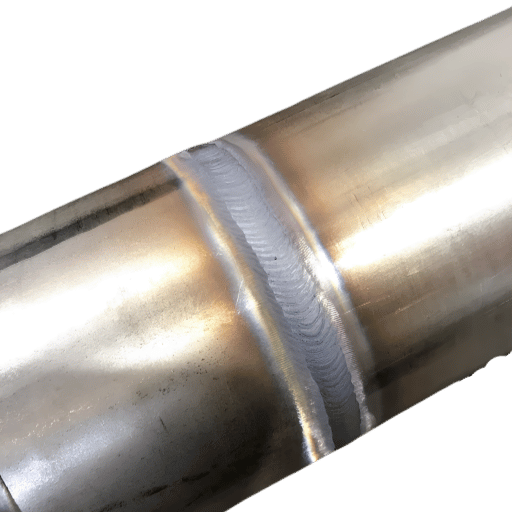 Een roestvaststalen buis verbinden met koolstofstaal is vaak nodig op overgangspunten, bijvoorbeeld waar een procesleiding van roestvast staal aansluit op een constructieve hoofdleiding van koolstofstaal. Het belangrijkste risico is koolstofmigratie: koolstof uit het koolstofstaal diffundeert naar de laszone in het roestvast staal. Daardoor stijgt het koolstofgehalte en ontstaat een gesensibiliseerde zone die gevoelig is voor corrosie.
ER309L-toevoegmateriaal helpt dit probleem voorkomen. Door het hogere chroom- en nikkelgehalte verdraagt de lasafzetting de verdunning door het koolstofstaal en blijft ze tegelijk corrosiebestendig aan de zijde van het roestvast staal. TIG biedt de beste controle over de verdunning. Houd de boog iets meer naar de zijde van het roestvast staal om de opname van koolstof uit het koolstofstaal te beperken. Voor de meeste toepassingen biedt MIG voldoende controle.
Kan ik 7018 op roestvast staal gebruiken?
Nee. E7018 is een koolstofstalen elektrode met een laag waterstofgehalte. Bij het lassen van roestvast staal op roestvast staal of op koolstofstaal brengt deze elektrode koolstofstaal in het smeltbad. Dat levert lasmetaal op met veel koolstof en zonder chroom, waardoor de daaropvolgende verbinding in roestvast staal sterk corrosiegevoelig is. Gebruik voor roestvast staal op roestvast staal E308L-16 (SMAW) of ER308L (TIG/MIG). Gebruik voor roestvast staal op koolstofstaal E309L-16 (SMAW) of ER309L (TIG/MIG). E7018 is nooit geschikt.WPS, PQR en ASTM A312 — normen en specificaties voor aankopen
 Voor kwalitatief laswerk aan roestvaststalen buizen dat aan een norm moet voldoen, is een lasmethodebeschrijving (WPS) nodig die is gekwalificeerd via een Procedure Qualification Record (PQR). ASME Section IX is de toepasselijke norm en bepaalt welke essentiële variabelen moeten worden gekwalificeerd.
- Essentiële variabelen in de WPS: P-Number (groep basismateriaal), F-Number (groep toevoegmateriaal), A-Number (chemische samenstelling van het lasmetaal), vereisten voor PWHT, bereik van de wanddikte, laspositie en samenstelling van het beschermgas
- PQR: beschrijft de proeflas en vat de resultaten samen van mechanische tests (trek-, buig- en slagproeven) en visuele/NDO-inspecties om aan te tonen dat de WPS geschikte lassen oplevert
- Lasserskwalificatie: elke lasser moet kwalificatietests uitvoeren in de posities (2G, 5G, 6G) waarin diegene zal lassen, volgens ASME Section IX of AWS D1.6
Veelvoorkomende lasfouten voorkomen en behandelen na het lassen
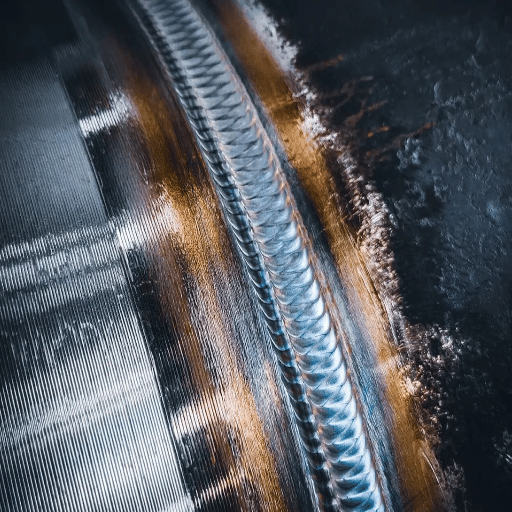 Zelfs de beste lassers maken onvolkomenheden bij het lassen van roestvaststalen buizen. Als u zulke gebreken vroeg herkent, kan dat uw hele project kosten besparen doordat u niet opnieuw hoeft te lassen — of doordat lasfalen tijdens gebruik wordt voorkomen.
| Lasfout | Oorzaak | Preventie |
|---|---|---|
| Versuikering (oxidelaag) | Onvoldoende purge aan de achterzijde of helemaal geen purge | Purgecontrole op 3 plaatsen; O₂ <25 ppm vóór het lassen |
| Sensibilisatie | Te hoge warmte-inbreng; toevoegmateriaal met veel koolstof | Toevoegmaterialen met staalkwaliteit ‘L’; interpasstemperatuur ≤350°F; zo weinig mogelijk laslagen |
| Warmscheuren | Te weinig deltaferriet in volledig austenitische lassen | Behoud 3–8 FN ferriet; beperk opspanning; vermijd holle lasrupsen |
| Poreusheid | Verontreiniging; onvoldoende beschermgas | Gebruik aparte borstels/slijpmachines voor roestvast staal; controleer het gasdebiet: 15–25 CFH |
| Gebrek aan versmelting | Te lage stroomsterkte; slechte voorbereiding van de verbinding; te grote spleet | Correcte laskant (37,5° ± 2,5°); spleet bij het passen <1/16″; voldoende stroomsterkte |
Markt voor gelaste roestvaststalen buizen: ontwikkelingen in 2025–2026
 De vraag neemt snel toe. Van 2025 tot en met 2035 bedraagt de jaarlijkse groei ( CAGR) van gelaste roestvaststalen buizen in de VS 4,3%. Die groei wordt gestuwd door meer productiecapaciteit in de farmaceutische industrie, nieuwe waterzuiveringsinfrastructuur en een grotere LNG-verwerkingscapaciteit. Wereldwijd ligt de verwachte groei nog hoger: een CAGR van 12,8% van 2026 tot 2033, gedreven door de toenemende vraag vanuit industrieën in Zuidoost-Azië en het Midden-Oosten.
Er zijn twee ontwikkelingen. Ten eerste worden orbitale lassystemen steeds vaker ingezet buiten de farmaceutische industrie, onder meer in de prefab leidingbouw. In AWS 2026 Welding Industry Outlook wordt gewezen op een aanhoudend tekort aan gekwalificeerde buizenlassers. In combinatie met de afhankelijkheid van de vaardigheden van de lasser bij TIG-lassen maakt dat automatisering economisch steeds aantrekkelijker. Ten tweede winnen aangepaste MIG-processen met kortsluitboog, zoals RMD, terrein ten opzichte van TIG bij niet-kritische constructietoepassingen. Dat verkort de montagetijd en vermindert de behoefte aan purgeergas.
Veelgestelde vragen
V: Kunnen roestvaststalen buizen worden gelast?
Bekijk het antwoord
V: Welk beschermgas gebruikt u voor het lassen van roestvaststalen buizen?
Bekijk het antwoord
V: Is het lassen van roestvaststalen buizen veilig?
Bekijk het antwoord
V: Hoe voorkomt u verkleuring bij het lassen van roestvaststalen buizen?
Bekijk het antwoord
V: Wat is het verschil tussen ER308- en ER308L-toevoegmetaal?
Bekijk het antwoord
V: Moeten lassen in roestvaststalen buizen spanningsarm worden gemaakt?
Bekijk het antwoord
Zorg dat de gelaste roestvaststalen buis voldoet aan de projectspecificaties.
Baling Steel levert gelaste buizen volgens ASTM A312 TP304/TP304L/TP316/TP316L, met een buitendiameter van 1/8″ tot 30″ en fabriekskeuringscertificaten volgens EN 10204 Type 3.1.
Vraag een offerte aan →Over deze analyse
Baling Steel vervaardigt gelaste roestvaststalen buizen en fittingen. De laspraktijk, specificaties voor toevoegmetaal en acceptatiecriteria zijn samengevat op basis van gepubliceerde lasnormen van AWS, ASME en ASTM, aangevuld met en getoetst aan gezaghebbende technische vakliteratuur over lassen. Wij zijn geen lasadviesbureau; we presenteren feiten zodat onze klanten, constructeurs, EPC-aannemers en onderhoudsteams de producten van Baling Steel nauwkeurig kunnen specificeren.
Referenties en bronnen
- ASTM A312/A312M-22, austenitische roestvaststalen buizen, gelaste en koudbewerkte kwaliteiten, ASTM International
- AWS D18.1/D18.1M-2020, specificatie voor het lassen van austenitische roestvaststalen buis- en leidingsystemen voor sanitaire toepassingen, American Welding Society
- AWS A5.9, classificatie van toevoegmetaal voor roestvast staal, American Welding Society
- Corrosiebestendigheid van gelaste verbindingen in austenitisch roestvast staal 304, National Institute of Health / PMC
- Factoren die de gevoeligheid voor warmscheuren in austenitisch roestvast staal bepalen, Total Materia
- De toekomst van lassen: trends, technologie en vooruitzichten voor de sector, American Welding Society
- Analyse van de vraag naar gelaste roestvaststalen buizen in de VS voor 2025-2035, Future Market Insights
Gerelateerde artikelen
- ERW-buizen: productieproces, normen en toepassingen.
- Gelaste en naadloze roestvaststalen buizen: welke keuze is het beste?
- Roestvast staal 304: eigenschappen, staalkwaliteiten en specificaties.
- Tabel met staalplaatdiktes en afmetingen
- Boren voor roestvast staal: advies over de juiste snelheid en het beste materiaal voor gebruik.
Gecontroleerd door de engineeringgroep van Baling Steel. Bijgewerkt op: april 2026.

