


KURZDATEN
| Maßgebende Norm | ASME B16.5 (NPS ½”–24″); ASME B16.47 für NPS 26″–60″ |
| Druckklassen | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Schweißverbindung | Stumpfschweißung mit vollständigem Einbrand (eine Schweißverbindung) |
| Gängige Dichtflächentypen | Raised Face (RF) · Flat Face (FF) · Ring-Type Joint (RTJ) |
| Kohlenstoffstahlgüte | ASTM A105 (allgemeiner Einsatz); ASTM A350 LF2 (Tieftemperatur) |
| Edelstahl- / Legierungsgüte | ASTM A182 F304, F316, F11, F22 |
| Kurzbezeichnungen | WN · WNRF · WN-RF |
Was ist ein Schweißhalsflansch? Halsgeometrie, Schweißnahttyp und technische Grundlagen
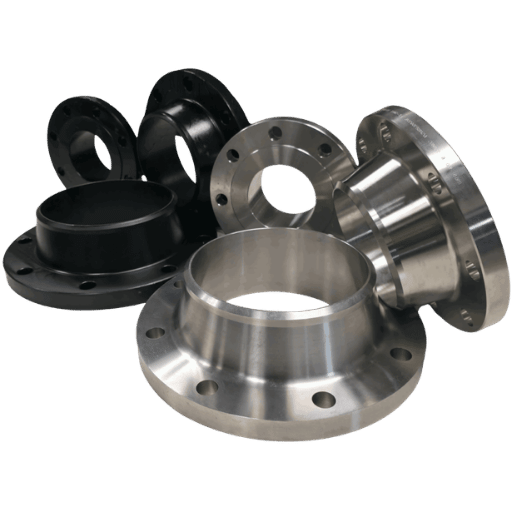
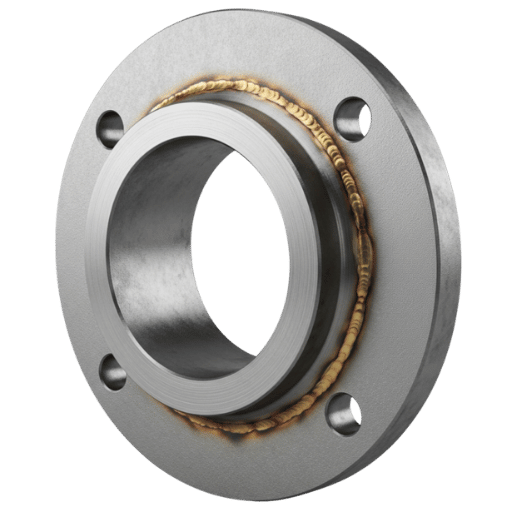 Ein Schweißhalsflansch – auch Schweißhalsflansch oder WN-Flansch genannt – ist an seinem länglichen, konischen Hals zu erkennen, dessen Dicke allmählich abnimmt, bis sein Durchmesser dem des anzuschließenden Rohrs entspricht. Das Ende des Halses läuft mit einer Fase aus, damit eine Stumpfschweißung mit vollständigem Einbrand möglich ist. Dieses Profil sollte nicht unterschätzt werden: Durch seine konische Form verteilt es Biege- und Druckbelastungen besser über die gesamte Halslänge, anstatt sie nur auf den Nahtübergang zu konzentrieren.
Der gleichmäßig konische Hals ermöglicht den von Ingenieuren so bezeichneten fließenden Übergang zwischen dem dickwandigen Flanschbereich und der vergleichsweise dünnen Rohrwand. Dieser Übergang sorgt für eine gleichmäßige Spannungsverteilung und verhindert lokale Spannungsspitzen oder Bereiche mit Spannungskonzentrationen an der Verbindung. Darin liegt der wesentliche Grund, weshalb Schweißhalsflansche unter Bedingungen mit starken Vibrationen, kontinuierlicher zyklischer Belastung, extremen Temperaturen oder anspruchsvollem Einsatz anderen Flanschtypen überlegen sind.
Durch die Stumpfschweißung mit vollständigem Einbrand gemäß ASME B31.3 Process Piping Code entsteht eine metallurgisch durchgehende Verbindung – Flansch und Rohr verhalten sich unter Belastung wie eine einzige Konstruktion. Deshalb wird eine Schweißhalsverbindung im ASME B31.3 Process Piping Code bei Spannungsberechnungen genauso bewertet wie das Rohr selbst, während bei einer Aufschweißverbindung ein Ermüdungsabschlag gilt (weitere Informationen finden Sie im Leitfaden zu Aufschiebflanschen).
✔ Vorteile
- Ausgezeichnete Spannungsverteilung entlang des konischen Halses
- Freier Rohrquerschnitt ohne Durchflussbehinderung oder Turbulenzen
- Stumpfschweißung mit vollständigem Einbrand, von außen durchstrahlungsprüfbar
- Für alle sechs Druckklassen nach ASME B16.5 ausgelegt (150–2500)
- Für Ermüdung, Vibrationen und zyklische Belastung geeignet
- Mit dem passenden Werkstoff für Temperaturen unter null und erhöhte Temperaturen geeignet
- Direkte Schweißverbindung mit allen stumpfgeschweißten Rohrleitungsformstücken, einschließlich Bögen, T-Stücken und Reduzierstücken
- Kein Spalt zwischen Flanschbohrung und Rohr-Außendurchmesser, in dem Erosion auftreten kann.
⚠ Einschränkungen
- Höhere Stückkosten als bei Aufschiebflanschen (üblicherweise +30–60 %)
- Erfordert eine qualifizierte Schweißfachkraft und eine Schweißanweisung (WPS)
- Die Montage ist aufwendiger und zeitintensiver; zusätzlich zu den Fülllagen sind Wurzel- und Decklagen erforderlich.
- Der lange, konische Hals schafft mehr Abstand zwischen Rohrwand oder Rohrleitungsformstück und Dichtfläche als bei Aufschieb- oder Muffenschweißflanschen.
- Der Rohrinnendurchmesser muss auf der Bestellung angegeben werden, damit er zum Innendurchmesser des Flansches und zur Wanddickenreihe des Rohrs passt.
Die Stumpfschweißung mit vollständigem Einbrand gemäß ASME B31.3 Process Piping Code bildet mit dem angeschlossenen Rohr eine metallurgisch durchgehende Konstruktion, die auf zyklische Spannungen genauso reagiert wie das Rohr allein. Da für Schweißhalsverbindungen dieselben Spannungserhöhungsfaktoren gelten wie für Rohre – anders als bei Aufschiebflanschen mit Kehlnähten –, können sie in den Auslegungsberechnungen als gleichwertig angesetzt werden.
Welche Vorteile bieten Schweißhalsflansche?
Schweißhalsflansche bieten gegenüber anderen Flanschtypen vier wesentliche technische Vorteile: Erstens verteilt der konische Hals das Biegemoment über seine gesamte Länge und beseitigt so die für den Übergang an einer Kehlnaht typische Spannungskonzentration. Zweitens ist der Innendurchmesser der Bohrung genau auf den Rohrabschnitt abgestimmt. Dadurch entsteht kein Absatz, der Turbulenzen, Erosion und Spaltkorrosion verursachen könnte. Drittens ist die Stumpfschweißnaht von außen für eine Durchstrahlungsprüfung zugänglich, was die zerstörungsfreie Prüfung vereinfacht. Viertens verhindert die durchgehende Schweißverbindung einen inneren Spalt, in dem sich Prozessmedien sammeln könnten – ein entscheidender Vorteil bei hochreinen und korrosiven Anwendungen.Druckklassen nach ASME B16.5: Die passende Druckstufe auswählen (150 bis 2500)
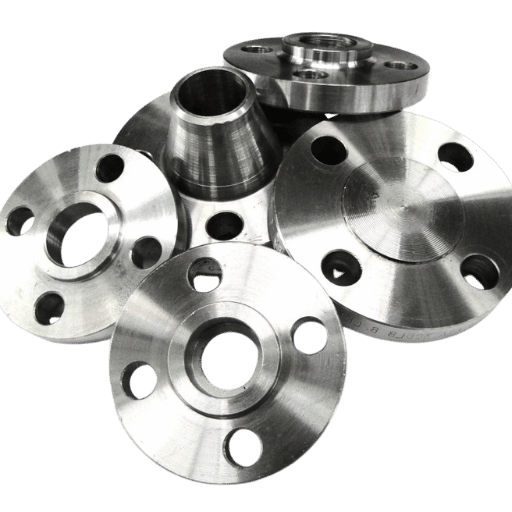 ASME B16.5 legt sechs Druckklassen für Schweißhalsflansche fest: 150, 300, 600, 900, 1500 und 2500. Für jede Klasse gilt eine Druck-Temperatur-Einstufung (PT), die mit steigender Temperatur sinkt, da Stahl bei Erwärmung an Festigkeit verliert. Eine falsche Auswahl verstößt gegen die Norm und kann in der Praxis von undichten Dichtungen bis zum heftigen Bersten eines Bauteils führen.
Die folgenden Druck-Temperatur-Einstufungen für Werkstoffgruppe 1.1 (Kohlenstoffstahl ASTM A105) entsprechen ASME B16.5. Die Werte sind in psi angegeben; bei hohen Temperaturen sinkt die Einstufung, weil die Streckgrenze mit steigender Werkstofftemperatur abnimmt.
| Temperatur (°F) | Klasse 150 | Klasse 300 | Klasse 600 | Klasse 900 | Klasse 1500 | Class 2500 |
|---|---|---|---|---|---|---|
| -20 bis 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Quelle: ASME B16.5, Werkstoffgruppe 1.1 (anhand zweier unabhängiger Branchenquellen geprüft). Für Zwischentemperaturen ist eine lineare Interpolation zulässig.
Entscheidungshilfe für die Druckklasse
- Systemdruck 285 psi UND Temperatur 400F UND Einsatz in Versorgungssystemen/Wasser: Class 150 ausreichend
- Systemdruck 286-740 psi ODER gefährliches Medium (HC, Dampf, Säure): mindestens Class 300
- Druck 741-1.480 psi ODER Einsatz mit Wasserstoff/Prozessgas: Class 600
- Kryogenes LNG, Hochdruckdampf, Unterwasseranwendung oder Einsatz in Sauergasumgebung: Class 900 oder höher
- Hochdruck-Gastransport (ASME B31.8) oder Ultrahochdruck-Prozess: Class 1500 / 2500
Wählen Sie niemals allein aufgrund des Betriebsdrucks eine niedrigere Flanschdruckklasse. ASME B31.3 schreibt vor, dass die Rohrleitung für die oberen Grenzwerte des Prozessdrucks unter Auslegungsbedingungen (1.5 Maximum Allowable Working Pressure), bei Übergängen und in Störfällen ausgelegt sein muss. Das System kann mit 200 psi betrieben werden, aber beim Ansprechen eines Sicherheitsventils 350 psi erreichen – damit würde die obere Grenze von 285 psi für Class 150 überschritten.
Kennzeichnung von Schweißhalsflanschen nach ASME B16.5: Herstellername oder Warenzeichen, Werkstoffspezifikation, Druckklasse, Nennrohrgröße, Dichtflächenkennzeichnung (RF/FF/RTJ) sowie Schmelz- oder Seriennummer zur Rückverfolgbarkeit. Gleichen Sie diese Kennzeichnungen vor der Montage mit dem Werksprüfzeugnis ab.
Abmessungen von Schweißhalsflanschen: Referenztabelle für NPS ½” bis 12″ (Class 150)
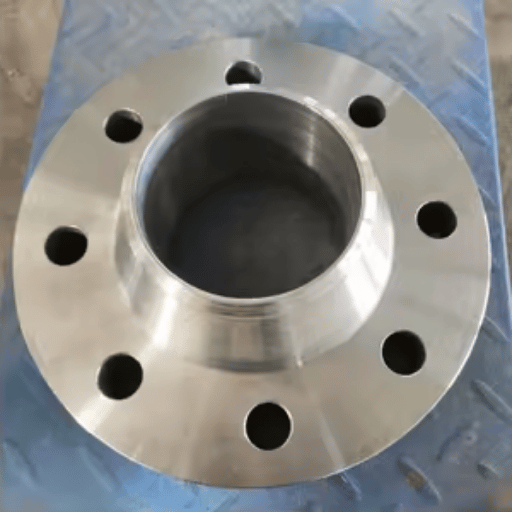 Diese Tabelle enthält die Abmessungen von Schweißhalsflanschen der Class 150 nach ASME B16.5 für NPS ” bis 12″. Alle Maße sind in Zoll angegeben. Der Bohrungsdurchmesser ist nicht aufgeführt, da er variiert; die Bohrung wird bei der Fertigung nach dem Innendurchmesser der angrenzenden Rohr-Wanddickenreihe bearbeitet. NPS und Wanddickenreihe müssen bei der Bestellung angegeben werden.
| NPS | Außendurchmesser (O) | Lochkreisdurchmesser (BC) | Anzahl der Schrauben | Schraubenlochdurchmesser | Halsdurchmesser am Flanschansatz | Länge über den Flanschhals (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1 „ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2 „ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3 „ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4 „ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6 „ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8 „ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10 „ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Die Daten wurden aus zwei unabhängigen Branchenquellen zusammengestellt und anhand veröffentlichter Referenztabellen nach ASME B16.5-2017 abgeglichen. Die Werte für den Halsdurchmesser am Flanschansatz und die Halslänge gelten für Class 150 RF; bei höheren Druckklassen bleiben Außendurchmesser und Schraubenbild gleich, die Halsprofile unterscheiden sich jedoch.
Die Bohrung eines Schweißhalsflansches wird passend zum Innendurchmesser der bei der Bestellung angegebenen Rohr-Wanddickenreihe bearbeitet. Die innere Bohrung eines Rohrs mit 4″ NPS und Schedule 40 beträgt 4.026″. Bei einem Rohr mit 4″ NPS und Schedule 80 beträgt die innere Bohrung 3.826″. Die Angabe der Wanddickenreihe ist zwingend erforderlich. Eine nicht passende Bohrung erzeugt an der Schweißnaht einen Absatz, der den Durchfluss behindert, eine Spannungskonzentration verursacht und Spaltkorrosion begünstigt. Geben Sie die Angaben auf der Bestellung stets in folgender Form an: NPS + Schedule (z. B. “NPS 4, Sch 40, bore per ASME B16.5”).
Dichtflächentypen: Raised Face (RF), Flat Face (FF) und Ring-Type Joint (RTJ)
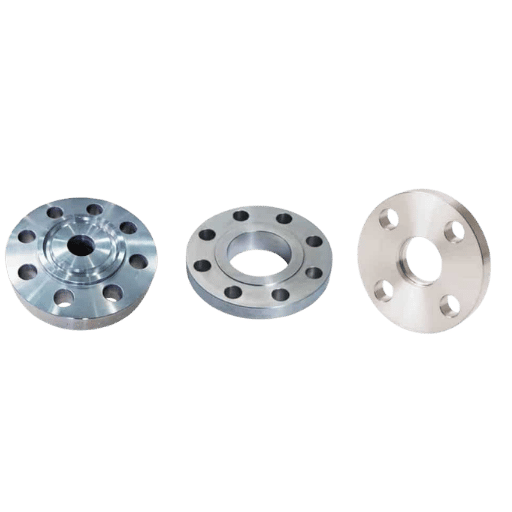 Der Dichtflächentyp bestimmt die Dichtungsgeometrie und das Dichtverfahren. In Abschnitt 6 der ASME B16.5 ist Raised Face als Standarddichtfläche für Schweißhalsflansche festgelegt. Wird auf einer Bestellung kein Dichtflächentyp angegeben, wird automatisch die Ausführung Raised Face (RF) gefertigt. Nicht zueinander passende Dichtflächentypen an einer Flanschverbindung sind ein häufiger Fehler in der Rohrleitungsspezifikation und können unter anderem undichte Dichtungen oder gerissene Gehäuse zur Folge haben.
| Merkmal | Raised Face (RF) | Flat Face (FF) | Ring-Type Joint (RTJ) |
|---|---|---|---|
| Dichtfläche | Erhabener Ring, 0,060–0,250″ über der Flanschfläche am Außendurchmesser | Bündig mit der Flanschfläche am Außendurchmesser | Präzisionsgefertigte Nut für einen Metallring |
| Dichtungstyp | Spiralwendeldichtung oder Flachdichtung | Weiche Dichtung in voller Flanschgröße | Ovaler oder achteckiger Metallring |
| Maximale Druckklasse | 2500 | 300 (typische Obergrenze) | 2500 |
| Typischer Einsatz | Prozessanlagen, Öl und Gas, allgemeine Industrie | Wasserversorgung, Pumpenflansche aus Gusseisen | Hoher Druck/hohe Temperatur, Offshore, Einsatz in Sauergasumgebung, H₂ |
| ASME-Kennzeichnung | RF (Standard gemäß B16.5 §6) | FF | RTJ oder RJ |
Wird ein Schweißhalsflansch mit Raised Face an ein Pumpengehäuse aus Gusseisen mit Flat Face angeschlossen, überbrückt der erhabene Ring die Mitte der Dichtung. Dadurch entstehen punktuelle Belastungen, die das Gusseisengehäuse zum Reißen bringen. Diese Art von Versagen tritt bei Rohrleitungsinstallationen häufig auf, wenn der Ingenieur den Dichtflächentyp des anzuschließenden Geräts vor der Flanschbestellung nicht geprüft hat. Bei der Flanschbestellung muss der Dichtflächentyp des angrenzenden Geräts stets berücksichtigt werden. Weitere Erläuterungen zu Raised Face (RF) als Standard und zu Flat-Face-Anwendungen (FF) finden Sie in Abschnitt 6 der Norm ASME B16.5.
Worin besteht der Unterschied zwischen Raised-Face- und Flat-Face-Flanschen?
Bei Raised Face wird eine kleine erhabene Ringfläche in die Flanschdichtfläche eingearbeitet. Die Schraubenlast konzentriert sich auf diese erhöhte Fläche, wodurch sich mit einer kleinen Dichtung eine höhere Flächenpressung erzielen lässt. Bei Flat Face liegt die Dichtfläche bündig mit dem Außendurchmesser des Flansches; die Dichtung bedeckt die gesamte Flanschfläche. Raised Face (RF) ist die gängigste und am weitesten verbreitete Dichtflächenart, vor allem bei Stahl-Stahl-Verbindungen in industriellen Rohrleitungen. Für Verbindungen zwischen Stahlflanschen und Geräten aus Gusseisen oder duktilem Gusseisen werden jedoch Flansche mit Flat Face (FF) eingesetzt. FF vermeidet die erhöhte Fläche eines RF-Flansches, die den schwächeren Flansch aus duktilem Gusseisen durchbiegen und beim Anziehen unter Druckbelastung zu Rissen führen könnte. RTJ-Blindflansche bieten bei Verschlüssen von Druckbehältern für anspruchsvollste Anwendungen die höchste Dichtheit.Werkstoffgüten: Schweißhalsflansche aus Kohlenstoffstahl A105, Edelstahl und Legierung A182
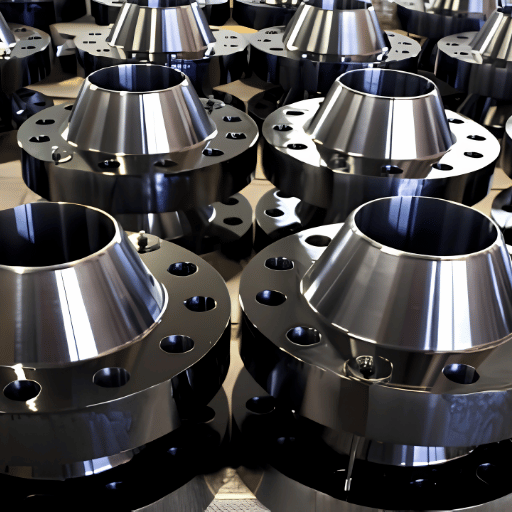 Die Werkstoffgüte legt Temperaturgrenzen, Eignung für korrosive Anwendungen und physikalische Eigenschaften fest. Die Norm ASME B16.5 führt rund vierundvierzig (44) Werkstoffgruppen auf, die für Schweißhalsflansche infrage kommen. Die meisten gehören jedoch zu den vier folgenden Kategorien, die auch ASTM-Spezifikationen entsprechen.
| ASTM-Güte | Mindestzugfestigkeit | Mindeststreckgrenze | Temperaturbereich | Typischer Einsatz | Kostenindex |
|---|---|---|---|---|---|
| A105 (CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F bis 1000°F | Allgemeine Rohrleitungen aus Kohlenstoffstahl, Öl und Gas, Dampf | 1.0× |
| A350 LF2 (CS, Tieftemperatur) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F bis 800°F | Kryogene Anwendungen, LNG, Pipelines in kalten Klimazonen | 1.3× |
| A182 F304 (SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F bis 1500°F | Lebensmittel- und Pharmaindustrie, Einsätze mit mäßig korrosiven Medien | 5–7× |
| A182 F316 (SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F bis 1500°F | Chemie, Marine, Meerwasser, chloridhaltige Medien | 6–8× |
| A694 F65 (Kohlenstoffstahl mit hoher Streckgrenze) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Umgebungstemperatur bis 800°F | Hochdruck-Gastransport (ASME B31.8) | 1.4× |
Die Werte für A105 wurden anhand von vier unabhängigen Quellen bestätigt. Die Werte für A182 entsprechen den ASTM-Mindestwerten für mechanische Eigenschaften. Der Kostenindex ist ein Richtwert; der genaue Preis hängt von den Marktbedingungen und der Bestellmenge ab.
Prüfen Sie beim Wareneingang von Schweißhalsflanschen, ob das Werkstoffprüfzeugnis (MTC) mit den Flanschkennzeichnungen übereinstimmt:
- Die auf dem Flansch eingeschlagene Schmelznummer stimmt mit der Schmelznummer im MTC überein
- Chemische Zusammensetzung: C, Mn, P, S und Si liegen innerhalb der ASTM-Grenzwerte für die Güte
- Ergebnisse der mechanischen Prüfungen: Zugfestigkeit, Streckgrenze und Dehnung ≥ Mindestwerte
- Wärmebehandlungszustand angegeben (geschmiedet / normalisiert / normalisiert und angelassen)
- PMI-Bestätigung für Edelstahl- und Legierungsgüten
Schweißhals- oder Aufschiebflansch: technische Entscheidungsmatrix
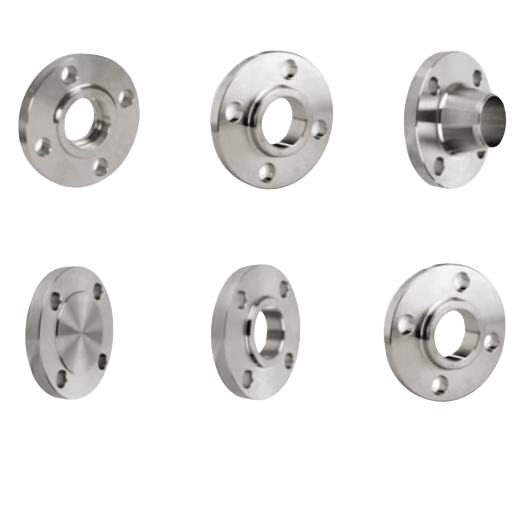 Die Wahl zwischen einem Schweißhals- und einem Aufschiebflansch hängt von drei Faktoren ab: den Einsatzbedingungen, der Ermüdungslebensdauer der Verbindung und der Druckklasse. Aufschiebflansche sind günstig und einfach zu montieren, weisen laut ASME-Normen jedoch technische Nachteile auf.
| Merkmal | Schweißhalsflansch (WN) | Aufschiebflansch (SO) |
|---|---|---|
| Druckklassenbereich | 150–2500 (alle Klassen) | Üblicherweise 150–300; Class 600+ ist unüblich |
| Schweißnahttyp | 1 Stumpfschweißung mit vollständigem Einbrand | 2 Kehlnähte (innen + außen) |
| Ermüdungslebensdauer | Volle Ermüdungslebensdauer – entspricht der des Rohrs | ~1/3 der Ermüdungslebensdauer eines Schweißhalsflansches |
| Druckfestigkeit | Volle Druckstufe des Rohrs | ~2/3 der Druckfestigkeit eines Schweißhalsflansches bei Innendruck |
| Zerstörungsfreie Prüfung der Schweißnaht | RT, UT und MPI von außen möglich | Innere Kehlnaht nur eingeschränkt prüfbar; Innenfläche nicht zugänglich |
| Minimale Einsatztemperatur | -325°F (mit A182-Edelstahl) | -20°F (mit A105-Kohlenstoffstahl) |
| Kosten im Vergleich zum Aufschiebflansch | +30–60 % gegenüber der Basis des SO-Flansches | Basiswert |
| Zyklischer Einsatz | Nach ASME B31.3 erforderlich | Bei starker zyklischer Belastung unzulässig (B31.3 §308.2.4) |
„Sie halten intern etwa 2/3 des Innendrucks und 1/3 der Ermüdungslebensdauer eines Schweißhalsflansches stand.“ Bewertung von Aufschiebflanschen im Vergleich zu Schweißhalsflanschen, zitiert aus Kommentaren zur Norm ASME B16.5 in technischen Branchenreferenzen
ASME B31.3 308.2.4 besagt: „Sofern ein Flansch nicht durch Schutzmaßnahmen gesichert ist und unter starker zyklischer Belastung eingesetzt werden soll, muss es sich um einen Schweißhalsflansch nach ASME B16.5 oder ASME B16.47 handeln.“ Dies ist keine Empfehlung, sondern eine verbindliche Vorschrift. „Starke zyklische Belastung“ umfasst pulsierenden Durchfluss (durch Pumpen oder Kompressoren), Dampfschläge, Wasserschläge und alle anderen Bedingungen, bei denen die Konstrukteure zahlreiche vollständige Lastwechsel erwarten.
Schweißhalsflansch vorsehen bei:
- Druckklasse ≥300
- Ermüdung, Vibrationen oder pulsierendem Durchfluss
- Erhöhter Temperatur mit Temperaturwechseln
- Giftigen, entzündlichen oder wasserstoffhaltigen Medien
- Erforderlicher Wärmebehandlung nach dem Schweißen (PWHT)
- Erdverlegten oder isolierten Rohrleitungen (eingeschränkter Zugang für erneute Prüfungen)
- Anschluss an Rohrleitungsformstücke (Bögen, T-Stücke) – gewährleistet eine rechtwinklige Dichtfläche
Ein Aufschiebflansch kann geeignet sein bei:
- Ausschließlich Class 150 für Wasser- und Versorgungssysteme
- Temporären Verbindungen, deren Ausbau vorgesehen ist
- Erforderlicher Anpassung vor Ort mit erheblicher axialer Verschiebung
- Kritischem Budget, guter Zugänglichkeit und ungefährlichem Einsatz
- Nicht an Gerätestutzen oder vibrierenden Maschinen
Worin besteht der Unterschied zwischen einem Schweißhalsflansch und einem Aufschiebflansch?
Ein Schweißhalsflansch verbindet Rohr und Behälter beziehungsweise Gerät über eine einzelne Stumpfschweißung mit vollständigem Einbrand, die durch den Flanschhals verläuft und die gleiche Festigkeit wie die Rohrwand aufweist. Aufschiebflansche werden dagegen über das Rohrende geschoben und mit zwei Kehlnähten befestigt – eine an der inneren Bohrung und eine an der Außenfläche. Obwohl Aufschiebflansche in der Regel günstiger zu schweißen und schneller sowie einfacher zu montieren sind, erreichen ihre Verbindungen bei zyklischem Betrieb nur etwa ein Drittel der Ermüdungslebensdauer einer Schweißhalsausführung.Langhalsflansche (LWN): Anwendungen und Abmessungen für Behälterstutzen
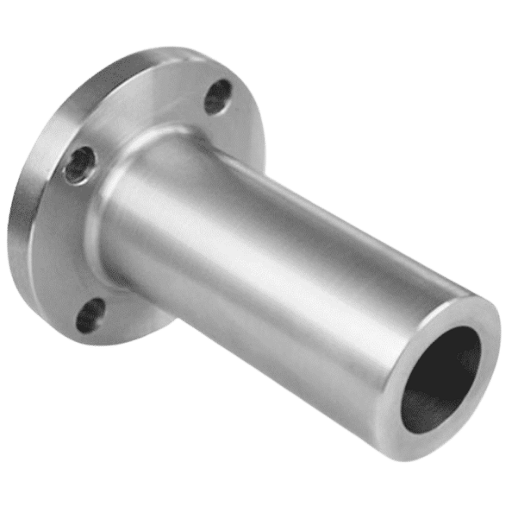 Ein Long-Weld-Neck-Flansch ist eine Variante des standardmäßigen WN-Flansches, bei der der Hals deutlich verlängert ist – praktisch handelt es sich eher um ein Rohrstück als um einen kurzen Übergang. Dadurch kann die Stumpfschweißnaht in einem gewünschten Abstand vom Behälterstutzen, Anlagenstutzen oder Wärmetauscherstutzen angebracht werden, wenn sie an einer zugänglichen Stelle für Prüfung und Schweißen nicht platziert werden kann.
| Merkmal | Standard-WN | Long Weld Neck (LWN) |
|---|---|---|
| Halslänge | Gemäß Tabelle in ASME B16.5 | Verlängert – gemäß Projektspezifikation oder B16.5 Anhang E |
| Position der Schweißnaht | Direkt am Flanschkörper | Vom Flansch verlängert, am Halsende |
| Hauptanwendung | Inline-Verbindungen von Rohr zu Rohr | Druckbehälterstutzen, Wärmetauscherstutzen, Säulenanschlüsse |
| Durchgängigkeit der Bohrung | Entspricht der Rohrbohrung gemäß Wanddickenreihe | Entspricht der Bohrung des Behälterstutzens bzw. der Anlage |
| ASME-Referenz | Hauptteil von ASME B16.5 | ASME B16.5 Anhang E |
Ein LWN-Flansch ist zwingend erforderlich, wenn der Überstand des Behälterstutzens kürzer ist als die standardmäßige Halslänge für die jeweilige NPS-Größe. Als allgemein anerkannte Faustregel gilt: Beträgt der Abstand zwischen Behältermantel und dem nächstgelegenen Bauteil, etwa der Isolierung, einer Verstärkungsplatte am Stutzen oder dem Behältermantel, weniger als das 1.5-Fache des Rohraußendurchmessers, ist ein LWN-Flansch vorzusehen. Die Halsform des LWN-Flansches ist in B16.5 Anhang E dargestellt. Die Halslänge ist in B16.5 nicht festgelegt, sondern wird üblicherweise in der Projektspezifikation und Zeichnung angegeben.
Schweißen und Montage: Verfahren für Stumpfschweißnähte, Ausrichtung und Checkliste für die zerstörungsfreie Prüfung
 Für die Montage von Schweißhalsflanschen gilt der ASME B31.3 Process Piping Code; unterstützt wird er durch zahlreiche technische Normen nationaler DOE-Laboratorien. Die Reihenfolge basiert auf den Anforderungen im LANL Engineering Standards Manual, Abschnitt REF-3, Revision 0 (http://www.lanl.gov/projects/esweb) und im LBL B31.3 Process Piping Guide, Revision 2 (http://eet.lbl.gov/rules). Beide Dokumente sind öffentlich auf den Servern der jeweiligen nationalen Laboratorien zugänglich.
Checkliste vor der Montage (7 Punkte)
- Abgleich der Bohrungen – Vor dem Anpassen prüfen, ob der Innendurchmesser der Flanschbohrung dem Innendurchmesser des Rohrs gemäß Wanddickenreihe entspricht. Beide Maße messen und nicht einfach von einer Übereinstimmung ausgehen.
- Vorbereitung der Schnittkante: Rohrkante gemäß ASME B16.25 auf 37.5 Grad anschrägen; Zunder, Rost und Öl im Abstand von 1″ vom Schweißbereich entfernen.
- Prüfung der Flanschfläche: Auf Kerben, Riefen und örtliche Erhöhungen prüfen. Schäden, die über die in ASME B16.5 Tabelle 1 festgelegten Grenzwerte hinausgehen, müssen nachgearbeitet werden.
- Innere Fluchtungsabweichung – Die Enden der Stumpfschweißverbindung dürfen innen höchstens um 0.05 inch versetzt sein. Die Ausrichtung darf nicht mit Keilen erzwungen werden; die Teile sind entsprechend umzuformen.
- Die Flanschflächen müssen über jeden Durchmesser hinweg innerhalb von 1/16”per foot parallel sein; die maximale Abweichung darf 1/8” nicht überschreiten. Die maximale Versetzung der Schraubenlöcher beträgt 1/8”.
- Schweißerqualifikation: Der Schweißer muss gemäß ASME Section IX für die zutreffende P-Nummer und F-Nummer qualifiziert sein.
- WPS-Prüfung – Sicherstellen, dass die WPS zur P-Nummer des Grundwerkstoffs und zur F-Nummer des Zusatzwerkstoffs sowie zu den erforderlichen Vorwärm- und sonstigen Spezifikationen passt.
| Kategorie des Fluidbetriebs | Schweißnahtprüfung | Volumetrische Prüfung (RT oder UT) |
|---|---|---|
| Kategorie D (geringes Risiko) | Stichprobenartige Sichtprüfung | Nicht erforderlich |
| Normaler Einsatz | 5 % Sichtprüfung | 5 % RT oder UT |
| Kategorie M (toxisch / entzündlich) | 100% | 20 % RT oder UT |
| Stark zyklischer Einsatz | 100% | 100 % volumetrische Prüfung |
| Einsatz in Sauergasumgebung (NACE) | 100 % + Härteprüfung | 100 % RT |
Quelle: ASME B31.3 Tabelle 341.3.2, wie im LANL B31.3 Process Piping Guide zitiert (engstandards.lanl.gov).
Wie wird ein Schweißhalsflansch an ein Rohr geschweißt?
Den Schweißhalsflansch wie folgt an das Rohr schweißen: (1) Rohrfase auf 37.5/ASME B16.25 vorbereiten und den Bohrungsabgleich prüfen. (2) Flanschfläche mit einer Abweichung von höchstens 1/16 in./ft. parallel zur Rohrachse ausrichten. (3) An den Positionen 12, 3, 6 und 9 Uhr heften (Heftnähte mit 1-inch Länge). (4) Wurzellage mit GTAW und Argonformierung schweißen (bei Wanddicken von 3/16’+). (5) Füll- und Decklagen gemäß der freigegebenen WPS schweißen. (6) Zerstörungsfreie Prüfung gemäß der zutreffenden Kategorie des Fluidbetriebs durchführen (siehe unten). (7) Schrauben über Kreuz in drei Durchgängen anziehen.Marktausblick: Nachfragetrends für Schweißhalsflansche 2025–2035
Quelle: Global Market Insights, März 2026. Schweißhalsflansche sind gemessen am Umsatz mit ungefähr 31 % die größte Produktkategorie des gesamten Flanschmarkts.
Vorschweißflansche bilden die wichtigste Produktgruppe im weltweiten Flanschmarkt. Die Nachfrage wird durch LNG-Exportterminalprojekte, den Ausbau der Midstream-Infrastruktur für Öl und Gas sowie die Erweiterung des Wasserstoff-Pipelinenetzes angetrieben. LNG-Projekte erfordern Vorschweißflansche der Class 600 und Class 900 aus Edelstahl und Legierungswerkstoffen für den Tieftemperatureinsatz – dieselben Werkstoffgüten, bei denen die längsten Lieferzeiten ab Werk anfallen. Die Analyse des Online-Suchvolumens für „Vorschweißflansch“ zeigt dieses Nachfragemuster: Das Keyword-Volumen stieg von ca.50 monatlichen Suchanfragen im Mai 2025 auf mehr als 1000 Suchanfragen pro Monat bis Oktober 2025. Das deutet auf einen sprunghaften Anstieg der Beschaffungsrecherche hin, der zeitlich mit der Ankündigung einiger LNG-Terminalprojekte Ende 2025 zusammenfiel. Bei regulären Beschaffungen in 2025-2026 sind im Ausland gefertigte Vorschweißflansche der Class 900 und Class 1500 in NPS 8″ und größer Stand Ende 2025 in der Regel innerhalb von 6-12 Wochen lieferbar. Einschränkungen bei der Schmiedekapazität und die steigende Nachfrage aus Energiewendeprogrammen sind dabei zu berücksichtigen. Wer die Projektspezifikationen vor dem 2. Quartal 2026 finalisiert, kann Preise für Class 600+ und stabile Walzwerkspläne sichern und Verzögerungen auf dem kritischen Pfad vermeiden.Die Ausgabe 2022 von ASME B31.3 hat die Berechnungen der Ermüdungskurve in Appendix W geändert. Dies betrifft Konstrukteure, die Schweißhalsflansche für stark zyklischen Einsatz auslegen und dabei Spannungsbereichsfaktoren in ihrer Flexibilitätsanalyse der Rohrleitungen berücksichtigen. Bitte prüfen Sie vor dem Abschluss der Spezifikationen für Projekte mit langen Betriebszyklen, ob Sie die aktuelle Ausgabe von B31.3 verwenden. Die Aktualisierungen der Ausgabe 2022 gingen aus Forschungsarbeiten zur Markl-Ermüdungsmethodik hervor, deren Autoren Paulin und Hinnant sind (PVP2008-48241).
Häufig gestellte Fragen
Wofür wird ein Schweißhalsflansch verwendet?
Antwort anzeigen
Schweißhalsflansche sind für Hochdruck- und Hochtemperaturanwendungen mit zyklischem Einsatz erforderlich, bei denen eine Schweiß- oder Lötverbindung ohne jegliche Spannungskonzentratoren hergestellt werden muss. Typische Anwendungsbereiche sind die vorgelagerte, mittlere und nachgelagerte Öl- und Gasverarbeitung, die petrochemische Verarbeitung, die Stromerzeugung (Dampf und Kondensat), LNG- und Tieftemperatursysteme sowie Chemieanlagen. Gemäß ASME B31.3 sind Schweißhalsflansche tatsächlich der einzige vorgeschriebene Flanschtyp für stark zyklischen Einsatz, Wasserstoff und Sauergaseinsatz. Angaben zur Verfügbarkeit von Werkstoffen und Größen finden Sie auf der Produktseite für Schweißhalsflansche von Balingsteel.
Was ist der Unterschied zwischen ASME B16.5 und ASME B16.47?
Antwort anzeigen
ASME B16.5 regelt Stahlrohrflansche und Flanschformstücke von NPS ” bis NPS 24″ – dies ist die allgemein gültige Norm für Schweißhalsflansche in den meisten Rohrleitungsanwendungen. Großflansche mit Durchmessern von NPS 26″ bis NPS 60″ fallen unter ASME B16.47. B16.47 umfasst Series A (entspricht MSS SP-44 und wird üblicherweise in Raffinerien und Prozessanlagen eingesetzt) und Series B (entspricht API 605 und wird üblicherweise in Pipeline-Anwendungen eingesetzt). Für Größen bis einschließlich NPS 24″ ist stets B16.5 anzugeben.
Kann ein Schweißhalsflansch mit einem Muffenschweißfitting verwendet werden?
Antwort anzeigen
Nein. Bei einem Schweißhalsflansch wird die Schweißnaht an der angeschrägten Halskante als Stumpfschweißnaht ausgeführt; ein Muffenschweißflansch wird mit einer Kehlschweißnaht in einer Muffenbohrung befestigt. Die Bauteile unterscheiden sich in der Bohrungsgeometrie, der Schweißnahtart und der zutreffenden Druckklasse und sind nicht austauschbar.
Wie gebe ich die richtige Bohrung für einen Schweißhalsflansch an?
Antwort anzeigen
NPS und Wanddickenreihe des Rohrs angeben. Beispiel: „NPS 4, Schedule 40, Bohrung gemäß ASME B16.5.“ Der Hersteller bearbeitet die Bohrung so, dass sie dem Innendurchmesser des angegebenen Rohrs gemäß Wanddickenreihe entspricht. Eine Bohrung für 4″ Sch 40 hat einen Innendurchmesser von 4.026″. Eine Bohrung für 4″ Sch 80 hat einen Innendurchmesser von 3.826″. Wird nur die NPS ohne Wanddickenreihe angegeben, bleibt die Bohrung unbestimmt und es besteht eine 50/50-Chance, eine Bohrung zu erhalten, die nicht zum installierten Rohr passt. Dadurch entstehen Spannungskonzentrationen an der Schweißnaht, Strömungsturbulenzen und Spaltkorrosion.
Sind Schweißhalsflansche für Temperaturen unter dem Gefrierpunkt geeignet?
Antwort anzeigen
Ja – mit dem richtigen Werkstoff. Standard-Kohlenstoffstahl ASTM A105 ist bis zu einer Mindesttemperatur von −20°F zugelassen; darunter verliert er seine Duktilität und wird anfällig für Sprödbruch. ASTM A350 LF2 ist die bevorzugte Güte für den Tieftemperatureinsatz: Charpy-V-Kerbschlagprüfung bis −50°F, Standard bei LNG-Importterminals, Tieftemperatur-Pipelines und Anlagen im Norden Kanadas und in Alaska. Noch niedrigere Temperaturen? Die Edelstahlsorten ASTM A182 F304 und F316 sind bis −325°F zugelassen und für den Einsatz mit flüssigem Stickstoff und flüssigem Sauerstoff geeignet. Zwei Faustregeln: (1) Jedes Projekt mit einer minimalen Auslegungstemperatur unter −20°F erfordert automatisch gemäß ASME B31.3 Tabelle 323.2.2 einen schlagzähigkeitsgeprüften Werkstoff. (2) Vor der Montage prüfen, ob die im Werkszeugnis angegebene Prüftemperatur höchstens der minimalen Auslegungstemperatur entspricht.
Wann sollte ich keinen Schweißhalsflansch verwenden?
Antwort anzeigen
Schweißhalsflansche eignen sich nicht für Wasser- oder Versorgungsleitungen mit niedrigem Druck und Class 150, da ein kostengünstigerer Vorschweißflansch ausreicht. Bei beengten Einbauverhältnissen können sie wegen des axialen Platzbedarfs durch die Halslänge ungeeignet sein. Das gilt auch für temporäre Rohrleitungen, die häufig instand gehalten werden müssen und bei denen die Stumpfschweißnaht jedes Mal getrennt und erneut geschweißt werden müsste. In diesen Fällen kann ein Vorschweißflansch oder Muffenschweißflansch besser geeignet sein, sofern die Einsatzbedingungen dies zulassen.
Über diesen Leitfaden
Dieser Spezifikationsleitfaden stützt sich auf Maß- und Druck-Temperatur-Klassifizierungsdaten aus ASME B16.5 (Ausgabe 2017), Werkstoffnormen von ASTM (A105, A350, A182, A694), den ASME B31.3 Process Piping Code (einschließlich der Aktualisierungen der Ermüdungskurve in der Ausgabe 2022) sowie Richtlinien zur Montage verschraubter Flanschverbindungen aus ASME PCC-1-2019.
Die Daten in der Maßtabelle wurden anhand von zwei unabhängig veröffentlichten Referenzquellen überprüft. Die Druck-Temperatur-Klassifizierungen wurden mit zwei Branchenreferenzdatenbanken abgeglichen. Wo Angaben auf einem branchenweiten Konsens oder nur einer Quelle beruhen, wird dies durch entsprechende Einschränkungen kenntlich gemacht. Aktuelle Preise, Lieferzeiten und die Verfügbarkeit von Sondergrößen finden Sie im Produktleitfaden für Schweißhalsflansche von Balingsteel.Benötigen Sie Schweißhalsflansche nach ASME B16.5?
Balingsteel liefert Schweißhalsflansche aus Kohlenstoffstahl, Edelstahl und Legierungen in Class 150 bis 2500 sowie NPS ½” bis 24″ mit Werkstoffzertifikaten und vollständiger MTC-Dokumentation.
Schweißhalsflansche ansehen →Geprüft vom Engineering-Team von Balingsteel. Balingsteel fertigt und liefert Schweißhalsflansche gemäß ASME B16.5 aus Kohlenstoffstahl, Edelstahl und Legierungswerkstoffen für Anwendungen in der Öl- und Gasindustrie, Petrochemie und Stromerzeugung. Maßangaben, Sondergrößen und Mengenpreise finden Sie auf der Produktseite für Schweißhalsflansche.
Verwandte Artikel
- Schweißhalsflansche: Produktspezifikationen und Sondergrößen Schweißhalsflansche aus Kohlenstoffstahl und Edelstahl von Balingsteel
- Vorschweißflansche: Wann die kostengünstigere Lösung technisch sinnvoll istLeitfaden zur Auswahl von Flanschen für Versorgungsleitungen der Class 150
- Leitfaden zu Werkstoffgüten nach ASTM A182Edelstahl- und Legierungsflanschgüten F304, F316, F11 und F22
- Flanschtypen für Rohrleitungen: Vollständiger AuswahlleitfadenWN, SO, Blindflansche, Muffenschweißflansche, Losflansche und weitere
Referenzen und Quellen
- LANL Engineering Standards Manual, Process Piping Guide REF-3-R0Los Alamos National Laboratory (US Department of Energy)
- Vergleichsbericht zu EN 13480 und ASME B31 (2024) – US Department of Energy (enthält ASME B31.3 308.2.4 im Wortlaut)
- B31.3 Process Piping Guide, Revision 2Lawrence Berkeley National Laboratory (US Department of Energy)
- Bericht zu Größe und Marktanteil des globalen Flanschmarkts, März 2026Global Market Insights, Inc.
- Aktualisierungen zu Spannungsbereichsfaktoren in B31 (Februar 2024) – Paulin Research Group (maßgebliche Erläuterungen zu den Aktualisierungen der Ermüdungsberechnungen in Appendix W von B31.3 2022)

