


DATOS RÁPIDOS
| Norma aplicable | ASME B16.5 (NPS ½”–24″); ASME B16.47 para NPS 26″–60″ |
| Clases de presión | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Unión soldada | Soldadura a tope de penetración completa (una sola unión soldada) |
| Tipos de cara habituales | Cara realzada (RF) · Cara plana (FF) · Unión de tipo anillo (RTJ) |
| Calidad del acero al carbono | ASTM A105 (servicio general); ASTM A350 LF2 (baja temperatura) |
| Calidad del acero inoxidable / aleado | ASTM A182 F304, F316, F11, F22 |
| Designaciones abreviadas | WN · WNRF · WN-RF |
¿Qué es una brida de cuello para soldar? Geometría del cuello, tipo de soldadura y criterios de ingeniería
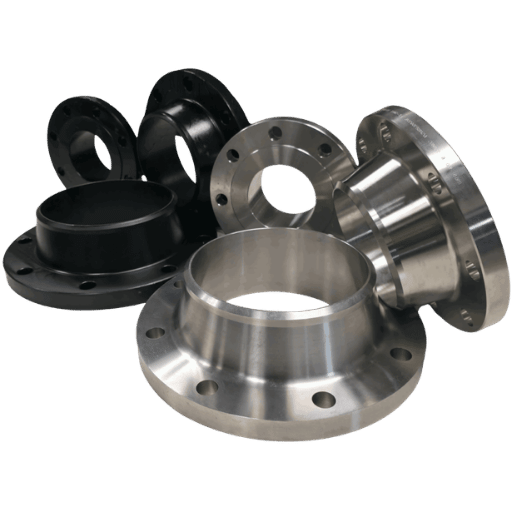
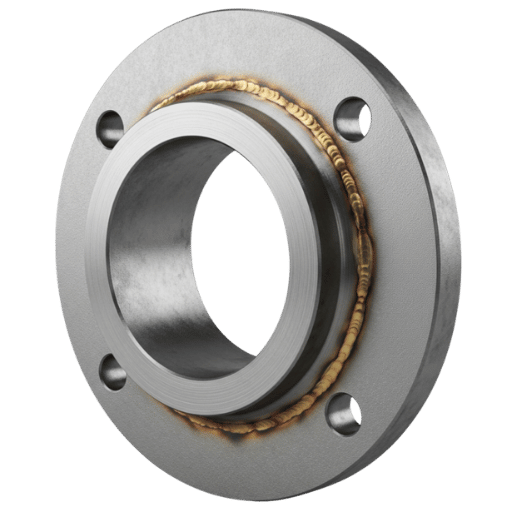 Una brida de cuello para soldar —también llamada brida de soldadura con cuello o brida WN— se reconoce por su cuello alargado y cónico, cuyo espesor disminuye gradualmente hasta que su diámetro coincide con el del tubo que se va a conectar. El extremo del cuello termina en un bisel que permite realizar la soldadura a tope de penetración completa. No subestime la función de este perfil: su forma cónica distribuye mejor las cargas de flexión y presión a lo largo del cuello, en lugar de concentrarlas únicamente en el pie de la soldadura.
El cuello, con su conicidad progresiva, crea lo que los ingenieros denominan una transición suave entre la sección gruesa de la brida y la pared relativamente delgada del tubo. Esta transición distribuye la tensión de manera uniforme y evita puntos de concentración o acumulación localizados en la unión. Esta es la razón fundamental por la que las bridas de cuello para soldar ofrecen un mejor rendimiento que otros tipos de brida en condiciones de vibración elevada, cargas cíclicas constantes, temperaturas extremadamente altas o bajas, o servicio severo.
Gracias a la soldadura a tope de penetración completa conforme al Código de tuberías de proceso ASME B31.3, la brida de cuello para soldar crea una unión metalúrgicamente continua: la brida y el tubo se comportan como una sola estructura bajo carga. Por ello, a efectos de los cálculos de tensión, el Código de tuberías de proceso ASME B31.3 clasifica la unión de una brida de cuello para soldar igual que el propio tubo, mientras que una unión con brida deslizante conlleva una penalización por fatiga (consulte la guía de bridas deslizantes para obtener más información).
✔ Ventajas
- Excelente distribución de tensiones a lo largo del cuello cónico
- Paso interior sin restricciones: no limita el caudal ni genera turbulencias
- Soldadura a tope de penetración completa, inspeccionable radiográficamente desde el exterior
- Apta para las seis clases de presión ASME B16.5 (150–2500)
- Soporta la fatiga, las vibraciones y las cargas cíclicas
- Adecuada para temperaturas bajo cero y elevadas si se utiliza el material correcto
- Conexión soldada directa a cualquier accesorio para tubería soldado a tope, incluidos codos, tes y reductores
- No hay hendidura que pueda provocar erosión entre el diámetro interior de la brida y el diámetro exterior del tubo.
⚠ Limitaciones
- Coste por unidad superior al de una brida deslizante (+30–60 % habitualmente)
- Requiere un soldador cualificado y una especificación del procedimiento de soldadura (WPS)
- Requiere más esfuerzo y tiempo de instalación; incluye soldaduras de raíz y de acabado, además de las pasadas de relleno.
- El diseño del cuello largo y cónico deja más distancia entre la pared del tubo o accesorio y la cara de sellado de la brida que una brida deslizante o una brida para soldar por enchufe
- El diámetro interior del tubo debe especificarse en el pedido para que coincida con el diámetro interior de la brida y con el Schedule del tubo.
La soldadura a tope de penetración completa conforme al Código de tuberías de proceso ASME B31.3 forma una estructura metalúrgicamente continua con el tubo conectado, que responde a las tensiones cíclicas igual que el tubo por sí solo. Las uniones con brida de cuello para soldar reciben los mismos factores de intensificación de tensiones que el tubo, a diferencia de las uniones con brida deslizante soldadas con soldadura en ángulo; por eso se permite considerarlas equivalentes en los cálculos de diseño.
¿Qué ventajas ofrecen las bridas de cuello para soldar?
Las bridas de cuello para soldar ofrecen cuatro ventajas fundamentales de ingeniería frente a otros tipos de brida. En primer lugar, el cuello cónico distribuye la carga del momento flector a lo largo de toda su longitud y elimina la concentración de tensiones propia del pie de una soldadura en ángulo. En segundo lugar, el diámetro interior del paso coincide con precisión con la sección del tubo, por lo que no hay escalones que provoquen turbulencias, erosión y corrosión por hendiduras. En tercer lugar, se puede acceder a la soldadura a tope desde el exterior para realizar ensayos radiográficos, lo que facilita la inspección no destructiva. En cuarto lugar, la única unión soldada continua evita la formación de una hendidura interna donde pueda acumularse el fluido de proceso, algo esencial en aplicaciones de alta pureza y corrosivas.Clases de presión ASME B16.5: cómo elegir la clasificación adecuada (150 a 2500)
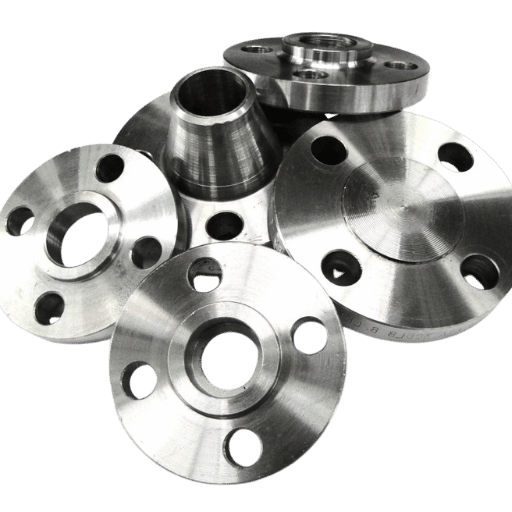 ASME B16.5 establece seis clases de presión para las bridas de cuello para soldar: 150, 300, 600, 900, 1500 y 2500. Cada clase tiene una clasificación presión-temperatura (PT) que disminuye a medida que aumenta la temperatura, ya que el acero pierde resistencia al calentarse. Elegir una clase incorrecta infringe el código y, en la práctica, puede provocar desde fugas en la junta hasta la rotura violenta de un componente completo.
A continuación se muestran las clasificaciones presión-temperatura del grupo de materiales 1.1 (acero al carbono ASTM A105) conforme a ASME B16.5. Las cifras se expresan en psi; la clasificación disminuye a temperaturas elevadas porque el límite elástico baja al aumentar la temperatura del material.
| Temperatura (°F) | Clase 150 | Clase 300 | Clase 600 | Clase 900 | Clase 1500 | Clase 2500 |
|---|---|---|---|---|---|---|
| -20 a 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Fuente: ASME B16.5, grupo de materiales 1.1 (verificado con dos referencias independientes del sector). Se permite la interpolación lineal para temperaturas intermedias.
Criterios para elegir la clase de presión
- Presión del sistema 285 psi Y temperatura 400F Y servicio de agua o servicios auxiliares: clase 150 aceptable
- Presión del sistema 286-740 psi O cualquier fluido peligroso (HC, vapor, ácido): clase 300 como mínimo
- Presión 741-1.480 psi O servicio con hidrógeno o gas de proceso: clase 600
- GNL criogénico, vapor a alta presión, aplicaciones submarinas o servicio en medio con H₂S: clase 900 o superior
- Transporte de gas a alta presión (ASME B31.8) o proceso a presión ultraalta: clase 1500 / 2500
Nunca elija una brida de clase de presión inferior basándose únicamente en la presión de funcionamiento. ASME B31.3 exige que el tubo esté clasificado para los límites superiores de presión del proceso en las condiciones de diseño (1.5 Maximum Allowable Working Pressure), así como para las condiciones de tránsito y de funcionamiento anómalo. El sistema puede funcionar a 200 psi, pero alcanzar 350 psi cuando se active una válvula de alivio; en ese caso, se superaría el límite superior de 285 psi de la clase 150.
Marcado exigido por ASME B16.5 para las bridas de cuello para soldar: nombre o marca del fabricante, especificación del material, clase de presión, tamaño nominal del tubo, designación de la cara (RF/FF/RTJ) y número de colada o de serie para la trazabilidad. Compruebe estos marcados con el certificado de inspección de materiales antes de la instalación.
Dimensiones de bridas de cuello para soldar: tabla de referencia de NPS ½” a 12″ (clase 150)
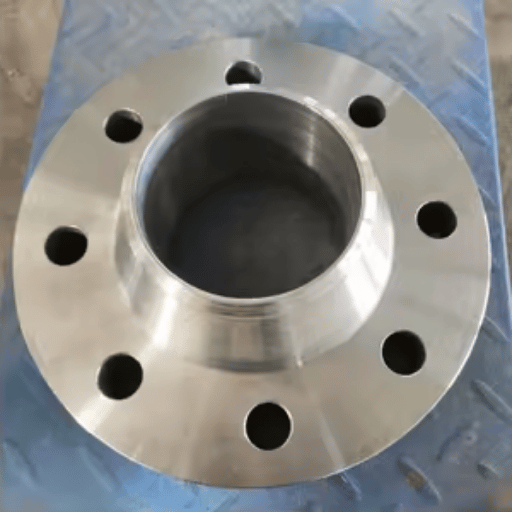 Esta tabla recoge las dimensiones de las bridas de cuello para soldar de clase 150 según ASME B16.5, para NPS ” a 12″. Todas las medidas están en pulgadas. No se indica el diámetro del paso porque varía; durante la fabricación, el diámetro se mecaniza según el diámetro interior correspondiente al Schedule del tubo adyacente. El NPS y el Schedule deben indicarse al realizar el pedido.
| Servicio Nacional de Salud | Diámetro exterior (O) | Círculo de pernos (BC) | N.º de pernos | Diámetro del orificio para perno | Diámetro del cuello en la base | Longitud del cuello (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Datos recopilados de dos fuentes independientes del sector y contrastados con las tablas de referencia publicadas de ASME B16.5-2017. Los valores del diámetro del cuello en la base y de la longitud del cuello corresponden a la clase 150 RF; las clases de presión superiores mantienen el mismo patrón de diámetro exterior y pernos, pero tienen perfiles de cuello distintos.
El diámetro del paso de una brida de cuello para soldar se mecaniza según el diámetro interior correspondiente al Schedule del tubo que se especifique al realizar el pedido. El diámetro interior del paso para un tubo de 4″ NPS Schedule 40 será de 4.026″. Para un tubo de 4″ NPS Schedule 80, el diámetro interior del paso será de 3.826″. Es obligatorio especificar el Schedule. Si los diámetros no coinciden, se formará un escalón en la soldadura que obstaculizará el caudal, concentrará tensiones y favorecerá la corrosión por hendiduras. Indíquelo siempre en el pedido de compra con el formato: NPS + Schedule (es decir, “NPS 4, Sch 40, diámetro del paso según ASME B16.5”).
Tipos de cara: cara realzada (RF), cara plana (FF) y unión de tipo anillo (RTJ)
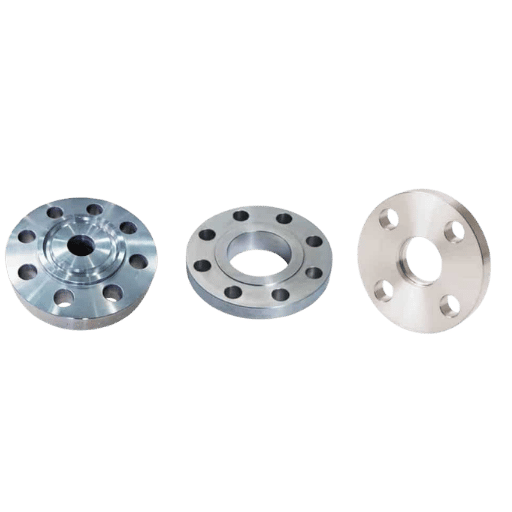 El tipo de cara determina la geometría de la junta y el método de sellado. La sección 6 de ASME B16.5 establece que la cara predeterminada para las bridas de cuello para soldar es la cara realzada. Si un pedido de compra no especifica el tipo de cara, la brida se fabricará automáticamente con una configuración de cara realzada (RF). La falta de coincidencia entre los tipos de cara de las bridas de una unión es un error frecuente en las especificaciones de sistemas de tuberías y puede provocar, entre otros problemas, fugas en las juntas y grietas en las carcasas.
| Parámetro | Cara realzada (RF) | Cara plana (FF) | Unión de tipo anillo (RTJ) |
|---|---|---|---|
| Superficie de asiento | Anillo realzado, 0,060–0,250″ por encima de la cara exterior de la brida | A ras de la cara exterior de la brida | Ranura mecanizada con precisión que aloja un anillo metálico |
| Tipo de junta | Junta espirometálica o de lámina | Junta blanda de cara completa | Anillo metálico ovalado u octogonal |
| Clase de presión máxima | 2500 | 300 (límite superior habitual) | 2500 |
| Servicio habitual | Plantas de proceso, petróleo y gas, industria general | Redes de agua y servicios auxiliares, bridas de bomba de fundición | Alta presión/temperatura, aplicaciones en alta mar, servicio en medio con H₂S, H₂ |
| Designación ASME | RF (predeterminada según B16.5 §6) | FF | RTJ o RJ |
Al acoplar una brida de cuello para soldar con cara realzada a la carrocería de una bomba de fundición con cara plana, el anillo realzado hace puente sobre el centro de la junta y genera cargas puntuales que acaban fracturando la carcasa de fundición. Este tipo de fallo es muy habitual en instalaciones de tuberías cuando el ingeniero no ha comprobado el tipo de cara del equipo que se acoplará a la brida solicitada. Al pedir las bridas, siempre debe tenerse en cuenta el tipo de cara del equipo contiguo. Consulte la sección 6 de la norma ASME B16.5 para obtener más información sobre la cara realzada (RF) predeterminada y las aplicaciones de cara plana (FF).
¿Qué diferencia hay entre las bridas de cara realzada y las de cara plana?
La cara realzada tiene un pequeño anillo mecanizado que sobresale de la superficie de la brida. La carga de los pernos se concentra en esta superficie realzada, lo que permite lograr una mayor tensión de asiento de la junta con una junta pequeña. En una cara plana, la superficie de asiento queda a ras del diámetro exterior de la brida y la junta cubre toda la cara. La cara realzada (RF) es la más común y extendida, sobre todo en aplicaciones con uniones de acero con acero en sistemas de tuberías industriales. Sin embargo, para conectar bridas de acero a equipos de fundición (o hierro dúctil), se utilizan bridas de cara plana (FF). La cara FF elimina la superficie elevada de una brida RF, que podría deformar la brida más débil de hierro dúctil y agrietarla por la tensión al apretarla bajo presión. Las bridas ciegas de tipo RTJ ofrecen la mayor integridad de sellado en el cierre de cualquier recipiente a presión diseñado para las aplicaciones más exigentes.Calidades de material: bridas de cuello para soldar de acero al carbono A105, acero inoxidable y aleación A182
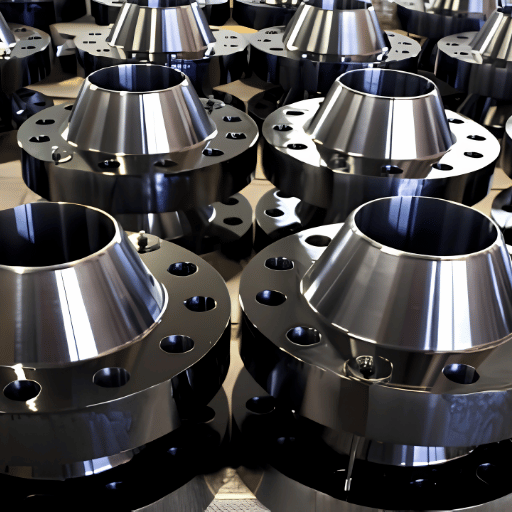 La calidad del material define los límites de temperatura, las aplicaciones corrosivas y las propiedades físicas. Aunque la norma ASME B16.5 enumera unos cuarenta y cuatro (44) grupos de materiales que pueden utilizarse en bridas de cuello para soldar, la mayoría pertenece a las cuatro categorías que se muestran a continuación, correspondientes también a especificaciones ASTM.
| Calidad ASTM | Resistencia mínima a la tracción | Límite elástico mínimo | Intervalo de temperatura | Servicio habitual | Índice de coste |
|---|---|---|---|---|---|
| A105 (CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F a 1000°F | Sistemas de tuberías generales de acero al carbono, petróleo y gas, vapor | 1.0× |
| A350 LF2 (CS, baja temperatura) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F a 800°F | Aplicaciones criogénicas, GNL, tuberías para climas fríos | 1.3× |
| A182 F304 (acero inoxidable 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F a 1500°F | Industria alimentaria, farmacéutica y servicios ligeramente corrosivos | 5–7× |
| A182 F316 (acero inoxidable 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F a 1500°F | Industria química, aplicaciones marinas, agua de mar y servicios con cloruros | 6–8× |
| A694 F65 (acero al carbono de alto límite elástico) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Temperatura ambiente a 800°F | Transporte de gas a alta presión (ASME B31.8) | 1.4× |
Los valores de A105 se confirmaron con cuatro fuentes independientes. Los valores de A182 corresponden a las propiedades mecánicas mínimas estándar de ASTM. El índice de coste es orientativo; el precio exacto varía según las condiciones del mercado y la cantidad del pedido.
Al recibir bridas de cuello para soldar, compruebe que el certificado de inspección de materiales (MTC) coincide con los marcados de la brida:
- El número de colada estampado en la brida coincide con el del MTC
- Composición química: C, Mn, P, S y Si dentro de los límites de la calidad ASTM
- Resultados de los ensayos mecánicos: resistencia a la tracción, límite elástico y alargamiento ≥ mínimos exigidos
- Se indica el tratamiento térmico (en estado forjado / normalizado / N&T)
- Confirmación PMI para calidades de acero inoxidable y aleado
Bridas de cuello para soldar frente a bridas deslizantes: matriz de decisión de ingeniería
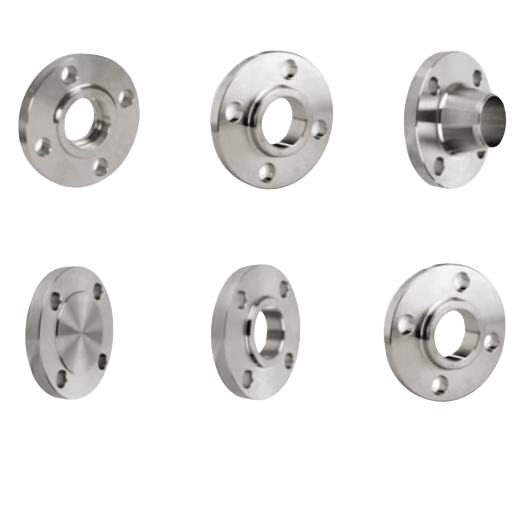 La elección entre una brida de cuello para soldar y una brida deslizante depende de tres variables: la severidad del servicio, la vida útil a fatiga de la unión y la clasificación de presión. Las bridas deslizantes son económicas y fáciles de instalar, aunque, según los códigos ASME, presentan inconvenientes de ingeniería.
| Parámetro | Brida de cuello para soldar (WN) | Brida deslizante (SO) |
|---|---|---|
| Intervalo de clases de presión | 150–2500 (todas las clases) | 150–300 habitualmente; la clase 600+ es poco común |
| Tipo de soldadura | 1 soldadura a tope de penetración completa | 2 soldaduras en ángulo (interior + exterior) |
| Vida útil a fatiga | Vida útil completa a fatiga: igual que la del tubo | ~1/3 de la vida útil a fatiga de una brida de cuello para soldar |
| Resistencia a la presión | Clasificación de presión completa del tubo | ~2/3 de la de una brida de cuello para soldar bajo presión interna |
| Ensayos no destructivos de la soldadura | RT, UT y MPI accesibles desde el exterior | Acceso limitado a la soldadura en ángulo interior; la superficie interna no es accesible |
| Temperatura mínima admisible | -325°F (con A182 SS) | -20°F (con A105 CS) |
| Coste frente a la brida deslizante | +30–60 % frente al coste de referencia de SO | Coste de referencia |
| Servicio cíclico | Exigida por ASME B31.3 | Prohibida en servicio cíclico severo (B31.3 §308.2.4) |
“Internamente soportan aproximadamente 2/3 de la presión interna y 1/3 de la vida útil a fatiga de una brida de cuello para soldar.” Evaluación de bridas deslizantes frente a bridas de cuello para soldar, citada en comentarios sobre la norma ASME B16.5 en referencias de ingeniería del sector
El apartado 308.2.4 de ASME B31.3 establece: “Salvo que cuente con protección, una brida destinada a condiciones cíclicas severas debe ser una brida de cuello para soldar conforme a ASME B16.5 o ASME B16.47”. No es una recomendación, sino una regla de obligado cumplimiento. Se consideran condiciones “cíclicas severas” el caudal pulsante (por la descarga de una bomba o un compresor), los golpes de ariete en sistemas de vapor o agua, o cualquier condición que, según los diseñadores, someta el sistema a numerosos ciclos completos.
Especifique una brida de cuello para soldar cuando:
- Clase de presión ≥300
- Haya fatiga, vibraciones o caudal pulsante
- Se den temperaturas elevadas con ciclos térmicos
- Se trabaje con sustancias tóxicas o inflamables, o con hidrógeno
- Se requiera tratamiento térmico posterior a la soldadura (PWHT)
- Las tuberías estén enterradas o aisladas (acceso limitado para volver a inspeccionarlas)
- Se conecte a accesorios para tubería (codos, tes) y se necesite asegurar una cara perpendicular
Una brida deslizante puede ser aceptable en estos casos:
- Solo para servicio de agua o servicios auxiliares de clase 150
- Conexiones temporales cuya retirada esté prevista
- Se necesite realizar el ajuste en obra con una regulación axial considerable
- Servicio no peligroso, accesible con facilidad y con un presupuesto limitado
- No se utilice en conexiones de equipos ni en maquinaria sometida a vibraciones
¿Qué diferencia hay entre una brida de cuello para soldar y una brida deslizante?
Una brida de cuello para soldar une el tubo con el recipiente o equipo mediante una única soldadura a tope de penetración completa que atraviesa el cuello y tiene la misma resistencia que la pared del tubo. En cambio, las bridas deslizantes se colocan sobre el extremo del tubo y se fijan con dos soldaduras en ángulo: una en el diámetro interior y otra en la superficie exterior. Aunque soldar e instalar bridas deslizantes suele ser más barato y rápido, en operaciones cíclicas sus uniones tienen aproximadamente un tercio de la vida útil a fatiga de las uniones con bridas de cuello para soldar.Bridas de cuello largo para soldar (LWN): aplicaciones en conexiones de recipientes y dimensiones
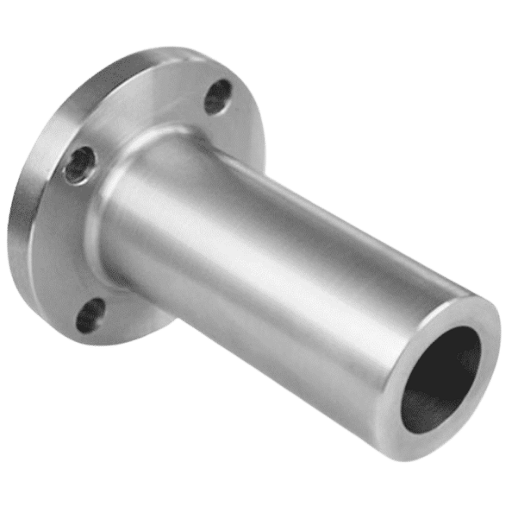 Un cuello largo es una variante de la brida WN estándar en la que el cuello se prolonga considerablemente, hasta funcionar como un tramo corto de tubería en lugar de una transición breve; permite situar la soldadura a tope a la distancia necesaria de la boquilla del depósito, del equipo o del intercambiador de calor, cuando no es viable colocarla en un punto con acceso suficiente para la inspección y la soldadura.
| Parámetro | WN estándar | Cuello largo (LWN) |
|---|---|---|
| Longitud del cuello | Según la tabla de ASME B16.5 | Prolongado: según la especificación del proyecto o el anexo E de B16.5 |
| Ubicación de la soldadura | Junto al cuerpo de la brida | Prolongada desde la brida, en el extremo del cuello |
| Aplicación principal | Conexiones en línea entre tuberías | Boquillas de recipientes a presión e intercambiadores de calor, conexiones de columnas |
| Continuidad del diámetro interior | Coincide con el diámetro interior correspondiente al Schedule de la tubería | Coincide con el diámetro interior de la boquilla del recipiente o del equipo |
| Referencia ASME | Cuerpo principal de ASME B16.5 | Anexo E de ASME B16.5 |
La LWN es imprescindible, no opcional, cuando el resalte de la boquilla del recipiente es inferior a la longitud estándar del cuello para un NPS determinado. Como regla general aceptada, si la distancia entre la envolvente del recipiente y el objeto más cercano —por ejemplo, el aislamiento, una placa de refuerzo de la boquilla o la propia envolvente— es inferior a 1,5 veces el diámetro exterior de la tubería, debe especificarse una LWN. La forma del cuello LWN se contempla en el apéndice E de B16.5; B16.5 no especifica la longitud del cuello, que suele indicarse en la especificación y el plano del proyecto.
Soldadura e instalación: procedimiento de soldadura a tope, alineación y lista de comprobación de END
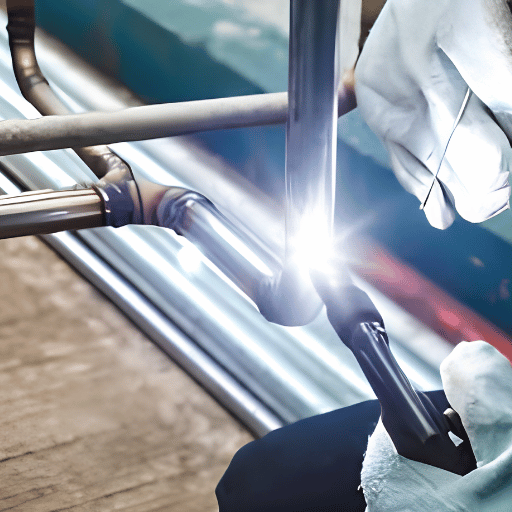 El código ASME B31.3 para sistemas de tuberías de proceso se aplica a la instalación de bridas de cuello para soldar; también lo respaldan las normas de ingeniería de numerosos laboratorios nacionales del DOE. La secuencia se basa en los requisitos del manual de normas de ingeniería de LANL, sección REF-3, revisión 0 (http://www.lanl.gov/projects/esweb) y de la guía de sistemas de tuberías de proceso B31.3 de LBL, revisión 2 (http://eet.lbl.gov/rules), ambos disponibles públicamente en los servidores de sus respectivos laboratorios nacionales.
Lista de comprobación previa a la instalación (7 puntos)
- Coincidencia de diámetros interiores: antes del montaje, confirme que el diámetro interior de la brida coincide con el diámetro interior de la tubería según su Schedule. Mida ambos; no dé por hecho que coinciden.
- Preparación del borde de corte: bisele el extremo de la tubería a 37.5 grados conforme a ASME B16.25; elimine las incrustaciones, el óxido y el aceite en una zona de 1″ alrededor de la soldadura.
- Inspección de la cara de la brida: compruebe si hay mellas, muescas o resaltes localizados. Cualquier daño que supere los límites especificados en la tabla 1 de ASME B16.5 debe repararse y volver a perfilarse.
- Desalineación interna: los extremos de la unión a tope no deben presentar una desalineación interna superior a 0.05 pulgadas. No fuerce la alineación con cuñas; vuelva a conformar las piezas para alinearlas.
- El paralelismo de las caras de la brida debe mantenerse dentro de 1/16” por pie en cualquier diámetro y la desviación máxima no debe superar 1/8”. El desplazamiento máximo de los orificios para pernos debe ser de 1/8”.
- Cualificación del soldador: el soldador debe estar cualificado conforme a la sección IX de ASME, según el número P y el número F correspondientes.
- Revisión del WPS: asegúrese de que el WPS corresponda al número P del material base y al número F del material de aportación, e incluya el precalentamiento y las demás especificaciones requeridas.
| Categoría del servicio del fluido | Examen de soldaduras | Volumétrico (RT o UT) |
|---|---|---|
| Categoría D (bajas consecuencias) | Inspección visual aleatoria | No se requiere |
| Servicio normal | Inspección visual del 5 % | RT o UT del 5 % |
| Categoría M (tóxico o inflamable) | 100% | RT o UT del 20 % |
| Cíclico severo | 100% | Examen volumétrico del 100 % |
| Servicio en medio con H₂S (NACE) | 100 % y ensayo de dureza | RT del 100 % |
Fuente: tabla 341.3.2 de ASME B31.3, según la referencia de la guía de sistemas de tuberías de proceso B31.3 de LANL (engstandards.lanl.gov).
¿Cómo soldar una brida de cuello para soldar a una tubería?
Suelde la brida de cuello para soldar a la tubería de la siguiente manera: (1) prepare el bisel de la tubería a 37.5/conforme a ASME B16.25 y compruebe que coincidan los diámetros interiores. (2) coloque la cara de la brida paralela al eje de la tubería, con una desviación máxima de 1/16 in./ft.; (3) haga puntos de soldadura en las posiciones de las 12, 3, 6 y 9 en punto (puntos de 1 pulgada); (4) realice el pase de raíz con GTAW y purga posterior con argón (para espesores de pared de 3/16’+). (5) complete el relleno y el acabado conforme al WPS aprobado; (6) realice los END según la categoría de servicio correspondiente (véase más abajo, cuando proceda); (7) apriete los pernos en cruz, en tres pasadas.Perspectivas del sector: tendencias de demanda de bridas de cuello para soldar 2025–2035
Fuente: Global Market Insights, marzo de 2026. Las bridas de cuello para soldar representan la mayor categoría de producto por ingresos, con aproximadamente 31 % del mercado total de bridas.
Las bridas de cuello para soldar representan el principal grupo de productos de entrada en el mercado mundial de bridas, impulsado por la demanda derivada de los proyectos de terminales de exportación de GNL, las mejoras de las infraestructuras de transporte de petróleo y gas y la ampliación de la red de gasoductos de hidrógeno. Los proyectos de GNL requieren bridas WN de Clase 600 y Clase 900, en calidades de acero inoxidable y aleación, para servicio criogénico: son precisamente las calidades con los plazos de entrega más largos por parte de las acerías. El análisis de los volúmenes de búsqueda en línea de «weld neck pipe flange» muestra este patrón de demanda: el volumen de búsquedas pasó de aprox. 50 al mes en mayo de 2025 a más de 1000 al mes en octubre de 2025, lo que indica un repunte de la investigación de compras que coincidió con el anuncio de algunos proyectos de terminales de GNL a finales de 2025. Para las compras habituales en 2025-2026: las bridas de cuello para soldar de Clase 900 y Clase 1500 fabricadas en el extranjero, de NPS 8″ o superior, suelen estar disponibles con un plazo de entrega de 6-12 semanas a finales de 2025, debido a las limitaciones de capacidad de forja y al aumento de la demanda de los programas de transición energética. Concretar las especificaciones del proyecto antes del trimestre 2 de 2026 para garantizar precios de Clase 600+ y estabilidad en los calendarios de fabricación puede evitar retrasos en la ruta crítica.La edición de 2022 de ASME B31.3 modificó los cálculos de las curvas de fatiga del apéndice W. Esto afecta a los diseñadores que especifican bridas de cuello para soldar en servicios cíclicos severos y tienen en cuenta los factores del rango de tensiones en su análisis de flexibilidad de las tuberías. Antes de cerrar las especificaciones de proyectos de ciclo largo, confirme que está consultando la edición vigente de B31.3. Las actualizaciones de la edición de 2022 se basaron en investigaciones sobre la metodología de fatiga de Markl de sus autores, Paulin y Hinnant (PVP2008-48241).
Preguntas frecuentes
¿Para qué se utiliza una brida de cuello para soldar?
Ver respuesta
Las bridas de cuello para soldar son necesarias en aplicaciones cíclicas de alta presión y alta temperatura en las que se requiere una unión estructural sin concentradores de tensiones de ningún tipo para uniones soldadas o brazadas. Estas condiciones son habituales en las operaciones de producción, transporte y refino de petróleo y gas, el procesamiento petroquímico, la generación de energía (vapor y condensado), los sistemas de GNL y criogénicos y las plantas químicas. De hecho, las bridas de cuello para soldar son el único tipo de brida requerido por ASME B31.3 para servicios cíclicos severos, con hidrógeno y con gas ácido. Consulte la página de producto de bridas de cuello para soldar de Balingsteel para conocer los materiales y tamaños disponibles.
¿Cuál es la diferencia entre ASME B16.5 y ASME B16.47?
Ver respuesta
ASME B16.5 regula las bridas de acero para tuberías y los accesorios embridados desde NPS ” hasta NPS 24″; es la norma de referencia para bridas de cuello para soldar en la mayoría de las aplicaciones de tuberías. ASME B16.47 cubre las bridas de gran diámetro desde NPS 26″ hasta NPS 60″. B16.47 se divide en la serie A (equivalente a MSS SP-44, utilizada normalmente en refinerías y aplicaciones de proceso) y la serie B (equivalente a API 605, utilizada normalmente en aplicaciones de tuberías de transporte). Especifique siempre B16.5 para tamaños NPS 24″ o inferiores.
¿Se puede utilizar una brida de cuello para soldar con un accesorio para soldadura por enchufe?
Ver respuesta
No. Una brida de cuello para soldar se une mediante una soldadura a tope en el cuello biselado; una brida para soldadura por enchufe se une mediante un filete de soldadura en un alojamiento. Difieren en la geometría del diámetro interior, el tipo de soldadura y la clase de presión aplicable; no son intercambiables.
¿Cómo se especifica el diámetro interior correcto para una brida de cuello para soldar?
Ver respuesta
Especifique tanto el NPS como el Schedule de la tubería. Por ejemplo: «NPS 4, Schedule 40, diámetro interior según ASME B16.5». El fabricante mecaniza el diámetro interior para que corresponda al diámetro interior de la tubería del Schedule especificado. El diámetro interior de una tubería de 4″ Sch 40 es de 4.026″. El de una tubería de 4″ Sch 80 es de 3.826″. Si solo se indica el NPS y se omite el Schedule, el diámetro interior queda sin determinar y existe una probabilidad del 50/50 de recibir una brida cuyo diámetro interior no corresponda a la tubería instalada. Esto provoca concentración de tensiones en la soldadura, turbulencias en el flujo y corrosión por hendiduras.
¿Son adecuadas las bridas de cuello para soldar para temperaturas bajo cero?
Ver respuesta
Sí, si se elige el material adecuado. El acero al carbono ASTM A105 estándar está clasificado para una temperatura mínima de −20°F; por debajo de ella, pierde ductilidad y se vuelve susceptible a la fractura frágil. ASTM A350 LF2 es la calidad habitual para servicio a bajas temperaturas: se somete a ensayos de impacto Charpy con entalla en V a −50°F y es estándar en terminales de importación de GNL, tuberías criogénicas e instalaciones del norte de Canadá y Alaska. ¿Se necesita una temperatura inferior? Las calidades de acero inoxidable ASTM A182 F304 y F316 están clasificadas hasta −325°F y admiten servicios con nitrógeno líquido y oxígeno líquido sin problemas. Dos reglas prácticas: (1) cualquier proyecto con una temperatura mínima de diseño inferior a −20°F requiere automáticamente material sometido a ensayos de impacto, conforme a la tabla 323.2.2 de ASME B31.3; (2) antes de la instalación, compruebe que la temperatura del ensayo de impacto indicada en el certificado de inspección de fábrica sea igual o inferior a la temperatura mínima de diseño.
¿Cuándo no se debe utilizar una brida de cuello para soldar?
Ver respuesta
Las bridas de cuello para soldar no son adecuadas para servicios de agua o servicios auxiliares de baja presión de Clase 150, ya que bastaría con una brida deslizante de menor coste. Pueden ser inadecuadas en instalaciones con espacio limitado, debido al espacio axial que requiere la longitud del cuello, o en tuberías temporales que requieren mantenimiento frecuente, donde habría que cortar y volver a soldar la unión a tope cada vez. En estos casos, podría ser más adecuada una brida deslizante o para soldadura por enchufe, según las condiciones de servicio.
Acerca de esta guía
Esta guía de especificaciones se basa en los datos dimensionales y de presión-temperatura de ASME B16.5 (edición de 2017), las normas ASTM para materiales (A105, A350, A182, A694), el código ASME B31.3 para sistemas de tuberías de proceso (incluidas las actualizaciones de 2022 de las curvas de fatiga) y las directrices ASME PCC-1-2019 para el montaje de uniones atornilladas.
Los datos de las tablas dimensionales se contrastaron con dos fuentes de referencia publicadas e independientes. Las clasificaciones de presión-temperatura se verificaron con dos bases de datos de referencia del sector. Cuando los datos reflejan un consenso de ingeniería o proceden de una única fuente, se emplea una formulación que limita su alcance. Visite la guía de producto de bridas de cuello para soldar de Balingsteel para consultar precios actualizados, plazos de entrega y disponibilidad de tamaños personalizados.¿Necesita bridas de cuello para soldar conforme a ASME B16.5?
Balingsteel suministra bridas de cuello para soldar de acero al carbono, acero inoxidable y aleación, desde Clase 150 hasta 2500 y desde NPS ½” hasta 24″, con certificados de materiales y documentación completa del certificado de inspección de materiales (MTC).
Ver bridas de cuello para soldar →Revisado por el equipo de ingeniería de Balingsteel. Balingsteel fabrica y suministra bridas de cuello para soldar conforme a ASME B16.5, en acero al carbono, acero inoxidable y distintas calidades de aleación, para aplicaciones de petróleo y gas, petroquímica y generación de energía. Visite la página de producto de bridas de cuello para soldar para consultar especificaciones dimensionales, tamaños personalizados y precios por volumen.
Artículos relacionados
- Bridas de cuello para soldar: especificaciones del producto y tamaños personalizados Bridas de cuello para soldar de acero al carbono e inoxidable de Balingsteel
- Bridas deslizantes: cuándo tiene sentido optar por un menor costeGuía de selección de bridas SO para servicios auxiliares de Clase 150
- Guía de calidades de materiales ASTM A182Calidades F304, F316, F11 y F22 para bridas de acero inoxidable y aleación
- Tipos de bridas para tuberías: guía completa de selecciónWN, SO, ciegas, para soldadura por enchufe, de junta solapada y otras
Referencias y fuentes
- Manual de normas de ingeniería de LANL, guía de sistemas de tuberías de proceso REF-3-R0Los Alamos National Laboratory (Departamento de Energía de Estados Unidos)
- Informe comparativo entre EN 13480 y el código ASME B31 (2024) – Departamento de Energía de Estados Unidos (incluye literalmente ASME B31.3 308.2.4)
- Guía de sistemas de tuberías de proceso B31.3, revisión 2Lawrence Berkeley National Laboratory (Departamento de Energía de Estados Unidos)
- Informe sobre el tamaño y la cuota del mercado mundial de bridas, marzo de 2026Global Market Insights, Inc.
- Actualizaciones de B31.3 para los factores del rango de tensiones (febrero de 2024) – Paulin Research Group (comentario de referencia sobre las actualizaciones de 2022 de las curvas de fatiga del apéndice W de B31.3)

