


主な仕様
| 適用規格 | ASME B16.5(NPS ½”–24″); NPS 26″–60″はASME B16.47 |
| 圧力クラス | 150 / 300 / 600 / 900 / 1500 / 2500 |
| 溶接接続 | 完全溶込み突合せ溶接(単一の溶接継手) |
| 主なシール面の種類 | 突合せ面(RF) · 平面座(FF) · リングジョイント(RTJ) |
| 炭素鋼グレード | ASTM A105(一般用途);ASTM A350 LF2(低温用) |
| ステンレス鋼・合金鋼のグレード | ASTM A182 F304, F316, F11, F22 |
| 略称 | WN · WNRF · WN-RF |
溶接ネック管フランジとは?ハブ形状、溶接方式、設計上の考え方
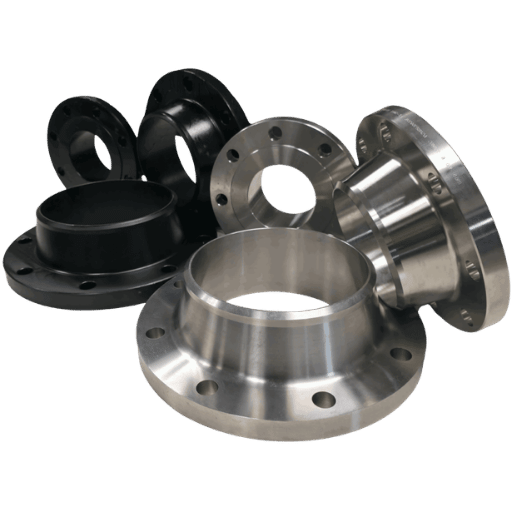
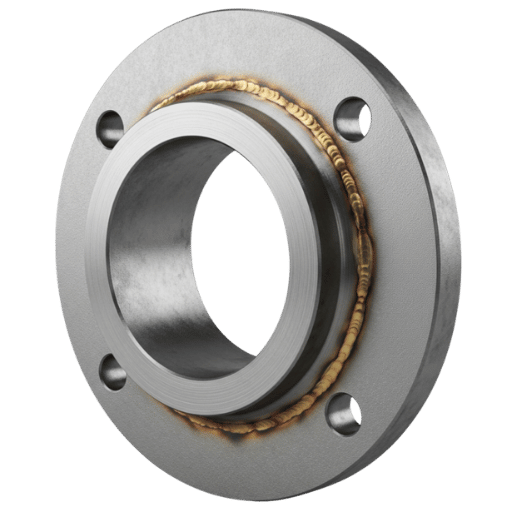 溶接ネックフランジは、溶接ネック管フランジまたはWNフランジとも呼ばれ、細長い円錐状のハブを特徴とします。ハブは、接続する鋼管と直径が一致するまで徐々に薄くなります。ハブ端は斜面に加工され、完全溶込み突合せ溶接ができる形状です。この形状の役割を軽視してはいけません。先細りの形状は、溶接止端だけに荷重を集中させず、ハブの全長にわたって曲げ荷重と圧力荷重をより均等に分散します。
滑らかに先細りするハブによって、フランジの厚肉部と比較的薄い鋼管の肉厚との間に、設計者が「滑らかな移行」と呼ぶ形状が生まれます。この移行により応力が均等に分散し、接続部に局所的な応力集中や蓄積領域が生じるのを防ぎます。高い振動、継続的な繰返し荷重、極端な高温・低温、または過酷な使用条件で、溶接ネックフランジが他の種類のフランジより優れた性能を発揮する根本的な理由はここにあります。
ASME B31.3プロセス配管規格に基づく完全溶込み突合せ溶接により、溶接ネックフランジは金属学的に連続した継手を形成します。負荷がかかると、フランジと鋼管は一体構造として振る舞います。その結果、ASME B31.3プロセス配管規格では、応力計算上、溶接ネック継手を鋼管自体と同等に評価します。一方、差し込み溶接接続には疲労上のペナルティが生じます(詳しくは差し込み溶接フランジガイドをご覧ください)。
✔ メリット
- 先細りのハブに沿って応力を優れた形で分散
- 内径に制限がなく、流れの阻害や乱流が発生しない
- 完全溶込み突合せ溶接で、外側から放射線透過検査が可能
- ASME B16.5の6つすべての圧力クラス(150–2500)に対応
- 疲労、振動、繰返し荷重に対応
- 適切な材質を選べば、氷点下および高温での使用に適する
- エルボ、チーズ、レデューサーなど、突合せ溶接管継手に直接溶接接続できる
- フランジ内径と管外径の間に、エロージョンの原因となる隙間がありません。
⚠ 制約
- 差し込み溶接フランジより単価が高い(通常+30–60%)
- 有資格溶接工と溶接施工要領書(WPS)が必要
- 取り付けにはより多くの作業と時間が必要です。充填溶接に加え、ルートパスと仕上げのキャップパスも必要です。
- 長く先細りのハブ設計により、差し込み溶接フランジやソケット溶接フランジよりも、鋼管壁または管継手からフランジのシール面までの距離を長く取れます
- フランジの内径をスケジュールに合った鋼管に合わせるため、注文書に鋼管の内径を指定する必要があります。
ASME B31.3プロセス配管規格に基づく完全溶込み突合せ溶接は、接続する鋼管と金属学的に連続した構造を形成します。この構造は、鋼管単体とまったく同じように繰返し応力に応じて変形します。溶接ネック接続には鋼管と同じ応力拡大係数が適用され、すみ肉溶接による差し込み溶接フランジ接続には適用されないため、設計計算上、同等として扱うことが認められています。
溶接ネックフランジの利点は何ですか?
溶接ネックフランジには、他の種類のフランジと比べて、設計上の基本的な利点が4つあります。第一に、先細りのハブが曲げモーメント荷重をパッド全長に分散し、すみ肉溶接の止端に生じる応力集中を抑えます。第二に、内径が鋼管に正確に合うため、乱流、エロージョン、隙間腐食の原因となる段差がありません。第三に、突合せ溶接部は外側から放射線検査ができるため、非破壊検査が容易です。第四に、連続した一つの溶接継手によって、プロセス流体が滞留する内部の隙間が生じません。これは、高純度用途や腐食性流体を扱う用途で特に重要です。ASME B16.5の圧力クラス:適切な定格の選び方(150~2500)
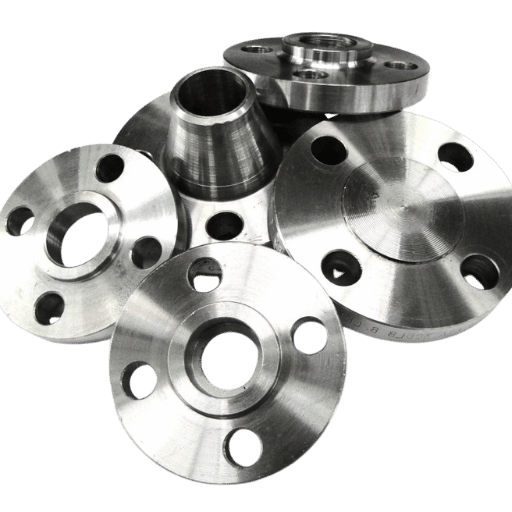 ASME B16.5では、溶接ネックフランジの圧力クラスを150、300、600、900、1500、2500の6種類に定めています。各クラスには圧力・温度(PT)定格があり、温度が上がるにつれて定格は低下します。鋼材は加熱されると強度が低下するためです。適切でないクラス選定は規格違反となり、実際にはガスケットからの漏れから部品全体の激しい破裂まで、さまざまな故障につながります。
以下に示すのは、ASME B16.5に基づく材料グループ1.1(ASTM A105炭素鋼)の圧力・温度定格です。数値の単位はpsiです。材質の温度が上がると降伏強さが低下するため、高温では定格も低下します。
| 温度(°F) | クラス150 | クラス300 | クラス600 | クラス900 | クラス1500 | クラス2500 |
|---|---|---|---|---|---|---|
| -20~100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
出典:ASME B16.5、材料グループ1.1(独立した業界資料2件と照合済み)。中間温度は線形補間が認められています。
圧力クラスの選定基準
- システム圧力285 psiかつ温度400Fで、ユーティリティ/水用途の場合はクラス150を選択可能
- システム圧力286-740 psi、または危険流体(HC、蒸気、酸)を扱う場合はクラス300以上
- 圧力741-1,480 psi、または水素/プロセスガス用途の場合はクラス600
- 低温LNG、高圧蒸気、海底用途、または硫化水素環境用ではクラス900以上
- 高圧ガス輸送(ASME B31.8)または超高圧プロセス用途ではクラス1500 / 2500
運転圧力だけを根拠に、低い圧力クラスのフランジを選定してはいけません。ASME B31.3では、設計条件下でのプロセス圧力の上限(1.5 最大許容使用圧力)、過渡状態、異常運転状態に対して、鋼管が適切な定格を持つことを求めています。システムの運転圧力が200 psiでも、安全弁の作動時に350 psiに達する可能性があります。その場合、クラス150の上限である285 psiを超えてしまいます。
ASME B16.5が溶接ネックフランジに求める表示事項:メーカー名または商標、材質規格、圧力クラス、公称管サイズ、シール面の種類(RF/FF/RTJ)、トレーサビリティ用のヒート番号またはシリアル番号。取り付ける前に、これらの表示をミルシートと照合してください。
溶接ネックフランジの寸法:NPS ½”~12″の参考表(クラス150)
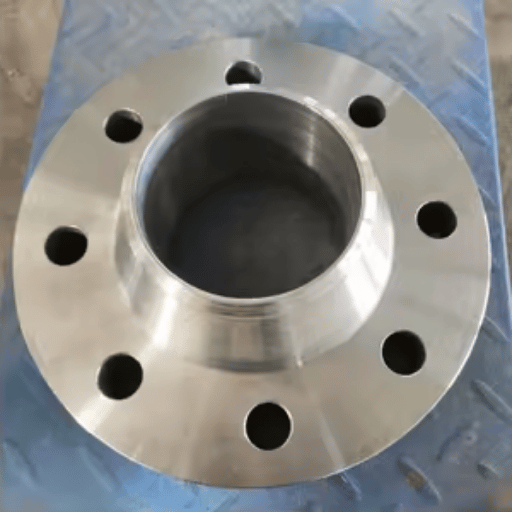 この表は、NPS “~12″のASME B16.5クラス150溶接ネックフランジ寸法を示しています。すべての寸法の単位はインチです。内径は一律ではないため、表には記載していません。内径は製造時に、隣接する鋼管のスケジュールに応じた内径に加工します。注文時にNPSとスケジュールの指定が必要です。
| NPS | 外径(O) | ボルト円(BC) | ボルト数 | ボルト穴径 | ハブ根元径 | ハブ長さ(H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1 ″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2 ″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3 ″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4 ″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6 ″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8 ″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10 ″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12 ″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
独立した業界資料2件からデータをまとめ、公開されているASME B16.5-2017の参考表と照合しました。ハブ根元径とハブ長さの値はクラス150 RF用です。より高い圧力クラスでは外径とボルト配置は同じですが、ハブ形状が異なります。
溶接ネックフランジの内径は、注文時に指定された鋼管スケジュールの内径に合わせて加工します。NPS 4、スケジュール40の内径は4.026″です。NPS 4、スケジュール80の内径は3.826″です。スケジュールの指定は必須です。内径が一致しないと、溶接部に段差ができ、流れを妨げ、応力集中を招き、隙間腐食が起きやすい環境を作ります。注文書には必ず「NPS + スケジュール」の形式で指定してください(例:「NPS 4, Sch 40, bore per ASME B16.5」)。
シール面の種類:突合せ面(RF)、平面座(FF)、リングジョイント(RTJ)
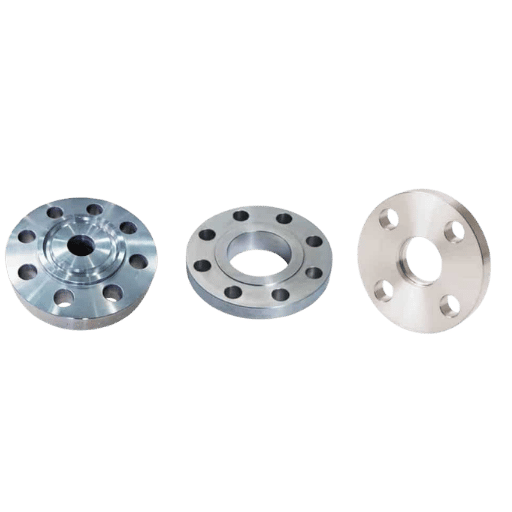 シール面の種類によって、ガスケットの形状とシール方法が決まります。ASME B16.5の第6節では、溶接ネックフランジの標準シール面を突合せ面と定めています。シール面の種類を指定しない注文書では、自動的に突合せ面(RF)仕様で製造されます。フランジ接続部でシール面の種類が一致していないことは、配管仕様でよくある誤りです。ガスケットの漏れや機器ハウジングの亀裂など、さまざまな問題につながる可能性があります。
| パラメータ | 突合せ面(RF) | 平面座(FF) | リングジョイント(RTJ) |
|---|---|---|---|
| シール面 | フランジ外側の面から0.060–0.250″高い突起リング | フランジ外側の面と同一平面 | 金属リングを収める精密加工溝 |
| ガスケットの種類 | 渦巻形ガスケットまたはシートガスケット | 全面軟質ガスケット | 金属製の楕円形または八角形リング |
| 最大圧力クラス | 2500 | 300(一般的な上限) | 2500 |
| 主な用途 | プロセスプラント、石油・ガス、一般産業用途 | 水道設備、鋳鉄製ポンプフランジ | 高圧・高温、海洋、硫化水素環境用、H₂ |
| ASME表記 | RF(B16.5 §6に基づく標準仕様) | FF | RTJまたはRJ |
突合せ面の溶接ネックフランジを平面座の鋳鉄製ポンプ車体に接続すると、突起リングがガスケット中央をまたいで橋渡しする形になり、点荷重が生じて鋳鉄製ハウジングが破損します。配管の取り付け時に、設計者が注文するフランジと接続機器のシール面の種類を確認していないと、この種の故障がよく発生します。フランジを注文する際は、必ず接続機器のシール面の種類を考慮してください。突合せ面(RF)の標準仕様と平面座(FF)の用途については、ASME B16.5規格の第6節を参照してください。
突合せ面フランジと平面座フランジの違いは何ですか?
突合せ面は、フランジのシール面に小さな突起リングを加工したものです。ボルト荷重がこの突起面に集中するため、小さなガスケットでも高い締め付け応力が得られます。平面座は、シール面がフランジ外径と同一平面になっており、ガスケットがフランジ面全体を覆います。産業用配管の鋼製フランジ同士の接続では、突合せ面(RF)が最も一般的に使用されます。一方、鋼製フランジを鋳鉄製機器(またはダクタイル鋳鉄製機器)に接続する場合は、平面座(FF)のフランジ接続を使用します。FFは、RFフランジの突起面によって、圧力下で締め付けたときに強度の低いダクタイル鋳鉄製フランジが反って応力亀裂を起こすのを防ぐために用いられます。RTJ型ブラインドフランジは、最も過酷な用途向けに設計された圧力容器の閉止部で、最高レベルのシール性能を発揮します。材質グレード:A105炭素鋼、A182ステンレス鋼・合金鋼製溶接ネックフランジ
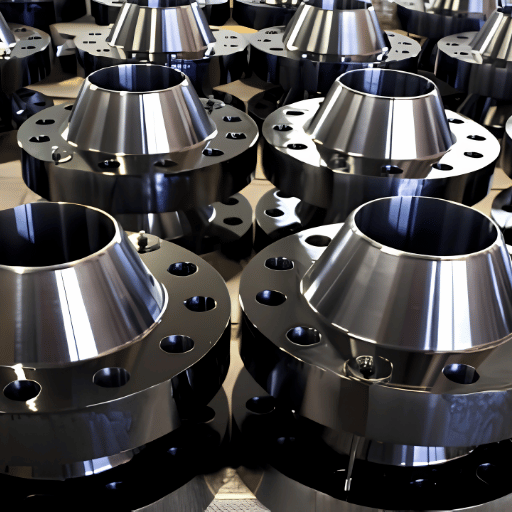 材質グレードは、温度の制限、腐食性用途、物理的特性を定めるものです。ASME B16.5規格には溶接ネックフランジに使用できる材料グループが44種類ほど記載されていますが、その大半は以下の4カテゴリーに分けられ、いずれもASTM規格で定められています。
| ASTMグレード | 最小引張強さ | 最小降伏強さ | 温度範囲 | 主な用途 | コスト指数 |
|---|---|---|---|---|---|
| A105 さん(CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F~1000°F | 一般的な炭素鋼配管、石油・ガス、蒸気 | 1.0× |
| A350 LF2(CS、低温用) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F~800°F | 低温、LNG、寒冷地のパイプライン | 1.3× |
| A182 F304(SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F~1500°F | 食品、医薬品、軽度の腐食性用途 | 5–7× |
| A182 F316(SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F~1500°F | 化学、海洋、海水、塩化物環境 | 6–8× |
| A694 F65(高降伏強さ炭素鋼) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | 常温~800°F | 高圧ガス輸送(ASME B31.8) | 1.4× |
A105の値は独立した資料4件で確認済みです。A182の値はASTM規格に定められた標準的な最小機械的性質です。コスト指数は目安であり、実際の価格は市場動向と注文数量によって異なります。
溶接ネックフランジを受け入れる際は、材料試験証明書(MTC)がフランジの表示と一致することを確認してください。
- フランジに刻印されたヒート番号がMTCのヒート番号と一致している
- 化学成分:C、Mn、P、S、SiがASTMグレードの規定範囲内である
- 機械試験結果:引張強さ、降伏強さ、伸びがそれぞれ最小値以上である
- 熱処理状態が記載されている(鍛造まま/焼ならし/焼ならし・焼戻し)
- ステンレス鋼および合金鋼グレードのPMI確認
溶接ネックフランジと差し込み溶接フランジ:設計上の選定マトリクス
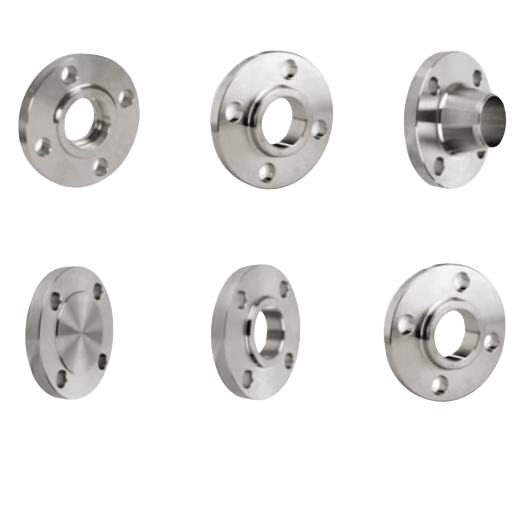 溶接ネックフランジと差し込み溶接フランジのどちらを選ぶかは、使用条件の厳しさ、接続部の疲労寿命、圧力定格という3つの要素で決まります。差し込み溶接フランジは安価で取り付けも簡単ですが、ASME規格に照らすと設計上の欠点があります。
| パラメータ | 溶接ネック(WN) | 差し込み溶接(SO) |
|---|---|---|
| 圧力クラス範囲 | 150–2500(全クラス) | 通常150–300。クラス600以上は一般的ではない |
| 溶接方式 | 完全溶込み突合せ溶接1か所 | すみ肉溶接2か所(内側+外側) |
| 疲労寿命 | 疲労寿命を最大限確保 — 鋼管と同等 | 溶接ネックの約1/3の疲労寿命 |
| 耐圧強度 | 鋼管と同等の圧力定格 | 内圧下では溶接ネックの約2/3 |
| 溶接部の非破壊検査 | RT、UT、MPIを外側から実施可能 | 内側のすみ肉溶接は検査が限られ、内面にアクセスできない |
| 最低使用温度 | -325°F(A182 SS使用時) | -20°F(A105 CS使用時) |
| 差し込み溶接とのコスト比較 | +30–60%(SOを基準) | 基準 |
| 繰返し変動のある使用条件 | ASME B31.3で必須 | 過酷な繰返し変動条件では禁止(B31.3 §308.2.4) |
「差し込み溶接フランジは、内部圧力の約2/3に耐え、疲労寿命は溶接ネックフランジの約1/3です。」 差し込み溶接フランジと溶接ネックフランジの評価。業界の設計資料にあるASME B16.5規格の解説から引用
ASME B31.3 308.2.4には、「安全措置が講じられていない限り、過酷な繰返し変動条件で使用するフランジは、ASME B16.5またはASME B16.47に適合する溶接ネック型でなければならない」と定められています。これは指針ではなく、遵守が必要な規則です。「過酷な繰返し変動」とは、脈動流(ポンプまたは圧縮機の吐出)、蒸気ハンマー、水撃、または設計者が多数の全サイクル変動を想定する条件を指します。
次の場合は溶接ネックフランジを指定してください:
- 圧力クラス ≥300
- 疲労、振動、または脈動流がある
- 温度変動を伴う高温用途
- 有毒性、可燃性、または水素を扱う用途
- 溶接後のPWHTが必要
- 埋設または保温された配管(再検査のためのアクセスが限られる)
- 管継手(エルボ、チーズ)への接続 — シール面を直角に保てる
次の場合は差し込み溶接フランジも使用できます:
- クラス150の水/ユーティリティ用途に限る
- 撤去予定のある仮設接続
- 現場での組み立て調整が必要で、大幅な軸方向の調整が求められる
- 予算を重視し、アクセスしやすく、危険性のない用途
- 機器ノズルや振動機械には使用しない
溶接ネックフランジと差し込み溶接フランジの違いは何ですか?
溶接ネックフランジは、管壁と同等の強度を持つハブを通して、一つの完全溶込み突合せ溶接を行い、管と容器・機器を接続します。一方、スリップオンフランジは管端にかぶせ、内径側と外側に一つずつ、合計二つのすみ肉溶接で接続します。スリップオンフランジは通常、溶接費用が安く、取り付けも迅速かつ簡単ですが、繰り返し荷重が作用する運転では、その接合部の疲労寿命は溶接ネックフランジの構成の約三分の一です。ロング溶接ネック(LWN)フランジ:容器ノズル用途と寸法
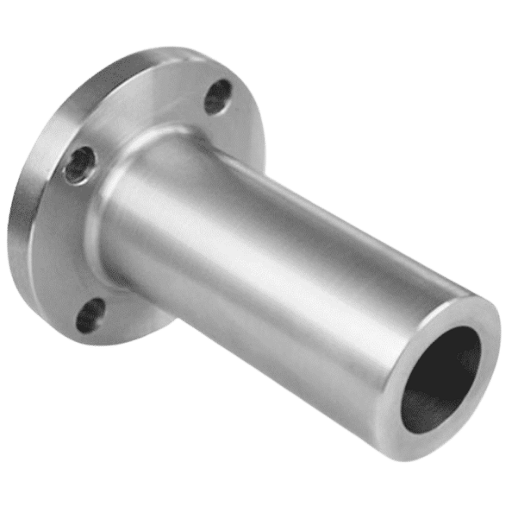 ロングウェルドネックは標準的なWNフランジの一種で、ハブを大幅に延長した形状です。短い移行部というより、短管に近い構造です。タンクノズル、機器ノズル、熱交換器ノズルから所定の距離を置いた位置に突合せ溶接部を設けられるため、検査や溶接のためのアクセスが確保できる場所に溶接部を配置できない場合に適しています。
| パラメータ | 標準WN | ロングウェルドネック(LWN) |
|---|---|---|
| ハブ長さ | ASME B16.5の表に準拠 | 延長形—プロジェクト仕様またはB16.5附属書Eに準拠 |
| 溶接位置 | フランジ本体に隣接 | フランジから延長したネック端部 |
| 主な用途 | 配管同士のインライン接続 | 圧力容器ノズル、熱交換器ノズル、塔槽類の接続部 |
| ボアの連続性 | 配管のスケジュールに合致 | 容器ノズル/機器のボアに合致 |
| ASME参照規格 | ASME B16.5本文 | ASME B16.5附属書E |
特定のNPSにおいて容器ノズルの突出部が標準ハブ長さより短い場合、LWNは任意ではなく必須です。一般的な目安として、容器胴と最も近い物体(保温材、補強ノズルパッド、容器胴など)の間隔が配管外径の1.5倍未満の場合は、LWNを指定してください。LWNのネック形状はB16.5附属書Eに示されています。ネック長さはB16.5では規定されておらず、通常はプロジェクト仕様書や図面で定められます。
溶接・設置:突合せ溶接手順、芯合わせ、非破壊検査チェックリスト
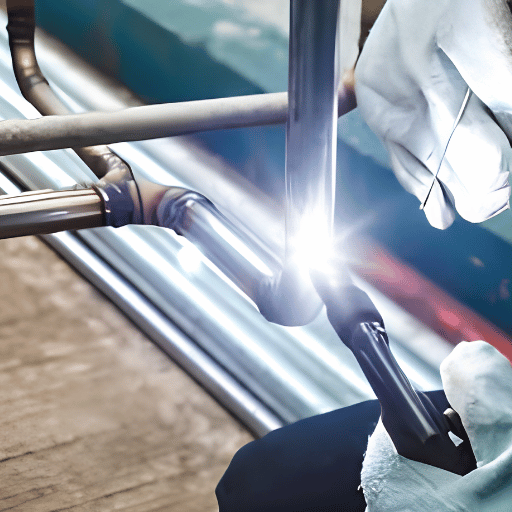 ウェルドネックフランジの設置に適用されるのはASME B31.3プロセス配管規格であり、DOEの多くの国立研究所の技術規格にも準拠しています。以下の手順は、LANL Engineering Standards ManualのREF-3、revision 0(http://www.lanl.gov/projects/esweb)およびLBL B31.3 Process Piping guide revision 2(http://eet.lbl.gov/rules)に記載された要件に基づいています。いずれも各国立研究所のサーバーから一般公開されています。
設置前チェックリスト(7項目)
- ボアの適合確認—仮付け前に、フランジのボア内径が配管のスケジュール内径と一致することを確認してください。両方を測定し、合っていると思い込まないでください。
- 切断端の開先加工:ASME B16.25に従って配管端を37.5 degreesに開先加工します。溶接部から1″の範囲のスケール、錆、油を除去してください。
- フランジ面の検査:傷、えぐれ、局所的な高まりがないか確認してください。損傷がASME B16.5 Table 1の許容限度を超える場合は、再仕上げが必要です。
- 内面のずれ—突合せ溶接端部の内面のずれは0.05 inchを超えてはなりません。くさびで無理に芯を合わせないでください。修正加工で合わせてください。
- フランジ面の平行度は、任意の直径にわたり1/16”per foot以内、最大偏差1/8”以内とします。ボルト穴のずれは最大1/8”以内とします。
- 溶接作業者の資格:溶接作業者は、適切なP-NumberおよびF-Numberに従い、ASME Section IXの資格要件を満たしている必要があります。
- WPSの確認—WPSが母材のP numberおよび溶加材のF numberに適合し、予熱その他の必要仕様も満たしていることを確認してください。
| 流体サービス区分 | 溶接部検査 | 体積検査(RTまたはUT) |
|---|---|---|
| カテゴリーD(低リスク) | 抜き取り目視検査 | 不要 |
| 通常サービス | 5%の目視検査 | 5%のRTまたはUT |
| カテゴリーM(毒性/可燃性) | 100% | 20%のRTまたはUT |
| 厳しい繰返し荷重 | 100% | 100%体積検査 |
| 硫化水素環境用(NACE) | 100%検査+硬さ試験 | 100% RT |
出典:ASME B31.3 Table 341.3.2。LANL B31.3 process piping guide(engstandards.lanl.gov)を参照。
溶接ネックフランジを管に溶接する方法は?
ウェルドネックフランジは、次の手順で配管に溶接します。(1) 配管の開先を37.5/ASME B16.25に従って加工し、ボアの適合を確認します。(2) フランジ面を配管軸に対して1/16 in./ft.以内の平行度に合わせます。(3) 12、3、6、9時の位置で仮付け溶接します(1-inchの仮付け)。(4) 肉厚が3/16’+の場合は、GTAWによるルートパスとアルゴンバックパージを行います。(5) 承認済みWPSに従って溶接金属を充填し、仕上げます。(6) 該当する場合は、下記の該当サービス区分に従って非破壊検査を実施します。(7) ボルトを対角線順に3段階で締め付けます。業界展望:ウェルドネックフランジ需要の動向 2025–2035
出典:Global Market Insights、March 2026。ウェルドネックフランジは、フランジ市場全体の約31%を占め、売上高で最大の製品カテゴリーです。
ウェルドネックフランジは、世界のフランジ市場で主要な投入製品群です。LNG輸出ターミナル計画、石油・ガス中流インフラの改修、水素パイプライン網の拡張に伴い需要が高まっています。LNGプロジェクトでは、極低温用途向けにClass 600およびClass 900のステンレス鋼製・合金製WNフランジが必要です。これらは、製鉄所の納期が最も長くなりやすい鋼種でもあります。 「weld neck pipe flange」のオンライン検索数を分析すると、需要の傾向が分かります。月間検索数はMay 2025の約50件からOctober 2025には月間1000+件へ増加しており、2025年後半に発表された複数のLNGターミナル計画と並行して、調達調査が急増したことを示しています。 2025-2026年の通常の調達では、NPS 8″以上の海外製Class 900およびClass 1500ウェルドネックフランジは、2025年後半時点で一般に6-12 weeksの納期で入手可能です。ただし、鍛造能力の制約とエネルギー転換計画による需要増加の影響を受けます。Class 600以上の価格と製鉄所の生産スケジュールを安定させ、クリティカルパスの遅延を避けるには、2026年第2四半期より前にプロジェクト仕様を確定してください。ASME B31.3の2022年版では、附属書Wの疲労曲線計算が改訂されました。これは、配管の柔軟性解析で応力範囲係数を考慮し、厳しい繰返し荷重用途にウェルドネックフランジを指定する設計者に影響します。長期サイクルのプロジェクトで仕様を確定する前に、現行版のB31.3を参照していることを確認してください。2022年版の改訂は、Markl疲労法の著者(Paulin and Hinnant、PVP2008-48241)による研究を受けたものです。
よくある質問
ウェルドネック鋼管フランジは何に使用されますか?
回答を見る
ウェルドネック鋼管フランジは、溶接またはろう付け継手に応力集中部のない構造接合部が必要となる、高圧・高温の繰返し荷重用途で必要です。こうした条件は、上流・中流・下流の石油・ガス処理、石油化学処理、発電(蒸気および復水)、LNGおよび極低温システム、化学プラントで一般的です。実際、ASME B31.3では、厳しい繰返し荷重、水素、硫化水素ガスの用途でウェルドネック鋼管フランジのみが必要とされています。材質とサイズの在庫状況については、Balingsteelのウェルドネックフランジ製品ページをご覧ください。
ASME B16.5とASME B16.47の違いは何ですか?
回答を見る
ASME B16.5は、NPS “からNPS 24″までの鋼管フランジおよびフランジ付き継手を規定しており、ほとんどの配管用途におけるウェルドネックフランジの共通規格です。NPS 26″からNPS 60″までの大口径フランジは、ASME B16.47の対象です。B16.47はSeries A(MSS SP-44相当で、通常は製油所やプロセス用途に使用)とSeries B(API 605相当で、通常はパイプライン用途に使用)に分かれています。NPS 24″以下のサイズでは、必ずB16.5を指定してください。
ウェルドネックフランジにソケット溶接継手を使用できますか?
回答を見る
いいえ。ウェルドネックフランジは、ベベル付きハブで突合せ溶接します。ソケット溶接フランジは、ソケットボア内ですみ肉溶接します。ボア形状、溶接方式、適用圧力クラスが異なるため、互換性はありません。
ウェルドネックフランジの正しいボアを指定するにはどうすればよいですか?
回答を見る
NPSと配管スケジュールの両方を指定してください。例:「NPS 4, Schedule 40, bore per ASME B16.5.」。メーカーは指定されたスケジュールの内径に合わせてボアを加工します。4″ Sch 40のボアは内径4.026″です。4″ Sch 80のボアは内径3.826″です。NPSだけを指定するとボアが特定できず、設置する配管に合わないボアの製品が届く確率が50/50になります。その結果、溶接部の応力集中、流れの乱れ、隙間腐食が発生します。
ウェルドネックフランジは氷点下の温度に適していますか?
回答を見る
はい。適切な材質を選べば使用できます。標準的なASTM A105炭素鋼の最低使用温度は−20°Fです。それより低い温度では延性を失い、脆性破壊が起きやすくなります。低温用途で一般的なのはASTM A350 LF2です。Charpy Vノッチ衝撃試験温度は−50°Fで、LNG輸入ターミナル、極低温パイプライン、カナダ北部/アラスカの設備で標準的に使用されます。さらに低い温度が必要ですか?ASTM A182 F304およびF316のステンレス鋼種は−325°Fまでの使用温度に対応し、液体窒素や液体酸素の用途にも問題なく使用できます。目安は2つあります。(1) 最低設計温度が−20°Fを下回るプロジェクトでは、ASME B31.3 Table 323.2.2に従い、衝撃試験済みの材料が必須です。(2) 設置前に、ミルテスト証明書の衝撃試験温度が最低設計温度以下であることを確認してください。
ウェルドネックフランジを使用すべきでないのはどのような場合ですか?
回答を見る
低圧の水やユーティリティ用途でClass 150の場合、ウェルドネックフランジは適していません。より低コストのスリップオンフランジで十分です。ハブ長さによって軸方向のクリアランスが制限される設置場所や、保守のたびに突合せ溶接を切断して再溶接する必要がある仮設配管にも適さない場合があります。こうした用途では、使用条件が許す場合、スリップオンフランジまたはソケット溶接フランジのほうが適切です。
このガイドについて
この仕様ガイドは、ASME B16.5(2017年版)の寸法および圧力・温度定格データ、ASTM材料規格(A105、A350、A182、A694)、ASME B31.3プロセス配管規格(2022年版の疲労曲線改訂を含む)、ASME PCC-1-2019のボルト締結継手組立てガイドラインに基づいています。
寸法表のデータは、独立した2つの公開参考資料と照合して検証しました。圧力・温度定格は、業界の参考データベース2つで確認しました。データが業界の合意または単一の参考資料に基づく場合は、その旨が分かる限定的な表現を用いています。 最新の価格、納期、特注サイズの対応状況については、Balingsteelのウェルドネックフランジ製品ガイドをご覧ください。ASME B16.5ウェルドネックフランジをお探しですか?
Balingsteelは、Class 150から2500、NPS ½”から24″までの炭素鋼、ステンレス鋼、合金製ウェルドネックフランジを、材料証明書およびMTC一式とともに供給しています。
ウェルドネックフランジを見る →Balingsteelのエンジニアリングチームが内容を確認しました。Balingsteelは、石油・ガス、石油化学、発電用途向けに、炭素鋼、ステンレス鋼、合金鋼種のASME B16.5ウェルドネックフランジを製造・供給しています。寸法仕様、特注サイズ、数量割引価格については、ウェルドネックフランジ製品ページをご覧ください。
関連記事
- ウェルドネックフランジ:製品仕様と特注サイズ Balingsteelの炭素鋼・ステンレス鋼製ウェルドネックフランジ
- スリップオンフランジ:低コストが合理的な選択となる場合Class 150のユーティリティ用途とSOフランジ選定ガイド
- ASTM A182材質・鋼種ガイドF304、F316、F11、F22のステンレス鋼・合金フランジ鋼種
- 鋼管フランジの種類:完全選定ガイドWN、SO、ブラインド、ソケット溶接、ラップジョイントなど
参考資料・出典
- LANL エンジニアリング規格マニュアル、プロセス配管ガイド REF-3-R0ロスアラモス国立研究所(米国エネルギー省)
- EN 13480とASME B31規格の比較報告書(2024) – U.S. Department of Energy(ASME B31.3 308.2.4の原文を収録)
- B31.3 プロセス配管ガイド、第2版ローレンス・バークレー国立研究所(米国エネルギー省)
- Global Flanges Market Size & Share Report, March 2026Global Market Insights, Inc.
- 応力範囲係数に関するB31配管規格の改訂(Feb 2024) – Paulin Research Group(B31.3 2022 Appendix Wの疲労改訂に関する権威ある解説)

