


주요 규격
| 적용 표준 | ASME B16.5 (NPS ½”–24″); NPS 26″–60″에는 ASME B16.47 적용 |
| 압력 등급 | 150 / 300 / 600 / 900 / 1500 / 2500 |
| 용접 연결 | 완전 용입 맞대기 용접(단일 용접 이음부) |
| 일반적인 면 유형 | 돌출면(RF) · 평면(FF) · 링형 조인트(RTJ) |
| 탄소강 강종 | ASTM A105(일반 용도); ASTM A350 LF2(저온용) |
| 스테인리스강 / 합금강 강종 | ASTM A182 F304, F316, F11, F22 |
| 약칭 | WN · WNRF · WN-RF |
용접 넥 강관 플랜지란? 허브 형상, 용접 유형 및 설계 근거
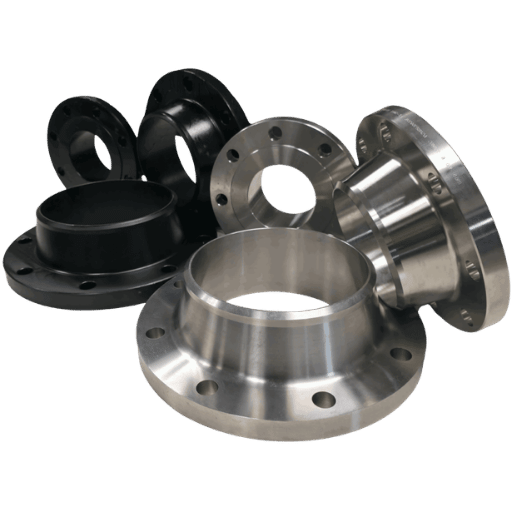
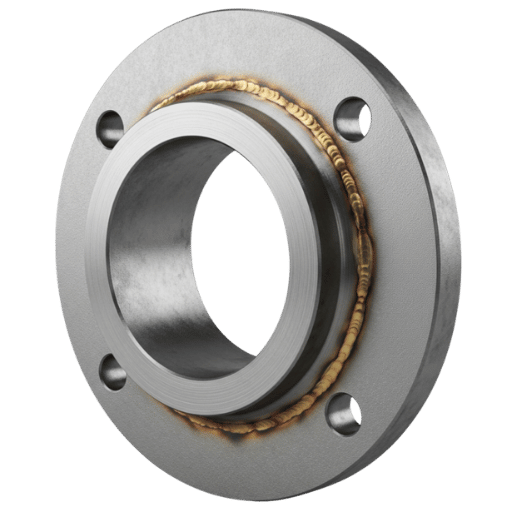 용접 넥 플랜지(welding neck flange 또는 WN 플랜지라고도 함)는 길고 원뿔형인 허브가 연결할 강관의 직경과 같아질 때까지 점차 얇아지는 형태가 특징입니다. 허브 끝은 완전 용입 맞대기 용접을 할 수 있도록 베벨 가공되어 있습니다. 이 형상의 역할을 가볍게 보아서는 안 됩니다. 테이퍼형 허브는 굽힘 하중과 압력 하중을 용접 토우 한곳에 집중시키지 않고 허브 전체 길이에 걸쳐 분산합니다.
테이퍼형 허브는 플랜지의 두꺼운 부분과 상대적으로 얇은 강관 벽 사이에 엔지니어들이 말하는 매끄러운 전이를 제공합니다. 이러한 매끄러운 전이는 응력을 고르게 분포시켜 연결부에 국부적인 응력 집중점이나 응력 축적 영역이 생기는 것을 방지합니다. 고진동, 지속적인 반복 하중, 극한의 고온 또는 저온, 가혹한 운전 조건에서 용접 넥 플랜지가 다른 유형보다 우수한 근본적인 이유입니다.
ASME B31.3 공정 배관 코드에 따른 완전 용입 맞대기 용접으로 용접 넥 플랜지는 연결된 강관과 금속학적으로 연속된 이음부를 형성하므로 하중을 받을 때 플랜지와 강관이 단일 구조물처럼 거동합니다. 이에 따라 ASME B31.3 공정 배관 코드는 응력 계산에서 용접 넥 연결부를 강관 자체와 동일하게 평가합니다. 반면 슬립온 연결부에는 피로 성능 저하가 반영됩니다(자세한 내용은 슬립온 플랜지 안내를 참조하세요).
✔ 장점
- 테이퍼형 허브 전체에 응력을 효과적으로 분산
- 유로가 막히거나 난류가 발생하지 않는 막힘 없는 내경
- 완전 용입 맞대기 용접으로 외부에서 방사선투과검사 가능
- ASME B16.5의 6개 압력 등급(150–2500) 모두에 사용 가능
- 피로, 진동 및 반복 하중에 대응
- 적절한 재료를 사용하면 영하 및 고온 환경에 적합
- 엘보, 티, 리듀서를 포함한 모든 맞대기 용접 관이음쇠에 직접 용접 연결 가능
- 플랜지 내경과 관 외경 사이에 침식이 발생할 틈이 없습니다.
⚠ 제한 사항
- 슬립온 대비 단가가 높음(일반적으로 +30–60%)
- 자격을 갖춘 용접사와 용접절차서(WPS)가 필요합니다.
- 설치에 더 많은 노력과 시간이 필요하며, 채움 용접 외에도 루트 용접과 최종 캡 용접이 포함됩니다.
- 길고 테이퍼형인 허브 설계 덕분에 슬립온 또는 소켓 용접 플랜지보다 강관 벽이나 관이음쇠에서 플랜지 밀봉면까지의 거리를 더 길게 확보할 수 있습니다.
- 플랜지 내경과 예정된 강관을 일치시키려면 구매 주문서에 강관 내경을 명시해야 합니다.
ASME B31.3 공정 배관 코드에 따른 완전 용입 맞대기 용접은 연결된 강관과 금속학적으로 연속된 구조를 형성하며, 이 구조는 강관만 있을 때와 동일하게 반복 응력에 반응합니다. 용접 넥 연결부가 강관과 동일한 응력 집중 계수를 적용받기 때문에 설계 계산에서 동등한 것으로 인정됩니다. 필릿 용접 슬립온 플랜지 연결부는 그렇지 않습니다.
용접 넥 플랜지의 장점은 무엇인가요?
용접 넥 플랜지는 다른 플랜지 유형에 비해 네 가지 기본적인 설계상 이점을 제공합니다. 첫째, 테이퍼형 허브가 굽힘 모멘트 하중을 허브 전체 길이에 분산해 필릿 용접 토우에 생기는 응력 집중을 없앱니다. 둘째, 내경을 강관 단면과 정밀하게 맞추므로 난류, 침식 및 틈새 부식의 원인이 되는 단차가 없습니다. 셋째, 맞대기 용접부는 외부에서 방사선투과검사를 할 수 있어 비파괴 검사가 간편합니다. 넷째, 하나의 연속된 용접 이음부로 내부 틈새가 생기지 않아 공정 유체가 고일 가능성이 없습니다. 이는 고순도 및 부식성 유체를 취급하는 용도에서 특히 중요합니다.ASME B16.5 압력 등급: 적합한 등급 선택(150~2500)
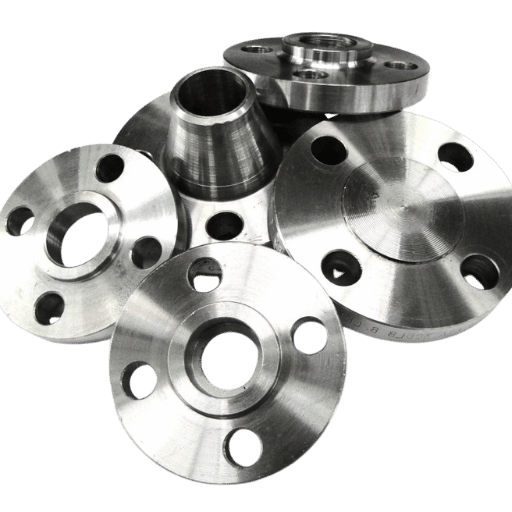 ASME B16.5는 용접 넥 플랜지에 대해 150, 300, 600, 900, 1500 및 2500의 6개 압력 등급을 규정합니다. 각 등급에는 압력-온도(PT) 등급이 있으며, 강재는 가열되면 강도가 낮아지므로 온도가 높아질수록 허용 압력이 낮아집니다. 잘못된 기준에 따라 등급을 선택하면 코드 위반이며, 실제로는 가스켓 누출부터 부품 전체의 격렬한 파열까지 이어질 수 있습니다.
아래는 ASME B16.5에 따른 재료 그룹 1.1(ASTM A105 탄소강)의 압력-온도 등급입니다. 수치는 psi 기준입니다. 재료 온도가 높아지면 항복강도가 낮아지므로 고온에서는 허용 압력이 감소합니다.
| 온도(°F) | 150학년 | 300반 | 600반 | 900학년 | 1500학년 | Class 2500 |
|---|---|---|---|---|---|---|
| -20~100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
출처: ASME B16.5, 재료 그룹 1.1(서로 독립적인 업계 자료 두 곳과 대조 검증). 중간 온도에는 선형 보간을 적용할 수 있습니다.
압력 등급 선택 기준
- 시스템 압력 285 psi AND 온도 400F AND 유틸리티/용수 용도: Class 150 허용
- 시스템 압력 286-740 psi OR 유해 유체(HC, 증기, 산) 취급: 최소 Class 300
- 압력 741-1,480 psi OR 수소 / 공정 가스 취급: Class 600
- 극저온 LNG, 고압 증기, 해저 또는 황화수소 함유 환경: Class 900 이상
- 고압 가스 송출(ASME B31.8) 또는 초고압 공정: Class 1500 / 2500
운전 압력만을 근거로 더 낮은 플랜지 압력 등급을 선택해서는 안 됩니다. ASME B31.3에 따라 설계 조건의 공정 압력 상한(최대 허용 사용 압력의 1.5배), 운송 조건 및 이상 운전 조건까지 고려해 강관의 등급을 정해야 합니다. 시스템 압력이 200 psi로 운전되더라도 안전밸브가 작동할 때 350 psi까지 상승할 수 있습니다. 이 경우 Class 150의 상한인 285 psi를 초과하게 됩니다.
용접 넥 플랜지에 대한 ASME B16.5 표시 요건: 제조업체명 또는 상표, 재료 규격, 압력 등급, 공칭 관경, 면 형식 표시(RF/FF/RTJ), 추적성을 위한 용강 번호 또는 일련번호. 설치 전에 이 표시를 재료 시험 성적서와 대조해 확인하세요.
용접 넥 플랜지 치수: NPS ½”~12″ 참고표(Class 150)
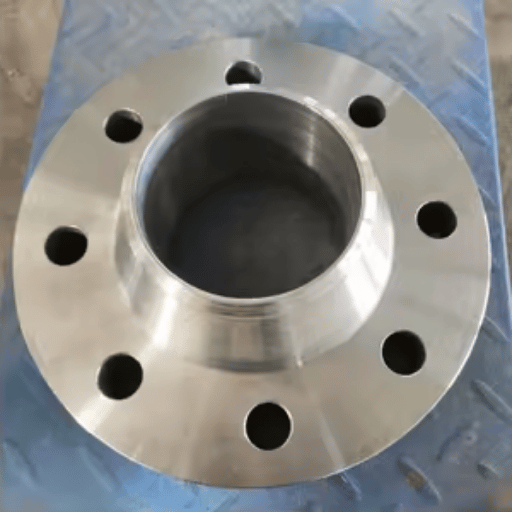 이 표에는 NPS “부터 12″까지의 ASME B16.5 Class 150 용접 넥 플랜지 치수가 나와 있습니다. 모든 치수의 단위는 인치입니다. 내경은 치수에 따라 달라지므로 표에 기재되어 있지 않습니다. 제조 시 인접한 강관의 스케줄에 따른 내경으로 보어를 가공합니다. 주문 시 NPS와 스케줄을 지정해야 합니다.
| NPS | 외경(OD, O) | 볼트 원(BC) | 볼트 개수 | 볼트 구멍 직경 | 허브 밑면 직경 | 허브 길이(H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
서로 독립적인 업계 자료 두 곳에서 데이터를 취합하고, 공개된 ASME B16.5-2017 참고표와 대조 검증했습니다. 허브 밑면 직경과 허브 길이 값은 Class 150 RF 기준입니다. 더 높은 압력 등급은 외경과 볼트 패턴은 같지만 허브 형상이 다릅니다.
용접 넥 플랜지의 보어는 주문 시 지정한 강관 스케줄의 내경에 맞춰 가공합니다. 4″ NPS Schedule 40의 내경은 4.026″입니다. 4″ NPS Schedule 80의 내경은 3.826″입니다. 스케줄은 반드시 지정해야 합니다. 보어가 맞지 않으면 용접부에 단차가 생겨 유동을 방해하고 응력 집중을 일으키며 틈새 부식이 발생하기 좋은 환경을 만듭니다. 구매 주문서에는 항상 다음과 같이 기재하세요: NPS + 스케줄(예: “NPS 4, Sch 40, bore per ASME B16.5”).
면 유형: 돌출면(RF), 평면(FF) 및 링형 조인트(RTJ)
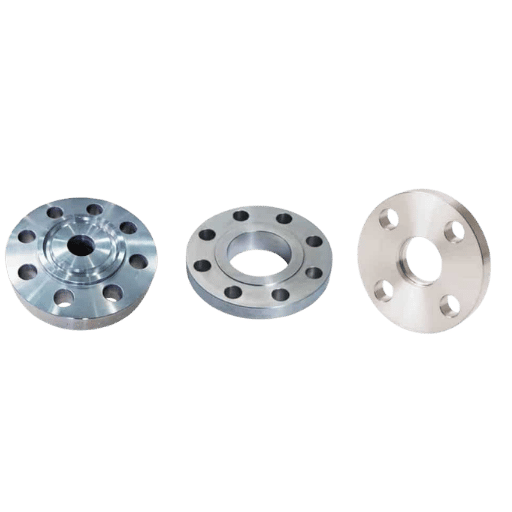 면 유형에 따라 가스켓 형상과 밀봉 방식이 결정됩니다. ASME B16.5 Section 6에 따르면 용접 넥 플랜지의 기본 면 유형은 돌출면입니다. 면 유형을 지정하지 않은 구매 주문서는 자동으로 돌출면(RF) 구성으로 제작됩니다. 배관 시스템을 규정할 때 플랜지 면 유형이 서로 맞지 않는 실수는 자주 발생하며, 가스켓 누출이나 하우징 균열 등 여러 문제로 이어질 수 있습니다.
| 매개변수 | 돌출면(RF) | 평면(FF) | 링형 조인트(RTJ) |
|---|---|---|---|
| 가스켓 접촉면 | 플랜지 외경 면보다 0.060–0.250″ 돌출된 링 | 플랜지 외경 면과 같은 높이 | 금속 링이 들어가는 정밀 가공 홈 |
| 가스켓 유형 | 스파이럴 와운드 또는 시트 가스켓 | 전면형 연질 가스켓 | 금속 타원형 또는 팔각형 링 |
| 최대 압력 등급 | 2500 | 300(일반적인 상한) | 2500 |
| 일반적인 용도 | 공정 플랜트, 석유·가스, 일반 산업 용도 | 상수도 시설, 주철 펌프 플랜지 | 고압/고온, 해양 플랜트, 황화수소 함유 환경, H₂ |
| ASME 표기 | RF(B16.5 §6에 따른 기본 형식) | FF | RTJ 또는 RJ |
돌출면 용접 넥 플랜지를 평면 주철 펌프 차체에 연결하면 돌출 링이 가스켓 중앙에 걸쳐 다리를 형성합니다. 이로 인해 점하중이 발생하고 주철 하우징이 파손될 수 있습니다. 엔지니어가 플랜지 주문에 앞서 연결 장비의 면 유형을 확인하지 않은 배관 설치 작업에서 이러한 고장이 매우 자주 발생합니다. 플랜지 주문 시 항상 인접 장비의 면 유형을 고려해야 합니다. 돌출면(RF) 기본 형식과 평면(FF) 적용에 대한 자세한 설명은 ASME B16.5 표준의 Section 6을 참조하세요.
돌출면 플랜지와 평면 플랜지의 차이는 무엇인가요?
돌출면은 플랜지 면에 작은 돌출 링을 가공한 형태입니다. 볼트 하중이 이 돌출면에 집중되므로 작은 가스켓으로도 더 높은 가스켓 접촉 응력을 얻을 수 있습니다. 평면은 접촉면이 플랜지 외경과 같은 높이이며, 가스켓이 플랜지 면 전체를 덮습니다. 돌출면(RF)은 산업용 배관의 강재 대 강재 연결에 주로 사용되는 가장 일반적이고 널리 쓰이는 면 유형입니다. 강재 플랜지를 주철 또는 구상흑연주철 장비에 연결할 때는 평면(FF) 플랜지 연결부를 사용합니다. FF는 RF 플랜지의 돌출면을 없애 약한 구상흑연주철 플랜지가 휘거나 압력을 받으며 볼트를 조일 때 응력으로 균열이 생기는 것을 방지합니다. RTJ형 블라인드 플랜지는 가장 가혹한 용도에 맞게 설계된 압력 용기 폐쇄부에 최고 수준의 밀봉 건전성을 제공합니다.재료 강종: A105 탄소강, A182 스테인리스강 및 합금강 용접 넥 플랜지
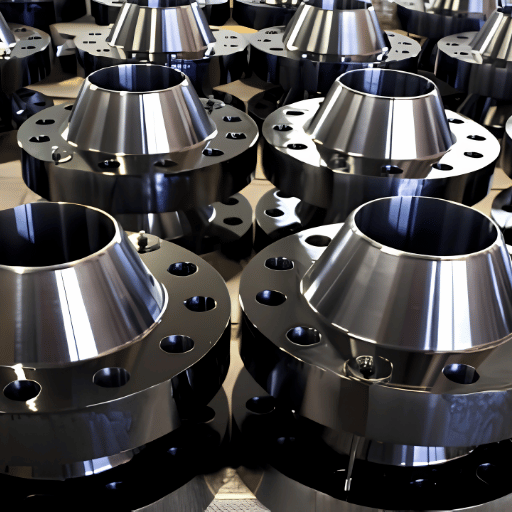 재료 강종은 온도 한계, 부식성 용도 및 물리적 성질을 정하는 데 사용됩니다. ASME B16.5 표준에는 용접 넥 플랜지에 사용할 수 있는 재료 그룹이 44개가량 기재되어 있지만, 대부분은 아래 네 가지 범주에 해당하며 이들은 모두 ASTM 규격입니다.
| ASTM 강종 | 최소 인장강도 | 최소 항복강도 | 온도 범위 | 일반적인 용도 | 비용 지수 |
|---|---|---|---|---|---|
| A105 (CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F~1000°F | 일반 탄소강 배관, 석유·가스, 증기 | 1.0× |
| A350 LF2 (CS, 저온용) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F~800°F | 극저온, LNG, 한랭 지역 파이프라인 | 1.3× |
| A182 F304 (SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F~1500°F | 식품, 제약, 약한 부식성 유체 취급 | 5–7× |
| A182 F316 (SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F~1500°F | 화학, 해양, 해수, 염화물 환경 | 6–8× |
| A694 F65 (고항복강도 탄소강) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | 주변 온도~800°F | 고압 가스 송출(ASME B31.8) | 1.4× |
A105 값은 서로 독립적인 자료 네 곳과 대조해 확인했습니다. A182 값은 ASTM의 표준 최소 기계적 성질입니다. 비용 지수는 참고용이며, 실제 가격은 시장 상황과 주문 수량에 따라 달라집니다.
용접 넥 플랜지를 수령하면 재료 시험 성적서(MTC)가 플랜지 표시와 일치하는지 확인하세요.
- 플랜지에 각인된 용강 번호가 MTC의 용강 번호와 일치
- 화학 조성: C, Mn, P, S, Si가 ASTM 강종 한도 이내인지 확인
- 기계 시험 결과: 인장, 항복 및 연신율이 최소 기준 이상인지 확인
- 열처리 상태 기재 여부(단조 상태 / 노멀라이징 / N&T)
- 스테인리스강 및 합금강 강종의 PMI 확인
용접 넥 플랜지와 슬립온 플랜지: 설계 의사결정표
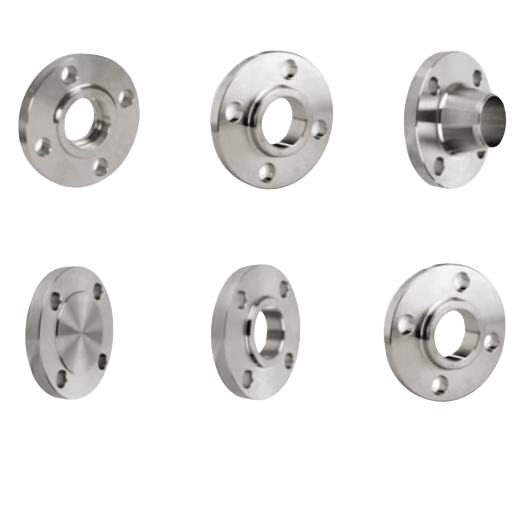 용접 넥 플랜지와 슬립온 플랜지 중 무엇을 선택할지는 운전 조건의 가혹성, 연결부의 피로 수명 및 압력 등급이라는 세 가지 변수에 달려 있습니다. 슬립온 플랜지는 저렴하고 설치가 간편하지만, ASME 코드에 따르면 설계상 단점이 있습니다.
| 매개변수 | 용접 넥(WN) | 슬립온(SO) |
|---|---|---|
| 압력 등급 범위 | 150–2500(모든 등급) | 일반적으로 150–300; Class 600+는 드묾 |
| 용접 유형 | 완전 용입 맞대기 용접 1회 | 필릿 용접 2회(내부 + 외부) |
| 피로 수명 | 강관과 동일한 전체 피로 수명 | 용접 넥 피로 수명의 약 1/3 |
| 압력 강도 | 강관 전체 압력 등급 | 내압 기준 용접 넥의 약 2/3 |
| 용접부 비파괴 검사 | 외부에서 RT, UT, MPI 가능 | 내부 필릿 용접부는 접근이 제한되고 내면 검사 불가 |
| 최저 사용 가능 온도 | -325°F(A182 SS 사용 시) | -20°F(A105 CS 사용 시) |
| 슬립온 대비 비용 | SO 기준 대비 +30–60% | 기준값 |
| 반복 운전 | ASME B31.3에서 요구 | 가혹한 반복 운전 조건에서 금지(B31.3 §308.2.4) |
“슬립온 플랜지는 내부 압력의 약 2/3를 견디고, 용접 넥 플랜지 피로 수명의 1/3을 가집니다.” 업계 엔지니어링 참고 자료에서 ASME B16.5 표준 해설을 인용한 슬립온 플랜지와 용접 넥 플랜지 비교 평가
ASME B31.3 308.2.4에는 다음과 같이 명시되어 있습니다. “안전장치가 설치되지 않은 경우, 가혹한 반복 하중 조건에서 사용하는 플랜지는 ASME B16.5 또는 ASME B16.47에 부합하는 용접 넥 플랜지여야 합니다.” 이는 지침이 아니라 반드시 따라야 하는 규정입니다. “가혹한 반복 하중”은 펌프나 압축기 출력에 따른 맥동 유동, 증기 해머, 수격 현상 또는 설계자가 다수의 완전한 운전 사이클을 예상하는 모든 조건을 의미합니다.
다음 조건에서는 용접 넥 플랜지를 지정하세요.
- 압력 등급 ≥300
- 피로, 진동 또는 맥동 유동
- 열 사이클이 동반되는 고온 운전
- 독성, 인화성 또는 수소 취급
- 용접 후 PWHT 필요
- 매설 또는 보온된 배관(재검사 접근이 제한됨)
- 관이음쇠(엘보, 티) 연결 — 면을 직각으로 맞출 수 있음
다음 조건에서는 슬립온 플랜지를 사용할 수 있습니다.
- Class 150 용수 / 유틸리티 용도에 한함
- 철거 예정인 임시 연결부
- 현장 조립 시 축 방향 조정 폭이 크게 필요한 경우
- 예산이 제한되고 접근이 쉬우며 유해하지 않은 유체를 취급하는 경우
- 장비 노즐이나 진동 기계에는 사용하지 않음
용접 넥 플랜지와 슬립온 플랜지의 차이는 무엇인가요?
웰드 넥 플랜지는 파이프 벽과 동일한 강도를 지닌 허브를 관통하는 한 번의 완전 용입 맞대기 용접으로 파이프와 용기/장비를 연결합니다. 반면 슬립온 플랜지는 파이프 끝에 끼워 연결한 뒤 안쪽 보어와 바깥쪽 표면에 각각 필릿 용접을 두 번 합니다. 슬립온 플랜지는 일반적으로 용접 비용이 저렴하고 설치가 더 빠르고 간단하지만, 반복 하중이 작용하는 운전 조건에서 연결부의 피로 수명은 웰드 넥 플랜지 구성의 약 삼분의 일에 불과합니다.롱 용접 넥(LWN) 플랜지: 용기 노즐 용도 및 치수
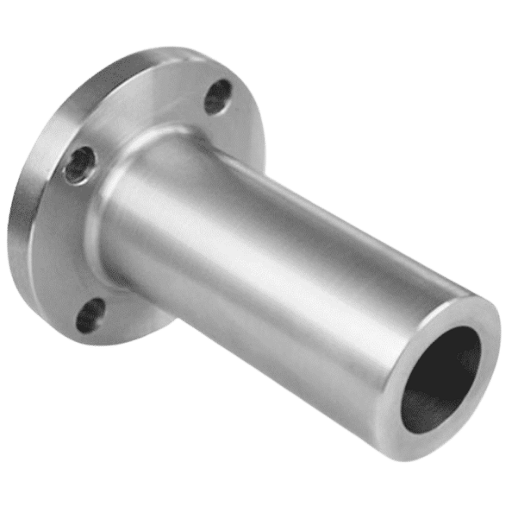 롱 웰드 넥은 표준 WN 플랜지의 변형으로, 허브를 크게 연장한 형태입니다. 짧은 전이부라기보다 짧은 강관에 가깝습니다. 탱크 노즐, 장비 노즐 또는 열교환기 노즐에서 검사와 용접을 위한 접근 공간을 확보하기 어려운 경우, 맞대기 용접부를 원하는 거리만큼 떨어진 위치에 배치할 수 있습니다.
| 매개변수 | 표준 WN | 롱 웰드 넥(LWN) |
|---|---|---|
| 허브 길이 | ASME B16.5 표 기준 | 연장형 — 프로젝트 규격 또는 B16.5 부속서 E 기준 |
| 용접 위치 | 플랜지 본체에 인접 | 플랜지에서 연장된 넥 끝부분 |
| 주요 용도 | 일렬 배관 간 연결 | 압력용기 노즐, 열교환기 노즐, 컬럼 연결부 |
| 내경 연속성 | 강관 내경 스케줄에 맞춤 | 용기 노즐 또는 장비 내경에 맞춤 |
| ASME 참조 규격 | ASME B16.5 본문 | ASME B16.5 부속서 E |
특정 NPS의 용기 노즐 돌출부가 표준 허브 길이보다 짧으면 LWN은 선택 사항이 아니라 필수입니다. 일반적으로 인정되는 기준은 다음과 같습니다. 용기 셸과 단열재, 보강 노즐 패드 또는 용기 셸 같은 가장 가까운 물체 사이의 거리가 강관 외경의 1.5배 미만이면 LWN을 지정합니다. LWN 넥 형태는 B16.5 부속서 E에 제시되어 있습니다. 넥 길이는 B16.5에 규정되어 있지 않으며, 일반적으로 프로젝트 규격과 도면에 명시됩니다.
용접 및 설치: 맞대기 용접 절차, 정렬 및 비파괴검사 체크리스트
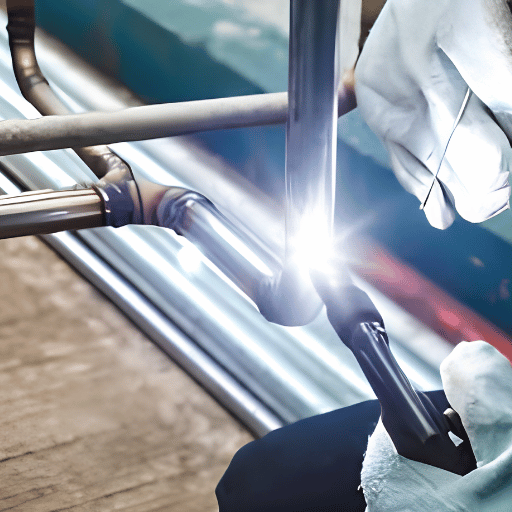 웰드 넥 플랜지 설치의 용접에는 ASME B31.3 공정 배관 코드가 적용되며, 여러 미국 에너지부(DOE) 국립연구소의 엔지니어링 표준도 이를 뒷받침합니다. 절차는 LANL 엔지니어링 표준 매뉴얼의 REF-3절, 개정판 0(http://www.lanl.gov/projects/esweb) 및 LBL B31.3 공정 배관 가이드 개정판 2(http://eet.lbl.gov/rules)에 명시된 요구사항을 바탕으로 합니다. 두 자료는 국립연구소 서버에서 공개적으로 제공됩니다.
설치 전 체크리스트(7개 항목)
- 내경 일치 — 맞춤 작업 전에 플랜지 내경이 강관 스케줄의 내경과 일치하는지 확인합니다. 두 치수를 모두 측정하고, 일치한다고 가정하지 마세요.
- 절단면 준비: ASME B16.25에 따라 강관 끝을 37.5도 베벨 가공하고, 용접부에서 1″ 범위의 산화 스케일, 녹, 기름을 제거합니다.
- 플랜지 면 검사: 찍힘, 홈, 국부적인 돌출부가 있는지 검사합니다. ASME B16.5 표 1에 명시된 허용 한계를 초과하는 손상은 표면을 다시 다듬어야 합니다.
- 내부 어긋남 — 맞대기 용접부 양 끝의 내부 어긋남은 0.05 inch를 초과하면 안 됩니다. 웨지로 억지로 정렬하지 말고, 다시 성형해 정렬합니다.
- 플랜지 면은 어느 직경에서나 1/16”per foot 이내로 평행해야 하며, 최대 편차는 1/8”를 초과하면 안 됩니다. 볼트 구멍의 최대 어긋남은 1/8” 이내여야 합니다.
- 용접사 자격: 용접사는 해당 P-번호와 F-번호에 따라 ASME Section IX의 자격 요건을 충족해야 합니다.
- WPS 검토 — WPS가 모재의 P 번호와 용가재의 F 번호에 부합하는지, 예열 및 기타 필수 규격도 충족하는지 확인합니다.
| 유체 서비스 범주 | 용접부 검사 | 체적 검사(RT 또는 UT) |
|---|---|---|
| 범주 D(영향이 적은 서비스) | 일부 육안 검사 | 필수 검사 없음 |
| 일반 서비스 | 5% 육안 검사 | 5% RT 또는 UT |
| 범주 M(독성/가연성) | 100% | 20% RT 또는 UT |
| 가혹한 반복 하중 서비스 | 100% | 100% 체적 검사 |
| 황화수소 함유 환경(NACE) | 100% 검사 + 경도 시험 | 100% RT |
출처: ASME B31.3 표 341.3.2, LANL B31.3 공정 배관 가이드(engstandards.lanl.gov) 참조.
웰드 넥 플랜지를 강관에 용접하는 방법은?
다음과 같이 웰드 넥 플랜지를 강관에 용접합니다. (1) 강관 베벨을 37.5/ASME B16.25에 따라 가공하고 내경이 일치하는지 확인합니다. (2) 플랜지 면이 강관 축과 1/16 in./ft. 이내로 평행하도록 맞춥니다. (3) 12, 3, 6, 9시 방향에 가접합니다(가접 길이 1-inch). (4) 두께가 3/16’+인 경우 GTAW와 아르곤 백 퍼지를 사용해 루트 패스를 용접합니다. (5) 승인된 WPS에 따라 충전 패스와 캡 패스를 용접합니다. (6) 해당 서비스 범주에 따라 비파괴검사를 수행합니다(해당하는 경우 아래 참조). (7) 볼트를 대각선 순서로 3회에 걸쳐 조입니다.산업 전망: 웰드 넥 플랜지 수요 동향 2025–2035
출처: Global Market Insights, March 2026. 웰드 넥 플랜지는 전체 플랜지 시장 매출의 약 31%를 차지하는 최대 제품군입니다.
웰드 넥 플랜지는 LNG 수출 터미널 프로젝트, 석유·가스 중류 인프라 개선 작업, 수소 배관망 확장에 따른 수요를 바탕으로 전 세계 플랜지 시장의 주요 제품군을 이룹니다. LNG 프로젝트에는 극저온 용도에 적합한 스테인리스강 및 합금 강종의 Class 600 및 Class 900 WN 플랜지가 필요하며, 이러한 강종은 제철소 납기가 가장 긴 품목에 속합니다. “weld neck pipe flange”의 온라인 검색량을 분석하면 이러한 수요 양상이 드러납니다. 검색량은 2025년 오월 월간 약 50회에서 2025년 시월에는 월 1000+회로 증가했습니다. 이는 2025년 말 일부 LNG 터미널 프로젝트 발표와 맞물린 조달 조사 급증을 보여줍니다. 2025-2026년 일반 조달의 경우, 해외 생산 Class 900 및 Class 1500 웰드 넥 플랜지는 NPS 8″ 이상 규격에서 2025년 말 기준 일반적으로 6-12주의 납기가 적용되지만, 이는 단조 생산 능력 제약과 에너지 전환 프로그램에 따른 수요 증가 때문입니다. Class 600+ 가격과 제철소 생산 일정의 안정성을 확보하려면 2026년 2분기에 앞서 프로젝트 규격을 확정해 주요 공정의 지연을 방지할 수 있습니다.ASME B31.3 2022년판에서는 부속서 W의 피로 곡선 계산 방법이 개정되었습니다. 이 개정은 배관 유연성 분석에서 응력 범위 계수를 고려해 가혹한 반복 하중 서비스용 웰드 넥 플랜지를 지정하는 설계자에게 영향을 줍니다. 장주기 프로젝트의 규격을 확정하기 전에 최신 B31.3 판을 참조하고 있는지 확인하세요. 2022년판 개정은 Markl 피로 방법론 저자인 Paulin과 Hinnant의 연구(PVP2008-48241)를 바탕으로 이루어졌습니다.
자주 묻는 질문
웰드 넥 강관 플랜지는 어떤 용도로 사용하나요?
답변 보기
웰드 넥 강관 플랜지는 용접 또는 브레이징 접합부에 응력 집중부가 없는 구조적 접합을 제공해야 하는 고압·고온 반복 하중 서비스에 필요합니다. 이러한 조건은 석유·가스의 상류·중류·하류 처리, 석유화학 처리, 발전(증기 및 응축수), LNG 및 극저온 시스템, 화학 플랜트에서 일반적입니다. 실제로 ASME B31.3에 따르면 가혹한 반복 하중, 수소 및 황화수소 함유 가스 서비스에는 웰드 넥 강관 플랜지만 요구됩니다. 재질 및 크기 공급 여부는 Balingsteel 웰드 넥 플랜지 제품 페이지를 참조하세요.
ASME B16.5와 ASME B16.47의 차이는 무엇인가요?
답변 보기
ASME B16.5는 NPS “부터 NPS 24″까지의 강관 플랜지와 플랜지형 관이음쇠를 규정하며, 대부분의 배관 적용 분야에서 웰드 넥 플랜지에 보편적으로 적용되는 표준입니다. 대구경 플랜지인 NPS 26″부터 NPS 60″까지는 ASME B16.47에서 다룹니다. B16.47은 Series A(MSS SP-44와 동등하며, 일반적으로 정유 및 공정 분야에 사용)와 Series B(API 605와 동등하며, 일반적으로 파이프라인 분야에 사용)로 나뉩니다. NPS 24” 이하 크기에는 항상 B16.5를 지정하세요.
웰드 넥 플랜지를 소켓 용접 관이음쇠와 함께 사용할 수 있나요?
답변 보기
아니요. 웰드 넥 플랜지는 베벨이 있는 허브에 맞대기 용접을 적용하고, 소켓 용접 플랜지는 소켓 내경에 필릿 용접을 적용합니다. 내경 형상, 용접 유형, 적용 압력 등급이 서로 달라 호환해서 사용할 수 없습니다.
웰드 넥 플랜지에 적합한 내경을 어떻게 지정하나요?
답변 보기
NPS와 강관 스케줄을 모두 지정합니다. 예를 들면 “NPS 4, Schedule 40, ASME B16.5에 따른 내경”이라고 표기합니다. 제조업체는 지정된 스케줄의 내경에 맞춰 플랜지 내경을 가공합니다. 4″ Sch 40의 내경은 4.026″입니다. 4″ Sch 80의 내경은 3.826″입니다. 스케줄 없이 NPS만 제시하면 내경을 알 수 없고, 설치할 강관에 맞지 않는 내경의 제품을 받을 가능성이 50/50입니다. 이로 인해 용접부의 응력 집중, 유동 난류, 틈새 부식이 발생합니다.
웰드 넥 플랜지는 영하 온도에 적합한가요?
답변 보기
네, 적절한 재질을 선택하면 가능합니다. 표준 ASTM A105 탄소강의 최저 사용 온도는 −20°F입니다. 그보다 낮은 온도에서는 연성이 떨어지고 취성 파괴가 발생하기 쉽습니다. ASTM A350 LF2는 저온 서비스에 널리 사용하는 강종입니다. −50°F에서 샤르피 V 노치 충격 시험을 거치며, LNG 수입 터미널, 극저온 파이프라인, 캐나다 북부 및 알래스카 설비에 표준적으로 사용됩니다. 더 낮은 온도가 필요하다면 ASTM A182 F304 및 F316 스테인리스강은 −325°F까지 사용 가능하며 액체 질소 및 액체 산소 서비스도 문제없이 처리합니다. 참고할 기준은 두 가지입니다. (1) 최소 설계 온도가 −20°F보다 낮은 프로젝트에는 ASME B31.3 표 323.2.2에 따라 충격 시험을 거친 재료가 자동으로 필요합니다. (2) 설치 전에 밀 시험 성적서의 충격 시험 온도가 최소 설계 온도 이하인지 확인합니다.
웰드 넥 플랜지를 사용하지 말아야 하는 경우는 언제인가요?
답변 보기
Class 150의 저압 용수 또는 유틸리티 서비스에는 웰드 넥 플랜지가 적합하지 않습니다. 비용이 더 낮은 슬립온 플랜지로 충분하기 때문입니다. 허브 길이 때문에 축 방향 여유 공간이 제한되는 설치 환경이나, 유지보수를 위해 자주 분리해야 하는 임시 배관에도 부적합할 수 있습니다. 이런 경우에는 분리할 때마다 맞대기 용접부를 절단한 뒤 다시 용접해야 하므로, 서비스 조건이 허용한다면 슬립온 플랜지 또는 소켓 용접 플랜지가 더 적합할 수 있습니다.
이 가이드에 대하여
이 규격 가이드는 ASME B16.5(2017년판)의 치수 및 압력-온도 등급 데이터, ASTM 재료 표준(A105, A350, A182, A694), ASME B31.3 공정 배관 코드(2022년판 피로 곡선 개정 포함), ASME PCC-1-2019 볼트 접합부 조립 지침을 참고했습니다.
치수 표의 데이터는 서로 독립적인 두 개의 공개 참조 자료와 대조해 검증했습니다. 압력-온도 등급은 업계 참조 데이터베이스 두 곳을 기준으로 확인했습니다. 데이터가 엔지니어링 업계의 합의 또는 단일 출처를 바탕으로 하는 경우에는 한정 표현을 사용합니다. 최신 가격, 납기, 맞춤 크기 공급 여부는 Balingsteel 웰드 넥 플랜지 제품 가이드를 참조하세요.ASME B16.5 웰드 넥 플랜지를 찾으시나요?
Balingsteel은 Class 150부터 2500까지, NPS ½”부터 24″까지의 탄소강, 스테인리스강 및 합금 웰드 넥 플랜지를 공급하며, 재료 인증서와 전체 MTC 문서를 제공합니다.
웰드 넥 플랜지 보기 →Balingsteel 엔지니어링 팀이 검토했습니다. Balingsteel은 석유·가스, 석유화학 및 발전 분야에 적용되는 탄소강, 스테인리스강 및 합금 강종의 ASME B16.5 웰드 넥 플랜지를 제조하고 공급합니다. 치수 규격, 맞춤 크기 및 대량 구매 가격은 웰드 넥 플랜지 제품 페이지를 참조하세요.
관련 문서
- 웰드 넥 플랜지: 제품 규격 및 맞춤 크기 Balingsteel의 탄소강 및 스테인리스강 웰드 넥 플랜지
- 슬립온 플랜지: 비용 절감이 합리적인 선택이 되는 경우Class 150 유틸리티 적용 및 SO 플랜지 선택 가이드
- ASTM A182 재료 강종 가이드F304, F316, F11, F22 스테인리스강 및 합금 플랜지 강종
- 강관 플랜지 유형: 완벽한 선택 가이드WN, SO, 블라인드, 소켓 용접, 랩 조인트 등
참고 자료 및 출처
- LANL 엔지니어링 표준 매뉴얼, 공정 배관 가이드 REF-3-R0로스앨러모스 국립연구소(미국 에너지부)
- EN 13480과 ASME B31 코드 비교 보고서(2024) – 미국 에너지부(ASME B31.3 308.2.4 원문 수록)
- B31.3 공정 배관 가이드, 개정판 2로런스 버클리 국립연구소(미국 에너지부)
- 글로벌 플랜지 시장 규모 및 점유율 보고서, March 2026Global Market Insights, Inc.
- 응력 범위 계수 관련 B31 배관 업데이트(Feb 2024) – Paulin Research Group(B31.3 2022년판 부속서 W 피로 개정에 대한 권위 있는 해설)

