


SPÉCIFICATIONS RAPIDES
| Norme applicable | ASME B16.5 (NPS ½”–24″) ; ASME B16.47 pour NPS 26″–60″ |
| Classes de pression | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Raccordement par soudage | Soudure bout à bout à pleine pénétration (joint soudé unique) |
| Types de portées courants | Portée surélevée (RF) · portée plane (FF) · joint annulaire (RTJ) |
| Nuance d’acier au carbone | ASTM A105 (usage général) ; ASTM A350 LF2 (basse température) |
| Nuance d’acier inoxydable / d’alliage | ASTM A182 F304, F316, F11, F22 |
| Désignations abrégées | WN · WNRF · WN-RF |
Qu’est-ce qu’une bride à collerette à souder ? Géométrie du moyeu, type de soudure et principes d’ingénierie
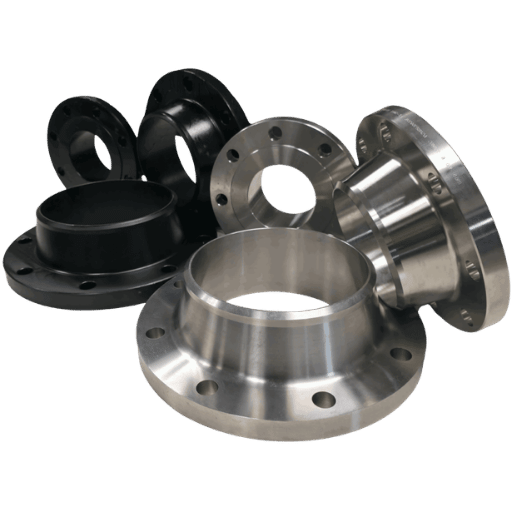
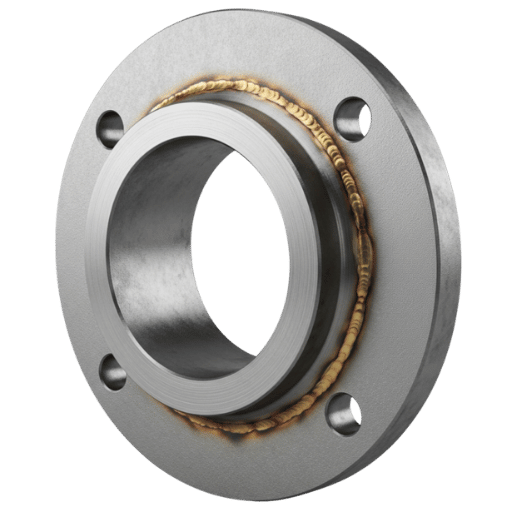 Une bride à collerette à souder, également appelée bride à col soudé ou bride WN, se reconnaît à son moyeu conique allongé, dont l’épaisseur diminue progressivement jusqu’à ce que son diamètre corresponde à celui du tube à raccorder. L’extrémité du moyeu est chanfreinée pour permettre la soudure bout à bout à pleine pénétration. Le rôle de ce profil ne doit pas être sous-estimé : sa forme conique répartit mieux les charges de flexion et de pression sur toute la longueur du moyeu, au lieu de les concentrer au pied de la soudure.
Son moyeu conique assure ce que les ingénieurs appellent une transition progressive entre la partie épaisse de la bride et la paroi relativement mince du tube. Cette transition répartit uniformément les contraintes et évite les points de concentration ou les zones d’accumulation au niveau du raccordement. C’est la principale raison pour laquelle les brides à collerette à souder sont plus performantes que les autres types de brides en présence de fortes vibrations, de charges cycliques constantes, de températures extrêmement élevées ou basses, ou de conditions de service sévères.
Grâce à sa soudure bout à bout à pleine pénétration conforme à l’ASME B31.3 Process Piping Code, la bride à collerette forme un joint métallurgiquement continu : la bride et le tube se comportent comme une structure unique sous charge. Ainsi, l’ASME B31.3 Process Piping Code attribue au joint à collerette la même résistance qu’au tube lui-même pour les calculs de contraintes, tandis qu’un raccordement par bride à emboîter subit une pénalité de fatigue (consultez le guide des brides à emboîter pour en savoir plus).
✔ Avantages
- Excellente répartition des contraintes le long du moyeu conique
- Alésage sans restriction, sans obstacle à l’écoulement ni turbulence
- Soudure bout à bout à pleine pénétration, contrôlable par radiographie depuis l’extérieur
- Conçue pour les six classes de pression ASME B16.5 (150–2500)
- Résiste à la fatigue, aux vibrations et aux charges cycliques
- Convient aux températures négatives et élevées avec le matériau approprié
- Raccordement direct par soudage à tout raccord à souder bout à bout, notamment les coudes, les tés et les réducteurs
- Aucun interstice propice à l’érosion entre l’alésage de la bride et le diamètre extérieur du tube.
⚠ Limites
- Coût unitaire supérieur à celui d’une bride à emboîter (+30–60 % en général)
- Nécessite un soudeur qualifié et une procédure de soudage (WPS)
- La pose demande plus d’efforts et de temps ; elle comprend les passes de racine et de finition, en plus des passes de remplissage.
- La conception du moyeu long et conique augmente la distance entre la paroi du tube ou du raccord et la portée d’étanchéité de la bride par rapport aux brides à emboîter ou aux brides à emboîture
- Le diamètre intérieur du tube doit être précisé sur le bon de commande afin de correspondre au diamètre intérieur de la bride et à la série du tube.
Sa soudure bout à bout à pleine pénétration, conforme à l’ASME B31.3 Process Piping Code, forme avec le tube raccordé une structure métallurgiquement continue qui réagit aux contraintes cycliques exactement comme le tube seul. Les brides à collerette recevant les mêmes facteurs d’intensification des contraintes que le tube — contrairement aux brides à emboîter soudées par cordon d’angle —, elles sont considérées comme équivalentes dans les calculs de conception.
Quel est l’avantage des brides à collerette à souder ?
Les brides à collerette à souder présentent quatre avantages fondamentaux en ingénierie par rapport aux autres types de brides. Premièrement, le moyeu conique répartit le moment de flexion sur toute la longueur de la partie épaissie, supprimant la concentration de contraintes inhérente au pied d’une soudure d’angle. Deuxièmement, le diamètre intérieur de l’alésage correspond précisément à celui du tube, sans ressaut susceptible de provoquer des turbulences, de l’érosion et de la corrosion caverneuse. Troisièmement, la soudure bout à bout est accessible depuis l’extérieur pour un contrôle radiographique, ce qui facilite les contrôles non destructifs. Quatrièmement, le joint soudé continu unique évite la formation d’une crevasse interne où le fluide de procédé pourrait stagner, un point essentiel dans les applications de haute pureté et corrosives.Classes de pression ASME B16.5 : choisir la bonne classe (150 à 2500)
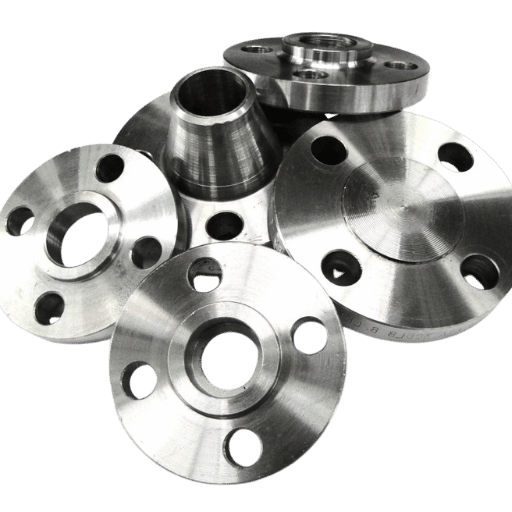 L’ASME B16.5 définit six classes de pression pour les brides à collerette à souder : 150, 300, 600, 900, 1500 et 2500. Chaque classe a une pression nominale en fonction de la température (PT), qui diminue lorsque la température augmente, car l’acier perd de sa résistance en chauffant. Un choix non conforme constitue une violation du code et, concrètement, les défaillances peuvent aller d’une fuite au niveau du joint jusqu’à la rupture violente d’un composant entier.
Les pressions nominales en fonction de la température pour le groupe de matériaux 1.1 (acier au carbone ASTM A105), selon l’ASME B16.5, sont indiquées ci-dessous. Les valeurs sont en psi ; la pression nominale diminue à haute température, car la limite d’élasticité baisse à mesure que la température du matériau augmente.
| Température (°F) | Classe 150 | Classe 300 | Classe 600 | Classe 900 | Classe 1500 | Classe 2500 |
|---|---|---|---|---|---|---|
| -20 à 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Source : ASME B16.5, groupe de matériaux 1.1 (vérifié auprès de deux références indépendantes du secteur). L’interpolation linéaire est autorisée pour les températures intermédiaires.
Cadre de décision pour la classe de pression
- Pression du système 285 psi ET température 400F ET service d’utilité/eau : classe 150 acceptable
- Pression du système 286-740 psi OU tout fluide dangereux (HC, vapeur, acide) : classe 300 minimum
- Pression 741-1 480 psi OU service hydrogène/gaz de procédé : classe 600
- GNL cryogénique, vapeur haute pression, service sous-marin ou service en milieu acide : classe 900 ou supérieure
- Transport de gaz haute pression (ASME B31.8) ou procédé à ultra-haute pression : classe 1500 / 2500
Ne choisissez jamais une bride d’une classe de pression inférieure en vous fondant uniquement sur la pression de service. L’ASME B31.3 impose que la tuyauterie soit dimensionnée pour les limites supérieures de pression du procédé dans les conditions de conception (1.5 Maximum Allowable Working Pressure), de transit et de perturbation. Le système peut fonctionner à 200 psi, mais atteindre 350 psi lors de l’ouverture d’une soupape de décharge ; la limite supérieure de 285 psi de la classe 150 serait alors dépassée.
Marquages exigés par l’ASME B16.5 pour les brides à collerette à souder : nom ou marque du fabricant, spécification du matériau, classe de pression, diamètre nominal du tube, désignation de la portée (RF/FF/RTJ), numéro de coulée ou de série pour la traçabilité. Vérifiez ces marquages par rapport au certificat d’essai en usine avant la pose.
Dimensions des brides à collerette à souder : tableau de référence NPS ½” à 12″ (classe 150)
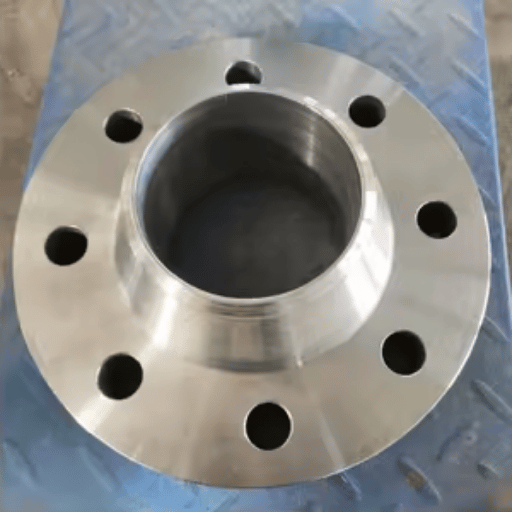 Ce tableau présente les dimensions des brides à collerette à souder de classe 150 selon l’ASME B16.5, pour les NPS de ½” à 12″. Toutes les mesures sont en pouces. Le diamètre d’alésage n’est pas indiqué, car il varie ; l’alésage est usiné selon le diamètre intérieur de la série du tube adjacent au moment de la fabrication. Le NPS et la série doivent être précisés à la commande.
| NPS | Diamètre extérieur (O) | Entraxe des boulons (BC) | Nombre de boulons | Diamètre des trous de boulon | Diamètre du moyeu à la base | Longueur du moyeu (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Données compilées à partir de deux sources indépendantes du secteur et vérifiées par recoupement avec les tableaux de référence ASME B16.5-2017 publiés. Les valeurs de diamètre du moyeu à la base et de longueur du moyeu correspondent à la classe 150 RF ; les classes de pression supérieures conservent le même diamètre extérieur et le même cercle de boulonnage, mais utilisent des profils de moyeu différents.
L’alésage d’une bride à collerette à souder est usiné en fonction du diamètre intérieur de la série du tube spécifiée au moment de la commande. Le diamètre intérieur de l’alésage pour un tube NPS 4″ série 40 est de 4.026″. Celui d’un tube NPS 4″ série 80 est de 3.826″. La série doit impérativement être précisée. Un alésage inadapté crée un ressaut au niveau de la soudure, qui entrave l’écoulement, concentre les contraintes et favorise la corrosion caverneuse. Indiquez toujours sur le bon de commande : NPS + série (par exemple : « NPS 4, Sch 40, alésage selon ASME B16.5 »).
Types de portées : portée surélevée (RF), portée plane (FF) et joint annulaire (RTJ)
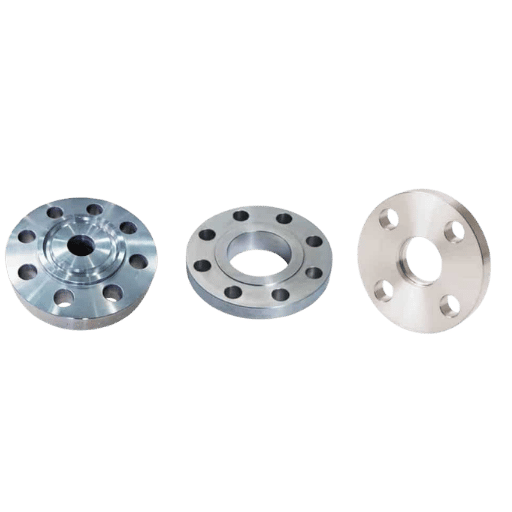 Le type de portée définit la géométrie du joint et la méthode d’étanchéité. La section 6 de l’ASME B16.5 indique que le type de portée par défaut des brides à collerette à souder est la portée surélevée. Tout bon de commande qui ne précise pas le type de portée entraîne automatiquement la fabrication d’une bride à portée surélevée (RF). Des types de portée incompatibles dans un assemblage à brides constituent une erreur fréquente dans les spécifications des réseaux de tuyauterie et peuvent entraîner diverses conséquences, notamment des fuites au niveau des joints ou la fissuration des corps d’équipement.
| Paramètre | Portée surélevée (RF) | Portée plane (FF) | Joint annulaire (RTJ) |
|---|---|---|---|
| Surface d’appui | Couronne surélevée, à 0,060–0,250″ au-dessus de la face extérieure de la bride | Au même niveau que la face extérieure de la bride | Une gorge usinée avec précision reçoit une bague métallique |
| Type de joint | Joint spiralé ou en feuille | Joint souple pleine face | Bague métallique ovale ou octogonale |
| Classe de pression maximale | 2500 | 300 (limite supérieure habituelle) | 2500 |
| Applications courantes | Installations de procédés, pétrole et gaz, applications industrielles courantes | Réseaux d’eau, brides de pompes en fonte | Pression/température élevées, installations en mer, service en milieu acide, H₂ |
| Désignation ASME | RF (par défaut selon B16.5 §6) | FF | RTJ ou RJ |
Le raccordement d’une bride à collerette à portée surélevée à un corps de pompe en fonte à portée plane crée un pont entre les deux bords du joint, sous l’effet de la couronne surélevée. Il en résulte des charges ponctuelles qui fissurent le corps en fonte. Ce type de défaillance est fréquent lors de travaux de pose de tuyauterie, quand l’ingénieur n’a pas vérifié la compatibilité entre le type de portée de l’équipement raccordé et celui indiqué dans la commande de brides. Le type de portée de l’équipement adjacent doit toujours être pris en compte lors de la commande des brides. Pour en savoir plus sur la portée surélevée (RF) par défaut et les applications à portée plane (FF), consultez la section 6 de la norme ASME B16.5.
Quelle est la différence entre les brides à portée surélevée et les brides à portée plane ?
Une portée surélevée désigne une petite couronne usinée en relief sur la face de la bride. La charge des boulons se concentre sur cette surface surélevée, ce qui permet d’obtenir une pression d’appui du joint plus élevée avec un joint de petite taille. Avec une portée plane, la surface d’appui est au même niveau que le diamètre extérieur de la bride et le joint couvre toute la face de la bride. La portée surélevée (RF) est la plus courante et la plus utilisée, principalement pour les raccordements acier-acier dans les réseaux de tuyauterie industriels. En revanche, les raccordements entre brides en acier et équipements en fonte (ou en fonte ductile) utilisent des brides à portée plane (FF). La portée FF supprime le relief d’une bride RF, qui pourrait déformer la bride en fonte ductile, plus fragile, et la fissurer sous l’effet des contraintes lors du serrage sous pression. Les brides pleines RTJ offrent le meilleur niveau d’étanchéité pour les fermetures de récipients sous pression conçus pour les applications les plus exigeantes.Nuances de matériaux : brides à collerette à souder en acier au carbone A105, en acier inoxydable et en alliage A182
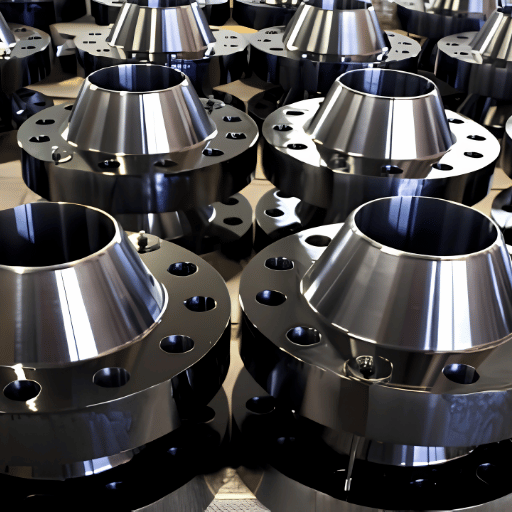 La nuance du matériau définit ses limites de température, ses applications en milieu corrosif et ses propriétés physiques. Bien que la norme ASME B16.5 répertorie une quarantaine (44) de groupes de matériaux pouvant être utilisés pour les brides à collerette à souder, la plupart relèvent des quatre catégories ci-dessous, qui correspondent également à des spécifications ASTM.
| Nuance ASTM | Résistance minimale à la traction | Limite d’élasticité minimale | Plage de température | Application courante | Indice de coût |
|---|---|---|---|---|---|
| A105 (CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F à 1000°F | Tuyauterie générale en acier au carbone, pétrole et gaz, vapeur | 1.0× |
| A350 LF2 (CS, basse température) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F à 800°F | Applications cryogéniques, GNL, canalisations en climat froid | 1.3× |
| A182 F304 (SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F à 1500°F | Agroalimentaire, industrie pharmaceutique, milieux légèrement corrosifs | 5–7× |
| A182 F316 (SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F à 1500°F | Industrie chimique, milieu marin, eau de mer, milieux chlorurés | 6–8× |
| A694 F65 (acier au carbone à limite d’élasticité élevée) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Température ambiante à 800°F | Transport de gaz haute pression (ASME B31.8) | 1.4× |
Les valeurs pour A105 ont été confirmées par quatre sources indépendantes. Les valeurs A182 correspondent aux propriétés mécaniques minimales standard de l’ASTM. L’indice de coût est indicatif ; le prix exact varie selon les conditions du marché et la quantité commandée.
À la réception de brides à collerette à souder, vérifiez que le certificat d’essai du matériau (MTC) correspond aux marquages de la bride :
- Le numéro de coulée frappé sur la bride correspond au numéro de coulée du MTC
- Composition chimique : teneurs en C, Mn, P, S et Si conformes aux limites de la nuance ASTM
- Résultats des essais mécaniques : résistance à la traction, limite d’élasticité et allongement ≥ aux valeurs minimales
- État du traitement thermique indiqué (à l’état forgé / normalisé / N&T)
- Confirmation PMI pour les nuances d’acier inoxydable et d’alliage
Bride à collerette ou bride à emboîter : matrice de décision technique
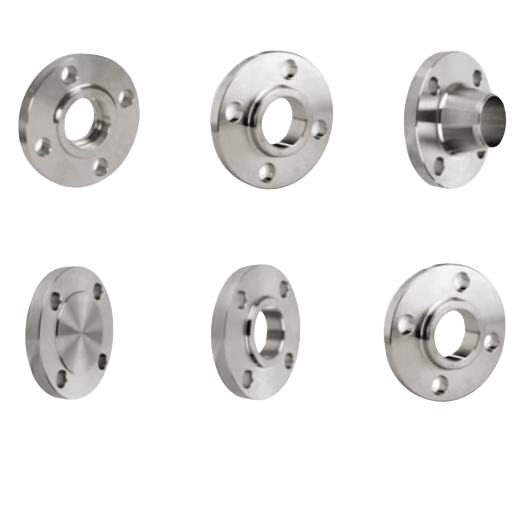 Le choix entre une bride à collerette et une bride à emboîter dépend de trois facteurs : la sévérité des conditions de service, la durée de vie en fatigue du raccordement et la classe de pression. Les brides à emboîter sont peu coûteuses et faciles à poser ; elles présentent toutefois des inconvénients techniques au regard des codes ASME.
| Paramètre | Bride à collerette (WN) | Bride à emboîter (SO) |
|---|---|---|
| Plage de classes de pression | 150–2500 (toutes classes) | 150–300 en général ; classe 600+ peu courante |
| Type de soudure | 1 soudure bout à bout à pleine pénétration | 2 soudures d’angle (intérieure et extérieure) |
| Durée de vie en fatigue | Durée de vie complète en fatigue, identique à celle du tube | ~1/3 de la durée de vie en fatigue d’une bride à collerette |
| Résistance à la pression | Pression nominale complète du tube | ~2/3 de la résistance d’une bride à collerette sous pression interne |
| Contrôle non destructif de la soudure | RT, UT, MPI accessibles depuis l’extérieur | Soudure d’angle intérieure à accès limité ; surface intérieure inaccessible |
| Température minimale admissible | -325°F (avec A182 SS) | -20°F (avec A105 CS) |
| Coût par rapport à la bride à emboîter | +30–60 % par rapport à la référence SO | Référence |
| Service cyclique | Exigée par l’ASME B31.3 | Interdite en service à cycles sévères (B31.3 §308.2.4) |
« En interne, elles supportent environ 2/3 de la pression interne et présentent 1/3 de la durée de vie en fatigue d’une bride à collerette. » Évaluation des brides à emboîter par rapport aux brides à collerette, citée dans les commentaires de la norme ASME B16.5 et des références d’ingénierie du secteur
L’article 308.2.4 de l’ASME B31.3 stipule : « Sauf si elle est protégée, toute bride utilisée dans des conditions cycliques sévères doit être une bride à col soudé conforme à l’ASME B16.5 ou à l’ASME B16.47. » Il ne s’agit pas d’une recommandation, mais d’une règle à respecter. L’expression « cycles sévères » désigne notamment les écoulements pulsés (débit d’une pompe ou d’un compresseur), les coups de bélier de vapeur ou d’eau, ainsi que toute situation où les concepteurs prévoient de nombreux cycles complets.
Choisissez une bride à collerette lorsque :
- Classe de pression ≥300
- Fatigue, vibrations ou écoulement pulsé
- Température élevée avec cycles thermiques
- Service avec fluides toxiques ou inflammables, ou avec de l’hydrogène
- Traitement thermique après soudage (PWHT) requis
- Tuyauterie enterrée ou calorifugée (accès limité pour les inspections ultérieures)
- Raccordement à des raccords de tuyauterie (coudes, tés) — garantit une face d’équerre
Une bride à emboîter peut convenir dans les cas suivants :
- Service d’eau ou d’utilité de classe 150 uniquement
- Raccordements temporaires prévus pour être démontés
- Ajustement sur site nécessaire avec réglage axial important
- Service non dangereux, facilement accessible et soumis à de fortes contraintes budgétaires
- Pas au niveau des piquages d’équipement ni des machines vibrantes
Quelle est la différence entre une bride à collerette à souder et une bride à emboîter ?
Une bride à collerette relie le tube au récipient ou à l’équipement par une seule soudure bout à bout à pleine pénétration traversant le moyeu, dont la résistance est égale à celle de la paroi du tube. À l’inverse, les brides à emboîter se montent sur l’extrémité du tube à l’aide de deux soudures d’angle, l’une au niveau de l’alésage intérieur et l’autre sur la surface extérieure. Même si les brides à emboîter sont généralement moins coûteuses à souder et plus rapides et simples à poser, leurs raccordements offrent environ un tiers de la durée de vie en fatigue d’un raccordement à collerette en fonctionnement cyclique.Brides à col long (LWN) : applications aux piquages de récipients et dimensions
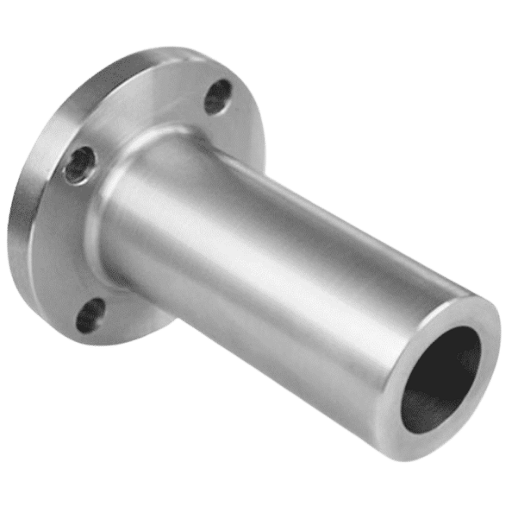 Une bride à long col à souder est une variante de la bride standard à col à souder dont le moyeu est nettement plus long : il s’apparente à un tronçon de tube plutôt qu’à une courte transition. Cette longueur permet de placer la soudure bout à bout à la distance voulue de la tubulure de la cuve, de l’équipement ou de l’échangeur thermique, lorsque l’accès nécessaire à l’inspection et au soudage ne permet pas de réaliser la soudure à proximité de la bride.
| Paramètre | Bride standard à col à souder | Bride à long col à souder (LWN) |
|---|---|---|
| Longueur du moyeu | Selon le tableau ASME B16.5 | Prolongé — selon la spécification du projet ou l’annexe E de B16.5 |
| Emplacement de la soudure | À proximité du corps de la bride | À l’extrémité du col, prolongé au-delà de la bride |
| Application principale | Raccordements de tubes en ligne | Tubulures de récipients sous pression, d’échangeurs thermiques et raccordements de colonnes |
| Continuité de l’alésage | Correspond à la série de l’alésage du tube | Correspond à l’alésage de la tubulure du récipient ou de l’équipement |
| Référence ASME | Corps principal de l’ASME B16.5 | Annexe E de l’ASME B16.5 |
Une bride LWN est indispensable, et non facultative, lorsque la saillie de la tubulure du récipient est inférieure à la longueur standard du moyeu pour un NPS donné. Règle généralement admise : si la distance entre la virole et l’objet le plus proche — par exemple, l’isolation, une plaque de renfort de tubulure ou la virole — est inférieure à 1,5 fois le diamètre extérieur du tube, prévoyez une bride LWN. La forme du col LWN est définie à l’annexe E de B16.5. B16.5 ne spécifie pas la longueur du col, qui est généralement indiquée dans la spécification et sur le plan du projet.
Soudage et installation : procédure de soudage bout à bout, alignement et liste de contrôle des contrôles non destructifs
 L’installation des brides à col à souder relève du code de tuyauterie de procédé ASME B31.3, étayé par les normes d’ingénierie de nombreux laboratoires nationaux du DOE. La séquence s’appuie sur les exigences du manuel des normes d’ingénierie du LANL, section REF-3, révision 0 (http://www.lanl.gov/projects/esweb), et du guide de tuyauterie de procédé B31.3 du LBL, révision 2 (http://eet.lbl.gov/rules). Ces deux documents sont accessibles au public sur les serveurs de leurs laboratoires nationaux respectifs.
Liste de contrôle avant installation (7 points)
- Correspondance des alésages — Avant le montage, vérifiez que le diamètre intérieur de l’alésage de la bride correspond à celui du tube prévu selon sa série. Mesurez les deux éléments au lieu de supposer qu’ils correspondent.
- Préparation du bord de coupe : chanfreinez le bord du tube à 37.5 degrés conformément à l’ASME B16.25 ; retirez la calamine, la rouille et l’huile dans un rayon de 1″ autour de la zone de soudage.
- Inspection de la face de la bride : recherchez les entailles, les gouges et les aspérités localisées. Toute détérioration dépassant les limites spécifiées dans le tableau 1 de l’ASME B16.5 doit être remise en état.
- Désalignement interne — Le désalignement interne des extrémités à souder bout à bout ne doit pas dépasser 0.05 inch. Ne forcez pas l’alignement à l’aide de cales : rectifiez les pièces pour obtenir l’alignement voulu.
- Le parallélisme des faces de bride doit être respecté à 1/16”per foot sur tout diamètre, avec un écart maximal de 1/8”. Le décalage des trous de boulons ne doit pas dépasser 1/8”.
- Qualification du soudeur : le soudeur doit être qualifié conformément à la section IX de l’ASME, selon les numéros P et F applicables.
- Vérification du WPS — Assurez-vous que le WPS correspond au numéro P du matériau de base et au numéro F du métal d’apport, et qu’il indique le préchauffage ainsi que les autres spécifications requises.
| Catégorie de service du fluide | Examen des soudures | Examen volumique (RT ou UT) |
|---|---|---|
| Catégorie D (faible conséquence) | Contrôle visuel par sondage | Aucun contrôle requis |
| Service normal | Contrôle visuel de 5 % | RT ou UT de 5 % |
| Catégorie M (toxique / inflammable) | 100% | RT ou UT de 20 % |
| Service à cycles sévères | 100% | Examen volumique à 100 % |
| Service en milieu corrosif (NACE) | 100 % + contrôle de dureté | RT de 100 % |
Source : tableau 341.3.2 de l’ASME B31.3, cité dans le guide de tuyauterie de procédé B31.3 du LANL (engstandards.lanl.gov).
Comment souder une bride à col à souder à un tube ?
Procédez comme suit pour souder une bride à col à souder à un tube : (1) préparez le chanfrein du tube à 37.5/ASME B16.25 et vérifiez la correspondance des alésages. (2) Positionnez la face de la bride parallèlement à l’axe du tube, avec un écart maximal de 1/16 in./ft. (3) Réalisez des points de soudure aux positions 12, 3, 6 et 9 heures (points de 1-inch). (4) Effectuez la passe de pénétration par GTAW avec purge à l’argon (pour les épaisseurs de paroi de 3/16’+). (5) Réalisez les passes de remplissage et de finition conformément au WPS approuvé. (6) Effectuez les contrôles non destructifs selon la catégorie de service applicable (voir ci-dessous). (7) Serrez les boulons en croix en trois passes.Perspectives du secteur : tendances de la demande en brides à col à souder, 2025–2035
Source : Global Market Insights, mars 2026. Les brides à col à souder représentent la catégorie de produits la plus importante en chiffre d’affaires, soit environ 31 % du marché total des brides.
Les brides à collerette à souder constituent le principal groupe de produits du marché mondial des brides, portées par la demande liée aux projets de terminaux d’exportation de GNL, à la modernisation des infrastructures intermédiaires de l’industrie pétrolière et gazière et à l’extension du réseau de gazoducs pour l’hydrogène. Les projets de GNL requièrent des brides à collerette à souder de classe 600 et de classe 900, en acier inoxydable et en alliages adaptés aux applications cryogéniques : ce sont les mêmes nuances dont les délais de livraison depuis les aciéries sont les plus longs. L’analyse des volumes de recherche en ligne pour « bride de tuyauterie à collerette à souder » révèle cette tendance : le volume de recherche est passé d’environ 50 recherches mensuelles en mai 2025 à plus de 1000 par mois en octobre 2025, signe d’un pic de recherches liées aux achats qui a coïncidé avec l’annonce de certains projets de terminaux de GNL fin 2025. Pour les achats courants en 2025-2026 : les brides à collerette à souder de classe 900 et de classe 1500 produites à l’étranger, en NPS 8″ et plus, sont généralement disponibles dans un délai de livraison de 6-12 semaines à la fin 2025, en raison toutefois des restrictions de capacité de forgeage et de la hausse de la demande liée aux programmes de transition énergétique. La finalisation des spécifications du projet avant le 2e trimestre 2026 permet d’éviter des retards sur le chemin critique et de stabiliser les prix des classes 600+ ainsi que les calendriers de production des aciéries.L’édition 2022 de l’ASME B31.3 a modifié les calculs des courbes de fatigue de son annexe W. Cela concerne les concepteurs qui spécifient des brides à col à souder pour des services à cycles sévères et prennent en compte les facteurs de plage de contraintes dans leur analyse de flexibilité de la tuyauterie. Avant de finaliser les spécifications de projets à cycles longs, vérifiez que vous vous référez à l’édition en vigueur de B31.3. Les modifications de l’édition 2022 font suite à des recherches sur la méthode de fatigue de Markl menées par ses auteurs (Paulin et Hinnant, PVP2008-48241).
Foire aux questions
À quoi sert une bride de tuyauterie à col à souder ?
Voir la réponse
Les brides de tuyauterie à col à souder sont nécessaires pour les applications cycliques à haute pression et à haute température, où les assemblages soudés ou brasés doivent présenter une structure sans concentrateur de contraintes. Ces conditions sont courantes dans les secteurs amont, intermédiaire et aval de l’industrie pétrolière et gazière, le traitement pétrochimique, la production d’électricité (vapeur et condensats), les systèmes de GNL et cryogéniques, ainsi que les usines chimiques. En fait, selon l’ASME B31.3, les brides de tuyauterie à col à souder sont le seul type de bride requis pour les services à cycles sévères, à l’hydrogène et au gaz corrosif. Consultez la page produit des brides à col à souder de Balingsteel pour connaître les matières et dimensions disponibles.
Quelle est la différence entre l’ASME B16.5 et l’ASME B16.47 ?
Voir la réponse
L’ASME B16.5 régit les brides de tuyauterie en acier et les raccords à brides de NPS ” à NPS 24″. C’est la norme universelle pour les brides à col à souder dans la plupart des applications de tuyauterie. Les brides de grand diamètre, de NPS 26″ à NPS 60″, relèvent de l’ASME B16.47. La norme B16.47 comprend la série A (équivalente à la MSS SP-44, généralement utilisée dans les raffineries et les applications de procédé) et la série B (équivalente à l’API 605, généralement utilisée dans les applications de canalisation). Pour les dimensions NPS 24″ et inférieures, spécifiez toujours B16.5.
Peut-on utiliser une bride à col à souder avec un raccord à emboîture soudée ?
Voir la réponse
Non. Une bride à col à souder est raccordée par une soudure bout à bout au niveau du chanfrein de son moyeu ; une bride à emboîture soudée est raccordée par une soudure d’angle dans l’alésage de son emboîture. La géométrie de l’alésage, le type de soudure et la classe de pression diffèrent : ces brides ne sont pas interchangeables.
Comment spécifier l’alésage adapté à une bride à col à souder ?
Voir la réponse
Précisez à la fois le NPS et la série du tube. Par exemple : « NPS 4, série 40, alésage conforme à ASME B16.5. » Le fabricant usine l’alésage pour obtenir le diamètre intérieur correspondant à la série spécifiée. Un alésage de 4″ Sch 40 correspond à un diamètre intérieur de 4.026″. Un alésage de 4″ Sch 80 correspond à un diamètre intérieur de 3.826″. Indiquer uniquement le NPS, sans préciser la série, laisse l’alésage indéterminé et crée une probabilité de 50/50 de recevoir un alésage inadapté au tube installé. Cela entraîne une concentration des contraintes au niveau de la soudure, des turbulences d’écoulement et une corrosion caverneuse.
Les brides à col à souder conviennent-elles aux températures inférieures à zéro ?
Voir la réponse
Oui, à condition de choisir la bonne matière. L’acier au carbone ASTM A105 standard est prévu pour une température minimale de −20°F ; en dessous, il perd sa ductilité et devient sensible à la rupture fragile. L’ASTM A350 LF2 est la nuance de référence pour les services à basse température : elle est soumise à un essai de résilience Charpy V jusqu’à −50°F et est courante dans les terminaux d’importation de GNL, les canalisations cryogéniques et les installations du nord du Canada et de l’Alaska. Besoin d’une température encore plus basse ? Les nuances d’acier inoxydable ASTM A182 F304 et F316 sont prévues jusqu’à −325°F et conviennent sans problème aux services à l’azote liquide et à l’oxygène liquide. Deux règles pratiques : (1) tout projet dont la température minimale de calcul est inférieure à −20°F exige automatiquement une matière soumise à un essai de résilience, conformément au tableau 323.2.2 de l’ASME B31.3 ; (2) avant l’installation, vérifiez que la température d’essai de résilience indiquée sur le certificat d’essai matière de l’aciérie est égale ou inférieure à votre température minimale de calcul.
Dans quels cas ne faut-il pas utiliser une bride à col à souder ?
Voir la réponse
Les brides à col à souder ne conviennent pas aux réseaux d’eau ou de services auxiliaires à basse pression de classe 150, pour lesquels une bride à emboîter, moins coûteuse, suffit. Elles peuvent être inadaptées dans les installations où l’espace est limité en raison du dégagement axial nécessaire pour le moyeu, ou sur les tuyauteries temporaires qui font l’objet d’opérations de maintenance fréquentes et dont la soudure bout à bout doit être coupée puis refaite à chaque intervention. Dans ces cas, une bride à emboîter ou à emboîture soudée peut être plus adaptée, selon les conditions de service.
À propos de ce guide
Ce guide de spécification s’appuie sur les données dimensionnelles et de pression-température de l’ASME B16.5 (édition 2017), les normes ASTM relatives aux matériaux (A105, A350, A182, A694), le code de tuyauterie de procédé ASME B31.3 (y compris les mises à jour de 2022 sur les courbes de fatigue) et les directives ASME PCC-1-2019 relatives à l’assemblage des joints boulonnés.
Les données des tableaux dimensionnels ont été vérifiées par recoupement avec deux sources de référence indépendantes et publiées. Les pressions-températures admissibles ont été confirmées à l’aide de deux bases de données de référence du secteur. Lorsque les données reposent sur un consensus d’ingénierie ou une source unique, le texte le précise. Consultez le guide produit des brides à col à souder de Balingsteel pour connaître les tarifs, les délais de livraison et les dimensions personnalisées disponibles.Vous recherchez des brides à col à souder ASME B16.5 ?
Balingsteel fournit des brides à col à souder en acier au carbone, en acier inoxydable et en alliage, de classe 150 à 2500 et de NPS ½” à 24″, avec certificats matière et documentation MTC complète.
Voir les brides à col à souder →Texte vérifié par l’équipe d’ingénierie de Balingsteel. Balingsteel fabrique et fournit des brides à col à souder ASME B16.5 en acier au carbone, en acier inoxydable et en alliage, pour les applications pétrolières et gazières, pétrochimiques et de production d’électricité. Consultez la page produit des brides à col à souder pour connaître les spécifications dimensionnelles, les dimensions personnalisées et les tarifs de gros.
Articles connexes
- Brides à col à souder : spécifications produit et dimensions personnalisées Brides à col à souder en acier au carbone et en acier inoxydable de Balingsteel
- Brides à emboîter : quand leur coût inférieur est pertinent sur le plan techniqueGuide de sélection des brides SO pour les services auxiliaires de classe 150
- Guide des nuances de matériaux ASTM A182Nuances F304, F316, F11 et F22 pour brides en acier inoxydable et en alliage
- Types de brides de tuyauterie : guide complet de sélectionWN, SO, brides pleines, à emboîture soudée, à recouvrement et autres
Références et sources
- Manuel des normes d’ingénierie du LANL, guide de tuyauterie de procédé REF-3-R0Los Alamos National Laboratory (U.S. Department of Energy)
- Rapport comparatif entre l’EN 13480 et le code ASME B31 (2024) – U.S. Department of Energy (contient le texte intégral de l’article 308.2.4 de l’ASME B31.3)
- Guide de tuyauterie de procédé B31.3, révision 2Lawrence Berkeley National Laboratory (U.S. Department of Energy)
- Rapport sur la taille et la part du marché mondial des brides, mars 2026Global Market Insights, Inc.
- Mises à jour de l’ASME B31 sur les facteurs de plage de contraintes (février 2024) – Paulin Research Group (commentaire faisant autorité sur les mises à jour de 2022 de l’annexe W de l’ASME B31.3 concernant la fatigue)

