


KERNGEGEVENS
| Toepasselijke norm | ASME B16.5 (NPS ½”–24″); ASME B16.47 voor NPS 26″–60″ |
| Drukklassen | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Lasverbinding | Volledig doorgelaste stompe las (één lasverbinding) |
| Gangbare typen afdichtingsvlakken | Verhoogd afdichtingsvlak (RF) · vlak afdichtingsvlak (FF) · ringtypeafdichting (RTJ) |
| Koolstofstaalkwaliteit | ASTM A105 (algemeen gebruik); ASTM A350 LF2 (lage temperatuur) |
| Roestvast staal / staalkwaliteit van gelegeerd staal | ASTM A182 F304, F316, F11, F22 |
| Gangbare aanduidingen | WN · WNRF · WN-RF |
Wat is een lasnekflens voor buizen? Geometrie van de hals, lastype en technische onderbouwing
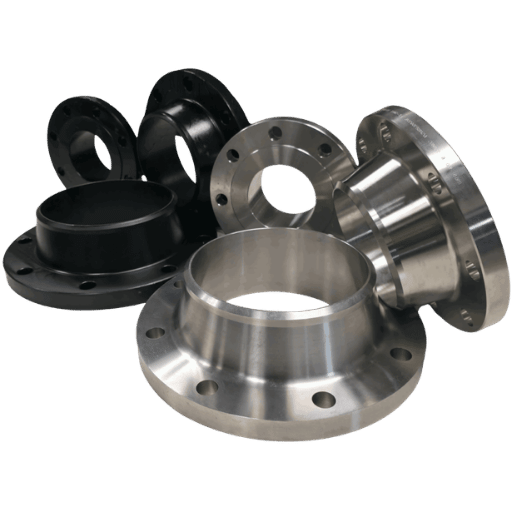
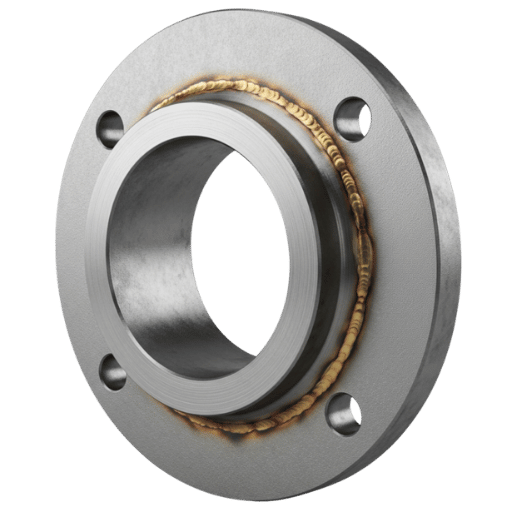 Een lasnekflens, ook wel lasflens of WN-flens genoemd, is herkenbaar aan de langwerpige, kegelvormige hals die geleidelijk dunner wordt tot de diameter overeenkomt met die van de aan te sluiten buis. Het uiteinde van de hals loopt schuin af om een volledig doorgelaste stompe las mogelijk te maken. De functie van dit profiel mag u niet onderschatten: dankzij de taps toelopende vorm worden buig- en drukbelastingen beter over de hele lengte van de hals verdeeld, in plaats van uitsluitend bij de lasteen.
De geleidelijk taps toelopende hals zorgt voor wat ingenieurs een vloeiende overgang noemen tussen het dikke gedeelte van de flens en de relatief dunne buiswand. Die vloeiende overgang verdeelt de mechanische spanning gelijkmatig en voorkomt plaatselijke piekbelastingen of spanningsophopingen langs de verbinding. Daarom presteren lasnekflenzen beter dan andere flenstypen bij hoge trillingen, voortdurend wisselende belasting, extreem hoge of lage temperaturen en zware bedrijfsomstandigheden.
Dankzij de volledig doorgelaste stompe las volgens de ASME B31.3 Process Piping Code vormt de lasnek een metallurgisch doorlopende verbinding: de flens en de buis gedragen zich onder belasting als één constructie. Daarom beoordeelt de ASME B31.3 Process Piping Code een lasnekverbinding voor spanningsberekeningen gelijk aan de buis zelf, terwijl een opsteekverbinding een vermoeiingsnadeel heeft (zie de gids voor opsteekflenzen voor meer informatie).
✔ Voordelen
- Uitstekende spanningsverdeling langs de taps toelopende hals
- Onbelemmerde doorlaat, zonder stromingsbeperking of turbulentie
- Volledig doorgelaste stompe las, van buitenaf radiografisch inspecteerbaar
- Geschikt voor alle zes drukklassen van ASME B16.5 (150–2500)
- Bestand tegen vermoeiing, trillingen en wisselende belasting
- Geschikt voor temperaturen onder nul en verhoogde temperaturen, mits het juiste materiaal wordt gekozen
- Rechtstreeks te lassen aan alle stompgelaste buisfittingen, waaronder bochten, T-stukken en verloopstukken
- Geen spleet tussen de flensboring en de buitendiameter van de buis waar erosie kan optreden.
⚠ Beperkingen
- Hogere stukprijs dan een opsteekflens (doorgaans +30–60%)
- Een gekwalificeerde lasser en een Welding Procedure Specification (WPS) zijn vereist
- De montage vergt meer tijd en inspanning; naast de vulnaden zijn ook een grondlas en sluitlas nodig.
- Door de lange, taps toelopende hals is er meer afstand tussen de buiswand of buisfitting en het afdichtingsvlak van de flens dan bij een opsteekflens of moflasflens
- Vermeld de binnendiameter van de buis op de bestelbon, zodat die overeenkomt met de binnendiameter van de flens en de Schedule van de buis.
De volledig doorgelaste stompe las volgens de ASME B31.3 Process Piping Code vormt een metallurgisch doorlopende constructie met de aangesloten buis. Die constructie reageert op wisselende mechanische spanning precies zoals de buis zelf. Lasnekverbindingen krijgen dezelfde spanningsintensificatiefactoren als buizen. Een opsteekflensverbinding met hoeklassen krijgt die niet. Daarom mogen lasnekverbindingen in ontwerpberekeningen als gelijkwaardig aan buizen worden beschouwd.
Wat zijn de voordelen van lasnekflenzen?
Lasnekflenzen bieden vier fundamentele technische voordelen ten opzichte van andere flenstypen. Ten eerste verdeelt de taps toelopende hals het buigmoment over de volledige lengte van de flenshals, waardoor de spanningsconcentratie aan de teen van een hoeklas wordt voorkomen. Ten tweede komt de binnendiameter van de doorlaat nauwkeurig overeen met die van de buis, zodat er geen opstap ontstaat die turbulentie, erosie of spleetcorrosie veroorzaakt. Ten derde is de stompe las van buitenaf toegankelijk voor radiografisch onderzoek, waardoor niet-destructief onderzoek eenvoudig kan worden uitgevoerd. Ten vierde voorkomt de enkele doorlopende lasverbinding een interne spleet waarin procesvloeistof zich kan ophopen. Dat is vooral belangrijk bij toepassingen met hoge zuiverheidseisen en corrosieve omstandigheden.Drukklassen volgens ASME B16.5: de juiste drukklasse kiezen (150 tot 2500)
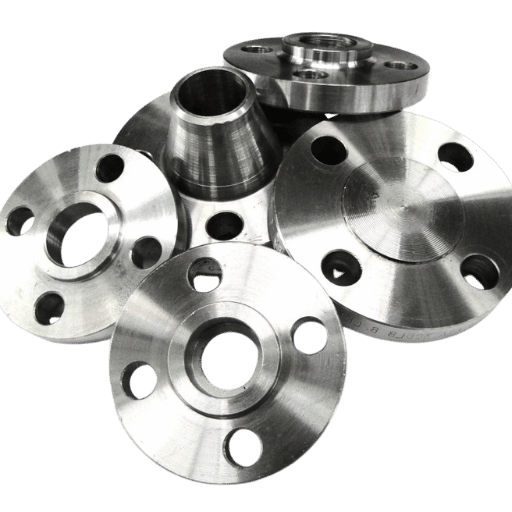 ASME B16.5 specificeert zes drukklassen voor lasnekflenzen: 150, 300, 600, 900, 1500 en 2500. Elke klasse heeft een druk-temperatuurclassificatie (PT) die daalt naarmate de temperatuur stijgt, omdat staal bij verhitting aan sterkte verliest. Een verkeerde keuze is een overtreding van de norm en kan in de praktijk leiden tot lekkende pakkingen of zelfs een hevige breuk van een volledig onderdeel.
Hieronder vindt u de druk-temperatuurclassificaties voor materiaalgroep 1.1 (ASTM A105-koolstofstaal) volgens ASME B16.5. De waarden zijn in psi. Bij hogere temperaturen daalt de drukclassificatie doordat de vloeigrens afneemt naarmate de materiaaltemperatuur stijgt.
| Temperatuur (°F) | Klasse 150 | Klasse 300 | Klasse 600 | Klasse 900 | Klasse 1500 | Klasse 2500 |
|---|---|---|---|---|---|---|
| -20 tot 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Bron: ASME B16.5, materiaalgroep 1.1 (geverifieerd aan de hand van twee onafhankelijke vakbronnen). Lineaire interpolatie is toegestaan voor tussenliggende temperaturen.
Keuzehulp voor drukklassen
- Systeemdruk 285 psi EN temperatuur 400F EN water- of nutsvoorziening: klasse 150 is geschikt
- Systeemdruk 286-740 psi OF gevaarlijke vloeistof (HC, stoom, zuur): minimaal klasse 300
- Druk 741-1.480 psi OF waterstof- of procesgasgebruik: klasse 600
- Cryogene LNG, hogedrukstoom, offshore of gebruik in een H₂S-houdende omgeving: klasse 900 of hoger
- Hogedrukgastransport (ASME B31.8) of ultrahogedrukproces: klasse 1500 / 2500
Kies nooit een lagere drukklasse voor een flens uitsluitend op basis van de bedrijfsdruk. ASME B31.3 vereist dat de buis geschikt is voor de hoogste procesdruk onder ontwerpomstandigheden (1.5 Maximum Allowable Working Pressure), tijdens transport en bij abnormale bedrijfstoestanden. Het systeem werkt mogelijk op 200 psi, maar kan bij het openen van een veiligheidsklep een druk van 350 psi bereiken. Daarmee wordt de bovengrens van 285 psi voor klasse 150 overschreden.
Volgens ASME B16.5 moeten lasnekflenzen zijn voorzien van de volgende markeringen: naam of handelsmerk van de fabrikant, materiaalspecificatie, drukklasse, nominale buismaat, aanduiding van het afdichtingsvlak (RF/FF/RTJ) en het smelt- of serienummer voor traceerbaarheid. Controleer deze markeringen vóór de montage aan de hand van het materiaaltestcertificaat.
Afmetingen van lasnekflenzen: referentietabel voor NPS ½” tot 12″ (klasse 150)
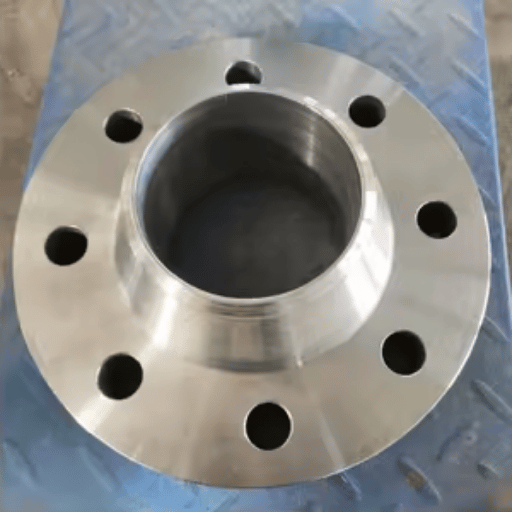 Deze tabel bevat de afmetingen volgens ASME B16.5 voor lasnekflenzen van klasse 150 met NPS ” tot en met 12″. Alle maten zijn in inches. De diameter van de doorlaat is niet opgenomen, omdat deze varieert. Tijdens de productie wordt de doorlaat op maat bewerkt volgens de binnendiameter van de aangrenzende buis volgens de opgegeven Schedule. Bij bestelling moeten de NPS-maat en Schedule worden vermeld.
| NPS | Buitendiameter (O) | Boutsteekcirkel (BC) | Aantal bouten | Diameter boutgaten | Diameter hals aan de voet | Lengte van de hals (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Gegevens samengesteld uit twee onafhankelijke vakbronnen en gecontroleerd aan de hand van gepubliceerde referentietabellen volgens ASME B16.5-2017. De waarden voor de diameter van de hals aan de voet en de halflengte gelden voor RF van klasse 150. Bij hogere drukklassen blijven de buitendiameter en het boutpatroon gelijk, maar verschillen de halsprofielen.
De doorlaat van een lasnekflens wordt op maat bewerkt volgens de binnendiameter van de buis en de vereiste Schedule op het moment van bestelling. De binnendiameter van een buis met NPS 4 en Schedule 40 bedraagt 4.026″. Bij een buis met NPS 4 en Schedule 80 bedraagt de binnendiameter 3.826″. De Schedule moet altijd worden gespecificeerd. Een niet-passende doorlaat veroorzaakt een opstap bij de las, die de stroming belemmert, de mechanische spanning concentreert en spleetcorrosie in de hand werkt. Vermeld dit altijd op de bestelbon als volgt: NPS + Schedule (bijv. “NPS 4, Sch 40, doorlaat volgens ASME B16.5”).
Typen afdichtingsvlakken: verhoogd afdichtingsvlak (RF), vlak afdichtingsvlak (FF) en ringtypeafdichting (RTJ)
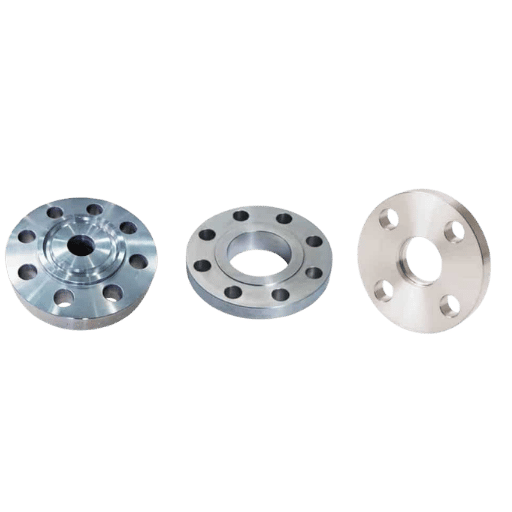 Het type afdichtingsvlak bepaalt de geometrie van de pakking en de afdichtingsmethode. Volgens punt 6 van ASME B16.5 is een verhoogd afdichtingsvlak standaard voor lasnekflenzen. Als het type afdichtingsvlak niet op de bestelbon staat, wordt de flens automatisch met een verhoogd afdichtingsvlak (RF) geproduceerd. Verschillende typen afdichtingsvlakken in één flensverbinding zijn een veelvoorkomende fout bij de specificatie van leidingsystemen en kunnen leiden tot lekkende pakkingen, gebarsten behuizingen en andere problemen.
| Parameter | Verhoogd afdichtingsvlak (RF) | Vlak afdichtingsvlak (FF) | Ringtypeafdichting (RTJ) |
|---|---|---|---|
| Afdichtingsvlak | Verhoogde rand, 0,060–0,250″ boven het vlak van de flensbuitendiameter | Gelijk met het vlak van de flensbuitendiameter | Nauwkeurig bewerkte groef voor een metalen ring |
| Type pakking | Spiraalgewonden pakking of plaatpakking | Vlakke zachte pakking | Metalen ovale of achthoekige ring |
| Maximale drukklasse | 2500 | 300 (gebruikelijke bovengrens) | 2500 |
| Typische toepassing | Procesinstallaties, olie en gas, algemene industriële toepassingen | Waterleidingen en pompflenzen van gietijzer | Hoge druk/temperatuur, offshore, gebruik in een H₂S-houdende omgeving, H₂ |
| Aanduiding volgens ASME | RF (standaard volgens B16.5 §6) | FF | RTJ of RJ |
Wanneer een lasnekflens met verhoogd afdichtingsvlak wordt gekoppeld aan een gietijzeren pomphuis met vlak afdichtingsvlak, overbrugt de verhoogde rand het midden van de pakking. Daardoor ontstaan puntbelastingen die het gietijzeren pomphuis kunnen doen barsten. Dit type defect komt vaak voor bij leidinginstallaties wanneer een ingenieur het type afdichtingsvlak van de aan te sluiten apparatuur niet heeft gecontroleerd bij de bestelling van de flens. Houd bij het bestellen van flenzen altijd rekening met het afdichtingsvlak van de aan te sluiten apparatuur. Raadpleeg punt 6 van de norm ASME B16.5 voor meer uitleg over het standaard verhoogde afdichtingsvlak (RF) en toepassingen met een vlak afdichtingsvlak (FF).
Wat is het verschil tussen flenzen met een verhoogd en een vlak afdichtingsvlak?
Bij een verhoogd afdichtingsvlak is er een kleine verhoogde rand op het oppervlak van het flensvlak bewerkt. De boutbelasting concentreert zich op dit verhoogde oppervlak, waardoor met een kleine pakking een hogere pakkingdruk wordt bereikt. Bij een vlak afdichtingsvlak ligt het afdichtingsvlak gelijk met de buitendiameter van de flens en bedekt de pakking het volledige flensvlak. Het verhoogde afdichtingsvlak (RF) is het meest voorkomende en meest gebruikte type, vooral bij staal-op-staalverbindingen in industriële leidingsystemen. Voor verbindingen tussen stalen flenzen en apparatuur van gietijzer of nodulair gietijzer worden vlakke afdichtingsvlakken (FF) gebruikt. Bij FF ontbreekt het verhoogde oppervlak van een RF-flens. Zo wordt voorkomen dat de zwakkere flens van nodulair gietijzer doorbuigt en onder belasting barst wanneer de bouten worden aangedraaid. Blinde RTJ-flenzen bieden de hoogste afdichtingsintegriteit voor een afsluiting van een drukvat en zijn ontworpen voor de zwaarste toepassingen.Materiaalsoorten voor lasnekflenzen van A105-koolstofstaal en A182-roestvast en gelegeerd staal
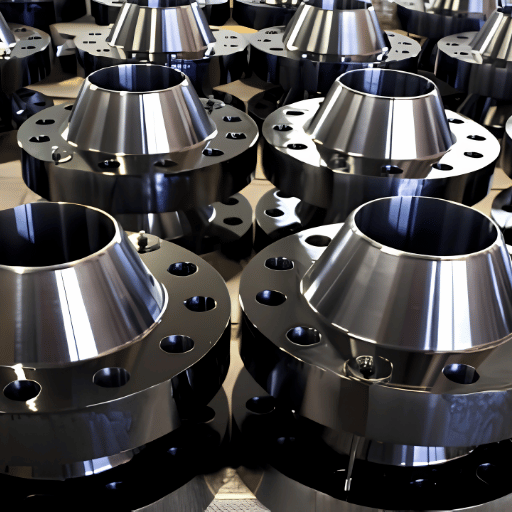 De materiaalsoort bepaalt de temperatuurlimieten, geschiktheid voor corrosieve toepassingen en materiaaleigenschappen. ASME B16.5 vermeldt ongeveer vierenveertig (44) materiaalgroepen die voor lasnekflenzen kunnen worden gebruikt. De meeste vallen in de vier onderstaande categorieën, die ook ASTM-specificaties zijn.
| ASTM-staalkwaliteit | Min. treksterkte | Min. vloeigrens | Temperatuurbereik | Typische toepassing | Kostenindex |
|---|---|---|---|---|---|
| A105 (CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F tot 1000°F | Algemeen leidingwerk van koolstofstaal, olie en gas, stoom | 1.0× |
| A350 LF2 (CS, lage temperatuur) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F tot 800°F | Cryogene toepassingen, LNG, pijpleidingen in koude klimaten | 1.3× |
| A182 F304 (SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F tot 1500°F | Voedingsmiddelen, farmacie, licht corrosieve omgevingen | 5–7× |
| A182 F316 (SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F tot 1500°F | Chemische toepassingen, maritieme toepassingen, zeewater, chloridehoudende omgevingen | 6–8× |
| A694 F65 (koolstofstaal met hoge vloeigrens) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Omgevingstemperatuur tot 800°F | Hogedrukgastransport (ASME B31.8) | 1.4× |
De A105-waarden zijn bevestigd aan de hand van vier onafhankelijke bronnen. De A182-waarden zijn de minimale mechanische eigenschappen volgens de ASTM-norm. De kostenindex is indicatief; de exacte prijs varieert afhankelijk van de marktomstandigheden en de bestelhoeveelheid.
Controleer bij ontvangst van lasnekflenzen of het materiaaltestcertificaat (MTC) overeenkomt met de markeringen op de flens:
- Het op de flens geslagen smeltnummer komt overeen met het smeltnummer op het MTC
- Chemische samenstelling: C, Mn, P, S en Si binnen de limieten van de ASTM-staalkwaliteit
- Resultaten van mechanische proeven: treksterkte, vloeigrens en rek ≥ minimumwaarden
- De toestand na warmtebehandeling is vermeld (gesmeed / genormaliseerd / N&T)
- PMI-bevestiging voor roestvaststalen en gelegeerde staalkwaliteiten
Lasnekflens of opsteekflens: technische beslismatrix
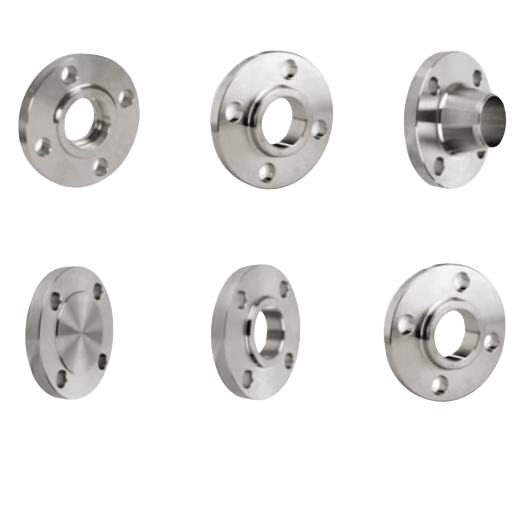 De keuze tussen een lasnekflens en een opsteekflens hangt af van drie factoren: de zwaarte van de bedrijfsomstandigheden, de vermoeiingslevensduur van de verbinding en de drukklasse. Opsteekflenzen zijn goedkoop en eenvoudig te monteren, maar hebben volgens de ASME-normen technische nadelen.
| Parameter | Lasnekflens (WN) | Opsteekflens (SO) |
|---|---|---|
| Bereik van de drukklassen | 150–2500 (alle klassen) | Doorgaans 150–300; klasse 600+ is ongebruikelijk |
| Lastype | 1 stompe las met volledige doorlassing | 2 hoeklassen (binnen- en buitenzijde) |
| Vermoeiingslevensduur | Volledige vermoeiingslevensduur — gelijk aan die van de buis | ~1/3 van de vermoeiingslevensduur van een lasnekflens |
| Druksterkte | Volledige drukclassificatie van de buis | ~2/3 van de lasnekflens bij inwendige druk |
| Niet-destructief onderzoek van de las | RT, UT en MPI van buitenaf mogelijk | Binnenhoeklas beperkt toegankelijk; binnenoppervlak niet bereikbaar |
| Minimale temperatuurbestendigheid | -325°F (met A182 SS) | -20°F (met A105 CS) |
| Kosten ten opzichte van een opsteekflens | +30–60% ten opzichte van de basisprijs van SO | Basisprijs |
| Wisselende belasting | Vereist volgens ASME B31.3 | Verboden bij zware wisselende belasting (B31.3 §308.2.4) |
“Intern kunnen ze ongeveer 2/3 van de inwendige druk en 1/3 van de vermoeiingslevensduur van een lasnekflens aan.” Beoordeling van opsteekflenzen ten opzichte van lasnekflenzen, aangehaald uit commentaar bij de norm ASME B16.5 in vakliteratuur over engineering
Punt 308.2.4 van ASME B31.3 bepaalt: “Tenzij de flensverbinding afgeschermd is, moet een flens voor gebruik onder zware wisselende belasting een lasnekflens zijn die voldoet aan ASME B16.5 of ASME B16.47.” Dit is geen richtlijn, maar een regel die moet worden gevolgd. Onder “zware wisselende belasting” vallen pulserende stroming (door een pomp of compressor), stoomslag, waterslag en alle andere omstandigheden waarvan ontwerpers verwachten dat ze veel volledige belastingscycli veroorzaken.
Kies een lasnekflens wanneer:
- De drukklasse ≥300 is
- Er sprake is van vermoeiing, trillingen of pulserende stroming
- De temperatuur verhoogd is en thermisch varieert
- Er sprake is van giftige of ontvlambare stoffen of waterstof
- Warmtebehandeling na het lassen (PWHT) vereist is
- Het leidingwerk ondergronds ligt of geïsoleerd is (beperkte toegang voor herinspectie)
- De verbinding wordt gemaakt met buisfittingen (bochten, T-stukken) — zorgt voor een haakse aansluiting
Een opsteekflens kan geschikt zijn wanneer:
- Alleen water of nutsvoorzieningen van klasse 150 worden gebruikt
- Het om tijdelijke verbindingen gaat die later worden verwijderd
- De passing op locatie vereist dat de onderdelen in axiale richting aanzienlijk kunnen worden versteld
- Het budget doorslaggevend is en het om een goed bereikbare, niet-gevaarlijke toepassing gaat
- Niet bij aansluitingen op apparatuur of trillende machines
Wat is het verschil tussen een lasnekflens en een opsteekflens?
Een lasnekflens vormt de verbinding tussen de buis en het vat of de apparatuur met één volledig doorgelaste stompe las door de hals, die even sterk is als de buiswand. Een opsteekflens wordt daarentegen over het uiteinde van de buis geschoven en met twee hoeklassen bevestigd: één aan de binnenkant van de doorlaat en één aan de buitenkant. Hoewel opsteekflenzen doorgaans goedkoper en sneller en eenvoudiger te monteren zijn, bedraagt de vermoeiingslevensduur van hun verbindingen bij wisselende belasting ongeveer een derde van die van een lasnekflens.Lange lasnekflenzen (LWN): toepassingen en afmetingen voor aansluitingen op vaten
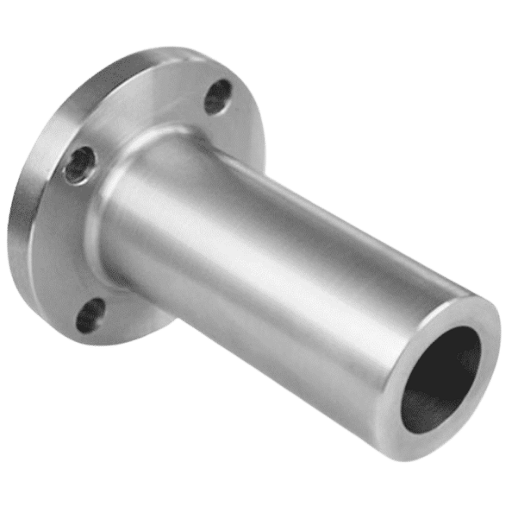 Een lange lasnek is een variant van de standaard WN-flens met een aanzienlijk verlengde naaf — in feite een buisstomp in plaats van een korte overgang. Hierdoor kan de stompe las op de gewenste afstand van de tankaansluiting, apparatuur- of warmtewisselaaraansluiting worden geplaatst, wanneer lassen op een plek met voldoende toegang voor inspectie en laswerk niet haalbaar is.
| Parameter | Standaard WN | Lange lasnek (LWN) |
|---|---|---|
| Naaflengte | Volgens ASME B16.5-tabel | Verlengd — volgens projectspecificatie of B16.5 Annex E |
| Laslocatie | Aansluitend op het flenslichaam | Verlengd vanaf de flens, tot aan het uiteinde van de hals |
| Belangrijkste toepassing | Leidingverbindingen in een rechte leiding | Aansluitingen van drukvaten en warmtewisselaars, kolomverbindingen |
| Doorlopende boring | Komt overeen met de Schedule van de leidingboring | Komt overeen met de boring van de vataansluiting of apparatuur |
| ASME-verwijzing | Hoofdtekst van ASME B16.5 | ASME B16.5 Annex E |
Een LWN is noodzakelijk, niet optioneel, wanneer de uitsteeklengte van de vataansluiting kleiner is dan de standaardnaaflengte voor een bepaalde NPS. Een algemeen aanvaarde regel: kies voor een LWN als er tussen de vatwand en het dichtstbijzijnde obstakel, zoals isolatie, een versterkingsplaat voor de aansluiting of de vatwand, minder dan 1.5 keer de buitendiameter van de buis zit. De vorm van de LWN-hals is opgenomen in B16.5 Appendix E; de halslengte is niet vastgelegd in B16.5, maar staat doorgaans in de projectspecificatie en op de tekening.
Lassen en installatie: procedure voor stompe lassen, uitlijning en NDO-checklist
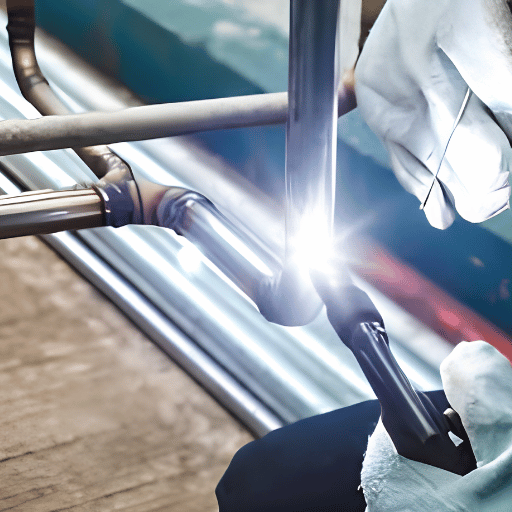 De ASME B31.3 Process Piping Code is van toepassing op de installatie van lasnekflenzen en wordt ondersteund door de technische normen van meerdere nationale DOE-laboratoria. De volgorde is gebaseerd op de vereisten in de LANL Engineering Standards Manual, sectie REF-3, revisie 0 (http://www.lanl.gov/projects/esweb) en de LBL B31.3 Process Piping guide, revisie 2 (http://eet.lbl.gov/rules). Beide zijn publiek toegankelijk via de servers van hun nationale laboratoria.
Checklist vóór installatie (7 punten)
- Boring controleren — Controleer vóór het samenstellen of de binnendiameter van de flensboring overeenkomt met de binnendiameter volgens de Schedule van de buis. Meet beide op; ga er niet zomaar van uit dat ze overeenkomen.
- Snijkant voorbereiden: breng de buiskant afgeschuind aan onder 37.5 degrees volgens ASME B16.25; verwijder walshuid, roest en olie tot op 1″ van de laszone.
- Flensvlak inspecteren: controleer op inkepingen, groeven en plaatselijke hoge punten. Schade die de limieten in ASME B16.5 Table 1 overschrijdt, moet worden bijgewerkt.
- Interne uitlijnfout — de uiteinden van de stompe las mogen intern niet meer dan 0.05 inch uit lijn liggen. Forceer de uitlijning niet met wiggen; vervorm de onderdelen om ze uit te lijnen.
- De flensvlakken moeten over elke diameter evenwijdig lopen binnen1/16”per footen mogen maximaal 1/8” afwijken. De boutgaten mogen maximaal1/8”verspringen.
- Lasserkwalificatie: de lasser moet gekwalificeerd zijn volgens ASME Section IX voor het juiste P-nummer en F-nummer.
- WPS controleren — controleer of de WPS overeenkomt met het P-nummer van het basismateriaal en het F-nummer van het toevoegmateriaal, en met de eventuele voorverwarming en overige vereiste specificaties.
| Categorie fluïdumdienst | Lasinspectie | Volumetrisch (RT of UT) |
|---|---|---|
| Categorie D (lage gevolgen) | Steekproefsgewijze visuele inspectie | Niet vereist |
| Normale dienst | 5% visueel | 5% RT of UT |
| Categorie M (giftig / ontvlambaar) | 100% | 20% RT of UT |
| Ernstig cyclisch | 100% | 100% volumetrisch |
| Gebruik in een H₂S-houdende omgeving (NACE) | 100% + hardheidsmeting | 100% RT |
Bron: ASME B31.3 Table 341.3.2, zoals vermeld in de LANL B31.3 process piping guide (engstandards.lanl.gov).
Hoe last u een lasnekflens aan een buis?
Las de lasnekflens als volgt aan de buis: (1) bereid de afschuining van de buis voor volgens 37.5/ASME B16.25 en controleer of de boringen overeenkomen. (2) stel het flensvlak evenwijdig aan de buisas af binnen 1/16 in./ft., (3) hecht de las op de posities 12, 3, 6 en 9 uur (hechtlassen van 1-inch), (4) breng de grondlaag aan met GTAW en een argonbescherming aan de binnenzijde (voor wanddiktes van 3/16’+). (5) vul de las en breng de deklaag aan volgens de goedgekeurde WPS, (6) voer NDO uit volgens de relevante categorie van de fluïdumdienst (zie hieronder, indien van toepassing), (7) haal de bouten kruislings aan in drie rondes.Marktvooruitzichten: trends in de vraag naar lasnekflenzen 2025–2035
Bron: Global Market Insights, maart 2026. Lasnekflenzen vormen met ongeveer 31% van de totale flensmarkt de grootste productcategorie op basis van omzet.
Lasnekflenzen vormen de belangrijkste productgroep op de wereldwijde flenzenmarkt, dankzij de vraag vanuit projecten voor LNG-exportterminals, upgrades van de midstreaminfrastructuur voor olie en gas en de uitbreiding van het waterstofleidingnetwerk. LNG-projecten vragen om WN-flenzen van klasse 600 en klasse 900 in roestvast staal en gelegeerde staalkwaliteiten voor cryogeen gebruik — precies de kwaliteiten waarvoor de levertijden vanuit de fabrieken het langst zijn. De analyse van online zoekvolumes voor “weld neck pipe flange” toont dit vraagpatroon: het zoekvolume steeg van circa 50 maandelijkse zoekopdrachten in mei 2025 naar meer dan 1000 zoekopdrachten per maand in oktober 2025. Dat wijst op een piek in het onderzoek voor aankopen, die samenviel met de aankondiging van enkele LNG-terminalprojecten eind 2025. Voor reguliere aankopen in 2025-2026 zijn lasnekflenzen van klasse 900 en klasse 1500, geproduceerd in het buitenland en met een NPS van 8″ of groter, doorgaans leverbaar binnen een levertijd van 6-12 weken, op basis van de situatie eind 2025. Dit is te danken aan beperkingen in de smeedcapaciteit en de stijgende vraag vanuit programma’s voor de energietransitie. Door de projectspecificaties vóór kwartaal 2 van 2026 vast te leggen, kunt u vertragingen op het kritieke pad vermijden en de prijzen voor klasse 600+ en de stabiliteit van de fabrieksplanning veiligstellen.De editie van 2022 van ASME B31.3 heeft de berekeningen van de vermoeiingscurven in Appendix W gewijzigd. Dit heeft gevolgen voor ontwerpers die lasnekflenzen specificeren voor ernstig cyclisch gebruik en daarbij rekening houden met spanningsbereikfactoren in hun flexibiliteitsanalyse van het leidingwerk. Controleer vóór u specificaties voor langcyclische projecten afrondt of u de actuele editie van B31.3 gebruikt. De wijzigingen in de editie van 2022 volgden op onderzoek naar de auteurs van de Markl-vermoeiingsmethodiek (Paulin and Hinnant, PVP2008-48241).
Veelgestelde vragen
Waarvoor wordt een lasnekflens voor buizen gebruikt?
Antwoord bekijken
Lasnekflenzen voor buizen zijn nodig bij toepassingen met hoge druk en hoge temperatuur en cyclische belasting, waar een structurele verbinding zonder spanningsconcentraties nodig is voor gelaste of gesoldeerde verbindingen. Zulke omstandigheden komen vaak voor bij upstream-, midstream- en downstreamverwerking van olie en gas, petrochemische verwerking, energieopwekking (stoom en condensaat), LNG- en cryogene systemen en chemische fabrieken. Volgens ASME B31.3 zijn lasnekflenzen zelfs het enige vereiste flenstype voor ernstig cyclisch gebruik, waterstof en gebruik in een H₂S-houdende omgeving. Bekijk de productpagina voor lasnekflenzen van Balingsteel voor informatie over beschikbare materialen en maten.
Wat is het verschil tussen ASME B16.5 en ASME B16.47?
Antwoord bekijken
ASME B16.5 is van toepassing op stalen buisflenzen en flensfittingen van NPS ” tot en met NPS 24″ — dit is de universele norm voor lasnekflenzen in de meeste toepassingen met leidingwerk. Flenzen met een grote diameter van NPS 26″ tot NPS 60″ vallen onder ASME B16.47. B16.47 is onderverdeeld in Series A (gelijkwaardig aan MSS SP-44, doorgaans gebruikt in raffinaderijen en procestoepassingen) en Series B (gelijkwaardig aan API 605, doorgaans gebruikt voor pijpleidingen). Vermeld altijd B16.5 voor maten tot en met NPS 24″.
Kan een lasnekflens worden gebruikt met een moflasfitting?
Antwoord bekijken
Nee. Een lasnekflens wordt met een stompe las aan de afgeschuinde naaf gelast; een moflasflens wordt met een hoeklas in een mofboring gelast. Ze verschillen in de geometrie van de boring, het lastype en de toepasselijke drukklasse — ze zijn niet onderling uitwisselbaar.
Hoe geef ik de juiste boring voor een lasnekflens op?
Antwoord bekijken
Vermeld zowel de NPS als de Schedule van de buis. Bijvoorbeeld: “NPS 4, Schedule 40, boring volgens ASME B16.5.” De fabrikant bewerkt de boring tot de binnendiameter van de opgegeven Schedule. Een boring voor 4″ Schedule 40 heeft een binnendiameter van 4.026″. Een boring voor 4″ Schedule 80 heeft een binnendiameter van 3.826″. Als u alleen de NPS opgeeft zonder Schedule, blijft de boring onbekend en is de kans 50/50 dat u een verkeerde boring ontvangt voor de te installeren buis. Dit leidt tot spanningsconcentraties in de las, stromingsturbulentie en spleetcorrosie.
Zijn lasnekflenzen geschikt voor temperaturen onder nul?
Antwoord bekijken
Ja — mits u het juiste materiaal kiest. Standaard koolstofstaal ASTM A105 is geschikt tot minimaal −20°F; bij lagere temperaturen verliest het zijn ductiliteit en wordt het gevoelig voor brosse breuk. ASTM A350 LF2 is de gebruikelijke staalkwaliteit voor koude toepassingen: Charpy V-kerfslagproef getest tot −50°F en standaard toegepast bij LNG-importterminals, cryogene pijpleidingen en installaties in Noord-Canada en Alaska. Nog lagere temperaturen nodig? De roestvaststalen kwaliteiten ASTM A182 F304 en F316 zijn geschikt tot −325°F en kunnen zonder problemen worden gebruikt voor vloeibare stikstof en vloeibare zuurstof. Twee vuistregels: (1) voor elk project met een minimale ontwerptemperatuur onder −20°F is volgens ASME B31.3 Table 323.2.2 automatisch slagbeproefd materiaal vereist; (2) controleer vóór de installatie of de slagproeftemperatuur op het Mill Test Certificate gelijk is aan of lager ligt dan uw minimale ontwerptemperatuur.
Wanneer gebruik ik beter geen lasnekflens?
Antwoord bekijken
Lasnekflenzen zijn niet geschikt voor water of nutsvoorzieningen bij lage druk en klasse 150, waarvoor een goedkopere oplasflens volstaat. Ze kunnen ongeschikt zijn bij installaties met beperkte ruimte door de axiale benodigde ruimte voor de naaf, of bij tijdelijke leidingen die vaak moeten worden onderhouden en waarbij de stompe las telkens moet worden doorgesneden en opnieuw gelast. In die situaties kan een oplasflens of moflasflens geschikter zijn, afhankelijk van de bedrijfsomstandigheden.
Over deze gids
Deze specificatiegids is gebaseerd op de maat- en druk-temperatuurgegevens van ASME B16.5 (editie 2017), ASTM-materiaalnormen (A105, A350, A182, A694), ASME B31.3 Process Piping Code (inclusief de updates van 2022 voor vermoeiingscurven) en de richtlijnen voor de assemblage van boutverbindingen in ASME PCC-1-2019.
De gegevens in de maattabel zijn vergeleken met twee onafhankelijk gepubliceerde referentiebronnen. De druk-temperatuurclassificaties zijn gecontroleerd aan de hand van twee referentiedatabanken uit de sector. Waar gegevens berusten op technische consensus of één enkele bron, is de formulering daarop afgestemd. Bezoek de productgids voor lasnekflenzen van Balingsteel voor actuele prijzen, levertijden en beschikbare maatwerkafmetingen.Lasnekflenzen volgens ASME B16.5 nodig?
Balingsteel levert lasnekflenzen van koolstofstaal, roestvast staal en gelegeerd staal in klasse 150 tot en met 2500 en NPS ½” tot en met 24″, met materiaalcertificaten en volledige MTC-documentatie.
Lasnekflenzen bekijken →Beoordeeld door het engineeringteam van Balingsteel. Balingsteel produceert en levert lasnekflenzen volgens ASME B16.5 in koolstofstaal, roestvast staal en gelegeerde staalkwaliteiten voor toepassingen in de olie- en gasindustrie, petrochemie en energieopwekking. Bezoek de productpagina voor lasnekflenzen voor maatspecificaties, maatwerkafmetingen en bulkprijzen.
Gerelateerde artikelen
- Lasnekflens: productspecificaties en maatwerkafmetingen Lasnekflenzen van koolstofstaal en roestvast staal van Balingsteel
- Oplasflenzen: wanneer een lagere kostprijs technisch zinvol isGids voor toepassingen bij nutsvoorzieningen van klasse 150 en de keuze van een SO-flens
- Gids voor materiaalkwaliteiten volgens ASTM A182F304, F316, F11, F22: staalkwaliteiten voor roestvaststalen en gelegeerde flenzen
- Soorten buisflenzen: complete keuzegidsWN, SO, blindflenzen, moflasflenzen, overlapflenzen en meer
Referenties en bronnen
- LANL Engineering Standards Manual, Process Piping Guide REF-3-R0Los Alamos National Laboratory (U.S. Department of Energy)
- Vergelijkingsrapport EN 13480 en ASME B31 Code (2024) – U.S. Department of Energy (bevat de letterlijke tekst van ASME B31.3 308.2.4)
- B31.3 Process Piping Guide, Revision 2Lawrence Berkeley National Laboratory (U.S. Department of Energy)
- Rapport over de omvang en het marktaandeel van de wereldwijde flensmarkt, maart 2026Global Market Insights, Inc.
- Updates van ASME B31 voor spanningsbereikfactoren (februari 2024) – Paulin Research Group (gezaghebbende toelichting bij de updates van 2022 voor vermoeiing in Appendix W van B31.3)

