


快速規格
| 適用標準 | ASME B16.5(NPS ½”–24″);NPS 26″–60″ 適用 ASME B16.47 |
| 壓力等級 | 150 / 300 / 600 / 900 / 1500 / 2500 |
| 焊接接頭 | 全熔透對接焊(單一道焊接接頭) |
| 常見密封面類型 | 突面(RF)· 全平面(FF)· 環接面(RTJ) |
| 碳鋼等級 | ASTM A105(一般用途);ASTM A350 LF2(低溫用途) |
| 不鏽鋼/合金鋼等級 | ASTM A182 F304、F316、F11、F22 |
| 常用簡稱 | WN · WNRF · WN-RF |
什麼是焊頸式鋼管法蘭?輪轂幾何、焊接類型與工程原理
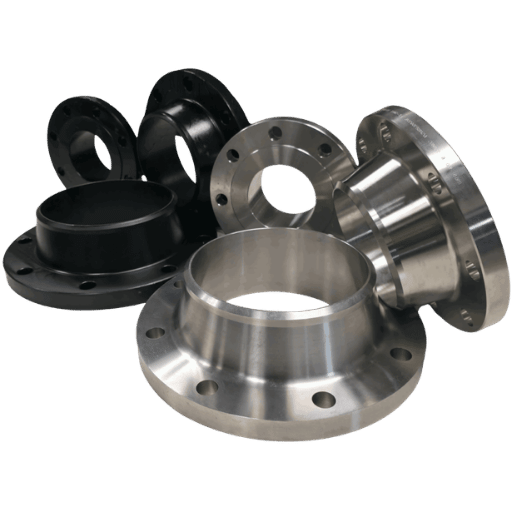
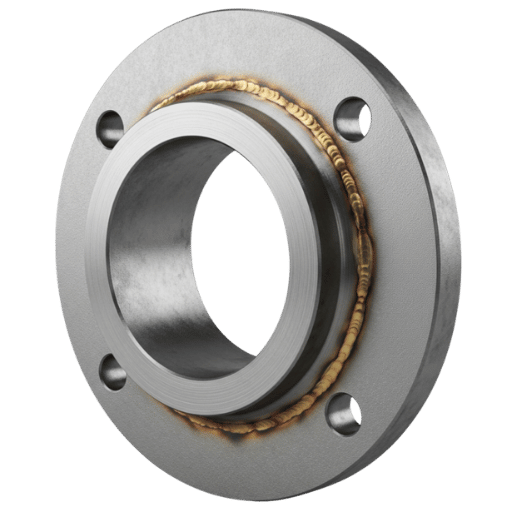 焊頸法蘭又稱焊接頸法蘭或 WN 法蘭,特徵是具有細長的錐形輪轂,其厚度逐漸縮減,直到直徑與要連接的鋼管相符。輪轂末端為斜面,以便進行全熔透對接焊。這種外形的作用不容小覷:錐形設計能沿輪轂長度分散彎曲與壓力負載,而非只集中在焊趾處。
工程師所說的平順銜接,指的是其平滑錐形輪轂能連接法蘭厚實部位與相對較薄的鋼管壁。這種平順銜接使應力分布均勻,避免接頭處出現局部應力高點或應力累積區域。這正是焊頸法蘭在高振動、持續循環負載、極端高溫或低溫,以及嚴苛使用條件下,優於其他法蘭類型的根本原因。
焊頸法蘭依 ASME B31.3《製程配管規範》進行全熔透對接焊,因此形成冶金連續的接頭,在負載下,法蘭與鋼管如同單一結構。就應力計算而言,ASME B31.3《製程配管規範》對焊頸接頭採用與鋼管本身相同的額定值;滑套接頭則須計入疲勞折減(詳見滑套法蘭指南)。
✔ 優點
- 錐形輪轂能優異地分散應力
- 內孔通暢,不會限制流量或造成紊流
- 全熔透對接焊,可從外側進行射線檢驗
- 適用於 ASME B16.5 全部六種壓力等級(150–2500)
- 可承受疲勞、振動與循環負載
- 搭配正確材料時,適用於零下與高溫環境
- 可直接焊接各種對接焊管件,包括彎頭、三通與異徑管
- 法蘭內孔與管外徑之間沒有容易受沖蝕的縫隙。
⚠ 限制
- 單件成本較滑套法蘭高(通常高出 +30–60%)
- 需由合格焊工依焊接作業規範(WPS)施工
- 安裝所需時間與工序較多;除填充焊道外,還包括根部焊道與蓋面焊道。
- 長錐形輪轂設計讓鋼管壁或管件與法蘭密封面之間的距離,比滑套法蘭或承插焊法蘭更長
- 採購單必須註明鋼管內徑,以便與法蘭內徑及鋼管管表相符。
依 ASME B31.3《製程配管規範》進行的全熔透對接焊,會與相連鋼管形成冶金連續結構,在循環應力下的變形反應與單獨鋼管完全相同。焊頸接頭採用與鋼管相同的應力強化係數,而承插焊滑套法蘭接頭採用的係數不同,因此前者可在設計計算中視為等效。
焊頸法蘭有哪些優點?
相較於其他法蘭類型,焊頸法蘭有四項主要工程優勢:第一,錐形輪轂可將彎矩負載分散至整段輪轂,消除角焊縫焊趾處固有的應力集中。第二,內孔直徑與鋼管精確匹配,不會出現造成紊流、沖蝕及縫隙腐蝕的落差。第三,對接焊縫可從外側進行射線檢測,讓非破壞檢驗更簡便。第四,單一連續焊接接頭可避免內部形成縫隙、讓製程流體滯留,這對高純度與腐蝕性用途至關重要。ASME B16.5 壓力等級:選擇合適的額定值(150 至 2500)
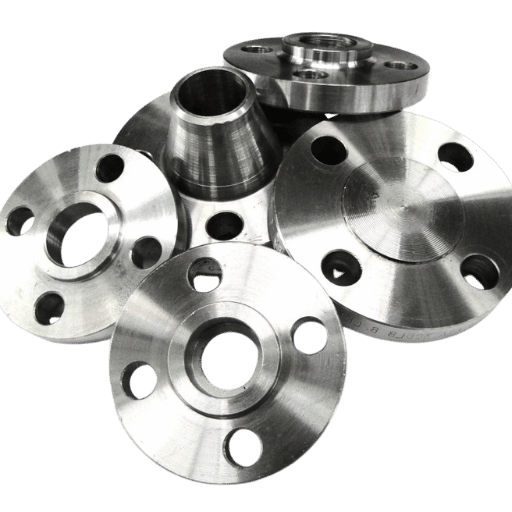 ASME B16.5 為焊頸法蘭規定六種壓力等級:150、300、600、900、1500 和 2500。每個等級都有壓力-溫度(PT)額定值,且會隨溫度升高而降低,因為鋼材受熱後強度會下降。選用方式不符合規範即屬違規;實際上,可能造成的失效從墊片滲漏到整個組件猛烈破裂都有。
下表列出依 ASME B16.5 規定,材料群組 1.1(ASTM A105 碳鋼)的壓力-溫度額定值。數值單位為 psi;溫度升高時,材料的降伏強度會降低,因此額定值也會下降。
| 溫度(°F) | 150級 | 300級 | 600 級 | 900級 | 1500級 | Class 2500 |
|---|---|---|---|---|---|---|
| -20 至 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
來源:ASME B16.5,材料群組 1.1(已與兩個獨立業界參考資料交叉查證)。中間溫度可採線性內插。
壓力等級選擇架構
- 系統壓力 285 psi 且溫度 400F,若為公用設施/水用途,Class 150 即可
- 系統壓力 286-740 psi 或任何危險流體(HC、蒸汽、酸),至少採用 Class 300
- 壓力 741-1,480 psi,或氫氣/製程氣體用途,採用 Class 600
- 低溫 LNG、高壓蒸汽、海底用途或含硫環境,採用 Class 900 或更高等級
- 高壓氣體輸送(ASME B31.8)或超高壓製程,採用 Class 1500 / 2500
切勿只根據操作壓力選用較低壓力等級的法蘭。ASME B31.3 規定,鋼管額定值必須涵蓋設計條件下的製程壓力上限(1.5 倍最大允許工作壓力),以及運輸與異常狀況。系統可能在 200 psi 下運轉,但安全閥啟動時壓力可能升至 350 psi,這就會超過 Class 150 的 285 psi 上限。
ASME B16.5 對焊頸法蘭的標記要求:製造商名稱或商標、材料規格、壓力等級、公稱管徑、密封面標示(RF/FF/RTJ),以及用於追溯的爐號或序號。安裝前,請將這些標記與材料試驗證明書核對。
焊頸法蘭尺寸:NPS ½” 至 12″ 參考表(Class 150)
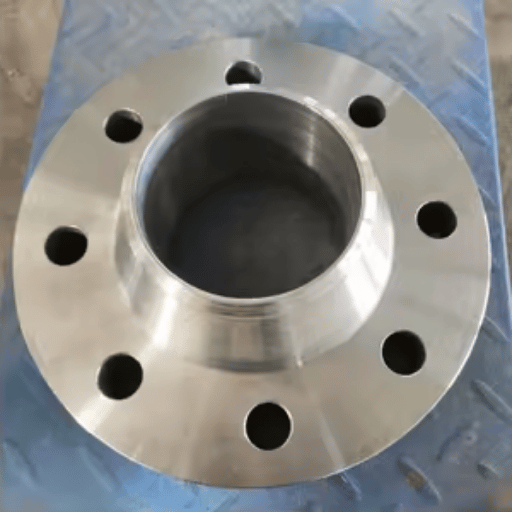 本表列出 ASME B16.5 Class 150 焊頸法蘭的 NPS 尺寸,範圍為 ” 至 12″。所有尺寸單位均為英吋。由於內孔直徑依需求而異,表中未列出;製造時會依相鄰鋼管管表的內徑加工內孔。訂購時須提供 NPS 與管表。
| NPS | 外徑(O) | 螺栓中心圓(BC) | 螺栓數量 | 螺栓孔直徑 | 輪轂底部直徑 | 輪轂長度(H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
資料彙整自兩個獨立業界來源,並與已發布的 ASME B16.5-2017 參考表交叉查證。輪轂底部直徑與輪轂長度數值適用於 Class 150 RF;較高壓力等級的外徑/螺栓配置相同,但輪轂外形不同。
焊頸法蘭的內孔尺寸會依訂購時指定的鋼管管表內徑加工。4″ NPS Schedule 40 的內孔直徑為 4.026″;4″ NPS Schedule 80 的內孔直徑為 3.826″。管表規格不可省略。內孔不匹配會在焊縫處形成落差,造成流動阻礙、應力集中,並形成適合縫隙腐蝕發生的環境。採購單務必註明:NPS + 管表(例如 “NPS 4, Sch 40, bore per ASME B16.5″)。
密封面類型:突面(RF)、全平面(FF)與環接面(RTJ)
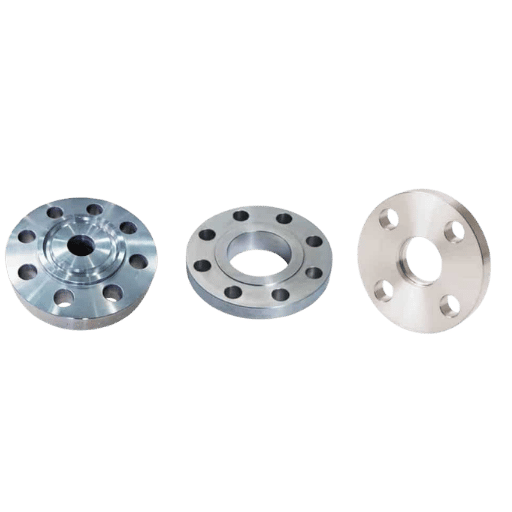 密封面類型決定墊片幾何形狀與密封方式。ASME B16.5 第 6 節指出,焊頸法蘭的預設密封面類型為突面。採購單若未註明密封面類型,法蘭將自動製成突面(RF)。法蘭接頭的密封面類型不一致,是配管系統規格中常見的錯誤,可能造成墊片洩漏、外殼破裂等問題。
| 項目 | 突面(RF) | 全平面(FF) | 環接面(RTJ) |
|---|---|---|---|
| 墊片接觸面 | 凸起環面,高出法蘭外徑端面 0.060–0.250″ | 與法蘭外徑端面齊平 | 精密加工溝槽,可裝入金屬環墊 |
| 墊片類型 | 纏繞式或片狀墊片 | 全平面軟質墊片 | 金屬橢圓形或八角形環墊 |
| 最高壓力等級 | 2500 | 300(通常為上限) | 2500 |
| 典型用途 | 製程工廠、石油與天然氣、一般工業用途 | 供水公用設施、鑄鐵泵浦法蘭 | 高壓/高溫、離岸、含硫環境、H₂ |
| ASME 標示 | RF(依 B16.5 §6 為預設) | FF | RTJ 或 RJ |
將突面焊頸法蘭與全平面鑄鐵泵浦本體配合,凸起環面會在墊片中央形成跨接,造成點負載,進而使鑄鐵外殼破裂。工程師未檢視配合設備的密封面類型,就訂購法蘭,是配管安裝中相當常見的失效原因。訂購法蘭時,務必將相鄰設備的密封面類型納入考量。關於突面(RF)預設規定與全平面(FF)的用途,請參閱 ASME B16.5 標準第 6 節的進一步說明。
突面法蘭與全平面法蘭有何不同?
突面是指法蘭密封面上加工出略微凸起的環面。螺栓負載集中在這個凸起表面,因此使用較小墊片也能達到較高的墊片接觸應力。全平面則表示墊片接觸面與法蘭外徑齊平,且墊片覆蓋整個法蘭面。突面(RF)是最常見且廣泛使用的密封面類型,主要用於工業配管的鋼對鋼接合;但鋼法蘭連接鑄鐵設備(或球墨鑄鐵設備)時,則會使用全平面(FF)法蘭。FF 可消除 RF 法蘭上的凸起面,避免較弱的球墨鑄鐵法蘭彎曲,並因受壓鎖緊時的應力而破裂。RTJ 型盲法蘭可在各種壓力容器封閉處提供最高密封完整性,適合最嚴苛的用途。材料等級:A105 碳鋼、A182 不鏽鋼與合金鋼焊頸法蘭
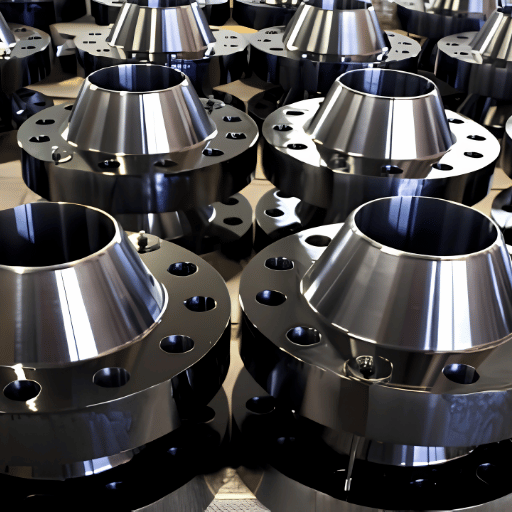 材料等級用於界定溫度限制、腐蝕性用途與物理特性。ASME B16.5 標準列出約四十四(44)種可用於焊頸法蘭的材料群組;不過大多數材料都屬於下列四種類別,且均採用 ASTM 規格。
| ASTM 等級 | 最低抗拉強度 | 最低降伏強度 | 溫度範圍 | 典型用途 | 成本指數 |
|---|---|---|---|---|---|
| A105(CS) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F 至 1000°F | 一般碳鋼配管、石油與天然氣、蒸汽 | 1.0× |
| A350 LF2(CS,低溫) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F 至 800°F | 低溫、LNG、寒冷氣候管線 | 1.3× |
| A182 F304(SS 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F 至 1500°F | 食品、製藥、輕度腐蝕性用途 | 5–7× |
| A182 F316(SS 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F 至 1500°F | 化工、海事、海水、氯化物環境 | 6–8× |
| A694 F65(高降伏強度 CS) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | 常溫至 800°F | 高壓氣體輸送(ASME B31.8) | 1.4× |
A105 數值已由四個獨立來源確認。A182 數值為 ASTM 標準最低機械性質。成本指數僅供參考,實際價格會依市場狀況與訂購數量而異。
收到焊頸法蘭時,請確認材料試驗證明書(MTC)與法蘭標記相符:
- 法蘭上戳印的爐號與 MTC 爐號相符
- 化學成分:C、Mn、P、S、Si 符合 ASTM 等級限值
- 機械試驗結果:抗拉強度、降伏強度與伸長率均 ≥ 最低要求
- 註明熱處理狀態(鍛造狀態/正規化/正規化與回火)
- 不鏽鋼與合金鋼等級須確認 PMI(正材鑑別)結果
焊頸法蘭與滑套法蘭:工程決策矩陣
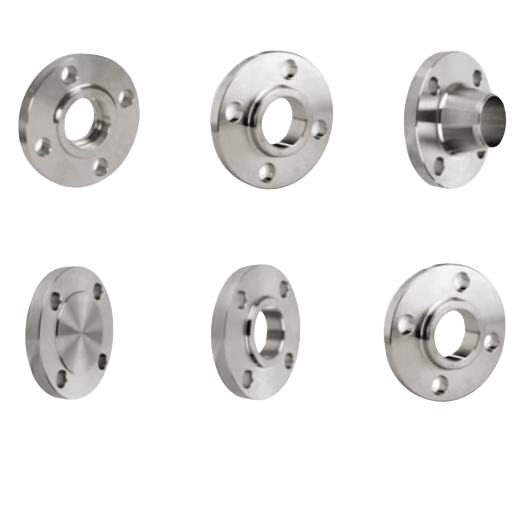 選擇焊頸法蘭或滑套法蘭,取決於三項因素:使用條件嚴苛程度、接頭的疲勞壽命,以及壓力額定值。滑套法蘭價格低廉且安裝簡單,但依 ASME 規範仍有工程上的缺點。
| 項目 | 焊頸法蘭(WN) | 滑套法蘭(SO) |
|---|---|---|
| 壓力等級範圍 | 150–2500(全部等級) | 通常為 150–300;Class 600 以上少見 |
| 焊接類型 | 1 道全熔透對接焊 | 2 道角焊縫(內側 + 外側) |
| 疲勞壽命 | 完整疲勞壽命,與鋼管相同 | 約為焊頸法蘭疲勞壽命的 1/3 |
| 耐壓強度 | 完整鋼管壓力額定值 | 承受內壓時約為焊頸法蘭的 2/3 |
| 焊縫非破壞檢測 | 可從外側進行 RT、UT、MPI | 內側角焊縫檢測受限;無法接觸內表面 |
| 最低適用溫度 | -325°F(搭配 A182 SS) | -20°F(搭配 A105 CS) |
| 相較滑套法蘭的成本 | 相較 SO 基準高 +30–60% | 基準 |
| 循環用途 | ASME B31.3 規定須採用 | 嚴苛循環用途禁止使用(B31.3 §308.2.4) |
「在內壓承載能力方面約為焊頸法蘭的 2/3,疲勞壽命則約為其 1/3。」 滑套法蘭與焊頸法蘭的評估,引用自業界工程參考資料中對 ASME B16.5 標準的評論
ASME B31.3 308.2.4 規定:「除非具備防護措施,供嚴苛循環條件使用的法蘭須為符合 ASME B16.5 或 ASME B16.47 的焊頸法蘭。」這不是建議,而是必須遵守的規定。「嚴苛循環」包括脈動流(泵浦或壓縮機輸出)、蒸汽錘、水錘,或設計人員預期會造成多次完整循環負載的任何狀況。
以下情況應指定焊頸法蘭:
- 壓力等級 ≥300
- 有疲勞、振動或脈動流
- 高溫並伴隨熱循環
- 有毒、易燃或氫氣用途
- 焊接後須進行 PWHT(焊後熱處理)
- 埋設或保溫的配管(難以再次檢驗)
- 連接管件(彎頭、三通)— 可確保端面方正
以下情況可考慮滑套法蘭:
- 僅用於 Class 150 水/公用設施用途
- 計畫日後拆除的臨時接頭
- 現場配管需大幅調整軸向位置
- 預算優先、容易接近且非危險用途
- 不可用於設備管嘴或振動機械
焊頸法蘭與滑套法蘭有何不同?
焊頸法蘭透過一道穿過輪轂的全熔透對接焊,連接鋼管與容器/設備;其強度與鋼管壁相同。相較之下,滑套法蘭套在鋼管末端,並以兩道角焊縫接合(一處在內孔,另一處在外表面)。滑套法蘭的焊接成本通常較低,安裝也更快速簡便,但在循環操作下,其接頭疲勞壽命約只有焊頸法蘭的三分之一。長焊頸法蘭(LWN):容器管嘴用途與尺寸
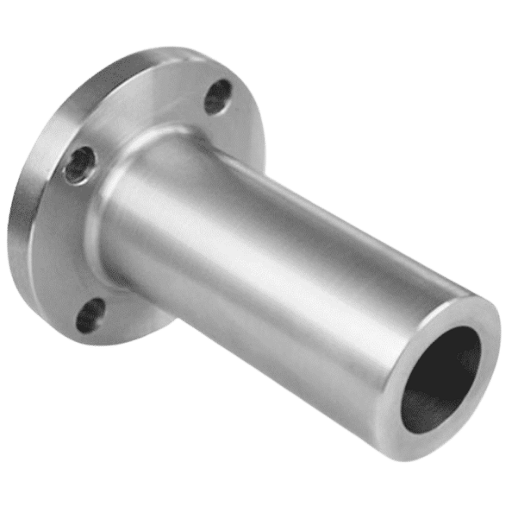 長頸對焊法蘭是標準 WN 法蘭的一種變型,其頸部大幅延長,實際上相當於一段管短節,而非短接管段;如此可將對接焊縫設置在距離槽體接管、設備接管或熱交換器接管所需的位置,適用於無法在方便檢驗與焊接的位置施作對接焊縫的情況。
| 項目 | 標準 WN 法蘭 | 長頸對焊法蘭(LWN) |
|---|---|---|
| 頸部長度 | 依 ASME B16.5 表格 | 延長型 — 依專案規格或 B16.5 附錄 E |
| 焊接位置 | 鄰近法蘭本體 | 自法蘭延伸至頸部末端 |
| 主要用途 | 管線間的直管連接 | 壓力容器接管、熱交換器接管、塔器連接 |
| 內孔連續性 | 與管材管表相符 | 與容器接管/設備內孔相符 |
| ASME 參考依據 | ASME B16.5 主文 | ASME B16.5 附錄 E |
當容器接管突出長度小於特定 NPS 對應的標準頸部長度時,就必須使用 LWN,沒有其他選擇。一般通用的判斷原則是:若容器殼體與最近的物件(例如保溫層、接管補強墊或容器殼體)之間的距離小於管材外徑的 1.5 倍,就應指定使用 LWN。B16.5 附錄 E 提供 LWN 頸部形式;B16.5 未規定頸部長度,通常會在專案規格和圖面中訂定。
焊接與安裝:對接焊作業規範、對齊與 NDT 檢查清單
 ASME B31.3《製程配管規範》適用於對焊頸法蘭的安裝,許多美國能源部(DOE)國家實驗室的工程標準也以此為依據。此安裝順序依照洛斯阿拉莫斯國家實驗室(LANL)《工程標準手冊》第 REF-3 節第 0 版(http://www.lanl.gov/projects/esweb),以及勞倫斯柏克萊國家實驗室(LBL)《B31.3 製程配管指南》第 2 版(http://eet.lbl.gov/rules)所列要求制定;兩者均可透過各國家實驗室的伺服器公開查閱。
安裝前檢查表(7 項)
- 內孔匹配-組對前確認法蘭內孔內徑與管材管表內徑相符。請實際測量兩者,不要只憑假設認定相符。
- 切口準備:依 ASME B16.25 將管端加工成 37.5 度坡口;並清除焊接區域 1″ 範圍內的氧化皮、鏽蝕和油污。
- 法蘭面檢驗:檢查是否有刻痕、凹痕及局部凸起。任何超出 ASME B16.5 表 1 所列限值的損傷,都必須修磨平整。
- 內部錯邊-對接焊縫兩端的內部錯邊不得超過 0.05 inch。不得使用楔塊強行對心;如需調整,應重新整形。
- 法蘭面平行度在任一直徑方向上,每英尺偏差須在 1/16”以內,最大偏差不得超過 1/8”。螺栓孔的最大偏移量須在 1/8”以內。
- 焊工資格:焊工必須依適用的 P-Number 和 F-Number,符合 ASME 第 IX 節的資格要求。
- WPS 審查-確認 WPS 符合母材 P number 和填料金屬 F number,並符合任何預熱及其他必要規格。
| 流體服務類別 | 焊縫檢驗 | 體積檢測(RT 或 UT) |
|---|---|---|
| D 類(低風險) | 隨機目視檢驗 | 無要求 |
| 一般服務 | 5% 目視檢驗 | 5% RT 或 UT |
| M 類(有毒/易燃) | 100% | 20% RT 或 UT |
| 嚴重循環載荷 | 100% | 100% 體積檢測 |
| 含硫環境(NACE) | 100% 檢測+硬度檢測 | 100% RT |
來源:ASME B31.3 表 341.3.2,引用自 LANL《B31.3 製程配管指南》(engstandards.lanl.gov)。
如何將對焊頸法蘭焊接到鋼管上?
對焊頸法蘭與鋼管的焊接步驟如下:(1) 依 37.5/ASME B16.25 加工管端坡口,並確認內孔匹配。(2) 將法蘭面調整至與管軸平行,偏差在 1/16 in./ft. 以內。(3) 在 12、3、6、9 點鐘方向定位點焊(每處 1-inch)。(4) 壁厚為 3/16’+ 時,以 GTAW 進行根焊道並使用氬氣背面吹掃。(5) 依核准的 WPS 填充並完成蓋面。(6) 依相關服務類別進行 NDT(適用時,見下文)。(7) 以交叉順序分三次鎖緊螺栓。產業展望:對焊頸法蘭需求趨勢 2025–2035
來源:Global Market Insights,March 2026。按營收計,對焊頸法蘭是法蘭市場中最大的產品類別,約占整體市場的 31%。
對焊頸法蘭是全球法蘭市場中的主要投入產品類別,需求來自 LNG 出口終端專案、石油與天然氣中游基礎設施升級工程,以及氫氣管線網路擴建。LNG 專案需要用於低溫服務的不鏽鋼及合金等級 Class 600 和 Class 900 WN 法蘭,而這些鋼級的鋼廠交期也最長。 線上搜尋量分析顯示,「weld neck pipe flange」的需求趨勢如下:關鍵字搜尋量從 May 2025 每月約 50 次,增加至 October 2025 每月 1000+ 次,顯示採購研究需求急升,時間上與 late 2025 宣布的部分 LNG 終端專案相呼應。 2025-2026 年的一般採購情況:截至 late 2025,海外製造的 Class 900 和 Class 1500 對焊頸法蘭,尺寸為 NPS 8″ 以上,通常可在 6-12 週內交貨;但鍛造產能受限,且能源轉型計畫帶動需求上升。建議在 quarter 2 2026 前確認專案規格,以確保 Class 600+ 的價格和鋼廠排程穩定,避免關鍵路徑延誤。ASME B31.3 2022 年版修訂了附錄 W 的疲勞曲線計算方式。這會影響在嚴重循環載荷服務中指定對焊頸法蘭的設計人員,尤其是在配管柔性分析中考量應力範圍係數時。為長週期專案定稿規格前,請確認您參照的是現行版 B31.3。2022 年版更新源自對 Markl 疲勞方法作者的研究(Paulin and Hinnant, PVP2008-48241)。
常見問題
對焊頸鋼管法蘭的用途是什麼?
查看答案
在高壓、高溫及循環載荷服務中,若焊接或銅焊接頭需要避免任何形式的應力集中,就必須使用對焊頸鋼管法蘭,以提供結構接頭。這些條件常見於石油與天然氣上游、中游及下游處理、石化製程、發電(蒸汽與冷凝水)、LNG 與低溫系統,以及化學工廠。事實上,對於嚴重循環載荷、氫氣及含硫氣體服務,ASME B31.3 僅要求使用對焊頸鋼管法蘭這一種法蘭類型。請參閱 Balingsteel 對焊頸法蘭產品頁面,了解材料和尺寸供應情況。
ASME B16.5 和 ASME B16.47 有何差異?
查看答案
ASME B16.5 規範 NPS ” 至 NPS 24″ 的鋼管法蘭及法蘭管件,是多數配管用途的對焊頸法蘭通用標準。NPS 26″ 至 NPS 60″ 的大口徑法蘭則由 ASME B16.47 規範。B16.47 分為 A 系列(相當於 MSS SP-44,通常用於煉油廠及製程用途)和 B 系列(相當於 API 605,通常用於管線用途)。NPS 24″ 以下的尺寸一律指定使用 B16.5。
對焊頸法蘭可以搭配承插焊管件使用嗎?
查看答案
不可以。對焊頸法蘭在坡口頸部採用對接焊;承插焊法蘭則在承插內孔中採用角焊。兩者的內孔幾何形狀、焊接類型和適用壓力等級均不同,不能互換。
如何指定對焊頸法蘭的正確內孔?
查看答案
請同時指定 NPS 和管表。例如:「NPS 4, Schedule 40, 內孔依 ASME B16.5。」製造商會依指定管表加工內孔,使其符合相應的內徑。4″ Sch 40 內孔的內徑為 4.026″。4″ Sch 80 內孔的內徑為 3.826″。若只提供 NPS 而未指定管表,內孔尺寸就無從確認,收到的法蘭有 50/50 機率與已安裝的管材內孔不符。這會造成焊接應力集中、流體紊流和縫隙腐蝕。
對焊頸法蘭適用於零下溫度嗎?
查看答案
可以,但必須選用合適的材料。標準 ASTM A105 碳鋼的最低適用溫度為 −20°F;低於此溫度時,材料延展性會降低,且容易發生脆性破壞。低溫服務常用 ASTM A350 LF2 等級:經 Charpy V 型缺口衝擊試驗至 −50°F,常用於 LNG 進口終端、低溫管線,以及加拿大北部/阿拉斯加的設施。需要更低溫度嗎?ASTM A182 F304 和 F316 不鏽鋼等級的適用溫度可低至 −325°F,用於液態氮和液態氧服務也沒有問題。兩項經驗法則:(1) 最低設計溫度低於 −20°F 的任何專案,都必須依 ASME B31.3 表 323.2.2 使用經衝擊試驗的材料;(2) 安裝前請確認材料試驗證明書上的衝擊試驗溫度不高於您的最低設計溫度。
什麼情況下不應使用對焊頸法蘭?
查看答案
對於 Class 150 的低壓水或公用設施服務,對焊頸法蘭並不適用,使用成本較低的滑套法蘭即可。受頸部長度造成的軸向間距限制,在空間有限的安裝位置也可能不適合使用;此外,對於需要頻繁維護的臨時配管線,每次維護都必須切除並重新焊接對接焊縫,也不適合使用對焊頸法蘭。在這些情況下,若服務條件允許,滑套法蘭或承插焊法蘭可能更合適。
本指南說明
本規格指南參考 ASME B16.5(2017 年版)的尺寸及壓力-溫度額定值資料、ASTM 材料標準(A105、A350、A182、A694)、ASME B31.3《製程配管規範》(包括 2022 年版疲勞曲線更新),以及 ASME PCC-1-2019 螺栓接頭組裝指南。
尺寸表資料已與兩個獨立公開參考來源交叉核對。壓力-溫度額定值則已對照兩個業界參考資料庫確認。對於代表工程界共識或僅有單一來源的資料,本文會使用限制性措辭。 如需最新價格、交期和客製尺寸供應情況,請造訪Balingsteel 對焊頸法蘭產品指南。需要 ASME B16.5 對焊頸法蘭嗎?
Balingsteel 供應 Class 150 至 2500、NPS ½” 至 24″ 的碳鋼、不鏽鋼及合金對焊頸法蘭,並提供材料檢驗證明和完整的 MTC 文件。
查看對焊頸法蘭 →由 Balingsteel 工程團隊審閱。Balingsteel 製造並供應碳鋼、不鏽鋼及合金鋼級的 ASME B16.5 對焊頸法蘭,適用於石油與天然氣、石化及發電用途。請造訪對焊頸法蘭產品頁面,了解尺寸規格、客製尺寸和大量採購價格。
相關文章
- 對焊頸法蘭:產品規格與客製尺寸 Balingsteel 碳鋼與不鏽鋼對焊頸法蘭
- 滑套法蘭:何時選用低成本方案符合工程需求Class 150 公用設施用途與 SO 法蘭選型指南
- ASTM A182 材料等級指南F304、F316、F11、F22 不鏽鋼及合金法蘭等級
- 鋼管法蘭類型:完整選型指南WN、SO、盲法蘭、承插焊、搭接法蘭等
參考資料與來源
- LANL 工程標準手冊,製程配管指南 REF-3-R0洛斯阿拉莫斯國家實驗室(美國能源部)
- EN 13480 與 ASME B31 規範比較報告(2024) – 美國能源部(內含 ASME B31.3 308.2.4 原文)
- B31.3 製程配管指南,第 2 版勞倫斯柏克萊國家實驗室(美國能源部)
- 全球法蘭市場規模與市占率報告,March 2026Global Market Insights, Inc.
- B31.3 應力範圍係數更新(Feb 2024) – Paulin Research Group(B31.3 2022 年版附錄 W 疲勞更新的權威評論)

