


ESPECIFICAÇÕES RÁPIDAS
| Norma aplicável | ASME B16.5 (NPS ½”–24″); ASME B16.47 para NPS 26″–60″ |
| Classes de pressão | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Ligação soldada | Soldadura topo a topo de penetração total (junta soldada única) |
| Tipos de face mais comuns | Face com ressalto (RF) · Face plana (FF) · Junta de anel (RTJ) |
| Grau do aço-carbono | ASTM A105 (serviço geral); ASTM A350 LF2 (baixa temperatura) |
| Grau do aço inoxidável / liga | ASTM A182 F304, F316, F11, F22 |
| Designações abreviadas | WN · WNRF · WN-RF |
O que é uma flange de pescoço para soldar? Geometria do cubo, tipo de soldadura e princípios de engenharia
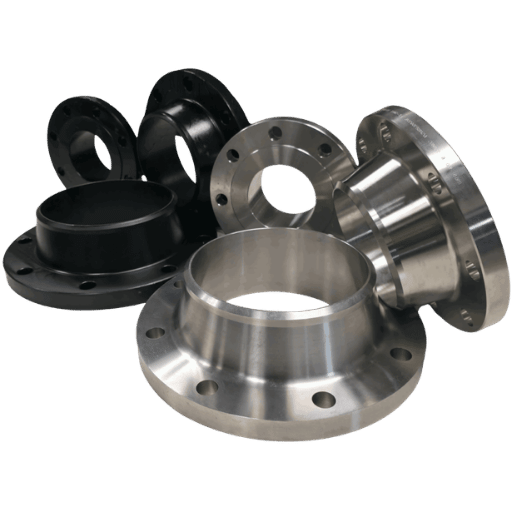
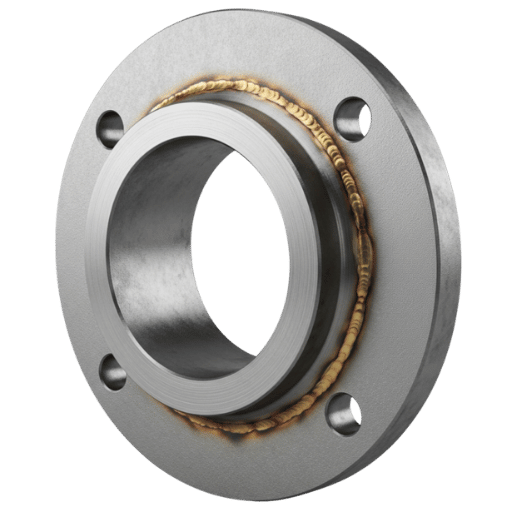 Uma flange de pescoço para soldar — também designada flange de pescoço soldado ou flange WN — identifica-se pelo cubo alongado e cónico, cuja espessura diminui gradualmente até o diâmetro corresponder ao do tubo a ligar. A extremidade do cubo termina em bisel para permitir a soldadura topo a topo de penetração total. Este perfil não deve ser subestimado: a forma cónica distribui melhor as cargas de flexão e pressão ao longo do cubo, em vez de as concentrar apenas no pé da soldadura.
O cubo suavemente cónico proporciona aquilo a que os engenheiros chamam uma transição suave entre a secção espessa da flange e a parede relativamente fina do tubo. Essa transição distribui a tensão de forma uniforme, evitando pontos de elevada concentração ou zonas de acumulação ao longo da ligação. É esta a razão fundamental pela qual as flanges de pescoço para soldar superam outros tipos de flange em condições de vibração intensa, carga cíclica constante, temperaturas extremamente altas ou baixas, ou serviço severo.
Graças à soldadura topo a topo de penetração total, em conformidade com o código de tubagens de processo ASME B31.3, a flange de pescoço para soldar cria uma junta metalurgicamente contínua: sob carga, a flange e o tubo comportam-se como uma única estrutura. Por esse motivo, o código de tubagens de processo ASME B31.3 atribui à junta uma classificação igual à do próprio tubo para efeitos de cálculos de tensão, enquanto uma ligação com flange sobreposta é penalizada em termos de fadiga (consulte o guia de flanges sobrepostas para mais informações).
✔ Vantagens
- Excelente distribuição da tensão ao longo do cubo cónico
- Furo sem restrições, sem limitar o caudal nem causar turbulência
- Soldadura topo a topo de penetração total, inspecionável radiograficamente pelo exterior
- Disponível nas seis classes de pressão ASME B16.5 (150–2500)
- Resiste à fadiga, à vibração e a cargas cíclicas
- Adequada para temperaturas abaixo de zero e elevadas, se for utilizado o material correto
- Ligação soldada direta a qualquer acessório para tubagem com extremidades para soldadura topo a topo, incluindo cotovelos, tês e reduções
- Não existe uma fresta propícia à erosão entre o furo da flange e o diâmetro exterior do tubo.
⚠ Limitações
- Custo unitário superior ao das flanges sobrepostas (+30–60% em geral)
- Exige um soldador qualificado e uma especificação do procedimento de soldadura (WPS)
- A instalação exige mais trabalho e tempo; inclui soldaduras de raiz e de acabamento, além das soldaduras de enchimento.
- O cubo longo e cónico permite uma distância maior entre a parede do tubo ou o acessório e a face de vedação da flange do que nas flanges sobrepostas ou nas flanges de encaixe para soldar
- O diâmetro interior do tubo tem de ser indicado na encomenda para corresponder ao diâmetro interior da flange e à série do tubo.
A soldadura topo a topo de penetração total, de acordo com o código de tubagens de processo ASME B31.3, forma uma estrutura metalurgicamente contínua com o tubo ligado, que responde à tensão cíclica exatamente como o tubo por si só. Como as ligações com flange de pescoço para soldar recebem os mesmos fatores de intensificação de tensão que o tubo — ao contrário das ligações com flange sobreposta soldadas por cordão de ângulo —, podem ser consideradas equivalentes nos cálculos de projeto.
Quais são as vantagens das flanges de pescoço para soldar?
As flanges de pescoço para soldar oferecem quatro vantagens fundamentais de engenharia em relação a outros tipos de flange. Primeiro, o cubo cónico distribui a carga do momento fletor ao longo de toda a extensão da zona de transição, eliminando a concentração de tensão inerente ao pé de uma soldadura de ângulo. Segundo, o diâmetro interior do furo corresponde com precisão à secção do tubo, sem desníveis que causem turbulência, erosão e corrosão em frestas. Terceiro, a soldadura topo a topo pode ser submetida a ensaios radiográficos pelo exterior, o que simplifica a inspeção não destrutiva. Quarto, a junta soldada única e contínua evita a existência de uma fenda interna onde o fluido de processo se possa acumular — um aspeto essencial em aplicações de elevada pureza e corrosivas.Classes de pressão ASME B16.5: como selecionar a classificação adequada (150 a 2500)
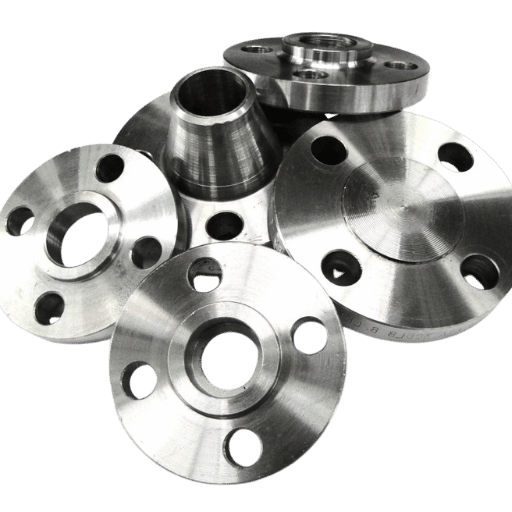 A ASME B16.5 especifica seis classes de pressão para flanges de pescoço para soldar: 150, 300, 600, 900, 1500 e 2500. Cada classe tem uma classificação pressão-temperatura (PT), que diminui à medida que a temperatura aumenta, pois o aço perde resistência quando aquece. Uma seleção incorreta constitui uma violação da norma e, na prática, as falhas podem ir desde fugas na junta até à rutura violenta de um componente inteiro.
Apresentam-se abaixo as classificações pressão-temperatura para o Grupo de Materiais 1.1 (aço-carbono ASTM A105), de acordo com a ASME B16.5. Os valores estão em psi; a classificação diminui a temperaturas elevadas porque a tensão de cedência reduz à medida que a temperatura do material aumenta.
| Temperatura (°F) | Classe 150 | Classe 300 | Classe 600 | Classe 900 | Classe 1500 | Classe 2500 |
|---|---|---|---|---|---|---|
| -20 a 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Fonte: ASME B16.5, Grupo de Materiais 1.1 (verificado com duas fontes independentes do setor). É permitida a interpolação linear para temperaturas intermédias.
Critérios de decisão para a classe de pressão
- Pressão do sistema 285 psi E temperatura 400F E serviço de água/utilidades: Classe 150 aceitável
- Pressão do sistema 286-740 psi OU qualquer fluido perigoso (HC, vapor, ácido): Classe 300, no mínimo
- Pressão 741-1 480 psi OU serviço com hidrogénio/gás de processo: Classe 600
- GNL criogénico, vapor a alta pressão, serviço submarino ou serviço ácido: Classe 900 ou superior
- Transporte de gás a alta pressão (ASME B31.8) ou processo a pressão ultra-alta: Classe 1500 / 2500
Nunca selecione uma flange de classe de pressão inferior com base apenas na pressão de funcionamento. A ASME B31.3 exige que o tubo esteja classificado para os limites superiores da pressão de processo nas condições de projeto (1.5 da pressão máxima de trabalho admissível), bem como para as condições de transporte e perturbação. O sistema pode funcionar a 200 psi, mas atingir 350 psi quando uma válvula de segurança abre; nesse caso, o limite superior de 285 psi da Classe 150 seria excedido.
Marcações exigidas pela ASME B16.5 para flanges de pescoço para soldar: nome ou marca registada do fabricante, especificação do material, classe de pressão, dimensão nominal do tubo, designação da face (RF/FF/RTJ) e número de corrida ou de série para rastreabilidade. Antes da instalação, confirme estas marcações no certificado de ensaio do material.
Dimensões de flanges de pescoço para soldar: tabela de referência para NPS ½” a 12″ (Classe 150)
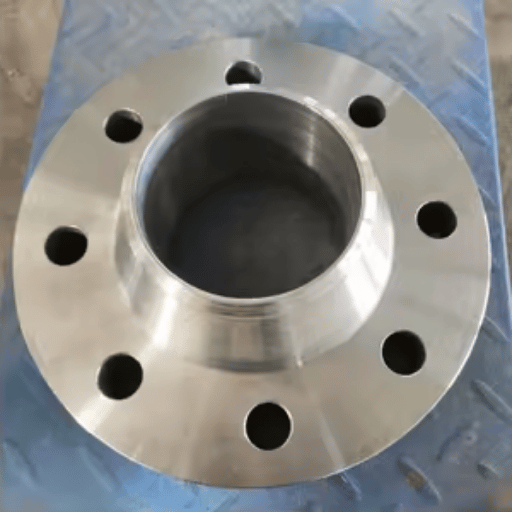 Esta tabela apresenta as dimensões das flanges de pescoço para soldar da Classe 150, de acordo com a ASME B16.5, para NPS ” a 12″. Todas as medidas estão em polegadas. O diâmetro do furo não é indicado porque varia; o furo é maquinado de acordo com o diâmetro interior da série do tubo adjacente durante o fabrico. É necessário indicar o NPS e a série no momento da encomenda.
| NPS | Diâmetro exterior (O) | Círculo dos parafusos (BC) | N.º de parafusos | Diâmetro do furo do parafuso | Diâmetro do cubo na base | Comprimento do cubo (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Dados compilados a partir de duas fontes independentes do setor e verificados com as tabelas de referência publicadas da ASME B16.5-2017. Os valores do diâmetro do cubo na base e do comprimento do cubo correspondem à Classe 150 RF; as classes de pressão superiores utilizam o mesmo padrão de diâmetro exterior e parafusos, mas perfis de cubo diferentes.
O furo de uma flange de pescoço para soldar é maquinado de acordo com o diâmetro interior da série do tubo especificada no momento da encomenda. O diâmetro interior do furo para um tubo NPS 4″ Schedule 40 é 4.026″. Para um tubo NPS 4″ Schedule 80, o diâmetro interior do furo é 3.826″. A especificação da série é obrigatória. Um furo incompatível criará um desnível na soldadura, que constituirá uma obstrução ao caudal, uma concentração de tensão e um ambiente propício à corrosão em frestas. Indique sempre na encomenda: NPS + série (por exemplo, “NPS 4, Sch 40, furo de acordo com ASME B16.5”).
Tipos de face: face com ressalto (RF), face plana (FF) e junta de anel (RTJ)
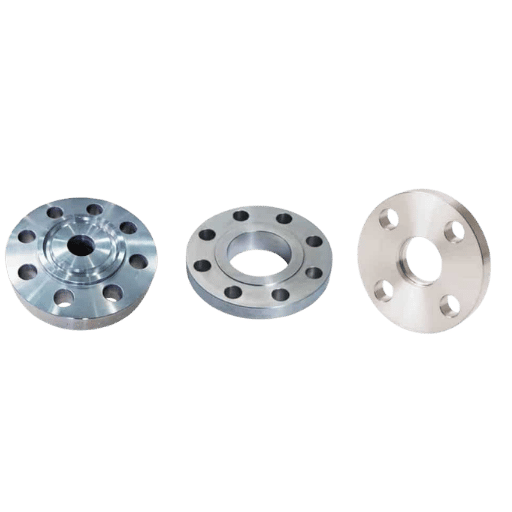 O tipo de face define a geometria da junta e o método de vedação. A Secção 6 da ASME B16.5 estabelece que o tipo de face predefinido para flanges de pescoço para soldar é a face com ressalto. Se a encomenda não especificar o tipo de face, a flange será fabricada automaticamente com uma configuração de face com ressalto (RF). A utilização de tipos de face incompatíveis numa ligação flangeada é um erro frequente nas especificações de sistemas de tubagens e pode causar fugas nas juntas, fissuras nas carcaças, entre outros problemas.
| Parâmetro | Face com ressalto (RF) | Face plana (FF) | Junta de anel (RTJ) |
|---|---|---|---|
| Superfície de assentamento | Anel saliente, 0,060–0,250″ acima da face da flange no diâmetro exterior | Nivelada com a face da flange no diâmetro exterior | Ranhura maquinada com precisão que recebe um anel metálico |
| Tipo de junta | Junta espiralada ou em folha | Junta macia de face completa | Anel metálico oval ou octogonal |
| Classe de pressão máxima | 2500 | 300 (limite superior típico) | 2500 |
| Serviço típico | Instalações de processo, petróleo e gás, aplicações industriais gerais | Redes de abastecimento de água, flanges de bombas em ferro fundido | Alta pressão/temperatura, aplicações offshore, serviço ácido, H₂ |
| Designação ASME | RF (predefinida segundo B16.5 §6) | FF | RTJ ou RJ |
A ligação de uma flange de pescoço para soldar com face com ressalto a uma carcaça de bomba em ferro fundido com face plana faz com que o anel saliente atravesse o centro da junta, criando cargas pontuais que provocam a fratura da carcaça em ferro fundido. Este tipo de falha é muito frequente em instalações de tubagens quando o engenheiro não verifica o tipo de face do equipamento a ligar antes de encomendar a flange. O tipo de face do equipamento adjacente tem sempre de ser tido em conta ao encomendar flanges. Consulte a Secção 6 da norma ASME B16.5 para mais informações sobre a face com ressalto (RF) predefinida e as aplicações de face plana (FF).
Qual é a diferença entre flanges com face com ressalto e flanges com face plana?
Uma face com ressalto tem um pequeno anel saliente maquinado na superfície da face da flange. A carga dos parafusos concentra-se nessa superfície saliente, o que permite obter uma tensão de assentamento superior na junta com uma junta mais pequena. Numa face plana, a zona de assentamento fica nivelada com o diâmetro exterior da flange e a junta cobre toda a face da flange. A face com ressalto (RF) é o tipo mais comum e utilizado, sobretudo em aplicações de aço com aço em sistemas industriais de tubagens. No entanto, utilizam-se ligações de flanges com face plana (FF) para ligar flanges de aço a equipamentos de ferro fundido (ou ferro dúctil). A face plana (FF) elimina a superfície saliente existente numa flange RF, que pode deformar a flange de ferro dúctil, mais fraca, e provocar fissuras devido à tensão quando é apertada sob pressão. As flanges cegas do tipo RTJ proporcionam o nível mais elevado de estanquidade em qualquer fecho de recipiente sob pressão destinado às aplicações mais exigentes.Graus de materiais: aço-carbono A105 e flanges de pescoço para soldar em aço inoxidável e ligas A182
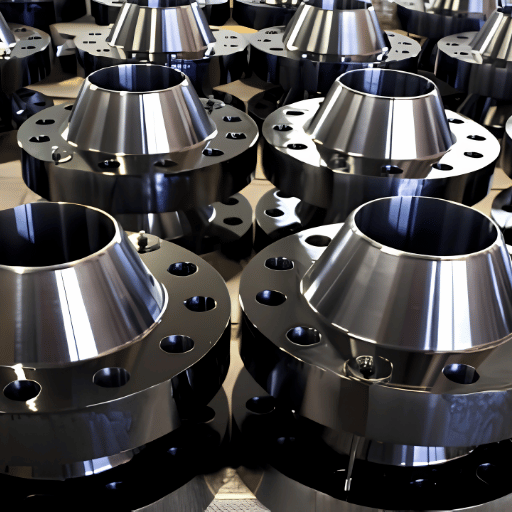 O grau do material define os limites de temperatura, as aplicações corrosivas e as propriedades físicas. Embora a norma ASME B16.5 liste cerca de quarenta e quatro (44) grupos de materiais que podem ser considerados para flanges de pescoço para soldar, a maioria enquadra-se nas quatro categorias abaixo, também especificadas pela ASTM.
| Grau ASTM | Resistência à tração mínima | Tensão de cedência mínima | Intervalo de temperatura | Serviço típico | Índice de custo |
|---|---|---|---|---|---|
| A105 (aço-carbono) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F a 1000°F | Tubagens gerais em aço-carbono, petróleo e gás, vapor | 1.0× |
| A350 LF2 (aço-carbono, baixa temperatura) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F a 800°F | Serviços criogénicos, GNL, tubagens para climas frios | 1.3× |
| A182 F304 (aço inoxidável 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F a 1500°F | Indústria alimentar e farmacêutica, serviços ligeiramente corrosivos | 5–7× |
| A182 F316 (aço inoxidável 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F a 1500°F | Indústria química, aplicações marítimas, água do mar, serviços com cloretos | 6–8× |
| A694 F65 (aço-carbono de elevada tensão de cedência) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Temperatura ambiente a 800°F | Transporte de gás a alta pressão (ASME B31.8) | 1.4× |
Os valores de A105 foram confirmados por quatro fontes independentes. Os valores de A182 correspondem às propriedades mecânicas mínimas padrão da ASTM. O índice de custo é indicativo; o preço exato varia consoante as condições de mercado e a quantidade encomendada.
Ao receber flanges de pescoço para soldar, confirme se o certificado de ensaio do material (MTC) corresponde às marcações da flange:
- O número de corrida gravado na flange corresponde ao número de corrida indicado no MTC
- Composição química: C, Mn, P, S, Si dentro dos limites do grau ASTM
- Resultados dos ensaios mecânicos: resistência à tração, tensão de cedência e alongamento ≥ valores mínimos
- Condição do tratamento térmico indicada (no estado forjado / normalizado / N&T)
- Confirmação por PMI para graus de aço inoxidável e liga
Flange de pescoço para soldar ou flange sobreposta: matriz de decisão de engenharia
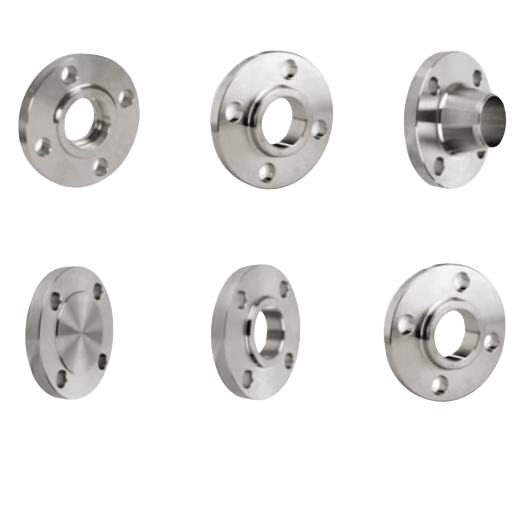 A escolha entre uma flange de pescoço para soldar e uma flange sobreposta depende de três variáveis: severidade do serviço, vida útil à fadiga da ligação e classificação de pressão. As flanges sobrepostas são económicas e fáceis de instalar, mas apresentam desvantagens de engenharia segundo os códigos ASME.
| Parâmetro | Flange de pescoço para soldar (WN) | Flange sobreposta (SO) |
|---|---|---|
| Intervalo de classes de pressão | 150–2500 (todas as classes) | 150–300, normalmente; a Classe 600+ é pouco comum |
| Tipo de soldadura | 1 soldadura topo a topo de penetração total | 2 soldaduras de ângulo (interior + exterior) |
| Vida útil à fadiga | Vida útil total à fadiga — igual à do tubo | ~1/3 da vida útil à fadiga da flange de pescoço para soldar |
| Resistência à pressão | Classificação de pressão total do tubo | ~2/3 da resistência da flange de pescoço para soldar sob pressão interna |
| Ensaios não destrutivos da soldadura | RT, UT, MPI acessíveis pelo exterior | A soldadura de ângulo interior tem acesso limitado; a superfície interior não é acessível |
| Temperatura mínima de serviço | -325°F (com aço inoxidável A182) | -20°F (com aço-carbono A105) |
| Custo face à flange sobreposta | +30–60% face ao valor de referência da flange sobreposta | Valor de referência |
| Serviço cíclico | Exigida pela ASME B31.3 | Proibida em serviços com ciclos severos (B31.3 §308.2.4) |
“Internamente, suportam aproximadamente 2/3 da pressão interna e têm 1/3 da vida útil à fadiga de uma flange de pescoço para soldar.” Avaliação de flanges sobrepostas face a flanges de pescoço para soldar, citada do comentário à norma ASME B16.5 em referências de engenharia do setor
A cláusula 308.2.4 da ASME B31.3 estabelece: “Salvo se estiver protegida, uma flange utilizada em condições de ciclos severos deve ser uma flange de pescoço para soldar em conformidade com a ASME B16.5 ou ASME B16.47.” Não se trata de uma recomendação, mas sim de uma regra a cumprir. “Ciclos severos” incluem caudal pulsante (saída de uma bomba ou compressor), golpe de aríete em linhas de vapor ou água, ou qualquer outra condição que os projetistas prevejam que sujeitará o sistema a numerosos ciclos completos de funcionamento.
Especifique uma flange de pescoço para soldar quando:
- Classe de pressão ≥300
- Há fadiga, vibração ou caudal pulsante
- Temperatura elevada com ciclos térmicos
- Serviço com substâncias tóxicas, inflamáveis ou hidrogénio
- É exigido tratamento térmico pós-soldadura (PWHT)
- Tubagens enterradas ou isoladas (acesso limitado para reinspeção)
- Ligação a acessórios para tubagem (cotovelos, tês) — garante uma face perpendicular
Uma flange sobreposta pode ser aceitável:
- Apenas em serviços de água/utilidades de Classe 150
- Ligações temporárias com remoção prevista
- É necessário ajustar significativamente a posição axial durante o alinhamento no local
- Serviço não perigoso, acessível com facilidade e sujeito a restrições orçamentais
- Não utilizar em bocais de equipamento nem em máquinas sujeitas a vibrações
Qual é a diferença entre uma flange de pescoço para soldar e uma flange sobreposta?
Uma flange de pescoço para soldar liga o tubo ao recipiente ou equipamento através de uma única soldadura topo a topo de penetração total que atravessa o cubo e tem a mesma resistência que a parede do tubo. Em contrapartida, as flanges sobrepostas encaixam na extremidade do tubo através de duas soldaduras de ângulo: uma no furo interior e outra na superfície exterior. Embora as flanges sobrepostas sejam normalmente mais económicas de soldar e mais rápidas e simples de instalar, em operações cíclicas as suas ligações têm aproximadamente um terço da vida útil à fadiga de uma configuração com flange de pescoço para soldar.Flanges de pescoço longo para soldar (LWN): aplicações e dimensões de bocais de recipientes
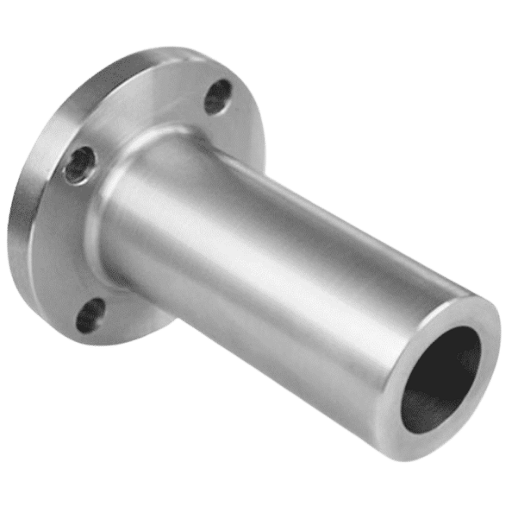 Um pescoço longo soldado é uma variante da flange WN normalizada, cujo cubo é significativamente mais comprido — funcionando, na prática, como um troço de tubo em vez de uma transição curta; permite posicionar a soldadura topo a topo à distância pretendida do bocal do tanque, do equipamento ou do permutador de calor, quando não é viável soldar no local com acesso para inspeção e soldadura.
| Parâmetro | WN normalizada | Pescoço longo soldado (LWN) |
|---|---|---|
| Comprimento do cubo | Conforme a tabela ASME B16.5 | Prolongado — conforme a especificação do projeto ou o Anexo E da B16.5 |
| Localização da soldadura | Junto ao corpo da flange | Prolongada a partir da flange, na extremidade do pescoço |
| Aplicação principal | Ligações em linha entre tubos | Bocais de vasos de pressão, bocais de permutadores de calor e ligações a colunas |
| Continuidade do diâmetro interior | Compatível com o diâmetro interior da série do tubo | Compatível com o diâmetro interior do bocal do vaso ou do equipamento |
| Referência ASME | Corpo principal da ASME B16.5 | Anexo E da ASME B16.5 |
A LWN é indispensável, não opcional, quando a saliência do bocal do vaso é inferior ao comprimento normalizado do cubo para um determinado NPS. Uma regra geralmente aceite: se a distância entre a virola do vaso e o objeto mais próximo, como o isolamento, uma chapa de reforço do bocal ou a virola do vaso, for inferior a 1,5 vezes o diâmetro exterior do tubo, especifique uma LWN. A forma do pescoço LWN está prevista no Anexo E da B16.5; a B16.5 não especifica o comprimento do pescoço, que costuma constar da especificação e do desenho do projeto.
Soldadura e instalação: procedimento de soldadura topo a topo, alinhamento e lista de verificação de ensaios não destrutivos
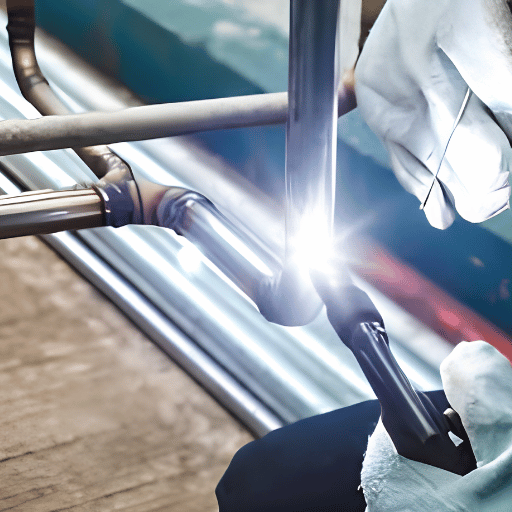 O código ASME B31.3 para tubagens de processo aplica-se à instalação de flanges de pescoço para soldadura; é complementado por normas de engenharia de vários laboratórios nacionais do DOE. A sequência baseia-se nos requisitos indicados no Manual de Normas de Engenharia da LANL, secção REF-3, revisão 0 (http://www.lanl.gov/projects/esweb), e no guia de tubagens de processo B31.3 da LBL, revisão 2 (http://eet.lbl.gov/rules) — ambos estão disponíveis publicamente nos servidores dos respetivos laboratórios nacionais.
Lista de verificação pré-instalação (7 itens)
- Compatibilidade do diâmetro interior — confirme que o diâmetro interior da flange corresponde ao diâmetro interior da série do tubo antes de preparar o encaixe. Meça ambos; não parta do princípio de que são iguais.
- Preparação da extremidade de corte: chanfre a extremidade do tubo a 37.5 graus, em conformidade com a ASME B16.25; remova carepa, ferrugem e óleo numa faixa de 1″ a partir da zona de soldadura.
- Inspeção da face da flange: verifique se há entalhes, sulcos ou pontos altos localizados. Os danos que excedam os limites especificados na Tabela 1 da ASME B16.5 devem ser corrigidos por retificação.
- Desalinhamento interno — as extremidades da soldadura topo a topo não podem apresentar um desalinhamento interno superior a 0.05 inch. Não force o alinhamento com cunhas; corrija a forma para o obter.
- O paralelismo da face da flange deve ser mantido dentro de 1/16”per footacross de qualquer diâmetro e dentro de um desvio máximo de 1/8”. Os furos dos parafusos devem ter um desvio máximo de 1/8”.
- Qualificação do soldador: o soldador deve estar qualificado segundo a Secção IX da ASME, de acordo com o número P e o número F aplicáveis.
- Revisão do WPS — confirme que o WPS corresponde ao número P do material de base e ao número F do material de adição, bem como a qualquer pré-aquecimento e a outras especificações exigidas.
| Categoria de serviço do fluido | Exame da soldadura | Volumétrico (RT ou UT) |
|---|---|---|
| Categoria D (baixas consequências) | Inspeção visual aleatória | Não exigido |
| Serviço normal | Inspeção visual de 5% | RT ou UT de 5% |
| Categoria M (tóxico / inflamável) | 100% | RT ou UT de 20% |
| Ciclagem severa | 100% | Exame volumétrico de 100% |
| Serviço ácido (NACE) | 100% + dureza | RT de 100% |
Fonte: Tabela 341.3.2 da ASME B31.3, conforme referenciada no guia de tubagens de processo B31.3 da LANL (engstandards.lanl.gov).
Como soldar uma flange de pescoço para soldadura a um tubo?
Solde a flange de pescoço para soldadura ao tubo da seguinte forma: (1) prepare o chanfro do tubo a 37.5/ASME B16.25 e confirme a compatibilidade dos diâmetros interiores. (2) alinhe a face da flange paralelamente ao eixo do tubo, dentro de 1/16 in./ft.; (3) faça pontos de soldadura nas posições das 12, 3, 6 e 9 horas (pontos de 1-inch); (4) execute a passagem de raiz com GTAW e purga de proteção com árgon (para espessuras de parede de 3/16’+). (5) preencha e faça o passe de acabamento conforme o WPS aprovado; (6) efetue os ensaios não destrutivos segundo a categoria de serviço aplicável (ver abaixo); (7) aperte os parafusos em cruz, em três passagens.Perspetivas do setor: tendências da procura de flanges de pescoço para soldadura 2025–2035
Fonte: Global Market Insights, March 2026. As flanges de pescoço para soldadura representam a maior categoria de produtos em termos de receitas, com aproximadamente 31% do mercado total de flanges.
As flanges de pescoço para soldadura constituem o principal grupo de produtos de entrada no mercado mundial de flanges, impulsionadas pela procura associada a projetos de terminais de exportação de GNL, à modernização de infraestruturas intermédias do setor do petróleo e do gás e à expansão da rede de gasodutos de hidrogénio. Os projetos de GNL exigem flanges WN das classes 600 e 900, em aço inoxidável e ligas destinadas a serviço criogénico — precisamente as classes com os prazos de entrega mais longos por parte das siderurgias. A análise dos volumes de pesquisa online de «weld neck pipe flange» revela este padrão de procura: o volume de pesquisas mensais da palavra-chave aumentou de c.50 em May 2025 para 1000+ por mês até October 2025, indicando um pico na pesquisa para aprovisionamento, que coincidiu com o anúncio de alguns projetos de terminais de GNL no final de 2025. Para o aprovisionamento normal em 2025-2026: as flanges de pescoço para soldadura produzidas no estrangeiro, das classes 900 e 1500 e com NPS 8″ ou superior, estão geralmente disponíveis com prazos de entrega de 6-12 semanas, segundo dados de finais de 2025; contudo, a capacidade limitada de forjamento e a procura crescente dos programas de transição energética são fatores a considerar. A finalização das especificações do projeto antes do 2.º trimestre de 2026 pode evitar atrasos no caminho crítico, assegurando preços estáveis para as classes 600+ e estabilidade no calendário de produção das siderurgias.A edição de 2022 da ASME B31.3 alterou os cálculos das curvas de fadiga do seu Apêndice W. Esta alteração afeta os projetistas que especificam flanges de pescoço para soldadura em serviços de ciclagem severa e consideram fatores de amplitude de tensão na análise da flexibilidade das tubagens. Antes de concluir as especificações de projetos de longa duração, confirme que está a consultar a edição atual da B31.3. As atualizações da edição de 2022 resultaram de investigação sobre os autores da metodologia de fadiga de Markl (Paulin e Hinnant, PVP2008-48241).
Perguntas frequentes
Para que serve uma flange de pescoço para soldadura?
Ver resposta
As flanges de pescoço para soldadura são necessárias em aplicações de serviço com pressão e temperatura elevadas e ciclagem, nas quais se exige uma junta estrutural sem qualquer tipo de concentrador de tensões para ligações soldadas ou brasadas. Estas condições são comuns nos setores a montante, intermédio e a jusante do petróleo e do gás, no processamento petroquímico, na produção de energia (vapor e condensado), em sistemas de GNL e criogénicos e em instalações químicas. De facto, as flanges de pescoço para soldadura são o único tipo de flange exigido pela ASME B31.3 para serviços de ciclagem severa, hidrogénio e gás ácido. Consulte a página de produtos de flanges de pescoço para soldadura da BalingSteel para verificar a disponibilidade de materiais e dimensões.
Qual é a diferença entre ASME B16.5 e ASME B16.47?
Ver resposta
A ASME B16.5 rege as flanges de tubos de aço e os acessórios flangeados desde NPS ” até NPS 24″ — esta é a norma universal para flanges de pescoço para soldadura na maioria das aplicações de tubagens. As flanges de grande diâmetro, desde NPS 26″ até NPS 60″, são abrangidas pela ASME B16.47. A B16.47 divide-se nas séries A (equivalente à MSS SP-44, normalmente usada em refinarias e aplicações de processo) e B (equivalente à API 605, normalmente usada em aplicações de gasodutos). Especifique sempre B16.5 para dimensões NPS 24″ ou inferiores.
Pode usar-se uma flange de pescoço para soldadura com um acessório de soldadura por encaixe?
Ver resposta
Não. Uma flange de pescoço para soldadura usa uma soldadura topo a topo no pescoço chanfrado; uma flange de soldadura por encaixe usa uma soldadura de ângulo num encaixe. Diferem na geometria do diâmetro interior, no tipo de soldadura e na classe de pressão — não são intercambiáveis.
Como especificar o diâmetro interior correto para uma flange de pescoço para soldadura?
Ver resposta
Especifique o NPS e a série do tubo. Por exemplo: «NPS 4, Schedule 40, diâmetro interior conforme a ASME B16.5». O fabricante maquinara o diâmetro interior para corresponder ao diâmetro interior do tubo da série especificada. Um diâmetro interior de 4″ Sch 40 mede 4.026″ ID. Um diâmetro interior de 4″ Sch 80 mede 3.826″ ID. Se indicar apenas o NPS, sem a série, o diâmetro interior fica por determinar, havendo 50/50 de probabilidade de receber uma flange com um diâmetro interior incompatível com o tubo instalado. Isso provoca concentração de tensões na soldadura, turbulência do escoamento e corrosão em frestas.
As flanges de pescoço para soldadura são adequadas para temperaturas negativas?
Ver resposta
Sim — desde que se escolha o material adequado. O aço-carbono ASTM A105 normalizado está classificado para uma temperatura mínima de −20°F; abaixo desse valor, perde ductilidade e fica suscetível a fratura frágil. A ASTM A350 LF2 é a classe de referência para serviço a baixa temperatura: é submetida a ensaios de impacto Charpy com entalhe em V a −50°F e é normalizada em terminais de importação de GNL, gasodutos criogénicos e instalações no norte do Canadá e no Alasca. É necessária uma temperatura ainda mais baixa? As classes de aço inoxidável ASTM A182 F304 e F316 têm classificações até −325°F e permitem o serviço com azoto líquido e oxigénio líquido sem problemas. Duas regras práticas: (1) qualquer projeto cuja temperatura mínima de projeto seja inferior a −20°F exige automaticamente material submetido a ensaios de impacto, segundo a Tabela 323.2.2 da ASME B31.3; (2) antes da instalação, confirme que a temperatura do ensaio de impacto indicada no certificado de ensaio da siderurgia é igual ou inferior à temperatura mínima de projeto.
Quando não se deve usar uma flange de pescoço para soldadura?
Ver resposta
As flanges de pescoço para soldadura não são adequadas para serviços de água ou utilidades de baixa pressão na classe 150, onde uma flange sobreposta, de custo inferior, seria suficiente. Podem ser inadequadas em instalações com espaço limitado, devido à folga axial exigida pelo comprimento do cubo, ou em linhas de tubagem temporárias sujeitas a manutenção frequente, nas quais seria necessário cortar e voltar a soldar a soldadura topo a topo em cada intervenção. Nestas situações, uma flange sobreposta ou de soldadura por encaixe poderá ser mais adequada, dependendo das condições de serviço.
Sobre este guia
Este guia de especificações baseia-se nos dados dimensionais e de classificação pressão-temperatura da ASME B16.5 (edição de 2017), nas normas de materiais ASTM (A105, A350, A182, A694), no código ASME B31.3 para tubagens de processo (incluindo as atualizações das curvas de fadiga da edição de 2022) e nas diretrizes ASME PCC-1-2019 para a montagem de juntas aparafusadas.
Os dados das tabelas dimensionais foram verificados por comparação com duas fontes de referência independentes e publicadas. As classificações pressão-temperatura foram confirmadas com duas bases de dados de referência do setor. Quando os dados refletem um consenso de engenharia ou provêm de uma única fonte, são usadas formulações que limitam o seu alcance. Consulte o guia de produtos de flanges de pescoço para soldadura da BalingSteel para obter preços atuais, prazos de entrega e disponibilidade de dimensões personalizadas.Procura flanges de pescoço para soldadura ASME B16.5?
A BalingSteel fornece flanges de pescoço para soldadura em aço-carbono, aço inoxidável e ligas, das classes 150 a 2500, nos NPS ½” a 24″, com certificações de materiais e documentação MTC completa.
Ver flanges de pescoço para soldadura →Revisto pela equipa de engenharia da BalingSteel. A BalingSteel fabrica e fornece flanges de pescoço para soldadura ASME B16.5 em aço-carbono, aço inoxidável e ligas para aplicações nos setores do petróleo e do gás, petroquímico e de produção de energia. Consulte a página de produtos de flanges de pescoço para soldadura para ver especificações dimensionais, dimensões personalizadas e preços por grosso.
Artigos relacionados
- Flange de pescoço para soldadura: especificações do produto e dimensões personalizadas Flanges de pescoço para soldadura em aço-carbono e aço inoxidável da BalingSteel
- Flanges sobrepostas: quando o custo inferior faz sentido do ponto de vista da engenhariaAplicações de utilidades de classe 150 e guia de seleção de flanges SO
- Guia de classes de materiais ASTM A182Classes de flanges em aço inoxidável e ligas F304, F316, F11 e F22
- Tipos de flanges para tubos: guia completo de seleçãoWN, SO, cegas, de soldadura por encaixe, de junta sobreposta e outras
Referências e fontes
- Manual de Normas de Engenharia da LANL, Guia de tubagens de processo REF-3-R0Los Alamos National Laboratory (Departamento de Energia dos Estados Unidos)
- Relatório comparativo EN 13480 vs. Código ASME B31 (2024) – Departamento de Energia dos Estados Unidos (inclui o texto integral da secção 308.2.4 da ASME B31.3)
- Guia de tubagens de processo B31.3, revisão 2Lawrence Berkeley National Laboratory (Departamento de Energia dos Estados Unidos)
- Relatório sobre dimensão e quota do mercado mundial de flanges, March 2026Global Market Insights, Inc.
- Atualizações da ASME B31 para fatores de amplitude de tensão (Feb 2024) – Paulin Research Group (comentário de referência sobre as atualizações de 2022 do Apêndice W da B31.3 relativas à fadiga)

