


DATI TECNICI RAPIDI
| Norma di riferimento | ASME B16.5 (NPS ½”–24″); ASME B16.47 per NPS 26″–60″ |
| Classi di pressione | 150 / 300 / 600 / 900 / 1500 / 2500 |
| Collegamento saldato | Saldatura testa a testa a piena penetrazione (un solo giunto saldato) |
| Tipi di faccia più comuni | Faccia rialzata (RF) · Faccia piana (FF) · Giunto ad anello (RTJ) |
| Grado di acciaio al carbonio | ASTM A105 (servizi generali); ASTM A350 LF2 (basse temperature) |
| Grado di acciaio inossidabile / lega | ASTM A182 F304, F316, F11, F22 |
| Sigle abbreviate | WN · WNRF · WN-RF |
Che cos’è una flangia per tubi a collo da saldare? Geometria del mozzo, tipo di saldatura e logica progettuale
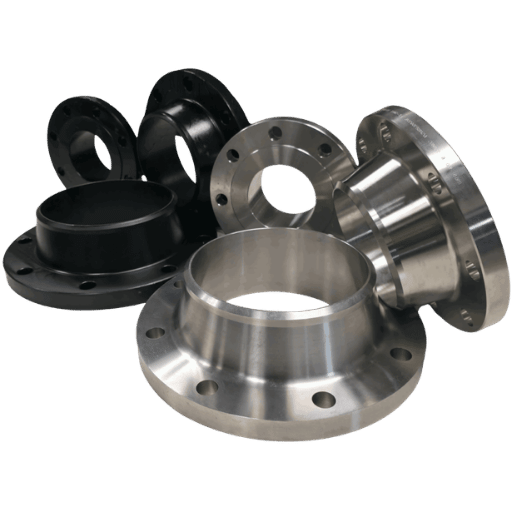
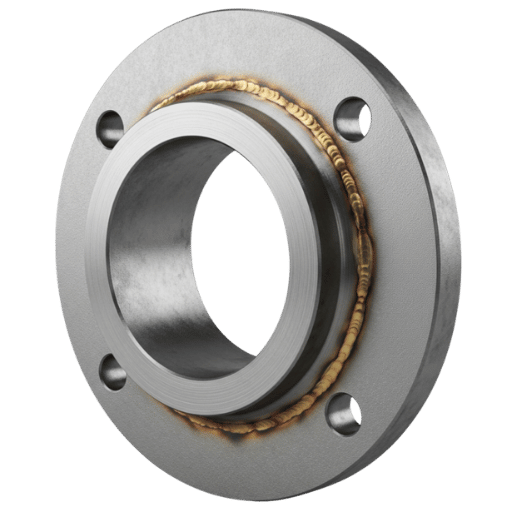 Una flangia a collo da saldare, chiamata anche flangia di saldatura a collo o flangia WN, è riconoscibile dal mozzo allungato e conico, che si assottiglia gradualmente fino a raggiungere il diametro del tubo da collegare. L’estremità del mozzo è smussata per consentire la saldatura testa a testa a piena penetrazione. Questo profilo è fondamentale: la forma rastremata distribuisce meglio i carichi di flessione e di pressione lungo il mozzo, invece di concentrarli solo sul piede della saldatura.
Il mozzo rastremato raccorda gradualmente la sezione spessa della flangia alla parete relativamente sottile del tubo. Questa transizione uniforme distribuisce le tensioni ed evita picchi o accumuli localizzati lungo il collegamento. È il motivo fondamentale per cui le flange a collo da saldare offrono prestazioni superiori rispetto ad altri tipi di flange in condizioni di forti vibrazioni, carichi ciclici continui, temperature estremamente alte o basse o servizi gravosi.
Grazie alla saldatura testa a testa a piena penetrazione, conforme al Codice ASME B31.3 per le tubazioni di processo, la flangia a collo da saldare crea un giunto metallurgicamente continuo: sotto carico, flangia e tubo si comportano come un’unica struttura. Di conseguenza, ai fini dei calcoli delle tensioni, il Codice ASME B31.3 per le tubazioni di processo attribuisce al giunto a collo da saldare lo stesso rating del tubo; il collegamento slip-on, invece, comporta una penalizzazione per fatica (per ulteriori informazioni, consultare la guida alle flange slip-on).
✔ Vantaggi
- Eccellente distribuzione delle tensioni lungo il mozzo rastremato
- Passaggio interno senza restrizioni, senza ostacoli al flusso o turbolenze
- Saldatura testa a testa a piena penetrazione, ispezionabile radiograficamente dall’esterno
- Disponibile per tutte le sei classi di pressione ASME B16.5 (150–2500)
- Resiste a fatica, vibrazioni e carichi ciclici
- Adatta a temperature sottozero ed elevate se realizzata con il materiale corretto
- Collegamento saldato diretto a qualsiasi raccordo per saldatura testa a testa, inclusi gomiti, tee e riduzioni
- Nessuna intercapedine soggetta a erosione tra il foro della flangia e il diametro esterno del tubo.
⚠ Limiti
- Costo unitario superiore rispetto alle flange slip-on (in genere +30–60%)
- Richiede un saldatore qualificato e una specifica di procedura di saldatura (WPS)
- L’installazione richiede più tempo e lavoro; oltre alle saldature di riempimento, sono necessarie la passata di radice e quella finale di copertura.
- Il mozzo lungo e rastremato aumenta la distanza tra la parete del tubo o del raccordo e la faccia di tenuta della flangia rispetto alle flange slip-on o alle flange a tasca da saldare
- L’ordine di acquisto deve specificare il diametro interno del tubo per adattarlo al diametro interno della flangia e allo schedule del tubo.
La saldatura testa a testa a piena penetrazione, conforme al Codice ASME B31.3 per le tubazioni di processo, forma con il tubo collegato una struttura metallurgicamente continua, che reagisce alle tensioni cicliche esattamente come farebbe il solo tubo. Poiché i collegamenti a collo da saldare sono soggetti agli stessi fattori di intensificazione delle tensioni del tubo — a differenza dei collegamenti con flange slip-on saldate a cordone d’angolo — possono essere considerati equivalenti nei calcoli di progetto.
Quali sono i vantaggi delle flange a collo da saldare?
Rispetto agli altri tipi di flange, quelle a collo da saldare offrono quattro vantaggi progettuali fondamentali. Primo, il mozzo rastremato distribuisce il momento flettente lungo tutta la sua lunghezza, eliminando la concentrazione di tensioni tipica del piede di una saldatura a cordone d’angolo. Secondo, il diametro interno del passaggio corrisponde con precisione alla sezione del tubo, evitando dislivelli che causano turbolenza, erosione e corrosione interstiziale. Terzo, la saldatura testa a testa è accessibile dall’esterno per i controlli radiografici, semplificando i controlli non distruttivi. Quarto, l’unico giunto saldato continuo evita la formazione di un’intercapedine interna in cui possa ristagnare il fluido di processo: un aspetto fondamentale nelle applicazioni ad alta purezza e corrosive.Classi di pressione ASME B16.5: come scegliere il rating corretto (da 150 a 2500)
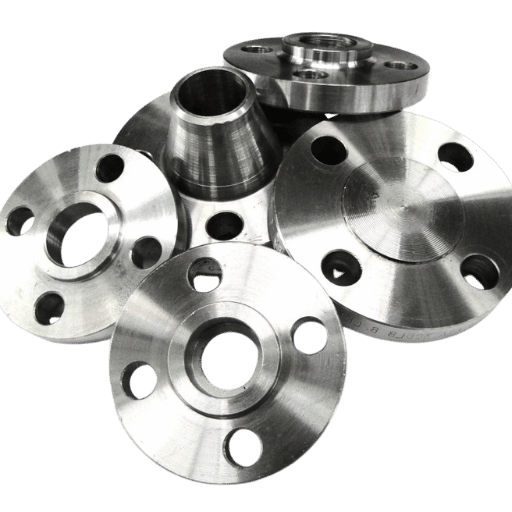 ASME B16.5 definisce sei classi di pressione per le flange a collo da saldare: 150, 300, 600, 900, 1500 e 2500. Ciascuna classe ha un rating pressione-temperatura (PT) che diminuisce all’aumentare della temperatura, perché l’acciaio perde resistenza quando si riscalda. Una scelta non conforme costituisce una violazione del codice e, nella pratica, i guasti possono variare da perdite dalla guarnizione fino alla rottura violenta di un intero componente.
Di seguito sono riportati i rating pressione-temperatura per il Gruppo materiali 1.1 (acciaio al carbonio ASTM A105), secondo ASME B16.5. I valori sono espressi in psi; il rating diminuisce alle temperature elevate perché il limite di snervamento diminuisce con l’aumentare della temperatura del materiale.
| Temperatura (°F) | Classe 150 | Classe 300 | Classe 600 | Classe 900 | Classe 1500 | Classe 2500 |
|---|---|---|---|---|---|---|
| -20 to 100 | 285 | 740 | 1,480 | 2,220 | 3,705 | 6,170 |
| 200 | 260 | 675 | 1,350 | 2,025 | 3,375 | 5,625 |
| 300 | 230 | 655 | 1,315 | 1,970 | 3,280 | 5,470 |
| 400 | 200 | 635 | 1,270 | 1,900 | 3,170 | 5,280 |
Fonte: ASME B16.5, Gruppo materiali 1.1 (verificato con due fonti di settore indipendenti). È consentita l’interpolazione lineare per le temperature intermedie.
Criteri per la scelta della classe di pressione
- Pressione di sistema 285 psi E temperatura 400F E servizio acqua/utenze: è accettabile la Classe 150
- Pressione di sistema 286-740 psi O qualsiasi fluido pericoloso (idrocarburi, vapore, acido): Classe 300 minima
- Pressione 741-1.480 psi O servizio con idrogeno / gas di processo: Classe 600
- GNL criogenico, vapore ad alta pressione, applicazioni sottomarine o servizio con fluidi acidi: Classe 900 o superiore
- Trasporto di gas ad alta pressione (ASME B31.8) o processo a pressione ultraelevata: Classe 1500 / 2500
Non scegliere mai una classe di pressione della flangia inferiore basandosi soltanto sulla pressione di esercizio. ASME B31.3 prescrive che il tubo sia dimensionato per i limiti superiori della pressione di processo nelle condizioni di progetto (1.5 volte la pressione massima ammissibile di esercizio), di transito e anomale. Il sistema potrebbe funzionare a 200 psi, ma raggiungere 350 psi durante l’apertura di una valvola di sicurezza: in tal caso, si supererebbe il limite superiore di 285 psi della Classe 150.
Le marcature richieste da ASME B16.5 per le flange a collo da saldare comprendono: nome o marchio del produttore, specifica del materiale, classe di pressione, dimensione nominale del tubo, designazione della faccia (RF/FF/RTJ) e numero di colata o di serie per la tracciabilità. Prima dell’installazione, confrontare queste marcature con il certificato di collaudo del materiale.
Dimensioni delle flange a collo da saldare: tabella di riferimento NPS da ½” a 12″ (Classe 150)
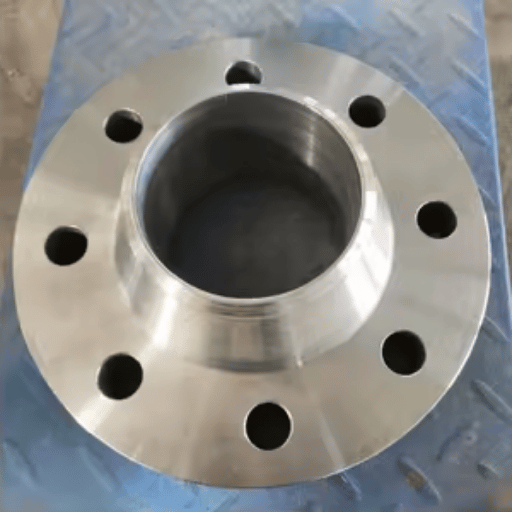 Questa tabella riporta le dimensioni delle flange a collo da saldare ASME B16.5 Classe 150 per NPS da ” a 12″. Tutte le misure sono in pollici. Il diametro del passaggio interno non è indicato perché varia; in produzione, viene lavorato in base al diametro interno dello schedule del tubo adiacente. Al momento dell’ordine è necessario indicare NPS e schedule.
| NPS | Diametro esterno (O) | Interasse dei fori (BC) | Numero di bulloni | Diametro dei fori per i bulloni | Diametro del mozzo alla base | Lunghezza del mozzo (H) |
|---|---|---|---|---|---|---|
| ½” | 3.50 | 2.38 | 4 | 0.62 | 0.84 | 1.88 |
| ¾” | 3.88 | 2.75 | 4 | 0.62 | 1.05 | 2.06 |
| 1″ | 4.25 | 3.12 | 4 | 0.62 | 1.32 | 2.19 |
| 1½” | 5.00 | 3.88 | 4 | 0.62 | 1.90 | 2.44 |
| 2″ | 6.00 | 4.75 | 4 | 0.75 | 2.38 | 2.50 |
| 3″ | 7.50 | 6.00 | 4 | 0.75 | 3.50 | 2.75 |
| 4″ | 9.00 | 7.50 | 8 | 0.75 | 4.50 | 3.00 |
| 6″ | 11.00 | 9.50 | 8 | 0.88 | 6.63 | 3.50 |
| 8″ | 13.50 | 11.75 | 8 | 0.88 | 8.63 | 4.00 |
| 10″ | 16.00 | 14.25 | 12 | 1.00 | 10.75 | 4.00 |
| 12″ | 19.00 | 17.00 | 12 | 1.00 | 12.75 | 4.50 |
Dati compilati da due fonti di settore indipendenti e verificati con le tabelle di riferimento pubblicate ASME B16.5-2017. I valori del diametro del mozzo alla base e della lunghezza del mozzo si riferiscono alla Classe 150 RF; le classi di pressione superiori utilizzano lo stesso diametro esterno e lo stesso schema dei bulloni, ma profili del mozzo diversi.
Il passaggio interno della flangia a collo da saldare viene lavorato in base al diametro interno dello schedule del tubo richiesto al momento dell’ordine. Il diametro interno di un tubo NPS 4 Schedule 40 è 4.026″. Quello di un tubo NPS 4 Schedule 80 è 3.826″. La specifica dello schedule è obbligatoria. Un passaggio interno non corrispondente crea un dislivello nella saldatura, che ostacola il flusso, concentra le tensioni e crea condizioni favorevoli alla corrosione interstiziale. Specificare sempre nell’ordine di acquisto: NPS + schedule (ad es. “NPS 4, Sch 40, passaggio interno secondo ASME B16.5”).
Tipi di faccia: faccia rialzata (RF), faccia piana (FF) e giunto ad anello (RTJ)
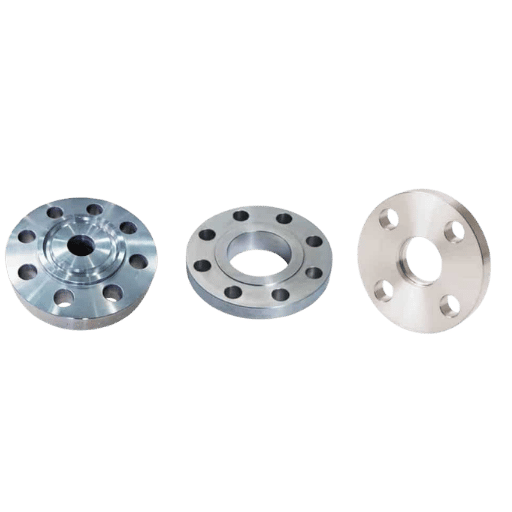 Il tipo di faccia definisce la geometria della guarnizione e il metodo di tenuta. La sezione 6 di ASME B16.5 stabilisce che il tipo di faccia predefinito per le flange a collo da saldare è la faccia rialzata. Qualsiasi ordine di acquisto che non specifichi il tipo di faccia sarà automaticamente prodotto con configurazione a faccia rialzata (RF). La presenza di tipi di faccia non compatibili in un giunto flangiato è un errore frequente nella specifica dei sistemi di tubazioni e può causare, tra gli altri problemi, perdite dalle guarnizioni e rotture dei corpi delle apparecchiature.
| Parametro | Faccia rialzata (RF) | Faccia piana (FF) | Giunto ad anello (RTJ) |
|---|---|---|---|
| Superficie di appoggio | Anello rialzato, 0,060–0,250″ sopra la faccia del diametro esterno della flangia | A filo con la faccia del diametro esterno della flangia | Scanalatura lavorata con precisione per alloggiare un anello metallico |
| Tipo di guarnizione | Guarnizione a spirale o in foglio | Guarnizione morbida a copertura totale | Anello metallico ovale od ottagonale |
| Classe di pressione massima | 2500 | 300 (limite superiore tipico) | 2500 |
| Servizio tipico | Impianti di processo, settore petrolifero e del gas, applicazioni industriali standard | Reti idriche, flange per pompe in ghisa | Alta pressione/temperatura, offshore, servizio con fluidi acidi, H₂ |
| Designazione ASME | RF (predefinita secondo B16.5 §6) | FF | RTJ o RJ |
L’accoppiamento di una flangia a collo da saldare con faccia rialzata a una pompa in ghisa con faccia piana fa sì che l’anello rialzato poggi solo sulla parte centrale della guarnizione, generando carichi puntuali che possono fratturare il corpo in ghisa. Questo tipo di guasto è frequente negli impianti di tubazioni quando l’ingegnere non ha verificato la compatibilità tra il tipo di faccia dell’apparecchiatura e quello della flangia ordinata. Al momento dell’ordine, occorre sempre considerare il tipo di faccia dell’apparecchiatura adiacente. Per ulteriori chiarimenti sulle facce rialzate (RF) predefinite e sulle applicazioni a faccia piana (FF), consultare la sezione 6 della norma ASME B16.5.
Qual è la differenza tra le flange a faccia rialzata e quelle a faccia piana?
La faccia rialzata presenta un piccolo anello sporgente, lavorato sulla superficie della faccia della flangia. Il carico dei bulloni si concentra su questa superficie rialzata, consentendo di ottenere una maggiore pressione di appoggio della guarnizione anche con una guarnizione più piccola. Nella faccia piana, la superficie di appoggio è a filo con il diametro esterno della flangia e la guarnizione copre l’intera faccia. La faccia rialzata (RF) è il tipo più comune e diffuso, soprattutto per le applicazioni acciaio-acciaio nei sistemi di tubazioni industriali. Per collegare flange in acciaio ad apparecchiature in ghisa (o ghisa sferoidale) si usano invece collegamenti a faccia piana (FF). La faccia FF elimina il rilievo presente sulla flangia RF, che potrebbe flettere la flangia più debole in ghisa sferoidale e causare fessurazioni dovute alle tensioni durante il serraggio sotto pressione. Le flange cieche RTJ offrono il massimo livello di tenuta nelle chiusure di recipienti a pressione progettate per le applicazioni più gravose.Gradi dei materiali: flange a collo da saldare in acciaio al carbonio A105, acciaio inossidabile A182 e leghe
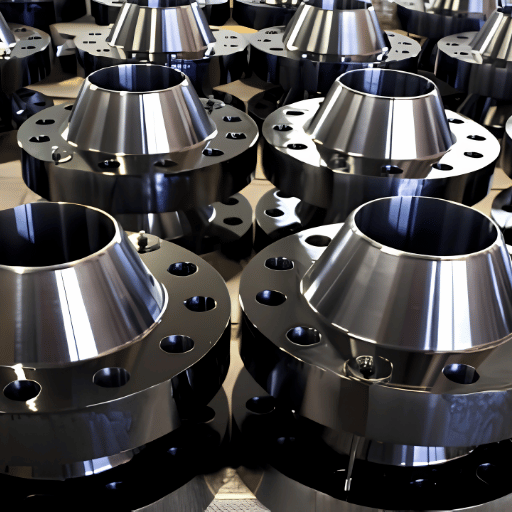 Il grado del materiale definisce i limiti di temperatura, l’idoneità agli ambienti corrosivi e le proprietà fisiche. La norma ASME B16.5 elenca circa quarantaquattro (44) diversi gruppi di materiali utilizzabili per le flange a collo da saldare; la maggior parte rientra nelle quattro categorie riportate di seguito, corrispondenti anche a specifiche ASTM.
| Grado ASTM | Resistenza a trazione minima | Snervamento minimo | Intervallo di temperatura | Servizio tipico | Indice di costo |
|---|---|---|---|---|---|
| A105 (acciaio al carbonio) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -20°F to 1000°F | Tubazioni generiche in acciaio al carbonio, settore petrolifero e del gas, vapore | 1.0× |
| A350 LF2 (acciaio al carbonio, basse temperature) | 485 MPa (70 ksi) | 250 MPa (36 ksi) | -50°F to 800°F | Applicazioni criogeniche, GNL, condotte in climi freddi | 1.3× |
| A182 F304 (acciaio inossidabile 304) | 485 MPa (70 ksi) | 205 MPa (30 ksi) | -325°F to 1500°F | Industria alimentare e farmaceutica, servizi moderatamente corrosivi | 5–7× |
| A182 F316 (acciaio inossidabile 316) | 515 MPa (75 ksi) | 205 MPa (30 ksi) | -325°F to 1500°F | Servizi chimici, marini, con acqua di mare o cloruri | 6–8× |
| A694 F65 (acciaio al carbonio ad alto limite di snervamento) | 530 MPa (77 ksi) | 450 MPa (65 ksi) | Temperatura ambiente to 800°F | Trasporto di gas ad alta pressione (ASME B31.8) | 1.4× |
I valori per A105 sono stati confermati da quattro fonti indipendenti. I valori A182 corrispondono alle proprietà meccaniche minime standard ASTM. L’indice di costo è indicativo; il prezzo effettivo varia in base alle condizioni di mercato e alla quantità ordinata.
Alla ricezione delle flange a collo da saldare, verificare che il certificato di collaudo del materiale (MTC) corrisponda alle marcature sulla flangia:
- Il numero di colata stampigliato sulla flangia corrisponde al numero di colata riportato sull’MTC
- Composizione chimica: C, Mn, P, S, Si entro i limiti previsti dal grado ASTM
- Risultati delle prove meccaniche: resistenza a trazione, snervamento e allungamento ≥ valori minimi
- Condizione del trattamento termico indicata (come forgiato / normalizzato / N&T)
- Conferma PMI per i gradi di acciaio inossidabile e di lega
Flangia a collo da saldare o slip-on: matrice decisionale progettuale
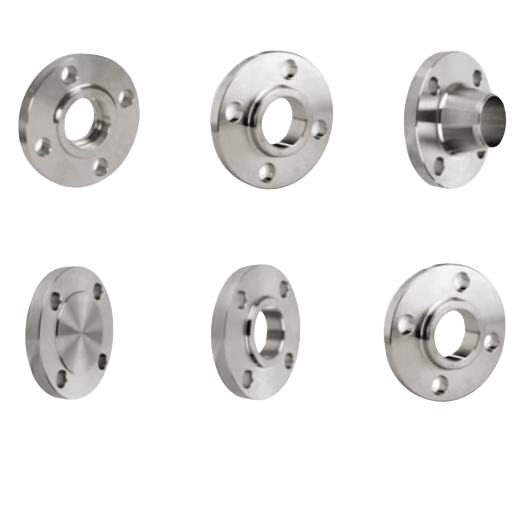 La scelta tra una flangia a collo da saldare e una slip-on dipende da tre variabili: gravosità del servizio, durata a fatica del collegamento e rating di pressione. Le flange slip-on sono economiche e semplici da installare, ma presentano svantaggi progettuali secondo i codici ASME.
| Parametro | A collo da saldare (WN) | Slip-on (SO) |
|---|---|---|
| Intervallo delle classi di pressione | 150–2500 (tutte le classi) | 150–300 tipicamente; la Classe 600+ è rara |
| Tipo di saldatura | 1 saldatura testa a testa a piena penetrazione | 2 saldature a cordone d’angolo (interna + esterna) |
| Durata a fatica | Durata a fatica completa — pari a quella del tubo | ~1/3 della durata a fatica della flangia a collo da saldare |
| Resistenza alla pressione | Rating di pressione completo del tubo | ~2/3 della resistenza alla pressione interna della flangia a collo da saldare |
| Controlli non distruttivi sulla saldatura | RT, UT, MPI accessibili dall’esterno | Accesso limitato alla saldatura interna a cordone d’angolo; superficie interna non accessibile |
| Temperatura minima di esercizio | -325°F (con acciaio inossidabile A182) | -20°F (con acciaio al carbonio A105) |
| Costo rispetto alla slip-on | +30–60% rispetto alla base SO | Valore di riferimento |
| Servizio ciclico | Richiesta da ASME B31.3 | Vietata nei servizi con cicli gravosi (B31.3 §308.2.4) |
“Internamente sopportano circa 2/3 della pressione interna e hanno 1/3 della durata a fatica di una flangia a collo da saldare.” Valutazione delle flange slip-on rispetto a quelle a collo da saldare, citata dal commentario alla norma ASME B16.5 in riferimenti tecnici di settore
ASME B31.3 308.2.4 stabilisce che: “Salvo che siano protette, le flange utilizzate in condizioni di cicli gravosi devono essere del tipo a collo da saldare e conformi ad ASME B16.5 o ASME B16.47.” Non si tratta di una raccomandazione, ma di un requisito da rispettare. Per «cicli gravosi» si intendono flussi pulsanti (in uscita da pompe o compressori), colpi d’ariete nel vapore o nell’acqua e qualsiasi altra condizione in cui i progettisti prevedano numerosi cicli completi.
Specificare una flangia a collo da saldare quando:
- Classe di pressione ≥300
- Sono presenti fatica, vibrazioni o flussi pulsanti
- Temperatura elevata con cicli termici
- Servizio con sostanze tossiche, infiammabili o idrogeno
- È richiesto il trattamento termico post-saldatura (PWHT)
- Tubazioni interrate o coibentate (accesso limitato per le ispezioni successive)
- Collegamento a raccordi (gomiti, tee): garantisce una faccia perpendicolare
Una flangia slip-on può essere accettabile per:
- Solo servizi con acqua o utenze in Classe 150
- Collegamenti temporanei con rimozione programmata
- Montaggio in campo che richiede una notevole regolazione assiale
- Servizi non pericolosi, facilmente accessibili e con vincoli di budget
- Non utilizzare in corrispondenza degli attacchi delle apparecchiature o di macchinari soggetti a vibrazioni
Qual è la differenza tra una flangia a collo da saldare e una flangia slip-on?
Una flangia a collo da saldare collega il tubo al recipiente o all’apparecchiatura mediante un’unica saldatura testa a testa a piena penetrazione attraverso il mozzo, con resistenza pari a quella della parete del tubo. Le flange slip-on, invece, si innestano sull’estremità del tubo e sono fissate con due saldature a cordone d’angolo: una sul passaggio interno e una sulla superficie esterna. Sebbene siano in genere meno costose da saldare e più rapide e semplici da installare, durante il funzionamento ciclico i loro collegamenti hanno una durata a fatica pari a circa un terzo di quella delle flange a collo da saldare.Flange a collo lungo (LWN): applicazioni e dimensioni per attacchi di recipienti
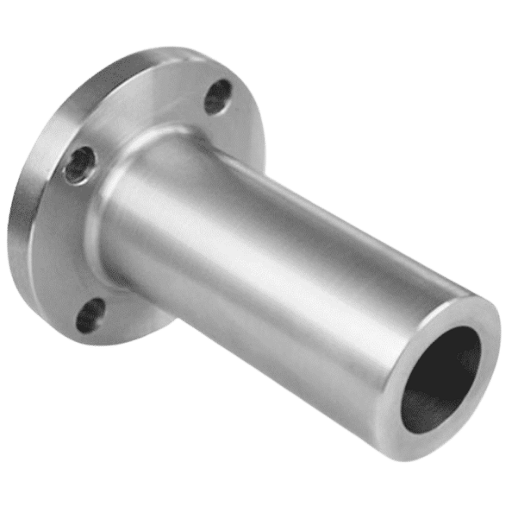 Il collo lungo è una variante della flangia WN standard, con il mozzo notevolmente allungato: di fatto, si tratta di un tronchetto di tubo anziché di una transizione corta. Consente di posizionare la saldatura testa a testa a una distanza prestabilita dal bocchello del serbatoio, dell’apparecchiatura o dello scambiatore di calore, quando non è possibile eseguire la saldatura in un punto accessibile per l’ispezione e la saldatura.
| Parametro | WN standard | WN a collo lungo (LWN) |
|---|---|---|
| Lunghezza del mozzo | Secondo la tabella ASME B16.5 | Estesa, secondo la specifica di progetto o l’Appendice E della B16.5 |
| Posizione della saldatura | Adiacente al corpo della flangia | Estesa rispetto alla flangia, all’estremità del collo |
| Applicazione principale | Collegamenti in linea tra tubi | Bocchelli di recipienti in pressione, bocchelli di scambiatori di calore, collegamenti a colonne |
| Continuità del foro | Corrisponde allo schedule del tubo | Corrisponde al foro del bocchello del recipiente o dell’apparecchiatura |
| Riferimento ASME | Corpo principale della ASME B16.5 | Appendice E della ASME B16.5 |
La LWN è indispensabile, non facoltativa, quando la sporgenza del bocchello del recipiente è inferiore alla lunghezza standard del mozzo per un determinato NPS. Una regola generalmente accettata: se tra il mantello del recipiente e l’oggetto più vicino, ad esempio l’isolamento, una piastra di rinforzo del bocchello o il mantello stesso, c’è uno spazio inferiore a 1.5 volte il diametro esterno del tubo, specificare una LWN. La forma del collo LWN è descritta nell’Appendice E della B16.5; la lunghezza del collo non è specificata dalla B16.5, ma di solito è indicata nelle specifiche e nei disegni di progetto.
Saldatura e installazione: procedura per saldatura testa a testa, allineamento e checklist NDT
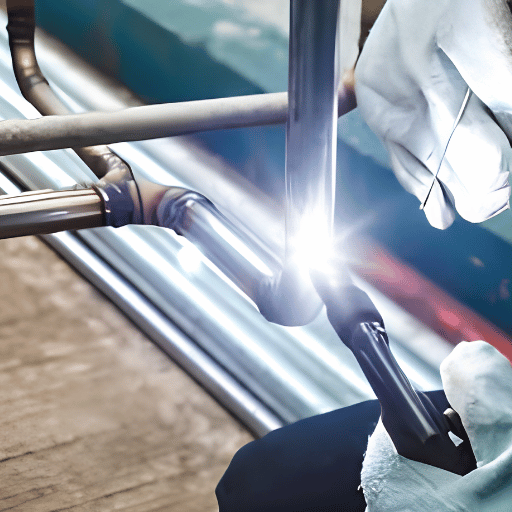 Il codice ASME B31.3 Process Piping si applica all’installazione delle flange a collo da saldare; è supportato dagli standard ingegneristici di numerosi laboratori nazionali del DOE. La sequenza si basa sui requisiti indicati nel LANL Engineering Standards Manual, sezione REF-3, revisione 0 (http://www.lanl.gov/projects/esweb) e nella guida LBL B31.3 Process Piping, revisione 2 (http://eet.lbl.gov/rules), entrambi consultabili pubblicamente sui server dei rispettivi laboratori nazionali.
Checklist prima dell’installazione (7 voci)
- Corrispondenza dei fori: prima di procedere all’accoppiamento, verificare che il diametro interno del foro della flangia corrisponda al diametro interno previsto dallo schedule del tubo. Misurare entrambi: non dare per scontato che corrispondano.
- Preparazione del bordo di taglio: smussare il bordo del tubo a 37.5 gradi secondo la ASME B16.25; rimuovere calamina, ruggine e olio entro 1″ dalla zona di saldatura.
- Ispezione della faccia della flangia: verificare la presenza di intaccature, solchi e rilievi localizzati. Qualsiasi danno che superi i limiti specificati nella Tabella 1 della ASME B16.5 deve essere ripristinato mediante rilavorazione.
- Disallineamento interno: le estremità da saldare testa a testa non devono presentare un disallineamento interno superiore a 0.05 inch. Non forzare l’allineamento con cunei: riformare il pezzo per ottenere l’allineamento.
- Il parallelismo delle facce della flangia deve rientrare in 1/16” per piede su qualsiasi diametro e in una deviazione massima di 1/8”. Lo scostamento dei fori dei bulloni non deve superare 1/8”.
- Qualifica del saldatore: il saldatore deve essere qualificato secondo la Sezione IX della ASME, in base al numero P e al numero F appropriati.
- Verifica della WPS: accertarsi che la WPS corrisponda al numero P del materiale base e al numero F del materiale d’apporto, nonché a eventuali requisiti di preriscaldo e alle altre specifiche richieste.
| Categoria del servizio del fluido | Esame della saldatura | Controllo volumetrico (RT o UT) |
|---|---|---|
| Categoria D (basse conseguenze) | Esame visivo a campione | Non richiesto |
| Servizio normale | Esame visivo sul 5% | RT o UT sul 5% |
| Categoria M (tossico / infiammabile) | 100% | RT o UT sul 20% |
| Cicli severi | 100% | Controllo volumetrico sul 100% |
| Servizio acido (NACE) | 100% + durezza | RT sul 100% |
Fonte: Tabella 341.3.2 della ASME B31.3, citata nella guida LANL B31.3 Process Piping (engstandards.lanl.gov).
Come saldare una flangia a collo da saldare a un tubo?
Saldare la flangia a collo da saldare al tubo come segue: (1) preparare lo smusso del tubo a 37.5/ASME B16.25 e verificare la corrispondenza dei fori. (2) posizionare la faccia della flangia parallela all’asse del tubo entro 1/16 in./ft., (3) eseguire punti di saldatura nelle posizioni delle ore 12, 3, 6 e 9 (punti da 1-inch), (4) eseguire la passata di radice con GTAW e spurgo posteriore di argon (per spessori della parete 3/16’+). (5) riempire e completare la saldatura secondo la WPS approvata, (6) eseguire gli NDT secondo la categoria di servizio pertinente (se applicabile, vedere sotto), (7) serrare i bulloni a croce in tre passate.Prospettive del settore: tendenze della domanda di flange a collo da saldare 2025–2035
Fonte: Global Market Insights, marzo 2026. Le flange a collo da saldare rappresentano la principale categoria di prodotto per ricavi, con circa 31% del mercato totale delle flange.
Le flange a collo da saldare costituiscono il principale segmento di prodotto nel mercato mondiale delle flange, sulla scia della domanda generata dai progetti di terminali per l’esportazione di GNL, dagli interventi di ammodernamento delle infrastrutture midstream per petrolio e gas e dall’espansione della rete di gasdotti per l’idrogeno. I progetti di GNL richiedono flange WN di Class 600 e Class 900 in acciaio inossidabile e leghe per servizio criogenico: gli stessi gradi che comportano i tempi di consegna più lunghi da parte degli stabilimenti. L’analisi dei volumi di ricerca online per «weld neck pipe flange» mostra questo andamento della domanda: il volume delle parole chiave è aumentato da circa 50 ricerche mensili a maggio 2025 a oltre 1000 ricerche al mese entro ottobre 2025, indicando un picco nelle ricerche per gli acquisti che ha coinciso con l’annuncio di alcuni progetti di terminali per il GNL a fine 2025. Per gli acquisti ordinari nel 2025-2026: a fine 2025, le flange a collo da saldare di Class 900 e Class 1500 prodotte all’estero, con NPS 8″ e oltre, sono generalmente disponibili con tempi di consegna di 6-12 settimane, ma a causa dei limiti di capacità delle forge e della crescente domanda da parte dei programmi per la transizione energetica. Definire le specifiche di progetto prima del trimestre 2 2026, per garantire prezzi stabili per Class 600+ e stabilità dei programmi di produzione degli stabilimenti, può evitare ritardi sul percorso critico.L’edizione 2022 della ASME B31.3 ha modificato i calcoli delle curve di fatica dell’Appendice W. Questo riguarda i progettisti che specificano flange a collo da saldare per servizi con cicli severi e considerano i fattori dell’intervallo di tensione nell’analisi della flessibilità delle tubazioni. Prima di finalizzare le specifiche per progetti con cicli di lunga durata, verificare di fare riferimento all’edizione corrente della B31.3. Gli aggiornamenti dell’edizione 2022 derivano da ricerche sulla metodologia di fatica di Markl condotte dagli autori (Paulin e Hinnant, PVP2008-48241).
Domande frequenti
A cosa serve una flangia per tubi a collo da saldare?
Visualizza la risposta
Le flange per tubi a collo da saldare sono necessarie nelle applicazioni ad alta pressione, alta temperatura e con cicli, quando i giunti saldati o brasati devono avere una struttura priva di concentratori di tensione. Queste condizioni sono tipiche delle attività upstream, midstream e downstream di lavorazione di petrolio e gas, della lavorazione petrolchimica, della generazione di energia (vapore e condensa), dei sistemi LNG e criogenici e degli impianti chimici. In effetti, le flange per tubi a collo da saldare sono l’unico tipo di flangia richiesto dalla ASME B31.3 per servizi con cicli severi, idrogeno e gas acido. Consultare la pagina prodotto delle flange a collo da saldare di Balingsteel per verificare la disponibilità di materiali e dimensioni.
Qual è la differenza tra ASME B16.5 e ASME B16.47?
Visualizza la risposta
La ASME B16.5 disciplina le flange per tubi in acciaio e i raccordi flangiati da NPS ” a NPS 24″: è la norma di riferimento per le flange a collo da saldare nella maggior parte delle applicazioni di tubazioni. Le flange di grande diametro, da NPS 26″ a NPS 60″, sono disciplinate dalla ASME B16.47. La B16.47 è suddivisa nella Serie A (equivalente alla MSS SP-44, generalmente utilizzata in raffinerie e applicazioni di processo) e nella Serie B (equivalente alla API 605, generalmente utilizzata nelle applicazioni per condotte). Specificare sempre la B16.5 per dimensioni NPS 24″ e inferiori.
È possibile usare una flangia a collo da saldare con un raccordo a tasca da saldare?
Visualizza la risposta
No. Una flangia a collo da saldare usa una saldatura testa a testa sul collo smussato; una flangia a tasca da saldare utilizza una saldatura d’angolo all’interno di una sede. Differiscono per geometria del foro, tipo di saldatura e classe di pressione: non sono intercambiabili.
Come si specifica il foro corretto per una flangia a collo da saldare?
Visualizza la risposta
Specificare sia l’NPS sia lo schedule del tubo. Ad esempio: «NPS 4, Schedule 40, foro secondo ASME B16.5». Il produttore lavora il foro in modo che il diametro interno corrisponda allo schedule specificato. Un foro 4″ Sch 40 ha un diametro interno di 4.026″. Un foro 4″ Sch 80 ha un diametro interno di 3.826″. Fornire solo l’NPS senza lo schedule lascia incerto il diametro del foro e comporta una probabilità del 50/50 di ricevere un foro non adatto al tubo installato. Ne conseguono concentrazione delle tensioni nella saldatura, turbolenza del flusso e corrosione interstiziale.
Le flange a collo da saldare sono adatte alle temperature sotto zero?
Visualizza la risposta
Sì, con il materiale giusto. L’acciaio al carbonio ASTM A105 standard è classificato per una temperatura minima di −20°F; al di sotto perde duttilità e diventa suscettibile alla frattura fragile. ASTM A350 LF2 è la qualità di riferimento per i servizi a bassa temperatura: è sottoposta a prova d’impatto Charpy con intaglio a V fino a −50°F ed è standard nei terminali di importazione LNG, nelle tubazioni criogeniche e negli impianti nel Canada settentrionale e in Alaska. Per temperature ancora inferiori, le qualità di acciaio inossidabile ASTM A182 F304 e F316 sono classificate fino a −325°F e sono adatte ai servizi con azoto liquido e ossigeno liquido. Due regole pratiche: (1) qualsiasi progetto con una temperatura minima di progetto inferiore a −20°F richiede automaticamente materiale sottoposto a prova d’impatto secondo la Tabella 323.2.2 della ASME B31.3; (2) prima dell’installazione, verificare che la temperatura della prova d’impatto riportata nel Mill Test Certificate sia pari o inferiore alla temperatura minima di progetto.
Quando è meglio non usare una flangia a collo da saldare?
Visualizza la risposta
Le flange a collo da saldare non sono adatte ai servizi idrici o ausiliari a bassa pressione in Class 150, per i quali sarebbe sufficiente una flangia slip-on meno costosa. Possono essere inadatte in installazioni con spazio limitato, a causa dell’ingombro assiale del mozzo, oppure su linee temporanee sottoposte a manutenzione frequente, dove la saldatura testa a testa dovrebbe essere tagliata e rifatta ogni volta. In queste situazioni, una flangia slip-on o una flangia a tasca da saldare può essere più indicata, a seconda delle condizioni di servizio.
Informazioni su questa guida
Questa guida alle specifiche si basa sui dati dimensionali e sulle classificazioni pressione-temperatura della ASME B16.5 (edizione 2017), sulle norme ASTM per i materiali (A105, A350, A182, A694), sul codice ASME B31.3 Process Piping (inclusi gli aggiornamenti del 2022 alle curve di fatica) e sulle linee guida ASME PCC-1-2019 per l’assemblaggio dei giunti bullonati.
I dati delle tabelle dimensionali sono stati verificati incrociandoli con due fonti di riferimento pubblicate e indipendenti. Le classificazioni pressione-temperatura sono state confermate consultando due database di riferimento del settore. Quando i dati si basano sul consenso ingegneristico o su un’unica fonte, la formulazione ne riflette i limiti. Visitare la guida prodotto di Balingsteel sulle flange a collo da saldare per informazioni aggiornate su prezzi, tempi di consegna e disponibilità di dimensioni personalizzate.Servono flange a collo da saldare ASME B16.5?
Balingsteel fornisce flange a collo da saldare in acciaio al carbonio, acciaio inossidabile e leghe, da Class 150 a 2500 e da NPS ½” a 24″, con certificazioni dei materiali e documentazione MTC completa.
Vedi le flange a collo da saldare →Revisione a cura del team di ingegneria di Balingsteel. Balingsteel produce e fornisce flange a collo da saldare ASME B16.5 in acciaio al carbonio, acciaio inossidabile e leghe per applicazioni nel settore petrolifero e del gas, petrolchimico e della generazione di energia. Visitare la pagina prodotto delle flange a collo da saldare per le specifiche dimensionali, le dimensioni personalizzate e i prezzi per grandi quantità.
Articoli correlati
- Flange a collo da saldare: specifiche del prodotto e dimensioni personalizzate Flange a collo da saldare in acciaio al carbonio e acciaio inossidabile di Balingsteel
- Flange slip-on: quando la scelta a costo inferiore è tecnicamente sensataApplicazioni ausiliarie Class 150 e guida alla scelta delle flange SO
- Guida alle qualità dei materiali ASTM A182Qualità F304, F316, F11, F22 per flange in acciaio inossidabile e legato
- Tipi di flange per tubi: guida completa alla sceltaWN, SO, cieche, a tasca da saldare, a giunto a sovrapposizione e altre
Riferimenti e fonti
- LANL Engineering Standards Manual, Process Piping Guide REF-3-R0Los Alamos National Laboratory (Dipartimento dell’Energia degli Stati Uniti)
- Rapporto comparativo tra EN 13480 e codici ASME B31 (2024) – Dipartimento dell’Energia degli Stati Uniti (contiene il testo integrale della ASME B31.3 308.2.4)
- Guida B31.3 Process Piping, revisione 2Lawrence Berkeley National Laboratory (Dipartimento dell’Energia degli Stati Uniti)
- Rapporto sulle dimensioni e quote del mercato mondiale delle flange, marzo 2026Global Market Insights, Inc.
- Aggiornamenti ASME B31 sui fattori dell’intervallo di tensione (febbraio 2024) – Paulin Research Group (commento autorevole sugli aggiornamenti 2022 alle curve di fatica dell’Appendice W della B31.3)

