📐 Schnelle technische Kennwerte
| Parameter |
Wert |
| Temperatur des Feuerverzinkungsbads |
450 °C ± 10 °C (842 °F) |
| Typische Beschichtungsdicke |
45–100 µm (Baustahl) |
| Erwartete Einsatzdauer |
34–170+ Jahre (abhängig von der Umgebung) |
| Wichtige Normen |
ASTM A123 / ISO 1461 |
| Erforderliche Zinkreinheit |
≥ 98 % gemäß ASTM B6 |
| Haftfestigkeit der Beschichtung |
Metallurgisch (≈ 3.600 psi Scherfestigkeit) |
Verzinken ist aufgrund des einfachen Verfahrens und seiner Wirksamkeit die beliebteste Methode zum Korrosionsschutz von Stahl und Eisen. Zwischen der Zinkbeschichtung und dem Grundwerkstoff entsteht eine metallurgische Bindung, die eine korrosionsbeständige Sperrschicht zwischen dem Werkstück und korrosiven Einflüssen wie Feuchtigkeit, Sauerstoff und Salz bildet. Darüber hinaus schützt der kathodische Schutz auch über beschädigte oder verkratzte Stellen hinaus. Dieser Beitrag erläutert die Grundlagen des Verzinkens, die einzelnen Prozessschritte und Spezifikationen sowie die praktischen Auswahlkriterien, die Ingenieure und Werkstoffeinkäufer bei der Anfrage verzinkten Stahls für Bauwerke, Energieversorgung, Eisenbahninfrastruktur und weitere Anwendungen kennen sollten.
Was ist Verzinken und warum funktioniert es?
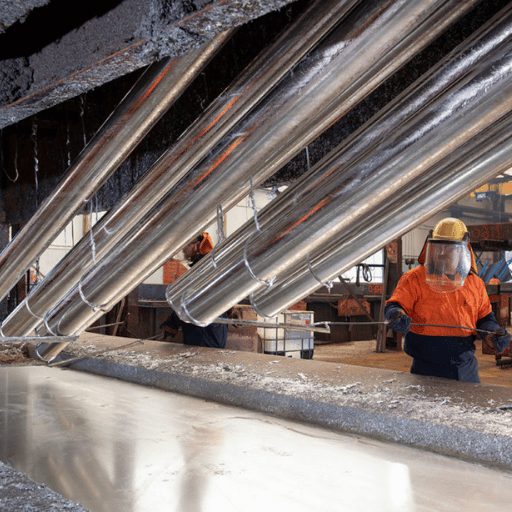
Verzinken ist das Aufbringen einer schützenden Zinkbeschichtung auf Eisen oder Stahl, um Korrosion zu verhindern. Der Begriff geht auf Luigi Galvani zurück, den italienischen Wissenschaftler, dessen Experimente in den 1780er-Jahren die Grundlagen der Elektrochemie legten. Heute bezeichnet Verzinken verschiedene Verfahren, bei denen Zink auf Metall aufgebracht wird. Für Konstruktionen ist das Feuerverzinken das verbreitetste Verfahren.
Die Schutzwirkung des Verzinkens beruht nicht allein auf einer physikalischen Barriere. Zink ist elektrochemisch reaktiver als Eisen: Sein Standardelektrodenpotenzial beträgt 0,76 V, das von Eisen 0,44 V. Zusammen mit einem Elektrolyten (Regenwasser, Kondenswasser, Meerwasser) und einer elektrischen Verbindung zwischen den beiden Metallen führt dieser Unterschied dazu, dass Zink bevorzugt oxidiert (Elektronen abgibt) und als Opferanode das darunterliegende Material schützt. Dieser Vorgang wird als galvanischer Schutz bezeichnet und gab dem Verzinken seinen Namen.
Feuerverzinken bietet sowohl eine Barriere als auch kathodischen Schutz. Wird die Beschichtung verkratzt oder beschädigt, korrodiert das Zink als Opferanode und schützt so den darunterliegenden Stahl – eine Schutzfunktion, die sich mit einem Anstrichsystem nicht erreichen lässt.
— American Galvanizers Association (AGA), Technische Referenz
Wie schützt Verzinken auch bei Kratzern vor Rost?
Wird die Oberfläche einer verzinkten Beschichtung durch einen Kratzer beschädigt, wird der Grundwerkstoff zur Anode. Um die Schadstelle herum entsteht auf natürliche Weise ein kathodischer Schutz, bei dem sich Zink abscheidet und das Eisen ersetzt. Die Zinkbeschichtung löst sich weiter auf, bis ein Gleichgewicht zwischen den Korrosionsprodukten, die zum Stahlsubstrat gelangen und dort einen Zinkfilm bilden, und der Reaktionsumgebung erreicht ist. Der passive Schutz reicht von der Schadstelle nur wenige Millimeter in die Beschichtung hinein und schützt den Stahl vor Korrosion, solange noch genügend Zink vorhanden ist.
Diese Eigenschaft macht feuerverzinkten Stahl deutlich widerstandsfähiger gegen Kratzer, Abrieb und sogar leichte Stoßschäden als Anstriche, die keinen Schutz mehr bieten, sobald ihre Beschichtung beschädigt ist.
Der Feuerverzinkungsprozess: Schritt für Schritt
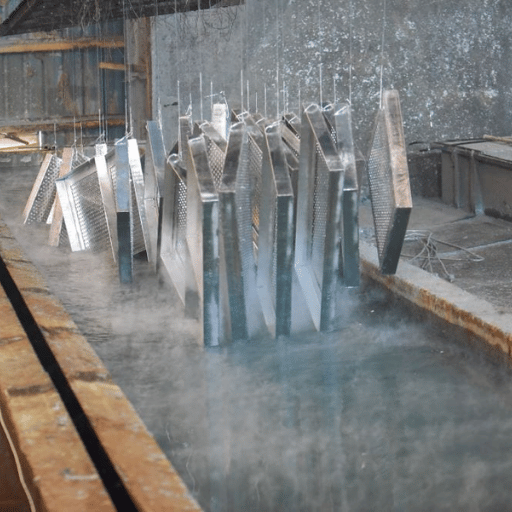
Feuerverzinken ist ein seit Langem etabliertes Verfahren, das durch internationale Normen geregelt und weiterentwickelt wird. Jeder Prozessschritt ist aus metallurgischen Gründen erforderlich; wird einer ausgelassen, kann es zu Beschichtungsfehlern kommen. In jeder Feuerverzinkerei weltweit kommt dieses vierstufige Verfahren zum Einsatz:
- Oberflächenvorbereitung – Entfetten: Zunächst werden alle Teile in eine alkalische oder saure Entfettungslösung getaucht, um Öle, Fette und Fertigungsbeschichtungen zu entfernen. Organische Rückstände auf der Oberfläche führen zu unbeschichteten Stellen in der Zinkschicht.
- Oberflächenvorbereitung – Beizen: Nach dem Entfetten werden die Teile in ein Salzsäure- oder Schwefelsäurebad getaucht, in dem Zunder und Rost entfernt werden. Die Beizdauer hängt vom Zustand und den Abmessungen der Oberfläche ab: Eine stark verzunderte Platte kann mehr als 30 min benötigen, ein einfaches warmgewalztes Profil nur wenige Minuten.
- Fluxen: Die Teile werden durch eine Zinkammoniumchlorid-Flussmittellösung geführt, die verbliebene Oxide entfernt und eine geeignete Zwischenschicht bildet. Dadurch wird sichergestellt, dass der Stahl beim Kontakt mit dem Zinkbad benetzt wird. Einige Anlagen verwenden trockenes Fluxen, andere lassen das Flussmittel auf dem Zinkbad schwimmen (Nassverzinken).
- Eintauchen in flüssiges Zink: Der Stahl wird in ein Bad aus flüssigem Zink mit einer Temperatur von etwa 450 C (842 F) abgesenkt. Gemäß ASTM B6 muss das Bad mindestens 98 % reines Zink enthalten. Bei üblichen Konstruktionsprofilen dauert das Eintauchen normalerweise 3-6 Minuten. Dabei bilden sich durch Diffusion Zink-Eisen-Legierungsschichten, die eine metallurgische Bindung zwischen der Beschichtung und dem Stahlsubstrat herstellen.
Die Teile werden entnommen und an der Luft oder in einem Abschreckbecken abgekühlt. Anschließend werden Beschichtungsdicke und Haftung gemäß ASTM A123 oder ISO 1461 geprüft. Jede fertige Beschichtung besteht aus mehreren Zink-Eisen-Legierungsschichten und einer Deckschicht aus reinem Zink. Die inneren Legierungsschichten sind härter als die Stahlsorte, die äußere Oberfläche ist duktiler.
Baling Steel bietet eine Reihe von
feuerverzinkten Produkten an, die nach diesen Prozessnormen hergestellt werden.
💡 Technischer Hinweis: Die Eintauchdauer hängt von der Dicke und Masse des Stahls ab. Schwerere Baugruppen müssen länger im Bad bleiben, damit sich das gesamte Werkstück gleichmäßig auf 450 °C erwärmt. Eine ungleichmäßige Erwärmung verursacht unterschiedliche Wärmeausdehnung – eine Hauptursache für Verformungen bei asymmetrischen Konstruktionen.
⚠️ Szenario – Wenn die Oberflächenvorbereitung versagt: Ein Fertigungsbetrieb schickte 12 Meter lange Konstruktionsbalken zum Verzinken. Wegen unzureichender Entfettung blieben Ölreste aus dem Walzwerk auf den Flanschoberflächen zurück. Auf 15 % der Beschichtungsfläche traten unbeschichtete Stellen auf. Für eine erneute Verzinkung mussten die Teile vollständig entschichtet und nochmals bearbeitet werden. Die Nacharbeitskosten überstiegen die ursprünglichen Kosten der Verzinkung um 40 %, wodurch sich ein Routineauftrag zu einer Projektverzögerung entwickelte.
Vergleich der Verzinkungsverfahren
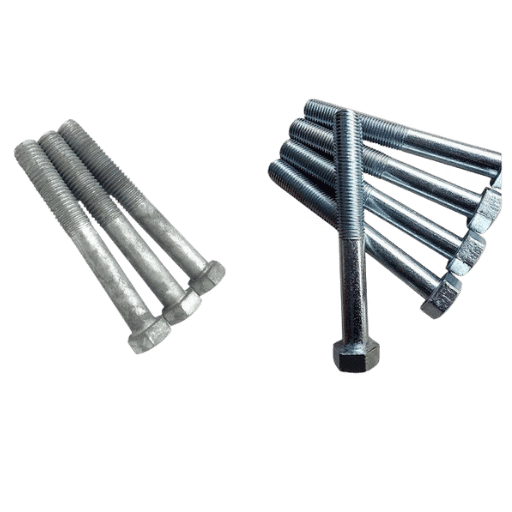
Verzinkungsverfahren unterscheiden sich deutlich voneinander. Es gibt verschiedene Verfahren zur Zinkbeschichtung, die jeweils für bestimmte Bauteilgrößen, Produktionsmengen und Anforderungen an die Lebensdauer ausgelegt sind. Die Wahl des falschen Verfahrens ist ein häufiger Spezifikationsfehler: Eine galvanisch aufgebrachte Schicht von 5 µm hält im Freien nicht so lange wie eine Feuerverzinkungsschicht von 85 µm.
| Verfahren |
Beschichtungsdicke |
Maximale Bauteilgröße |
Typische Kosten |
Geeignet für |
| Feuerverzinken (HDG) |
45–100 µm |
Badgröße (typischerweise 12–15 m) |
$0.02–0.10/sq in |
Konstruktionsstahl, Infrastruktur im Freien |
| Galvanisches Verzinken |
5–25 µm |
Blech/Stahlbandcoil (kontinuierliche Anlage) |
Bei großen Mengen pro Einheit günstiger |
Karosseriebleche, Haushaltsgeräte |
| Thermisches Diffusionsverzinken (Sherardisieren) |
15–80 µm |
Kleine Teile (Befestigungselemente) |
Pro Stück teurer |
Gewindebefestigungen, komplexe Kleinteile |
| Mechanisches Verzinken |
5–75 µm |
Kleine Teile (Trommelverfahren) |
Moderat |
Nägel, Schrauben, Federn |
| Kaltverzinken (Spray/Lack) |
25–75 µm DFT |
Beliebig (bauseitige Anwendung) |
Am niedrigsten |
Ausbesserungen, Reparaturen vor Ort |
Feuerverzinken bietet die beste Haltbarkeit und die dickste Schicht, da durch metallurgische Diffusion Zink-Eisen-Legierungsschichten entstehen und die Beschichtung nicht nur an der Oberfläche haftet. Beim galvanischen Verzinken wird durch Elektrolyse reines Zink auf Stahlbleche aufgebracht. Das Ergebnis sind glattere, feinere und gleichmäßigere Schichten, die sich für Bauteile eignen, bei denen die Umformbarkeit wichtiger ist als die Korrosionsbeständigkeit. Beim Kaltverzinken wird bei Umgebungstemperatur zinkreicher Lack aufgesprüht. Dabei entsteht keine metallurgische Bindung wie beim eigentlichen Verzinken. Dieses Verfahren sollte nur für kleinere Reparaturen oder Instandhaltungsbeschichtungen verwendet werden, nicht als dauerhafte Korrosionsschutzschicht.
Lesen Sie unseren Beitrag über
schwarzen verzinkten Stahl, in dem verzinkte und unbehandelte Stahloberflächen direkt miteinander verglichen werden.
Spezifikationen und Normen für verzinkte Stahlbeschichtungen
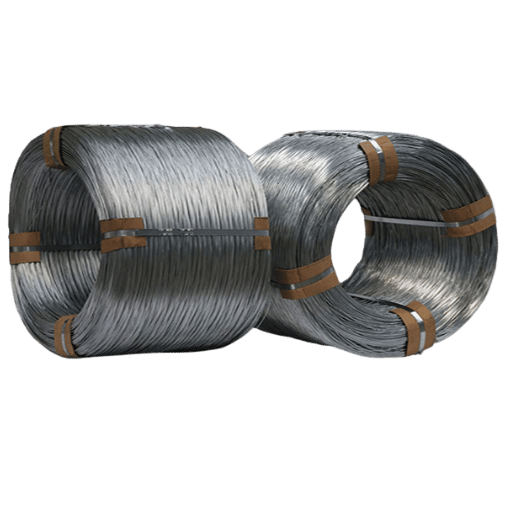
Für die korrekte Spezifikation von verzinktem Stahl müssen die Mindestwerte für die Beschichtungsdicke bekannt sein, die den Industriestandard festlegen. Maßgeblich sind vor allem zwei Spezifikationen: ASTM A123 (Nordamerika) und ISO 1461 (international). Beide legen die Mindestdicke der Zinkbeschichtung nach Materialkategorie und Dicke des Grundwerkstoffs fest. Je dicker der Stahl, desto dicker die Zinkschicht, da die Diffusionsreaktion bei 450 C bei größeren Profilen zusätzliche Legierungsschichten entstehen lässt.
📐 ASTM A123 – Mindestbeschichtungsdicke nach Materialkategorie
| Materialkategorie |
Stahldicke |
Mindestbeschichtungsdicke |
| Konstruktionsprofile (W, HP, Winkelprofile, U-Profile) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 mil) |
| Platte und Stahlstab |
> 6,4 mm |
86 µm (3.4 mil) |
| Platte und Stahlstab |
3,2–6,4 mm |
75 µm (3.0 mil) |
| Band und Blech |
< 1.6 mm |
45 µm (1.8 mil) |
| Rohre, Installationsrohre und Förderrohre |
Alle Dicken |
45–86 µm (abhängig von der Wanddicke) |
ISO 1461 fordert mindestens 70 µm für 3–6 mm dicken Stahl und mindestens 100 µm für dickeren Stahl (>6,4 mm) – das entspricht weitgehend ASTM A123 für größere Profile. In der Praxis liegt die tatsächliche Beschichtungsdicke häufig 20–40 % über den Mindestanforderungen. Grund dafür sind die nur schwer kontrollierbare Diffusionsreaktion und die entstehenden Legierungsschichten, insbesondere bei reaktivem Stahl (Siliziumgehalt 0,04-0,15 % Si, der „Sandelin-Bereich“).
✔ Vorteile von verzinktem Stahl:
- In den meisten Umgebungen über Jahrzehnte wartungsfrei
- Die Legierungsschichten verteilen die Härte der Zink-Eisen-Beschichtung und sorgen so für Korrosionsbeständigkeit
- Hält Handhabung und Transport ohne Beschädigung stand
- Vor Ort mit einem magnetischen Schichtdickenmessgerät überprüfbar
⚠️ Zu beachtende Einschränkungen:
- Farbe auf Silbergrau beschränkt (beim Verzinken nicht einfärbbar)
- Bauteilgröße durch die verfügbaren Badabmessungen begrenzt
- Bei hohen Temperaturen instabil (über 250 C nicht mehr für den Dauereinsatz geeignet; die Bildung von Zink-Eisen-Intermetallverbindungen beschleunigt sich stark)
- Die Stahlzusammensetzung (Si-, P-Gehalt) beeinflusst das Erscheinungsbild der Beschichtung und ihre Dickenmäßigkeit
Schwächt Verzinken den Stahl?
Bei den meisten Baustählen beeinträchtigt Verzinken weder die Zugfestigkeit noch die Streckgrenze üblicher Kohlenstoffstähle (A36, A572, S275, S355). Ein dokumentiertes Risiko besteht jedoch: Wasserstoffversprödung. Beim Verzinken mit saurem Beizbad kann Wasserstoff in hochfesten Stahl eindringen. Stahl mit einer Zugfestigkeit von mehr als 1.100 MPa kann bei anhaltender Belastung spröde versagen, wenn zu viel Wasserstoff aufgenommen wurde.
Für Befestigungselemente und Vorspannkomponenten mit hoher Zugfestigkeit (über 1.100 MPa) bietet A143 entsprechende Richtlinien. Sie begrenzen die Dicke, empfehlen einen geringeren Einsatz von inhibierter Säure oder sehen vor, das saure Beizen durch ein abrasives Strahlverfahren zu ersetzen. Bei den meisten Anwendungen mit einer Streckgrenze unter 700 MPa ist dies kein Problem.
Einsatzbereiche für verzinkten Stahl: wichtige Anwendungen
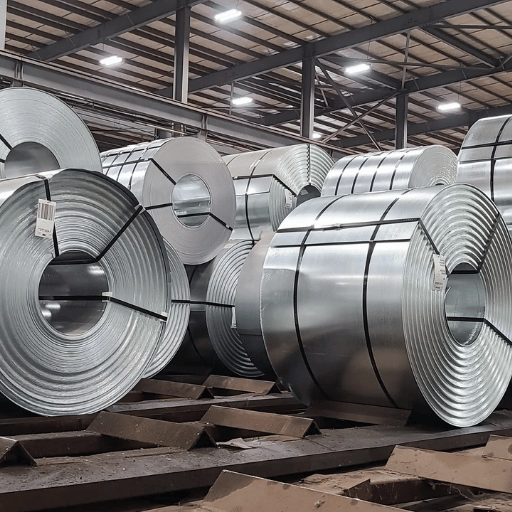
Verzinkter Stahl kommt in Hunderten technischen, gewerblichen und industriellen Anwendungen zum Einsatz, bei denen über Jahre Korrosionsbeständigkeit und möglichst wenig routinemäßige Instandhaltung gefragt sind. Mordor Intelligence schätzt den weltweiten Marktwert für verzinkten Stahl im Jahr 2026 auf $118,49 Milliarden und prognostiziert bis 2031 einen Anstieg mit einer CAGR von 5,88 %. Fünf Branchen machen den größten Teil dieses Volumens aus.
Bau und Infrastruktur: Leitplanken an Autobahnen, Übertragungsmasten, Brückenelemente und Tragkonstruktionen werden aus feuerverzinktem Stahl gefertigt. Kommunen bevorzugen ihn, da die Beschichtung die Kosten für Neuanstriche über ein halbes Jahrhundert hinweg vermeidet. Produkte wie
verzinkte Stahlwinkel und
verzinkte Installationsrohre sind gängige Spezifikationen für Gebäuderahmen und elektrische Anlagen.
Energieversorgung und Versorgungsnetze: Verzinkter Stahl wird für Energieübertragungskomponenten in unterschiedlichsten anspruchsvollen Umgebungen eingesetzt – von salzhaltiger Küstenluft bis zu trockenen Gebieten im Landesinneren, von Solaranlagen bis zu Windkraftfundamenten.
Stahlrohre für den Hochdruckeinsatz und
ERW-Rohre bilden das Rückgrat von Verteilungsnetzen, deren Nutzungsdauer durch Korrosionsschutz verlängert wird.
Öl und Gas: In Raffinerien und Förderanlagen werden oberirdische Prozessleitungen, Versorgungsleitungen und Tragkonstruktionen aus
verzinkten Eisenrohren und
Rohren aus kohlenstoffarmem Stahl gefertigt.
Landwirtschaft: Zäune, Getreidesilos, Viehgehege und Bewässerungsrohre profitieren davon, dass verzinkte Produkte über viele Jahre hinweg mit Boden, Wasser und Düngemittelchemikalien in Kontakt kommen können.
Automobil- und Fertigungsindustrie: Galvanisch oder feuerverzinkte Stahlbleche werden für Karosserieteile, Gehäuse von Haushaltsgeräten und Lüftungskanäle eingesetzt – überall dort, wo sowohl gute Umformbarkeit als auch Korrosionsbeständigkeit gefragt sind.
⚠️ Szenario – Einsparungen über die Lebensdauer einer Pipeline: Ein Öl- und Gasunternehmen im Nahen Osten schrieb für eine 45-km-Wüstenpipeline feuerverzinkte Rohre aus Kohlenstoffstahl vor. Sie ersetzten zuvor lackierte Rohre aus kohlenstoffarmem Stahl, die alle 3–5 Jahre neu beschichtet werden mussten. Die Spezifikation für die verzinkten Rohre machte über eine Auslegungslebensdauer von 25 Jahren 4 Instandhaltungszyklen überflüssig und senkte die gesamten beschichtungsbezogenen Kosten schätzungsweise um 60 %.
📐 Marktüberblick (2026)
Der weltweite Markt für verzinkten Stahl: 118,49 Milliarden USD
Prognose (Schätzung für 2031): $157,65 Milliarden (CAGR 5,88 %).
Preis für HDG-Stahlbandcoil (2025): $1,000–1,110/ton
Verzinken im Vergleich zu anderen Korrosionsschutzverfahren
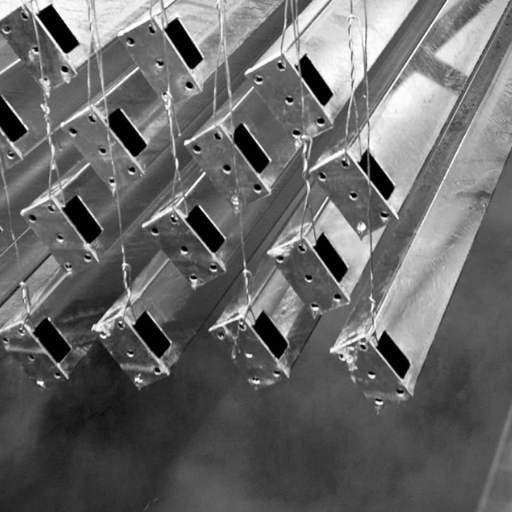
Bei jedem Korrosionsschutzverfahren müssen Anschaffungskosten, Einsatzdauer, Instandhaltung und Eignung für die jeweilige Umgebung gegeneinander abgewogen werden. Je nach Projekt müssen Sie entscheiden, ob Verzinken, Lackieren, Pulverbeschichten oder Edelstahl die beste Wahl ist. Die folgende Entscheidungstabelle zeigt für typische Projektanforderungen das jeweils geeignete Schutzverfahren:
| Wenn Ihr Projekt Folgendes erfordert … |
Wählen Sie |
Begründung |
| 50+ Jahre Einsatz im Freien, keine Instandhaltung |
Feuerverzinken |
Selbstheilendes Zink, keine Neubeschichtungszyklen |
| Farbe oder ästhetische Oberfläche |
Lackierung oder Pulverbeschichtung |
Verzinkung ist nur silbergrau |
| Extreme chemische Belastung (pH <5 oder >12.5) |
Edelstahl oder Duplexbeschichtung |
Zink löst sich in starken Säuren und Laugen |
| Kostenempfindlicher Einsatz in Innenräumen |
Kaltverzinkungsspray und Lack |
Geringes Korrosionsrisiko in Innenräumen |
| Hochtemperatureinsatz (>250 °C kontinuierlich) |
Andere Beschichtungen (thermisches Spritzen, Keramik) |
Die Bildung von Zink-Eisen-Intermetallverbindungen beschleunigt sich über 250 °C |
Über den gesamten Lebenszyklus hinweg ist Feuerverzinken Lackiersystemen in jeder Hinsicht bei den Kosten überlegen. Untersuchungen der American Galvanizers Association (AGA) zeigen, dass verzinkter Stahl über die erwartete Lebensdauer eines Projekts 2 bis 6 Mal günstiger sein kann als lackierter Stahl, wenn Instandhaltungs- und Neubeschichtungskosten berücksichtigt werden. Lackiersysteme müssen normalerweise alle 10-15 Jahre erneuert werden; jeder Zyklus kostet das 2-5-Fache der ursprünglichen Beschichtung. Langfristig übersteigen diese Kosten bei Weitem die Vorteile der längeren Haltbarkeit von feuerverzinktem Stahl.
Einen detaillierten Vergleich verzinkter und unbeschichteter Oberflächen finden Sie in unserem Leitfaden:
Verzinkter oder schwarzer Stahl im Vergleich.
Wie lange hält eine Verzinkung?
Die Einsatzdauer hängt sowohl von der Luftqualität als auch von der Beschichtungsdicke ab. Die Organisation hinter ISO 9223 – der Norm zur Klassifizierung der atmosphärischen Korrosivität – unterscheidet 6 Kategorien, von C1 mit der niedrigsten bis CX mit der höchsten Korrosionsrate. Die folgende Tabelle setzt die Beschichtungsdicke mit der Anzahl der Jahre bis zur ersten Instandhaltung (TFM) in Beziehung. Mit ihr lässt sich die Lebensdauer geeigneter feuerverzinkter Bauteile abschätzen.
📐 Die 50-Jahres-Korrosionskarte – Schätzwerte zur Einsatzdauer gemäß ISO 9223
| ISO-9223-Kategorie |
Beispiel für die Umgebung |
Zinkabtrag (µm/yr) |
TFM @ 85 µm |
TFM @ 100 µm |
| C1 (sehr niedrig) |
Beheizte Innenräume, trockenes Klima |
≤ 0.1 |
170+ Jahre |
200+ Jahre |
| C2 (niedrig) |
Ländlich, trocken, geringe Luftverschmutzung |
0.1–0.7 |
121–170 Jahre |
143–200 Jahre |
| C3 (mittel) |
Städtisch, milde Küstenregion, subtropisch |
0.7–2.1 |
40–121 Jahre |
47–143 Jahre |
| C4 (hoch) |
Industriell, mäßige Meeresbelastung |
2.1–4.2 |
20–40 Jahre |
24–47 Jahre |
| C5 (sehr hoch) |
Schwere industrielle Belastung, tropische Meeresumgebung |
4.2–8.4 |
10–20 Jahre |
12–24 Jahre |
| CX (extrem) |
Offshore, extreme chemische Belastung |
8.4–25 |
3–10 Jahre |
4–12 Jahre |
Am überraschendsten an dieser Auswertung ist, dass die meisten Umgebungen in Nordamerika – sogar tropische Gebiete wie die Küste Floridas – in die ISO-9223-Kategorien C2 oder C3 fallen. Daher bietet eine Standardbeschichtung mit etwa 100 µm Zink in den allermeisten praktischen Fällen rund 50 Jahre Einsatzdauer.
Häufige Verzinkungsfehler und wie sie sich vermeiden lassen
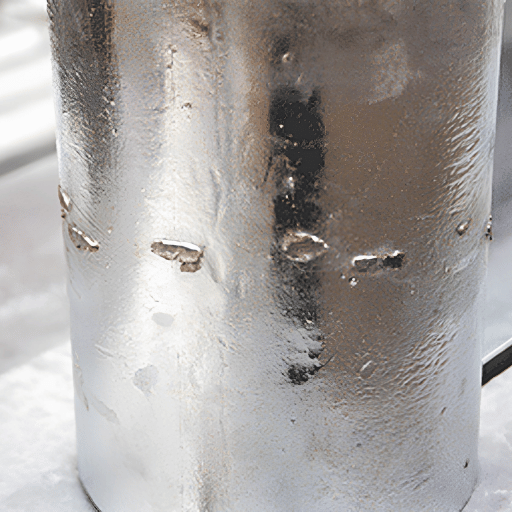
Eine unzureichend kontrollierte Verzinkung ist die häufigste Ursache für ein verändertes Beschichtungsbild und eine verkürzte Lebensdauer. Prozessabweichungen bei der Materialvorbereitung, der Stahlchemie oder der Handhabung treten früher oder später in praktisch jeder Anlage auf. Dieses Wissen hilft Ingenieuren bei der Spezifikation des Verzinkungsverfahrens und Prüfern dabei, Probleme vor Ort zu erkennen.
| Fehler |
Ursache |
Vorbeugung |
| Weißrost (Zinkhydroxid) |
Feuchte Lagerung übereinandergestapelter Teile, schlechte Belüftung im Lager |
Luftspalt zwischen den Teilen, trockene Lagerung, Abstandshalter verwenden |
| Unbeschichtete Stellen |
Öl-, Lack- oder Siliziumrückstände auf dem Stahl |
Gründlich entfetten; Si-Gehalt auf <0.04% oder 0.15–0.25% begrenzen |
| Schlackeneinschlüsse |
Verunreinigung des Zinkbads |
Schlacke regelmäßig abschöpfen, Badchemie aufrechterhalten |
| Verzug / Verformung |
Thermische Spannungen durch Temperaturunterschiede bei 450 °C |
Symmetrische Konstruktion, ausreichende Entlüftungsöffnungen bei Hohlprofilen |
| Wasserstoffversprödung |
Saures Beizen von hochfestem Stahl (>1.100 MPa) |
Beizdauer begrenzen, mechanische Reinigung gemäß ASTM A143 verwenden |
⚠️ Szenario – Weißrost durch feuchte Lagerung: Ein Auftragnehmer lagerte 200 frisch verzinkte Stahlwinkel in einem geschlossenen Versandcontainer, ohne Abstandshalter zwischen den Teilen zu verwenden. Innerhalb von 3 Wochen waren 60 % der Oberflächen mit Weißrost – Zinkhydroxid – bedeckt. Vor der Abnahme durch den Kunden musste die gesamte Charge mit einer chromfreien Passivierungslösung chemisch behandelt werden.
Stahlschweißen beim Verzinken: ein recht häufiger Fehler. Beim Erhitzen auf hohe Temperaturen setzt Zink giftige Zinkoxid-Dämpfe frei. Üblicherweise wird vor dem Schweißen auf jeder Seite im Abstand von 25 50 mm zur Schweißzone das Zink entfernt. Geschweißt wird mit Atemschutz gegen Schweißrauch; anschließend wird die Stelle mit zinkreichem Kaltverzinkungsspray nachbeschichtet. Eine Quelle rät: „Zinkdampffieber ist nicht tödlich und dauert nur 24h, also einfach abschleifen und Atemschutz verwenden“.
Konstruktionsprobleme bei Hohlprofilen, Rohrenden und überlappenden Platten: Es müssen Entlüftungs- und Ablauföffnungen vorgesehen werden, damit Zink und Luft während des Eintauchens und Verzinkens zirkulieren können. Andernfalls sind eingeschlossene Gase, Fehlstellen in der Verzinkung und potenziell schwere Dampfexplosionen zu erwarten.
Häufig gestellte Fragen zum Verzinken
F: Heißt es galvanizing oder galvanising?
Antwort anzeigen
Beide Schreibweisen sind korrekt! „Zinc galvanising“ wird in Großbritannien, Australien und Fernost verwendet. In den USA heißt dasselbe Produkt und Verfahren „zinc galvanizing“. Die Normen und Spezifikationen unterscheiden sich geringfügig, das Endergebnis ist jedoch identisch.
F: Ist Verzinken dasselbe wie Galvanisieren?
Antwort anzeigen
Nein. Beim Feuerverzinken wird das Werkstück in 450 C heißes flüssiges Zink getaucht. Beim Abkühlen entsteht eine metallurgische Bindung und eine 45-100 µm dicke Zink-Eisen-Legierungsschicht. Beim galvanischen Beschichten wird durch Elektrolyse bei Raumtemperatur reines Zink auf ein Bauteil aufgebracht; die Beschichtung ist 5-25 µm dick. Sie ist wesentlich dünner und lässt sich leichter abplatzen, hält dafür aber deutlich länger. Verzinken ist wesentlich haltbarer als Galvanisieren und eignet sich nicht für Innenausbauten oder Bauteile mit sehr geringer Belastung.
F: Was kostet Verzinken?
Antwort anzeigen
Verzinken kostet normalerweise $ 0,02-0,10/ in 2 (etwa $ 300-800/ t, abhängig von Bauteilkomplexität, Chargengröße und Standort der Anlage). Im Jahr 2025 wurde HDG-Stahlbandcoil mit etwa $1.000-1.110/ t gehandelt. Über die gesamte Einsatzdauer ist Verzinken laut AGA 2-6 Mal günstiger als Lackiersysteme, wenn die Kosten für Neubeschichtungen während der gesamten Lebensdauer der Konstruktion berücksichtigt werden.
F: Lässt sich verzinkter Stahl schweißen?
Antwort anzeigen
Ja, aber nur mit der gebotenen Vorsicht. Entfernen Sie auf jeder Seite der Schweißzone 25-50 mm der Verzinkung, um eine Verunreinigung des Schmelzbads durch Zink und die Bildung von Zinkoxidrauch zu verhindern. Verwenden Sie eine lokale Absaugung und eine zugelassene Spritzlackier-Atemschutzmaske mit Metallrauchfilter. Beschichten Sie den blanken Bereich abschließend mit Zink-Kaltspritzverzinkung oder Zinkfarbe neu.
F: Ist Verzinken besser als Lackieren?
Antwort anzeigen
Beim Schutz über viele Jahre ist Verzinken dem Lackieren sowohl hinsichtlich der Lebensdauer (50+ Jahre je Verzinkungszyklus gegenüber 10-15 Jahren) als auch der Lebenszykluskosten überlegen. Wenn die Farbwahl entscheidend ist oder das Budget knapp bemessen ist, ist Lackieren bei einem kleinen Innenbereichsprojekt günstiger. Viele Anwendungsspezifikationen kombinieren inzwischen beide Verfahren: erst verzinken, dann einen Decklack auftragen (Duplex-System).
F: Kann man verzinkten Stahl lackieren?
Antwort anzeigen
Ja, die Vorbereitung ist entscheidend. Frisch verzinkte Oberflächen weisen einen inerten Zinkoxidfilm auf, der die Haftung beeinträchtigt. Zur Vorbereitung eignen sich leichtes Strahlen bis SA 2.5, das Auftragen eines T-Wash (Beizlösung) oder das Ätzen mit Essig mit anschließendem Auftrag einer Zinkphosphat- oder Epoxidgrundierung. Ohne Vorbereitung versagt der Lack bereits in der ersten Saison; oft löst sich die Beschichtung in ganzen Bahnen ab.
Benötigen Sie verzinkte Stahlprodukte für Ihr Projekt?
Baling Steel liefert feuerverzinkte Rohre, Winkelprofile, Installationsrohre und Stahlbauprofile an Bau- und Energieunternehmen weltweit. Senden Sie uns Ihre Spezifikationen. Sie erhalten innerhalb von 1 Werktag eine persönliche Antwort mit Preisen und Lieferzeit.
Angebot anfordern →
Über diesen technischen Leitfaden
Dieser Artikel wurde vom Content-Team von Baling Steel erstellt und von unserer Engineering-Abteilung geprüft. Als Quellen dienten technische Daten der American Galvanizers Association (AGA), veröffentlichte ASTM- und ISO-Normen sowie die unten aufgeführten Fachpublikationen mit Peer-Review. Baling Steel ist weltweit führend in der Lieferung feuerverzinkter Stahlprodukte. Trotz sorgfältiger Erstellung sollten Projektspezifikationen anhand der einschlägigen Normen geprüft und mit dem ausgewählten Verzinkungsbetrieb abgestimmt werden. Zuletzt aktualisiert: April 2026.



