📐 Technische kerngegevens
| Parameter |
Waarde |
| Temperatuur van het thermische zinkbad |
450 °C ± 10 °C (842 °F) |
| Typische laagdikte |
45–100 µm (constructiestaal) |
| Verwachte levensduur |
34–170+ jaar (afhankelijk van de omgeving) |
| Belangrijkste normen |
ASTM A123 / ISO 1461 |
| Vereiste zinkzuiverheid |
≥ 98% volgens ASTM B6 |
| Hechtsterkte van de coating |
Metallurgisch (≈ 3.600 psi afschuiving) |
Verzinken is vanwege het eenvoudige proces en de doeltreffendheid de populairste manier om corrosie van staal en ijzer te voorkomen. Tussen de zinkcoating en het basismetaal ontstaat een metallurgische verbinding die een corrosiebestendige barrière vormt tussen het werkstuk en corrosieve invloeden zoals vocht, zuurstof en zout. Dankzij de kathodische bescherming blijft ook de omgeving van beschadigde of gekraste plekken beschermd. In dit artikel bespreken we de wetenschap achter verzinken, de processtappen en specificaties, en de praktische selectiecriteria die ingenieurs en materiaalaankopers moeten kennen wanneer ze verzinkt staal bestellen voor onder meer constructies, energievoorzieningen en spoorweginfrastructuur.
Wat is verzinken en waarom werkt het?
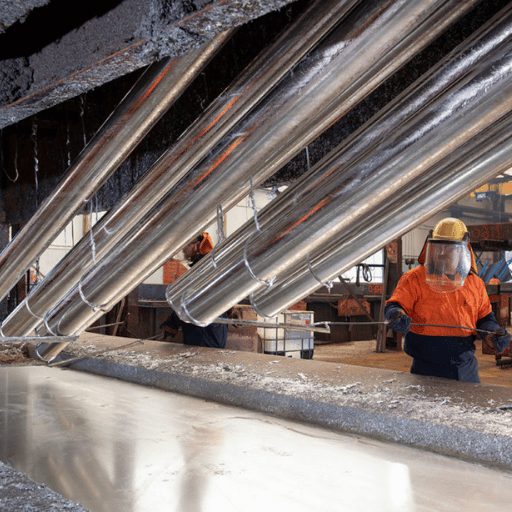
Verzinken is het aanbrengen van een beschermende zinkcoating op ijzer of staal om corrosie te voorkomen. De Engelse term galvanising is afgeleid van Luigi Galvani, de Italiaanse wetenschapper wiens experimenten in de jaren 1780 de basis legden voor de elektrochemie. Tegenwoordig verwijst galvaniseren naar verschillende methoden om zink op metaal aan te brengen. Thermisch verzinken is de meest gebruikte methode voor constructietoepassingen.
Verzinken werkt op meer manieren dan alleen als fysieke barrière. Zink is elektrochemisch reactiever dan ijzer: de standaardelektrodepotentiaal bedraagt 0,76 V tegenover 0,44 V voor ijzer. Door dit verschil in reactiviteit zal zink, in aanwezigheid van een elektrolyt (regenwater, condens of zeewater) en een elektrische verbinding tussen de twee metalen, eerder oxideren (elektronen afstaan) dan het onderliggende materiaal. Het zink fungeert daarbij als opofferingsanode: dit is het proces van galvanische bescherming waarnaar verzinken is genoemd.
Thermisch verzinken biedt zowel een barrière als kathodische bescherming. Als de coating wordt gekrast of beschadigd, corrodeert het zink opofferend en beschermt het het onderliggende staal. Een verfsysteem kan die functie niet evenaren.
— American Galvanizers Association (AGA), technische referentie
Hoe voorkomt verzinken roest, zelfs bij krassen?
Als er een kras door de verzinkte coating tot op het basismetaal loopt, wordt het basismetaal een anode en ontstaat er rond de beschadiging op natuurlijke wijze kathodische bescherming. Daarbij wordt zink afgezet en vervangt het het blootgestelde materiaal. De zinkcoating blijft uiteenvallen tot er een evenwicht ontstaat tussen de corrosieproducten die naar het stalen substraat worden geleid (en daar een zinkfilm vormen) en de reactieomgeving. De passieve bescherming reikt slechts enkele millimeters vanaf de beschadiging in de coating en beschermt het staal zolang er voldoende zink aanwezig is, zowel qua tijd als qua stroomsterkte.
Dankzij deze eigenschap is thermisch verzinkt staal veel beter bestand tegen krassen, slijtage en zelfs lichte stootschade dan verfcoatings. Die bieden geen bescherming meer zodra de verffilm beschadigd is.
Het thermische verzinkproces: stap voor stap
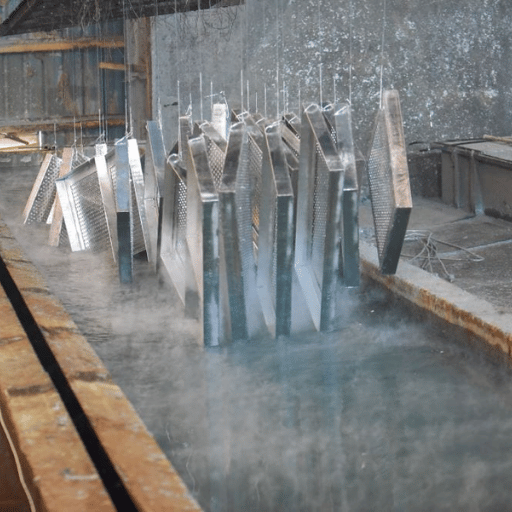
Thermisch verzinken is een eeuwenoud proces dat in internationale normen is vastgelegd en verder is ontwikkeld. Elke stap is om metallurgische redenen noodzakelijk; als u een stap overslaat, kan de coating falen. Hieronder staan de vier stappen die in elk commercieel verzinkbedrijf ter wereld worden toegepast:
- Voorbereiding van het oppervlak — ontvetten: Eerst worden alle onderdelen ondergedompeld in een alkalische of zure ontvettingsoplossing om olie, vet en productielagen van de bewerking te verwijderen. Organische resten op het oppervlak veroorzaken onbehandelde plekken in de coating.
- Voorbereiding van het oppervlak — beitsen: Na het ontvetten gaan de onderdelen in een bad met zoutzuur of zwavelzuur om walshuid en roest te verwijderen. De beitstijd hangt af van de toestand en afmetingen van het oppervlak. Een plaat met veel walshuid kan meer dan 30 min nodig hebben, terwijl een eenvoudig warmgewalst profiel slechts enkele minuten hoeft te worden gebeitst.
- Fluxen: De onderdelen gaan door een fluxoplossing van zinkammoniumchloride. Die verwijdert achtergebleven oxiden en brengt een geschikte tussenlaag aan, zodat het staal goed wordt bevochtigd wanneer het in contact komt met het zinkbad. Sommige bedrijven gebruiken droge flux; andere laten de flux op het zinkbad drijven (nat verzinken).
- Onderdompelen in gesmolten zink: Het staal wordt in een bad met gesmolten zink gebracht dat ongeveer 450 C (842 F) warm is. Volgens ASTM B6 moet het bad minstens 98% zuiver zink bevatten. Voor standaardconstructieprofielen duurt de onderdompeling doorgaans 3-6 minuten. Tijdens het onderdompelen vormen zich door diffusie zink-ijzerlegeringslagen, die een metallurgische verbinding tussen de coating en het stalen substraat creëren.
De onderdelen worden uit het bad gehaald en aan de lucht of in een afschrikbad gekoeld. Daarna worden de laagdikte en hechting gecontroleerd volgens ASTM A123 of ISO 1461. Elke afgewerkte coating bestaat uit verschillende zink-ijzerlegeringslagen met daarboven een laag zuiver zink. De legeringslagen aan de binnenkant zijn harder dan de staalkwaliteit; de buitenste laag is taaier.
Baling Steel levert een assortiment
thermisch verzinkte producten die volgens deze procesnormen zijn vervaardigd.
💡 Technische opmerking: De onderdompeltijd hangt samen met de staaldikte en de massa. Zwaardere constructies moeten langer in het bad blijven, zodat het volledige onderdeel gelijkmatig tot 450 °C opwarmt. Ongelijkmatige verhitting veroorzaakt differentiële thermische uitzetting, een belangrijke oorzaak van vervorming bij asymmetrische constructies.
⚠️ Voorbeeld — gevolgen van een slechte oppervlaktevoorbereiding: Een constructiebedrijf stuurde liggers van 12 meter om te verzinken. Door onvoldoende ontvetting bleef er walsolie achter op de flensoppervlakken. Op 15% van het coatingoppervlak ontstonden onbehandelde plekken. Om de onderdelen opnieuw te verzinken, moest de coating volledig worden verwijderd en het proces worden herhaald. De herstelkosten lagen 40% hoger dan de oorspronkelijke kosten voor het verzinken, waardoor een routineklus tot projectvertraging leidde.
Vergelijking van verzinkmethoden
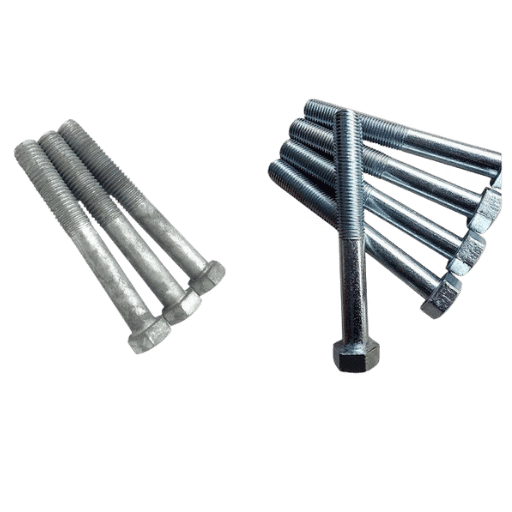
Niet elke verzinkmethode levert hetzelfde resultaat op. Er bestaan verschillende processen voor zinkcoatings, elk afgestemd op andere onderdeelafmetingen, productievolumes en eisen aan de duurzaamheid. De verkeerde methode kiezen is een veelvoorkomende fout in specificaties: een elektrolytisch aangebrachte zinklaag van 5 µm is buiten niet even goed bestand tegen de omstandigheden als een thermisch aangebrachte laag van 85 µm.
| Methode |
Laagdikte |
Maximale onderdeelgrootte |
Typische kosten |
Geschikt voor |
| Thermisch verzinken (HDG) |
45–100 µm |
Afmetingen van het bad (doorgaans 12–15 m) |
$0.02–0.10/sq in |
Constructiestaal, buiteninfrastructuur |
| Elektrolytisch verzinken |
5–25 µm |
Plaat/staalcoil (doorlopende lijn) |
Lager per stuk bij grote volumes |
Autopanelen, huishoudtoestellen |
| Thermische diffusie (Sherardiseren) |
15–80 µm |
Kleine onderdelen (bevestigingsmiddelen) |
Hoger per stuk |
Bevestigingsmiddelen met schroefdraad, complexe kleine onderdelen |
| Mechanisch verzinken |
5–75 µm |
Kleine onderdelen (draaitrommel) |
Gemiddeld |
Spijkers, bouten, veren |
| Koudverzinken (spray/verf) |
25–75 µm DFT |
Elke afmeting (ter plaatse aangebracht) |
Laagst |
Bijwerken, herstel ter plaatse |
Thermisch verzinken biedt de beste duurzaamheid en de dikste laag, omdat het proces door metallurgische diffusie zink-ijzerlegeringslagen vormt en de zinklaag dus niet alleen aan het oppervlak hecht. Bij elektrolytisch verzinken wordt zuiver zink door elektrolyse op staalplaat afgezet. Dit levert gladdere, fijnere en gelijkmatigere lagen op voor onderdelen waarbij vervormbaarheid belangrijker is dan corrosiebestendigheid. Koudverzinkspray is zinkrijke verf die bij omgevingstemperatuur wordt aangebracht. Deze profiteert niet van de metallurgische verbinding die bij echt verzinken ontstaat en is alleen geschikt voor kleine herstellingen of onderhoud, niet als duurzame corrosiebescherming.
Lees ons artikel over
zwart verzinkt staal voor een rechtstreekse vergelijking tussen een verzinkte afwerking en onbehandeld gewoon staal.
Specificaties en normen voor coatings op verzinkt staal
Om verzinkt staal correct te specificeren, moet u de minimale laagdiktes kennen die in de sector als norm gelden. Er zijn twee dominante specificaties: ASTM A123 (Noord-Amerika) en ISO 1461 (internationaal). Beide leggen minimale zinklaagdiktes vast op basis van de materiaalcategorie en de dikte van het basismateriaal. Hoe dikker het staal, hoe dikker de zinklaag, omdat de diffusie bij 450 C op grotere profielen meer legeringsgroei veroorzaakt.
📐 ASTM A123 — minimale laagdikte per materiaalcategorie
| Materiaalcategorie |
Staaldikte |
Minimale laagdikte |
| Constructieprofielen (W, HP, hoeken, U-profielen) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 mil) |
| Plaat en staaf |
> 6,4 mm |
86 µm (3.4 mil) |
| Plaat en staaf |
3,2–6,4 mm |
75 µm (3.0 mil) |
| Band en plaat |
< 1.6 mm |
45 µm (1.8 mil) |
| Buis, kabelbuis en productiebuis |
Alle diktes |
45–86 µm (afhankelijk van de wand) |
ISO 1461 vereist minimaal 70 µm voor staal met een dikte van 3–6 mm en minimaal 100 µm voor dikker staal (>6,4 mm). Dat komt voor grotere profielen goed overeen met ASTM A123. In de praktijk overschrijdt de werkelijke laagdikte de minimale vereisten vaak met 20–40%. Dat komt door het moeilijk beheersbare diffusieproces en de omvang van de gevormde legeringslagen, vooral bij reactief staal (siliciumgehalte 0,04-0,15% Si, het “Sandelin-bereik”).
✔ Voordelen van verzinkt staal:
- In de meeste omgevingen decennialang onderhoudsvrij
- De legeringslagen verdelen de hardheid van de zink-ijzercoating en zorgen zo voor corrosiebestendigheid
- Bestand tegen hantering en transport zonder beschadiging
- Ter plaatse te controleren met een magnetische laagdiktemeter
⚠️ Aandachtspunten:
- Beperkte kleurkeuze: zilvergrijs (tijdens het verzinken niet op kleur te brengen)
- De afmetingen van onderdelen zijn beperkt door de beschikbare badgrootte
- De coating degradeert bij hoge temperaturen. Boven 250 C is ze niet langer geschikt voor continu gebruik; de vorming van zink-ijzerintermetallische verbindingen versnelt dan sterk.
- De staalsamenstelling (Si- en P-gehalte) beïnvloedt het uiterlijk van de deklaag en de gelijkmatigheid van de laagdikte
Maakt verzinken staal zwakker?
Bij de meeste constructiestaalsoorten tast verzinken de treksterkte of vloeigrens van gewoon koolstofstaal (A36, A572, S275, S355) niet aan. Er is één gedocumenteerd risico: waterstofbrosheid. Bij het beitsen met zuur vóór het verzinken kan waterstof in hoogsterktestaal dringen. Bij staal met een treksterkte boven 1.100 MPa kan te veel opgenomen waterstof bij langdurige belasting brosse breuk veroorzaken.
A143 biedt richtlijnen voor bevestigingsmiddelen en voorspanonderdelen met een hoge treksterkte (boven 1.100 MPa). De richtlijn beperkt onder meer de dikte en het gebruik van geremd zuur, of vervangt het beitsen met zuur door een straalreinigingsproces. Voor de meeste toepassingen onder (700 MPa vloeigrens) vormt dit geen probleem.
Toepassingen van verzinkt staal
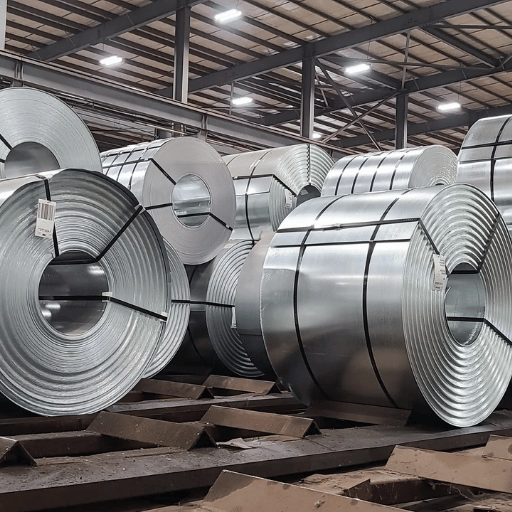
Verzinkt staal wordt gebruikt in honderden technische, commerciële en industriële toepassingen waar langdurige corrosiebestendigheid met weinig routineonderhoud vereist is. Mordor Intelligence schat de wereldwijde marktwaarde van verzinkt staal in 2026 op $118,49 miljard en voorspelt dat deze waarde tegen 2031 met een CAGR van 5,88% zal stijgen. Vijf sectoren vertegenwoordigen het grootste deel van dit volume.
Bouw en infrastructuur: vangrails langs snelwegen, transmissietorens, brugdelen en constructiesteunen worden gemaakt van thermisch verzinkt staal. Lokale overheden geven er de voorkeur aan, omdat de coating de kosten van overschilderen gedurende een halve eeuw wegneemt. Producten zoals
verzinkt stalen hoekprofiel en
verzinkte kabelbuis zijn standaardkeuzes voor gebouwframes en elektrische systemen.
Energie en nutsvoorzieningen: Verzinkt staal wordt in allerlei zware toepassingen gebruikt voor onderdelen van elektriciteitstransmissiesystemen, van zoute kustgebieden tot droge binnenlanden en van constructies voor zonneparken tot funderingen van windturbines.
Stalen buis voor hogedruktoepassingen en
ERW-buis vormen de ruggengraat van distributienetwerken, waar corrosiebescherming de levensduur van de installaties verlengt.
Olie en gas: Bovengronds leidingwerk voor processen en nutsvoorzieningen, en ondersteunende constructies in raffinaderijen en productiefaciliteiten worden gemaakt van
verzinkte ijzeren buis en
laagkoolstofstalen buis.
Landbouw: Omheiningen, graansilo’s, veekralen en irrigatiebuizen profiteren van het vermogen van verzinken om langdurige blootstelling aan bodem, water en meststoffen te doorstaan.
Automobielindustrie en productie: Elektrolytisch verzinkte en thermisch verzinkte staalplaten worden gebruikt voor carrosseriepanelen, behuizingen van huishoudtoestellen en luchtkanalen voor HVAC-systemen. Deze toepassingen vereisen zowel een hoge vervormbaarheid als corrosiebestendigheid.
⚠️ Voorbeeld — besparing over de levensduur van een pijpleiding: Een olie- en gasbedrijf in het Midden-Oosten koos voor thermisch verzinkte koolstofstalen buizen voor een pijpleiding van 45-km door de woestijn. Die vervingen eerder geschilderde buizen van laagkoolstofstaal, die om de 3–5 jaar opnieuw moesten worden gecoat. Dankzij de verzinkte uitvoering waren er gedurende de ontwerplevensduur van 25 jaar 4 onderhoudscycli minder nodig. De totale uitgaven voor coatings daalden naar schatting met 60%.
📐 Markt in cijfers (2026)
De wereldwijde markt voor verzinkt staal: 118,49 miljard USD
Vooruitzichten (raming voor 2031): $157,65 miljard (CAGR 5,88%).
Prijs van HDG-staalcoil (2025): $1,000–1,110/ton
Verzinken vergeleken met andere corrosiebeschermingsmethoden
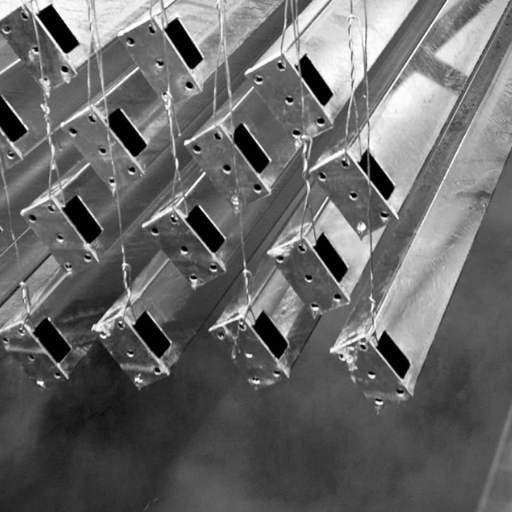
Bij elke vorm van corrosiebescherming moet u rekening houden met de initiële kosten, levensduur, onderhoud en geschiktheid voor de omgeving. Afhankelijk van uw project moet u kiezen tussen verzinken, verven, poedercoaten of roestvast staal. In de onderstaande tabel helpt een beslisschema u de geschikte beschermingsmethode voor elke veelvoorkomende projectvereiste te kiezen:
| Als uw project het volgende vereist… |
Kies |
Waarom |
| 50+ jaar buitengebruik, geen onderhoud |
Thermisch verzinken |
Zelfherstellend zink, geen hercoatingcycli |
| Een kleur of esthetische afwerking |
Verven of poedercoaten |
Verzinken levert alleen een zilvergrijze afwerking op |
| Extreme blootstelling aan chemicaliën (pH <5 of >12.5) |
Roestvast staal of duplexcoating |
Zink lost op in sterk zuur of sterke alkali |
| Budgetgevoelig gebruik binnenshuis |
Koudverzinkspray en verf |
Weinig corrosierisico binnenshuis |
| Gebruik bij hoge temperatuur (>250 °C continu) |
Andere coatings (thermisch spuiten, keramiek) |
De vorming van zink-ijzerintermetallische verbindingen versnelt boven 250 °C |
Over de volledige levenscyclus is thermisch verzinken in alle opzichten goedkoper dan verfsystemen. Uit onderzoek van de American Galvanizers Association (AGA) blijkt dat verzinkt staal over de verwachte levensduur van een project 2 tot 6 keer goedkoper kan zijn dan geschilderd staal, wanneer onderhouds- en hercoatingkosten worden meegerekend. Verfsystemen moeten doorgaans om de 10-15 jaar opnieuw worden gecoat, waarbij elke cyclus 2-5 keer zoveel kost als de oorspronkelijke coating. Op lange termijn lopen die kosten veel hoger op dan de meerkosten van de langere levensduur van thermisch verzinken.
Zie voor een gedetailleerde vergelijking van verzinkte en ongecoate afwerkingen onze gids:
vergelijking tussen verzinkt en zwart staal.
Hoe lang gaat verzinken mee?
De levensduur hangt zowel af van de luchtkwaliteit als van de laagdikte. ISO 9223, de norm voor de classificatie van atmosferische corrosiviteit, onderscheidt 6 categorieën: van C1 met de laagste corrosiesnelheid tot CX met de hoogste. De volgende tabel koppelt de laagdikte aan het aantal jaren tot het eerste onderhoud (TFM). Gebruik de tabel om de levensduur van geschikte thermisch verzinkte onderdelen te voorspellen.
📐 De corrosiekaart voor 50 jaar — schattingen van de levensduur volgens ISO 9223
| ISO 9223-categorie |
Voorbeeld van omgeving |
Zinkverlies (µm/yr) |
TFM bij 85 µm |
TFM bij 100 µm |
| C1 (zeer laag) |
Verwarmde binnenruimtes, droog klimaat |
≤ 0.1 |
170+ jaar |
200+ jaar |
| C2 (laag) |
Landelijk, droog, weinig vervuiling |
0.1–0.7 |
121–170 jaar |
143–200 jaar |
| C3 (gemiddeld) |
Stedelijk, mild kustklimaat, subtropisch |
0.7–2.1 |
40–121 jaar |
47–143 jaar |
| C4 (hoog) |
Industrieel, matig maritiem klimaat |
2.1–4.2 |
20–40 jaar |
24–47 jaar |
| C5 (zeer hoog) |
Zware industrie, tropisch maritiem klimaat |
4.2–8.4 |
10–20 jaar |
12–24 jaar |
| CX (extreem) |
Offshore, extreme blootstelling aan chemicaliën |
8.4–25 |
3–10 jaar |
4–12 jaar |
Het meest verrassende resultaat van deze analyse is dat de meeste omgevingen in Noord-Amerika — zelfs “de tropen”, zoals de kust van Florida — in de praktijk onder de C2- of C3-classificatie van ISO 9223 vallen. In de overgrote meerderheid van praktijksituaties biedt een standaardcoating met ongeveer 100 µm zink daarom ongeveer 50 jaar gebruiksduur.
Veelvoorkomende verzinkfouten en hoe u ze voorkomt
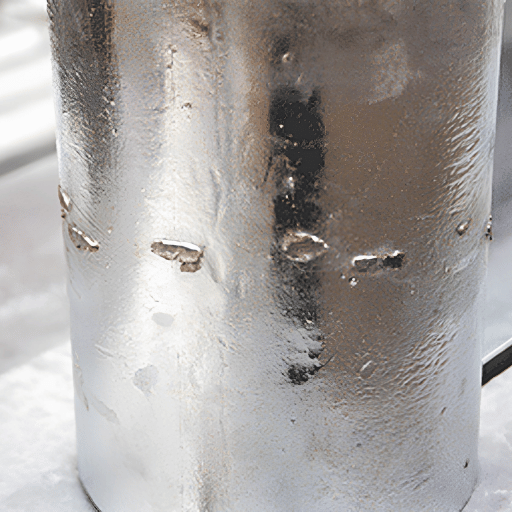
Een slecht beheerst verzinkproces is de meest voorkomende oorzaak van een afwijkend uiterlijk en een kortere levensduur van de coating. In elk verzinkbedrijf kunnen zich vroeg of laat problemen voordoen door onregelmatigheden bij de materiaalvoorbereiding, de staalsamenstelling of de hantering. Met deze kennis kunnen ingenieurs verzinken nauwkeurig specificeren en inspecteurs problemen ter plaatse opsporen.
| Defect |
Hoofdoorzaak |
Preventie |
| Witte roest (zinkhydroxide) |
Onderdelen nat op elkaar stapelen, slechte ventilatie tijdens opslag |
Houd ruimte tussen de onderdelen, sla ze droog op en gebruik afstandhouders |
| Onbehandelde plekken |
Olie-, verf- of siliconenresten op het staal |
Grondig ontvetten; beperk Si tot <0.04% of 0.15–0.25% |
| Slakinsluitingen |
Verontreiniging van het zinkbad |
Verwijder regelmatig slak en bewaak de chemische samenstelling van het bad |
| Vervorming / kromtrekken |
Thermische spanning door een temperatuurverschil van 450 °C |
Symmetrisch ontwerp, voldoende ontluchtingsgaten in holle profielen |
| Waterstofbrosheid |
Beitsen met zuur van hoogsterktestaal (>1.100 MPa) |
Beperk de beitstijd en gebruik mechanische reiniging volgens ASTM A143 |
⚠️ Voorbeeld — witte roest door nat stapelen: Een aannemer bewaarde 200 pas verzinkte stalen hoekprofielen in een afgesloten zeecontainer, zonder afstandhouders tussen de onderdelen. Binnen 3 weken was 60% van de oppervlakken bedekt met witte roest — zinkhydroxide. De volledige partij moest chemisch worden behandeld met een chromaatvrije passiveringsoplossing voordat de klant de levering wilde aanvaarden.
Staal lassen tijdens het verzinkproces: een (vrij) veelvoorkomende fout. Bij hoge temperaturen komen uit zink giftige zinkoxidedampen vrij. Volgens de standaardpraktijk wordt vóór het lassen aan weerszijden 25 50 mm zink rond de laszone verwijderd. De las wordt gemaakt met een ademhalingsmasker tegen metaaldampen en daarna opnieuw behandeld met koudverzinkspray met een hoog zinkgehalte. Een bron adviseert: “Zinkdampkoorts is niet dodelijk en duurt maar 24h, dus schuur het er gewoon af en gebruik het ademhalingsmasker”.
Ontwerpproblemen met holle profielen, buisuiteinden en overlappende platen: er moeten ontluchtings- en drainagegaten worden voorzien, zodat zink en lucht tijdens het onderdompelen kunnen stromen. Zonder deze openingen kan gas vast komen te zitten, kunnen plekken onbehandeld blijven en kunnen er mogelijk ernstige stoomexplosies ontstaan.
Veelgestelde vragen over verzinken
V: Is het galvanizing of galvanising?
Antwoord bekijken
Beide schrijfwijzen zijn correct! De term “zinc galvanising” wordt gebruikt in het Verenigd Koninkrijk, Australië en het Verre Oosten. In de Verenigde Staten wordt hetzelfde product en proces aangeduid met “zinc galvanizing”. De normen en specificaties verschillen enigszins, maar het eindresultaat is identiek.
V: Is verzinken hetzelfde als galvaniseren?
Antwoord bekijken
Nee. Bij thermisch verzinken wordt het onderdeel ondergedompeld in gesmolten zink van 450 C. Tijdens het afkoelen ontstaat een metallurgische verbinding en een zink-ijzerlegeringslaag van 45-100 µm. Bij elektrolytisch verzinken wordt bij kamertemperatuur met behulp van elektrolyse zuiver zink op het onderdeel aangebracht, met een coating van 5-25 µm. Die is veel dunner en laat sneller los, ook over een veel langere periode. Verzinken is veel duurzamer dan galvaniseren en is niet geschikt voor binnenafwerkingen of onderdelen met een zeer lichte belasting.
V: Hoeveel kost verzinken?
Antwoord bekijken
Verzinken kost doorgaans $ 0,02-0,10/ in 2 (ongeveer $ 300-800/ t, afhankelijk van de complexiteit van het onderdeel, de batchgrootte en de locatie van het verzinkbedrijf). In 2025 wordt HDG-staalcoil verhandeld voor ongeveer $1.000-1.110/ t. Over de volledige levensduur stelt de AGA dat verzinken 2-6 keer goedkoper is dan verfsystemen, wanneer de hercoatingkosten over de volledige gebruiksduur van de constructie worden meegerekend.
V: Kunt u verzinkt staal lassen?
Antwoord bekijken
Ja, maar alleen met de nodige voorzichtigheid. Verwijder aan weerszijden van de laszone 25-50 mm van de verzinking om zinkverontreiniging van het smeltbad en de vorming van zinkoxidedampen te voorkomen. Gebruik plaatselijke ventilatie en een goedgekeurd ademhalingsmasker met metaalrookfilter. Werk de reparatie af door de blootliggende zone opnieuw te coaten met koudverzinkingsspray of -verf op zinkbasis.
V: Is verzinken beter dan schilderen?
Antwoord bekijken
Voor bescherming op lange termijn is verzinken beter dan schilderen, zowel qua levensduur (50+ jaar per cyclus tussen nieuwe coatings tegenover 10-15 jaar) als qua levenscycluskosten. Bij projecten waar kleurvoorkeuren doorslaggevend zijn of het budget beperkt is, is schilderen goedkoper voor een klein project binnenshuis. In veel toepassingsspecificaties worden beide nu gecombineerd: eerst verzinken en daarna een verflaag aanbrengen (duplexsysteem).
V: Kunt u verzinkt staal schilderen?
Antwoord bekijken
Ja, de voorbereiding is essentieel. Op nieuw verzinkt staal zit een inerte zinkoxidelaag die de hechting belemmert. Mogelijke voorbereidingen zijn sweepstralen tot SA 2.5, het aanbrengen van T-wash (etsmiddel) of etsen met azijn, gevolgd door een zinkfosfaat- of epoxyprimer. Zonder voorbereiding laat de verf al in het eerste seizoen los; vaak bladdert de coating in hele vellen af.
Verzinkte staalproducten nodig voor uw project?
Baling Steel levert thermisch verzinkte buizen, hoekprofielen, installatiebuizen en constructieprofielen aan bouw- en energiebedrijven wereldwijd. Bezorg ons uw specificaties voor een persoonlijk antwoord met prijzen en levertijd binnen 1 werkdag.
Vraag een offerte aan →
Over deze technische gids
Dit artikel is opgesteld door het contentteam van Baling Steel en gecontroleerd door onze engineeringafdeling. De technische gegevens zijn afkomstig van de American Galvanizers Association (AGA), gepubliceerde ASTM- en ISO-normen en de hieronder vermelde peer-reviewed referenties. Baling Steel is wereldwijd toonaangevend in de levering van thermisch verzinkte staalproducten. Hoe zorgvuldig u ook te werk gaat, raadpleeg de toepasselijke normen voor de projectspecificaties en controleer deze met de door u gekozen verzinkerij. Laatst bijgewerkt: april 2026.