📐 Especificações técnicas rápidas
| Parâmetro |
Valor |
| Temperatura do banho de imersão a quente |
450 °C ± 10 °C (842 °F) |
| Espessura típica do revestimento |
45–100 µm (aço estrutural) |
| Vida útil prevista |
34–170+ anos (varia consoante o ambiente) |
| Principais normas |
ASTM A123 / ISO 1461 |
| Pureza do zinco exigida |
≥ 98% segundo a ASTM B6 |
| Resistência de aderência do revestimento |
Metalúrgica (≈ 3 600 psi ao corte) |
A galvanização é o método mais popular de proteção contra a corrosão do aço e do ferro, graças à simplicidade e eficácia do processo. Forma-se uma ligação metalúrgica entre o revestimento de zinco e o metal de base, criando uma barreira resistente à corrosão entre a peça e elementos corrosivos, como a humidade, o oxigénio e o sal. A proteção catódica também se estende para além das zonas danificadas ou riscadas. Este artigo aborda os princípios científicos da galvanização, as etapas do processo e as especificações, bem como os critérios práticos que engenheiros e compradores de materiais devem conhecer ao encomendar aço galvanizado para estruturas, redes elétricas, infraestruturas ferroviárias e outras aplicações.
O que é a galvanização e porque funciona?
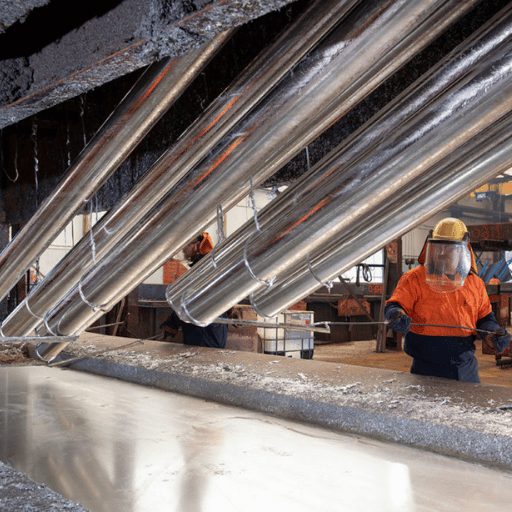
A galvanização é o processo de aplicação de um revestimento protetor de zinco sobre ferro ou aço para evitar a corrosão. O termo deriva de Luigi Galvani, o cientista italiano cujas experiências, na década de 1780, lançaram as bases da eletroquímica. Atualmente, galvanização designa vários métodos de aplicação de zinco sobre metais, sendo a galvanização por imersão a quente o mais comum em aplicações estruturais.
A galvanização protege através de mais do que uma simples barreira física. O zinco é eletroquimicamente mais reativo do que o ferro: tem um potencial de elétrodo padrão de 0,76 V, em comparação com 0,44 V do ferro. Esta diferença de reatividade, juntamente com a presença de um eletrólito (água da chuva, condensação ou água do mar) e de uma ligação elétrica entre os dois metais, faz com que o zinco, quando em contacto com o ferro, atue como ânodo de sacrifício e se oxide (ceda eletrões) primeiro, protegendo o material subjacente: é o processo de proteção galvânica, que dá nome à galvanização.
A galvanização por imersão a quente oferece proteção de barreira e proteção catódica. Se o revestimento for riscado ou danificado, o zinco corrói-se sacrificialmente e protege o aço subjacente — uma função que nenhum sistema de pintura consegue igualar.
— American Galvanizers Association (AGA), referência técnica
Como é que a galvanização evita a ferrugem mesmo quando é riscada?
Quando um risco atravessa a superfície de um revestimento galvanizado, o metal de base torna-se um ânodo de sacrifício e forma-se proteção catódica natural em redor da zona exposta, onde ocorre deposição e substituição de zinco. O revestimento de zinco continua a dissociar-se até existir um estado de equilíbrio entre os produtos de corrosão que chegam ao substrato de aço (formando uma película de zinco) e o meio de reação. A proteção passiva estende-se apenas alguns milímetros a partir do ponto danificado e protege o aço contra a corrosão enquanto houver zinco suficiente, em termos de tempo e corrente.
É esta característica que torna o aço galvanizado por imersão a quente muito mais resistente a riscos, abrasão e até a impactos ligeiros do que os revestimentos de tinta, que deixam de proteger assim que a película é comprometida.
Processo de galvanização por imersão a quente: passo a passo
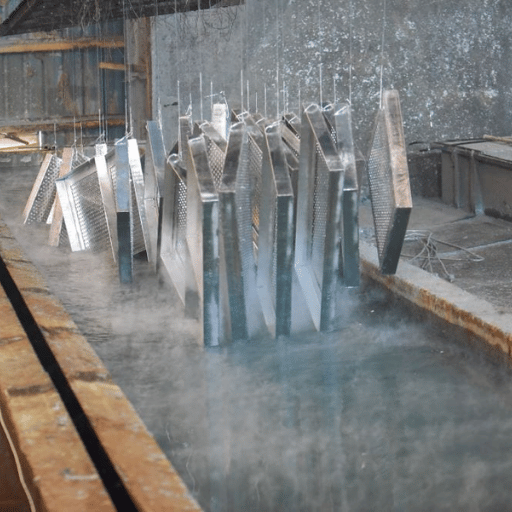
A galvanização por imersão a quente é um processo antigo, estabelecido e adaptado por normas internacionais. Cada etapa é necessária por razões metalúrgicas; a eliminação de qualquer uma pode provocar falhas no revestimento. O processo de quatro etapas utilizado em todas as instalações comerciais de galvanização do mundo é o seguinte:
- Preparação da superfície — desengorduramento: Todas as peças são primeiro mergulhadas numa solução alcalina ou ácida desengordurante, que remove óleos, gorduras e revestimentos de oficina deixados durante o fabrico. Qualquer material orgânico presente na superfície pode causar zonas sem revestimento na camada final.
- Preparação da superfície — decapagem: Após o desengorduramento, as peças passam por um banho de ácido clorídrico ou sulfúrico, que remove a carepa de laminação e a ferrugem. O tempo de decapagem depende do estado e das dimensões da superfície: uma chapa com muita carepa pode exigir mais de 30 min, enquanto um perfil laminado a quente simples precisa apenas de alguns minutos.
- Fluxagem: As peças passam por uma solução de fluxo de cloreto de zinco e amónio, que remove os óxidos restantes e deposita uma camada intermédia adequada para assegurar a molhagem quando o aço entra em contacto com o banho de zinco. Algumas instalações utilizam fluxagem a seco; noutras, o fluxo flutua sobre o banho de zinco (galvanização húmida).
- Imersão em zinco fundido: O aço é mergulhado num banho de zinco fundido a aproximadamente 450 C (842 F). Segundo a ASTM B6, o banho deve conter pelo menos 98% de zinco puro. O tempo de imersão é normalmente de 3-6 minutos para perfis estruturais normalizados. Durante a imersão, formam-se camadas de liga de zinco-ferro por difusão, criando uma ligação metalúrgica entre o revestimento e o substrato de aço.
As peças são retiradas e arrefecidas ao ar ou num tanque de têmpera. Depois, são inspecionadas segundo a ASTM A123 ou a ISO 1461, para verificar a espessura e a aderência do revestimento. Cada revestimento acabado é composto por várias camadas de liga de zinco-ferro, cobertas por uma camada de zinco puro. As camadas interiores de liga são mais duras do que o aço, enquanto a superfície exterior é mais dúctil.
A Baling Steel fornece vários
produtos galvanizados por imersão a quente, fabricados segundo estas normas de processo.
💡 Nota de engenharia: O tempo de imersão varia consoante a espessura e a massa do aço. Conjuntos mais pesados exigem uma imersão mais prolongada, para que o banho de zinco aqueça toda a peça uniformemente até 450 °C. O aquecimento desigual causa dilatação térmica diferencial, uma das principais causas de deformação em peças fabricadas assimétricas.
⚠️ Caso — falha na preparação da superfície: Uma oficina de fabrico enviou vigas estruturais de 12 metros para galvanização. Um desengorduramento insuficiente deixou resíduos de óleo do laminador nas superfícies das flanges. Surgiram zonas sem revestimento em 15% da superfície revestida. A nova galvanização exigiu a remoção integral do revestimento e o reprocessamento. Os custos de retrabalho excederam em 40% o custo do tratamento de galvanização original, transformando um trabalho de rotina num atraso do projeto.
Comparação dos métodos de galvanização
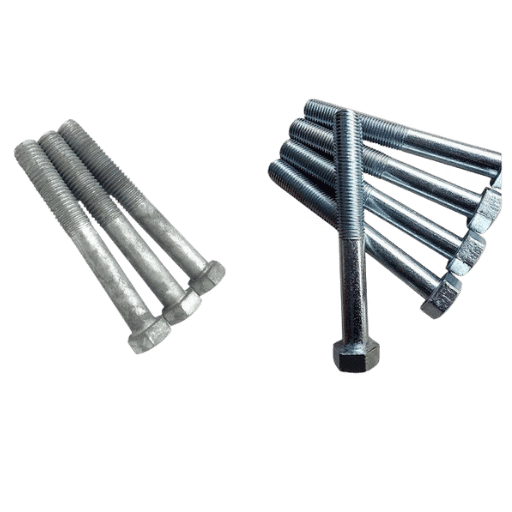
Nem todos os processos de galvanização são iguais. Existem vários métodos distintos de revestimento com zinco, cada um otimizado para diferentes dimensões de peças, volumes de produção e requisitos de durabilidade. A escolha do método errado é um erro frequente nas especificações: uma camada eletrogalvanizada de 5 µm não resiste ao ambiente exterior como uma camada de 85 µm aplicada por imersão a quente.
| Método |
Espessura do revestimento |
Dimensão máxima da peça |
Custo típico |
Mais adequado para |
| Imersão a quente (HDG) |
45–100 µm |
Dimensão do banho (12–15 m, normalmente) |
$0.02–0.10/pol. quadrada |
Aço estrutural, infraestruturas exteriores |
| Eletrogalvanização |
5–25 µm |
Chapa/bobina (linha contínua) |
Menor por unidade em grande escala |
Painéis automóveis, eletrodomésticos |
| Difusão térmica (Sherardização) |
15–80 µm |
Peças pequenas (elementos de fixação) |
Mais elevado por peça |
Elementos de fixação roscados, peças pequenas complexas |
| Galvanização mecânica |
5–75 µm |
Peças pequenas (tambor rotativo) |
Moderado |
Pregos, parafusos, molas |
| Galvanização a frio (pulverização/tinta) |
25–75 µm DFT |
Qualquer (aplicação no local) |
Mais baixo |
Retocar, reparar no local |
A galvanização por imersão a quente oferece a melhor durabilidade e a camada mais espessa, porque o processo forma camadas de liga de zinco-ferro por difusão metalúrgica — não apenas por aderência à superfície. A eletrogalvanização deposita zinco puro em chapas de aço por eletrólise, produzindo camadas mais lisas, finas e uniformes, adequadas para peças em que a conformabilidade é mais importante do que a resistência à corrosão. A galvanização a frio por pulverização consiste numa tinta rica em zinco aplicada à temperatura ambiente e não beneficia da ligação metalúrgica criada pela verdadeira galvanização. Deve ser utilizada apenas para pequenas reparações ou manutenção, não como camada de proteção duradoura contra a corrosão.
Leia o nosso artigo sobre
aço preto galvanizado para comparar diretamente os acabamentos em aço galvanizado e aço simples sem tratamento.
Especificações e normas para revestimentos de aço galvanizado
A especificação correta do aço galvanizado exige conhecer os valores mínimos de referência para a espessura do revestimento, que definem a norma do setor. Há apenas duas especificações dominantes: a ASTM A123 (América do Norte) e a ISO 1461 (internacional). Ambas estabelecem espessuras mínimas de revestimento de zinco segundo a categoria do material e a espessura do material de base. Quanto mais espesso o aço, mais espesso o revestimento de zinco, porque a reação de difusão a 450 C gera crescimento adicional da liga em perfis maiores.
📐 ASTM A123 — espessura mínima do revestimento por categoria de material
| Categoria do material |
Espessura do aço |
Espessura mínima do revestimento |
| Perfis estruturais (W, HP, cantoneiras, canais) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 milésimos de polegada) |
| Chapas e barras de aço |
> 6,4 mm |
86 µm (3.4 milésimos de polegada) |
| Chapas e barras de aço |
3,2–6,4 mm |
75 µm (3.0 milésimos de polegada) |
| Fita e chapa |
< 1.6 mm |
45 µm (1.8 milésimos de polegada) |
| Tubo, conduta e tubagem de produção |
Todas as espessuras |
45–86 µm (varia consoante a espessura da parede) |
A ISO 1461 exige um mínimo de 70 µm para aço com 3–6 mm de espessura e de 100 µm para aço mais espesso (>6,4 mm), valores muito próximos dos da ASTM A123 para perfis maiores. Na prática, a espessura real do revestimento ultrapassa frequentemente os requisitos mínimos em 20–40%, devido à natureza difícil de controlar da reação de difusão e à extensão das camadas de liga que se desenvolvem, sobretudo em aços reativos (teor de silício entre 0,04-0,15% Si, o «intervalo de Sandelin»).
✔ Vantagens do aço galvanizado:
- Sem manutenção durante décadas na maioria dos ambientes
- As camadas de liga também distribuem a dureza do revestimento de zinco-ferro, tornando-o resistente à corrosão
- Resiste ao manuseamento e ao transporte sem danos
- Verificável no local com um medidor magnético de espessura do revestimento
⚠️ Limitações a considerar:
- Cor limitada a cinzento-prateado (não pode ser tingida durante a galvanização)
- Dimensão da peça limitada pelas dimensões do banho disponível
- Degrada-se a temperaturas elevadas (acima de 250 C, deixa de ser adequado para serviço contínuo; a formação de compostos intermetálicos de zinco-ferro acelera rapidamente)
- A composição do aço (teor de Si e P) influencia o aspeto do revestimento e a uniformidade da sua espessura
A galvanização enfraquece o aço?
Na maioria dos aços estruturais, a galvanização não afeta negativamente a resistência à tração nem a tensão de cedência dos aços-carbono comuns (A36, A572, S275, S355). Existe um risco documentado: a fragilização por hidrogénio. O processo de galvanização com decapagem ácida provoca a absorção de hidrogénio em aço de alta resistência. Qualquer aço com resistência à tração superior a 1 100 MPa pode apresentar falhas frágeis sob carga prolongada se absorver demasiado hidrogénio.
A norma A143 apresenta soluções para elementos de fixação e componentes pré-esforçados com resistência à tração elevada (superior a 1 100 MPa), através de orientações que limitam a espessura, reduzem o uso de ácido inibido ou substituem a decapagem ácida por um processo abrasivo. Na maioria das aplicações com tensão de cedência inferior a (700 MPa), este problema não se coloca.
Onde se utiliza o aço galvanizado: principais aplicações
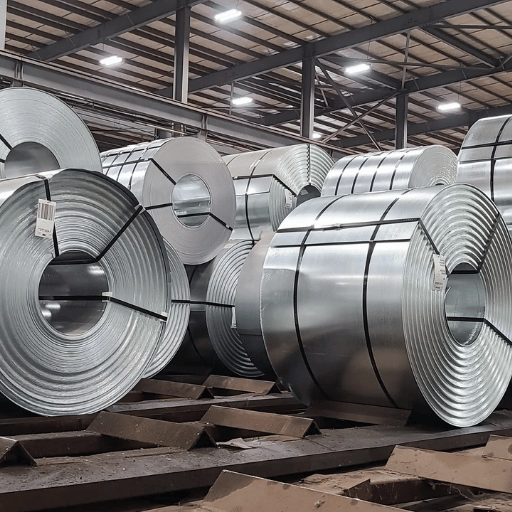
O aço galvanizado tem centenas de aplicações de engenharia, comerciais e industriais que exigem vários anos de resistência à corrosão e pouca manutenção de rotina. A Mordor Intelligence estima que o valor do mercado mundial de aço galvanizado foi de $118,49 mil milhões em 2026 e prevê que aumente a uma taxa de crescimento anual composta (CAGR) de 5,88% até 2031. Cinco setores representam a maior parte deste volume.
Construção e infraestruturas: Guardas de segurança rodoviária, torres de transmissão, secções de pontes e suportes estruturais são fabricados em aço galvanizado por imersão a quente. As autarquias preferem-no porque o revestimento elimina os custos de repintura durante meio século. Produtos como
cantoneiras de aço galvanizado e
condutas galvanizadas são especificações comuns em estruturas de edifícios e sistemas elétricos.
Energia e serviços públicos: O aço galvanizado é utilizado em componentes de transmissão de energia para aplicações exigentes, desde ambientes costeiros salinos até zonas interiores áridas, e desde estruturas de parques solares até fundações de turbinas eólicas.
Tubos de aço para serviço de alta pressão e
tubos ERW constituem a base de redes de distribuição em que a proteção contra a corrosão prolonga a vida útil dos ativos.
Petróleo e gás: Em refinarias e instalações de produção, as tubagens de processo e de serviços auxiliares acima do solo, bem como as estruturas de suporte, são fabricadas em
tubos de ferro galvanizado e
tubos de aço macio.
Agricultura: Cercas, silos de armazenamento de cereais, recintos para animais e tubos de rega beneficiam da capacidade do aço galvanizado para permanecer em uso durante muitos anos em contacto com o solo, a água e produtos químicos de fertilização.
Automóvel e indústria transformadora: Chapas de aço eletrogalvanizadas e galvanizadas por imersão a quente são utilizadas no fabrico de painéis de carroçaria, caixas para eletrodomésticos e condutas para sistemas de AVAC — aplicações que exigem elevada conformabilidade e resistência à corrosão.
⚠️ Caso — poupança ao longo da vida útil de uma conduta: Um operador de petróleo e gás do Médio Oriente especificou tubos de aço-carbono galvanizados por imersão a quente para uma conduta de 45-km no deserto, substituindo tubos de aço macio pintados que exigiam nova pintura a cada 3–5 anos. A especificação galvanizada eliminou 4 ciclos de manutenção durante uma vida útil de projeto de 25 anos, reduzindo em cerca de 60% a despesa total relacionada com o revestimento.
📐 Panorama do mercado (2026)
Mercado global de aço galvanizado: 118,49 mil milhões USD
Perspetivas futuras (estimativa para 2031): $157,65 mil milhões (CAGR 5,88%).
Preço da bobina HDG (2025): $1,000–1,110/tonelada métrica (t)
Galvanização e outros métodos de proteção contra a corrosão
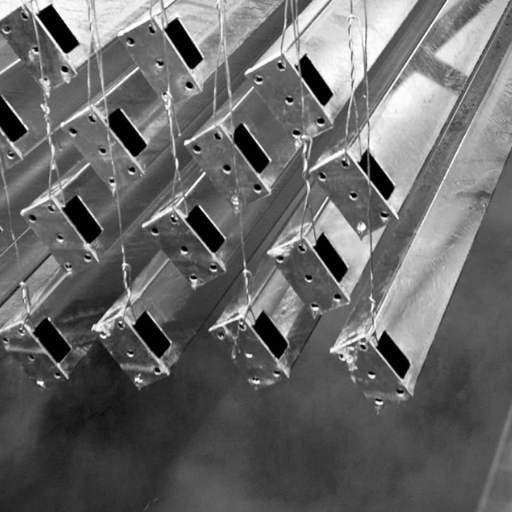
Todos os métodos de proteção contra a corrosão exigem um equilíbrio entre custos iniciais, vida útil, manutenção e adequação ambiental. A escolha entre galvanização, pintura, revestimento em pó e aço inoxidável depende do projeto. A tabela seguinte apresenta um guia de decisão para selecionar o método de proteção mais adequado a cada requisito comum de projeto:
| Se o projeto exigir… |
Escolha |
Motivo |
| Vida útil exterior de 50+ anos, sem manutenção |
Galvanização por imersão a quente |
O zinco autorrepara-se; não são necessários ciclos de renovação do revestimento |
| Cor ou acabamento estético |
Pintura ou revestimento em pó |
A galvanização só está disponível em cinzento-prateado |
| Exposição a produtos químicos extremos (pH <5 ou >12.5) |
Aço inoxidável ou revestimento duplex |
O zinco dissolve-se em ácidos e álcalis fortes |
| Utilização interior com orçamento limitado |
Pulverização de galvanização a frio + pintura |
Risco mínimo de corrosão em interiores |
| Serviço a alta temperatura (>250 °C contínuos) |
Outros revestimentos (projeção térmica, cerâmica) |
A formação de compostos intermetálicos de zinco-ferro acelera acima de 250 °C |
Em todos os aspetos do custo ao longo do ciclo de vida, a galvanização por imersão a quente supera claramente os sistemas de pintura. Um estudo da American Galvanizers Association (AGA) mostra que, durante a vida útil prevista de um projeto, o aço galvanizado pode custar entre 2 e 6 vezes menos do que o aço pintado, quando se contabilizam os custos de manutenção e renovação do revestimento. Em geral, os sistemas de pintura precisam de ser repintados a cada 10-15 anos, a um custo por ciclo de 2-5 vezes superior ao do revestimento original. A longo prazo, estes custos ultrapassam largamente os benefícios de longevidade da galvanização por imersão a quente.
Para uma comparação detalhada entre acabamentos galvanizados e sem revestimento, consulte o nosso guia:
comparação entre aço galvanizado e aço preto.
Quanto tempo dura a galvanização?
A vida útil depende da qualidade do ar e da espessura do revestimento. A ISO 9223 — norma de classificação da corrosividade atmosférica — define 6 categorias, desde C1, com a menor taxa de corrosão, até CX, com a mais elevada. A tabela seguinte relaciona a espessura do revestimento com o número de anos até à primeira manutenção (TFM); utilize-a para estimar a vida útil de componentes galvanizados por imersão a quente adequados.
📐 Mapa de corrosão para 50 anos — estimativas de vida útil segundo a ISO 9223
| Categoria ISO 9223 |
Exemplo de ambiente |
Perda de zinco (µm/ano) |
TFM a 85 µm |
TFM a 100 µm |
| C1 (muito baixa) |
Interiores aquecidos, clima seco |
≤ 0.1 |
170+ anos |
200+ anos |
| C2 (baixa) |
Rural, árido, baixa poluição |
0.1–0.7 |
121–170 anos |
143–200 anos |
| C3 (média) |
Urbano, litoral pouco agressivo, subtropical |
0.7–2.1 |
40–121 anos |
47–143 anos |
| C4 (alta) |
Industrial, ambiente marinho moderado |
2.1–4.2 |
20–40 anos |
24–47 anos |
| C5 (muito alta) |
Industrial pesado, ambiente marinho tropical |
4.2–8.4 |
10–20 anos |
12–24 anos |
| CX (extrema) |
Ao largo, exposição extrema a produtos químicos |
8.4–25 |
3–10 anos |
4–12 anos |
O aspeto mais surpreendente desta análise é que a maioria dos ambientes reais da América do Norte — incluindo zonas «tropicais», como a costa da Florida — se enquadra nas categorias C2 ou C3 da ISO 9223. Por conseguinte, na esmagadora maioria das situações práticas, um revestimento normalizado com cerca de 100 µm de zinco proporciona cerca de 50 anos de utilização.
Defeitos comuns de galvanização e como evitá-los
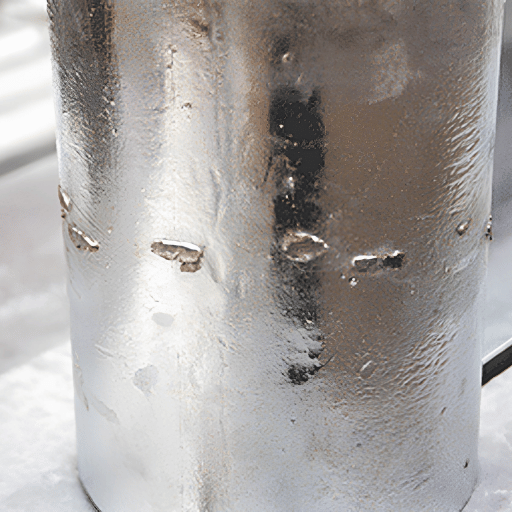
O controlo inadequado do processo é a causa mais comum de alterações no aspeto do revestimento e de redução da vida útil. Uma anomalia na preparação do material, na composição química do aço ou no manuseamento pode comprometer o controlo do processo de galvanização, algo que acontece em praticamente todas as instalações, mais cedo ou mais tarde. Este conhecimento ajuda os engenheiros a especificar a galvanização e os inspetores a detetar problemas no local.
| Defeito |
Causa principal |
Prevenção |
| Ferrugem branca (hidróxido de zinco) |
Empilhamento em condições húmidas, ventilação deficiente durante o armazenamento |
Criar espaços de ar entre peças, armazenar em local seco e utilizar separadores |
| Zonas sem revestimento |
Resíduos de óleo, tinta ou silício no aço |
Desengordurar cuidadosamente; controlar o Si para <0.04% ou 0.15–0.25% |
| Inclusões de escória |
Contaminação do banho de zinco |
Remover regularmente a escória à superfície e manter a composição química do banho |
| Distorção/deformação |
Tensão térmica causada por uma diferença de temperatura de 450 °C |
Conceção simétrica e orifícios de ventilação adequados em perfis ocos |
| Fragilização por hidrogénio |
Decapagem ácida de aço de alta resistência (>1 100 MPa) |
Limitar o tempo de decapagem e utilizar limpeza mecânica segundo a ASTM A143 |
⚠️ Caso — ferrugem branca causada por empilhamento húmido: Um empreiteiro armazenou 200 cantoneiras de aço galvanizadas recentemente num contentor fechado, sem separadores entre as peças. Em 3 semanas, a ferrugem branca — hidróxido de zinco — cobriu 60% das superfícies. Todo o lote teve de ser tratado com uma solução de passivação sem cromatos antes de o cliente aceitar a entrega.
Soldadura de aço durante o processo de galvanização: um erro relativamente comum. Quando o zinco é aquecido a temperaturas elevadas, liberta fumos tóxicos de óxido de zinco. Prática normal: remover 25 50 mm de zinco em redor da zona de soldadura, de ambos os lados, antes de soldar; concluir a soldadura com um respirador para fumos metálicos e, em seguida, aplicar novamente zinco com uma pulverização a frio rica em zinco. Uma fonte aconselha: «A febre dos fumos de zinco não é letal e só dura 24h, por isso basta lixar e usar o respirador».
Problemas de conceção em perfis ocos, extremidades de tubos e chapas sobrepostas: é necessário prever orifícios de ventilação e drenagem para permitir a circulação de zinco e ar durante a imersão. Sem esses orifícios, podem ficar gases presos, ocorrer falhas no revestimento e, potencialmente, explosões de vapor graves.
Perguntas frequentes sobre galvanização
P: Escreve-se galvanizing ou galvanising?
Ver resposta
Ambas as formas estão corretas! «Zinc galvanising» é utilizado no Reino Unido, na Austrália e no Extremo Oriente. Nos Estados Unidos, utiliza-se «zinc galvanizing» para o mesmo produto e processo. As normas e especificações do processo diferem ligeiramente, mas o resultado final é idêntico.
P: A galvanização é o mesmo que o revestimento com zinco?
Ver resposta
Não. A galvanização por imersão a quente exige a imersão da peça em zinco fundido a 450 C. Quando arrefece, o zinco liga-se metalurgicamente à peça e forma uma camada de liga de zinco-ferro com 45-100 µm de espessura. A galvanoplastia deposita zinco puro numa peça por eletrólise à temperatura ambiente, formando um revestimento com 5-25 µm de espessura. O resultado é muito mais fino e lasca-se com maior facilidade ao longo do tempo. A galvanização é um processo muito mais duradouro do que a galvanoplastia e não é adequada para acabamentos interiores nem para peças submetidas a cargas muito ligeiras.
P: Quanto custa a galvanização?
Ver resposta
Em geral, a galvanização custa $ 0,02-0,10/ pol. 2 (cerca de $ 300-800/ t, consoante a complexidade da peça, o tamanho do lote e a localização da instalação). Em 2025, a bobina HDG era comercializada a cerca de $1 000-1 110/ t. Ao longo do ciclo de vida, a AGA afirma que a galvanização custa 2-6 vezes menos do que os sistemas de pintura, quando se contabilizam os custos de renovação do revestimento durante toda a vida útil da estrutura.
P: É possível soldar aço galvanizado?
Ver resposta
Sim, mas apenas com os devidos cuidados. Remova 25-50 mm de galvanização de cada lado da zona de soldadura para evitar a contaminação do banho de fusão com zinco e a produção de fumos de óxido de zinco. Utilize ventilação localizada e uma máscara respiratória aprovada para pulverização, com filtro para fumos metálicos. Termine a reparação aplicando um novo revestimento na zona exposta com tinta ou spray de galvanização a frio à base de zinco.
P: A galvanização é melhor do que a pintura?
Ver resposta
Para uma proteção duradoura, a galvanização supera a pintura tanto em longevidade (50+ anos por ciclo de repintura, face a 10-15 anos) como em custo ao longo do ciclo de vida. Em projetos nos quais a preferência de cor predomina ou os orçamentos são limitados, a pintura é mais económica em projetos interiores de pequena dimensão. Muitas especificações de aplicação combinam atualmente os dois métodos: galvanização seguida de uma camada de acabamento de tinta (sistema duplex).
P: É possível pintar aço galvanizado?
Ver resposta
Sim, a preparação é fundamental. A galvanização recente tem uma película inerte de óxido de zinco que dificulta a aderência. As opções de preparação incluem decapagem abrasiva ligeira até SA 2.5, aplicação de T-wash (solução mordente) ou ataque com vinagre, seguido da aplicação de um primário de fosfato de zinco ou epóxi. Sem preparação, a tinta falha na primeira estação; muitas vezes, o revestimento destaca-se em placas.
Precisa de produtos de aço galvanizado para o seu projeto?
A Baling Steel fornece tubos, cantoneiras, eletrodutos e perfis estruturais galvanizados por imersão a quente a empresas dos setores da construção e da energia em todo o mundo. Envie as especificações para receber uma resposta personalizada, com preços e prazo de entrega, no prazo de 1 dia útil.
Peça um orçamento →
Sobre este guia técnico
Este artigo foi elaborado pela equipa de conteúdos da Baling Steel e revisto pela nossa equipa de engenharia. Os dados técnicos provêm da American Galvanizers Association, de normas ASTM e ISO publicadas e das referências revistas por pares indicadas abaixo. A Baling Steel é líder mundial no fornecimento de produtos de aço galvanizado por imersão a quente; apesar da revisão cuidadosa, as especificações do projeto devem ser consultadas nas normas aplicáveis e confirmadas junto do galvanizador escolhido. Última atualização: abril de 2026.