📐 エンジニア向け仕様の概要
亜鉛めっきは、工程がシンプルで効果的なことから、鋼や鉄の腐食を防ぐ方法として最も広く採用されています。亜鉛被覆と母材の間に冶金的結合が形成され、加工対象と水分、酸素、塩分などの腐食要因との間に耐食性のあるバリア層ができます。さらに、カソード防食によって損傷箇所や傷の周囲まで保護できます。本稿では、亜鉛めっきの原理や工程、仕様を解説し、構造物、電力設備、鉄道インフラなどに用いる亜鉛めっき鋼材を発注する際に、エンジニアや資材購入担当者が知っておくべき実務的な選定基準を紹介します。
| 項目 | 値 |
|---|---|
| 溶融亜鉛めっき浴の温度 | 450 °C ± 10 °C (842 °F) |
| 一般的な被覆厚さ | 45–100 µm(構造用鋼) |
| 予想耐用年数 | 34–170+ 年(環境により異なります) |
| 主な規格 | ASTM A123 / ISO 1461 |
| 必要な亜鉛純度 | ASTM B6に基づき ≥ 98% |
| 被覆の密着強度 | 冶金的結合(せん断強度 ≈ 3,600 psi) |
溶融亜鉛めっきとは何か、なぜ機能するのか?
コンテンツ
見せる
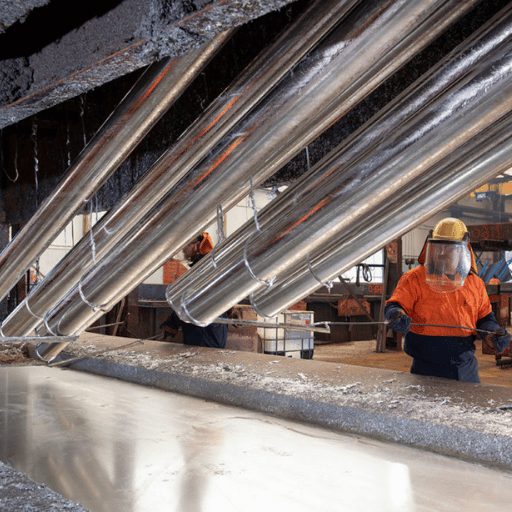 亜鉛めっき(イギリス英語では galvanising、アメリカ英語では galvanizing と表記)は、鉄や鋼に保護用の亜鉛被覆を施し、腐食を防ぐ処理です。この名称は、1780年代に電気化学の基礎となる実験を行ったイタリアの科学者Luigi Galvaniに由来します。現在、亜鉛めっきは金属に亜鉛を施す複数の方法を指し、構造用途では溶融亜鉛めっきが最も一般的です。
亜鉛めっきの働きは、物理的なバリアだけではありません。亜鉛は鉄より電気化学的に反応しやすく、標準電極電位は亜鉛が0.76 V、鉄が0.44 Vです。この反応性の差に加え、電解質(雨水、結露、海水)が存在し、2種類の金属が電気的に接続されると、亜鉛は犠牲陽極として働き、下地の材料より優先して酸化(電子を放出)します。これが亜鉛めっきの名称の由来にもなった電気化学的な防食作用です。
溶融亜鉛めっきは、バリア機能とカソード防食の両方を備えています。被覆に傷がついたり損傷したりした場合、亜鉛が犠牲的に腐食することで、下地の鋼を保護します。この機能は塗装では再現できません。 — American Galvanizers Association (AGA)、技術資料
傷がついても、亜鉛めっきが錆を防ぐ仕組みとは?
亜鉛めっきの表面に傷がついて被覆を貫通すると、母材が陽極となり、傷の周囲で自然にカソード防食が働きます。亜鉛が析出し、その後、置換反応が起こります。亜鉛被覆は、鋼の表面に亜鉛皮膜を形成する腐食生成物と周囲の反応環境との間に平衡が成立するまで溶解し続けます。不動態化による保護が損傷箇所から被覆内部へ及ぶ範囲はわずか数ミリメートルですが、亜鉛が十分に残っている限り、時間と電流の観点から鋼を腐食から守ります。 この特性により、溶融亜鉛めっき鋼は塗膜が損なわれると保護機能を失う塗装被覆と比べて、傷や摩耗、軽微な衝撃による損傷に対してはるかに高い耐性を発揮します。溶融亜鉛めっきの工程:各ステップを解説
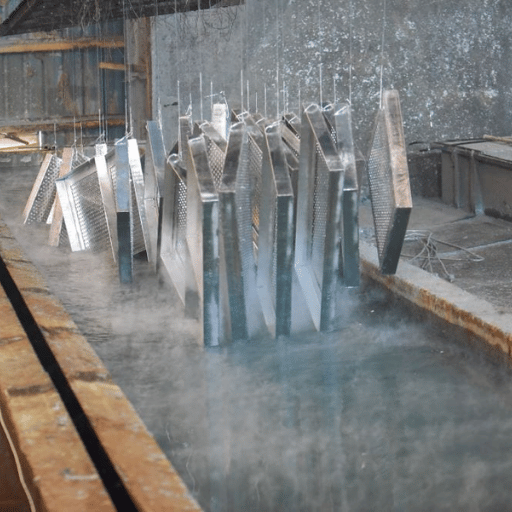 溶融亜鉛めっきは古くから行われている工程で、国際規格に基づいて確立・改良されてきました。各段階には冶金学上の理由があり、いずれかを省くと被覆の不具合につながります。世界中の商業用亜鉛めっき工場で採用されている工程は、次の4段階です。
- 表面処理-脱脂:まず、部品をアルカリ性または酸性の脱脂液に浸し、加工時に残った油脂や工場塗膜を取り除きます。表面に有機物が残ると、仕上げ被覆に未めっき部分が生じます。
- 表面処理-酸洗い:脱脂後、部品を塩酸または硫酸の浴に入れ、ミルスケールや錆を除去します。酸洗いの時間は表面の状態や寸法によって異なります。スケールが厚い鋼板では30 minを超えることがありますが、一般的な熱間圧延形鋼なら数分で済みます。
- フラックス処理:部品を塩化亜鉛アンモニウムのフラックス溶液に通し、残留酸化物を除去するとともに中間層を形成します。これにより、鋼が亜鉛浴に触れた際の濡れ性を確保します。工場によっては乾式フラックス処理を行い、フラックスを亜鉛浴の表面に浮かべる湿式亜鉛めっきを採用する場合もあります。
- 溶融亜鉛への浸漬:約450 C (842 F)の溶融亜鉛浴に鋼材を浸します。ASTM B6に基づき、浴の亜鉛純度は少なくとも98%でなければなりません。一般的な構造用形鋼の浸漬時間は3-6分です。浸漬中に亜鉛と鉄の合金層が拡散によって形成され、被覆と鋼の母材の間に冶金的結合が生じます。
💡 エンジニアリングノート:浸漬時間は鋼材の厚さと質量に応じて変わります。大型の組立品は、亜鉛浴で部材全体を均一に450 °Cまで加熱するため、より長い時間浸漬する必要があります。加熱が不均一だと熱膨張に差が生じ、非対称な加工品が反る主な原因になります。
⚠️ ケース:表面処理の不備加工工場から、長さ12メートルの構造用梁が亜鉛めっきに出されました。脱脂が不十分だったため、フランジ表面に圧延工程で付着した油が残り、被覆表面の15%に未めっき部分が生じました。再亜鉛めっきには、被覆をすべて剥離して再処理する必要がありました。再加工費は当初の亜鉛めっき処理費を40%上回り、通常の作業がプロジェクトの遅延につながりました。
亜鉛めっき方式の比較
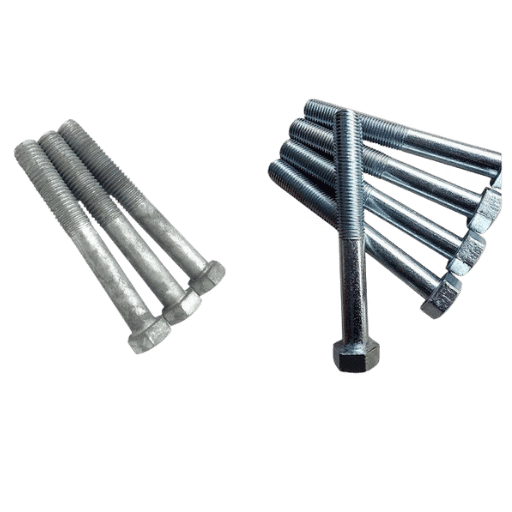 亜鉛めっきの品質は方式によって異なります。部品の大きさ、生産量、耐久性の要件に合わせて最適化された、複数の亜鉛被覆工程があります。方式の選定を誤るのは、仕様上よくある間違いです。たとえば、厚さ5 µmの電気亜鉛めっき層では、屋外環境において厚さ85 µmの溶融亜鉛めっき層と同等の耐久性は得られません。
| 方式 | 被覆厚さ | 部品の最大サイズ | 一般的なコスト | 主な用途 |
|---|---|---|---|---|
| 溶融亜鉛めっき(HDG) | 45–100 µm | 浴槽のサイズによる(一般的に12–15 m) | $0.02–0.10/平方インチ | 構造用鋼、屋外インフラ |
| 電気亜鉛めっき | 5–25 µm | 鋼板・鋼帯コイル(連続ライン) | 大量生産時は単価が低い | 自動車パネル、家電製品 |
| 熱拡散亜鉛めっき(シェラダイジング) | 15–80 µm | 小型部品(締結部品) | 部品あたりのコストは高め | ねじ付き締結部品、複雑な小型部品 |
| 機械的亜鉛めっき | 5–75 µm | 小型部品(回転バレル) | 中程度 | 釘、ボルト、ばね |
| 常温亜鉛めっき(スプレー・塗装) | 25–75 µm DFT | 制限なし(現場施工) | 最も低い | 補修、現場での修理 |
亜鉛めっき鋼の被覆仕様と規格
 亜鉛めっき鋼を正しく仕様化するには、業界標準を定める被覆厚さの最低基準を把握する必要があります。主な規格はASTM A123(北米)とISO 1461(国際規格)の2つです。どちらも材料の分類と母材の厚さに応じて亜鉛被覆の最小厚さを定めています。鋼材が厚いほど亜鉛層も厚くなります。450 Cでの拡散反応によって、厚い部材では合金層の成長が進むためです。
📐 ASTM A123 — 材料分類ごとの被覆最小厚さ
| 材料の分類 | 鋼材の厚さ | 被覆の最小厚さ |
|---|---|---|
| 構造用形鋼(W、HP、山形鋼、溝形鋼) | > 6.4 mm (> 1/4″) | 100 µm(3.9 ミル) |
| 鋼板・鋼棒 | > 6.4 mm | 86 µm(3.4 ミル) |
| 鋼板・鋼棒 | 3.2–6.4 mm | 75 µm(3.0 ミル) |
| 鋼帯・鋼板 | < 1.6 mm | 45 µm(1.8 ミル) |
| 鋼管、電線管・チュービング | すべての厚さ | 45–86 µm(肉厚によって異なります) |
✔ 亜鉛めっき鋼の利点:
- 多くの環境で数十年間メンテナンスが不要
- 合金層によって亜鉛・鉄被覆の硬度が均一に分散し、耐食性を高めます
- 取り扱いや輸送時の損傷に耐えます
- 磁気式膜厚計を使って現場で確認できます
⚠️ 考慮すべき制約:
- 色は銀灰色に限られます(亜鉛めっき中に着色できません)
- 部品サイズは亜鉛浴の寸法によって制限されます
- 高温で劣化します(250 Cを超えると連続使用に適さず、亜鉛と鉄の金属間化合物の生成が急速に進みます)
- 鋼材の組成(Si、Pの含有量)は、被覆の外観や厚さの均一性に影響します
亜鉛めっきで鋼材の強度は低下しますか?
多くの構造用鋼では、亜鉛めっきによって一般的な炭素鋼(A36、A572、S275、S355)の引張強さや降伏強度が損なわれることはありません。ただし、水素脆化という既知のリスクがあります。亜鉛めっきの酸洗い工程で高強度鋼に水素が吸収されると、引張強さが1,100 MPaを超える鋼材では、水素を過剰に吸収した場合に、持続荷重下で脆性破壊が起こる可能性があります。 A143は、引張強さが1,100 MPaを超える締結部品やプレストレス部材への対策を示しています。肉厚を制限する、抑制剤入り酸の使用を減らす、または酸洗いを研掃材によるブラスト処理に置き換える方法があります。一般的な用途では(降伏強度が700 MPa未満の場合)、問題になりません。亜鉛めっき鋼の主な用途
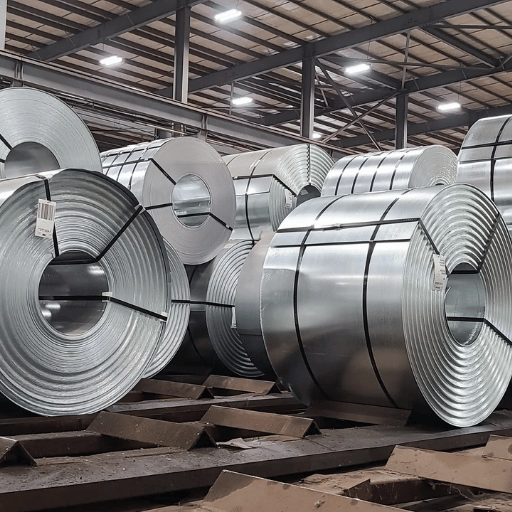 亜鉛めっき鋼は、定期的なメンテナンスを最小限に抑えながら長年にわたる耐食性が求められる、数多くのエンジニアリング、商業、産業用途で使われています。Mordor Intelligenceによると、世界の亜鉛めっき鋼市場は2026年に$118.49 billionに達し、2031年までにCAGR 5.88%で拡大すると予測されています。市場の大部分を占めるのは、次の5つの業界です。
建設・インフラ:高速道路のガードレール、送電塔、橋梁部材、構造支持材には、溶融亜鉛めっき鋼が使われています。塗り直しの費用を半世紀にわたり削減できるため、地方自治体でも広く採用されています。亜鉛めっき山形鋼や亜鉛めっき電線管は、建物の骨組みや電気設備で一般的に指定される製品です。
電力・公益事業:沿岸部の塩害環境から乾燥した内陸部まで、太陽光発電所の構造材から風力タービンの基礎まで、幅広い重負荷用途の送電部品に亜鉛めっき鋼が使われています。高圧用途向け鋼管とERW鋼管は、腐食防止によって設備の寿命を延ばす配電網の基盤となります。
石油・ガス:精製・生産施設では、地上のプロセス配管、ユーティリティ配管、支持構造物に亜鉛めっき鉄管や軟鋼管が使われています。
農業:フェンス、穀物貯蔵サイロ、家畜用囲い、灌漑用鋼管では、土壌、水、肥料に含まれる化学物質にさらされる環境でも長年使用できる亜鉛めっきの特性が活かされています。
自動車・製造業:電気亜鉛めっき鋼板や溶融亜鉛めっき鋼板は、車体パネル、家電製品の筐体、空調設備のダクトなどに使われます。これらの用途では、高い成形性と耐食性の両方が求められます。
⚠️ ケース:パイプラインのライフサイクルコスト削減中東の石油・ガス事業者は、全長45-kmの砂漠パイプラインで、3–5年ごとに再塗装が必要だった塗装軟鋼管を、溶融亜鉛めっき炭素鋼管に置き換えました。この仕様により、25年間の設計寿命中に4回のメンテナンス周期が不要となり、被覆関連費用を合計で推定60%削減しました。
📐 市場概要(2026)
亜鉛めっき鋼の世界市場:118,49 十億USD
今後の見通し(2031年予測):$157.65 Billion(CAGR 5.88%)。
HDG鋼帯コイル価格(2025):$1,000–1,110/ton
亜鉛めっきとその他の防食方法の比較
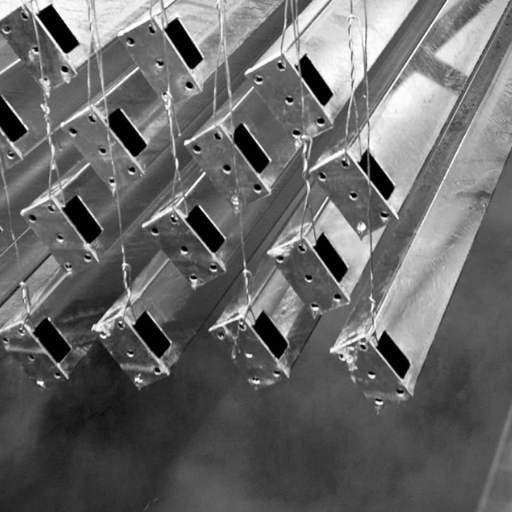 どの防食方法でも、初期費用、耐用年数、メンテナンス、環境への適合性のバランスを考える必要があります。プロジェクトに応じて、亜鉛めっき、塗装、粉体塗装、ステンレス鋼のどれが最適かを選定します。次の表では、一般的なプロジェクト要件ごとに最適な防食方法を選べるよう、判断の目安を示します。
| プロジェクトで必要な場合は……。 | 選択肢 | 理由 |
|---|---|---|
| 屋外で50+ 年使用、メンテナンス不要 | 溶融亜鉛めっき | 亜鉛の自己修復作用があり、再被覆が不要 |
| 色や美観を重視した仕上げ | 塗装または粉体塗装 | 亜鉛めっきの色は銀灰色のみ |
| 過酷な薬品への曝露(pH <5 or >12.5) | ステンレス鋼または二相被覆 | 亜鉛は強酸・強アルカリに溶解します |
| コストを重視する屋内用途 | 常温亜鉛めっきスプレー+塗装 | 屋内で腐食リスクがごく低い |
| 高温用途(連続使用で >250 °C) | その他の被覆(溶射、セラミック) | 250 °Cを超えると、亜鉛と鉄の金属間化合物の成長が加速します |
亜鉛めっきはどのくらいもちますか?
耐用年数は、大気の質と被覆の厚さの両方に左右されます。大気の腐食性に関する分類と規格を定めたISO 9223は、腐食速度が最も低いC1から最も高いCXまでの6つのカテゴリーを定めています。次の表は被覆厚さと初回メンテナンスまでの年数(TFM)を対応させたもので、適切な溶融亜鉛めっき部品の耐用年数を予測する際に使えます。📐 50年腐食マップ — ISO 9223に基づく耐用年数の推定
| ISO 9223カテゴリー | 環境の例 | 亜鉛の減耗量(µm/yr) | 被覆厚さ85 µmの場合のTFM | 被覆厚さ100 µmの場合のTFM |
|---|---|---|---|---|
| C1(非常に低い) | 暖房のある屋内、乾燥した気候 | ≤ 0.1 | 170+ 年 | 200+ 年 |
| C2(低い) | 農村部、乾燥地、低汚染地域 | 0.1–0.7 | 121–170 年 | 143–200 年 |
| C3(中程度) | 都市部、温暖な沿岸部、亜熱帯地域 | 0.7–2.1 | 40–121 年 | 47–143 年 |
| C4(高い) | 工業地帯、中程度の海洋環境 | 2.1–4.2 | 20–40 年 | 24–47 年 |
| C5(非常に高い) | 重工業地帯、熱帯の海洋環境 | 4.2–8.4 | 10–20 年 | 12–24 年 |
| CX(極度に高い) | 沖合、極めて過酷な化学環境 | 8.4–25 | 3–10 年 | 4–12 年 |
亜鉛めっきの一般的な不具合と防止方法
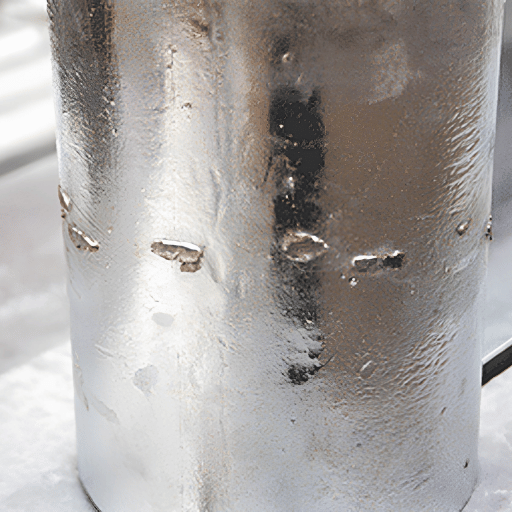 工程管理の不備は、被覆の外観が変わり、耐用年数が短くなる最も一般的な原因です。材料の前処理、鋼材の化学成分、取り扱いに問題があると、亜鉛めっき工程が適切に管理されなくなります。どの工場でも、いずれかの問題が起こり得ます。この知識は、エンジニアが亜鉛めっきを仕様化し、検査員が現場で問題を見つける際に役立ちます。
| 不具合 | 主な原因 | 防止策 |
|---|---|---|
| 白錆(水酸化亜鉛) | 濡れた状態で積み重ねる、保管時の換気不足 | 部材間に隙間を設ける、乾燥した場所で保管する、スペーサーを使う |
| 未めっき部分 | 鋼材に油、塗料、シリコンの残留物がある | 十分に脱脂する。Siを<0.04%または0.15–0.25%に管理する |
| ドロスの巻き込み | 亜鉛浴の汚染 | 定期的にドロスを除去し、浴の化学組成を維持する |
| 変形・反り | 450 °Cの温度差による熱応力 | 対称的な設計にする。中空部材には適切な通気孔を設ける |
| 水素脆化 | 高強度鋼(>1,100 MPa)の酸洗い | 酸洗い時間を短縮し、ASTM A143に基づく機械的洗浄を行う |
⚠️ ケース:濡れた状態での積み重ねによる白錆施工業者が、亜鉛めっき直後の山形鋼200本を、部材の間にスペーサーを入れずに密閉輸送コンテナで保管しました。3週間以内に表面の60%が白錆(水酸化亜鉛)で覆われました。納品を受け入れてもらうには、ロット全体にクロム酸塩を含まない不動態化処理を施す必要がありました。
亜鉛めっき工程で鋼材を溶接することは、比較的よくある間違いです。亜鉛は高温で燃焼すると有毒な酸化亜鉛の煙を発生します。標準的な方法では、溶接前に溶接箇所の両側から25 50 mmの範囲で亜鉛を除去します。金属ヒューム用の呼吸用保護具を着用して溶接し、その後、亜鉛を多く含む常温スプレーで再被覆します。ある情報源には、次のように記されています。「亜鉛ヒューム熱は致命的ではなく、24hで治まるので、研磨して呼吸用保護具を使えばよい」。
中空部材、管端、重ね板の設計にも注意が必要です。浸漬中に亜鉛と空気が流れるよう、通気孔と排水孔を設けてください。孔がないとガスが閉じ込められ、亜鉛が付着しない部分が生じ、深刻な水蒸気爆発につながるおそれがあります。
亜鉛めっきに関するよくある質問
Q:galvanizingとgalvanising、どちらが正しい表記ですか?
回答を見る
どちらも正しい表記です。「zinc galvanising」はイギリス、オーストラリア、極東地域で使われます。アメリカでも同じ製品・工程が使われていますが、「zinc galvanizing」と表記します。工程に関する規格や仕様には若干の違いがありますが、最終的な仕上がりは同じです。
Q:亜鉛めっきと亜鉛電気めっきは同じですか?
回答を見る
いいえ。溶融亜鉛めっきでは、450 Cの溶融亜鉛に部品を浸し、冷却時に冶金的結合を形成して、厚さ45-100 µmの亜鉛と鉄の合金層を作ります。電気めっきでは、室温で電気分解を利用して部品に純亜鉛を付着させ、厚さ5-25 µmの被覆を形成します。こちらの被覆ははるかに薄く、長期間にわたってより剥がれやすい仕上がりになります。亜鉛めっきは電気めっきより耐久性に優れますが、屋内の仕上げ用途や、動力がごく小さい部品には適していません。
Q:亜鉛めっきの費用はいくらですか?
回答を見る
ただし、亜鉛めっきの一般的な価格は$ 0.02-0.10/ in 2(部品の複雑さ、ロットサイズ、工場の所在地によって、およそ$ 300-800/ t)です。2025年時点で、HDG鋼帯コイルの取引価格は約$1,000-1,110/ tです。AGAによると、構造物の耐用期間全体にわたる再塗装費用を考慮すると、ライフサイクルコストは塗装系より2-6倍低くなります。
Q:亜鉛めっき鋼は溶接できますか?
回答を見る
はい、ただし十分な注意が必要です。溶接部への亜鉛の混入と酸化亜鉛ヒュームの発生を防ぐため、溶接部の両側から25-50 mmの亜鉛めっきを除去してください。局所換気を行い、金属ヒューム用フィルターを備えた認可済みのスプレー塗装用呼吸用保護具を使用してください。最後に、亜鉛系の常温亜鉛めっきスプレーまたは塗料で露出部分を再被覆して補修します。
Q:亜鉛めっきは塗装より優れていますか?
回答を見る
長期的な保護では、耐用年数(再塗装まで50年以上に対し、塗装は10-15年)でもライフサイクルコストでも、亜鉛めっきが塗装を上回ります。色の好みが優先される場合や予算が限られている場合、小規模な屋内プロジェクトでは塗装のほうが安価です。現在、多くの用途仕様では、亜鉛めっきの上に塗装の上塗りを施す複合被覆(デュプレックスシステム)が採用されています。
Q:亜鉛めっき鋼に塗装できますか?
回答を見る
はい、下地処理が重要です。新しい亜鉛めっきの表面には不活性な酸化亜鉛皮膜があり、塗料の密着を妨げます。下地処理には、SA 2.5までのスイープブラスト、Tウォッシュ(エッチング液)の塗布、または酢によるエッチングの後にリン酸亜鉛系プライマーかエポキシプライマーを塗布する方法があります。下地処理をしないと、最初のシーズンで塗膜が剥がれ、シート状に剥離することもよくあります。
プロジェクト向けの亜鉛めっき鋼製品をお探しですか?
Baling Steelは、世界各地の建設・エネルギー関連企業に、溶融亜鉛めっき鋼管、アングル鋼、電線管、構造用鋼材を供給しています。仕様をお送りいただければ、価格と納期を含む個別の回答を1営業日以内にお送りします。
見積もりを依頼する →
この技術ガイドについて
この記事はBaling Steelのコンテンツチームが作成し、エンジニアリング部門が確認しました。技術データは、American Galvanizers Association(AGA)、公開されているASTMおよびISO規格、ならびに以下に記載する査読済みの参考資料から引用しています。Baling Steelは溶融亜鉛めっき鋼製品の供給で世界をリードしています。細心の注意を払っていますが、プロジェクトの仕様は該当する規格を参照し、選定した亜鉛めっき業者に確認してください。最終更新:2026年四月。
参考資料・出典