📐 Specifiche tecniche rapide
| Parametro |
Valore |
| Temperatura del bagno di zincatura a caldo |
450 °C ± 10 °C (842 °F) |
| Spessore tipico del rivestimento |
45–100 µm (acciaio strutturale) |
| Durata utile prevista |
34–170+ anni (varia in base all’ambiente) |
| Norme principali |
ASTM A123 / ISO 1461 |
| Purezza richiesta dello zinco |
≥ 98% secondo ASTM B6 |
| Resistenza di adesione del rivestimento |
Metallurgica (≈ 3.600 psi a taglio) |
La zincatura è il metodo più diffuso per prevenire la corrosione di acciaio e ferro, grazie alla semplicità del processo e alla sua efficacia. Tra il rivestimento di zinco e il metallo di base si forma un legame metallurgico che crea una barriera resistente alla corrosione tra il pezzo e gli agenti corrosivi, come umidità, ossigeno e sale. La protezione catodica aggiuntiva si estende anche alle zone danneggiate o graffiate. Questo articolo illustra i principi alla base della zincatura, le fasi del processo e le specifiche tecniche, nonché i criteri pratici di scelta che ingegneri e acquirenti di materiali devono conoscere quando richiedono acciaio zincato per strutture, impianti elettrici, infrastrutture ferroviarie e altri impieghi.
Che cos’è la zincatura e perché funziona?
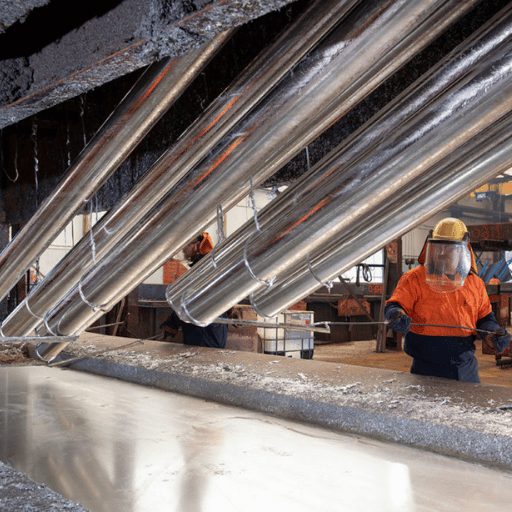
La zincatura è il processo con cui si applica un rivestimento protettivo di zinco al ferro o all’acciaio per prevenire la corrosione. Il termine deriva da Luigi Galvani, lo scienziato italiano i cui esperimenti negli anni 1780 gettarono le basi dell’elettrochimica. Oggi, il termine zincatura indica diversi metodi per applicare lo zinco al metallo; la zincatura a caldo è il più comune nelle applicazioni strutturali.
La zincatura agisce con meccanismi che vanno oltre la semplice barriera fisica. Lo zinco è elettrochimicamente più reattivo del ferro: il suo potenziale standard di elettrodo è 0,76 V, contro 0,44 V per il ferro. Questa differenza di reattività, insieme alla presenza di un elettrolita (acqua piovana, condensa, acqua di mare) e di un collegamento elettrico tra i due metalli, fa sì che lo zinco agisca da catodo sacrificale e si ossidi (ceda elettroni) prima del materiale sottostante: è il processo di protezione galvanica, da cui deriva il nome della zincatura.
La zincatura a caldo offre sia una barriera sia una protezione catodica. Se il rivestimento viene graffiato o danneggiato, lo zinco si corrode in modo sacrificale e protegge l’acciaio sottostante: una funzione che un sistema di verniciatura non può eguagliare.
— American Galvanizers Association (AGA), riferimento tecnico
Come fa la zincatura a prevenire la ruggine anche in caso di graffi?
Se un graffio attraversa la superficie del rivestimento zincato, il metallo di base diventa un anodo di prova e attorno alla breccia si instaura una protezione catodica naturale, con deposizione e successiva sostituzione dello zinco. Il rivestimento di zinco continua a dissociarsi fino al raggiungimento di uno stato di equilibrio tra il prodotto della corrosione che si deposita sul substrato di acciaio (formando una pellicola di zinco) e l’ambiente di reazione. La protezione passiva si estende solo per pochi millimetri dal punto danneggiato e protegge l’acciaio dalla corrosione finché è presente una quantità sufficiente di zinco, in termini di tempo e corrente.
È questa caratteristica a rendere l’acciaio zincato a caldo molto più resistente ai graffi, all’abrasione e persino ai lievi danni da impatto rispetto ai rivestimenti di vernice, che non offrono più alcuna protezione quando la pellicola viene compromessa.
Il processo di zincatura a caldo: fase per fase
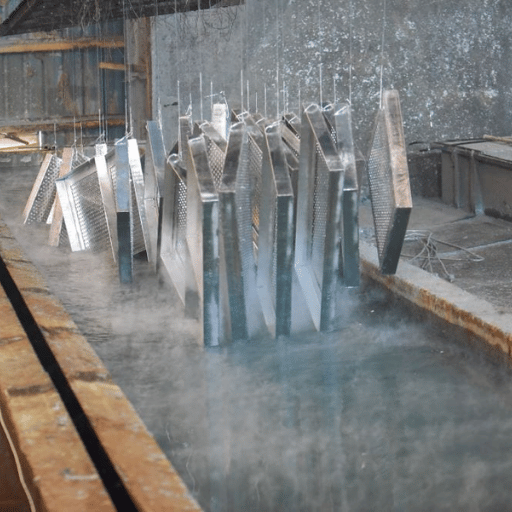
La zincatura a caldo è un processo antico, definito e aggiornato da norme internazionali. Ogni fase è necessaria per ragioni metallurgiche e la sua omissione causa difetti del rivestimento. Di seguito sono illustrate le quattro fasi utilizzate in tutti gli impianti di zincatura commerciale del mondo:
- Preparazione della superficie — sgrassaggio: tutti i pezzi vengono immersi in una soluzione sgrassante alcalina o acida per rimuovere oli, grassi e residui di rivestimenti di lavorazione. La presenza di materiali organici sulla superficie causa zone non rivestite nello strato superiore.
- Preparazione della superficie — decapaggio: dopo lo sgrassaggio, i pezzi vengono immersi in un bagno di acido cloridrico o solforico per rimuovere scaglia di laminazione e ruggine. La durata del decapaggio dipende dalle condizioni e dalle dimensioni della superficie: una lamiera con molta scaglia può richiedere più di 30 min, mentre un semplice profilato laminato a caldo richiede solo pochi minuti.
- Flussaggio: i pezzi vengono trattati con una soluzione di flussante a base di cloruro di zinco e ammonio, che rimuove gli ossidi residui e deposita uno strato intermedio adatto a favorire la bagnabilità al contatto tra acciaio e bagno di zinco. Alcuni impianti utilizzano il flussaggio a secco, mentre altri fanno galleggiare il flussante sulla superficie del bagno di zinco (zincatura a umido).
- Immersione nello zinco fuso: l’acciaio viene calato in un bagno di zinco fuso a circa 450 C (842 F). Secondo ASTM B6, il bagno deve contenere almeno il 98% di zinco puro. L’immersione dura in genere 3-6 minuti per i normali profilati strutturali. Durante l’immersione, per diffusione si formano strati di lega zinco-ferro che creano un legame metallurgico tra il rivestimento e il substrato di acciaio.
I pezzi vengono estratti e raffreddati all’aria o in una vasca di tempra, quindi ispezionati secondo ASTM A123 o ISO 1461 per verificare lo spessore e l’adesione del rivestimento. Ogni rivestimento finito è composto da diversi strati di lega zinco-ferro, sormontati da uno strato di zinco puro: gli strati interni della lega sono più duri del grado di acciaio, mentre la superficie esterna è più duttile.
Baling Steel fornisce una gamma di
prodotti zincati a caldo realizzati secondo queste norme di processo.
💡 Nota tecnica: Il tempo di immersione varia in funzione dello spessore e della massa dell’acciaio. Gli assemblaggi più pesanti richiedono immersioni più lunghe affinché il bagno di zinco porti uniformemente l’intero pezzo a 450 °C. Il riscaldamento non uniforme provoca dilatazione termica differenziale, una delle principali cause di deformazione nelle fabbricazioni asimmetriche.
⚠️ Caso pratico — preparazione della superficie inadeguata: Un’officina di carpenteria ha inviato travi strutturali da 12 metri per la zincatura. Uno sgrassaggio insufficiente ha lasciato residui di olio del laminatoio sulle superfici delle flange. Il 15% della superficie del rivestimento presentava zone non rivestite. Per ripetere la zincatura è stato necessario rimuovere completamente il rivestimento e ripetere il processo. I costi di rilavorazione hanno superato del 40% quelli del trattamento iniziale, trasformando un lavoro di routine in un ritardo del progetto.
Confronto tra i metodi di zincatura
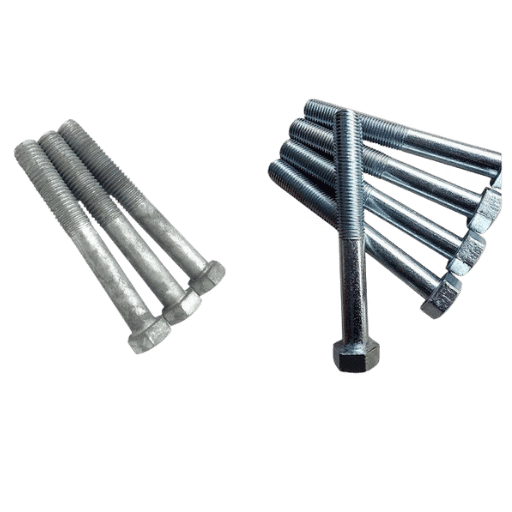
Non tutte le zincature sono uguali. Esistono diversi processi di rivestimento con zinco, ciascuno ottimizzato per dimensioni dei pezzi, volumi di produzione e requisiti di durabilità differenti. Scegliere il metodo sbagliato è un errore frequente nelle specifiche: uno strato elettrozincato da 5 µm non resiste agli agenti esterni quanto uno strato da 85 µm ottenuto con zincatura a caldo.
| Metodo |
Spessore del rivestimento |
Dimensione massima del pezzo |
Costo tipico |
Ideale per |
| Zincatura a caldo (HDG) |
45–100 µm |
Dimensioni del bagno (in genere 12–15 m) |
$0.02–0.10/sq in |
Acciaio strutturale, infrastrutture esterne |
| Elettrozincatura |
5–25 µm |
Lamiera/bobina (linea continua) |
Inferiore per unità su larga scala |
Pannelli per automobili, elettrodomestici |
| Diffusione termica (sherardizzazione) |
15–80 µm |
Pezzi piccoli (elementi di fissaggio) |
Più elevato per pezzo |
Elementi di fissaggio filettati, piccoli pezzi complessi |
| Zincatura meccanica |
5–75 µm |
Pezzi piccoli (barile rotante) |
Moderato |
Chiodi, bulloni, molle |
| Zincatura a freddo (spray/vernice) |
25–75 µm DFT |
Qualsiasi (applicazione in cantiere) |
Il più basso |
Ritocchi, riparazioni in cantiere |
La zincatura a caldo offre la maggiore durabilità e lo strato più spesso perché il processo forma strati di lega zinco-ferro per diffusione metallurgica, non per semplice adesione superficiale. L’elettrozincatura deposita zinco puro su lamiere di acciaio tramite elettrolisi, producendo strati più lisci, sottili e uniformi, adatti ai pezzi per cui la formabilità è più importante della durata della protezione contro la corrosione. Lo spray per zincatura a freddo è una vernice ricca di zinco applicata a temperatura ambiente e non beneficia del legame metallurgico ottenuto con la vera zincatura; va usato solo per riparazioni minori o manutenzione, non come strato durevole di protezione contro la corrosione.
Leggi il nostro articolo sull’
acciaio nero zincato per un confronto diretto tra finitura zincata e finitura in acciaio non trattato.
Specifiche tecniche e norme per i rivestimenti in acciaio zincato
Per specificare correttamente l’acciaio zincato è necessario conoscere i valori minimi di riferimento dello spessore del rivestimento, che definiscono gli standard del settore. Le specifiche principali sono due: ASTM A123 (Nord America) e ISO 1461 (internazionale). Entrambe definiscono gli spessori minimi del rivestimento di zinco in base alla categoria del materiale e allo spessore del materiale di base: più spesso è l’acciaio, più spesso è lo strato di zinco, perché la reazione di diffusione a 450 C genera ulteriore crescita della lega sulle sezioni più grandi.
📐 ASTM A123 — spessore minimo del rivestimento per categoria di materiale
| Categoria di materiale |
Spessore dell’acciaio |
Spessore minimo del rivestimento |
| Profili strutturali (W, HP, angolari, canali) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 mil) |
| Lamiere e barre |
> 6,4 mm |
86 µm (3.4 mil) |
| Lamiere e barre |
3,2–6,4 mm |
75 µm (3.0 mil) |
| Nastri e lamiere |
< 1.6 mm |
45 µm (1.8 mil) |
| Tubi, conduit e tubi di produzione |
Tutti gli spessori |
45–86 µm (varia in base alla parete) |
ISO 1461 prevede un minimo di 70 µm per l’acciaio con spessore di 3–6 mm e di 100 µm per l’acciaio più spesso (>6,4 mm), in linea con ASTM A123 per le sezioni più grandi. Nella pratica, lo spessore effettivo del rivestimento supera spesso i requisiti minimi del 20–40% a causa della natura incontrollabile della reazione di diffusione e dell’estensione degli strati di lega che si formano, soprattutto negli acciai reattivi (contenuto di silicio Si compreso tra 0,04-0,15%, il cosiddetto “intervallo Sandelin”).
✔ Vantaggi dell’acciaio zincato:
- Non richiede manutenzione per decenni nella maggior parte degli ambienti
- Gli strati di lega distribuiscono inoltre la durezza del rivestimento zinco-ferro, rendendolo resistente alla corrosione
- Resiste alla movimentazione e alla spedizione senza subire danni
- Verificabile in cantiere con uno spessimetro magnetico per rivestimenti
⚠️ Limiti da considerare:
- Colore limitato al grigio argento (non può essere tinto durante la zincatura)
- Le dimensioni dei pezzi sono limitate da quelle del bagno disponibile
- Si degrada ad alte temperature (sopra 250 C non è più adatto al servizio continuo; la formazione di intermetallici zinco-ferro accelera molto rapidamente)
- La composizione dell’acciaio (contenuto di Si e P) influisce sull’aspetto del rivestimento e sull’uniformità del suo spessore
La zincatura indebolisce l’acciaio?
Nella maggior parte degli acciai strutturali, la zincatura non influisce negativamente sulla resistenza a trazione o sul limite di snervamento degli acciai al carbonio comuni (A36, A572, S275, S355). Esiste un rischio documentato: l’infragilimento da idrogeno. Il processo di zincatura con decapaggio acido comporta l’assorbimento di idrogeno negli acciai ad alta resistenza; negli acciai con resistenza a trazione superiore a 1.100 MPa un eccessivo assorbimento di idrogeno può causare rotture fragili sotto carico prolungato.
La norma A143 offre indicazioni per gli elementi di fissaggio e i componenti precompressi ad alta resistenza a trazione (superiore a 1.100 MPa): limita lo spessore, prevede un uso ridotto di acido inibito o consente di sostituire il decapaggio acido con la granigliatura abrasiva. Nella maggior parte delle applicazioni con resistenza allo snervamento inferiore a (700 MPa), questo problema non si presenta.
Dove si usa l’acciaio zincato: principali applicazioni
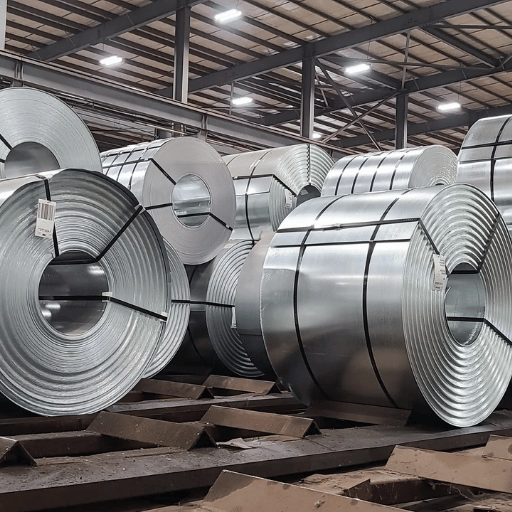
L’acciaio zincato trova centinaia di applicazioni ingegneristiche, commerciali e industriali in cui servono anni di resistenza alla corrosione con una manutenzione ordinaria minima. Mordor Intelligence stima che nel 2026 il valore del mercato mondiale dell’acciaio zincato fosse pari a $118,49 miliardi e prevede che raggiungerà un CAGR del 5,88% entro il 2031. Cinque settori rappresentano la maggior parte di questo volume.
Edilizia e infrastrutture: guardrail autostradali, torri di trasmissione, sezioni di ponti e supporti strutturali sono realizzati in acciaio zincato a caldo. Le amministrazioni locali lo preferiscono perché il rivestimento elimina i costi di riverniciatura per mezzo secolo. Prodotti come
angolari in acciaio zincato e
conduit zincati sono specifiche standard per le strutture degli edifici e gli impianti elettrici.
Energia e servizi pubblici: l’acciaio zincato è usato nei componenti per la trasmissione di energia in applicazioni gravose, dagli ambienti costieri salmastri alle zone interne aride, dalle strutture dei parchi solari alle fondazioni delle turbine eoliche.
I tubi in acciaio per alta pressione e i
tubi ERW costituiscono la struttura portante delle reti di distribuzione, dove la protezione contro la corrosione prolunga la vita utile degli impianti.
Petrolio e gas: negli impianti di raffinazione e produzione, le tubazioni di processo fuori terra, le tubazioni per servizi ausiliari e le strutture di supporto sono realizzate in
tubi in ferro zincato e
tubi in acciaio dolce.
Agricoltura: recinzioni, silos per cereali, recinti per il bestiame e tubi per irrigazione sfruttano pienamente la capacità della zincatura di resistere per molti anni al contatto con terreno, acqua e fertilizzanti chimici.
Automotive e produzione: le lamiere di acciaio elettrozincato e zincato a caldo sono impiegate nella produzione di pannelli della carrozzeria, involucri per elettrodomestici e condotti per impianti HVAC, applicazioni che richiedono sia elevata formabilità sia resistenza alla corrosione.
⚠️ Caso pratico — risparmio sul ciclo di vita di una tubazione: Un operatore del settore petrolifero e del gas in Medio Oriente ha specificato tubi in acciaio al carbonio zincati a caldo per una condotta desertica di 45-km, sostituendo tubi in acciaio dolce precedentemente verniciati, da riverniciare ogni 3–5 anni. La specifica di zincatura ha eliminato 4 cicli di manutenzione durante una vita di progetto di 25 anni, riducendo del 60% la spesa complessiva stimata per i rivestimenti.
📐 Quadro del mercato (2026)
Mercato mondiale dell’acciaio zincato: 118,49 miliardi di USD
Prospettive future (stima 2031): $157,65 Billion (CAGR 5,88%).
Prezzo della bobina HDG (2025): $1,000–1,110/ton
Zincatura a confronto con altri metodi di protezione contro la corrosione
Tutti i metodi di protezione contro la corrosione devono bilanciare costi iniziali, durata utile, manutenzione e idoneità all’ambiente. In base al progetto, occorre decidere se scegliere la zincatura, la verniciatura, la verniciatura a polvere o l’acciaio inossidabile. La tabella seguente presenta un albero decisionale per individuare il metodo di protezione più adatto ai requisiti di progetto più comuni:
| Se il progetto richiede… |
Scegliere |
Motivo |
| Durata all’esterno di 50+ anni, nessuna manutenzione |
Zincatura a caldo |
Lo zinco autoriparante elimina i cicli di riverniciatura |
| Colore o finitura estetica |
Verniciatura o rivestimento a polvere |
La zincatura è disponibile solo in grigio argento |
| Esposizione a sostanze chimiche estreme (pH <5 o >12.5) |
Acciaio inossidabile o rivestimento duplex |
Lo zinco si dissolve in acidi e alcali forti |
| Uso in interni con budget limitato |
Spray per zincatura a freddo + vernice |
Rischio minimo di corrosione in interni |
| Servizio ad alta temperatura (>250 °C in continuo) |
Altri rivestimenti (spruzzatura termica, ceramica) |
La formazione di intermetallici zinco-ferro accelera sopra 250 °C |
Considerando tutti gli aspetti dei costi sul ciclo di vita, la zincatura a caldo supera nettamente i sistemi a base di vernice. Una ricerca dell’American Galvanizers Association (AGA) mostra che, nell’arco della vita prevista di un progetto, l’acciaio zincato può costare da 2 a 6 volte meno dell’acciaio verniciato, considerando manutenzione e riverniciatura. In genere, i sistemi di verniciatura devono essere rinnovati ogni 10-15 anni, a un costo per ciclo pari a 2-5 volte quello del rivestimento iniziale. Nel lungo periodo, questi costi superano di gran lunga i vantaggi di durata della zincatura a caldo.
Per un confronto dettagliato tra finiture zincate e non rivestite, consulta la nostra guida:
confronto tra acciaio zincato e acciaio nero.
Quanto dura la zincatura?
La durata utile dipende dalla qualità dell’aria e dallo spessore del rivestimento. L’organizzazione ISO 9223, che fornisce criteri e norme per la corrosività atmosferica, elenca 6 categorie, da C1, con il tasso di corrosione più basso, a CX, con quello più alto. La tabella seguente mette in relazione lo spessore del rivestimento con gli anni che precedono il primo intervento di manutenzione (TFM); utilizzala per stimare la durata utile dei componenti zincati a caldo adatti.
📐 La mappa della corrosione a 50 anni — stime della durata utile secondo ISO 9223
| Categoria ISO 9223 |
Esempio di ambiente |
Perdita di zinco (µm/anno) |
TFM @ 85 µm |
TFM @ 100 µm |
| C1 (molto bassa) |
Interni riscaldati, clima secco |
≤ 0.1 |
170+ anni |
200+ anni |
| C2 (bassa) |
Rurale, arido, poco inquinato |
0.1–0.7 |
121–170 anni |
143–200 anni |
| C3 (media) |
Urbano, costa poco aggressiva, subtropicale |
0.7–2.1 |
40–121 anni |
47–143 anni |
| C4 (alta) |
Industriale, ambiente marino moderato |
2.1–4.2 |
20–40 anni |
24–47 anni |
| C5 (molto alta) |
Industriale pesante, ambiente marino tropicale |
4.2–8.4 |
10–20 anni |
12–24 anni |
| CX (estrema) |
Offshore, sostanze chimiche estreme |
8.4–25 |
3–10 anni |
4–12 anni |
L’aspetto più sorprendente di questa analisi è che la maggior parte degli ambienti reali del Nord America, compresi quelli tropicali come la costa della Florida, rientra nelle categorie C2 o C3 della classificazione ISO 9223. Di conseguenza, nella stragrande maggioranza dei casi pratici, un rivestimento standard con circa 100 µm di zinco garantisce circa 50 anni di utilizzo.
Difetti comuni della zincatura e come prevenirli
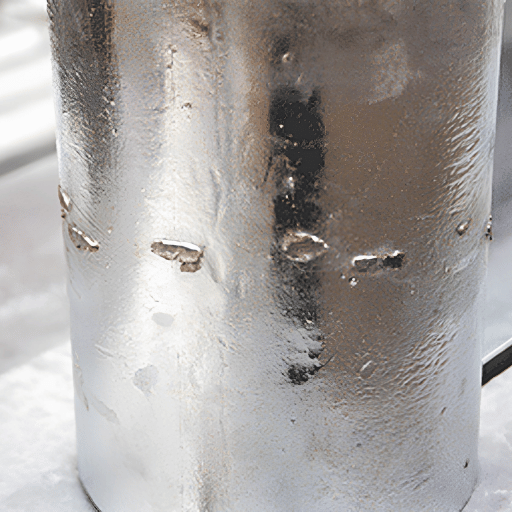
La causa più comune di variazioni nell’aspetto del rivestimento e di riduzione della durata utile è un processo di zincatura controllato in modo inadeguato. Può dipendere da anomalie nella preparazione del materiale, nella composizione chimica dell’acciaio o nella movimentazione; prima o poi si verificano in quasi tutti gli impianti. Conoscere questi problemi aiuta gli ingegneri a definire le specifiche di zincatura e gli ispettori a rilevarli sul posto.
| Difetto |
Causa principale |
Prevenzione |
| Ruggine bianca (idrossido di zinco) |
Accatastamento a umido, scarsa ventilazione durante lo stoccaggio |
Lasciare un’intercapedine d’aria tra i pezzi, conservarli all’asciutto, usare distanziatori |
| Zone non rivestite |
Residui di olio, vernice o silicone sull’acciaio |
Sgrassaggio accurato; controllare che il Si sia <0.04% o 0.15–0.25% |
| Inclusioni di scorie |
Contaminazione del bagno di zinco |
Rimuovere regolarmente le scorie superficiali, mantenere la composizione chimica del bagno |
| Distorsione / deformazione |
Tensione termica dovuta a una differenza di 450 °C |
Progettazione simmetrica, fori di sfiato adeguati nelle sezioni cave |
| Infragilimento da idrogeno |
Decapaggio acido di acciaio ad alta resistenza (>1.100 MPa) |
Limitare il tempo di decapaggio, usare la pulizia meccanica secondo ASTM A143 |
⚠️ Caso pratico — ruggine bianca causata dall’accatastamento a umido: Un appaltatore ha stoccato 200 angolari in acciaio appena zincati in un container di spedizione sigillato, senza distanziatori tra i pezzi. Nel giro di 3 settimane, la ruggine bianca, cioè idrossido di zinco, aveva coperto il 60% delle superfici. Per ottenere l’accettazione della fornitura da parte del cliente, è stato necessario trattare l’intero lotto con una soluzione di passivazione senza cromati.
La saldatura dell’acciaio durante il processo di zincatura è un errore abbastanza comune. Quando viene portato ad alte temperature, lo zinco produce fumi tossici di ossido di zinco. La prassi standard prevede di rimuovere 25 50 mm di zinco attorno alla zona di saldatura, su entrambi i lati, completare la saldatura con un respiratore per fumi metallici e poi applicare nuovamente uno spray a freddo ricco di zinco. Una fonte consiglia: «La febbre da fumi di zinco non è letale e dura solo 24h, quindi basta carteggiare e usare il respiratore».
Problemi di progettazione nelle sezioni cave, alle estremità dei tubi e nelle lamiere sovrapposte: occorre prevedere fori di sfiato e drenaggio per consentire il passaggio di zinco e aria durante l’immersione. In caso contrario, si rischiano gas intrappolati, mancate zincature e potenzialmente gravi esplosioni di vapore.
Domande frequenti sulla zincatura
D: si scrive galvanizing o galvanising?
Visualizza la risposta
Entrambe le grafie sono corrette. La forma «zinc galvanising» è usata nel Regno Unito, in Australia e nell’Estremo Oriente. Negli Stati Uniti si usa «zinc galvanizing» per indicare lo stesso prodotto e processo. Le norme e le specifiche del processo presentano lievi differenze, ma il risultato finale è identico.
D: la zincatura è la stessa cosa della placcatura allo zinco?
Visualizza la risposta
No. La zincatura a caldo prevede l’immersione in zinco fuso a 450 C; durante il raffreddamento si forma un legame metallurgico e uno strato di lega zinco-ferro spesso 45-100 µm. La placcatura elettrolitica deposita zinco puro sul pezzo tramite elettrolisi a temperatura ambiente e forma un rivestimento spesso 5-25 µm. Ne risulta uno strato molto più sottile, che si scheggia più facilmente e ha una durata molto inferiore. La zincatura è un processo molto più durevole della placcatura e non è adatta alle finiture per interni o ai pezzi sottoposti a carichi molto leggeri.
D: quanto costa la zincatura?
Visualizza la risposta
In genere, tuttavia, la zincatura costa $ 0,02-0,10/ in 2 (circa $ 300-800/ t, in base alla complessità dei pezzi, alle dimensioni del lotto e alla posizione dell’impianto). Nel 2025, le bobine HDG sono quotate a circa $1.000-1.110/ t. Nell’intero ciclo di vita utile della struttura, AGA sostiene che la zincatura costa da 2 a 6 volte meno dei sistemi di verniciatura, considerando i costi di riverniciatura.
D: è possibile saldare l’acciaio zincato?
Visualizza la risposta
Sì, ma solo adottando le dovute precauzioni. Rimuovere 25-50 mm di zincatura su ciascun lato della zona di saldatura per evitare la contaminazione del bagno di saldatura con zinco e la produzione di fumi di ossido di zinco. Utilizzare una ventilazione locale e un respiratore omologato con filtro per fumi metallici. Completare la riparazione rivestendo nuovamente la zona scoperta con uno spray o una vernice per zincatura a freddo a base di zinco.
D: La zincatura è migliore della verniciatura?
Visualizza la risposta
Per una protezione di lunga durata, la zincatura è superiore alla verniciatura sia per durata (oltre 50 anni per ciclo di riverniciatura rispetto a 10-15 anni) sia per costo del ciclo di vita. Nei progetti in cui il colore è prioritario o il budget è limitato, la verniciatura è più economica per un progetto di piccole dimensioni in interni. Molte specifiche di progetto prevedono oggi una combinazione: zincatura seguita da una mano di vernice (sistema duplex).
D: Si può verniciare l’acciaio zincato?
Visualizza la risposta
Sì, la preparazione è fondamentale. La zincatura nuova presenta una pellicola inerte di ossido di zinco che ostacola l’adesione. Tra le opzioni di preparazione figurano la sabbiatura leggera fino al grado SA 2.5, l’applicazione di T-wash (soluzione mordenzante) oppure il trattamento con aceto, seguito dall’applicazione di un primer al fosfato di zinco o epossidico. Senza preparazione, la vernice si deteriora già nella prima stagione e spesso si stacca in lamine.
Cerca prodotti in acciaio zincato per il tuo progetto?
Baling Steel fornisce tubi zincati a caldo, profilati angolari, tubi per impianti elettrici e profili strutturali ad aziende edili ed energetiche di tutto il mondo. Invia le specifiche tecniche per ricevere una risposta personalizzata, con prezzi e tempi di consegna, entro 1 giorno lavorativo.
Richiedi un preventivo →
Informazioni su questa guida tecnica
Questo articolo è stato preparato dal team editoriale di Baling Steel e verificato dal nostro reparto tecnico. I dati tecnici provengono dall’American Galvanizers Association (AGA), dalle norme ASTM e ISO pubblicate e dalle fonti sottoposte a revisione paritaria elencate di seguito. Baling Steel è leader mondiale nella fornitura di prodotti in acciaio zincato a caldo; tuttavia, è necessario fare riferimento alle norme pertinenti e verificare le specifiche di progetto con il proprio zincatore. Ultimo aggiornamento: aprile 2026.



