


Kurzdaten — AISI 4130 Chrom-Molybdän-Stahl (normalisiert bei 870°C)
| Zugfestigkeit | 97.200 psi (670 MPa) | Streckgrenze | 63.100 psi (435 MPa) |
| Bruchdehnung | 25.5% | Dichte | 7,85 g/cm³ (0,284 lb/in³) |
| Härte | 217 HB | Chrom | 0.80–1.10% |
| Molybdän | 0.15–0.25% | Kohlenstoff (4130) | 0.28–0.33% |
Was ist Chrom-Molybdän-Stahl? Zusammensetzung, Bezeichnung und Metallurgie
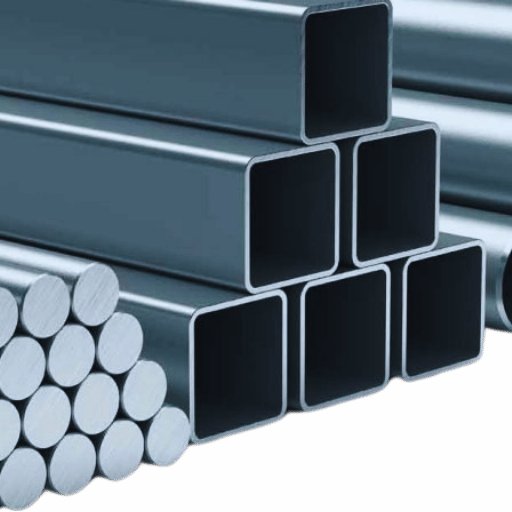 Chrom-Molybdän-Stähle sind niedriglegierte Stähle mit den folgenden Zusammensetzungen für wichtige Anwendungsbereiche in der Luft- und Raumfahrt, im Motorsport und im Verteidigungsbereich. Die Güten der American Iron and Steel Society (AISI) folgen den Spezifikationen SAE J1397 und werden nach der gebräuchlichsten Bezeichnung benannt; dabei folgt die Baureihenbezeichnung und die letzten beiden Ziffern geben den Kohlenstoffgehalt an.
Bezeichnungssystem für AISI 41xx
Die vierstellige AISI/SAE-Bezeichnung folgt einer durch SAE J1397 festgelegten Systematik. Die erste Ziffer „4“ kennzeichnet Legierungsstahl. Die zweite Ziffer „1“ steht für die Chrom-Molybdän-Familie. Die letzten beiden Ziffern geben den Kohlenstoffgehalt in Hundertstel Prozent an: 4130 enthält nominell 0,30 % Kohlenstoff, 4140 enthält 0,40 % und 4150 enthält 0,50 %. Dieses Nummerierungssystem umfasst alle Klassifizierungen von Eisenwerkstoffen in nordamerikanischen Normen.Chemische Zusammensetzung: 4130 im Vergleich zu kohlenstoffarmem Stahl und Edelstahl 304
| Element | Chrom-Molybdän-Stahl 4130 | Kohlenstoffarmer Stahl 1020 | Edelstahl 304 |
|---|---|---|---|
| Kohlenstoff | 0.28–0.33% | 0.18–0.23% | max. 0,08 % |
| Chrom | 0.80–1.10% | — | 18.0–20.0% |
| Molybdän | 0.15–0.25% | — | — |
| Mangan | 0.40–0.60% | 0.30–0.60% | max. 2,00 % |
| Nickel | — | — | 8.0–10.5% |
| Eisen | Rest | Rest | Rest |
Aufgabe von Chrom und Molybdän
Chrom (0,80-1,10 %) erhöht die Härtungstiefe und bietet einen mäßigen Oxidationsschutz, reicht aber nicht aus, um einen Werkstoff zu Edelstahl zu machen. Die Gruppe weist im normalisierten und abgeschreckten Zustand feinere Korngrößen auf als die Mitglieder der Gruppe. Molybdän (0,15-0,25 %) erhöht die Festigkeit bei hohen Temperaturen und damit die Kriechbeständigkeit. Außerdem wirkt es der Anlassversprödung in Chrom-Molybdän-Stählen während des Anlassens entgegen und verringert sie im Vergleich zu üblichen Chromzusätzen. Die Kombination aus Chrom und Molybdän in dieser Werkstoffzusammensetzung ergibt eine nahezu perfekte Kombination aus Festigkeit, Zähigkeit und Hochtemperaturbeständigkeit.Güten von Chrom-Molybdän-Stahl im Vergleich: 4130, 4140 und 4340
 Die 41xx-Familie umfasst mehrere Güten mit unterschiedlichen Leistungsprofilen. Der Hauptunterschied zwischen den Klassen ist der Kohlenstoffgehalt: Je höher dieser ist, desto größer ist die maximal erreichbare Härte. Gleichzeitig nimmt die Schweißeignung ab. Der Kohlenstoffgehalt ist außerdem umgekehrt proportional zur Neigung zur Versprödung beim Abkühlen nach der hohen Schweißtemperatur. Die Tabelle bietet einen beispielhaften Überblick.
| Güte | Kohlenstoff % | Zugfestigkeit (psi) | Härte HRC | Schweißeignung | Hauptanwendungen |
|---|---|---|---|---|---|
| 4130 | 0.28–0.33 | 97.200 (normalisiert) | 22–27 | Gut | Konstruktionsrohre, Flugzeugrahmen |
| 4140 | 0.38–0.43 | 148.000 (vergütet) | 28–34 | Mittelmäßig | Zahnräder, Wellen, Achsen |
| 4340 | 0,38–0,43 (+Ni) | 185.000 (vergütet) | 35–40 | Schlecht | Fahrwerke, Kurbelwellen |
| 4150 | 0.48–0.53 | 167.000 (vergütet) | 32–38 | Schlecht | Gewehrläufe, stark verschleißbeanspruchte Bauteile |
Ist 4140 Chrom-Molybdän-Stahl?
Antwort anzeigen
Ja. Innerhalb der 41xx-Familie ist AISI 4140 ein Chrom-Molybdän-Stahl, ähnlich wie 4130, jedoch mit einem anderen Legierungsanteil. Molybdän (0,15-0,25 %) ist neben dem bereits erwähnten Chrom (0,80-1,10 %) das weitere Legierungselement dieser Familie. Der Unterschied liegt im Kohlenstoffgehalt: 4140 enthält 0,38-0,43 %, 4130 dagegen 0,28-0,33 %.
Der höhere Kohlenstoffgehalt von 4140 macht den Stahl nach der Wärmebehandlung deutlich fester (28-34 HRC gegenüber 22-27 HRC), erschwert jedoch das Schweißen etwas. 4140 eignet sich gut für Anwendungen, bei denen Verschleißbeständigkeit oder Oberflächenfestigkeit besonders wichtig sind, typischerweise bei Getriebebauteilen, Wellen und Achsen, und bei denen sich Schweißarbeiten auf ein Minimum beschränken oder ganz vermeiden lassen.Mechanische Eigenschaften und Leistungsdaten
 1840-M21: Die Eigenschaften der Chrom-Molybdän-Legierung 4130 können je nach Zustand um bis zu 113.200psi Zugfestigkeit variieren. Das hängt vom Wärmebehandlungszustand ab. Im geglühten Zustand kann die Güte eine Zugfestigkeit von nur 81.200psi aufweisen, während sie im normalisierten Zustand bis zu 150.000+ psi erreichen kann.
Eigenschaften von 4130 nach Wärmebehandlungszustand
| Eigenschaft | Geglüht | Normalisiert | Vergütet (Anlassen bei 800°F) |
|---|---|---|---|
| Zugfestigkeit | 81.200 psi | 97.200 psi | 150.000+ psi |
| Streckgrenze | 66.700 psi | 63.100 psi | 130.000+ psi |
| Bruchdehnung | 28.2% | 25.5% | 13–17% |
| Härte | 156 HB | 217 HB | 35–40 HRC |
Zugfestigkeit im normalisierten Zustand
97.200 psi
1.77x kohlenstoffarmer Stahl
Dauerfestigkeit
45.000 psi
1.67x kohlenstoffarmer Stahl
Zugfestigkeit im vergüteten Zustand
150.000+ psi
2.73x kohlenstoffarmer Stahl
📐 Technischer Hinweis: Der Mythos „leichter als Stahl“
Die Dichte von Chrom-Molybdän-Stahl 4130 beträgt 7,85 g/cm und ist damit dieselbe wie bei kohlenstoffarmem Stahl 1020. Die Gewichtseinsparung durch Chrom-Molybdän-Stahl ergibt sich nicht aus einem geringeren Werkstoffgewicht, sondern aus den konstruktiven Möglichkeiten gegenüber einem kohlenstoffärmeren Stahl. Ein Chrom-Molybdän-Stahlrohr 4130 mit einer Wanddicke von 0.035″ hat dieselbe strukturelle Festigkeit wie ein Rohr aus kohlenstoffarmem Stahl 1020 mit einer Wanddicke von 0.058″.
Das entspricht einer Gewichtseinsparung von etwa 30 %. Nicht der Werkstoff ist leichter, sondern die Konstruktion.Wärmebehandlung von Chrom-Molybdän-Stahl
 Durch Wärmebehandlung werden die Eigenschaften von 4130 von denen eines vergleichsweise mäßig festen Baustahls auf das Niveau eines hochwertigen technischen Werkstoffs angehoben. Das geeignete Verfahren richtet sich ausschließlich nach der vorgegebenen Härte und der Anwendung.
Entscheidungshilfe zur Wärmebehandlung
Zielhärte 25-35 HRC. Richten und Beschneiden: Austenitisieren bei 1525F (830C), in Öl abschrecken, Anlassen bei 800-1200 F (425-650C)
Wenn maximale Duktilität erforderlich ist: Normalisieren bei 1500-1600F (820-870C) mit anschließendem Abkühlen an der Luft. Wenn maximale Duktilität benötigt wird: vollständiges Glühen bei 1525-1600F (830-870C), anschließend im Ofen abkühlen lassen.
Bei einer geschweißten Baugruppe das montierte Bauteil in einer Schutzatmosphäre auf 1100-1250 F (595-675 C) erwärmen und mindestens eine Stunde pro Zoll Dicke (2,5cm) halten. Diese Maßnahme muss vor dem Einsatz erfolgen.
⚠️ Warnung vor Wasserstoffversprödung
4130, das in einer wasserstoffhaltigen Atmosphäre verarbeitet wird, darf nicht zu schnell abgekühlt werden. Atomarer Wasserstoff kann beim Austenitisieren in das Metall diffundieren und während des Abschreckens eingeschlossen werden. Dadurch kann sich der Sprödbruch bis zu mehreren Tagen nach der Wärmebehandlung verzögern. Besteht der Verdacht auf Wasserstoffversprödung, unmittelbar nach dem Abschrecken 4+ Stunden bei 375-4250F ohne externe Wasserstoffquelle auslagern.
💡 Erfahrungen aus der Fertigung: Die #1-Ausfallursache bei Chrom-Molybdän-Stahl
Die häufigste Ursache für Ausfälle von Chrom-Molybdän-Stahl-Rennrahmen ist, dass nach dem Schweißen kein Spannungsarmglühen durchgeführt wird. In der Community von FSAE- und KamikaziMR2-Enthusiasten wird immer wieder das Schweißen von 4130-Rohren als Ursache für Risse genannt, die nach zyklischer Beanspruchung im Einsatz auftreten.
Schweißen von Chrom-Molybdän-Stahl: Verfahren, Zusatzwerkstoffe und bewährte Praxis
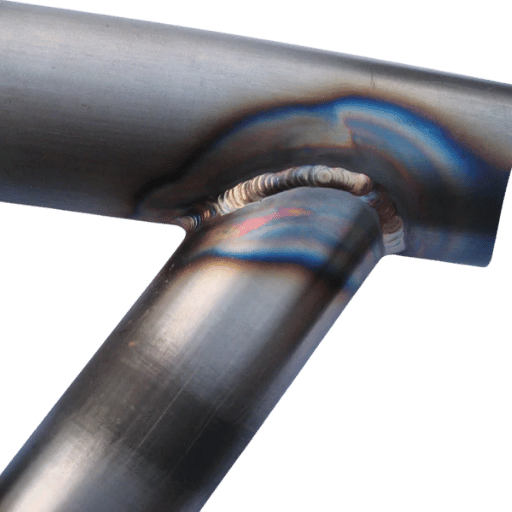 Chrom-Molybdän-Stahl ist schweißbar, aber anspruchsvoll. Im Gegensatz zu kohlenstoffarmem Stahl, der auch starke Schwankungen der Wärmezufuhr problemlos verträgt, weist Chrom-Molybdän-Stahl eine hohe Härtbarkeit auf. Kühlt die Wärmeeinflusszone nach dem Schweißen zu schnell ab, bildet sich spröder Martensit. Jeder Schweißparameter wirkt sich aus: Wärmeeinbringung, Zwischenlagentemperatur, Schweißzusatz, Brennerwinkel und -dauer, Schutzgasdurchfluss und Argonreinheit.
Verfahrensauswahl
MIG- (GMAW) und WIG-Schweißen (GTAW) von Chrom-Molybdän-Stahlrohren: WIG ist eindeutig vorzuziehen, besonders bei dünnwandigen Abschnitten unter 0.120′. Ein Nebeneffekt des großen Einstellbereichs, der MIG bei kohlenstoffarmem Stahl so beliebt macht, ist die schwierige Wärmekontrolle beim WIG-Schweißen aufgrund des breiteren Schmelzbads. Dadurch bleibt beim Arbeiten mit allem von dünnwandigem Chrom-Molybdän-Stahl im Bereich von 0.0360″ und darunter kaum Spielraum für Fehler. WIG ermöglicht eine geringe Wärmeeinbringung. Die optimale Breite der Wärmeeinflusszone hängt davon ab, die Wärmeaufnahme im geschweißten Abschnitt zu minimieren.Auswahl des Schweißzusatzes
| Schweißzusatz | Anwendung | Hinweise |
|---|---|---|
| ER80S-D2 | Standardverbindungen aus Chrom-Molybdän-Stahl (ohne Wärmebehandlung nach dem Schweißen) | Höherer Molybdängehalt für Festigkeit im geschweißten Zustand; branchenüblicher Schweißzusatz für 4130 |
| ER70S-2 | Übergangsverbindungen zwischen Chrom-Molybdän-Stahl und kohlenstoffarmem Stahl | Geringere Festigkeit; nimmt die unterschiedlichen thermischen Spannungen an der Grenzfläche der unterschiedlichen Metalle auf |
| 4130-Schweißzusatz | Nur für wärmebehandelte Baugruppen | Entspricht der chemischen Zusammensetzung des Grundwerkstoffs; zur Erzielung der Eigenschaften ist eine vollständige Wärmebehandlung nach dem Schweißen erforderlich |
💡 Profi-Tipps aus der Werkstatt
Als Faustregel gilt: Lassen Sie das Schutzgas pro 10 Ampere Schweißstrom 1 Sekunde lang nachströmen. Bei einem Schweißstrom von 100amps sollte das Gas also mindestens zehn Sekunden weiterströmen, nachdem das Schmelzbad verschwunden ist. Das verhindert die Bildung von Oxid im Schweißaufbau und in der Wärmeeinflusszone.
Für optimalen Chromschutz empfiehlt es sich, am Brenner statt des Standard-Spannzangenkörpers eine Gaslinse zu montieren. Der laminare Argonstrom der Linse strömt gleichmäßig über gerade und gebogene Abschnitte von Chromrohren und verhindert Turbulenzen, durch die Verunreinigungen an den Rand des Schmelzbads gelangen könnten.
⚠️ Der größte Fehler beim Schweißen von Chrom-Molybdän-Stahl
Sie möchten einen Rahmen aus Chromrohren bauen? Eine entsprechende Ausführung aus kohlenstoffarmem Stahl wäre nicht ohne Grund aus kohlenstoffarmem Stahl. Statt eines Temperaturbereichs von 1600-2200F gelten hier aufgrund der Legierung 1700-1900F. Bei Wanddicken über 0.120″ auf mindestens 300-400F vorwärmen, um die Abkühlung nach dem Schweißen zu verlangsamen, wenn es auf Qualität ankommt. In AWS-Foren berichten Nutzer immer wieder von Krankenhausaufenthalten aufgrund wasserstoffversprödungsbedingter Risse, die nach dem Verzicht auf Vorwärmen bei größeren Querschnitten aufgetreten sind.
„Denken Sie daran, beim Schweißen von Chrom eine kurze Lichtbogenlänge einzuhalten. Der Grund: Ein zu langer Lichtbogen verteilt die Wärme auf eine größere Fläche, führt zur Porenbildung und beeinträchtigt gleichzeitig die Schutzwirkung des Argons am Rand des Schweißbads, also genau dort, wo sie am wichtigsten ist.“
Lässt sich Chrom-Molybdän-Stahl schwer schweißen?
Antwort anzeigen
Das Schweißen ist nicht schwierig, aber anspruchsvoller als bei kohlenstoffarmem Stahl. Halten Sie sich an sorgfältig gewählte Parameter: Die Wärmeeinbringung muss begrenzt werden und der passende Schweißzusatz ist zu verwenden. Bestimmte Vorwärmverfahren sind aus gutem Grund erforderlich. Bei Rohrabschnitten über 0.120″ sollte WIG statt MIG eingesetzt werden: Beginnen Sie mit einer Vorwärmung von mindestens 300-400F und achten Sie darauf, dass die Zwischenlagentemperatur nicht zu stark absinkt, damit die Abkühlung nach dem Schweißen nicht zu schnell erfolgt. Bei Raumtemperatur sollten die Rohre knapp über Umgebungstemperatur gehalten werden, um Probleme durch unterschiedliche Wärmeausdehnungskoeffizienten zu vermeiden. Wenn Chrom-Molybdän-Stahlrohre die ganze Nacht auf der kalten Ladefläche eines Lastwagens lagen und bei Temperaturen von unter 15-20F verarbeitet werden, können Risse entstehen. Das lässt sich alles lernen; wer die Regeln missachtet, riskiert schwerwiegende Folgen.
Anwendungen von Chrom-Molybdän-Stahl: Luft- und Raumfahrt, Motorsport und mehr
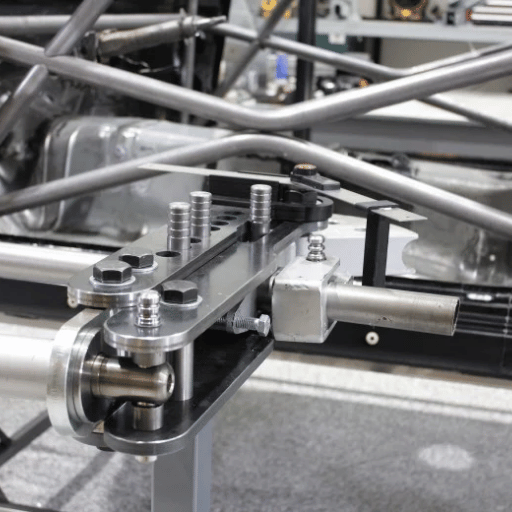 Die Kombination aus Schweißeignung, Härtbarkeit und hoher Dauerfestigkeit macht Chrom-Molybdän-Stahl zu einem Werkstoff für besonders anspruchsvolle strukturelle Anwendungen im Motorsport, im Flugzeugbau, in der chemischen Prozessindustrie und bei großen Stahlkonstruktionen. Im Folgenden finden Sie die wichtigsten Anwendungen der einzelnen Chrom-Molybdän-Güten.
Luft- und Raumfahrt
Rohre aus AISI 4130 bilden das Grundgerüst vieler Flugzeuge der Allgemeinen Luftfahrt. Rumpfverbindungen, Triebwerkshalterungen und Fahrwerke leichter Flugzeuge werden gemäß SAE AS6350 aus geschweißten 4130-Rohren gefertigt. Für stärker belastete Bauteile wie Frachttüren von 747 und große Triebwerkskomponenten ist aufgrund der besseren Durchhärtbarkeit bei größeren Querschnitten die Festigkeit von 4340 erforderlich. Technische Berichte der NASA enthalten geeignete Zug- und Ermüdungsprüfwerte für diese Güten bei den Temperaturextremen in der Luft- und Raumfahrt.Motorsport
Leistungsfähige Überrollkäfige werden gemäß SFI-Spezifikation 25.3 aus duktilem Chrom-Molybdän-Stahl 4130 gefertigt. NASCAR und NHRA verlangen bei Baugruppen Chrom-Molybdän-Stahlrohre, wenn an den Rädern mehr als 9.65 [PSI] erreicht wird. Rohre aus kohlenstoffarmem Stahl sind in den höheren Leistungs- und Sicherheitsklassen nicht zulässig. Als Vorteil kann gelten, dass eine Baugruppe mit gleicher Festigkeit aus 4130 durch Schweißen etwa 70 % leichter ist als eine aus kohlenstoffarmem Stahl und dennoch gleich viel Aufprallenergie absorbiert, da dünnere Wanddicken zulässig sind.Radsport
Doppelt konifizierte 4130-Rohre sind die am häufigsten verwendeten Stahlrohre für selbstgebaute Fahrräder. Traditionelle Hersteller wie Reynolds (Serie 853) und Columbus (Zona) haben sich mit doppelt konifizierten Chrom-Molybdän-Stahlrohren etabliert. Die höhere Ermüdungslebensdauer ist ein wichtiger Grund dafür: Bei Spannungen unterhalb des Grenzwerts (~45.000 [PSI]) kann der Werkstoff unbegrenzt zyklisch belastet werden, ohne durch Ermüdung zu versagen (Rissbildung). Aluminium kann sich definitionsgemäß stets näher an den Versagenspunkt bewegen, da es keine echte Dauerfestigkeit besitzt. Außerdem soll Chrom-Molybdän-Stahl auf längeren Fahrten Vibrationen gleichmäßiger aufnehmen (dies lässt sich nur schwer belegen).Militär und Verteidigung
AISI 4150 ist der bevorzugte Werkstoff für Karabinerläufe im militärischen Einsatz (M16, M4). MIL T 6736 verlangt diesen kohlenstoffreichen Werkstoff (0,48-0,53), um eine ausreichende Oberflächenhärte und Verschleißbeständigkeit bei der Beanspruchung durch Dauerfeuer sicherzustellen. Zur Abnahme gehören ein Beschussversuch (im montierten Zustand), eine Magnetpulverprüfung sowie die Maßprüfung von Lauf und Patronenlager nach der Wärmebehandlung.Anwendungsmatrix
| Branche | Güte | Form | Norm |
|---|---|---|---|
| Luft- und Raumfahrt — Konstruktion | 4130 | Dorngezogene Rohre | SAE AS6350 |
| Luft- und Raumfahrt — Fahrwerk | 4340 | Geschmiedeter Stahlstab | AMS 6414 |
| Motorsport — Überrollkäfig | 4130 | DOM-Rohre | SFI 25.3 |
| Öl und Gas | 4130/4140 | Legierungsrohr, Kesselrohr | API 5CT |
| Verteidigung — Gewehrläufe | 4150 | Laufrohling | MIL-T-6736 |
Chrom-Molybdän-Stahl im Vergleich zu kohlenstoffarmem Stahl, Edelstahl und Aluminium
 Die richtige Werkstoffwahl und der quantitative statt qualitativen Vergleich sind entscheidend. Die folgende Tabelle vergleicht normalisierten 4130 (Chrom-Molybdän-Stahl) direkt mit drei weiteren typischen technischen Werkstoffen:
| Eigenschaft | Chrom-Molybdän-Stahl 4130 | Kohlenstoffarmer Stahl 1020 | Edelstahl 304 | Aluminium 6061-T6 |
|---|---|---|---|---|
| Zugfestigkeit | 97.200 psi | 55.000 psi | 73.200 psi | 45.000 psi |
| Streckgrenze | 63.100 psi | 30.000 psi | 31.200 psi | 40.000 psi |
| Dichte | 7,85 g/cm³ | 7,85 g/cm³ | 8,00 g/cm³ | 2,70 g/cm³ |
| Schweißeignung | Gut (WIG, Vorwärmen erforderlich) | Ausgezeichnet (jedes Verfahren) | Gut (WIG/MIG) | Mittelmäßig (WIG, Spezialverfahren) |
| Korrosionsbeständigkeit | Gering — Beschichtung erforderlich | Gering — korrodiert leicht | Hoch — passive Chromoxidschicht | Gut — Oxidschicht |
| Kosten (relativ) | 1,5–2x kohlenstoffarmer Stahl | Basiswert | 3–4x kohlenstoffarmer Stahl | 2–3x kohlenstoffarmer Stahl |
| Zerspanbarkeitskennwert | 70% | 72% | 45% | 90% |
| Ermüdungsbeständigkeit | 45.000 psi | 27.000 psi | 35.000 psi | Keine echte Dauerfestigkeitsgrenze |
Rostet Chrom-Molybdän-Stahl?
Antwort anzeigen
Doch. Bei Stahl ist dieser Unterschied wesentlich. Für Edelstahl 7,85cm (7,85 g/cm) und 4130 hängt der Korrosionsschutz von der aufgebrachten Beschichtung ab. Ein Stahl mit Chromanteil (.8-1,10 %) ist selbst kein Edelstahl und korrodiert unter den genannten, ungestörten Bedingungen, wenn die Beschichtung oder der Grundwerkstoff oxidiert. Typische Schutzmaßnahmen in der Luft- und Raumfahrt sind Lack, Pulverbeschichtung, Zink- oder Cadmiumbeschichtung sowie Dichtmittel im Rahmeninneren (gängige Praxis bei Fahrrädern). Phosphatierbeschichtungen sind eine ausgezeichnete Grundlage für Lackierungen. Bei stark korrosiven Umgebungen sollte man einen geeigneten Edelstahl oder eine Sperrschicht wie eine thermisch gespritzte Beschichtung aus Zink, Stahl, Aluminium oder Keramik in Betracht ziehen.
Entscheidungshilfe zur Werkstoffauswahl
Wenn maximale Festigkeit höchste Priorität hat: Chrom-Molybdän-Stahl 4340, abgeschreckt und angelassen (185.000 [PSI])
Wenn Schweißeignung und hohe Festigkeit gefragt sind: Chrom-Molybdän-Stahl 4130, normalisiert (97.200 [PSI])
Wenn Korrosionsbeständigkeit Priorität hat
Edelstahl 304 (passive Oxidschicht)Wenn möglichst geringes Gewicht Priorität hat
Aluminium 6061-T6 (2,70 g/cm)Wenn die niedrigsten Kosten Priorität haben: kohlenstoffarmer Stahl 1020 (Basispreis)
✔ Vorteile von Chrom-Molybdän-Stahl
- Hohe Festigkeit bei geringem Gewicht (dünnere Wanddicken bei gleicher Tragfähigkeit)
- Gut wärmebehandelbar (Bereich von 81.200–150.000+ psi)
- Gute Schweißeignung bei Güte 4130 und sachgemäßer Ausführung
- Definierte Dauerfestigkeitsgrenze (45.000 psi)
- Weit verbreitet als Rohr, Stab, Blech und Platte erhältlich
⚠️ Einschränkungen von Chrom-Molybdän-Stahl
- Rostet ohne Schutzbeschichtung — nicht korrosionsbeständig
- 1,5–2x teurer als Kohlenstoffstahl
- Erfordert kontrollierte Schweißverfahren (Vorwärmen, Nachwärmen, bestimmte Schweißzusätze)
- Nach der Wärmebehandlung anfällig für Wasserstoffversprödung
- Güten mit höherem Kohlenstoffgehalt (4140, 4150) weisen eine schlechte Schweißeignung auf
Häufig gestellte Fragen
Woraus besteht Chrom-Molybdän-Stahl?
Antwort anzeigen
Chrom-Molybdän-Stähle sind eine Familie eisenbasierter Legierungen, die neben Kohlenstoff, Mangan und Silizium die charakteristischen Legierungselemente Chrom (0,80-1,10 %) und Molybdän (0,15-0,25 %) sowie geringe Mengen Schwefel und Phosphor enthalten. Die traditionelle und am häufigsten spezifizierte Güte der 41xx-Familie ist AISI 4130 mit einem Kohlenstoffgehalt von 0,28-0,33 %. Kohlenstoff und Legierungselemente wirken zusammen: Chrom sorgt für eine große Härtungstiefe und gute Härtbarkeit, während Molybdän der Anlassversprödung entgegenwirkt und die Festigkeit bei hohen Temperaturen erhält.
Wie fest ist Chrom-Molybdän-Stahl im Vergleich zu herkömmlichem Stahl?
Antwort anzeigen
Die durchschnittliche normalisierte Festigkeit von 4130-Chrom-Molybdän-Stahl mit vorhandenen Legierungselementen beträgt im ultrahochfesten, gehärteten und normalisierten Zustand 97.200 psi (etwa das 1.77-Fache der Festigkeit von 55.000 psi bei 1020-Kohlenstoffstahl, der als Vergleichsbasis dient) und übersteigt beim Abschrecken und Anlassen tatsächlich 150.000+ psi (fast das 3-Fache des Mindestwerts!).
Kann Chrom-Molybdän-Stahl mit MIG geschweißt werden?
Antwort anzeigen
Ja. Bei Anwendungen über 3/16″ ist MIG-Schweißen (GMAW) für Chrom-Molybdän-Stahlprofile eine zunehmend attraktive Option: Dank höherer Abschmelzleistung wird in etwas kürzerer Gesamtzeit mehr Wärme eingebracht als beim WIG-Schweißen. Verwenden Sie einen Zusatzdraht vom Typ ER80S-D2 mit einem Schutzgasgemisch aus 75/25 Argon und CO_2. Bei dünnwandigen Rohren (unter 0.120″) ist das Wolfram-Inertgasschweißen tatsächlich das bevorzugte Verfahren, da sich die stärkere Wärmeeinbringung durch Draht und Drahtvorschubmechanismus mit einem kleineren Schweißbad feiner dosieren lässt. Unabhängig vom Verfahren gelten die Vorgaben zum Vorwärmen und die Verfahren zum Spannungsarmglühen weiterhin.
Wie lässt sich Chrom-Molybdän-Stahl erkennen?
Antwort anzeigen
Wenn sich das Material nicht anhand von Unterlagen verifizieren lässt, gibt es drei Prüfverfahren, um kohlenstoffarmen Stahl von Chrom-Molybdän-Stahl zu unterscheiden. Am einfachsten lässt sich vor Ort eine Funkenprobe durchführen: Molybdän- und chromhaltige Legierungen erzeugen kürzere Funken, die aus größerer Entfernung sichtbar sind als die längeren, weiß verzweigten Funken von kohlenstoffarmem Stahl. Materialprüfzeugnisse lassen sich beim Stahlwerk überprüfen; alternativ kann eine tragbare spektrografische Analyse (XRF oder OES) eine Prüfung und Zertifizierung vor Ort ermöglichen.
Ist Chrom-Molybdän-Stahl magnetisch?
Antwort anzeigen
Ja. Chrom-Molybdän-Stahl ist genauso magnetisch wie kohlenstoffarmer Stahl und andere niedrig legierte Stähle. Daher eignet sich die Magnetprobe nicht zur Unterscheidung, sofern keine weiteren Prüfgeräte verfügbar sind.
Wie lässt sich Rostbildung bei Chrom-Molybdän-Stahl verhindern?
Antwort anzeigen
Zum Schutz von Chrom-Molybdän-Stahl vor Korrosion ist ein aktiver Schutz erforderlich, da das Material von sich aus nicht korrosionsbeständig ist. Am weitesten verbreitet ist eine Lackierung über einer Phosphatgrundierung. Pulverbeschichtungen kommen besonders häufig bei Fahrzeugen und Hochleistungsfahrrädern zum Einsatz; zum Schutz in Meeresumgebungen werden sie oft mit Zink-, Cadmium- oder Verzinkungsbeschichtungen kombiniert. Für hochwertige Anwendungen sind Cadmium- oder verzinkte Zinkbeschichtungen die dritte Option. Bei geschlossenen Rohren wie Fahrradrahmen verhindert eine Innenbeschichtung (abgekochtes Leinöl oder Weigle Frame Saver) die Rostbildung im Inneren, wenn sich Feuchtigkeit niederschlägt. Bei der Fertigung in Industrieumgebungen lässt sich der Korrosionsschutz beschleunigen, indem nach der ersten Schweißnaht sofort eine Teerschicht aufgetragen wird; bei Feuchtigkeit und Sauerstoff kann Korrosion innerhalb weniger Stunden einsetzen.
Was kostet Chrom-Molybdän-Stahl?
Antwort anzeigen
Chrom-Molybdän-Stahl kostet je nach Güte, Schmiedeform, Bestellmenge, aktuellen Preistrends, den Trends zum Bestellzeitpunkt und den Eigenschaften der jeweiligen Form das 1.5- bis 2-Fache von kohlenstoffarmem Stahl (er ist teurer). So erfordert beispielsweise gezogener Rohrwerkstoff in Luftfahrtqualität, der AMS-Spezifikationen erfüllt, eine deutlich aufwendigere Verarbeitung; zudem verfügen Beschäftigte in dieser Branche in der Regel über mehr Fachkenntnisse. Daher liegen die Preise dieser Produktlinien tendenziell etwas über denen anderer Ausführungen aus der 41xx-Legierungsfamilie. Einzelhandelspreise bei kleinen Bestellmengen fallen im Verhältnis zu Großmengenprodukten direkt von chinesischen oder westeuropäischen Stahlwerken entsprechend höher aus.
Benötigen Sie Chrom-Molybdän-Stahl für Ihr Projekt?
Senden Sie eine Anfrage, wenn Sie ein Angebot für Chrom-Molybdän-Stahl der Güten 4130, 4140 oder 4340 als Rohr, Stahlstab, Blech oder in einer kundenspezifischen Form wünschen.
Angebot anfordernoder ein kostenloses Materialprüfzeugnis anfordern
Unsere Einschätzung zu Chrom-Molybdän-Stahl
Bei der Bewertung der Legierungshärte innerhalb des festgelegten Bereichs für eine Reihe von Zusammensetzungen, wie sie uns von den Lernangeboten von ASM, SAE und NIST bereitgestellt werden, führt baling-steel.com keine geheimen proprietären Prüfungen oder internen Messungen durch. Wir empfehlen praktizierenden Ingenieuren, Streckgrenze, Duktilität und Zugfestigkeit neuer Materialien anhand des spezifischen Werksprüfberichts für die jeweilige Güte zu bestätigen.
Referenzen und Quellen
- AISI 4130-Stahl, normalisiert bei 870°C — ASM MatWeb
- AISI 4130-Legierungsstahl (UNS G41300) — AZoM
- NIST- Ermüdungsstudie zu SAE X4130-Stahl.
- NASA Tech Reports- Zugeigenschaften niedrig legierter Stähle.
- ESAB- WIG-Schweißen von Chrom-Molybdän-Rohren: bewährte Verfahren.
- Lösungen für Schweißrisse in 4150-Chrom-Molybdän-Stahl — The Fabricator
- Diskussion zum Schweißen von Chrom-Molybdän-Stahl — Forum der American Welding Society
Verwandte Artikel
- Was ist legierter Stahl? Arten, Güten und Anwendungen.
- Was ist Zugfestigkeit? So wird sie geprüft.
- Edelstahlrohre: umfassender Einkaufsleitfaden
- Was ist kohlenstoffarmer Stahl? Eigenschaften, Verwendung und Güten.
- Legierungsrohre: Spezifikationen und Anwendungen
Geprüft von steel-baling.com- für die weltweite Stahlindustrie seit 2016.

