📐 Especificaciones técnicas rápidas
| Parámetro |
Valor |
| Temperatura del baño de galvanizado en caliente |
450 °C ± 10 °C (842 °F) |
| Espesor típico del recubrimiento |
45–100 µm (acero estructural) |
| Vida útil prevista |
34–170+ años (varía según el entorno) |
| Normas principales |
ASTM A123 / ISO 1461 |
| Pureza del zinc exigida |
≥ 98 % según ASTM B6 |
| Resistencia de unión del recubrimiento |
Metalúrgica (≈ 3.600 psi de resistencia al cizallamiento) |
El galvanizado es el método más extendido para proteger el acero y el hierro frente a la corrosión, gracias a la sencillez y eficacia del proceso. Se crea una unión metalúrgica entre el recubrimiento de zinc y el metal base, que forma una barrera resistente a la corrosión entre la pieza y agentes corrosivos como la humedad, el oxígeno y la sal. Además, la protección catódica se extiende más allá de las zonas dañadas o arañadas. Este artículo explica los fundamentos del galvanizado, las etapas y especificaciones del proceso, y los criterios prácticos que deben conocer ingenieros y compradores de materiales al solicitar acero galvanizado para estructuras, instalaciones eléctricas, infraestructuras ferroviarias y otros usos.
¿Qué es el galvanizado y por qué funciona?
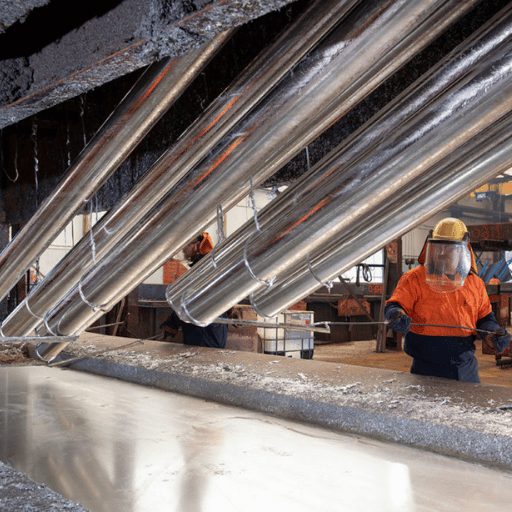
El galvanizado es el proceso de aplicar un recubrimiento protector de zinc al hierro o al acero para prevenir la corrosión. El término procede de Luigi Galvani, el científico italiano cuyos experimentos en la década de 1780 sentaron las bases de la electroquímica. Hoy, el galvanizado designa varios métodos para aplicar zinc al metal; el galvanizado en caliente es el más común en aplicaciones estructurales.
El galvanizado protege mediante algo más que una barrera física. El zinc es electroquímicamente más reactivo que el hierro: su potencial de electrodo estándar es de 0,76 V, frente a 0,44 V en el caso del hierro. Esta diferencia de reactividad, junto con la presencia de un electrolito (agua de lluvia, condensación o agua de mar) y una conexión eléctrica entre ambos metales, hace que el zinc actúe como cátodo de sacrificio y se oxide (ceda electrones) antes que el material situado debajo: es el proceso de protección galvánica, del que procede el nombre del galvanizado.
El galvanizado en caliente proporciona una barrera y protección catódica. Si el recubrimiento se araña o se daña, el zinc se corroe de forma sacrificial y protege el acero subyacente, una función que ningún sistema de pintura puede igualar.
— Asociación Estadounidense de Galvanizadores (AGA), referencia técnica
¿Cómo evita el galvanizado la oxidación incluso cuando se raya?
Si un arañazo atraviesa el recubrimiento galvanizado, el metal base se convierte en ánodo y se genera una protección catódica natural alrededor de la zona expuesta, donde se produce el depósito y la posterior sustitución del zinc. El recubrimiento de zinc se disuelve hasta que se alcanza un equilibrio entre los productos de corrosión que llegan al sustrato de acero (formando una película de zinc) y el entorno de reacción. La protección pasiva se extiende solo unos milímetros desde el punto dañado y ayuda a proteger el acero contra la corrosión mientras haya zinc suficiente, en función del tiempo y la corriente.
Esta característica hace que el acero galvanizado en caliente resista mucho mejor los arañazos, la abrasión e incluso los impactos leves que los recubrimientos de pintura, que dejan de proteger en cuanto se daña la película.
Proceso de galvanizado en caliente: paso a paso
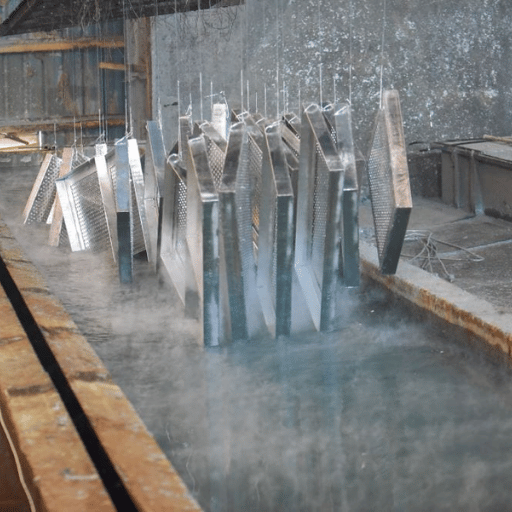
El galvanizado en caliente es un proceso antiguo, establecido y adaptado por normas internacionales. Cada etapa es necesaria por motivos metalúrgicos; omitir cualquiera de ellas provoca fallos en el recubrimiento. Estas son las cuatro etapas del proceso que se utiliza en todas las plantas de galvanizado comerciales del mundo:
- Preparación de la superficie — desengrasado: primero se sumergen todas las piezas en una solución alcalina o ácida desengrasante para eliminar aceites, grasas y recubrimientos de taller que hayan quedado tras la fabricación. La presencia de materia orgánica en la superficie deja zonas sin recubrir en la capa superior.
- Preparación de la superficie — decapado: después del desengrasado, las piezas se introducen en un baño de ácido clorhídrico o sulfúrico para eliminar la cascarilla de laminación y el óxido. El tiempo de decapado depende del estado y las dimensiones de la superficie: una chapa con mucha cascarilla puede necesitar más de 30 min, mientras que un perfil laminado en caliente sencillo solo requiere unos minutos.
- Fluxado: las piezas pasan por una solución de cloruro de amonio y zinc que elimina los óxidos restantes y deposita una capa intermedia adecuada para que el acero se humedezca al entrar en contacto con el baño de zinc. Algunas plantas aplican el fundente en seco; otras lo mantienen flotando sobre el baño de zinc (galvanizado húmedo).
- Inmersión en zinc fundido: el acero se introduce en un baño de zinc fundido a aproximadamente 450 C (842 F). Según ASTM B6, el baño debe contener al menos 98 % de zinc puro. La inmersión suele durar 3-6 minutos en perfiles estructurales estándar. Durante la inmersión, la difusión forma capas de aleación de zinc y hierro, que crean una unión metalúrgica entre el recubrimiento y el sustrato de acero.
A continuación, las piezas se retiran y se enfrían al aire o en un tanque de enfriamiento, y se inspeccionan según ASTM A123 o ISO 1461 para comprobar el espesor y la adherencia del recubrimiento. Cada recubrimiento acabado consta de varias capas de aleación de zinc y hierro, rematadas por una capa de zinc puro. Las capas de aleación interiores son más duras que el acero base, mientras que la superficie exterior es más dúctil.
Baling Steel suministra diversos
productos galvanizados en caliente fabricados conforme a estas normas de proceso.
💡 Nota técnica: El tiempo de inmersión depende del espesor y la masa del acero. Los conjuntos más pesados necesitan inmersiones más largas para que el baño de zinc caliente toda la pieza a 450 °C de manera uniforme. El calentamiento desigual provoca una dilatación térmica diferencial, una de las principales causas de deformación en fabricaciones asimétricas.
⚠️ Caso práctico — fallos en la preparación de la superficie: Un taller de fabricación envió vigas estructurales de 12 metros para galvanizar. Un desengrasado insuficiente dejó residuos de aceite del tren de laminación en las superficies de las bridas. Aparecieron zonas sin recubrir en el 15 % de la superficie. Para volver a galvanizar las piezas fue necesario retirar por completo el recubrimiento y repetir el proceso. El coste del retrabajo superó en un 40 % el coste original del tratamiento y convirtió un trabajo rutinario en un retraso del proyecto.
Comparación de los métodos de galvanizado
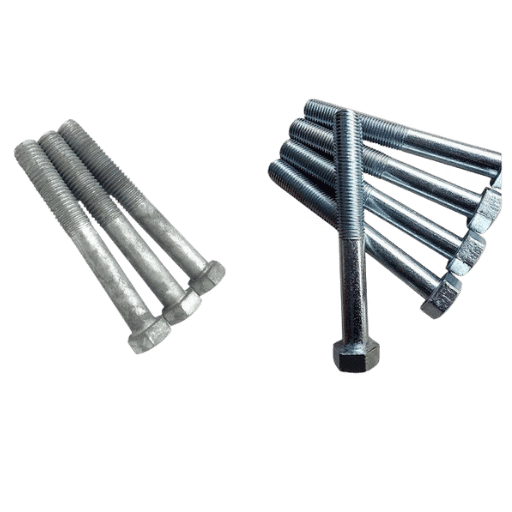
No todos los métodos de galvanizado son iguales. Hay varios procesos distintos de recubrimiento con zinc, cada uno optimizado para diferentes tamaños de pieza, volúmenes de producción y requisitos de durabilidad. Elegir el método equivocado es un error habitual al especificar: una capa electrogalvanizada de 5 µm no resistirá a la intemperie como una capa de galvanizado en caliente de 85 µm.
| Método |
Espesor del recubrimiento |
Tamaño máximo de la pieza |
Coste típico |
Aplicación más adecuada |
| Galvanizado en caliente (HDG) |
45–100 µm |
Tamaño del baño (12–15 m, habitualmente) |
$0.02–0.10/pulg. cuadrada |
Acero estructural e infraestructuras exteriores |
| Electrogalvanizado |
5–25 µm |
Chapa/bobina (línea continua) |
Menor coste por unidad a gran escala |
Paneles de automóviles y electrodomésticos |
| Difusión térmica (sherardizado) |
15–80 µm |
Piezas pequeñas (elementos de fijación) |
Mayor coste por pieza |
Elementos de fijación roscados y piezas pequeñas complejas |
| Galvanizado mecánico |
5–75 µm |
Piezas pequeñas (tambor giratorio) |
Moderado |
Clavos, pernos y muelles |
| Galvanizado en frío (pulverización/pintura) |
25–75 µm DFT |
Cualquier tamaño (aplicación en obra) |
El más bajo |
Retoques y reparaciones en obra |
El galvanizado en caliente ofrece la mayor durabilidad y el recubrimiento más grueso, porque el proceso crea capas de aleación de zinc y hierro mediante difusión metalúrgica, no solo por adherencia superficial. El electrogalvanizado deposita zinc puro sobre chapas de acero mediante electrólisis y produce capas más lisas, finas y uniformes, adecuadas para piezas en las que la conformabilidad importa más que la duración de la protección contra la corrosión. El galvanizado en frío por pulverización es una pintura rica en zinc que se aplica a temperatura ambiente y no crea la unión metalúrgica propia del galvanizado. Debe utilizarse únicamente para reparaciones menores o mantenimiento, no como recubrimiento duradero contra la corrosión.
Lea nuestro artículo sobre el
acero galvanizado negro para comparar directamente el acabado galvanizado con el del acero sin tratar.
Especificaciones y normas para recubrimientos de acero galvanizado
Para especificar correctamente el acero galvanizado, hay que conocer los espesores mínimos de recubrimiento de referencia que definen la norma del sector. Predominan dos especificaciones: ASTM A123 (Norteamérica) e ISO 1461 (internacional). Ambas establecen espesores mínimos de recubrimiento de zinc según la categoría del material y el espesor del material base. Cuanto más grueso es el acero, más grueso es el recubrimiento de zinc, porque la reacción de difusión a 450 C genera más crecimiento de la aleación en los perfiles de mayor tamaño.
📐 ASTM A123 — espesor mínimo del recubrimiento por categoría de material
| Categoría de material |
Espesor del acero |
Espesor mínimo del recubrimiento |
| Perfiles estructurales (W, HP, angulares, canales) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 milésimas de pulgada) |
| Chapa gruesa y barras |
> 6,4 mm |
86 µm (3.4 milésimas de pulgada) |
| Chapa gruesa y barras |
3,2–6,4 mm |
75 µm (3.0 milésimas de pulgada) |
| Fleje y chapa |
< 1.6 mm |
45 µm (1.8 milésimas de pulgada) |
| Tubo, conducto y tubería de producción |
Todos los espesores |
45–86 µm (varía según el espesor de pared) |
ISO 1461 exige un mínimo de 70 µm para acero de 3–6 mm de espesor y un mínimo de 100 µm para acero de mayor espesor (>6,4 mm), valores muy similares a los de ASTM A123 para perfiles de mayor tamaño. En la práctica, el espesor real del recubrimiento suele superar los requisitos mínimos en un 20–40 %, debido a la naturaleza incontrolable de la reacción de difusión y al desarrollo de las capas de aleación, especialmente en aceros reactivos (contenido de silicio de 0,04-0,15 % Si, el «intervalo Sandelin»).
✔ Ventajas del acero galvanizado:
- No necesita mantenimiento durante décadas en la mayoría de los entornos
- Las capas de aleación también distribuyen la dureza del recubrimiento de zinc y hierro, lo que le confiere resistencia a la corrosión
- Resiste la manipulación y el transporte sin sufrir daños
- Se puede verificar in situ con un medidor magnético del espesor del recubrimiento
⚠️ Limitaciones que conviene tener en cuenta:
- Color limitado al gris plateado (no se puede teñir durante el galvanizado)
- El tamaño de las piezas está limitado por las dimensiones disponibles del baño
- Se degrada a temperaturas elevadas (por encima de 250 C deja de ser adecuado para un servicio continuo; la formación de compuestos intermetálicos de zinc y hierro se acelera rápidamente)
- La composición del acero (contenido de Si y P) influye en el aspecto del recubrimiento y en la uniformidad de su espesor
¿El galvanizado debilita el acero?
En la mayoría de los aceros estructurales, el galvanizado no afecta negativamente a la resistencia a la tracción ni al límite elástico de los aceros al carbono comunes (A36, A572, S275, S355). Existe un riesgo documentado: la fragilización por hidrógeno. El proceso de galvanizado en baño ácido provoca la absorción de hidrógeno en los aceros de alta resistencia; cualquier acero con una resistencia a la tracción superior a 1.100 MPa puede sufrir fallos frágiles bajo carga sostenida si absorbe demasiado hidrógeno.
A143 ofrece una solución para elementos de fijación y componentes pretensados de alta resistencia a la tracción (por encima de 1.100 MPa): limitar el espesor, reducir el uso de ácido inhibido o sustituir el decapado ácido por un proceso abrasivo. En la mayoría de las aplicaciones con un límite elástico inferior a 700 MPa, no supone un problema.
Usos del acero galvanizado: aplicaciones principales
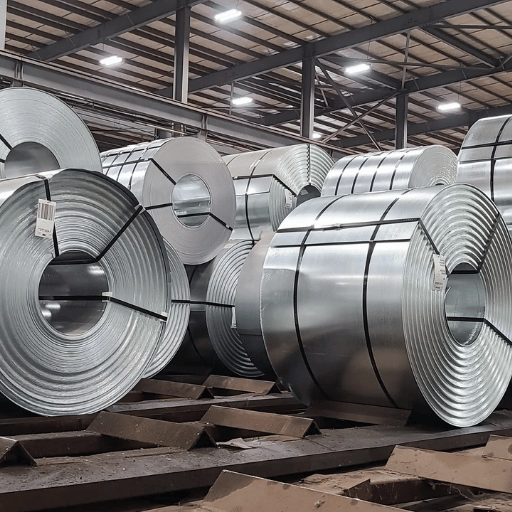
El acero galvanizado tiene cientos de aplicaciones en ingeniería, comercio e industria que requieren años de resistencia a la corrosión con un mantenimiento rutinario mínimo. Mordor Intelligence estima que el mercado mundial del acero galvanizado alcanzó un valor de $118,49 billion en 2026 y prevé que aumente a una tasa de crecimiento anual compuesto (CAGR) del 5,88 % para 2031. Cinco sectores representan la mayor parte de este volumen.
Construcción e infraestructuras: las barreras de seguridad de carreteras, las torres de transmisión, los tramos de puentes y los soportes estructurales se fabrican con acero galvanizado en caliente. Las administraciones locales lo prefieren porque el recubrimiento elimina los costes de repintado durante medio siglo. Productos como el
angular de acero galvanizado y el
conducto galvanizado son especificaciones habituales en estructuras de edificios y sistemas eléctricos.
Energía y servicios públicos: el acero galvanizado se utiliza en componentes de transmisión eléctrica para aplicaciones exigentes, desde entornos costeros salinos hasta zonas áridas del interior, y desde estructuras de parques solares hasta cimentaciones de aerogeneradores. El
tubo de acero para servicio de alta presión y el
tubo ERW constituyen la base de las redes de distribución, donde la protección contra la corrosión prolonga la vida útil de los activos.
Petróleo y gas: en instalaciones de refino y producción, las tuberías de proceso aéreas, las tuberías de servicios y las estructuras de soporte se fabrican con
tubo de hierro galvanizado y
tubo de acero dulce.
Agricultura: los cercados, los silos de almacenamiento de grano, los recintos para ganado y las tuberías de riego aprovechan la capacidad del galvanizado para permanecer expuesto y en contacto con el suelo, el agua y los productos químicos de los fertilizantes durante muchos años.
Automoción y fabricación: las chapas de acero electrogalvanizadas y galvanizadas en caliente se utilizan para fabricar paneles de carrocería, carcasas de electrodomésticos y conductos de sistemas de climatización, en aplicaciones que requieren tanto una alta conformabilidad como resistencia a la corrosión.
⚠️ Caso práctico — ahorro durante el ciclo de vida de una tubería: Un operador de petróleo y gas de Oriente Medio especificó tubos de acero al carbono galvanizados en caliente para una tubería de 45 km en el desierto, en sustitución de tubos de acero dulce pintados que requerían un nuevo recubrimiento cada 3–5 años. La especificación de galvanizado eliminó 4 ciclos de mantenimiento durante una vida útil de diseño de 25 años y redujo en un 60 % el gasto total estimado en recubrimientos.
📐 Datos del mercado (2026)
Mercado mundial del acero galvanizado: 118,49 mil millones de USD
Previsión futura (estimación para 2031): $157,65 Billion (CAGR 5,88 %).
Precio de la bobina HDG (2025): $1,000–1,110/ton
Galvanizado frente a otros métodos de protección contra la corrosión
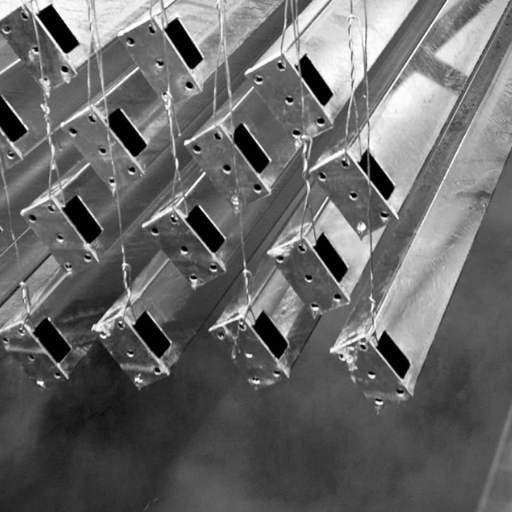
Todos los métodos de protección contra la corrosión deben equilibrar los costes iniciales, la vida útil, el mantenimiento y la adecuación al entorno. Según el proyecto, tendrá que decidir si conviene más el galvanizado, la pintura, el recubrimiento en polvo o el acero inoxidable. El árbol de decisión de la siguiente tabla señala el método de protección más adecuado para cada requisito habitual del proyecto:
| Si su proyecto requiere… |
Elija |
Motivo |
| Más de 50 años a la intemperie, sin mantenimiento |
Galvanizado en caliente |
El zinc se repara por sí mismo; no necesita ciclos de repintado |
| Color o acabado estético |
Pintura o recubrimiento en polvo |
El galvanizado solo tiene un acabado gris plateado |
| Exposición extrema a productos químicos (pH <5 o >12.5) |
Acero inoxidable o recubrimiento dúplex |
El zinc se disuelve en ácidos y álcalis fuertes |
| Uso en interiores con presupuesto ajustado |
Pintura galvanizante en frío + pintura |
Riesgo mínimo de corrosión en interiores |
| Servicio a alta temperatura (>250 °C continuos) |
Otros recubrimientos (proyección térmica, cerámica) |
La formación de compuestos intermetálicos de zinc y hierro se acelera por encima de 250 °C |
En todos los aspectos del coste del ciclo de vida, el galvanizado en caliente supera con creces a los sistemas basados en pintura. Según un estudio de la Asociación Estadounidense de Galvanizadores (AGA), a lo largo de la vida prevista de un proyecto, el acero galvanizado puede costar entre 2 y 6 veces menos que el acero pintado, si se tienen en cuenta los costes de mantenimiento y de volver a aplicar el recubrimiento. Por lo general, los sistemas de pintura deben renovarse cada 10-15 años, a un coste de 2-5 veces el precio del recubrimiento original en cada ciclo. A largo plazo, estos costes superan con creces las ventajas de durabilidad del galvanizado en caliente.
Para comparar en detalle los acabados galvanizados y sin recubrimiento, consulte nuestra guía:
comparación entre acero galvanizado y acero negro.
¿Cuánto dura el galvanizado?
La calidad del aire y el espesor del recubrimiento afectan a la vida útil. La norma ISO 9223, que clasifica la corrosividad atmosférica y establece criterios para evaluarla, define 6 categorías: desde C1, con la menor velocidad de corrosión, hasta CX, con la mayor. La siguiente tabla relaciona el espesor del recubrimiento con los años hasta el primer mantenimiento (TFM); utilícela para estimar la vida útil de los componentes galvanizados en caliente adecuados.
📐 Mapa de corrosión a 50 años — estimaciones de vida útil según ISO 9223
| Categoría ISO 9223 |
Ejemplo de entorno |
Pérdida de zinc (µm/año) |
TFM con 85 µm |
TFM con 100 µm |
| C1 (muy baja) |
Interiores calefactados, clima seco |
≤ 0.1 |
170+ años |
200+ años |
| C2 (baja) |
Rural, árido y con poca contaminación |
0.1–0.7 |
121–170 años |
143–200 años |
| C3 (media) |
Urbano, litoral moderado, subtropical |
0.7–2.1 |
40–121 años |
47–143 años |
| C4 (alta) |
Industrial, marítimo moderado |
2.1–4.2 |
20–40 años |
24–47 años |
| C5 (muy alta) |
Industrial intenso, marítimo tropical |
4.2–8.4 |
10–20 años |
12–24 años |
| CX (extrema) |
Marítimo, exposición química extrema |
8.4–25 |
3–10 años |
4–12 años |
Lo más sorprendente de este análisis es que la mayoría de los entornos reales de Norteamérica, incluso los «tropicales» como la costa de Florida, corresponden a las categorías C2 o C3 de ISO 9223. Por tanto, en la gran mayoría de las situaciones prácticas, un recubrimiento estándar de unos 100 µm de zinc ofrece una vida útil de alrededor de 50 años.
Defectos habituales del galvanizado y cómo prevenirlos
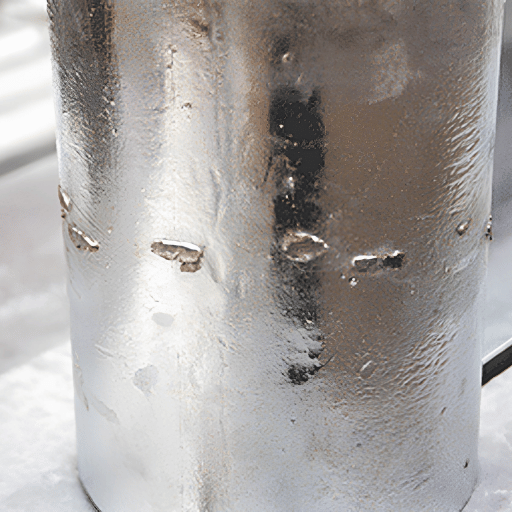
La causa más habitual de los cambios en el aspecto del recubrimiento y de la reducción de su vida útil es un proceso de galvanizado mal controlado. Puede deberse a irregularidades en la preparación del material, la composición química del acero o la manipulación, y acabar ocurriendo tarde o temprano en cualquier planta. Este conocimiento ayuda a los ingenieros a especificar el galvanizado y a los inspectores a detectar problemas in situ.
| Defecto |
Causa raíz |
Prevención |
| Óxido blanco (hidróxido de zinc) |
Apilamiento de piezas húmedas, mala ventilación durante el almacenamiento |
Dejar una separación entre las piezas, almacenarlas en seco y utilizar separadores |
| Zonas sin recubrir |
Restos de aceite, pintura o silicio en el acero |
Desengrasado a fondo; controlar el Si para que sea <0.04% o 0.15–0.25% |
| Inclusiones de matas de zinc |
Contaminación del baño de zinc |
Retirar regularmente las matas de zinc de la superficie y mantener la composición química del baño |
| Distorsión/deformación |
Tensiones térmicas por una diferencia de 450 °C |
Diseño simétrico y orificios de ventilación adecuados en perfiles huecos |
| Fragilización por hidrógeno |
Decapado ácido de acero de alta resistencia (>1.100 MPa) |
Limitar el tiempo de decapado y emplear limpieza mecánica según ASTM A143 |
⚠️ Caso práctico — óxido blanco por apilamiento en húmedo: Un contratista almacenó 200 angulares de acero recién galvanizados en un contenedor de transporte cerrado, sin separadores entre las piezas. En 3 semanas, el óxido blanco —hidróxido de zinc— cubría el 60 % de las superficies. Fue necesario tratar todo el lote con una solución de pasivado sin cromatos antes de que el cliente aceptara la entrega.
Soldar acero durante el proceso de galvanizado: un error bastante común. Al calentarse a altas temperaturas, el zinc produce humos tóxicos de óxido de zinc. La práctica habitual consiste en retirar 25 50 mm de zinc a cada lado de la zona de soldadura, completar la soldadura con un respirador para humos metálicos y volver a aplicar un aerosol en frío rico en zinc. Una fuente aconseja: «La fiebre por humos de zinc no es mortal y solo dura 24h, así que líjela y use el respirador».
Problemas de diseño en perfiles huecos, extremos de tubos y chapas superpuestas: es necesario prever orificios de ventilación y drenaje para que el zinc y el aire circulen durante el baño y la inmersión. Si no se hace, se puede acumular gas, dejar zonas sin recubrir y provocar explosiones de vapor potencialmente graves.
Preguntas frecuentes sobre el galvanizado
P: ¿Se escribe galvanizing o galvanising?
Ver respuesta
¡Ambas formas son correctas! «Zinc galvanising» se utiliza en el Reino Unido, Australia y Extremo Oriente. En Estados Unidos se usa «zinc galvanizing» para el mismo producto y proceso. Las normas y especificaciones presentan ligeras diferencias, pero el resultado final es idéntico.
P: ¿El galvanizado es lo mismo que el recubrimiento de zinc?
Ver respuesta
No. El galvanizado en caliente requiere sumergir la pieza en zinc fundido a 450 C. Al enfriarse, el zinc se une metalúrgicamente al acero y forma una capa de aleación de zinc y hierro de 45-100 µm de espesor. El electrochapado deposita zinc puro sobre la pieza mediante electrólisis a temperatura ambiente y produce un recubrimiento de 5-25 µm. El resultado es mucho más fino y se astilla con más facilidad a lo largo de un periodo mucho más prolongado. El galvanizado es mucho más duradero que el chapado y no es adecuado para acabados interiores ni para piezas sometidas a cargas muy ligeras.
P: ¿Cuánto cuesta el galvanizado?
Ver respuesta
Sin embargo, el galvanizado suele costar $ 0,02-0,10/ in 2 (aproximadamente $ 300-800/ t, según la complejidad de la pieza, el tamaño del lote y la ubicación de la planta). En 2025, la bobina HDG se cotiza a unos $1.000-1.110/ t. A lo largo del ciclo de vida, la AGA afirma que el galvanizado cuesta entre 2 y 6 veces menos que los sistemas de pintura, una vez contabilizados los costes de renovar el recubrimiento durante toda la vida útil de la estructura.
P: ¿Se puede soldar el acero galvanizado?
Ver respuesta
Sí, pero con las debidas precauciones. Retire entre 25-50 mm de galvanizado a cada lado de la zona de soldadura para evitar que el zinc contamine el baño de fusión y se generen humos de óxido de zinc. Utilice ventilación localizada y un respirador aprobado con filtro para humos metálicos. Para terminar la reparación, vuelva a recubrir la zona desnuda con pintura o aerosol de galvanizado en frío a base de zinc.
P: ¿Es mejor galvanizar que pintar?
Ver respuesta
Si se busca protección durante años, el galvanizado supera a la pintura tanto en vida útil (más de 50 años por ciclo de repintado, frente a 10-15 años) como en coste del ciclo de vida. En proyectos en los que el color es prioritario o el presupuesto es ajustado, pintar resulta más barato en proyectos pequeños de interior. Muchas especificaciones de aplicación combinan ahora ambos métodos: primero se galvaniza y después se aplica una capa final de pintura (sistema dúplex).
P: ¿Se puede pintar sobre acero galvanizado?
Ver respuesta
Sí, la preparación es fundamental. El galvanizado nuevo tiene una película inerte de óxido de zinc que dificulta la adherencia. Entre las opciones de preparación están el granallado ligero hasta SA 2.5, la aplicación de T-wash (solución mordiente) o el decapado con vinagre, seguido de una imprimación de fosfato de zinc o epoxi. Si no se prepara la superficie, la pintura falla durante la primera temporada y, a menudo, se desprende en láminas.
¿Necesita productos de acero galvanizado para su proyecto?
Baling Steel suministra tuberías galvanizadas por inmersión en caliente, perfiles angulares, conductos y perfiles estructurales a empresas de construcción y energía de todo el mundo. Envíenos sus especificaciones y recibirá una respuesta personalizada con precios y plazo de entrega en el plazo de 1 día laborable.
Solicite un presupuesto →
Sobre esta guía técnica
Este artículo ha sido elaborado por el equipo de contenidos de Baling Steel y revisado por nuestro departamento de ingeniería. Los datos técnicos proceden de la American Galvanizers Association, de normas ASTM e ISO publicadas y de referencias revisadas por pares que se indican a continuación. Baling Steel es líder mundial en el suministro de productos de acero galvanizados por inmersión en caliente. Aunque se ha elaborado con sumo cuidado, conviene consultar las especificaciones del proyecto en las normas correspondientes y verificarlas con el galvanizador elegido. Última actualización: abril de 2026.