📐 Spécifications techniques en bref
| Paramètre |
Valeur |
| Température du bain de galvanisation à chaud |
450 °C ± 10 °C (842 °F) |
| Épaisseur typique du revêtement |
45–100 µm (acier de construction) |
| Durée de vie prévue |
34–170+ ans (selon l’environnement) |
| Normes principales |
ASTM A123 / ISO 1461 |
| Pureté du zinc requise |
≥ 98 % selon ASTM B6 |
| Résistance de l’adhérence du revêtement |
Métallurgique (≈ 3 600 psi en cisaillement) |
La galvanisation est la méthode de protection contre la corrosion la plus répandue pour l’acier et le fer, grâce à la simplicité de son procédé et à son efficacité. Une liaison métallurgique se forme entre le revêtement de zinc et le métal de base, créant une barrière résistante à la corrosion entre la pièce et les agents corrosifs comme l’humidité, l’oxygène et le sel. La protection cathodique peut également s’étendre au-delà des zones endommagées ou rayées. Cet article présente les principes de la galvanisation, les étapes du procédé et les spécifications, ainsi que les critères pratiques que les ingénieurs et les acheteurs de matériaux doivent connaître lorsqu’ils commandent de l’acier galvanisé pour des structures, des installations électriques, des infrastructures ferroviaires, entre autres.
Qu’est-ce que la galvanisation et pourquoi est-elle efficace ?
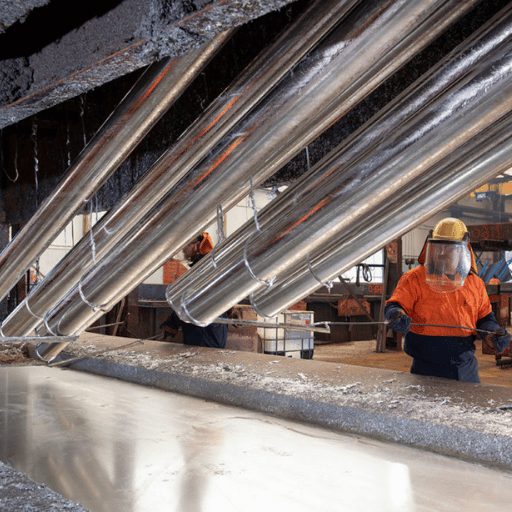
La galvanisation consiste à appliquer un revêtement protecteur de zinc sur le fer ou l’acier afin d’empêcher la corrosion. Le terme vient de Luigi Galvani, le scientifique italien dont les expériences menées dans les années 1780 ont posé les bases de l’électrochimie. Aujourd’hui, la galvanisation désigne plusieurs méthodes d’application du zinc sur le métal. La galvanisation à chaud est la plus courante pour les applications structurelles.
La galvanisation protège par un mécanisme qui va au-delà de la simple barrière physique. Le zinc est plus réactif électrochimiquement que le fer : son potentiel d’électrode standard est de 0,76 V, contre 0,44 V pour le fer. Cette différence de réactivité, associée à la présence d’un électrolyte (eau de pluie, condensation, eau de mer) et d’une liaison électrique entre les deux métaux, fait que le zinc joue le rôle d’anode sacrificielle et s’oxyde (cède des électrons) avant le matériau sous-jacent : c’est le processus de protection galvanique, à l’origine du nom de la galvanisation.
La galvanisation à chaud assure à la fois une protection par barrière et une protection cathodique. Si le revêtement est rayé ou endommagé, le zinc se corrode de manière sacrificielle et protège ainsi l’acier sous-jacent, une fonction qu’un système de peinture ne peut pas reproduire.
— American Galvanizers Association (AGA), référence technique
Lorsqu’une rayure traverse un revêtement galvanisé, le métal de base devient une anode sacrificielle et une protection cathodique naturelle se met en place autour de la brèche, avec dépôt de zinc puis remplacement progressif du métal exposé. Le revêtement de zinc continue de se dissoudre jusqu’à l’équilibre entre les produits de corrosion acheminés vers le substrat en acier (où ils forment un film de zinc) et le milieu réactionnel. La protection passive ne s’étend que sur quelques millimètres à partir du point endommagé. Elle protège l’acier de la corrosion tant qu’il reste suffisamment de zinc, en quantité et dans le temps.
C’est ce mécanisme qui rend l’acier galvanisé à chaud bien plus résistant aux rayures, à l’abrasion et même aux chocs légers que les revêtements de peinture, qui ne protègent plus dès que leur film est endommagé.
Le procédé de galvanisation à chaud : étape par étape
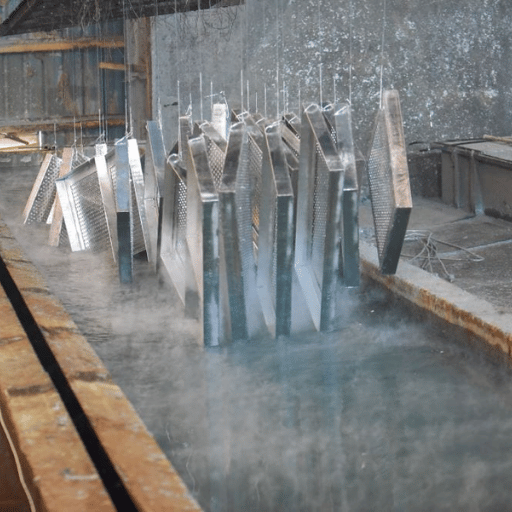
La galvanisation à chaud est un procédé ancien, établi et adapté par des normes internationales. Chaque étape répond à des impératifs métallurgiques ; en supprimer une entraîne des défauts de revêtement. Voici les quatre étapes du procédé utilisé dans toutes les usines de galvanisation commerciales du monde :
- Préparation de surface — dégraissage : toutes les pièces sont d’abord plongées dans une solution dégraissante alcaline ou acide afin d’éliminer les huiles, les graisses et les revêtements d’atelier laissés par la fabrication. Toute matière organique présente en surface peut entraîner des zones non revêtues dans la couche finale.
- Préparation de surface — décapage : après le dégraissage, les pièces sont plongées dans un bain d’acide chlorhydrique ou sulfurique qui élimine la calamine et la rouille. La durée du décapage dépend de l’état et des dimensions de la surface : une tôle fortement calaminée peut nécessiter plus de 30 min, tandis qu’un profilé laminé à chaud ordinaire ne demande que quelques minutes.
- Fluxage : les pièces passent dans une solution de flux au chlorure d’ammonium et de zinc qui élimine les oxydes résiduels et dépose une couche intermédiaire adaptée. Celle-ci assure le mouillage au contact de l’acier avec le bain de zinc. Certaines usines utilisent le fluxage à sec ; d’autres font flotter le flux à la surface du bain de zinc (galvanisation par voie humide).
- Immersion dans le zinc en fusion : l’acier est plongé dans un bain de zinc en fusion à environ 450 C (842 F). Selon ASTM B6, le bain doit contenir au moins 98 % de zinc pur. L’immersion dure généralement 3-6 minutes pour les profilés de construction standard. Pendant cette étape, des couches d’alliage zinc-fer se forment par diffusion et créent une liaison métallurgique entre le revêtement et le substrat en acier.
Les pièces sont retirées puis refroidies à l’air libre ou dans une cuve de trempe. Elles sont ensuite inspectées selon ASTM A123 ou ISO 1461 pour vérifier l’épaisseur et l’adhérence du revêtement. Chaque revêtement fini comprend plusieurs couches d’alliage zinc-fer, surmontées d’une couche de zinc pur. Les couches d’alliage intérieures sont plus dures que la nuance d’acier, tandis que la surface extérieure est plus ductile.
Baling Steel fournit une gamme de
produits galvanisés à chaud fabriqués selon ces normes de procédé.
💡 Note technique : La durée d’immersion varie selon l’épaisseur et la masse de l’acier. Les assemblages plus lourds doivent rester plus longtemps dans le bain afin que le zinc porte uniformément toute la pièce à 450 °C. Un chauffage inégal entraîne une dilatation thermique différentielle, l’une des principales causes de déformation des fabrications asymétriques.
⚠️ Cas pratique — préparation de surface insuffisante : Un atelier de fabrication a envoyé des poutres structurelles de 12 mètres à galvaniser. Un dégraissage insuffisant a laissé des résidus d’huile du laminoir sur les ailes. Des zones non revêtues sont apparues sur 15 % de la surface. La nouvelle galvanisation a nécessité un décapage complet du revêtement et un nouveau traitement. Les coûts de reprise ont dépassé de 40 % le coût initial de galvanisation, transformant une opération courante en retard de projet.
Comparaison des méthodes de galvanisation
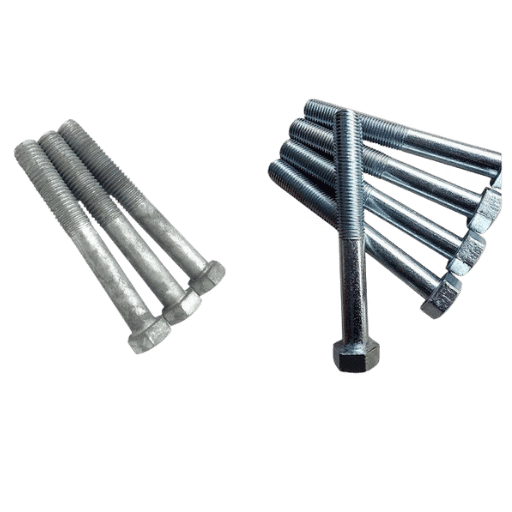
Toutes les galvanisations ne se valent pas. Il existe plusieurs procédés distincts de revêtement au zinc, chacun étant adapté à des dimensions de pièces, des volumes de production et des exigences de durabilité différents. Le choix d’une méthode inadaptée est une erreur courante dans les spécifications : une couche électrogalvanisée de 5 µm ne résistera pas à l’extérieur comme une couche de galvanisation à chaud de 85 µm.
| Méthode |
Épaisseur du revêtement |
Taille maximale des pièces |
Coût typique |
Applications recommandées |
| Galvanisation à chaud (HDG) |
45–100 µm |
Dimensions du bain (12–15 m en général) |
$0.02–0.10/sq in |
Acier de construction, infrastructures extérieures |
| Électrogalvanisation |
5–25 µm |
Tôle/bobine (ligne continue) |
Coût unitaire inférieur à grande échelle |
Panneaux automobiles, appareils électroménagers |
| Diffusion thermique (shérardisation) |
15–80 µm |
Petites pièces (éléments de fixation) |
Coût unitaire plus élevé |
Éléments de fixation filetés, petites pièces complexes |
| Galvanisation mécanique |
5–75 µm |
Petites pièces (baril rotatif) |
Modéré |
Clous, boulons, ressorts |
| Galvanisation à froid (pulvérisation/peinture) |
25–75 µm d’épaisseur de film sec |
Toutes (application sur site) |
Le plus faible |
Retouches, réparations sur site |
La galvanisation à chaud offre la meilleure durabilité et la couche la plus épaisse, car le procédé forme des couches d’alliage zinc-fer par diffusion métallurgique, et non par simple adhérence en surface. L’électrogalvanisation dépose du zinc pur sur des tôles d’acier par électrolyse. Elle produit des couches plus lisses, plus fines et plus uniformes, adaptées aux pièces pour lesquelles la formabilité compte davantage que la durée de protection contre la corrosion. La galvanisation à froid par pulvérisation est une peinture riche en zinc appliquée à température ambiante. Elle ne bénéficie pas de la liaison métallurgique obtenue par une véritable galvanisation et ne doit servir que pour des réparations mineures ou l’entretien, et non comme revêtement durable contre la corrosion.
Consultez notre article sur
l’acier galvanisé noir pour comparer directement les finitions en acier galvanisé et en acier brut non traité.
Spécifications et normes des revêtements en acier galvanisé
Pour spécifier correctement l’acier galvanisé, il faut connaître les seuils minimaux d’épaisseur du revêtement qui définissent les normes du secteur. Deux spécifications dominent : ASTM A123 (Amérique du Nord) et ISO 1461 (international). Toutes deux définissent l’épaisseur minimale du revêtement de zinc en fonction de la catégorie de matériau et de l’épaisseur du matériau de base. Plus l’acier est épais, plus la couche de zinc l’est aussi, car la réaction de diffusion à 450 C produit une croissance supplémentaire de l’alliage sur les profilés de grande taille.
📐 ASTM A123 — épaisseur minimale du revêtement par catégorie de matériau
| Catégorie de matériau |
Épaisseur de l’acier |
Épaisseur minimale du revêtement |
| Profilés de construction (W, HP, cornières, profilés en U) |
> 6,4 mm (> 1/4″) |
100 µm (3.9 millièmes de pouce) |
| Tôle forte et barre |
> 6,4 mm |
86 µm (3.4 millièmes de pouce) |
| Tôle forte et barre |
3,2–6,4 mm |
75 µm (3.0 millièmes de pouce) |
| Bande et tôle |
< 1.6 mm |
45 µm (1.8 millièmes de pouce) |
| Tube, conduit et tube de production |
Toutes épaisseurs |
45–86 µm (selon l’épaisseur de paroi) |
La norme ISO 1461 exige un minimum de 70 µm pour l’acier d’une épaisseur de 3–6 mm et de 100 µm pour l’acier plus épais (>6,4 mm), ce qui correspond étroitement à ASTM A123 pour les profilés de grande taille. En pratique, l’épaisseur réelle du revêtement dépasse souvent les exigences minimales de 20–40 % en raison du caractère incontrôlable de la réaction de diffusion et de l’ampleur des couches d’alliage qui se développent, notamment sur les aciers réactifs (teneur en silicium de 0,04-0,15 % Si, la « plage Sandelin »).
✔ Avantages de l’acier galvanisé :
- Sans entretien pendant des décennies dans la plupart des environnements
- Les couches d’alliage répartissent également la dureté du revêtement zinc-fer, qui résiste ainsi à la corrosion
- Résiste à la manutention et au transport sans dommage
- Vérification possible sur site à l’aide d’une jauge magnétique d’épaisseur du revêtement
⚠️ Limites à prendre en compte :
- Couleur limitée au gris argenté (impossible à teinter pendant la galvanisation)
- La taille des pièces dépend des dimensions du bain disponible
- Se dégrade à haute température (au-dessus de 250 C, le revêtement ne convient plus à un service continu ; les composés intermétalliques zinc-fer s’accélèrent très rapidement)
- La composition de l’acier (teneurs en Si et P) influence l’aspect du revêtement et l’uniformité de son épaisseur
La galvanisation affaiblit-elle l’acier ?
Pour la plupart des aciers de construction, la galvanisation n’affecte pas défavorablement la résistance à la traction ni la limite d’élasticité des aciers au carbone courants (A36, A572, S275, S355). Il existe toutefois un risque documenté : la fragilisation par l’hydrogène. Le décapage à l’acide avant galvanisation entraîne l’absorption d’hydrogène par les aciers à haute résistance. Tout acier dont la résistance à la traction dépasse 1 100 MPa risque de subir une rupture fragile sous charge soutenue si trop d’hydrogène a été absorbé.
La norme A143 prévoit des solutions pour les éléments de fixation et les composants de précontrainte à haute résistance à la traction (au-dessus de 1 100 MPa) : limiter l’épaisseur selon ses recommandations, réduire l’utilisation d’acide inhibé ou remplacer le décapage à l’acide par un procédé de grenaillage abrasif. Pour la plupart des applications, en dessous de 700 MPa de limite d’élasticité, ce risque ne se pose pas.
Utilisations de l’acier galvanisé : principales applications
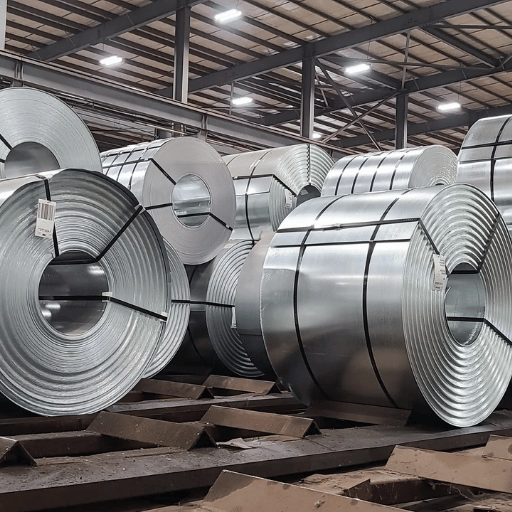
L’acier galvanisé est utilisé dans des centaines d’applications techniques, commerciales et industrielles qui exigent plusieurs années de résistance à la corrosion et un entretien courant minimal. Mordor Intelligence estime la valeur du marché mondial de l’acier galvanisé à $118,49 billion en 2026 et prévoit une hausse à un taux de croissance annuel composé de 5,88 % d’ici 2031. Cinq secteurs représentent l’essentiel de ce volume.
Construction et infrastructures : les glissières de sécurité routières, les pylônes de transport d’électricité, les éléments de pont et les supports structurels sont tous fabriqués en acier galvanisé à chaud. Les collectivités locales le privilégient, car le revêtement évite les coûts de remise en peinture pendant un demi-siècle. Des produits comme la
cornière en acier galvanisé et le
conduit galvanisé sont des spécifications courantes pour les charpentes de bâtiments et les installations électriques.
Énergie et services publics : l’acier galvanisé entre dans la fabrication de composants de transport d’électricité destinés aux applications exigeantes, des environnements côtiers salins aux régions intérieures arides, des structures de centrales solaires aux fondations d’éoliennes. Les
tubes en acier pour service haute pression et les
tubes ERW forment l’ossature des réseaux de distribution où la protection contre la corrosion prolonge la durée de vie des équipements.
Pétrole et gaz : dans les installations de raffinage et de production, les tuyauteries de procédé hors sol, les réseaux de service et les structures de support sont fabriqués en
tubes en fer galvanisé et en
tubes en acier doux.
Agriculture : les clôtures, les silos à grains, les enclos pour le bétail et les conduites d’irrigation tirent pleinement parti de la capacité de l’acier galvanisé à rester exposé pendant de nombreuses années au contact du sol, de l’eau et des produits chimiques des engrais.
Automobile et industrie manufacturière : les tôles d’acier électrogalvanisées et galvanisées à chaud servent à fabriquer des panneaux de carrosserie, des enveloppes d’appareils électroménagers ou des conduits de systèmes CVC, des applications qui exigent à la fois une grande formabilité et une résistance à la corrosion.
⚠️ Cas pratique — économies sur le cycle de vie d’un pipeline : Un exploitant du secteur du pétrole et du gaz au Moyen-Orient a spécifié des tubes en acier au carbone galvanisés à chaud pour un pipeline désertique de 45-km, en remplacement de tubes en acier doux peints qui nécessitaient une nouvelle couche tous les 3–5 ans. Cette spécification a éliminé 4 cycles d’entretien pendant une durée de conception de 25 ans et réduit de 60 % les dépenses totales liées aux revêtements, selon l’estimation.
📐 Aperçu du marché (2026)
Marché mondial de l’acier galvanisé : 118,49 milliards USD
Perspectives (estimation pour 2031) : $157,65 Billion (CAGR 5,88 %).
Prix de la bobine HDG (2025) : $1,000–1,110/ton
Galvanisation et autres méthodes de protection contre la corrosion
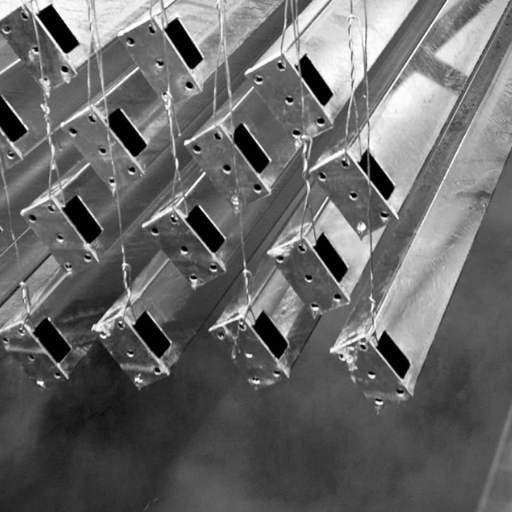
Toute méthode de protection contre la corrosion implique de trouver un équilibre entre le coût initial, la durée de vie, l’entretien et l’adéquation à l’environnement. Selon votre projet, vous devrez choisir entre la galvanisation, la peinture, le revêtement en poudre et l’acier inoxydable. Le tableau ci-dessous présente un arbre de décision pour sélectionner la méthode de protection adaptée aux exigences courantes des projets :
| Si votre projet exige… |
Choisissez |
Pourquoi |
| Plus de 50 ans à l’extérieur, sans entretien |
Galvanisation à chaud |
Le zinc se protège lui-même ; aucun cycle de remise en peinture |
| Une couleur ou une finition esthétique |
Peinture ou revêtement en poudre |
La galvanisation ne donne qu’une finition gris argenté |
| Exposition à des produits chimiques extrêmes (pH <5 ou >12.5) |
Acier inoxydable ou revêtement duplex |
Le zinc se dissout dans les acides et les alcalis forts |
| Usage intérieur à budget limité |
Pulvérisation de zinc à froid + peinture |
Risque de corrosion minimal à l’intérieur |
| Service à haute température (>250 °C en continu) |
Autres revêtements (projection thermique, céramique) |
La croissance des composés intermétalliques zinc-fer s’accélère au-dessus de 250 °C |
Sur l’ensemble du cycle de vie, la galvanisation à chaud est nettement plus avantageuse que les systèmes à base de peinture. Selon les recherches de l’American Galvanizers Association (AGA), sur la durée de vie prévue d’un projet, l’acier galvanisé peut coûter entre 2 et 6 fois moins cher que l’acier peint, une fois pris en compte les coûts d’entretien et de remise en peinture. Les systèmes de peinture doivent généralement être renouvelés tous les 10-15 ans, à un coût de 2-5 fois supérieur à celui du revêtement initial à chaque cycle. À long terme, ces coûts dépassent largement les avantages de longévité de la galvanisation à chaud.
Pour une comparaison détaillée des finitions galvanisées et non revêtues, consultez notre guide :
comparaison entre l’acier galvanisé et l’acier noir.
Quelle est la durée de vie de la galvanisation ?
La durée de vie dépend à la fois de la qualité de l’air et de l’épaisseur du revêtement. L’ISO 9223, norme de classification de la corrosivité atmosphérique, définit 6 catégories, de C1 (vitesse de corrosion la plus faible) à CX (la plus élevée). Le tableau suivant met en relation l’épaisseur du revêtement et le nombre d’années avant le premier entretien (TFM). Utilisez-le pour estimer la durée de vie de composants adaptés galvanisés à chaud.
📐 Carte de la corrosion sur 50 ans — estimations de durée de vie selon ISO 9223
| Catégorie ISO 9223 |
Exemple d’environnement |
Perte de zinc (µm/an) |
TFM à 85 µm |
TFM à 100 µm |
| C1 (très faible) |
Intérieurs chauffés, climat sec |
≤ 0.1 |
170+ ans |
200+ ans |
| C2 (faible) |
Région rurale, aride, peu polluée |
0.1–0.7 |
121–170 ans |
143–200 ans |
| C3 (moyenne) |
Zone urbaine, littoral modérément exposé, région subtropicale |
0.7–2.1 |
40–121 ans |
47–143 ans |
| C4 (élevée) |
Zone industrielle, milieu marin modéré |
2.1–4.2 |
20–40 ans |
24–47 ans |
| C5 (très élevée) |
Zone industrielle fortement polluée, milieu marin tropical |
4.2–8.4 |
10–20 ans |
12–24 ans |
| CX (extrême) |
En mer, exposition extrême aux produits chimiques |
8.4–25 |
3–10 ans |
4–12 ans |
Ce qui surprend le plus dans cette analyse, c’est que la plupart des environnements réels d’Amérique du Nord, y compris les régions « tropicales » comme la côte de Floride, relèvent des catégories C2 ou C3 de l’ISO 9223. Ainsi, dans l’immense majorité des situations concrètes, un revêtement standard d’environ 100 µm de zinc offre près de 50 ans de service.
Défauts courants de galvanisation et moyens de les prévenir
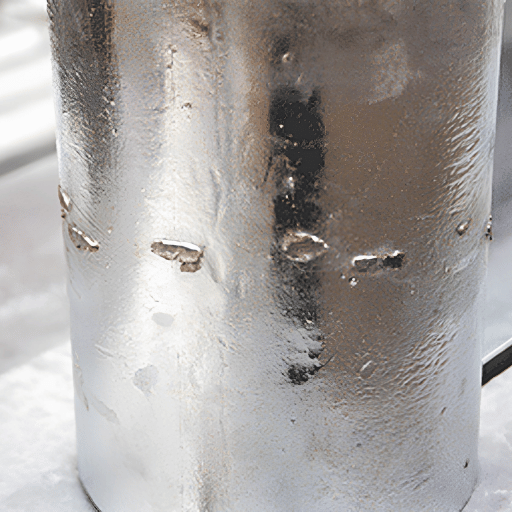
Une maîtrise insuffisante du procédé de galvanisation est la cause la plus courante d’un aspect irrégulier du revêtement et d’une durée de vie réduite. Des écarts dans la préparation des matériaux, la composition chimique de l’acier ou la manutention peuvent survenir dans pratiquement toutes les usines à un moment ou à un autre. Ces connaissances aident les ingénieurs à rédiger les spécifications de galvanisation et les inspecteurs à repérer les problèmes sur site.
| Défaut |
Cause principale |
Prévention |
| Rouille blanche (hydroxyde de zinc) |
Empilage de pièces humides, mauvaise ventilation pendant le stockage |
Laisser un espace d’air entre les pièces, stocker au sec, utiliser des entretoises |
| Zones non revêtues |
Résidus d’huile, de peinture ou de silicium sur l’acier |
Dégraissage approfondi ; limiter le Si à <0.04% ou à 0.15–0.25% |
| Inclusions de mattes |
Contamination du bain de zinc |
Écrémage régulier des mattes, maintien de la composition chimique du bain |
| Distorsion / déformation |
Contraintes thermiques dues à un écart de 450 °C |
Conception symétrique, trous d’évent adaptés dans les profilés creux |
| Fragilisation par l’hydrogène |
Décapage à l’acide d’acier à haute résistance (>1 100 MPa) |
Limiter la durée du décapage, utiliser un nettoyage mécanique selon ASTM A143 |
⚠️ Cas pratique — rouille blanche due à l’empilage humide : Un entrepreneur a stocké 200 cornières en acier fraîchement galvanisées dans un conteneur maritime fermé, sans entretoises entre les pièces. En 3 weeks, la rouille blanche — de l’hydroxyde de zinc — a recouvert 60 % des surfaces. Le lot entier a dû subir un traitement chimique avec une solution de passivation sans chromate avant que le client accepte la livraison.
Le soudage de l’acier pendant le procédé de galvanisation est une erreur assez courante. Lorsqu’il brûle à haute température, le zinc produit des fumées toxiques d’oxyde de zinc. La pratique standard consiste à retirer 25 50 mm de zinc de chaque côté de la zone de soudage avant le soudage, à réaliser celui-ci avec un respirateur adapté aux fumées métalliques, puis à appliquer de nouveau un revêtement par pulvérisation à froid riche en zinc. Une source conseille : « Les fièvres des fumées de zinc ne sont pas mortelles et ne durent que 24h ; il suffit donc de poncer et d’utiliser le respirateur ».
Problèmes de conception des profilés creux, des extrémités de tubes et des tôles qui se chevauchent : il faut prévoir des trous d’évent et de drainage pour permettre la circulation du zinc et de l’air pendant la plongée et l’immersion. Sans ces ouvertures, attendez-vous à du gaz piégé, à des zones non galvanisées et à des explosions de vapeur potentiellement graves.
Foire aux questions sur la galvanisation
Q : écrit-on « galvanizing » ou « galvanising » ?
Voir la réponse
Les deux formes sont correctes ! On trouve « zinc galvanising » au Royaume-Uni, en Australie et en Extrême-Orient. Aux États-Unis, on emploie « zinc galvanizing » pour désigner le même produit et le même procédé. Les normes et spécifications du procédé diffèrent légèrement, mais le résultat final est identique.
Q : la galvanisation est-elle la même chose que le zingage ?
Voir la réponse
Non. La galvanisation à chaud consiste à plonger la pièce dans du zinc en fusion à 450 C. En refroidissant, le zinc forme une liaison métallurgique avec la pièce et produit une couche d’alliage zinc-fer de 45-100 µm d’épaisseur. Le zingage électrolytique dépose du zinc pur sur la pièce par électrolyse à température ambiante, avec un revêtement de 5-25 µm. Celui-ci est bien plus fin et s’écaille plus facilement sur une période bien plus longue. La galvanisation est un procédé beaucoup plus durable que le zingage et ne convient pas aux finitions intérieures ni aux pièces faiblement sollicitées.
Q : combien coûte la galvanisation ?
Voir la réponse
La galvanisation coûte généralement $ 0,02-0,10/ in 2 (environ $ 300-800/ t selon la complexité des pièces, la taille du lot et l’emplacement de l’usine). En 2025, les bobines HDG se négocient autour de $1 000-1 110/ t. Sur l’ensemble du cycle de vie, l’AGA affirme que la galvanisation coûte 2-6 fois moins cher que les systèmes de peinture lorsque les coûts de remise en peinture sont pris en compte pendant toute la durée de service de la structure.
Q : peut-on souder de l’acier galvanisé ?
Voir la réponse
Oui, mais en prenant les précautions nécessaires. Retirez 25-50 mm de galvanisation de chaque côté de la zone de soudage afin d’éviter la contamination du bain de fusion par le zinc et la production de fumées d’oxyde de zinc. Utilisez une ventilation locale et un masque respiratoire homologué équipé d’un filtre contre les fumées métalliques. Pour terminer, recouvrez la zone mise à nu avec un spray ou une peinture de galvanisation à froid à base de zinc.
Q : La galvanisation est-elle préférable à la peinture ?
Voir la réponse
Pour protéger l’acier pendant des années, la galvanisation est plus avantageuse que la peinture, tant en durée de vie (50+ ans par cycle de réfection du revêtement, contre 10-15 ans) qu’en coût sur l’ensemble du cycle de vie. Pour les projets où le choix de la couleur est déterminant ou dont le budget est limité, la peinture coûte moins cher pour un petit projet en intérieur. De nombreuses spécifications de projet prévoient désormais une combinaison des deux : galvanisation, puis application d’une couche de finition peinte (système duplex).
Q : Peut-on peindre sur de l’acier galvanisé ?
Voir la réponse
Oui, la préparation est essentielle. Une galvanisation récente présente un film inerte d’oxyde de zinc qui nuit à l’adhérence. Parmi les options de préparation figurent le balayage abrasif jusqu’au degré SA 2.5, l’application d’un T-wash (solution mordante) ou un décapage au vinaigre, suivi de l’application d’un primaire au phosphate de zinc ou d’un primaire époxy. Sans préparation, la peinture se détériore dès la première saison ; le revêtement se détache souvent par plaques.
Vous recherchez des produits en acier galvanisé pour votre projet ?
Baling Steel fournit des tubes galvanisés à chaud, des cornières, des conduits et des profilés structurels aux entreprises du bâtiment et de l’énergie dans le monde entier. Envoyez vos spécifications pour recevoir une réponse personnalisée avec les prix et le délai de livraison sous 1 jour ouvré.
Demander un devis →
À propos de ce guide technique
Cet article a été rédigé par l’équipe éditoriale de Baling Steel et vérifié par notre service d’ingénierie. Les données techniques proviennent de l’American Galvanizers Association (AGA), de normes ASTM et ISO publiées, ainsi que des références évaluées par des pairs répertoriées ci-dessous. Baling Steel est un fournisseur de premier plan à l’échelle mondiale de produits en acier galvanisé à chaud. Malgré le soin apporté à cet article, veuillez vous référer aux normes applicables et vérifier les spécifications de votre projet auprès du galvanisateur de votre choix. Dernière mise à jour : avril 2026.