


📐 工程規格速覽
鍍鋅是鋼材和鐵材最普遍的防腐蝕方式,因為製程簡單且效果良好。鋅塗層與基材之間會形成冶金接合,建立一道耐腐蝕屏障,隔開工件與水氣、氧氣和鹽分等腐蝕因子;此外,即使塗層受損或刮傷,陰極保護仍可延伸至受損區域之外。本文將介紹鍍鋅背後的原理、製程步驟與規格,以及工程師和材料採購人員在為建築結構、電力與鐵路基礎設施等用途採購鍍鋅鋼材時,需要掌握的實務選用條件。
| 參數 | 數值 |
|---|---|
| 熱浸鍍鋅槽溫度 | 450 °C ± 10 °C (842 °F) |
| 典型塗層厚度 | 45–100 µm(結構用鋼材) |
| 預期使用年限 | 34–170+ 年(依環境而異) |
| 主要標準 | ASTM A123 / ISO 1461 |
| 鋅純度要求 | 依 ASTM B6,≥ 98% |
| 塗層接合強度 | 冶金接合(剪切強度 ≈ 3,600 psi) |
什麼是鍍鋅?為什麼有效?
內容
展示
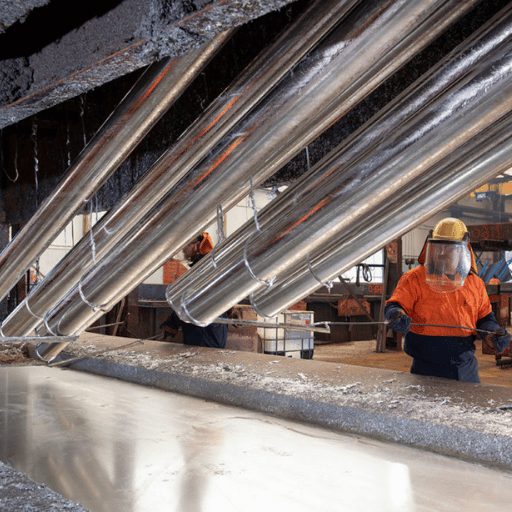 鍍鋅是將保護性鋅塗層施加於鐵材或鋼材表面,以防止腐蝕的製程。這個詞源自義大利科學家 Luigi Galvani;他在 1780 年代進行的實驗,為電化學奠定了基礎。如今,鍍鋅泛指多種在金屬表面施加鋅的方法,其中熱浸鍍鋅是結構用途最常見的一種。
鍍鋅能發揮作用,靠的不只是物理屏障。鋅的電化學活性比鐵高:鋅的標準電極電位為 0.76 V,鐵則為 0.44 V。兩者的活性差異,加上電解質(水、凝結水或海水)以及兩種金屬之間的電性連通,會使鋅優先氧化(釋出電子),成為犧牲陽極並保護下方材料,這就是鍍鋅所提供的電化學保護。
熱浸鍍鋅同時提供屏障保護與陰極保護。若塗層遭刮傷或損壞,鋅會優先腐蝕,以保護下方的鋼材;這是塗裝系統無法比擬的功能。 — 美國鍍鋅協會 (AGA),技術參考資料
鍍鋅塗層刮傷後,為什麼仍能防止生鏽?
鍍鋅塗層表面若被刮穿,基材會成為陽極;破口周圍則會自然形成陰極保護,鋅會沉積並逐漸取代受損區域的材料。鋅塗層會持續溶解,直到鋼材基底上的腐蝕產物形成鋅膜,並與周圍環境達到平衡。被動保護僅延伸至受損點周圍數毫米;只要仍有足量的鋅,就能在一段時間內持續提供保護。 這項特性讓熱浸鍍鋅鋼材比塗漆塗層更能抵抗刮傷、磨耗,甚至輕微撞擊造成的損壞;塗漆塗層一旦破損,便無法繼續提供保護。熱浸鍍鋅製程:逐步說明
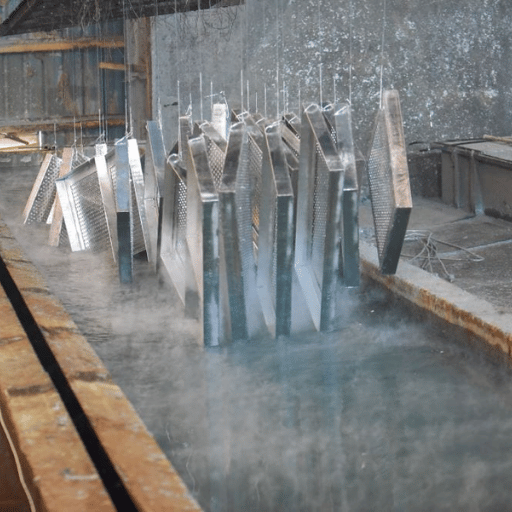 熱浸鍍鋅是歷史悠久的製程,現已納入國際標準並持續改良。每個步驟都有其冶金上的必要性,省略任何步驟都可能造成塗層失效。以下是全球商業鍍鋅廠採用的四階段製程:
- 表面處理-除油:首先將所有零件浸入鹼性或酸性除油液,去除加工後殘留的油脂及表面塗層。表面若有任何有機物,頂層塗層就可能出現裸露區域。
- 表面處理-酸洗:除油後,將零件送入鹽酸或硫酸槽,去除氧化皮和鏽蝕。酸洗時間取決於表面狀況與尺寸:氧化皮厚重的鋼板可能需要超過 30 min;一般熱軋型鋼則只需幾分鐘。
- 助鍍:將零件通過氯化鋅銨助鍍液,去除殘留氧化物,並形成適當的中間層,確保鋼材接觸鋅液時能充分潤濕。有些工廠採用乾式助鍍,另一些則讓助鍍液浮在鋅液表面(濕式鍍鋅)。
- 浸入熔融鋅液:將鋼材降入約 450 C (842 F) 的熔融鋅液中。依 ASTM B6 規定,鋅液的鋅純度至少須達 98%。標準結構型鋼的典型浸鍍時間為 3-6 分鐘。浸鍍期間,鋅鐵合金會透過擴散沉積,讓塗層與鋼材基底形成冶金接合。
💡 工程備註:浸鍍時間會隨鋼材厚度和重量而變化。較重的組件需要較長的浸鍍時間,讓鋅液能使整個工件均勻升至 450 °C。加熱不均會造成熱膨脹差異,這是形狀不對稱的加工件容易翹曲的主要原因。
⚠️ 案例:表面處理不良某加工廠送出 12 公尺長的結構梁進行鍍鋅。除油不完全,法蘭表面留下軋鋼廠的油污,導致 15% 的塗層表面出現裸露區域。重新鍍鋅必須先完全剝除塗層,再重新處理。返工成本比原本鍍鋅處理費用高出 40%,使原本例行的作業變成延誤專案進度的因素。
鍍鋅方法比較
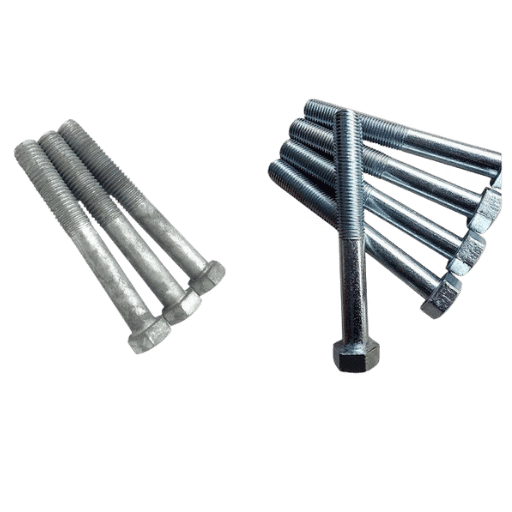 鍍鋅方法各有差異。不同鋅塗層製程適用於不同零件尺寸、生產數量及耐久性需求。選錯方法是常見的規格訂定錯誤:5 µm 的電鍍鋅層,無法像 85 µm 的熱浸鍍鋅層一樣耐受戶外環境。
| 方法 | 塗層厚度 | 最大零件尺寸 | 典型成本 | 最適用途 |
|---|---|---|---|---|
| 熱浸鍍鋅 (HDG) | 45–100 µm | 受鋅槽尺寸限制(典型長度 12–15 m) | $0.02–0.10/平方英寸 | 結構用鋼材、戶外基礎設施 |
| 電鍍鋅 | 5–25 µm | 鋼板/鋼捲(連續生產線) | 大量生產時,單件成本較低 | 汽車鈑金、家電 |
| 熱擴散鍍鋅(Sherardizing) | 15–80 µm | 小型零件(扣件) | 單件成本較高 | 螺紋扣件、複雜的小型零件 |
| 機械鍍鋅 | 5–75 µm | 小型零件(滾筒加工) | 中等 | 釘子、螺栓、彈簧 |
| 冷鍍鋅(噴塗/塗漆) | 25–75 µm DFT | 不限(可現場施工) | 最低 | 補漆、現場修補 |
鍍鋅鋼材的塗層規格與標準
 正確訂定鍍鋅鋼材規格,必須熟悉業界標準所規定的塗層厚度基準。主要標準有兩項:ASTM A123(北美)和 ISO 1461(國際)。兩者皆依材料類別與基材厚度規定鋅塗層的最低厚度。鋼材越厚,鋅塗層也越厚,因為在 450 C 下發生的擴散反應會讓較大截面的合金層進一步增厚。
📐 ASTM A123:依材料類別規定的最低塗層厚度
| 材料類別 | 鋼材厚度 | 最低塗層厚度 |
|---|---|---|
| 結構型鋼(W、HP、角鋼、槽鋼) | > 6.4 mm (> 1/4″) | 鍍層厚度:100 µm (3.9 mils) |
| 鋼板與鋼棒 | > 6.4 mm | 鍍層厚度:86 µm (3.4 mils) |
| 鋼板與鋼棒 | 3.2–6.4 mm | 鍍層厚度:75 µm (3.0 mils) |
| 鋼帶與鋼板 | < 1.6 mm | 鍍層厚度:45 µm (1.8 mils) |
| 鋼管、導管與油管 | 所有厚度 | 45–86 µm(依壁厚而異) |
✔ 鍍鋅鋼材的優點:
- 在多數環境下,數十年不需維護
- 合金層也使鋅鐵塗層的硬度分布均勻,具耐腐蝕性
- 可承受搬運與運輸,不易受損
- 可使用磁性塗層厚度計在現場檢驗
⚠️ 須考量的限制:
- 顏色僅限銀灰色(鍍鋅時無法調色)
- 零件尺寸受鋅槽可用尺寸限制
- 高溫下性能會衰退(超過 250 C 時不再適合連續使用;鋅鐵金屬間化合物會迅速加速生成)
- 鋼材成分(Si、P 含量)會影響鍍層外觀與厚度均勻性
鍍鋅會降低鋼材強度嗎?
對大多數結構用鋼材而言,鍍鋅不會對一般碳鋼(A36、A572、S275、S355)的抗拉強度或降伏強度造成不利影響。不過有一項已知風險:氫脆。鍍鋅的酸洗製程可能使氫滲入高強度鋼材;任何抗拉強度超過 1,100 MPa 的鋼材,若吸收過多氫,持續承受負載時便可能發生脆性破壞。 A143 為抗拉強度較高(高於 1,100 MPa)的扣件和預應力構件提供解決方案,包括限制酸洗時間、減少使用酸液,或以磨料噴射處理取代酸洗。對大多數預期降伏強度低於(700 MPa)的用途而言,這並非問題。鍍鋅鋼材的主要用途
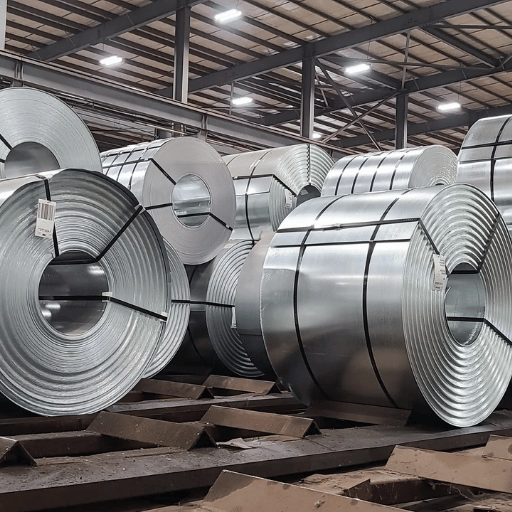 鍍鋅鋼材廣泛用於工程、商業和工業領域,適合需要多年耐腐蝕性且例行維護需求低的用途。Mordor Intelligence 估計,2026 年全球鍍鋅鋼材市場價值為 $118.49 billion,並預測至 2031 年的年複合成長率 (CAGR) 為 5.88%。其中大部分需求來自 5 個產業。
營建與基礎設施:高速公路護欄、輸電塔、橋梁構件和結構支撐件,都會使用熱浸鍍鋅鋼材製造。地方政府偏好這種塗層,因為可省下半個世紀的重新塗裝費用。鍍鋅角鋼和鍍鋅導管等產品,是建築結構和電氣系統的標準規格。
電力與公用事業:鍍鋅鋼材適用於各種重載輸電元件,涵蓋沿海高鹽分環境與內陸乾燥地區,也包括太陽能電場結構和風力發電機基礎。高壓用途鋼管和電阻焊鋼管是配電網的核心管材,能藉由防腐蝕保護延長資產使用年限。
石油與天然氣:煉油廠和生產設施的地上製程配管、公用配管和支撐結構,會使用鍍鋅鐵管和低碳鋼管。
農業:圍籬、穀物儲存筒倉、牲畜圍欄和灌溉管線,都能善用鍍鋅的耐久性,在接觸土壤、水和肥料化學物質的環境中長期使用。
汽車與製造業:電鍍鋅和熱浸鍍鋅鋼板用於製造車身鈑金、家電外殼或 HVAC 系統風管,適用於同時要求高成形性與耐腐蝕性的用途。
⚠️ 案例:管線生命週期成本節省某中東石油與天然氣業者為一條 45-km 沙漠管線指定使用熱浸鍍鋅碳鋼管,取代原先每 3–5 年就需重新塗裝的低碳鋼管。在 25 年的設計使用年限內,鍍鋅規格省下 4 次維護作業,估計減少 60% 的塗層相關支出。
📐 市場概況 (2026)
鍍鋅鋼材全球市場:118,49 億美元
未來展望(2031 年估值):$157.65 Billion (CAGR 5.88%)。
熱浸鍍鋅鋼捲價格 (2025):$1,000–1,110/ton
鍍鋅與其他防腐蝕方法比較
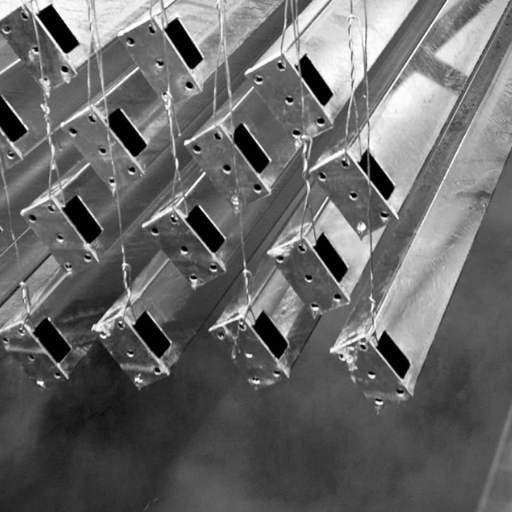 所有防腐蝕方式都必須在初期成本、使用年限、維護需求和環境適用性之間取得平衡。您需要依專案需求,決定採用鍍鋅、塗漆、粉體塗裝或不鏽鋼。下表以決策指引,依常見專案需求選出最合適的保護方式:
| 若您的專案需要…… | 建議選用 | 原因 |
|---|---|---|
| 戶外使用 50 年以上,無需維護 | 熱浸鍍鋅 | 鋅塗層可自我修復,無需重新塗裝 |
| 指定顏色或美觀表面 | 塗漆或粉體塗裝 | 鍍鋅表面只有銀灰色 |
| 接觸極端化學環境 (pH <5 or >12.5) | 不鏽鋼或雙相塗層 | 鋅會溶於強酸或強鹼 |
| 預算有限的室內用途 | 冷鍍鋅噴塗加塗漆 | 室內腐蝕風險極低 |
| 高溫用途(連續使用 >250 °C) | 其他塗層(熱噴塗、陶瓷) | 超過 250 °C 時,鋅鐵金屬間化合物會加速生成 |
鍍鋅能維持多久?
使用年限同時受空氣品質和塗層厚度影響。ISO 9223 是大氣腐蝕性評估準則與標準,將環境分為 6 個類別,從腐蝕速率最低的 C1 到最高的 CX。下表列出塗層厚度與首次維護時間 (TFM) 的關係,可用來預估符合條件的熱浸鍍鋅元件使用年限。📐 50 年腐蝕對照表:ISO 9223 使用年限估算
| ISO 9223 類別 | 環境範例 | 鋅耗損量 (µm/yr) | 塗層厚度 85 µm 時的 TFM | 塗層厚度 100 µm 時的 TFM |
|---|---|---|---|---|
| C1(極低) | 有暖氣的室內、乾燥氣候 | ≤ 0.1 | 170+ 年 | 200+ 年 |
| C2(低) | 鄉村、乾燥、低污染 | 0.1–0.7 | 121–170 年 | 143–200 年 |
| C3(中) | 都市、溫和沿海、亞熱帶 | 0.7–2.1 | 40–121 年 | 47–143 年 |
| C4(高) | 工業區、中度海洋性環境 | 2.1–4.2 | 20–40 年 | 24–47 年 |
| C5(極高) | 重工業區、熱帶海洋性環境 | 4.2–8.4 | 10–20 年 | 12–24 年 |
| CX(極端) | 離岸、極端化學環境 | 8.4–25 | 3–10 年 | 4–12 年 |
常見鍍鋅缺陷與預防方法
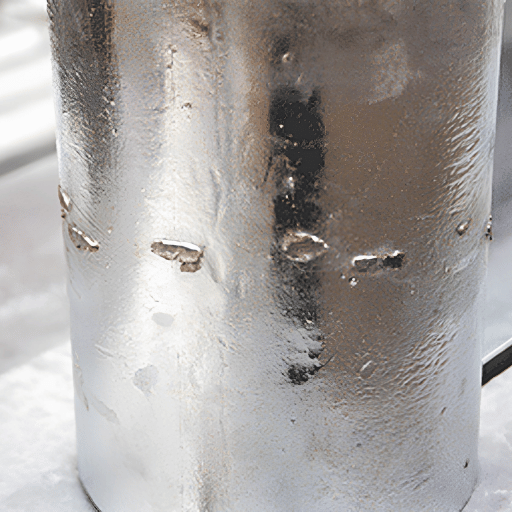 塗層外觀異常與使用年限縮短,最常見的原因是鍍鋅製程控制不佳。材料前處理、鋼材成分或搬運作業出現異常,都可能造成製程失控;這種情況遲早可能在每間工廠發生。了解這些問題,有助於工程師正確訂定鍍鋅規格,也能讓檢驗人員在現場發現缺陷。
| 缺陷 | 根本原因 | 預防方式 |
|---|---|---|
| 白鏽(氫氧化鋅) | 濕件堆疊、儲存時通風不良 | 讓零件之間留有空隙、保持乾燥儲存、使用間隔條 |
| 裸露區域 | 鋼材上有油、油漆或矽殘留物 | 徹底除油;將 Si 控制在 <0.04% 或 0.15–0.25% |
| 鋅渣夾雜 | 鋅液遭污染 | 定期撈除鋅渣,維持鋅液成分 |
| 變形/翹曲 | 450 °C 下溫差造成的熱應力 | 採用對稱設計,並在中空型材上設置足夠的通氣孔 |
| 氫脆 | 高強度鋼材 (>1,100 MPa) 經酸洗 | 限制酸洗時間,依 ASTM A143 採用機械清理 |
⚠️ 案例:濕件堆疊造成白鏽某承包商將 200 支剛完成鍍鋅的角鋼放入密封貨櫃,堆疊時未在零件之間放置間隔條。不到 3 weeks,白鏽(氫氧化鋅)便覆蓋 60% 的表面。整批產品都必須以不含鉻的鈍化液進行化學處理,客戶才願意收貨。
在鍍鋅製程中焊接鋼材,是一種相當常見的錯誤。鋅在高溫燃燒時會產生有毒的氧化鋅煙霧。標準作法是在焊接前,先從焊道兩側各移除 25 50 mm 的鋅;焊接時配戴金屬煙霧用呼吸器,完成後再以富鋅冷噴漆補塗。某資料來源建議:「ZincFumeFevers 不致命,而且只會持續 24h,所以把它磨掉並使用呼吸器就好」。
中空型材、管端和搭接鋼板的設計也可能出問題:必須設置通氣孔和排液孔,讓鍍鋅浸泡期間鋅液與空氣能流通。若未設孔,可能造成氣體滯留、漏鍍,甚至引發嚴重的蒸氣爆炸。
鍍鋅常見問題
問:應寫 galvanizing 還是 galvanising?
查看答案
兩種拼法都正確!英國、澳洲和遠東地區使用「zinc galvanising」,美國則使用「zinc galvanizing」來稱呼相同的產品與製程。相關標準和規格略有不同,但最終結果相同。
問:鍍鋅和鍍鋅電鍍相同嗎?
查看答案
不相同。熱浸鍍鋅是將零件浸入 450 C 的熔融鋅液中,冷卻時形成冶金接合,並產生 45-100 µm 厚的鋅鐵合金層。電鍍則是在室溫下透過電解作用,將 5-25 µm 厚的純鋅塗層施加於零件。電鍍層薄得多,也更容易剝落,但所需時間長得多。與電鍍相比,鍍鋅的耐久性高得多,不適用於室內表面處理或負載極輕的零件。
問:鍍鋅要花多少錢?
查看答案
不過,鍍鋅費用通常為 $ 0.02-0.10/ in 2(約 $ 300-800/ t,依零件複雜度、批量和工廠所在地而異)。截至 2025 年,熱浸鍍鋅鋼捲的交易價格約為 $1,000-1,110/ t。AGA 指出,若在整個結構使用年限內將重新塗裝成本納入考量,鍍鋅的生命週期成本比塗漆系統低 2-6 倍。
問:鍍鋅鋼材可以焊接嗎?
查看答案
可以,但必須謹慎操作。請在焊接區兩側各去除 25-50 mm 的鍍鋅層,以避免鋅污染熔池並產生氧化鋅煙霧。使用局部通風,並配戴含金屬煙霧濾材且經核准的噴漆用呼吸防護具。最後以鋅基冷鍍鋅噴劑或塗料重新塗覆裸露區域,完成修補。
問:鍍鋅比塗漆好嗎?
查看答案
若要多年防護,無論是使用壽命(每次重新塗裝可維持 50+ 年,相較於 10-15 年)或生命週期成本,鍍鋅都勝過塗漆。若專案重視顏色選擇或預算有限,塗漆用於小型室內專案時較便宜。現在許多用途規格會採用複合做法:先鍍鋅,再加上面漆(雙重防護系統)。
問:鍍鋅鋼材可以再塗漆嗎?
查看答案
可以,關鍵在於表面處理。新鍍鋅層表面有一層惰性的氧化鋅薄膜,會降低附著力。表面處理方式包括掃砂至 SA 2.5、施作 T-wash(酸蝕溶液),或以醋酸蝕刻後再塗覆磷酸鋅底漆或環氧底漆。若未進行表面處理,塗料會在第一個季節內失效,通常會整片剝落。
關於本技術指南
本文由 Baling Steel 內容團隊撰寫,並經工程部門審核。技術資料取自美國鍍鋅協會 (AGA)、已發布的 ASTM 與 ISO 標準,以及下方列出的同儕審查參考資料。Baling Steel 是全球熱浸鍍鋅鋼材供應領導廠商;儘管我們已十分謹慎,仍建議您參照適用標準檢視專案規格,並與您選擇的鍍鋅廠確認。最後更新:2026年四月。
參考資料與來源

