📐 Краткие инженерные характеристики
| Параметр |
Значение |
| Температура ванны при горячем цинковании |
450 °C ± 10 °C (842 °F) |
| Типичная толщина покрытия |
45–100 µm (конструкционная сталь) |
| Ожидаемый срок службы |
34–170+ лет (зависит от окружающей среды) |
| Основные стандарты |
ASTM A123 / ISO 1461 |
| Требуемая чистота цинка |
≥ 98 % согласно ASTM B6 |
| Прочность сцепления покрытия |
Металлургическая связь (≈ 3 600 psi при сдвиге) |
Оцинкование — наиболее распространённый способ защиты стали и железа от коррозии благодаря простоте процесса и его эффективности. Между цинковым покрытием и основным металлом образуется металлургическая связь, создающая барьерный слой между заготовкой и такими коррозионными факторами, как влага, кислород и соль. Кроме того, катодная защита распространяется за пределы повреждённых или поцарапанных участков. В этой статье рассматриваются научные основы оцинкования, этапы процесса и технические требования, а также практические критерии выбора, которые инженерам и закупщикам материалов нужно учитывать при заказе оцинкованной стали для конструкций, энергетики, железнодорожной инфраструктуры и других областей.
Что такое оцинкование и почему оно работает?
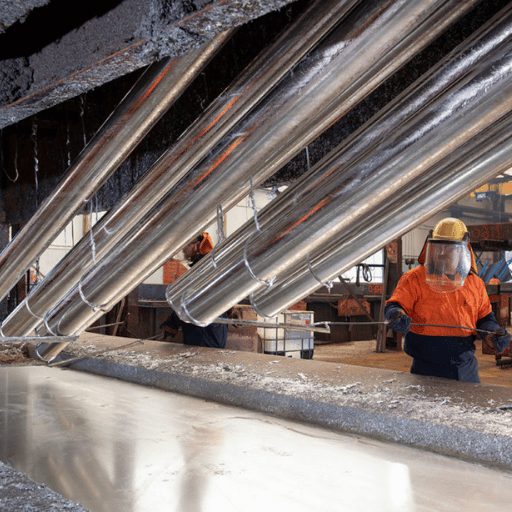
Оцинкование — процесс нанесения защитного цинкового покрытия на железо или сталь для предотвращения коррозии. В английском языке США используется написание galvanizing, а в британском — galvanising. Термин происходит от имени итальянского учёного Луиджи Гальвани, чьи эксперименты в 1780-х годах заложили основы электрохимии. Сегодня оцинкованием называют несколько способов нанесения цинка на металл; для конструкционных изделий наиболее распространено горячее цинкование.
Оцинкование защищает не только за счёт физического барьера. Цинк электрохимически активнее железа: его стандартный электродный потенциал составляет 0,76 V против 0,44 V у железа. Из-за этой разницы в активности, а также наличия электролита (дождевой воды, конденсата, морской воды) и электрического контакта между двумя металлами цинк будет окисляться (отдавать электроны) раньше материала под покрытием, выполняя роль жертвенного анода. Так работает гальваническая защита — функция, давшая оцинкованию его название.
Горячее цинкование обеспечивает и барьерную, и катодную защиту. Если покрытие поцарапано или повреждено, цинк корродирует первым и защищает лежащую под ним сталь — такую функцию не может обеспечить лакокрасочная система.
— Американская ассоциация производителей оцинкованных изделий (AGA), технический справочник
Как оцинкование предотвращает ржавление даже при появлении царапин?
Если оцинкованное покрытие повреждено до основного металла, основной металл становится анодом, а вокруг места повреждения формируется естественная катодная защита: цинк осаждается и постепенно замещает собой металл. Цинковое покрытие продолжает растворяться, пока не установится равновесие между продуктами коррозии, оседающими на стальной основе и образующими цинковую плёнку, и средой, в которой протекает реакция. Пассивная защита распространяется всего на несколько миллиметров от места повреждения и предохраняет сталь от коррозии, пока в покрытии остаётся достаточное количество цинка.
Именно поэтому сталь после горячего цинкования гораздо лучше сопротивляется царапинам, истиранию и даже лёгким ударным повреждениям, чем сталь с лакокрасочным покрытием: после нарушения целостности плёнки оно перестаёт защищать металл.
Процесс горячего цинкования: этапы
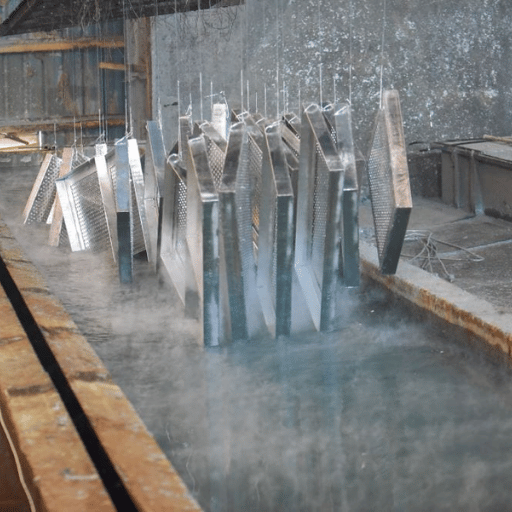
Горячее цинкование — давний процесс, который совершенствовали и стандартизировали на международном уровне. Каждый этап необходим для формирования металлургической связи; пропуск любого из них приведёт к дефектам покрытия. Ниже описан четырёхэтапный процесс, применяемый на всех промышленных предприятиях по цинкованию:
- Подготовка поверхности — обезжиривание: сначала все детали погружают в щелочной или кислотный обезжиривающий раствор, чтобы удалить масла, смазки и технологические покрытия, оставшиеся после изготовления. Органические загрязнения на поверхности приводят к появлению непокрытых участков.
- Подготовка поверхности — травление: после обезжиривания детали помещают в ванну с соляной или серной кислотой, чтобы удалить окалину и ржавчину. Продолжительность травления зависит от состояния и размеров поверхности: сильно покрытой окалиной плите может потребоваться более 30 min, тогда как обычному горячекатаному профилю достаточно нескольких минут.
- Флюсование: детали пропускают через раствор флюса на основе хлорида цинка и аммония, который удаляет оставшиеся оксиды и формирует промежуточный слой, обеспечивающий смачивание стали при контакте с цинковой ванной. На одних предприятиях используют сухое флюсование, на других флюс наносят на поверхность цинковой ванны (мокрое цинкование).
- Погружение в расплавленный цинк: сталь опускают в ванну с расплавленным цинком при температуре около 450 C (842 F). Согласно ASTM B6, содержание чистого цинка в ванне должно составлять не менее 98 %. Для обычных конструкционных профилей время погружения обычно составляет 3-6 minutes. Во время погружения за счёт диффузии формируются слои сплава железа с цинком, создающие металлургическую связь между покрытием и стальной основой.
Детали вынимают и охлаждают на воздухе или в закалочной ванне, затем проверяют толщину и сцепление покрытия согласно ASTM A123 или ISO 1461. Готовое покрытие состоит из нескольких слоёв сплава железа с цинком, покрытых слоем чистого цинка. Внутренние слои сплава твёрже марки стали основы, а наружный слой более пластичен.
Baling Steel поставляет широкий ассортимент
изделий горячего цинкования, изготовленных в соответствии с этими стандартами процесса.
💡 Примечание для инженеров: Продолжительность погружения зависит от толщины и массы стали. Для более тяжёлых конструкций требуется более длительное погружение, чтобы цинковая ванна равномерно прогрела всю деталь до 450 °C. Неравномерный нагрев вызывает разницу в тепловом расширении — это одна из основных причин коробления несимметричных конструкций.
⚠️ Пример — последствия плохой подготовки поверхности: На предприятие по изготовлению конструкций отправили для цинкования балки длиной 12 метров. Из-за недостаточного обезжиривания на поверхностях полок остались следы масла с прокатного стана. На 15 % площади покрытия появились непокрытые участки. Для повторного цинкования потребовалось полностью удалить покрытие и обработать балки заново. Стоимость переделки превысила первоначальную стоимость цинкования на 40 %, превратив обычный заказ в причину задержки проекта.
Сравнение способов оцинкования
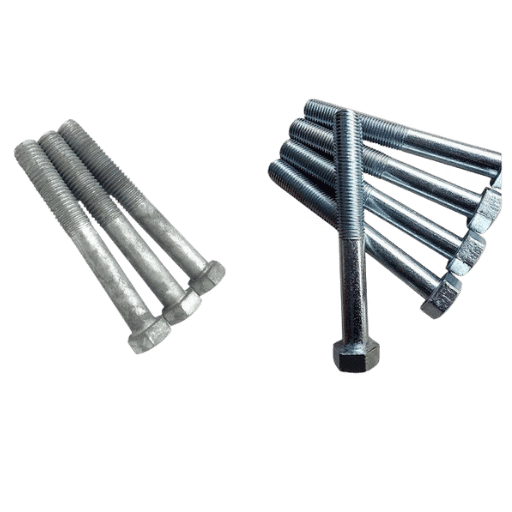
Не все способы оцинкования одинаковы. Существует несколько самостоятельных процессов нанесения цинкового покрытия, каждый из которых подходит для определённых размеров деталей, объёмов производства и требований к долговечности. Неверный выбор метода — распространённая ошибка при составлении технических требований: слой толщиной 5 µm после электроцинкования не выдержит воздействия внешней среды так же хорошо, как слой горячего цинкования толщиной 85 µm.
| Метод |
Толщина покрытия |
Максимальный размер детали |
Типичная стоимость |
Оптимальное применение |
| Горячее цинкование (HDG) |
45–100 µm |
Размер ванны (обычно 12–15 m) |
$0.02–0.10/sq in |
Конструкционная сталь, наружная инфраструктура |
| Электроцинкование |
5–25 µm |
Лист/рулон (непрерывная линия) |
Ниже в расчёте на единицу при большом объёме |
Кузовные панели автомобилей, бытовая техника |
| Термодиффузионное цинкование (шерардизация) |
15–80 µm |
Мелкие детали (крепёж) |
Выше в расчёте на единицу |
Резьбовой крепёж, сложные мелкие детали |
| Механическое цинкование |
5–75 µm |
Мелкие детали (барабанная установка) |
Средняя |
Гвозди, болты, пружины |
| Холодное цинкование (напыление/окраска) |
25–75 µm DFT |
Любой (нанесение на месте) |
Минимальная |
Подкраска, ремонт на месте |
Горячее цинкование обеспечивает наибольшую долговечность и самое толстое покрытие, поскольку в ходе процесса за счёт металлургической диффузии образуются слои сплава железа с цинком, а не просто поверхностное сцепление. При электроцинковании цинк осаждается на стальные листы методом электролиза; покрытие получается более гладким, тонким и равномерным, что подходит для деталей, которым важнее формуемость, чем срок защиты от коррозии. Холодное цинкование распылением — это нанесение краски с высоким содержанием цинка при температуре окружающей среды. Такое покрытие не образует металлургической связи, как при настоящем цинковании, поэтому его следует применять только для небольшого ремонта или обслуживания, а не для долговременной защиты от коррозии.
Читайте нашу статью о
черной оцинкованной стали, чтобы сравнить оцинкованную и необработанную обычную сталь.
Технические требования и стандарты для покрытий оцинкованной стали
Чтобы правильно указать требования к оцинкованной стали, необходимо знать минимальные значения толщины покрытия, установленные отраслевыми стандартами. Основные документы — ASTM A123 (Северная Америка) и ISO 1461 (международный стандарт). В обоих указана минимальная толщина цинкового покрытия в зависимости от категории материала и толщины основного металла: чем толще сталь, тем толще слой цинка, поскольку при диффузионной реакции при 450 C на более крупных профилях образуется больше сплава.
📐 ASTM A123 — минимальная толщина покрытия по категориям материала
| Категория материала |
Толщина стали |
Минимальная толщина покрытия |
| Конструкционные профили (W, HP, уголки, швеллеры) |
> 6,4 mm (> 1/4″) |
100 мкм (3.9 мил) |
| Лист и пруток |
> 6,4 mm |
86 мкм (3.4 мил) |
| Лист и пруток |
3,2–6,4 mm |
75 мкм (3.0 мил) |
| Штрипс и лист |
< 1.6 mm |
45 мкм (1.8 мил) |
| Трубы, кабельные каналы и насосно-компрессорные трубы |
При любой толщине |
45–86 µm (зависит от толщины стенки) |
ISO 1461 устанавливает минимальную толщину 70 µm для стали толщиной 3–6 mm и 100 µm для более толстой стали (>6,4 mm), что близко к требованиям ASTM A123 для крупных профилей. На практике толщина покрытия часто на 20–40 % превышает минимальные значения из-за неконтролируемого характера диффузионной реакции и роста слоёв сплава, особенно на реакционноспособных сталях (содержание кремния 0,04-0,15 % Si, «диапазон Санделина»).
✔ Преимущества оцинкованной стали:
- В большинстве сред не требует обслуживания десятилетиями
- Слои сплава также обеспечивают твёрдость покрытия из цинка и железа, устойчивого к коррозии
- Выдерживает погрузку и перевозку без повреждений
- Толщину покрытия можно проверить на месте магнитным толщиномером
⚠️ Ограничения, которые следует учитывать:
- Цвет ограничен серебристо-серым оттенком (при цинковании нельзя придать покрытию другой цвет)
- Размер детали ограничен габаритами имеющейся ванны
- Разрушается при высокой температуре (выше 250 C не подходит для непрерывной эксплуатации; интерметаллид железа с цинком очень быстро растёт)
- Химический состав стали (содержание Si, P) влияет на внешний вид покрытия и равномерность его толщины
Ослабляет ли оцинкование сталь?
Для большинства конструкционных сталей оцинкование не оказывает отрицательного влияния на предел прочности при растяжении или предел текучести обычных углеродистых сталей (A36, A572, S275, S355). Однако существует документально подтверждённый риск водородного охрупчивания. При кислотном травлении перед цинкованием высокопрочная сталь поглощает водород; при прочности при растяжении свыше 1 100 MPa из-за чрезмерного поглощения водорода под длительной нагрузкой могут возникнуть хрупкие разрушения.
Стандарт A143 предусматривает меры для крепежа и предварительно напряжённых элементов с высоким пределом прочности при растяжении (выше 1 100 MPa): ограничение толщины, сокращение времени травления в ингибированной кислоте или замену кислотного травления абразивной очисткой. Для большинства изделий с пределом текучести ниже 700 MPa это не проблема.
Где применяют оцинкованную сталь: основные области
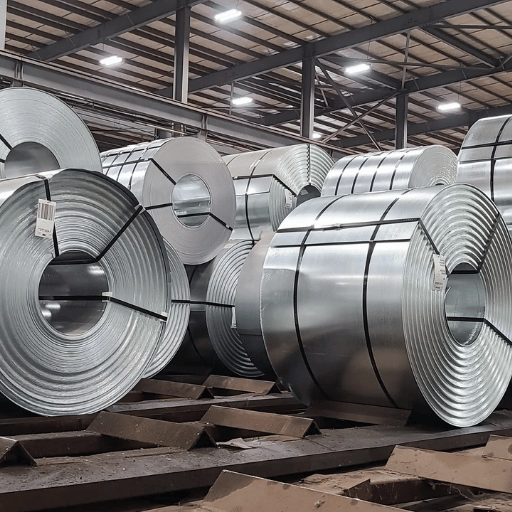
Оцинкованная сталь применяется в сотнях инженерных, коммерческих и промышленных задач, где требуется защита от коррозии на долгие годы при минимальном регулярном обслуживании. По оценкам Mordor Intelligence, объём мирового рынка оцинкованной стали в 2026 году составил $118,49 billion; прогнозируется, что к 2031 году он будет расти со среднегодовым темпом 5,88 %. На пять отраслей приходится большая часть этого объёма.
Строительство и инфраструктура: барьерные ограждения на автомагистралях, опоры линий электропередачи, секции мостов и конструкционные опоры изготавливают из стали горячего цинкования. Местные органы власти предпочитают её, поскольку покрытие позволяет не тратиться на перекраску в течение полувека. Такие изделия, как
оцинкованный стальной уголок и
оцинкованный кабельный канал, обычно применяют в каркасах зданий и электротехнических системах.
Энергетика и коммунальная инфраструктура: оцинкованную сталь используют в компонентах линий электропередачи для тяжёлых условий эксплуатации — от засоленных прибрежных районов до засушливых внутренних территорий, от конструкций солнечных электростанций до фундаментов ветряных турбин.
Стальные трубы для работы под высоким давлением и
трубы ERW составляют основу распределительных сетей, где защита от коррозии продлевает срок службы оборудования.
Нефтегазовая отрасль: в наземных технологических и коммунальных трубопроводных системах, а также в опорных конструкциях нефтеперерабатывающих и добывающих объектов используют
трубы из оцинкованного железа и
трубы из низкоуглеродистой стали.
Сельское хозяйство: оцинкование подходит для ограждений, зернохранилищ, загонов для скота и оросительных труб, которые годами контактируют с почвой, водой и удобрениями.
Автомобилестроение и производство: листы из стали после электроцинкования и горячего цинкования используют для изготовления кузовных панелей, корпусов бытовой техники и воздуховодов систем HVAC — в тех случаях, когда необходимы и высокая формуемость, и стойкость к коррозии.
⚠️ Пример — экономия за весь срок службы трубопровода: Нефтегазовая компания на Ближнем Востоке указала в технических требованиях трубы из оцинкованной углеродистой стали для пустынного трубопровода длиной 45-km, заменив ранее окрашенные трубы из низкоуглеродистой стали, которые требовалось перекрашивать каждые 3–5 лет. Благодаря оцинкованию за расчётный срок службы 25 лет удалось исключить 4 цикла обслуживания и, по оценке, сократить общие расходы на покрытия на 60 %.
📐 Обзор рынка (2026)
Мировой рынок оцинкованной стали: 118,49 миллиарда долларов США
Прогноз на 2031 год: $157,65 Billion (CAGR 5,88 %).
Цена рулона HDG (2025): $1,000–1,110/ton
Оцинкование в сравнении с другими способами защиты от коррозии
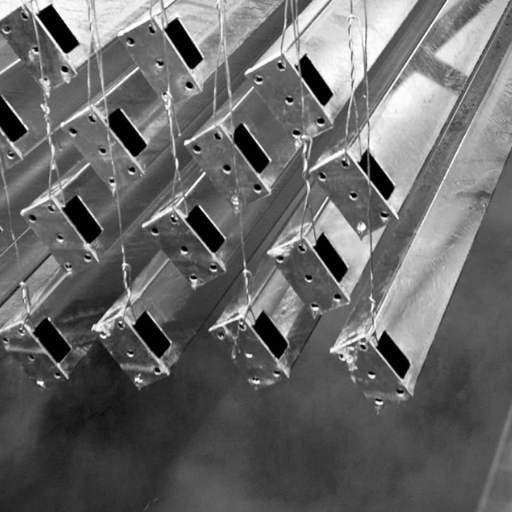
При выборе любого способа защиты от коррозии нужно учитывать первоначальную стоимость, срок службы, затраты на обслуживание и пригодность для условий эксплуатации. В зависимости от проекта вам предстоит выбрать между оцинкованием, окраской, порошковым покрытием и нержавеющей сталью. В таблице ниже приведена схема выбора оптимального способа защиты для типовых требований проекта:
| Если проекту требуется… |
Выберите |
Причина |
| Более 50 лет эксплуатации на открытом воздухе без обслуживания |
Горячее цинкование |
Самовосстанавливающееся цинковое покрытие, без циклов повторного нанесения |
| Цветное или декоративное покрытие |
Окраска или порошковое покрытие |
Оцинкованное покрытие бывает только серебристо-серым |
| Воздействие агрессивных химических веществ (pH <5 или >12.5) |
Нержавеющая сталь или дуплексное покрытие |
Цинк растворяется в сильных кислотах и щелочах |
| Экономичное применение внутри помещений |
Холодное цинкование распылением и окраска |
Низкий риск коррозии внутри помещений |
| Эксплуатация при высокой температуре (>250 °C непрерывно) |
Другие покрытия (термическое напыление, керамика) |
При температуре выше 250 °C ускоряется рост интерметаллидов железа с цинком |
По совокупной стоимости за весь срок службы горячее цинкование значительно выгоднее систем на основе краски. Исследование Американской ассоциации производителей оцинкованных изделий (AGA) показывает, что за расчётный срок проекта оцинкованная сталь может обходиться в 2–6 раз дешевле окрашенной, если учитывать затраты на обслуживание и повторное нанесение покрытия. Лакокрасочные покрытия обычно нужно обновлять каждые 10-15 лет; стоимость каждого цикла составляет 2-5 первоначальной стоимости покрытия. В долгосрочной перспективе эти расходы намного превышают затраты на горячее цинкование, которое обеспечивает длительную защиту.
Подробное сравнение оцинкованной стали и стали без покрытия см. в нашем руководстве:
сравнение оцинкованной и черной стали.
Как долго служит оцинкованное покрытие?
Срок службы зависит от качества воздуха и толщины покрытия. Международная организация по стандартизации в стандарте ISO 9223 — классификаторе атмосферной коррозионной агрессивности и соответствующих нормативных требованиях — выделяет 6 категорий: от C1 с самой низкой скоростью коррозии до CX с самой высокой. В следующей таблице показана зависимость срока до первого обслуживания (TFM) от толщины покрытия; используйте её для оценки срока службы подходящих компонентов горячего цинкования.
📐 Карта коррозии на 50 лет — оценка срока службы по ISO 9223
| Категория ISO 9223 |
Пример условий эксплуатации |
Потеря цинка (µm/yr) |
TFM при толщине 85 µm |
TFM при толщине 100 µm |
| C1 (очень низкая) |
Отапливаемые помещения, сухой климат |
≤ 0.1 |
170+ лет |
200+ лет |
| C2 (низкая) |
Сельская местность, засушливый климат, низкое загрязнение |
0.1–0.7 |
121–170 лет |
143–200 лет |
| C3 (средняя) |
Городская среда, умеренно мягкий прибрежный климат, субтропики |
0.7–2.1 |
40–121 год |
47–143 года |
| C4 (высокая) |
Промышленная среда, умеренно морской климат |
2.1–4.2 |
20–40 лет |
24–47 лет |
| C5 (очень высокая) |
Тяжёлая промышленность, тропический морской климат |
4.2–8.4 |
10–20 лет |
12–24 года |
| CX (экстремальная) |
Открытое море, экстремальное воздействие химических веществ |
8.4–25 |
3–10 лет |
4–12 лет |
Самое неожиданное в этом анализе: большинство реальных условий эксплуатации в Северной Америке — в том числе «тропические» районы, например побережье Флориды, — относятся к категориям C2 или C3 по ISO 9223. Поэтому в подавляющем большинстве практических случаев стандартное цинковое покрытие толщиной около 100 µm прослужит примерно 50 лет.
Распространённые дефекты оцинкования и способы их предотвращения
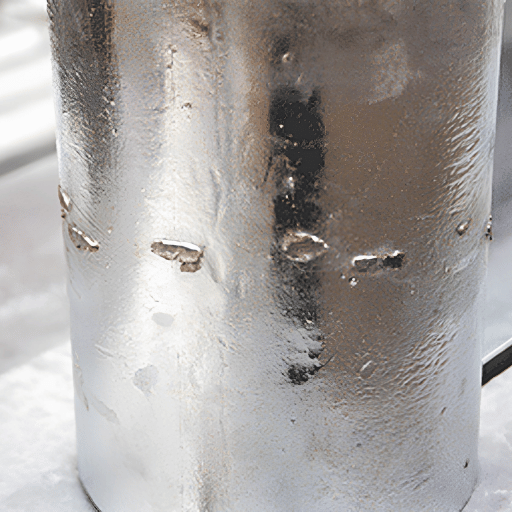
Чаще всего изменение внешнего вида покрытия и сокращение срока его службы происходят из-за недостаточного контроля процесса цинкования. На любом предприятии время от времени случаются отклонения, связанные с подготовкой материала, химическим составом стали или обращением с деталями. Понимание этих причин помогает инженерам составлять технические требования, а инспекторам — выявлять проблемы непосредственно на месте.
| Дефект |
Основная причина |
Профилактика |
| Белая ржавчина (гидроксид цинка) |
Хранение влажных деталей штабелями, плохая вентиляция |
Оставлять воздушный зазор между деталями, хранить в сухом месте, использовать прокладки |
| Непокрытые участки |
Остатки масла, краски или кремния на стали |
Тщательное обезжиривание; контролировать содержание Si: <0.04% или 0.15–0.25% |
| Включения цинкового дросса |
Загрязнение цинковой ванны |
Регулярно удалять дросс с поверхности, контролировать химический состав ванны |
| Деформация / коробление |
Термические напряжения из-за перепада температуры 450 °C |
Симметричная конструкция, достаточные вентиляционные отверстия в полых профилях |
| Водородное охрупчивание |
Кислотное травление высокопрочной стали (>1 100 MPa) |
Ограничить время травления, применять механическую очистку согласно ASTM A143 |
⚠️ Пример — белая ржавчина из-за влажного хранения штабелем: Подрядчик поместил 200 свежих оцинкованных стальных уголков в герметичный транспортный контейнер, не проложив разделители между деталями. Менее чем за 3 недели белая ржавчина — гидроксид цинка — покрыла 60 % поверхности. Перед тем как заказчик согласился принять поставку, всю партию пришлось обработать химически раствором для пассивации без хроматов.
Сварка стали после цинкования: довольно распространённая ошибка. При сильном нагреве цинк выделяет токсичные пары оксида цинка. Стандартная практика: удалить цинк на расстоянии 25 50 mm от зоны сварки с каждой стороны, выполнить сварку с респиратором для защиты от металлических аэрозолей, а затем восстановить покрытие цинкосодержащим холодным спреем. В одном источнике советуют: «Лихорадка от паров цинка не смертельна и длится всего 24h, так что просто зачистите поверхность шлифовкой и используйте респиратор».
При проектировании полых профилей, торцов труб и перекрывающихся листов необходимо предусматривать вентиляционные и дренажные отверстия, чтобы обеспечить движение цинка и воздуха при погружении. Без них могут задерживаться газы, оставаться непокрытые участки и происходить потенциально опасные взрывы пара.
Часто задаваемые вопросы об оцинковании
Вопрос: galvanizing или galvanising?
Показать ответ
Правильны оба варианта! Написание «zinc galvanising» используют в Великобритании, Австралии и на Дальнем Востоке. В США для того же продукта и процесса пишут «zinc galvanizing». Стандарты и технические требования немного различаются, но результат одинаков.
Вопрос: оцинкование — это то же самое, что гальваническое цинкование?
Показать ответ
Нет. При горячем цинковании деталь погружают в расплавленный цинк при температуре 450 C. При охлаждении цинк образует металлургическую связь с основой и слой сплава железа с цинком толщиной 45-100 µm. При гальваническом цинковании чистый цинк осаждают на деталь электролизом при комнатной температуре; толщина покрытия составляет 5-25 µm. Такое покрытие значительно тоньше, легче скалывается и обеспечивает защиту на гораздо меньший срок. Гальваническое цинкование гораздо менее долговечно, чем горячее, и не подходит для внутренней отделки или деталей, подвергаемых очень небольшим нагрузкам.
Вопрос: сколько стоит оцинкование?
Показать ответ
Обычно оцинкование стоит $ 0,02-0,10/ in 2 (примерно $ 300-800/ t в зависимости от сложности детали, размера партии и местоположения предприятия). По состоянию на 2025 год рулон HDG стоит около $1 000-1 110/ t. По данным AGA, с учётом затрат на повторное нанесение покрытия в течение всего срока службы конструкции оцинкование обходится в 2-6 раз дешевле лакокрасочных систем.
Вопрос: можно ли сваривать оцинкованную сталь?
Показать ответ
Да, но только при соблюдении мер предосторожности. Удалите цинковое покрытие на участке шириной 25-50 мм с каждой стороны от зоны сварки, чтобы предотвратить попадание цинка в сварочную ванну и образование паров оксида цинка. Используйте местную вентиляцию и одобренный респиратор с фильтром для защиты от металлических аэрозолей. Завершите ремонт, нанеся на оголенный участок цинковую краску или спрей для холодного цинкования.
Вопрос: оцинковка лучше окраски?
Показать ответ
Для защиты на протяжении многих лет оцинковка превосходит окраску как по сроку службы (50+ лет до повторного нанесения покрытия против 10-15 лет), так и по совокупной стоимости за весь срок эксплуатации. Если в проекте важен цвет или бюджет ограничен, окраска будет дешевле для небольшого объекта внутри помещения. Во многих технических требованиях теперь предусматривается комбинированная система: оцинковка с последующим нанесением верхнего слоя краски (дуплексная система).
Вопрос: можно ли окрашивать оцинкованную сталь?
Показать ответ
Да, главное — правильно подготовить поверхность. На свежем цинковом покрытии образуется инертная пленка оксида цинка, которая препятствует адгезии. Для подготовки можно выполнить легкую абразивную очистку до степени SA 2.5, нанести состав T-wash (травильный раствор) или обработать поверхность уксусом, а затем нанести грунтовку с фосфатом цинка либо эпоксидную грунтовку. Без подготовки краска начнет отслаиваться в первый же сезон, нередко целыми листами.
Нужны изделия из оцинкованной стали для вашего проекта?
Baling Steel поставляет трубы, уголки, электротехнические трубы и конструкционные профили с горячим цинковым покрытием строительным и энергетическим компаниям по всему миру. Отправьте технические характеристики, и в течение 1 рабочего дня вы получите персональный ответ с ценой и сроком поставки.
Запросить цену →
Об этом техническом руководстве
Эта статья подготовлена редакционной командой Baling Steel и проверена нашим инженерным отделом. Технические данные взяты из материалов American Galvanizers Association, опубликованных стандартов ASTM и ISO, а также рецензируемых источников, перечисленных ниже. Baling Steel — мировой лидер в поставках изделий из стали с горячим цинковым покрытием. Несмотря на тщательную подготовку статьи, при разработке проекта следует руководствоваться соответствующими стандартами и консультироваться с выбранным вами специалистом по горячему цинкованию. Дата последнего обновления: апрель 2026.