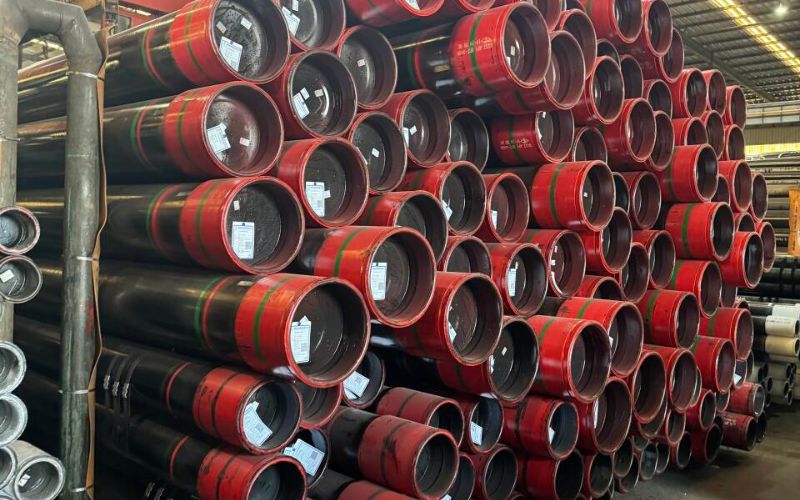
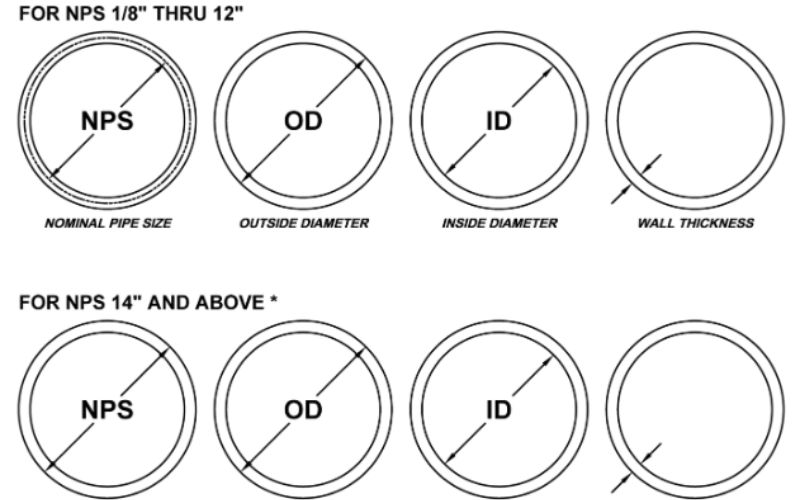
Ein 3LPE-beschichtetes Stahlrohr ist mit einem dreischichtigen Polyethylensystem versehen: einer schmelzgebundenen Epoxidharz-Grundierung, einem Copolymer-Klebstoff und einem Mantel aus hochdichtem Polyethylen. Dieses schützt erdverlegte Stahlrohrleitungen 30 bis 50 Jahre lang vor Korrosion und mechanischen Schäden. Eine ²025 veröffentlichte Studie in der U.S. National Library of Medicine (PMC/NCBI) weist darauf hin, dass 3LPE-beschichtete Stahlrohrleitungen weltweit die bevorzugte Lösung für den Transport von Öl und Gas sind.
Dieser Leitfaden erläutert die einzelnen Schichten, erklärt die Spezifikationstabellen nach DIN 30670, die viele Lieferanten auslassen, vergleicht 3LPE mit FBE und 3LPP anhand tatsächlicher Prüfergebnisse und bietet ein einfaches Entscheidungsmodell für die Auswahl der Beschichtung.Kurzüberblick: 3LPE-Beschichtungssystem
| Schichten | 3 — FBE-Grundierung + Copolymer-Klebstoff + HDPE-/MDPE-Mantel |
| Gesamtdicke | 1,8–3,7 mm (abhängig von Außendurchmesser und Dickenklasse des Rohrs) |
| Temperaturbereich | Typ N: –20 °C bis +60 °C | Typ S: –40 °C bis +80 °C |
| Auslegungslebensdauer | 30–50 Jahre (bei fachgerechter Beschichtung und kathodischem Korrosionsschutz) |
| Wichtige Normen | DIN 30670:2012, ISO 21809-1:2018, CSA Z245.21 |
| Rohrdurchmesserbereich | DN 25 bis DN 1600+ (warmgefertigt, LSAW, SSAW, ERW) |
Was ist eine 3LPE-Beschichtung? Das dreischichtige Schutzsystem
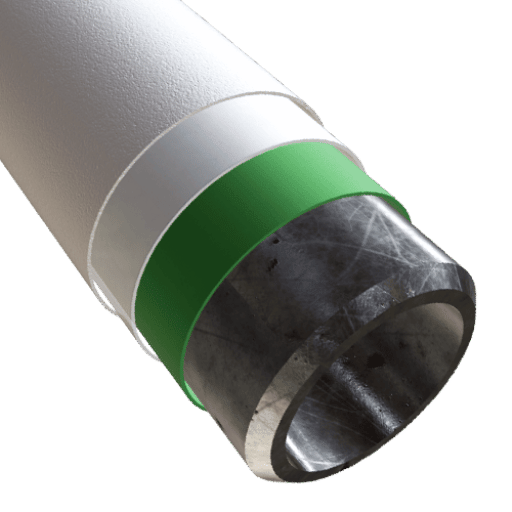 3LPE steht für Three-Layer Polyethylene, also dreischichtiges Polyethylen. Dabei handelt es sich um ein mehrschichtiges Außenbeschichtungssystem, das Stahlrohre mit drei voneinander abgegrenzten Schutzschichten umhüllt. Jede Schicht wirkt einer bestimmten Schadensursache entgegen, der eine einschichtige Beschichtung nicht gewachsen ist.
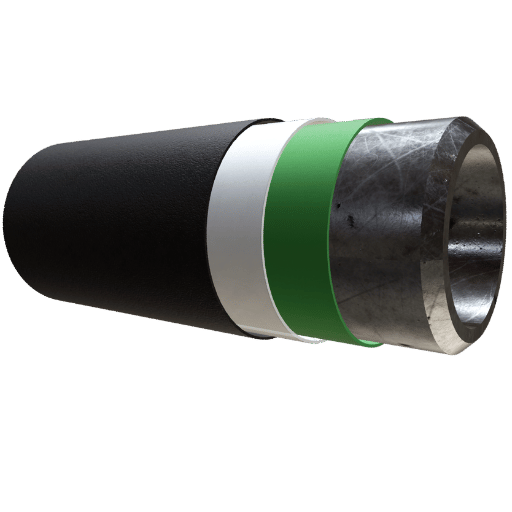
Schicht 1 – schmelzgebundene Epoxidharz-Grundierung: Ein duroplastisches Epoxidharzpulver wird thermisch auf das erhitzte Stahlrohr gesprüht. Die Mindestdicke beträgt 60 m gemäß DIN 30670:2012, Abschnitt 7.3.2. FBE stellt die chemische Bindung zur Stahloberfläche her und bildet die primäre Korrosionsbarriere. Ohne zusätzliche Barriere kann Feuchtigkeit nach einigen Jahren bis zur Stahloberfläche vordringen.
Schicht 2 – Copolymer-Klebstoff: Ein modifizierter Polyethylenklebstoff wird auf die noch heiße FBE-Schicht aufgetragen. Mindestdicke: 140 m (DIN 30670, Abschnitt 7.3.3). Diese Schicht stellt die chemische Haftung zwischen der starren Epoxidharz-Grundierung und dem flexiblen Polyethylenmantel her. An dieser Schicht wird die Haftfestigkeit besonders häufig geprüft; sie ist ein entscheidender Faktor für die langfristige Beschichtungsleistung.
Schicht 3 – Außenmantel aus HDPE oder MDPE: Eine extrudierte Polyethylenschicht schützt vor Reibung, Abrieb durch steinige Verfüllung und Scherkräften im Boden bei Erdbewegungen. Der Außenmantel bildet außerdem eine Feuchtigkeitsbarriere und schützt die darunterliegenden Schichten. Die durchschnittliche Gesamtdicke des Systems beträgt 1,8 mm bei Rohren mit kleinem Durchmesser und bis zu 3,7 mm bei Rohren ab DN 800.
Alle drei Schichten wirken zusammen: FBE schützt die Stahloberfläche vor chemischen Angriffen, die Klebstoffschicht verhindert ein Ablösen bei Temperaturwechseln und der Polyethylenmantel schützt wirksamer vor mechanischen Schäden als eine dünnere Epoxidharzschicht.
Dicke, Temperaturgrenzen und Normen für 3LPE-Beschichtungen
 Die Beschichtungsdicke ist kein fester Wert. Sie variiert bei Rohren ähnlicher Größe je nach der für das Projekt bestellten Beschichtungsklasse. Tabelle 3 der DIN 30670:2012 legt die folgende Mindestgesamtdicke des Polyethylen-Beschichtungssystems fest:
| Rohrgröße (DN) | Normale Klasse (n), mm | Erhöhte Klasse (v), mm |
|---|---|---|
| ≤ DN 100 | 1.8 | 2.5 |
| > DN 100 bis ≤ DN 250 | 2.0 | 2.7 |
| > DN 250 bis < DN 500 | 2.2 | 2.9 |
| ≥ DN 500 bis < DN 800 | 2.5 | 3.2 |
| ≥ DN 800 | 3.0 | 3.7 |
Quelle: DIN 30670:2012, Tabelle 3. Bei Bereichen unter 5cm Länge je 1m Rohrlänge darf die Dicke an einigen Stellen bis zu 10 % unter dem Mindestwert liegen.
Welche Norm gilt für 3LPE-Beschichtungen?
Weltweit sind vor allem zwei Normenreihen für 3LPE-Beschichtungen maßgeblich: DIN 30670:2012, die seit Langem gilt und die deutsche/europäische Norm für Polyethylenbeschichtungen auf Stahlrohren zum Transport von Wasser, Gas und Flüssigkeiten ist (sowie für Bereiche, die nicht von ISO 21809-1 abgedeckt werden); und ISO 21809-1:2018, die harmonisierte internationale Norm für Rohrleitungssysteme zum Transport von Erdöl und Erdgas. Eine dritte Normenreihe, CSA Z245.21, gilt für kanadische Rohrleitungsprojekte. In der Praxis prüft DIN 30670 die Haftfestigkeit und die kathodische Ablösung bei maximal 70 °C. ISO 21809-1 enthält detaillierte Temperaturklassen bis 110 °C und schreibt Prüfungen bei der tatsächlichen Betriebstemperatur vor. Für Projekte mit Betriebstemperaturen über 70 °C ist ISO 21809-1 die sicherere Spezifikation.Bei aggressiven Böden oder Horizontalspülbohrungen (HDD) sollte für 3LPE immer die erhöhte Dickenklasse „(v)“ vorgegeben werden. Die normale Klasse „(n)“ setzt eine leichte Verfüllung und sehr geringe mechanische Beanspruchung während der Verlegung voraus. Sowohl steiniger Boden als auch HDD-Kreuzungen und salzhaltige Küstenböden erfordern die erhöhte Dicke. Der Aufpreis beträgt 8-12 % der gesamten Beschichtungskosten, wird jedoch durch die zusätzlichen Leistungsvorteile aufgewogen, da Reparaturen vor Ort zehnmal so teuer sind.
Aufbringen der 3LPE-Beschichtung: Produktionsprozess Schritt für Schritt
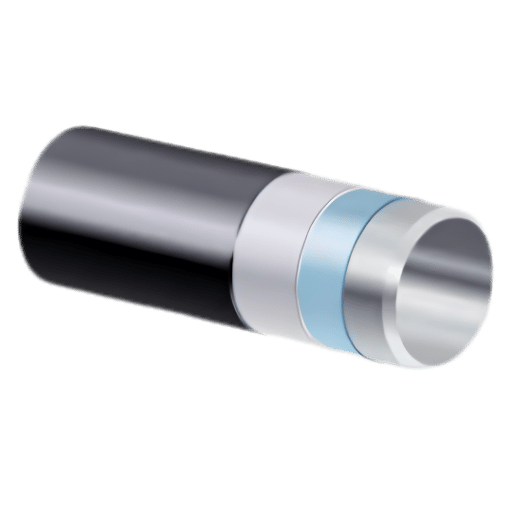 In einer 3LPE-Beschichtungsanlage besteht der Prozess aus einer Reihe genau überwachter Schritte. Jede Phase hängt davon ab, wie präzise die vorherige ausgeführt wurde. Fehler in diesem Prozess verursachen mehr Beschichtungsschäden als andere Faktoren.
- Annahme und Richten der Rohre – Eingehende warmgefertigte Stahlrohre, LSAW-Rohre oder spiralgeschweißte Rohre werden der Beschichtungsanlage zugeführt.
- Strahlreinigung — abrasive Strahlreinigung auf Sa 2½ gemäß ISO 8501-1; angestrebte Oberflächenrauheit Rz von 40–90 µm (DIN 30670, §8.3.1)
- Reinigung und Vorbehandlung – verdünnte Chromate und Phosphate auftragen oder abwaschen, um die Haftung zu verbessern
- Induktives Vorwärmen – das Rohr wird auf 220-250 C erhitzt (die Substrattemperatur wird kontinuierlich überwacht; Mindesttemperatur 3 C über dem Taupunkt gemäß DIN 30670).
- Auftragen des FBE-Pulvers – eine elektrostatische Spritzpistole sprüht Epoxidharzpulver auf die heiße Rohroberfläche. Beim Auftreffen beginnt das Pulver zu schmelzen, zu verlaufen und auszuhärten.
- Extrudieren der Klebstoffschicht – der Copolymer-Klebstoff wird im Seitenwickel- oder Querkopfverfahren aufgetragen, solange sich das FBE noch im Gelstadium befindet
- Extrudieren der PE-Schicht – HDPE oder MDPE wird mit einem Querkopfwerkzeug in der gewünschten Dicke über den Klebstoff extrudiert
- Wasserabschreckung – das beschichtete Rohr wird mit Wasser besprüht, bis es unter 60 c abgekühlt ist, um die kristalline Struktur des PE zu stabilisieren
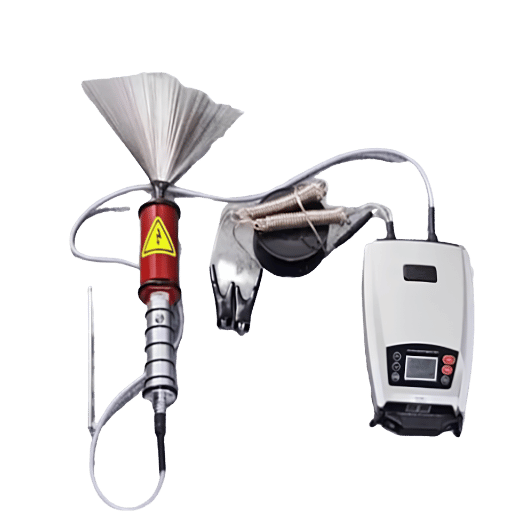
- Fehlstellenprüfung – 1000 % der Rohroberfläche werden bei 10k V/mm Beschichtungsdicke geprüft, maximal 25k V (DIN 30670, Anhang E)
- Vorbereitung des Beschichtungsrücksprungs — die unbeschichteten Rohrenden werden für das Schweißen vor Ort vorbereitet; PE-Abschrägung ≤30° bei Beschichtungen über 2,2 mm
- Blasenbildung — verursacht durch Feuchtigkeit auf der Stahloberfläche vor dem Vorwärmen
- Fischaugen in der FBE-Schicht — entstehen durch Überhärtung infolge zu hoher Vorwärmtemperatur oder zu geringer Liniengeschwindigkeit
- Faltenbildung im PE-Mantel — verursacht durch eine zu niedrige PE-Extrusionstemperatur oder ungleichmäßige Abkühlung entlang des Umfangs
- Ablösung des Klebstoffs — der Klebstoff wird erst aufgetragen, nachdem das FBE das Gelstadium bereits verlassen hat (das Zeitfenster beträgt Sekunden, nicht Minuten)
3LPE, FBE oder 3LPP: Welche Rohrleitungsbeschichtung sollten Sie wählen?
 Die Wahl zwischen 3LPE-beschichteten Rohren und FBE-beschichteten Rohren ist keine Qualitätsfrage. Die Systeme sind für unterschiedliche Einsatzbedingungen ausgelegt. Unsere Vergleichstabelle zeigt tatsächliche Prüfergebnisse nach DIN 30670 und Herstellerangaben ohne qualitative Bewertung.
| Parameter | 3LPE | Nur FBE | 3LPP |
|---|---|---|---|
| Maximale Betriebstemperatur | +80 °C (Typ S) | +85 °C | +110 bis +145 °C |
| Minimale Handhabungstemperatur | –40 °C | –40 °C | –40 °C |
| Gesamtdicke | 1,8–3,7 mm | 0,3–0,6 mm | 1,8–3,7 mm |
| Haftfestigkeit bei 23 °C | 100–150 N/cm | N/A (einlagig) | 100–150 N/cm |
| Schlagfestigkeit | ≥5 J/mm (Typ N) | Begrenzt | ≥5 J/mm |
| Geeignete Anwendung | Erdverlegte Rohrleitungen, moderate Temperaturen | Innenbeschichtung, kurze Strecken | Hochtemperatur-Öl-/Gasleitungen, Fernwärme |
Worin besteht der Unterschied zwischen 3LPE- und FBE-Beschichtungen?
FBE ist eine einschichtige Beschichtung, die direkt auf die Rohroberfläche aufgetragen wird. Dabei handelt es sich um eine Epoxidharzschicht, die normalerweise 300-600 m dick ist. Aufgrund seiner chemischen Eigenschaften haftet das Band stark am Stahl und schützt vor Korrosion, bietet jedoch nur geringen mechanischen Schutz (ein einziger großer Stein kann die Beschichtung beim Verfüllen beschädigen).3LPE kombiniert FBE als Grundierung mit einer schmelzgebundenen Polyethylenschicht (FBE), einem Klebstoff und einem dicken Polyethylenmantel. So bietet die Beschichtung einen ausreichenden Schutz vor mechanischen Einwirkungen, ohne den Stahl freizulegen.3LPE ist die Standardbeschichtung für erdverlegte Rohrleitungen, die durch Bodenverfüllung, Erdbewegungen oder Aushubarbeiten Dritter mechanischen Gefahren ausgesetzt sein können. FBE wird eher als Innenbeschichtung eingesetzt, bei kurzen Rohrleitungsabschnitten, deren Stahl während der Installation geschützt werden kann, oder als Außenbeschichtung, wenn die Bauarbeiten vor Ort das Risiko mechanischer Schäden minimieren. Einen ausführlichen Direktvergleich finden Sie in unserem vollständigen Leitfaden zu FBE-beschichteten Rohren.Worin besteht der Unterschied zwischen 3LPE- und 3LPP-Beschichtungen?
3LPP ist eine verbreitete Variante von 3LPE, bei der der Polyethylenmantel durch Polypropylen (PP) ersetzt wird. Dadurch steigt die maximale Betriebstemperatur von 80 C auf 110 – 145 C. Der Aufbau entspricht dem von 3LPE, also FBE-Grundierung, Klebstoff und extrudierter Mantel. 3LPP ist stets teurer als 3LPE und sollte nur dann spezifiziert werden, wenn die Betriebstemperatur die Belastbarkeit des Polyethylenmantels übersteigt – zum Beispiel bei Rohölleitungen mit hoher Temperatur oder Fernwärmeleitungen, in denen Dampfkondensat mit mehr als 90 C fließt.- Betriebstemperatur 60 C + erdverlegt: 3LPE, Typ N (geeignete allgemeine Wahl für die meisten Projekte)
- Betriebstemperatur 60-80 C + erdverlegt: 3LPE, Typ S (erweiterte Temperaturklasse)
- Betriebstemperatur > 80 C: 3LPP (muss eingesetzt werden – PE baut sich oberhalb von 80 C ab)
- Kann unter dem dicken Sandbett problemlos mit Rohrverbindungsfüllstoff verlegt werden… Kurze Rohrleitung + kontrollierte Installation + moderate Bedingungen: nur FBE (geringere Kosten, ausreichend, sofern keine mechanische Gefahr besteht)
- 2NDOR Felsige Richtbohrung oder steiniges Gelände: dickeres 3LPE, erhöhte Klasse (v) forlances
- Offshore-/Unterwasserquerung → 3LPE + Betonummantelung zur Gewichtserhöhung
Unter 80 C genügt 3LPE. Über 80 C kommt 3LPP zum Einsatz. Dies ist das maßgebliche Kriterium für die Auswahl der Beschichtung bei den meisten erdverlegten Onshore-Rohrleitungen.
Die Anforderungen an die Haftfestigkeit wurden an die aktuellen Produktionsverfahren angepasst. Bei Transport und Verlegung von Rohren mit Polyethylenbeschichtung zeigt sich, dass eine hohe Haftfestigkeit wünschenswert ist, um das Risiko mechanischer Schäden zu verringern. Für den Korrosionsschutz ist die Haftfestigkeit jedoch weniger entscheidend, solange Dicke und Qualität der Beschichtung den Anforderungen entsprechen.
— Vorwort zu DIN 30670:2012, Deutsches Institut für Normung (DIN)
Wie 3LPE vor Korrosion an Rohrleitungen schützt
 Die einzelnen 3LPE-Schichten wirken verschiedenen Korrosionsmechanismen entgegen. Die FBE-Grundierung bildet an der Grenzfläche zwischen Stahl und Beschichtung eine elektrochemische Barriere, die die Bewegung von Ionen aus dem Grundwasser hemmt. Die Klebstoffschicht zwischen Grundierung und Mantel hemmt die Wasserbewegung an der Grenzfläche.
Der PE-Mantel hält Wasser, Sauerstoff und gelöste Salze von der Grenzfläche zwischen Grundierung und Stahl fern.
In der praktischen Anwendung wird 3LPE-beschichtetes Rohr stets mit kathodischem Korrosionsschutz (CP) kombiniert. Eine fachgerecht aufgebrachte Beschichtung senkt den CP-Strombedarf gegenüber unbeschichtetem Stahl um 90-99 %. Eine hochwertige Rohrleitungsbeschichtung verringert somit die Menge an Opferanodenmaterial oder den erforderlichen Fremdstrom, um das Schutzpotential aufrechtzuerhalten. An Fehlstellen in der Beschichtung, bei mechanischen Schäden oder an Baustellenschweißnähten bietet der CP zusätzlichen Schutz vor lokaler Korrosion.
Ein Hinweis im Vorwort der DIN 30670:2012 widerspricht einem verbreiteten Branchenmythos: Kathodische Ablösung an Fehlstellen in der Beschichtung weist weder auf ein erhöhtes Korrosionsrisiko noch auf eine höhere CP-Stromdichte hin. Die Prüfung der kathodischen Ablösung dient vielmehr vor allem als Indikator für die Oberflächenvorbereitung und sagt die Korrosionsleistung im Einsatz nicht voraus.
Anwendungen: Wo 3LPE-beschichtete Rohre eingesetzt werden
 DIN 30670 legt den Anwendungsbereich von 3LPE als Korrosionsschutz für erdverlegte oder eingetauchte Stahlrohre fest, die für den Transport von Flüssigkeiten oder Gasen eingesetzt werden. (Dieser Anwendungsbereich ist umfassender als der von ISO 21809-1, der auf Rohrleitungen für den Transport von Erdöl und Erdgas beschränkt ist.) Zu den wichtigen Anwendungen zählen:
- Onshore-Transport von Öl und Gas; die weltweit häufigste Anwendung, mit Leitungsrohr-Werkstoffgüten von API 5 L Grad B bis X80
- Erdgasverteilungsnetze; städtische und regionale Gasversorgungsleitungen
- Wassertransport und städtische Wasserleitungen; Trinkwasser (PE mit NSF/ANSI 61-Zertifizierung), Abwasser und Rohwasserversorgung
- Kreuzungen mit Horizontalspülbohrungen (HDD); für die mechanische Beanspruchung beim Einziehen kann eine erhöhte Dickenklasse (v) erforderlich sein
- Unterwasser- und Flussquerungen; Kombination von 3LPE mit einer Betonummantelung zur Erzeugung negativen Auftriebs (mit ERW-Rohren oder LSAW-Rohren)
- Freiliegende oberirdische Anlagen; oberirdische, freiliegende Anlagen in beleuchtete Anlagen, Klimaanlagen oder Geräteunterstände umwandeln
- Rohrleitungen mit einer konstanten Betriebstemperatur über 80 C; auf 3LPP („Polymid“) oder Polyurethansysteme umsteigen
- Schutz vor Innenkorrosion; 3LPE ist nur für die Außenseite vorgesehen. Eine Innenauskleidung mit Zementmörtel oder Epoxidharz ist erforderlich.
Qualitätsprüfung, Inspektion und Beschichtung von Baustellenverbindungen
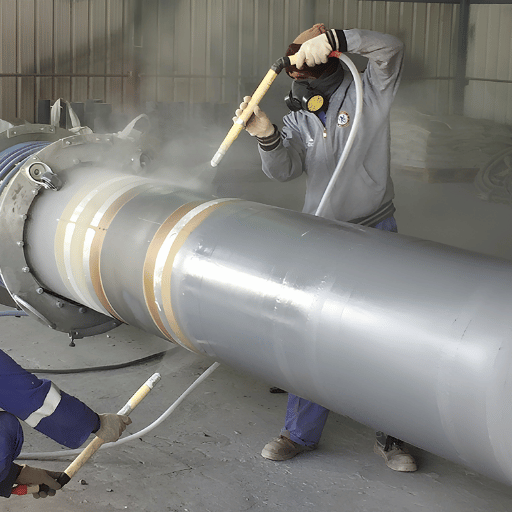 Die Qualitätskontrolle beim systematischen Aufbringen der 3LPE-Beschichtung ist entscheidend für deren Wirksamkeit. DIN 30670:2012 empfiehlt Beschichtungsprüfungen bei jeder Schicht und jedem Los sowie Systemprüfungen alle drei Jahre. Eine hilfreiche Tabelle der Norm nennt die Abnahmekriterien.
| Prüfung | Anforderung (DIN 30670) | Verfahren |
|---|---|---|
| Fehlstellenprüfung | Keine Entladungen bei 10 kV/mm (max. 25 kV) | Anhang E — 100 % der Rohroberfläche |
| Haftfestigkeit (23 °C) | ≥100 N/cm (Folie) / ≥45 N/cm (Manschette) | Anhang D — 90°-Winkel, 10 mm/min |
| Schlagfestigkeit (23 °C) | ≥5 J/mm (Typ N) / ≥7 J/mm (Typ S) | Anhang H — Fallgewicht, Kopf 25 mm |
| Kathodische Ablösung | ≤7 mm (23 °C/28 Tage oder 60 °C/2 Tage) | Anhang C — künstlicher Fehler 6 mm |
| Bruchdehnung | ≥400% | Anhang F — Zugversuch, 23 °C |
| Eindruckbeständigkeit | ≤0,2 mm (23 °C) / ≤0,3 mm (50 °C) | Anhang I — 10 N/mm², 24 Stunden |
- 7-Punkte-Checkliste für die Wareneingangsprüfung von 3LPE-Rohren
- Beschichtungsdicke prüfen – an 12+ Stellen je Rohr (DIN 30670, Anhang A)
- Ergebnisse der Fehlstellenprüfung überprüfen – keine Entladungen bei der vorgeschriebenen Spannung
- Prüfprotokolle zur Haftfestigkeit überprüfen – Werte müssen Tabelle 5 für dieses Extrusionsverfahren erfüllen
- Prüfbericht zur kathodischen Ablösung prüfen – maximal 7mm
- Maße des Beschichtungsrücksprungs prüfen – PE-Abschrägungswinkel 30 bei Beschichtungen >2,2 mm
- Abschließende Sichtprüfung – gleichmäßige Farbe, keine Falten im Lack, keine Blasen oder mechanischen Schäden
- Rückverfolgbarkeit der Rohre bestätigen – Beschichtungsergebnisse müssen mit der Schmelzen-/Losnummer verknüpft sein
Beschichtung von Baustellenverbindungen: Schutz der Rohrleitungsverbindungen
Wie die obige Tabelle zeigt, sind bei der Installation die metallischen Verbindungen zwischen den Rohrabschnitten die kritischsten Stellen im Beschichtungssystem der gesamten Rohrleitung. Nach dem Schweißen vor Ort liegt dort blanker Stahl frei, sodass der Schutz am schwächsten ist. Eine in AMPP (Association for Materials Protection and Performance) veröffentlichte Fallstudie dokumentierte einen Ablösungsfehler an einer 24″-Gastransportleitung in Mexiko. Ursache waren mechanische Schäden, die bei der Vorinbetriebnahme durch den Einsatz eines Baggers entstanden, nachdem die Beschichtung vor Ort versagt hatte. Der Fall zeigte, dass die Installationsarbeiten ebenso wichtig sind wie die Werksbeschichtung. Für die Beschichtung von Baustellenverbindungen bei 3LPE-Rohrleitungen gibt es drei gängige Verfahren:- Wärmeschrumpfmanschetten (HSS) – das häufigste Verfahren für 3LPE-Rohrleitungen; zweiteiliger Aufbau aus Klebstoff und PE-Manschette (Aufbringen bei etwa 80-120 C mit einem Propanbrenner); geringe Investitionen in die Ausrüstung, hohe Anforderungen an die Fachkenntnis
- Vor Ort aufgebrachtes FBE – Pulversprühung auf die vorgewärmte Schweißzone; kostspieliges Beschichtungssystem, das mobile Induktionsheiz- und Sprühausrüstung erfordert
- Spritzgegossenes Polypropylen (IMPP) – höchste Leistung bei der Beschichtung von Baustellenverbindungen; wird bei HDD-Kreuzungen und anderen kritischen Bereichen eingesetzt, in denen ein Versagen der Baustellenverbindung nicht auftreten darf
Markttrends und Branchenausblick für Rohrleitungsbeschichtungen
 Laut Persistence Market Research wird der weltweite Markt für Rohrbeschichtungen 2026 voraussichtlich ein Volumen von US $10,0 Milliarden erreichen und bis 2033 auf US $14,0 Milliarden wachsen. Das entspricht einer durchschnittlichen jährlichen Wachstumsrate (CAGR) von 4,9 %. Außenbeschichtungen stellen mit einem Marktanteil von 78,25 % das größte Segment dar und wachsen bis 2031 mit einer CAGR von 5,26 %, wie das lokale Marktforschungsunternehmen Mordor Intelligence berichtet.
Drei Technologietrends prägen die nächste Generation von Rohrleitungsbeschichtungssystemen:
- Biobasierte Polyethylenverbindungen – Studien zu PE auf Basis von Erdnüssen und Zuckerrohr-Ethanol sollen den CO₂-Fußabdruck verringern, ohne die Leistung bei der Verwendung in 3LPE-Beschichtungen zu beeinträchtigen
- Intelligente Beschichtungen mit integrierten Sensoren – in das Beschichtungssystem eingebettete faseroptische Sensoren ermöglichen eine Echtzeitüberwachung der Integrität ohne Ausgrabungen. Diese Technik wird im AMPP 2026 U.S. Pipeline Industry Report beschrieben.
- Beschichtungssysteme für niedrige Temperaturen – die nächste FBE-Formulierung ermöglicht niedrigere Vorwärmtemperaturen, sodass Stahlgüten mit hoher Festigkeit (X70, X80) beschichtet werden können, ohne dass die Wärmeeinflusszone versprödet
Häufig gestellte Fragen zur 3LPE-Beschichtung
F: Was ist eine 3LPE-Beschichtung?
Antwort anzeigen
F: Welche Norm gilt für 3LPE-Beschichtungen?
Antwort anzeigen
F: Welche maximale Betriebstemperatur haben 3LPE-beschichtete Rohre?
Antwort anzeigen
F: Wie lange hält eine 3LPE-Beschichtung?
Antwort anzeigen
F: Können 3LPE-beschichtete Rohre in Trinkwassersystemen eingesetzt werden?
Antwort anzeigen
F: Was ist der Unterschied zwischen einer 3LPE- und einer 2LPE-Beschichtung?
Antwort anzeigen
Benötigen Sie 3LPE-beschichtete Rohre für Ihr Pipeline-Projekt?
Wir liefern 3LPE-beschichtete Stahlrohre gemäß den Spezifikationen DIN 30670 und ISO 21809-1. Senden Sie uns Ihre Anforderungen sowie die Angaben zur Beschichtungsklasse und -dicke. Anschließend erstellen wir Ihnen ein detailliertes Angebot.
Angebot anfordern →Über diese Analyse
Dieser Artikel stützt sich maßgeblich auf die Norm DIN 30670:2012, die technische Dokumentation zu ISO 21809-1 und Fallstudien zur Korrosionstechnik von AMPP sowie auf Marktforschung von Mordor Intelligence und Persistence Market Research. Alle genannten Spezifikationen beziehen sich auf die neueste Fassung der Norm vom April 2026. Baling Steel führt 3LPE-beschichtete Rohre für verschiedene Medien mit Durchmessern von DN 25 bis DN 1600 auf Lager. Die Beschichtungsangaben in diesem Artikel entsprechen den Normen, nach denen unsere Qualitätsprüfer die ausgehenden Produkte prüfen.
Referenzen und Quellen
- DIN 30670:2012 – Polyethylenbeschichtungen auf Stahlrohren und Rohrleitungsformstücken – German Institute for Standardization (DIN)
- ISO 21809-1 – Außenbeschichtungen für erdverlegte oder untergetauchte Rohrleitungen – International Organization for Standardization
- Visuelle quantitative Charakterisierung äußerer Korrosion an 3LPE-beschichteten Rohrleitungen – U.S. National Library of Medicine (PMC/NCBI)
- Fallstudie: Versagen durch Ablösung einer dreischichtigen Beschichtung – AMPP (Association for Materials Protection and Performance)
- Markttrends und Branchenstatistiken zu Rohrbeschichtungen, 2033 – Persistence Market Research
- Marktgröße und Marktanteilsanalyse für Rohrbeschichtungen – Mordor Intelligence
- US-amerikanische Pipeline-Branche 2026 – AMPP Knowledge Hub
Verwandte Artikel
- Der vollständige Leitfaden zu 3LPE-beschichteten Rohren – Produktspezifikationen und Bestellung
- FBE-beschichtete Rohre verstehen – Wann eine einschichtige Epoxidbeschichtung ausreicht
- Leitungsrohre: Typen, Normen und Anwendungen für den Transport von Öl und Gas
- Leitfaden zur Auswahl spiralgeschweißter Rohre – SSAW-Fertigung und Anwendungsfälle
- Stahl-Futterrohre – Umfassender Leitfaden zu Bohrungs- und Straßenquerungen
Geprüft vom Engineering-Team von Baling Steel | Zuletzt aktualisiert: April 2026